


Finitura di massa di componenti in alluminio: sbavatura, levigatura e lucidatura senza sbavature.
Finitura superficiale dell'alluminio • Selezione di materiali, composti e cicli • Dai componenti CNC ai componenti estetici
L'alluminio è uno dei metalli più gratificanti, ma anche più difficili da lavorare, per la finitura in serie. Si sbava rapidamente, si leviga splendidamente e si lucida fino a ottenere un'attraente finitura satinata. Tuttavia, tende anche a sbavare se sottoposto a materiali aggressivi, si macchia se la pasta abrasiva si asciuga sulla superficie e perde la nitidezza dei bordi più velocemente dell'acciaio. La differenza tra un pezzo in alluminio di qualità da esposizione e uno da scartare risiede quasi sempre nella scelta del materiale abrasivo e nella disciplina del processo.

Il problema centrale.L'alluminio è morbido e gommoso. I materiali di taglio aggressivi non lo tagliano in modo netto, ma lo spingono e lo spalmano, ostruendo le superfici di taglio e lasciando striature grigie e lucide. Tutto ciò che segue in questa guida si basa sull'esigenza di evitare questo problema.
1. Conosci la tua superficie di partenza
- Componenti lavorati a CNC:Bave taglienti all'uscita degli utensili, segni di lavorazione sulle superfici. È necessario un vero taglio prima di qualsiasi lucidatura.
- Componenti pressofusi:Linee di separazione, giunzioni a freddo e porosità. Taglio leggero più levigatura intensa; si noti che la porosità sottosuperficiale può aprirsi man mano che il materiale si assottiglia.
- Estrusi e pezzi stampati:Si tratta principalmente di lavori di levigatura e arrotondamento dei bordi.
- Parti destinate all'anodizzazione:La finitura pre-anodizzazione deve essere uniforme: ogni minimo segno residuo si rifletterà sul rivestimento.
2. Scelta del materiale: prima la plastica, poi la ceramica con cura.
Per l'alluminio, il mezzo di taglio standard è la pasta abrasiva in plastica legata: il suo abrasivo agisce senza scalfire e il suo cuscinetto protegge i bordi. La ceramica di precisione (soprattutto la porcellana fine) eccelle nelle fasi di levigatura e lucidatura se abbinata al composto giusto. Una logica di confronto completa è disponibile nel nostroGuida comparativa tra supporti ceramici e plastici; entrambe le famiglie sono disponibili nel nostromedia plasticiEmezzi ceramicicataloghi.

| Palcoscenico | Media | Obiettivo |
| Sbavare / tagliare | Triangoli o tetraedri di plastica incollati (medio) | Rimuovere le bave e le linee di lavorazione senza sbavature |
| Liscio | Plastica fine o ceramica leggera | Texture satinata uniforme su tutte le superfici |
| Pre-lucidatura | Porcellana / ceramica lucida con composto lucido | Finitura brillante e riflettente, pronta per l'anodizzazione o la vendita. |
3. Disciplina composta
- Prodotti chimici compatibili con l'alluminio:I composti fortemente alcalini attaccano le superfici in alluminio; scegliete formulazioni etichettate come sicure per alluminio e leghe non ferrose.
- Mantieni il flusso:Il dosaggio continuo o misurato impedisce che i componenti si asciughino per sfregamento: il contatto a secco è la causa principale dell'usura per attrito.
- Risciacquare immediatamente:I residui di alluminio esausto si asciugano formando depositi bianchi e duri, difficili da rimuovere in seguito.
4. Controllo del ciclo e protezione dei bordi
Eseguire piccole fasi di lavorazione e misurare. I bordi in alluminio si degradano visibilmente più velocemente rispetto a quelli in acciaio, quindi i campioni devono essere confrontati con un pezzo di controllo a ogni passaggio di fase, soprattutto per quanto riguarda filettature, scanalature per O-ring e superfici piane di accoppiamento. Se il lotto di produzione contiene sezioni spesse e sottili, è consigliabile separarle; le parti sottili si completano molto prima di quelle più spesse.
5. Un esempio concreto: staffe in lega per motociclette
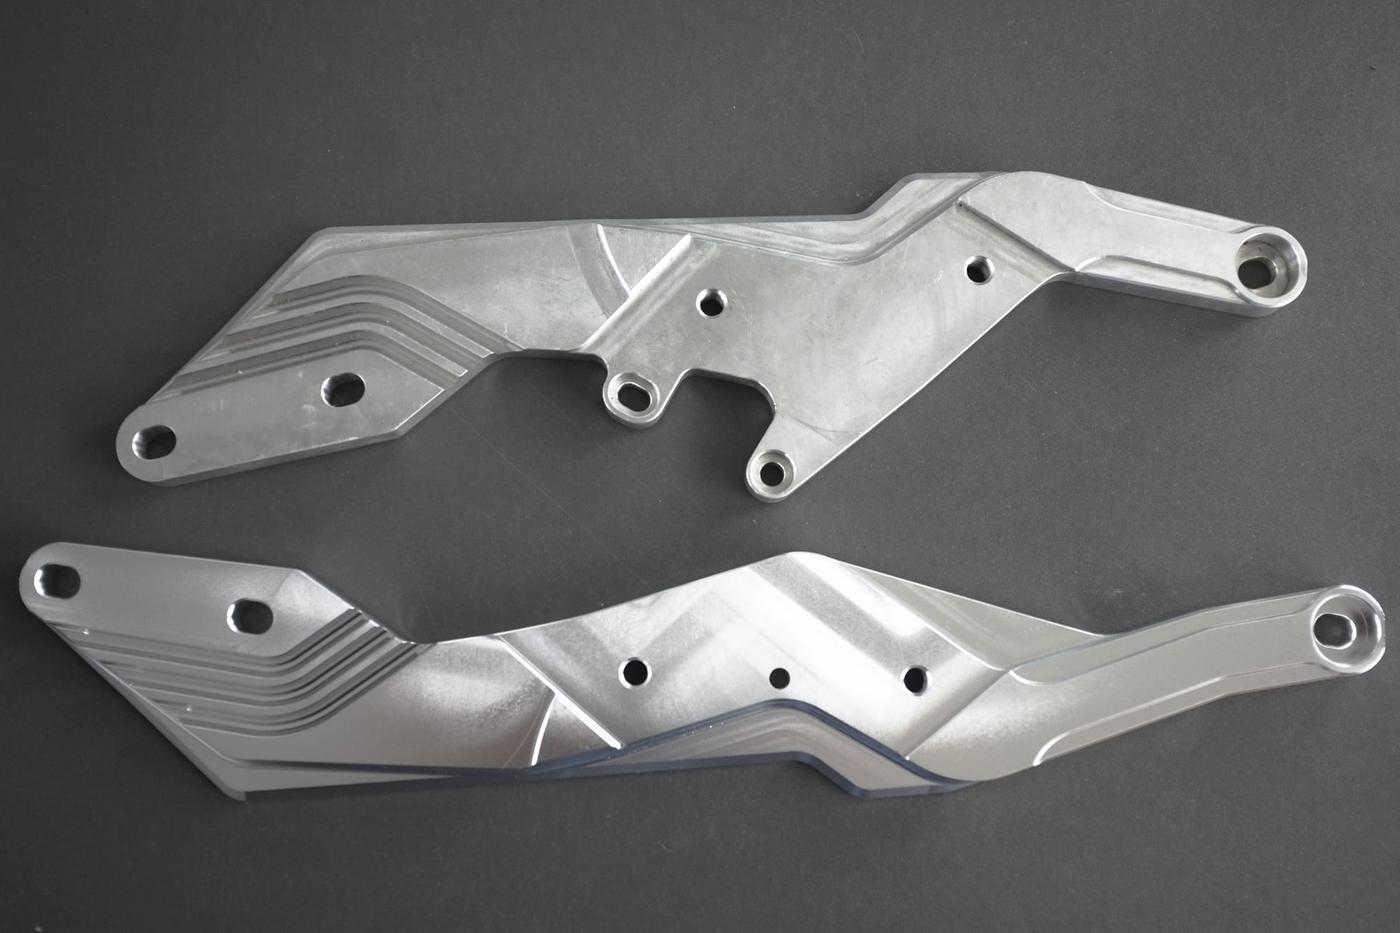
Il risultato finale è evidente: le rugosità di fusione e lavorazione sono scomparse, ma le texture desiderate rimangono nitide. Questo equilibrio si ottiene con un taglio graduale e delicato, piuttosto che con un'unica passata aggressiva.
6. Difetti comuni e relative soluzioni
| Difetto | Causa | Aggiustare |
| Strisce grigie sfumate | I media sono troppo aggressivi; il composto è insufficiente | Passare ai supporti in plastica; aumentare il dosaggio |
| Macchie bianche polverose | Fango essiccato in superficie | Risciacquare immediatamente dopo il ciclo; non lasciare mai i componenti bagnati durante la notte. |
| bordi arrotondati | Ciclo troppo lungo o lotti di dimensioni diverse | Ridurre le fasi; ordinare i pezzi in base allo spessore della sezione |
| Media incastrati nei fori | forma dei media sovradimensionata | Materiali di dimensioni più piccole tagliati ad angolo o dimensioni miste secondo la nostra guida per fori piccoli. |
7. Asciugatura rapida, finitura pulita
La finitura a umido termina con una fase di asciugatura che è più importante per l'alluminio che per la maggior parte dei metalli: l'acqua che ristagna sulle superfici fresche lascia macchie minerali in pochi minuti. Una centrifuga o una fase di asciugatura con panno di mais assorbente subito dopo il risciacquo mantengono la finitura pulita. Abbina il tuo metodo di asciugatura alla produttività utilizzando il nostroessiccatori di finiturae inviateci le parti più complesse ogni volta che una ricetta ha bisogno di essere verificata.
Componenti in alluminio resistenti a macchie e aloni?
Inviate dei campioni con le foto del difetto. Il nostro team individuerà la causa e vi restituirà una formula di supporto e composto testata.
Contatta il nostro team di finituraSito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
 +86-592-2381506


 Rete IPv6 supportata
