Массовая обработка алюминиевых деталей: удаление заусенцев, сглаживание и полировка без образования разводов.
Обработка алюминиевых поверхностей • Выбор абразивных материалов, компаундов и циклов обработки • От деталей, изготовленных на станках с ЧПУ, до декоративных компонентов
Алюминий — один из самых подходящих, но и наименее прощающих ошибок металлов для массовой обработки. Он быстро удаляет заусенцы, прекрасно сглаживается и полируется до привлекательного матового блеска. Но он также пачкается под воздействием агрессивных абразивных материалов, образует пятна, если на нем высыхает абразивная суспензия, и быстрее, чем сталь, теряет четкость кромок. Разница между высококачественной алюминиевой деталью и бракованной почти всегда заключается в выборе абразивного материала и соблюдении технологических процедур.
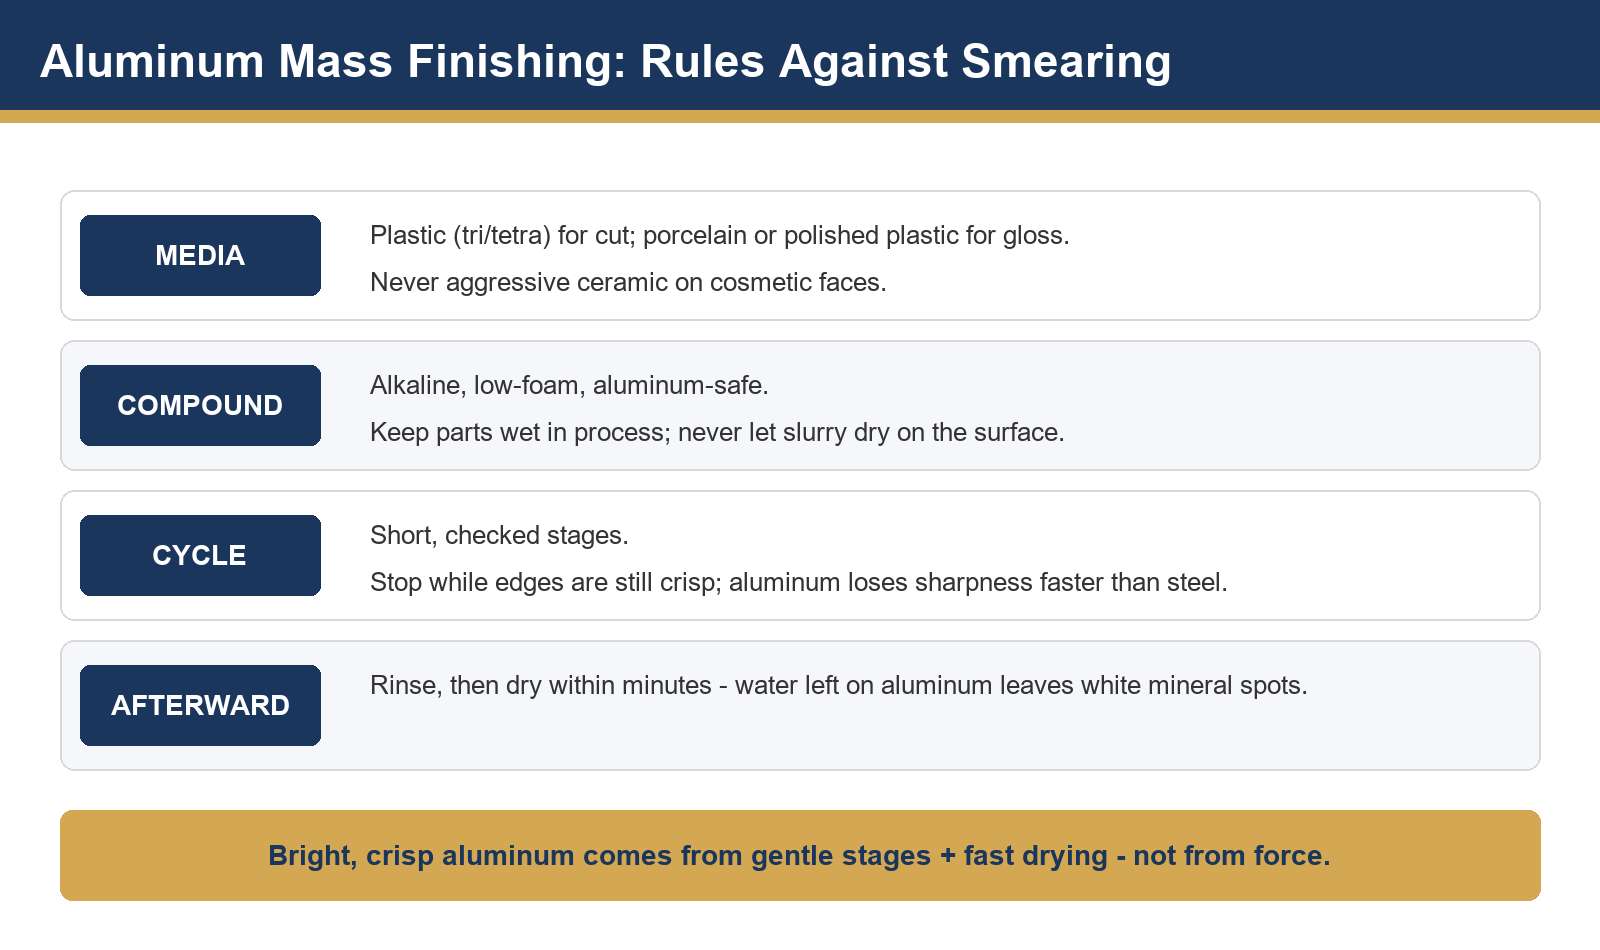
Основная проблема.Алюминий мягкий и клейкий. Агрессивные абразивные материалы не срезают его чисто — они размазывают и смазывают, забивая поверхности абразива и оставляя серые, полированные полосы. Все в этом руководстве основано на принципе предотвращения таких смазок.
1. Знайте свою стартовую поверхность.
- Детали, изготовленные на станках с ЧПУ:Острые заусенцы на выходе инструмента, следы обработки на поверхностях. Перед полировкой необходима качественная резка.
- Литые под давлением компоненты:Линии разъема, холодные спайки и пористость. Легкая резка плюс интенсивное сглаживание; следует отметить, что подповерхностная пористость может увеличиваться по мере истончения материала.
- Экструзионные и штампованные детали:В основном это работы по сглаживанию и закруглению кромок.
- Детали, обработанные методом анодирования:Предварительное анодирование должно быть равномерным — каждый оставшийся след будет виден сквозь покрытие.
2. Выбор материала: сначала пластик, затем керамика с осторожностью.
Для обработки алюминия по умолчанию используется абразив на основе связанного пластика: его абразив работает без образования глубоких борозд, а его амортизирующая прослойка защищает кромки. Прецизионная керамика (особенно мелкозернистый фарфор) превосходно подходит для этапов сглаживания до блеска при использовании с соответствующей полировальной пастой. Полная логика сравнения приведена в нашем руководстве.руководство по выбору керамических и пластиковых фильтрующих материаловОбе семьи имеют запасы в нашемпластиковые материалыикерамические материалыкаталоги.
| Этап | СМИ | Цель |
| Зачистка / резка | Склеенные пластиковые треугольники или тетраэдры (средний размер) | Удаляет заусенцы и следы обработки без размазывания. |
| Гладкий | Тонкий пластик или легкая керамика | Равномерная атласная текстура на всех поверхностях. |
| Предварительное глянцевание | Фарфор / полированная керамика с глянцевой отделкой | Яркое светоотражающее покрытие, готовое к анодированию или продаже. |
3. Комплексная дисциплина
- Химические вещества, безопасные для алюминия:Сильнощелочные соединения повреждают алюминиевые поверхности; выбирайте составы, помеченные как безопасные для алюминия и цветных металлов.
- Продолжайте в том же духе:Непрерывное или дозированное дозирование предотвращает истирание деталей насухо — именно сухой контакт является причиной заедания.
- Немедленно промойте:Отработанная алюминиевая суспензия высыхает, образуя твердые белые отложения, которые трудно удалить впоследствии.
4. Контроль цикла и защита кромок
Проводите короткие этапы обработки и измерения. Алюминиевые кромки изнашиваются заметно быстрее, чем стальные, поэтому образцы деталей следует проверять по контрольному образцу на границе каждого этапа — особенно резьбу, канавки для уплотнительных колец и сопрягаемые плоские поверхности. Если в вашей партии смешаны толстые и тонкие детали, рассмотрите возможность их разделения; тонкие элементы обрабатываются гораздо раньше, чем толстые.
5. Реальный пример: алюминиевые кронштейны для мотоцикла
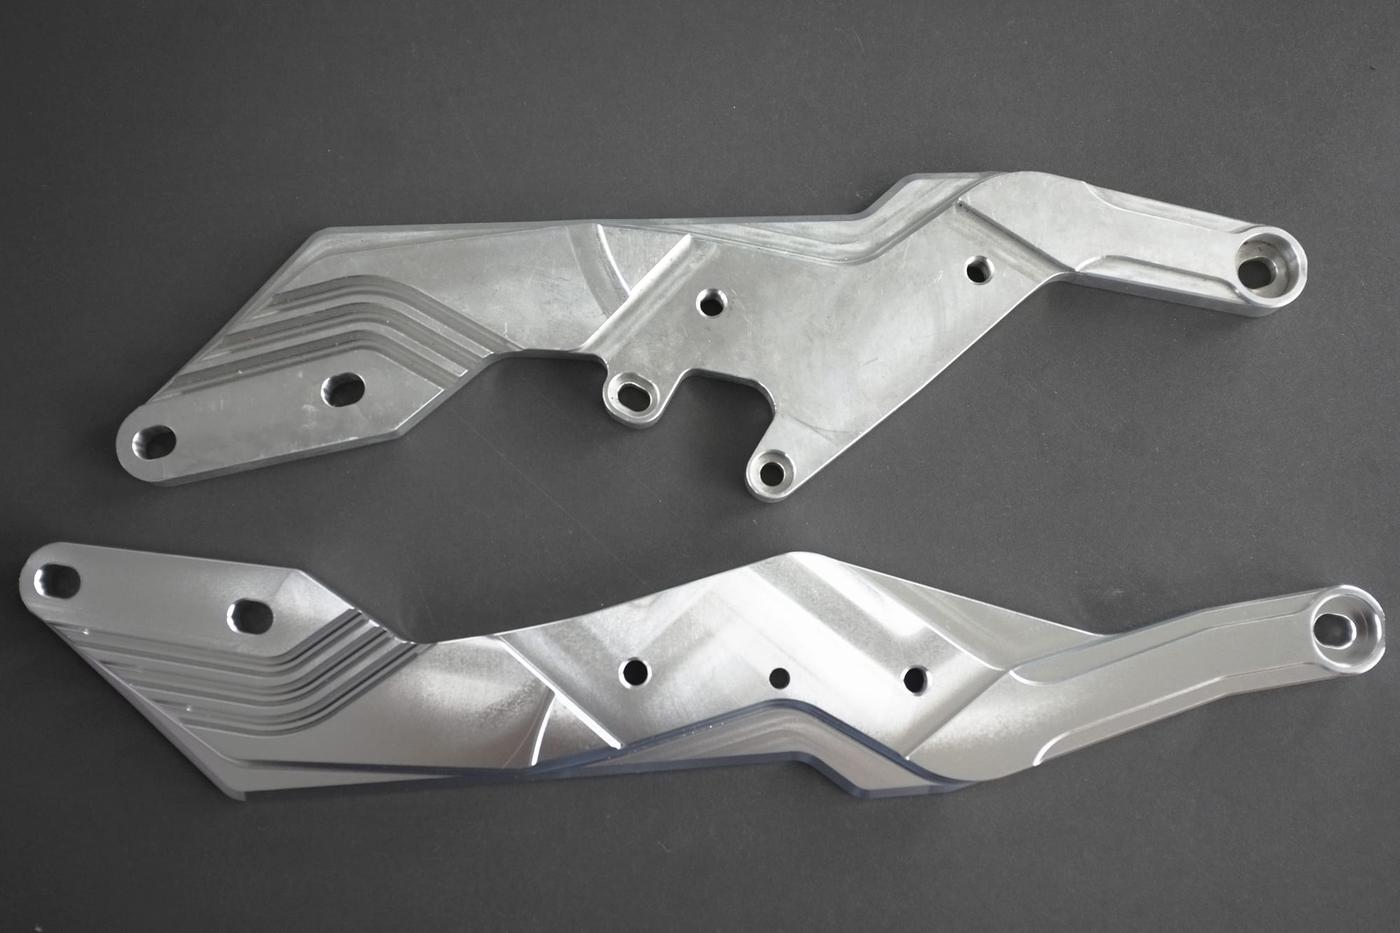
Здесь виден конечный результат: шероховатость, возникшая в результате литья и механической обработки, устранена, но текстуры, созданные с помощью инженерных решений, остаются четкими. Этот баланс достигается за счет бережной поэтапной резки, а не за один агрессивный проход.
6. Распространенные дефекты и способы их устранения
| Дефект | Причина | Исправить |
| Серые размазанные полосы | СМИ слишком агрессивны; комплекс недополучен. | Переход на пластиковые фильтрующие материалы; увеличение дозировки. |
| Белые порошкообразные пятна | Затвердевшая на поверхности суспензия | Сразу после завершения цикла промойте детали; никогда не оставляйте их мокрыми на ночь. |
| Края закруглены | Слишком длинный цикл или смешанные размеры партий | Сократить этапы; отсортировать детали по толщине сечения. |
| Накопившиеся данные в отверстиях | Форма крупногабаритного медиафайла | Мелкие фильтрующие материалы, срезанные под углом, или материалы смешанных размеров согласно нашему руководству по размерам отверстий малого диаметра. |
7. Быстро сохнет, чистая поверхность.
Влажная обработка завершается этапом сушки, который для алюминия важнее, чем для большинства металлов: вода, застоявшаяся на свежих поверхностях, оставляет минеральные пятна в течение нескольких минут. Центрифугирование или сушка с использованием абсорбирующей кукурузы сразу после ополаскивания обеспечивает чистоту поверхности. Подберите метод сушки в соответствии с производительностью, используя наши инструменты.сушилки для отделкии присылайте нам сложные моменты всякий раз, когда нужно проверить рецепт на прочность.
Как бороться с пятнами или разводами на алюминиевых деталях?
Пришлите образцы с фотографиями дефекта. Наша команда определит причину и предоставит проверенную рецептуру среды и состава.
Свяжитесь с нашей командой отделочниковОфициальный сайт:www.surface-polish.com | Адрес электронной почты службы поддержки:info@surface-polish.com
 +86-592-2381506


 Поддержка сети IPv6