Как происходит массовая обработка оправ из ацетата: от матовой шлифовки до зеркального блеска.
Технология полировки ацетатных оправ: • Вращение в барабане + доработка на верстаке • Повторяемый процесс для производства очков
Свежеотфрезерованные ацетатные оправы после обработки на станке с ЧПУ выглядят матовыми, со следами инструмента вдоль фасок и матовыми посадочными местами шарниров. Превращение их в глубокий, влажный блеск, характерный для очков премиум-класса, — это поэтапный процесс, и основная работа принадлежит...массовая отделкаЭто не ручная полировка. Вот рабочий процесс, который используют фабрики по производству очков для финишной обработки сотен оправ за партию с неизменно высоким качеством.
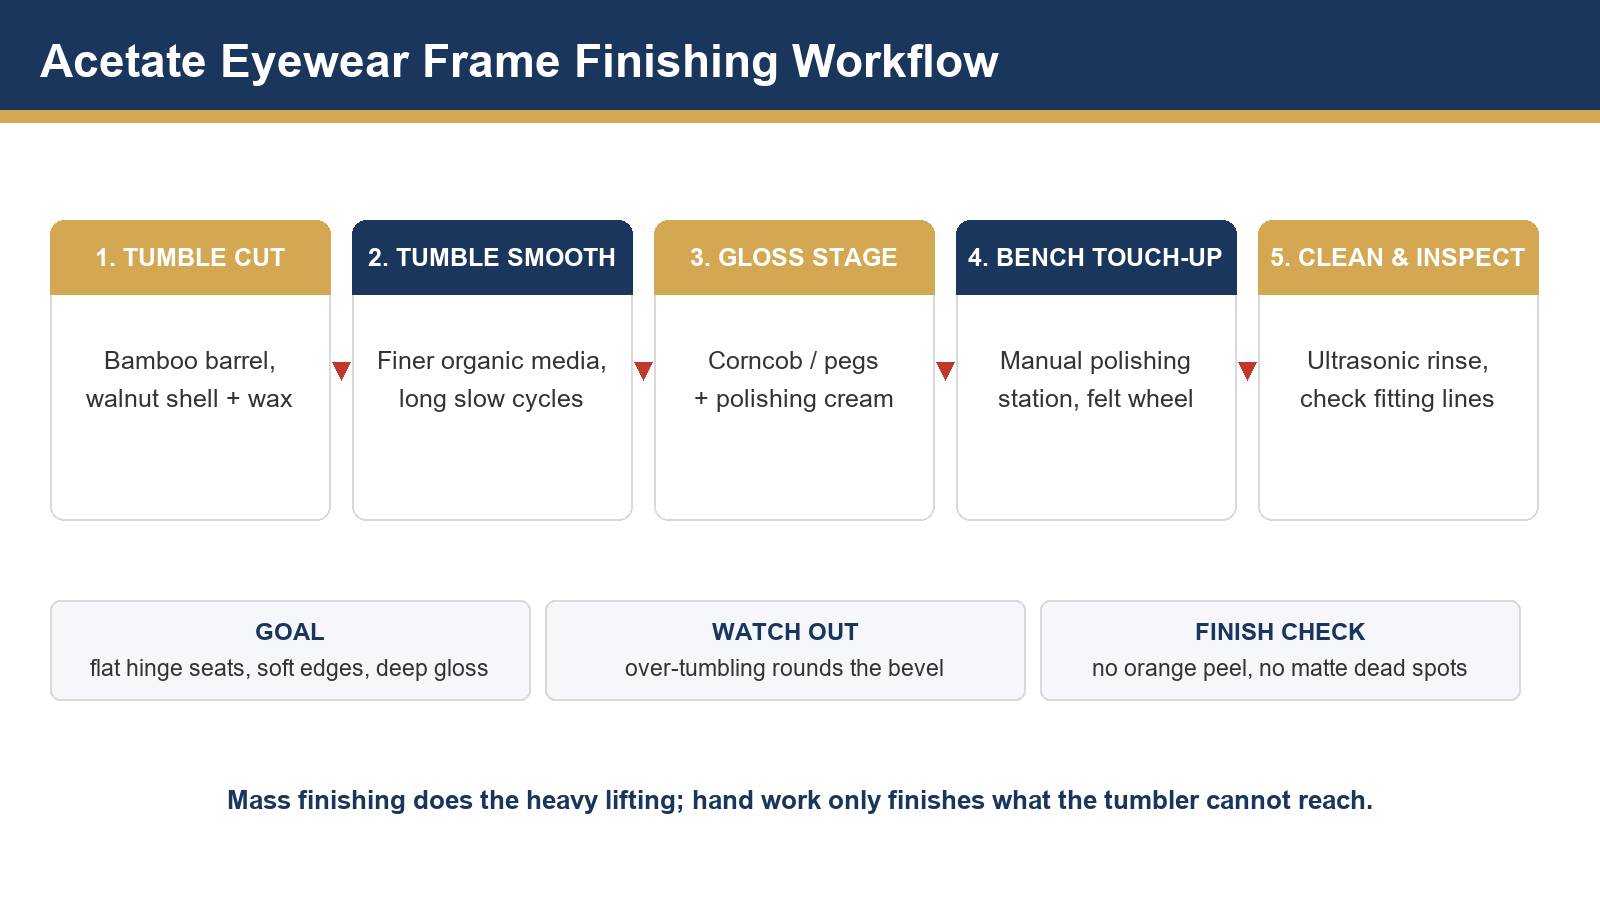
Почему сначала массовая отделка?В барабанной шлифовальной машине каждая оправа обрабатывается одинаково — включая нижнюю часть перемычки и завитки дужек, до которых трудно добраться пальцами или полировальными кругами. Затем ручная работа завершает только оставшиеся участки, что значительно сокращает время, затрачиваемое на обработку каждой партии.
1. Отправная точка: Как выглядит фрезерованная рама
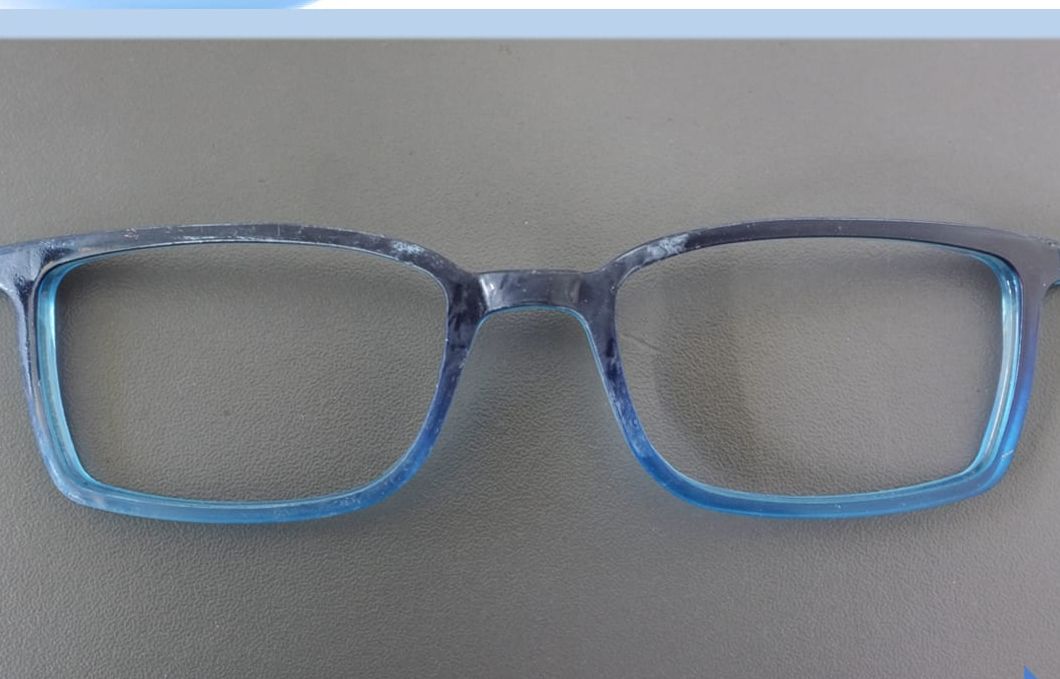
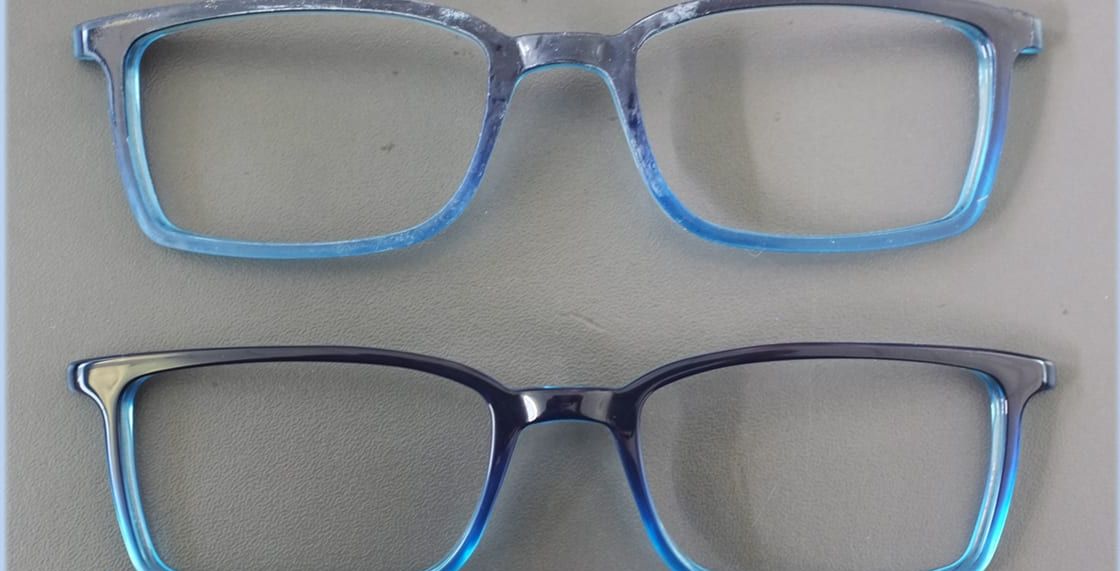
На этом этапе нормальными являются следы от режущего инструмента, легкое побеление от напряжения вокруг выточенных канавок и общая молочная дымка. Цель последующих этапов — удалить их, не изменяя геометрию оправы: угол скоса и посадка линзы должны сохраниться после процесса.
2. Этапы 1–2: галтовочная резка, затем шлифовка.
Рамки помещаются во вращающийся барабан или вибрационную чашу, заполненную органическим сухим абразивным материалом. На первом этапе используется более крупная скорлупа грецкого ореха с воском для удаления следов от инструментов; на втором этапе используется более мелкий абразив для равномерного сглаживания. Обычно используются длительные, медленные циклы — ацетат реагирует постепенно, и быстрое высыхание проявляется в виде блестящих плоских пятен на изогнутых поверхностях.
- СМИ:Сначала отсортируйте скорлупу грецкого ореха, затем кукурузный початок или деревянные колышки — см. нашСравнение скорлупы грецкого ореха и кукурузного початка..
- Машины:Восьмиугольные бамбуковые бочки создают плавное каскадное ниспадающее движение — подробно описано в нашемМеханическая операция по изготовлению станка для кувыркания бамбука.
- Контрольные точки:Посадочные места петель ровные, следы от инструмента отсутствуют, в прорезанных канавках не осталось белых пятен.
3. Этап 3: Этап глянцевания
Тонкие кусочки кукурузного початка или деревянные штифты, пропитанные полировальной пастой, придают поверхности окончательный блеск. Паста наносится небольшими порциями и часто; переизбыток пасты делает ацетатные поверхности тусклыми и притупляет их. Лучше всего подходят полировальные пасты с наполнителем, предназначенные для пластмасс — ознакомьтесь с соответствующими продуктами в нашем ассортименте.отделочные составыдиапазон.
4. Видимая разница
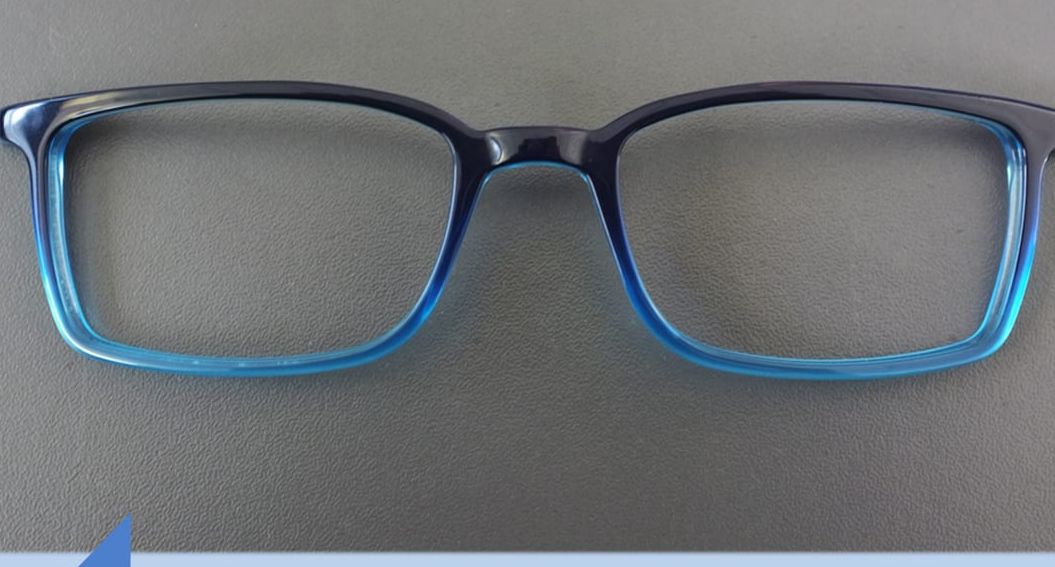
5. Этап 4: Доработка верстака
Однопозиционный ручной полировальный станок справляется с тем, с чем не может справиться барабанный полировальный станок: обработка узких закруглений в местах крепления линз, линий прилегания линз и окончательная обработка кромок. Войлочные и муслиновые шлифовальные круги с мелкодисперсными восками для полировки пластика доводят эти зоны до того же уровня блеска, что и обработанные барабанным полировальным станком поверхности.руководство по однопозиционной полировальной машинеПодробно рассматриваются варианты колес, состава резины и скорости.
6. Этап 5: Очистка, осмотр и распространенные ошибки
- Чистый:Ультразвуковая промывка удаляет остатки воска из каналов и гравировок.
- Проверить:При рассеянном свете обратите внимание на текстуру, напоминающую апельсиновую корку, матовые «мертвые зоны» или закругленные скосы.
- Первая ловушка — чрезмерное кувыркание:Циклы значительно выходят за рамки рецепта, обрабатывая фаску и смягчая передний профиль. Отслеживайте суммарное количество часов.
- Ловушка 2 — грязные СМИ:Отработанный грецкий орех, загрязненный ацетатной пылью, перестает резать и начинает наносить покрытие; заменяйте абразивный материал по графику.
- Третья ловушка — игнорирование логики упорства:Переход сразу к этапу полировки позволяет зачистить следы от инструментов, а не удалить их.
7. Создайте свой собственный рецепт
Начните с опубликованных рецептов, затем настройте их на основе пробных запусков: храните один помеченный контрольный образец на каждую партию и записывайте количество часов цикла на каждом этапе. Для выбора оборудования сравните наши предложения.вращающиеся барабанные барабанные машиныи закупать расходные материалы у нас.сухие отделочные материалыкаталог.
Планируете наладить или модернизировать линию финишной обработки рам?
Пришлите образцы рамы и желаемый вариант отделки. Мы предоставим вам проверенную поэтапную схему с указанием оборудования, материала и количества часов цикла.
Свяжитесь с нашей командой отделочниковОфициальный сайт:www.surface-polish.com | Адрес электронной почты службы поддержки:info@surface-polish.com
 +86-592-2381506


 Поддержка сети IPv6