


Шлифованная, сатинированная и зеркальная отделка: как задать и получить каждую
Слова «шлифованная», «сатинированная» и «зеркальная» в конструкторских бюро, механических цехах и отделах закупок используют вольно. На практике разница между этими видами отделки металла не только косметическая. Она определяет, как сплав сопротивляется атмосферной коррозии, насколько легко поверхность санируется на гигиеническом производстве, какой график обслуживания она требует в эксплуатации и — что критично — какие производственные операции нужны, чтобы воспроизводить её серийно. Когда на чертеже указывают отделку расплывчатыми коммерческими названиями вместо заданных технологических параметров, детали от разных поставщиков и даже из разных партий почти никогда не совпадают. Ниже разобрано, что действительно отличает шлифованную, сатинированную и зеркальную отделку, как убрать неоднозначность из чертежа и как каждый класс получают в серийном производстве. Если вы уже имеете дело с деталями, вышедшими мутными, с налётом или изменённым цветом, и нужно найти первопричину неожиданного дефекта поверхности, начните с нашего технологического руководства по полировке нержавеющей стали. Если основная задача — подобрать химические носители или жидкие осветлители для нержавеющих марок, смотрите наш обзор полироли для нержавеющей стали. Разбор твёрдых брусковых восков против водорастворимых паст — в нашем сравнении полировальных паст для нержавеющей стали. Эта статья строго о том, как определить три вида отделки, задать работающую спецификацию в чертеже и спроектировать многостадийный маршрут, который даёт целевой класс на заводе.
1. Что на самом деле означает название каждого вида отделки (и чего оно не означает)
В цеховой терминологии шлифованная, сатинированная и зеркальная описывают три разных оптических и тактильных состояния поверхности. Каждая отделка отражает свет по-своему, потому что представляет собственную микротопографию, созданную конкретными механизмами резания или полировки. ``` ─-------------------------------------------------------------------------─ │ СХЕМА СРАВНЕНИЯ ПРОФИЛЕЙ ПОВЕРХНОСТИ │ ─-------------------------------------------------------------------------─ │ 1. ШЛИФОВАННАЯ (ASTM No. 4) │ │ Параллельные направленные борозды от связанного линейного абразива │ │ /\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\ │ │ [Однонаправленный рисунок │ Высокая тактильная текстура │ Диффузная зеркальная линия] │ ─-------------------------------------------------------------------------─ │ 2. САТИНИРОВАННАЯ │ │ Хаотичные, микродробеструйные или разнонаправленные сглаженные микровпадины│ │ ~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~. │ │ [Ненаправленный рисунок │ Гладкая матовая текстура │ Мягкое свечение под разными углами]│ ─-------------------------------------------------------------------------─ │ 3. ЗЕРКАЛЬНАЯ (ASTM No. 8) │ │ Выровненные микропики; поверхность расплющена пластической деформацией │ │ _________________________________________________________________ │ │ [Рисунок неразличим │ Стеклянная гладкость │ Истинное зеркальное отражение] │ ─-------------------------------------------------------------------------─ ```
Шлифованная (ASTM No. 4) — направленный рисунок, который видно и чувствуешь
Шлифованная отделка — исторически в архитектурных и металлургических стандартах это ASTM No. 4 — характеризуется тонкими параллельными абразивными линиями, равномерно идущими вдоль одной оси. При осмотре шлифованной детали из нержавеющей стали под прямым источником света видно резкий вытянутый линейный блик, ориентированный перпендикулярно линиям зерна. Проведите ногтем поперёк рисунка — почувствуете заметное механическое сопротивление; вдоль рисунка поверхность ощущается гладкой. Шлифованную отделку получают, механически ведя фиксированное абразивное зерно по металлу при непрерывном линейном контакте: пики срезаются, а позади остаются параллельные микроканавки.
Направленный рисунок «как после шлифовки» — то, что обычно и подразумевает выноска «шлифованная».
Сатинированная — ненаправленная, с низким блеском, промежуточный класс
Сатинированную отделку часто путают со шлифованной, но её микрогеометрия принципиально иная. Если шлифованная поверхность имеет выраженное однонаправленное «зерно» (рисунок, lay), то настоящая сатинированная отделка ненаправленна, шелковиста на ощупь и даёт мягкий диффузный блеск, равномерно рассеивающий падающий свет под всеми углами. Под увеличением качественная сатинированная поверхность не показывает непрерывных параллельных микротраншей. Вместо них — микроскопические перекрывающиеся разнонаправленные царапины или мелкие вдавленные лунки. Из-за отсутствия доминирующей ориентации зерна сатинированная отделка отражает свет мягким матовым отблеском, а не резкими зеркальными бликами. Она даёт визуальную мягкость тонкой поверхности без направленного блеска шлифованного листа и без требовательного к уходу отражения зеркала.
Сатинированная: равномерное ненаправленное поле без доминирующего зерна.
Зеркальная (ASTM No. 8) — истинное отражение и полное отсутствие видимой текстуры
Настоящая зеркальная отделка — её часто задают как ASTM No. 8 — вершина механического совершенствования поверхности. В этом состоянии металл выровнен, сглажен и вылощен до полного удаления видимых царапин, следов направленного шлифования и микропор. Зеркальная поверхность не просто выглядит яркой: она даёт неискажённое, чёткое зеркальное отражение. Если приложить печатный документ перпендикулярно поверхности ASTM No. 8, отражённый текст должен читаться без оптических искажений и тумана. На ощупь поверхность совершенно не сопротивляется трению, ведёт себя как полированное листовое стекло. Для этого нужно удалить грубые пики после механообработки и последовательно выровнять наружный слой металла многостадийными механическими операциями.
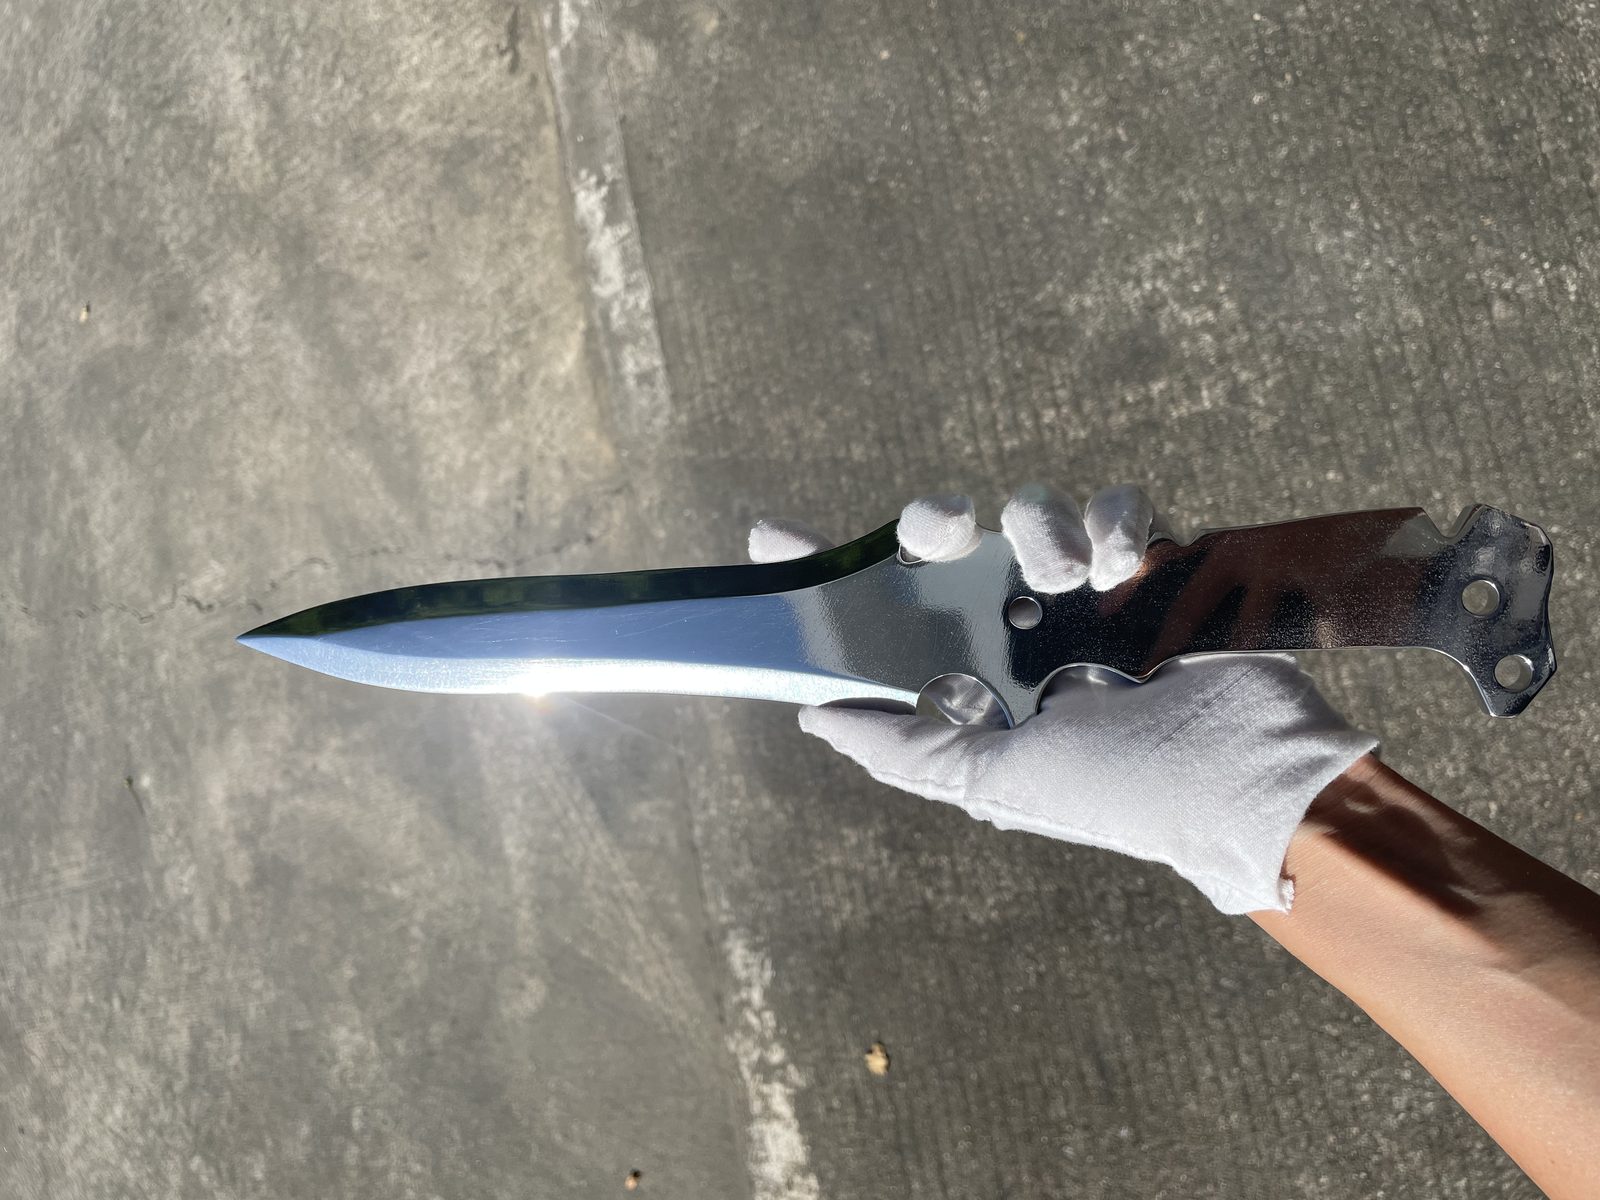
Зеркальная: отражение и есть доказательство — поверхность разрешает окружение.
Почему одно название — ещё не спецификация
Выноска «шлифованная отделка» или «зеркальная отделка» в блоке примечаний производственного чертежа допускает огромный разброс. Эти коммерческие термины описывают общее визуальное впечатление, а не проверяемый физический порог. Для одного поставщика «шлифованная отделка» — это провести корпус по лепестковому кругу грубого зерна 80 на ручной машинке. Для другого — прогнать лист через автоматическую широколенточную линию с охлаждением, оснащённую лентой из оксида алюминия зерном 240, а затем колеблющейся щёткой из нетканого полотна. Оба поставщика сдали поверхность, которую можно назвать «шлифованной», но при сборке рядом две детали будут выглядеть совершенно несовместимо. Критерий оценки | Шлифованная отделка (ASTM No. 4) | Сатинированная отделка | Зеркальная отделка (ASTM No. 8) | Основной визуальный признак | Чёткие параллельные однонаправленные линии зерна | Мягкий диффузный блеск с низким отражением; ненаправленный | Истинное неискажённое зеркальное отражение; зерно отсутствует | Тактильная характеристика | Заметное сопротивление при движении поперёк зерна | Гладкое, шелковистое ощущение с низким трением во всех направлениях | Совершенно гладкая, стеклянная на ощупь | Доминирующий рисунок поверхности | Строго однонаправленный (параллельно движению инструмента) | Ненаправленный, хаотичный или изотропный | Ненаправленный; различимый рисунок отсутствует | Способность скрывать царапины | Отличная (параллельные царапины сливаются с зерном) | Умеренная (хорошо скрывает мелкие следы обращения) | Крайне низкая (видна каждая волосяная царапина) | Чувствительность к отпечаткам пальцев | Умеренная (масло собирается в линиях зерна) | Низкая (диффузная текстура сопротивляется видимым разводам) | Высокая (масло с кожи сразу даёт видимый туман) | Основной серийный маршрут | Широколенточный шлифовальный станок или линейный ленточный станок с оснасткой | Вибрационная объёмная обработка мелким пластиковым или керамическим наполнителем | Многостадийная центробежная барабанная или вибрационная шаровая полировка |
2. Ловушка спецификации: одно название — разные поверхности
Самая частая ошибка закупки в отделке металла возникает, когда конструктор пишет в чертеже «Отделка: сатинированная нержавеющая сталь», утверждает вручную отполированный эталон от отечественной прототипной мастерской, а затем размещает серию в несколько тысяч штук на зарубежном заводе. Когда партия приходит, детали выглядят мутными, тусклыми или чрезмерно блестящими по сравнению с образцом. Поставщик не обязательно схитрил с процессом — чертёж просто не задал поверхность однозначно. ``` ─-------------------------------------------------------------------------------─ │ ВЫНОСКА ОТДЕЛКИ ПОВЕРХНОСТИ БЕЗ НЕОДНОЗНАЧНОСТИ: 4 ПОЛЯ │ ─-------------------------------------------------------------------------------─ │ │ │ ПОЛЕ 1: СТАНДАРТНАЯ КЛАССИФИКАЦИЯ │ │ [ASTM A480 No. 4 / EN 10088-2 2J / DIN 17440] │ │ + │ │ ПОЛЕ 2: ХРАНИМЫЙ ФИЗИЧЕСКИЙ ОБРАЗЕЦ │ │ [Ссылка: эталон отделки QA-SS-04, ред. B] │ │ + │ │ ПОЛЕ 3: ОКНО ИЗМЕРЕННОЙ ШЕРОХОВАТОСТИ │ │ [Проверены и верхний, и нижний пороги шероховатости по следам щупа] │ │ + │ │ ПОЛЕ 4: ОБОЗНАЧЕНИЕ НАПРАВЛЕНИЯ РИСУНКА │ │ [Однонаправленный параллельно базе A / Ненаправленный многоосевой (M)] │ │ │ ─-------------------------------------------------------------------------------─ │ РЕЗУЛЬТАТ: нулевое расхождение между разнесёнными площадками и субподрядчиками│ ─-------------------------------------------------------------------------------─ ```
Откуда берётся неоднозначность — последовательность абразивов, а не ярлык
Стандарты классификации поверхностей (например, ASTM A480 или EN 10088-2) описывают внешний вид и типичные методы получения нержавеющих отделок, но не закрепляют универсальный рецепт. Спецификация ASTM No. 4 допускает отделку абразивами в широком диапазоне от зерна 120 до зерна 320. Производитель, обрабатывающий нержавеющую сталь марки 304 свежими острыми лентами из карбида кремния зерном 120, получит глубокие агрессивные микротраншеи с острыми пиками. Другой поставщик, работающий лентами из оксида алюминия зерном 240, уже прошедшими сотни деталей, получит мелкие скруглённые канавки с заметно более высоким блеском. Оба процесса формально соответствуют ярлыку «ASTM No. 4», но их функциональное поведение и оптический вид совершенно разные.
Четыре поля, которые делают спецификацию однозначной
Чтобы производственный чертёж два независимых поставщика прочитали одинаково, техническая спецификация должна содержать четыре отдельных поля:
- Обозначение стандарта: ссылка на отраслевую базовую линию, например ASTM A480 (No. 4, No. 6, No. 7 или No. 8) либо обозначения отделки ISO 1302.
- Ссылка на хранимый физический образец: указать конкретный физический эталон, хранящийся в службе качества: например, «Отделка должна визуально совпадать с хранимым эталоном Ref #SS-FIN-04, ред. C».
- Согласованное окно измеренной шероховатости: задать и верхний предел, и нижний порог шероховатости, проверяемые по следам щупа в службе качества. Указывать только максимум шероховатости — опасная ошибка: деталь, отполированная до полной гладкости, пройдёт по верхнему пределу, но рядом с сатинированной будет выглядеть совершенно неправильно. Задавайте допустимый диапазон, отражающий функциональные требования.
- Направление рисунка: задать ориентацию текстуры относительно базы чертежа: например, «рисунок параллельно длинной оси базы A» для шлифованных деталей или «ненаправленный / многонаправленный (M)» для сатинированных и зеркальных поверхностей.
Что происходит, если пропустить образец
Одни приборы не могут полностью описать эстетическую поверхность. Профилометр измеряет вертикальные отклонения профиля по линии 2D. Он не измеряет отражательную способность, угол рассеяния и цветовой тон при освещении. Вполне возможно изготовить два образца нержавеющей стали с одинаковыми показателями средней шероховатости, при этом один будет ярко серебристо-белым, а другой — тёмным, мутным и вылощенным. Так происходит потому, что форма пиков и впадин (число пиков и ширина впадин) меняет преломление света даже при численно сопоставимой средней высоте неровностей. Без физического хранимого граничного образца, подписанного и конструкторской группой, и заводом, оценка визуального соответствия на приёмке превращается в спор о личном восприятии, который невозможно выиграть.
Как читать заявление поставщика об отделке
При рассмотрении предложения внешнего поставщика читайте заявления об отделке механически придирчиво. Если в предложении стоит «стандартная коммерческая полировка», это открытое признание, что будут использовать те круги, абразивные среды или ручные пады, которые в ту неделю стоят на их участках. Если цитируют «зеркальную полировку» без указания стадий предварительного шлифования, рецептур паст и автоматического маршрута на вибрационном отделочном станке, скорее всего, расчёт на оператора с открытым полировальным валом. Такой ручной маршрут может дать отражающий вид на широких плоскостях прототипа, но скруглит ответственные кромки, выест посадочные отверстия и уплывёт от партии к партии.
3. Как выбирать: инженерное решение
Выбор между шлифованной, сатинированной и зеркальной поверхностью редко бывает чисто эстетическим. Каждый класс несёт функциональные преимущества и свои механические уязвимости в эксплуатации. ``` ─-------------------------------------------------------------------------─ │ МАТРИЦА ИНЖЕНЕРНОГО ВЫБОРА ОТДЕЛКИ │ ─-------------------------------------------------------------------------─ │ │ │ ГИГИЕНА И САНИТАРИЯ │ │ [Фармацевтика, молочное производство, чистые помещения, биообработка] │ │ --\> НАЗНАЧИТЬ: ЗЕРКАЛЬНАЯ (ASTM No. 8) или ЭЛЕКТРОПОЛИРОВКА │ │ --\> ПОЧЕМУ: плоский профиль убирает микрощели; препятствует биоплёнке│ │ │ │ ВЫСОКИЙ ЗАГРЯЗНЯЮЩИЙ ФОН И МОРСКАЯ СРЕДА │ │ [Прибрежные объекты, морские корпуса, химическая мойка] │ │ --\> НАЗНАЧИТЬ: САТИНИРОВАННАЯ или ЗЕРКАЛЬНАЯ ПОЛИРОВКА (ИЗБЕГАТЬ ОДНОНАПРАВЛЕННОЙ ШЛИФОВКИ) │ │ --\> ПОЧЕМУ: направленные канавки шлифовки задерживают соль; ненаправленная её сбрасывает │ │ │ │ ЧАСТЫЙ КОНТАКТ С ПЕРСОНАЛОМ И АРХИТЕКТУРА │ │ [Панели лифтов, ограждения станков, корпуса, точки касания] │ │ --\> НАЗНАЧИТЬ: ШЛИФОВАННАЯ (ASTM No. 4) или НЕНАПРАВЛЕННАЯ САТИНИРОВАННАЯ │ │ --\> ПОЧЕМУ: направленное зерно маскирует дневной износ, истирание и отпечатки│ │ │ ─-------------------------------------------------------------------------─ ```
Чистота и гигиена — когда зеркало — единственный приемлемый ответ
В полупроводниковом производстве, молочной переработке, биофармацевтических реакторах и производстве медицинских изделий микроскопические щели поверхности — источник контаминации. Параллельные микроканавки шлифованной отделки образуют укрытые микродолины, где задерживаются химические остатки, бактерии и частицы, сопротивляясь стандартной мойке CIP. Зеркальная отделка, расплющивая микроскопические выступы и заваливая высокие микропики, минимизирует точки механической адгезии. Жидкости стекают чисто, биологическим материалам не за что зацепиться, а протирка требует минимального трения. Когда гигиена, отсутствие отделяемых частиц и абсолютная очищаемость — функциональные требования, зеркальная отделка становится необходимым инженерным выбором.
Коррозионное поведение — почему шлифовка задерживает то, что зеркало сбрасывает
Нержавеющая сталь обязана своим сопротивлением окислению ультратонкому непрерывному пассивному слою оксида хрома (Cr_2O_3). Хотя все чистые нержавеющие сплавы образуют эту плёнку при наличии кислорода в воздухе, физическая топография поверхности сильно влияет на то, как плёнка выживает в агрессивной среде. Грубая шлифованная поверхность на открытом морском или промышленно-химическом объекте значительно более склонна к чайным пятнам и локальной питтинговой коррозии, чем эквивалентная зеркальная или тонкая сатинированная. Кристаллы соли, хлориды из воздуха и промышленные химические аэрозоли оседают в параллельных долинах шлифованного зерна. Дождевая вода и влага попадают в эти микрощели, создавая застойные микрозоны, обеднённые кислородом, под солевыми отложениями. Локальная концентрация хлоридов атакует пассивную плёнку, запуская микропиттинг. Зеркальная поверхность, лишённая таких микродолин, быстро сбрасывает влагу из воздуха и моющие растворы, сохраняя пассивную плёнку равномерно открытой кислороду.
Блеск и сокрытие царапин — где шлифовка выигрывает в эксплуатации
Там, где шлифованная нержавеющая сталь проигрывает в гигиене, она выигрывает в жёстких средах с частым контактом. Безупречная зеркальная панель — беспощадная поверхность. Одно касание кольцом оператора, уроненный инструмент или протирка цеховой ветошью оставят немедленную, хорошо заметную волосяную царапину. Более того, высокое зеркальное отражение вызывает сильный визуальный блеск под промышленным светодиодным освещением или прямым солнцем, утомляя глаза операторов на пультах и ограждениях. Шлифованная поверхность (ASTM No. 4) рассеивает жёсткий свет в мягкий линейный блик. Что важнее, металл уже «привит» тысячами тонких параллельных микроцарапин, поэтому лёгкие бытовые потёртости, идущие параллельно зерну, сливаются с рисунком незаметно. Для корпусов промышленного оборудования, кабин лифтов и столов пищевой подготовки, видящих ежедневный износ, шлифованная нержавейка сохраняет воспринимаемое качество гораздо дольше зеркального листа.
Ремонт — какой класс можно восстановить после повреждения
Прежде чем окончательно утвердить выноску отделки на чертеже, подумайте, как деталь будут ремонтировать, если её поцарапают при последующей сборке, перевозке или эксплуатации:
- Шлифованные отделки: сравнительно просто восстановить на месте. Неткаными абразивными ручными падами или переносными линейными барабанными шлифователями, подобранными под исходное зерно, опытный техник может пройти параллельно исходному зерну и вписать местную царапину от обращения в окружающее поле без явных следов вмешательства.
- Сатинированные отделки: точечный ремонт умеренно сложен. Вписать локальную заплатку в ненаправленное изотропное сатиновое поле требует аккуратного перехода орбитальными инструментами или локальной микроструйной обработкой. Любое избыточное локальное давление создаёт блестящий или изменённый по цвету ореол.
- Зеркальные отделки: крайне сложно ремонтировать на месте. Точечно восстановить поверхность ASTM No. 8 ручным инструментом нельзя. Полировка отдельной царапины ручным полировальным кругом снимает металл локально, выедая отражение и оставляя оптическое искажение — «апельсиновую корку» или линзовый эффект. Для восстановления настоящего зеркала обычно нужно снимать деталь, выравнивать всю панель грубыми абразивами и полностью проходить стадии шлифования и доводки на стационарном оборудовании.
4. Как каждый класс получают в серии
Один из самых резких разрывов между проектированием и производством — понимание того, как классы поверхности получают в объёме. Прототипщик может отполировать почти любую геометрию напильниками, листами наждачной бумаги и открытым полировальным валом. В непрерывном массовом производстве методы отделки распадаются на отдельные механические маршруты. Промышленные прямоугольные вибрационные лотки позволяют обрабатывать отдельные партии деталей в непрерывно катящемся слое наполнителя, давая равномерные сатинированные и предполировальные поверхности.
Маршрут A — абразивная лента и нетканый круг (плоские панели, малый объём)
Честная инженерная граница: автоматические широколенточные шлифовальные станки, плоскошлифовальные линейные станки и планетарные трубные шлифователи — отдельные классы станков для листовых материалов, плоских плит и простых конструкционных труб. Мы не производим широколенточные системы шлифования листа. Однако любой объективный обзор отделки металла должен признать: для непрерывных плоских листов, архитектурных плит и длинных профилей широколенточные линии — стандартный промышленный маршрут для направленной шлифованной отделки ASTM No. 4. Эти станки подают плоские заготовки под пружинными прижимными головками с широкими шлифовальными лентами, смачиваемыми минеральными маслами или водорастворимыми эмульсиями, а затем — колеблющимися лепестковыми роликами из нетканого полотна типа Scotch-Brite для снятия заусенцев и выравнивания рисунка. Когда детали мелкие, штампованные, литые или имеют сложные трёхмерные контуры с карманами, рёбрами и внутренними бобышками, широколенточное шлифование до них не достаёт, и в дело вступает механическая объёмная отделка.
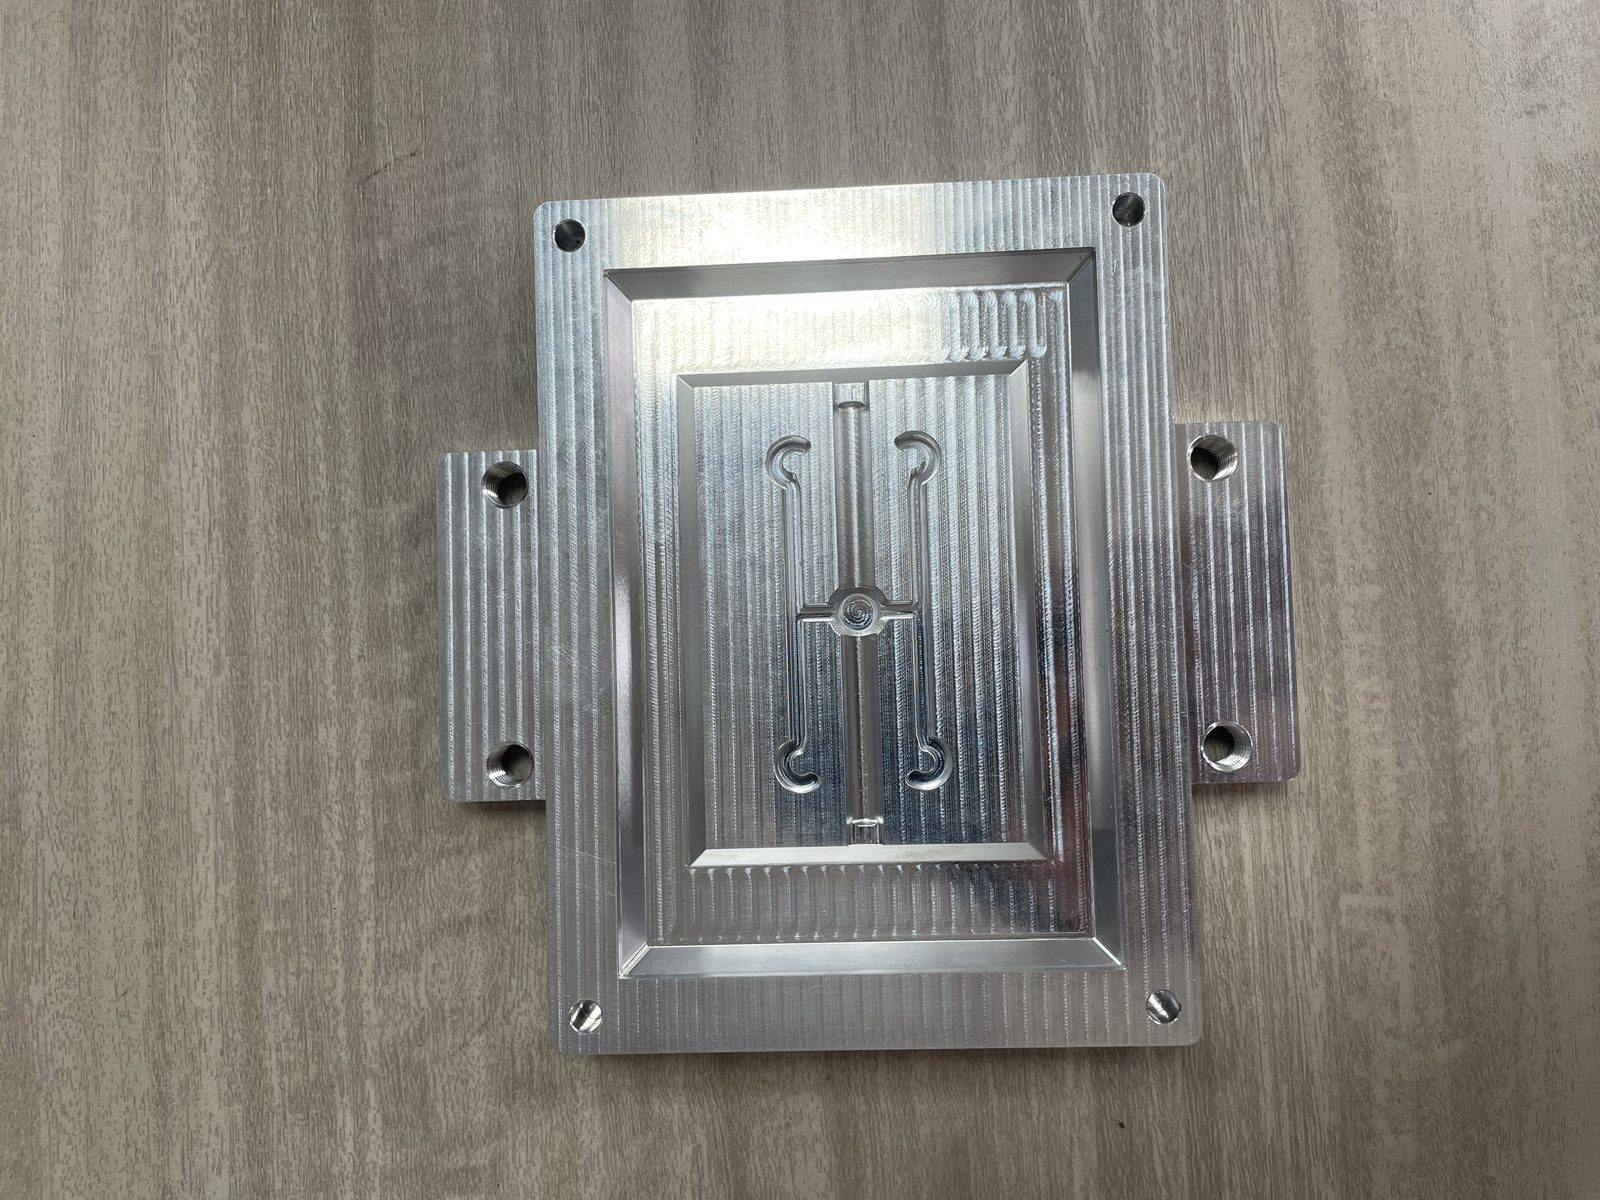
Как после механообработки: направленные следы инструмента, с которых вы начинаете.
Маршрут B — вибрационная объёмная обработка (партии, сатин и шлифовка)
Для крупносерийного производства трёхмерных деталей — точеных фитингов, штампованных петель, корпусов коллекторов, медицинских кронштейнов — вибрационные отделочные станки дают эффективный маршрут к стабильным сатинированным и предполировальным поверхностям. В промышленной вибрационной чаше или вибрационном лотке сотни заготовок погружены в динамичный слой предварительно сформованного абразивного наполнителя с непрерывным потоком воды и химического компаунда. Эксцентриковый привод станка заставляет всю загрузку циркулировать упорядоченным винтовым качением. Поскольку наполнитель окружает заготовки со всех сторон, он одновременно обрабатывает каждую наружную кромку, грань и карман. Подбирая плотный наполнитель на пластиковой связке, пропитанный мелким карбидом кремния или оксидом алюминия, вибрационная отделка создаёт исключительно равномерную ненаправленную сатинированную поверхность по большим партиям, полностью устраняя ручные следы и разброс между деталями.
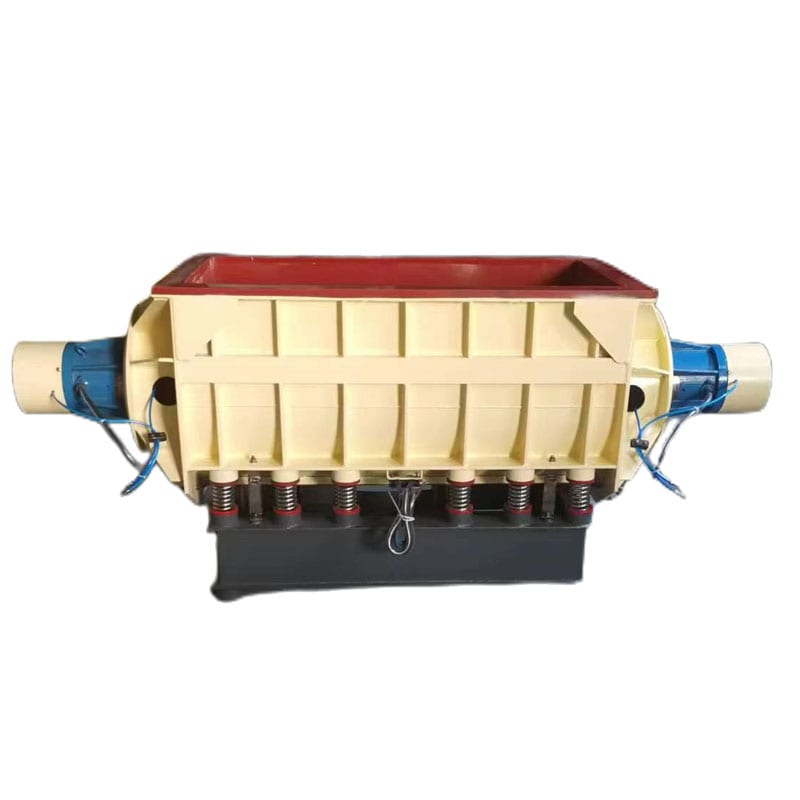
Маршрут B: партия деталей внутри катящегося слоя наполнителя.
Маршрут C — центробежный барабан и шаровая полировка (зеркало на мелких деталях)
Чтобы получить зеркальный блеск на больших объёмах мелких и средних деталей без ручной полировки, нужна интенсивная механическая энергия. Это область центробежных барабанных станков и высокоэнергетических вибрационных полировальных машин. ``` ─-------------------------------------------------------------------------─ │ ЦЕНТРОБЕЖНЫЙ БАРАБАН: ДИНАМИКА ПЛАНЕТАРНОГО ВРАЩЕНИЯ │ ─-------------------------------------------------------------------------─ │ │ │ [Вращение главной карусели: против часовой стрелки] │ │ \<--- │ │ │ │ +-------------------+ +-------------------+ │ │ │ БАРАБАН #1 │ │ БАРАБАН #2 │ │ │ │ (по часовой │ │ (по часовой │ │ │ │ высокие перегрузки) │ │ высокие перегрузки) │ │ │ │ [Наполнитель + детали] │ │ [Наполнитель + детали] │ │ │ +-------------------+ +-------------------+ │ │ │ │ O [Центральная ступица] │ │ │ │ +-------------------+ +-------------------+ │ │ │ БАРАБАН #4 │ │ БАРАБАН #3 │ │ │ │ (по часовой │ │ (по часовой │ │ │ │ высокие перегрузки) │ │ высокие перегрузки) │ │ │ │ [Наполнитель + детали] │ │ [Наполнитель + детали] │ │ │ +-------------------+ +-------------------+ │ │ │ │ ---\> │ ─-------------------------------------------------------------------------─ │ ДЕЙСТВИЕ: перегрузки до 10-20G заставляют наполнитель скользить по │ │ деталям без соударений между собой, давая истинно изотропное зеркало. │ ─-------------------------------------------------------------------------─ ``` Центробежный барабанный станок крепит несколько герметичных рабочих барабанов по периметру большой центральной карусели. Карусель быстро вращается в одну сторону, а отдельные барабаны противовращаются вокруг собственных осей. Такая планетарная кинематика двойного вращения подвергает слой наполнителя перегрузкам до 10–20 раз выше нормальной силы тяжести. Внутри барабанов детали и неабразивный высокоплотный стальной наполнитель или микрокристаллические фарфоровые шары скользят друг относительно друга под большим давлением сжатия. Вместо срезания металла это высокоэнергетическое скольжение пластически деформирует микроскопические пики, разглаживая поверхность на молекулярном уровне. Результат — истинная изотропная зеркальная отделка на сотнях свободных крепёжных деталей за партию, с сохранёнными чёткими кромками и без искажений линии разъёма.
Подбор формы и размера наполнителя под целевой класс
Нельзя получить тонкую сатинированную или зеркальную отделку универсальными грубыми камнями. Геометрия наполнителя напрямую определяет профиль поверхности и контур кромки: правильный профиль наполнителя — от агрессивных керамических режущих цилиндров до мелких смоляных конусов — определяет, как абразив взаимодействует с контурами заготовки.
- Угловатые формы (треугольники, звёзды): острые углы агрессивно входят во внутренние галтели и швы. Они идеальны для начальных стадий съёма, но их кромки могут оставлять мелкие следы дробеструйного наклёпа на мягких поверхностях нержавейки, если их оставить на финальных стадиях.
- Скруглённые формы (конусы, параболоиды, сферы): округлый наполнитель плавно скользит по плоским граням и обкатывает обработанные контуры, не врезаясь. Для ненаправленной сатинированной отделки пластиковые конусы на смоляной связке с мелкой абразивной смесью дают шелковистую матовую текстуру без видимых линий дорожки.
- Неабразивные высокоплотные фарфоровые и стальные шары: применяются исключительно для зеркальной полировки. Поскольку абразивного зерна в них нет, металл они не снимают. Вместо этого их большая масса и гладкая поверхность расплющивают микроскопические пики при обильной жидкостной смазке.
Геометрии керамического галтовочного наполнителя: высокоплотные треугольники, цилиндры и сферы, рассчитанные под конкретные операции съёма и полировки. Чтобы посмотреть полные таблицы размеров и рекомендации по составу для керамических, синтетических и органических типов, изучите наш справочник по выбору галтовочного наполнителя.

Форма решает, куда наполнитель достанет: острые углы режут, скруглённые сглаживают.
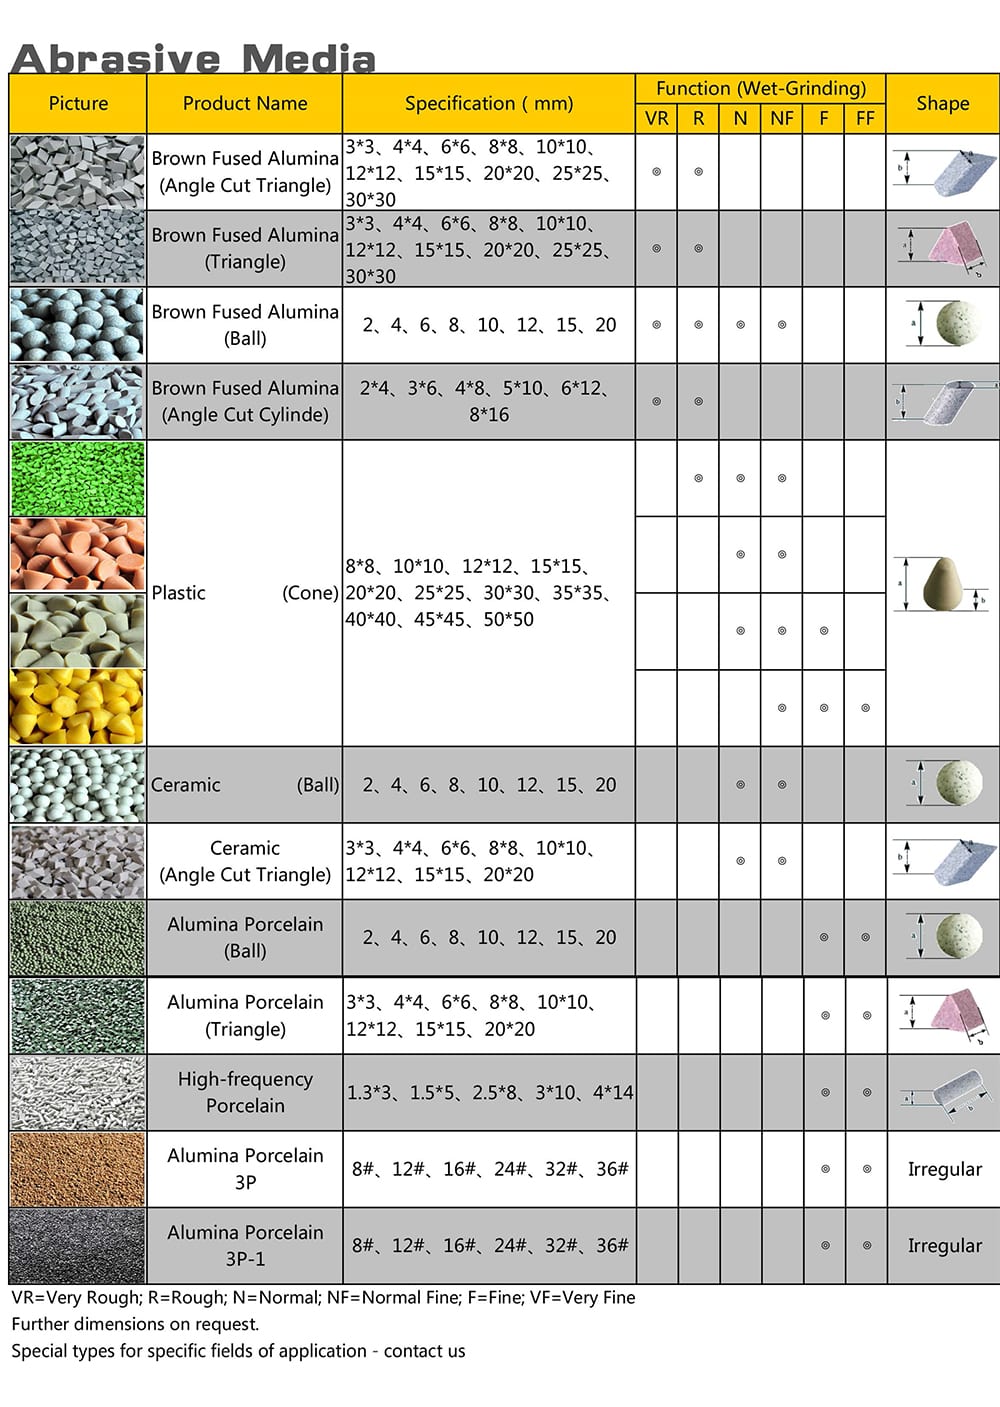
Та же логика геометрии работает для керамического, пластикового и глинозёмного наполнителя.
Что делает компаунд на каждой стадии
Простая подача водопроводной воды в вибрационный или центробежный станок не даст качественной отделки. Химические отделочные компаунды — это прецизионно составленные реагенты, выполняющие три разные задачи:
- Смазка и управление граничным слоем: при мелком резании и сатинировании компаунд управляет коэффициентом трения между абразивным зерном и нержавеющей подложкой. Слишком тонкая смазка — наполнитель вгрызается, разрывая металл и оставляя грубые борозды; слишком густая — наполнитель гидропланирует, и съём материала останавливается.
- Эмульгирование и удержание шлама: когда наполнитель истирает металл, микроскопические частицы нержавейки уходят в жидкость. Качественный компаунд заключает этот мелкий шлам в оболочку и держит его во взвеси, чтобы он непрерывно уходил в сливные порты, а не заново осаждался в поры поверхности.
- Химическое осветление и пассивация: на финальных стадиях зеркальной шаровой полировки слабокислые или специально ингибированные нейтральные компаунды очищают микроскопические оксиды с поверхности, позволяя закалённым стальным или фарфоровым шарам контактировать с чистым ярким металлом. Это химическое действие выявляет подлинный глубокий зеркальный блеск и одновременно формирует коррозионностойкую пассивную плёнку.
5. Многостадийная последовательность, которую никто не документирует
В опытных отделочных производствах зеркальные и тонкие сатинированные поверхности никогда не получают за одну операцию. Пропуск промежуточных стадий — главная причина, по которой механические цеха теряют часы обработки и получают мутные, поцарапанные детали. ``` ─-------------------------------------------------------------------------─ │ ПОСЛЕДОВАТЕЛЬНЫЙ МАРШРУТ ОТДЕЛКИ ИЗ 3 СТАДИЙ │ ─-------------------------------------------------------------------------─ │ │ │ СЫРАЯ ДЕТАЛЬ ПОСЛЕ МЕХАНООБРАБОТКИ ИЛИ ШТАМПОВКИ │ │ [Грубые следы фрезерования, заусенцы, окалина, грубые царапины] │ │ │ │ │ v │ │ СТАДИЯ 1: СЪЁМ (ВЫРАВНИВАНИЕ ПРИПУСКА) │ │ Оборудование: вибрационный лоток или тяжёлая чаша │ │ Наполнитель: керамические треугольники среднего/быстрого реза или цилиндры со срезом │ │ Компаунд: кислая/щелочная моющая и детергентная рецептура │ │ Цель: полностью снять пики инструмента; вывести поверхность на равномерную шероховатость │ │ │ │ │ v │ │ СТАДИЯ 2: СГЛАЖИВАНИЕ (ОБЪЕДИНЕНИЕ ПЕРЕД ПОЛИРОВКОЙ) │ │ Оборудование: вибрационная чаша или центробежный дисковый станок │ │ Наполнитель: мелкозернистые синтетические пластиковые конусы на смоляной связке │ │ Компаунд: мягкая смазывающая полировальная рецептура │ │ Цель: стереть микротраншеи стадии 1; получить равномерный сатиновый рисунок │ │ │ │ │ v │ │ СТАДИЯ 3: ЗЕРКАЛЬНОЕ ОСВЕТЛЕНИЕ (ПОЛИРОВКА) │ │ Оборудование: высокоэнергетический центробежный барабан или вибрационный лоток │ │ Наполнитель: неабразивные фарфоровые сферы / закалённые нержавеющие штифты │ │ Компаунд: хелатирующий ПАВ и кондиционер поверхности для высокого блеска │ │ Цель: пластически деформировать микропики; достичь зеркального отражения │ │ │ ─-------------------------------------------------------------------------─ ```
Почему нельзя перескочить от механообработки сразу к зеркалу
Поверхности нержавейки после механообработки, штамповки или лазерной резки имеют микроскопические пики с крутыми склонами впадин. Если оператор сразу ставит деталь после механообработки на зеркальную стадию с мелкими фарфоровыми сферами или открытым хлопковым полировальным кругом, гладкий полировальный наполнитель не сможет срезать эти глубокие крутые пики. Вместо этого инструмент просто наклёпывает, закатывает и размазывает вершины металлических пиков над нижележащими микродолинами. На глаз деталь может показаться блестящей при быстром взгляде, но осмотрите её под ярким точечным светом — и увидите сеть мутных искажённых царапин, запертых под размазанной поверхностной плёнкой.
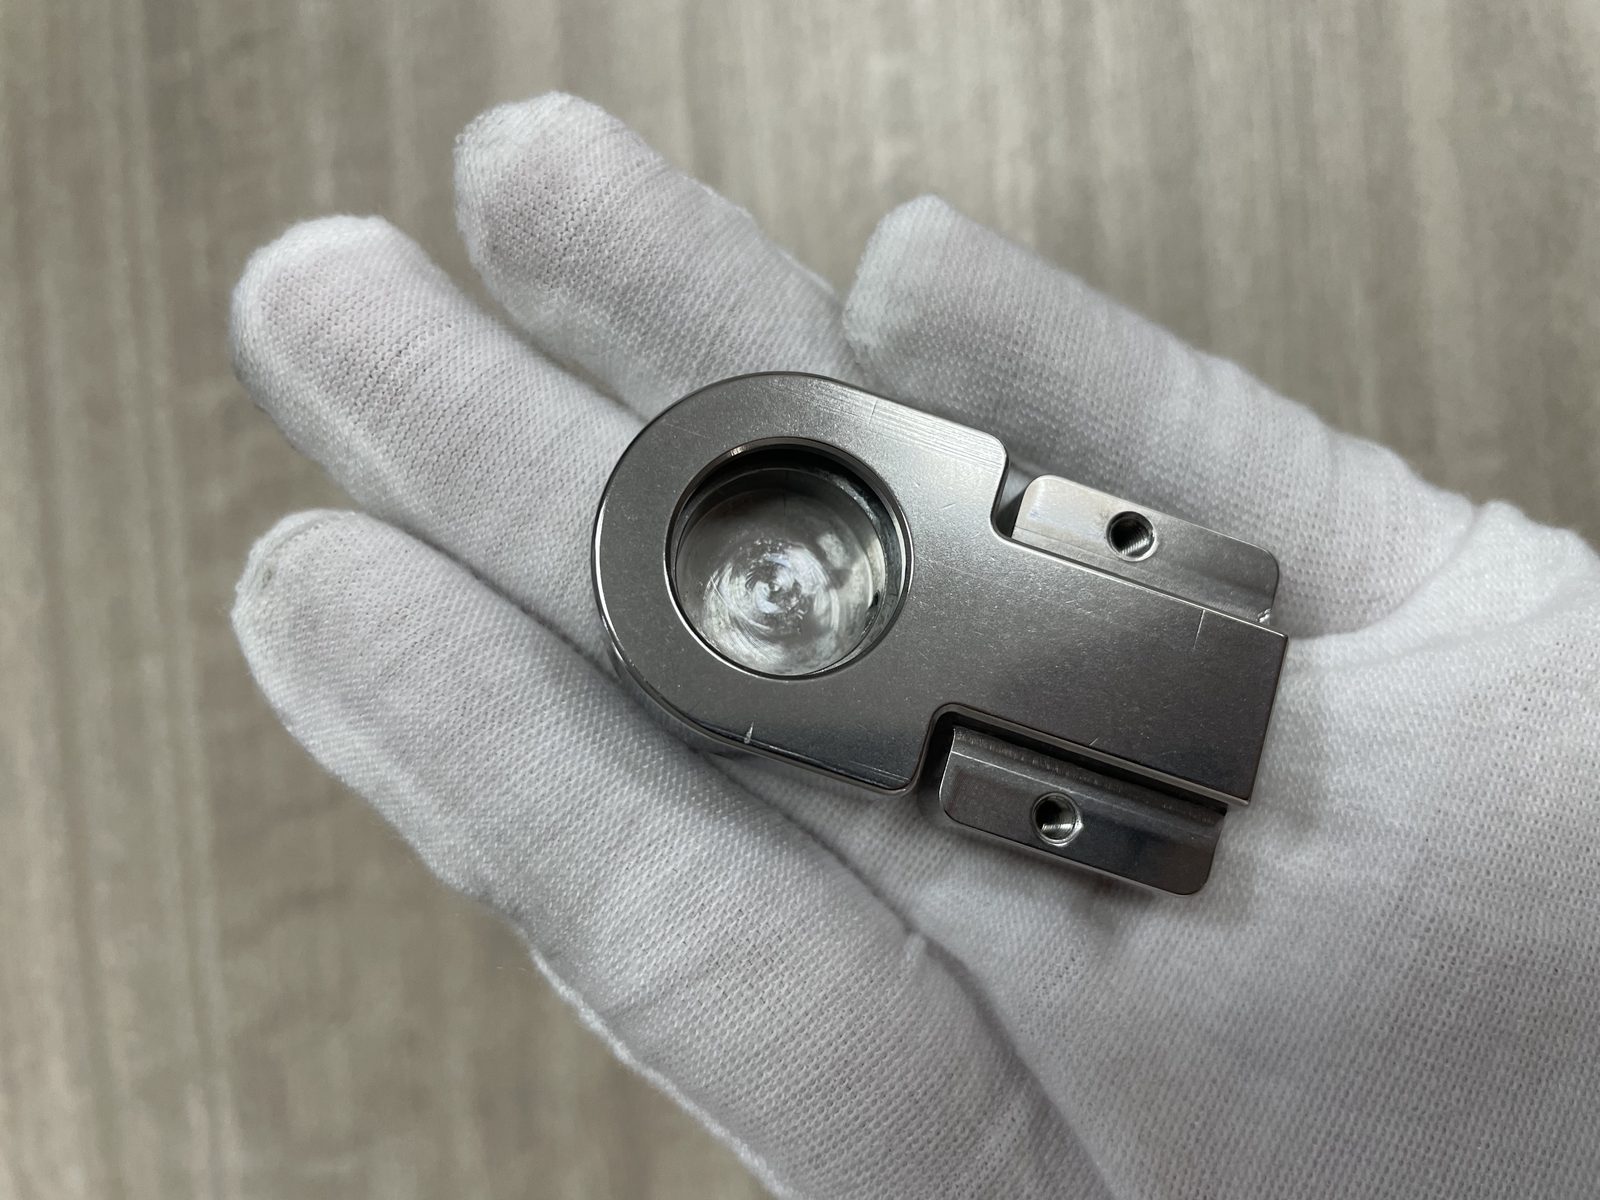
Смешанная отделка на практике: осветлённое отверстие, сатинированный корпус, одна деталь.
Чтобы получить настоящее зеркало, металл нужно выравнивать последовательно, чтобы глубины впадин предыдущей абразивной стадии полностью перекрывались текущей.
Стадия 1 — съём (удаление следов предыдущей операции)
У первой стадии одна механическая задача: полное выравнивание припуска. Она должна снять грубые проходы ЧПУ, слой переплава после электроэрозии, грат лазерной резки или глубокие царапины от обращения — до равномерной контролируемой глубины.
- Промышленный массовый маршрут: обрабатывать детали в открытом вибрационном лотке керамическими треугольниками со срезанными углами среднего реза при непрерывной промывке эмульгирующим компаундом.
- Ручной / партионный плоский маршрут: первичное линейное ведение зерна грубыми и средними шлифовальными лентами (обычно оксид алюминия зерном 120–180).
- Технологический контроль: не выходить со стадии 1, пока не исчезнут все направленные следы фрезы и локальные царапины. Оставшиеся глубокие борозды инструмента последующие полировальные стадии только подчеркнут.
Стадия 2 — сглаживание (объединение поверхности)
Стадия 2 переводит деталь из грубого выровненного состояния в гладкое промежуточное предполировальное.
- Промышленный массовый маршрут: переложить детали в круглую вибрационную чашу с высокоплотными пластиковыми конусами на смоляной связке или мелкими синтетическими пирамидами. Более лёгкая и мягкая пластиковая матрица смягчает контакт, скругляет острые профили впадин и убирает грубые линии шлифования, оставленные керамикой.
- Точка перехода: именно на стадии 2 фиксируется настоящая сатинированная отделка. Если цель чертежа — ненаправленный шелковистый вид с низким блеском, процесс здесь останавливается. Детали проходят ультразвуковое обезжиривание, промывку чистой водой и центробежную сушку тёплым воздухом.
Стадия 3 — осветление (рост отражения без глубокого реза)
Если чертёж задаёт настоящую зеркальную отделку (ASTM No. 8), детали, успешно прошедшие стадию 2, переходят на отдельную станцию осветления.
- Промышленный массовый маршрут: загрузить детали в высокоэнергетический центробежный барабанный станок, заполненный гладкими неабразивными фарфоровыми сферами или полированной нержавеющей дробью. С особым кислым или нейтральным осветляющим компаундом станок создаёт интенсивное давление скольжения, которое разглаживает микроскопические неровности без снятия металла.
- Ручной маршрут с открытым валом: деталь переходит на открытый полировальный станок. Сначала — режущая полировка жёстким спирально-прошитым хлопковым или сизалевым кругом с чёрным наждачным или коричневым триполиевым компаундом, сразу затем — финальная доводка свободным фланелевым кругом с зелёным компаундом на оксиде хрома.
Многостадийное последовательное улучшение на прецизионной фурнитуре: грубые следы инструмента переведены в тонкую предполировку, затем в зеркальную полировку.
Когда менять наполнитель, а когда компаунд
Когда прогон не выходит на целевой вид, операторы часто тратят время, выливая дорогие химические компаунды в ванну, хотя проблема механическая, или меняя тонны каменного наполнителя, когда проблема чисто химическая:
- Когда нужно менять наполнитель: если под увеличением на детали всё ещё видны глубокие линейные царапины, параллельные следы инструмента или микроскопическая «апельсиновая корка», наполнитель либо слишком грубый, либо неверно сформирован и не достаёт в радиусы, либо вы слишком рано перешли на мелкую стадию. Никакой компаунд не сотрёт абразивную борозду; нужно вернуться на более агрессивный класс наполнителя.
- Когда нужно менять компаунд: если поверхность на ощупь гладкая и явных царапин нет, но выглядит туманной, мутной, желтоватой или изменённой по цвету, наполнитель механически в порядке, а химия подвела. Вы имеете дело с повторным осаждением металлического шлама, неверным pH раствора, осаждением минералов из жёсткой воды или исчерпанной дозировкой компаунда. Промойте систему и скорректируйте дозирование химии.
6. Смешанные отделки на одной детали
Некоторые из самых требовательных инженерных деталей несут две отделки на одном непрерывном куске металла: архитектурная дверная рукоятка с зеркально полированными торцевыми головками и шлифованным стержнем для хвата; корпус люксовых часов с блестящими фасками по бокам тонко-сатинированного корпуса; или хирургический инструмент с матовыми сатинированными ручками и стеклянно-гладкими зеркальными рабочими наконечниками. ``` ─-------------------------------------------------------------------------─ │ СХЕМА ИЗБИРАТЕЛЬНОГО МАСКИРОВАНИЯ И ОСНАСТКИ │ ─-------------------------------------------------------------------------─ │ │ │ ШАГ 1: ОБЪЁМНАЯ ОБРАБОТКА ДО БАЗОВОЙ ОТДЕЛКИ │ │ Вся деталь проходит вибрационные стадии до полной САТИНИРОВАННОЙ ОТДЕЛКИ. │ │ [===================================================================] │ │ │ │ ШАГ 2: ТОЧНОЕ ЭЛАСТОМЕРНОЕ МАСКИРОВАНИЕ / ОСНАСТКА │ │ Упругие чехлы из EPDM / силикона зажимаются на зонах, остающихся сатиновыми. │ │ +-------------------+ +-------------------+ │ │ │ МАСКИРУЕМАЯ ЗОНА: │ │ МАСКИРУЕМАЯ ЗОНА: │ │ │ │ сохранить сатин │ │ сохранить сатин │ │ │ +-------------------+ +-------------------+ │ │ │ │ │ │ v v │ │ ШАГ 3: ИЗБИРАТЕЛЬНОЕ ВОЗДЕЙСТВИЕ ОПЕРАЦИИ ВЫСОКОГО БЛЕСКА │ │ Открытый наконечник или центральная панель полируются до зеркального блеска. │ │ [ПОЛИРОВАННАЯ ЗЕРКАЛЬНАЯ ЗОНА] │ │ │ ─-------------------------------------------------------------------------─ │ КРИТИЧНЫЙ ДЕФЕКТ, КОТОРЫЙ НУЖНО ПРЕДОТВРАТИТЬ: проникновение наполнителя │ │ под границу маски с образованием неровной волнистой переходной зоны. │ ─-------------------------------------------------------------------------─ ```
Где появляются смешанные отделки (декоративная панель + функциональная кромка)
Смешанные отделки выбирают по практическим эксплуатационным причинам, а не только из промышленной эстетики. На аэрокосмических регулирующих клапанах и фармацевтическом оборудовании уплотнительные поверхности, канавки под O-ring и седла клапанов полируются до сверхгладкой отделки с низким трением, чтобы обеспечить герметичность по жидкости, тогда как наружные конструкционные фланцы сохраняют ненаправленный сатин, снижая стоимость серийного производства деталей и убирая блик при сборке. На ручных инструментах сатинированные корпуса рукояток предотвращают скольжение в руке при масляных загрязнениях, а рабочие губки полируются зеркально, чтобы сопротивляться коррозии и задержанию химии.
Маскирование и оснастка для избирательной отделки
Получение смешанных отделок на свободных партионных деталях требует точной оснастки. Нельзя просто наклеить на деталь тонкую виниловую ленту и бросить её в промышленный вибрационный лоток: безжалостное истирание тяжёлых абразивных камней оторвёт края ленты за минуты, дав рваные, испорченные границы.
- Литые эластомерные маскирующие чехлы: для крупных серий применяют чехлы из силикона или литого полиуретана по индивидуальной форме. Эти упругие эластомерные оболочки плотно защёлкиваются на зонах, которые нужно защитить от последующих операций. Маска имеет литые уплотнительные рёбра, прижимающиеся к металлу и создающие плотный механический барьер, не дающий камням наполнителя и шламовой суспензии заползать на отделанные грани.
- Жёсткая оснастка на шпинделях: для деталей в автоматических полировальных ячейках или протяжных станках детали крепят на жёстких механических шпинделях. Индивидуальные зажимные воротники закрывают защищаемые зоны, открывая потокам высокоэнергетического наполнителя или полировальным кругам только целевые грани.
Где смешанные отделки дают больше всего переделок
Наибольшая доля брака на деталях со смешанной отделкой возникает на линии перехода (границе перехода). Если оператор вручную переводит отделку между шлифованным полем и зеркальной плоскостью, полировальный круг неизбежно уходит за границу, создавая неровную волнистую линию раздела со скруглёнными кромками. На прецизионных инженерных деталях линии перехода должны совпадать с чётким конструктивным переломом — обработанной ступенью, разгрузочной канавкой или внутренним радиусом. Естественная ступень даёт физическую площадку для маскирующей оснастки, защищая зону и обеспечивая чёткие повторяемые границы раздела без человеческой ошибки.
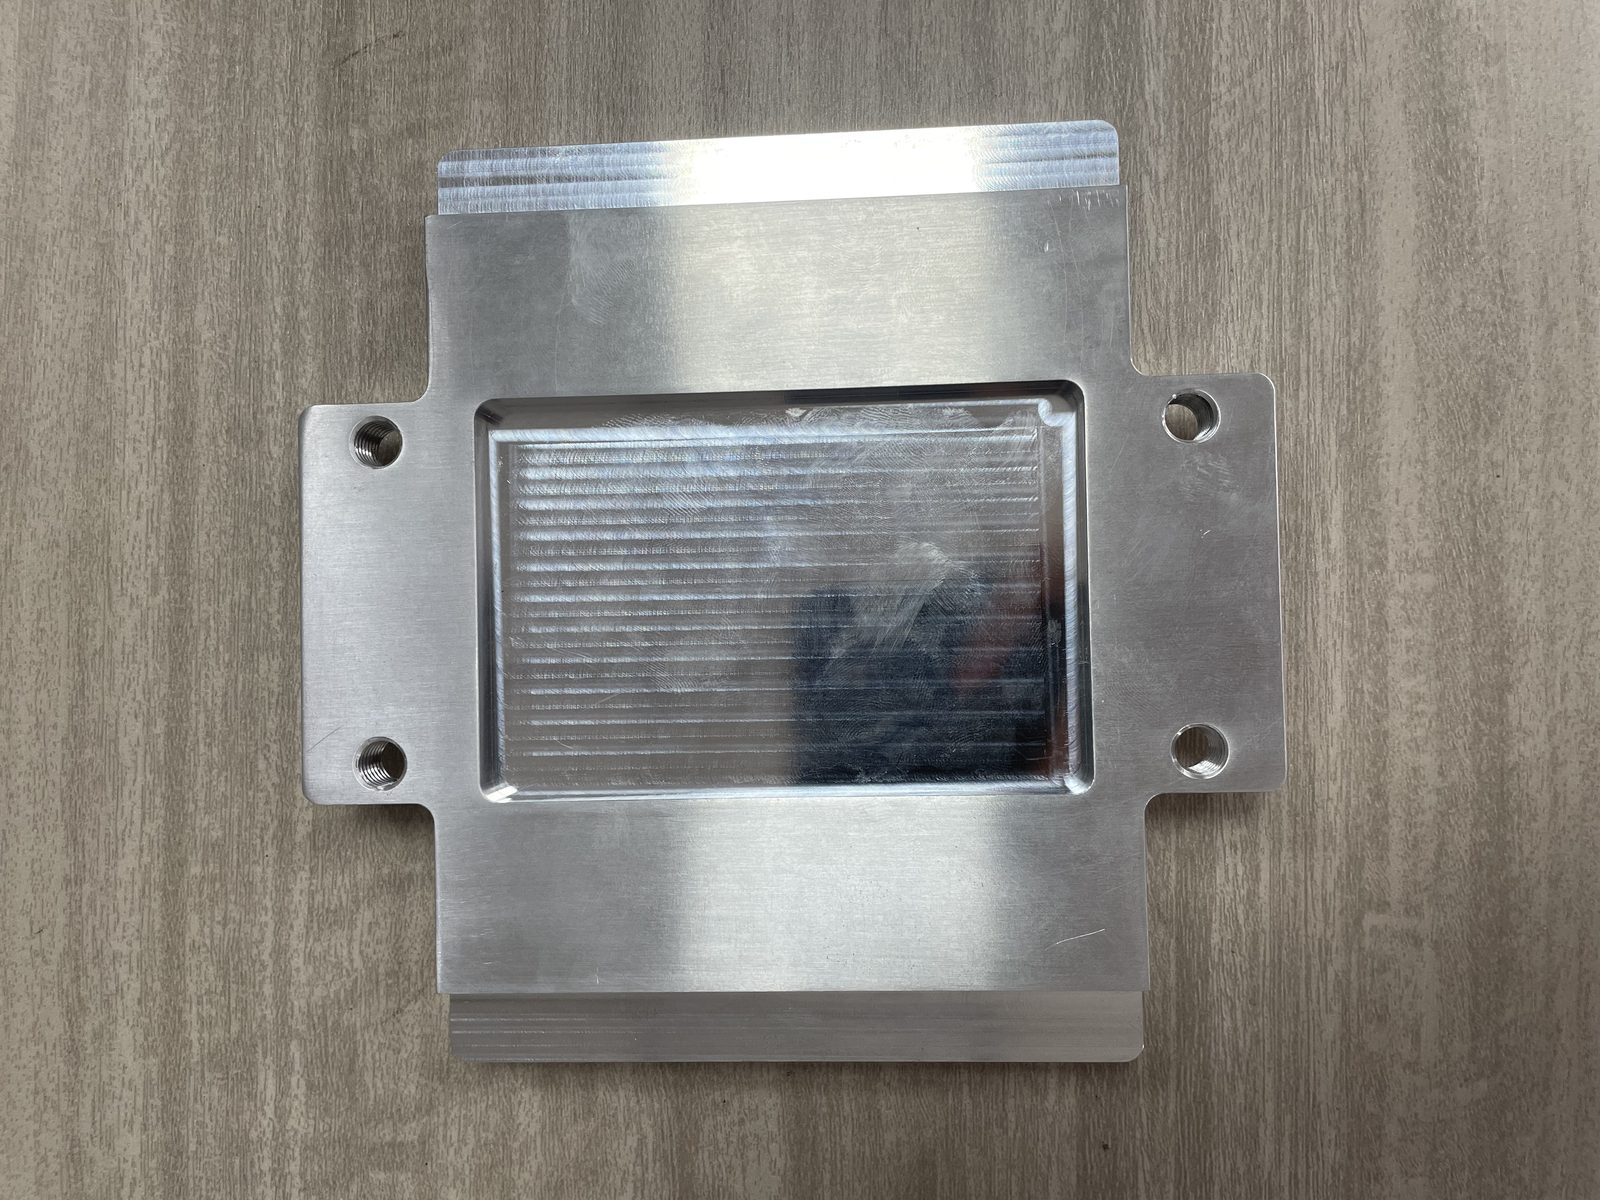
Где отделка останавливается: отделанные наружные грани, нетронутая внутренняя часть.
7. Отказы и о чём они говорят
Когда партия отделанных деталей не проходит финальный контроль качества, начальники участков часто делают поспешные выводы: крутят скорости станка или выбрасывают рабочие заряды наполнителя. Большинство отказов объёмной отделки дают чёткие физические симптомы, прямо указывающие на конкретный механический или химический дисбаланс. Наблюдаемый дефект поверхности | Механизм причины | Порядок осмотра в цехе | Путь корректирующего действия | Пятнистые неравномерные мутные разводы; изменённые по цвету ореолы по плоскостям | Грубые следы шлифования предыдущей операции не выведены; либо в смеси наполнителя есть изношенный мелкий бой. | Осмотреть поверхность при косом свете под малым углом; проверить наличие направленных царапин под мутью. | Вернуть загрузку на стадию 1 выравнивания; отсеять мелкий изношенный наполнитель; проверить минимальное время прогона по стадии. | Поверхность не набирает зеркальный блеск; остаётся тёмно-серой | Дозировка химического компаунда исчерпана; кислотный дисбаланс; либо поступающая в цех вода чрезмерно жёсткая. | Измерить pH слива; протереть влажные детали чистой белой тканью и проверить на тёмный повторно осаждённый шлам. | Увеличить подачу свежего компаунда; поставить фильтрацию умягчения воды; проверить непрерывную промывку сливных портов. | Чрезмерное скругление кромок; выеденные посадочные отверстия | Плотность/масса наполнителя слишком высока; время цикла избыточно; либо детали свободно кувыркаются без защитной оснастки. | Измерить диаметр отверстия и профиль снятия кромки на оптическом компараторе относительно эталонного чертежа. | Перейти на более мелкий наполнитель меньшей плотности; сократить цикл; поставить разделители или оснастку. | Волнистые, перекрёстные или разнонаправленные линии шлифовки | Свободное линейное ведение; поворот деталей во время прохода ленты; либо колебания ручной подачи по головке. | Визуально проследить отдельные линии царапин по всей длине детали относительно прямой кромки. | Зафиксировать механические направляющие подачи; держать постоянное натяжение ленты и ровную скорость конвейера; исключить ручное ведение. | «Апельсиновая корка» / пятнистое зеркальное искажение на зеркальной отделке | Сильный локальный нагрев от трения при полировке; либо избыточное давление полировки, переклёпывающее зерно металла. | Рассмотреть отражение через сетку; искать волнистое бугристое искажение, похожее на кожуру апельсина. | Снизить контактное давление; уменьшить частоту привода; увеличить поток охлаждающей жидкости, чтобы предотвратить течение поверхности от трения. | Быстрые чайные пятна или вспышки ржавчины в первые часы после выгрузки | Загрязнение углеродистой сталью из воздуха; наполнитель ранее работал на углеродистых деталях; либо медленная сушка на воздухе. | Провести стандартный ферроксильный тест или экспозицию при влажности 24 ч, чтобы выявить включения свободного железа. | Полностью разделить нержавеющий наполнитель и линии для углеродистой стали; применять отдельную кислотную пассивирующую промывку; принудительно сушить сразу. |
Диагностический разбор: «почему» за каждым отказом
#### Мутные пятна и ореолы Когда сатинированная или зеркальная деталь показывает тусклые мутные острова в окружении ярких зон, причина почти всегда в незавершённом съёме на стадии 1. Оператор увидел, что поверхность стала равномерно яркой, и выгрузил загрузку слишком рано. Микроскопические высокие пики были вылощены, но более глубокие впадины, оставленные основной фрезой или черновым штампом, так и не были вырезаны полностью. Мутное пятно — это свет, рассеивающийся на этих углублённых необработанных микродолинах. #### Поверхность не светлеет (повторное осаждение тёмного шлама) В мокрой вибрационной и центробежной обработке стёртый шлам нержавейки микроскопичен и химически активен. Если расход компаунда прикрутить, чтобы «сэкономить химию», или сливные сетки забьются крошкой наполнителя, ванна превращается в грязную абразивную суспензию. Катящиеся камни вбивают взвешенную шлифовальную пыль нержавейки обратно в микроскопические поры деталей. Вместо яркого серебристого блеска партия выходит с неотмытым свинцово-серым оттенком. #### Вспышки ржавчины на нержавеющей стали Нержавеющая сталь не должна ржаветь в обычных условиях закрытого помещения. Когда свежеотполированные детали дают мелкие красноватые точки вскоре после выхода из отделочной ячейки, произошло одно из двух загрязнений:
- Перекрёстное загрязнение: станок, промывочные баки или камни наполнителя ранее использовались для снятия заусенцев с обычной углеродистой стали или ковкого чугуна. Микроскопические частицы свободного железа, внедрённые в пористую полиуретановую футеровку наполнителя, были вбиты в нержавеющую подложку, создав активные гальванические ржавые ячейки. Всегда выделяйте отдельные заряды наполнителя и оборудование с футеровкой исключительно под нержавеющую сталь.
- Медленная испарительная сушка: если оставить влажные детали медленно сохнуть на цеховой тележке, водопроводная вода с хлоридами испаряется в концентрированные капельные химические ячейки, вытравливая сырой металл до того, как пассивная оксидная плёнка успеет естественно восстановиться. Всегда сразу промывайте влажные детали чистым деионизированным раствором и сушите немедленно в нагреваемых центробежных сушилках, туннельных сушилках тёплым воздухом или обогреваемых барабанах с сухим впитывающим наполнителем.
8. Как проверить, что вы получили заданный класс
Споры о качестве между заводами и приёмкой стоят механическим цехам тысяч долларов в отклонённых заказах. Чтобы не допускать субъективных разногласий по визуальной отделке, установите проверяемый документированный протокол приёмки. ``` ─-------------------------------------------------------------------------------─ │ ПРИЁМОЧНЫЙ АУДИТ ПОДТВЕРЖДЕНИЯ ОТДЕЛКИ │ ─-------------------------------------------------------------------------------─ │ │ │ 1. ВИЗУАЛЬНЫЙ АУДИТ ПРИ КОНТРОЛИРУЕМОМ ОСВЕЩЕНИИ │ │ Источник света: 1000–1500 лк, нейтральный белый диффузный 5000K │ │ Метод: держать деталь рядом с хранимым эталоном │ │ Угол наблюдения: сравнение при 30°, 60° и 90° углах падения │ │ │ │ │ v │ │ 2. ИЗМЕРЕНИЕ ПРОФИЛОМЕТРОМ │ │ Прибор: откалиброванный контактный профилометр со щупом │ │ Длина отсечки (λc): по ISO 4288 в зависимости от ожидаемой шероховатости │ │ Следы: снять 3 отдельных следа (параллельно, перпендикулярно, 45° к кромке) │ │ Контроль: параметры профиля должны попадать В ОКНО min/max чертежа │ │ │ │ │ v │ │ 3. ДОКУМЕНТАЛЬНЫЙ СЛЕД АУДИТА │ │ В протоколе подписи приёмки должны фиксироваться: │ │ Производственная партия / номер плавки │ │ Серийная ссылка на хранимый эталон │ │ Дата калибровки профилометра и настройка отсечки │ │ Подпись инспектора, дата и итоговое решение (принять/отклонить) │ │ │ ─-------------------------------------------------------------------------------─ ```
Визуальное сравнение с хранимым образцом
Визуальный контроль нельзя проводить как попало под мерцающими цеховыми люминесцентными лампами или под прямым солнцем. Осматривайте детали в инспекционной кабине со стандартным освещением 5000K (нейтральный дневной свет), дающим 1000–1500 лк диффузного света. Держите производственную деталь вплотную к серийному хранимому эталону отделки. Поворачивайте обе детали вместе под углами падения 30°, 60° и 90° к источнику света:
- Для шлифованных поверхностей: проверьте, что линии зерна идут строго параллельно заданной базе, не виляя и не уходя с оси. Осмотрите границы у торцов: зерно не должно «сходить» у фасок кромки.
- Для сатинированных поверхностей: убедитесь, что поверхность даёт ровный однородный диффузный блеск без направленных линий-дорожек зерна, «зебры» и блестящих локальных следов полировки.
- Для зеркальных поверхностей: проверьте чёткость отражения контрольной сетки. Ищите оптические искажения, мутность и повторяющиеся круговые следы от несбалансированных полировальных кругов.
Измеренная шероховатость — что запросить у поставщика
При аудите досье качества поставщика не принимайте сертификат соответствия с записью «Отделка поверхности: ОК». Требуйте первичные данные измерений:
- Длина отсечки фильтра (λc): показание шероховатости без указанной длины оценки и настройки отсечки технически бессмысленно. Показание с отсечкой 0.8 mm даст иной математический результат, чем с отсечкой 2.5 mm на той же физической поверхности. Убедитесь, что их лаборатория качества соблюдает ISO 4288 по выбору фильтра.
- Следы измерений по нескольким осям: на шлифованных отделках одиночный след, идущий параллельно по дну абразивной канавки, даст искусственно гладкое показание. В протоколе должны быть следы щупа, снятые перпендикулярно ориентации зерна, где прибор измеряет истинную высоту пиков и впадин поперёк абразивных резов. На сатинированных и изотропных поверхностях следы должны быть записаны по нескольким осям, чтобы подтвердить стабильный ненаправленный рисунок.
Протокол осмотра, который предотвращает споры
Чтобы не допускать повторяющихся споров о качестве между уровнями поставки, заведите однозначный протокол подписи по отделке, фиксирующий:
- Номер чертежа, уровень ревизии и код отслеживания заказа на закупку.
- Конкретный идентификатор физического хранимого граничного образца, использованного для визуального аудита.
- Серийный номер откалиброванного профилометра и радиус наконечника щупа, применённого для проверки.
- Подтверждённые верхнее и нижнее значения измеренной шероховатости в трёх разных точках поверхности.
- Обязательное подтверждение, что протоколы очистки и пассивации выполнены до упаковки.
Фиксируя эти объективные записи, вы превращаете контроль качества отделки из эмоционального визуального спора в повторяемую, защищаемую инженерную базу.
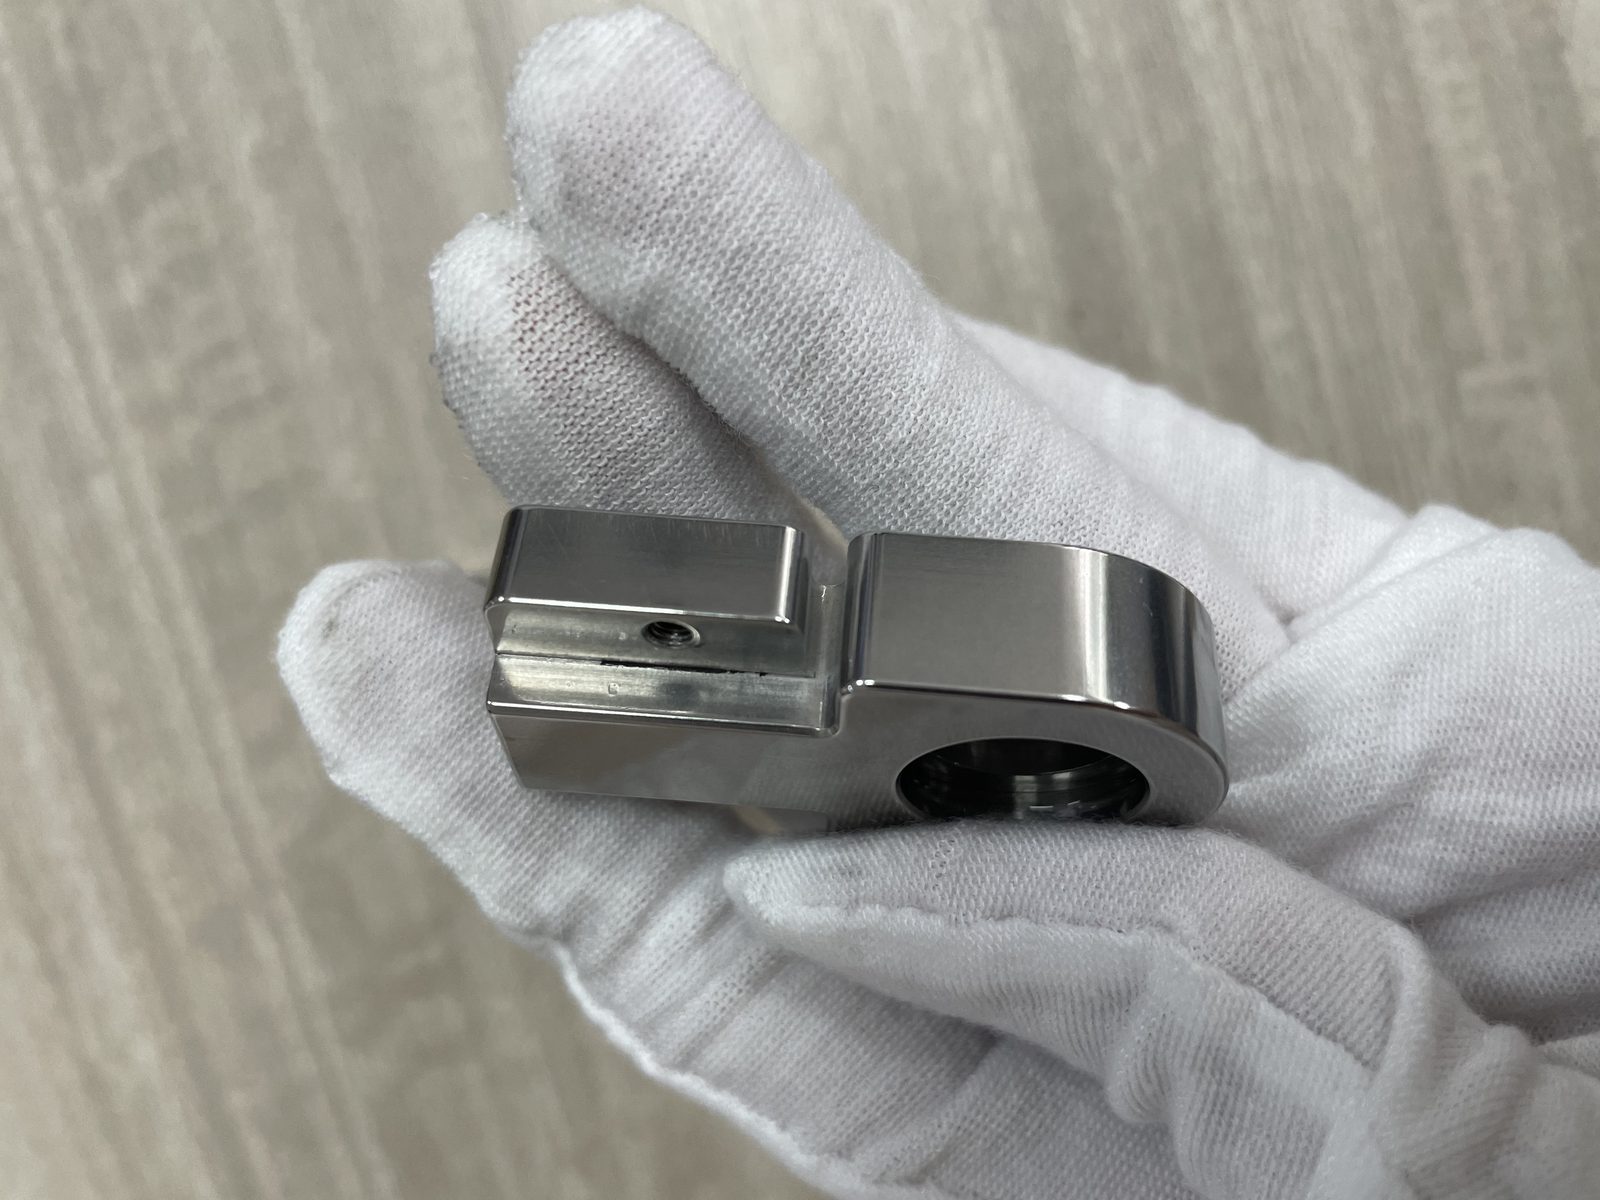
Зеркальная отделка на детали после механообработки — класс, который можно предъявить инспектору.
9. Частые вопросы (FAQ)
1. Сатин и шлифовка — это одно и то же?
Нет. В разговоре эти термины часто используют как взаимозаменяемые, но они описывают два разных профиля поверхности. Шлифованная отделка имеет намеренное видимое однонаправленное зерно (или рисунок), созданное линейным абразивом, идущим по металлу параллельными линиями. Сатинированная отделка ненаправленна или многонаправленна и даёт гладкий матовый блеск с низким отражением без параллельного рисунка зерна.
2. Можно ли перевести шлифованную отделку в зеркальную без повторной механообработки?
Да, при условии, что толщина стенки детали допускает необходимый съём материала. Однако нельзя прыгнуть сразу со шлифованной поверхности на зеркальную полировку. Параллельные линейные микроканавки шлифованной поверхности нужно сначала перерезать и полностью выровнять промежуточными стадиями шлифования (например, мелкозернистой пластиковой галтовкой или орбитальным ленточным шлифованием), чтобы стереть глубины впадин, прежде чем зеркальный полировальный наполнитель сможет дать настоящее зеркальное отражение.
3. Какую отделку выбрать для детали, с которой работают каждый день?
Для деталей с высокой нагрузкой по контакту — регулярным касанием рук, обращением с инструментом, обычным скользящим износом — лучший инженерный выбор: шлифованная отделка (ASTM No. 4) или тонкая ненаправленная сатинированная. Мелкие царапины и потёртости, полученные в ежедневной эксплуатации, естественно сливаются с существующим микрорельефом, тогда как зеркальная отделка немедленно покажет каждую волосяную царапину и отпечаток пальца.
4. Зеркальная отделка дороже шлифованной в производстве?
Да. Настоящая зеркальная отделка (ASTM No. 8) требует большего числа последовательных операций, более плотного шага промежуточного наполнителя, специального высокоплотного полировального оборудования или квалифицированной ручной полировки на валу и тщательной очистки между стадиями, чтобы не перенести чужое зерно. В результате производственная и инспекционная стоимость штуки при настоящей зеркальной отделке заметно выше, чем у промежуточной шлифованной или сатинированной детали.
5. Можно ли получить одинаковую отделку на деталях из разных партий?
Да, но только если чертёж заменяет родовые ярлыки проверяемой спецификацией из четырёх полей: отраслевая стандартная классификация, ссылка на физический хранимый эталон, согласованное окно приёмки по измеренной шероховатости и объявленное направление рисунка. В массовом производстве обработка деталей в автоматических вибрационных или центробежных отделочных системах даёт несравнимо лучшую межпартийную стабильность, чем расчёт на ручные шлифовальные операции.
6. Что делать, если «No. 4» у моего поставщика не совпадает с прежним?
ASTM A480 допускает широкое окно абразивов внутри определения No. 4. Если два поставщика трактуют этот стандарт с разными типами абразивных сред (например, оксид алюминия против карбида кремния) или разными последовательностями зерна, их физические детали будут выглядеть по-разному. Чтобы снять расхождение, выдайте поставщикам идентичный физический эталонный образец, проверьте их последовательность шлифовальных сред и впишите жёсткое окно измеренной шероховатости и спецификацию рисунка прямо в чертёж детали.
Технический аудит и следующие шаги для вашей команды
Закрыть разрыв между замыслом конструкции и готовой деталью можно, только относясь к отделке поверхности как к управляемой дисциплине станка, а не как к необязательному довеску в конце.
- Проведите аудит библиотеки чертежей: поищите в активной базе CAD унаследованные выноски вроде «полировать по месту», «отполировать до блеска» или одиночное «сатиновая отделка». Переработайте эти чертежи, включив структуру из четырёх полей: стандарт, ссылка на физический хранимый образец, окно измеренной шероховатости и направление рисунка зерна.
- Заведите физические граничные образцы: изготовьте или закупите аттестованные эталоны отделки для ваших рабочих сплавов. Храните эталонные стандарты в лаборатории качества в климатически контролируемых условиях и выдавайте серийные рабочие дубликаты вашим основным механическим цехам и приёмочным постам.
- Согласуйте производственный маршрут с геометрией: признайте, где ручная отделка перестаёт масштабироваться. Для плоского листа и простых квадратных рам автоматическое линейное широколенточное шлифование остаётся стандартом. Для сложных крупносерийных прецизионных трёхмерных деталей оцените переход на автоматические системы вибрационной объёмной отделки или высокоэнергетическое центробежное отделочное оборудование, чтобы гарантировать повторяемое снятие кромок, равномерный ненаправленный сатиновый блеск и зеркальную полировку в больших объёмах.
Основанная в Сямыне в 1992, наше производственное предприятие проектирует и строит автоматическое оборудование объёмной отделки по сертификации ISO 9001 (сертификат 00726Q01571R001, действует до июня 2, 2029) и по европейским стандартам CE (действуют до июля 24, 2028 на 21 платформах станков). При поддержке 24 предоставленных китайских прав интеллектуальной собственности (включая 1 патент на изобретение, 17 патентов на полезные модели и 6 патентов на промышленные образцы) наши платформы охватывают 6 различных линий машин со стандартными сроками поставки 25–35 дней и индивидуально спроектированными системами за 45–60 дней. Чтобы обсудить объёмы чаш, рецептуры наполнителя или интеграцию линий для вашего завода, изучите наш полный каталог машин оборудования для объёмной отделки или свяжитесь с нашей инженерной группой, чтобы разобрать геометрию деталей, марку материала и целевые темпы производства.
 +86-592-2381506


 Поддержка сети IPv6
