


Центробежный барабанный станок: как он работает и как составить спецификацию
Центробежный барабанный станок — не ускоренная виброгалтовка. Это другая геометрия, которая обменивает удобство загрузки на контактное давление, и этот обмен определяет, для каких деталей он подходит.
Если вы всё ещё выбираете между тремя маршрутами отделки — вращающийся барабан, виброгалтовка или центробежная обработка — это решение относится к другой странице: барабанные полировальные станки. Если вы уже сузили выбор до центробежного семейства и теперь нужно выбрать между дисковым и барабанным типом, это сравнение здесь: центробежный диск против барабана. Эта страница исходит из того, что кандидат — барабанный тип, и охватывает, как он работает, когда это неверный выбор и как написать спецификацию.
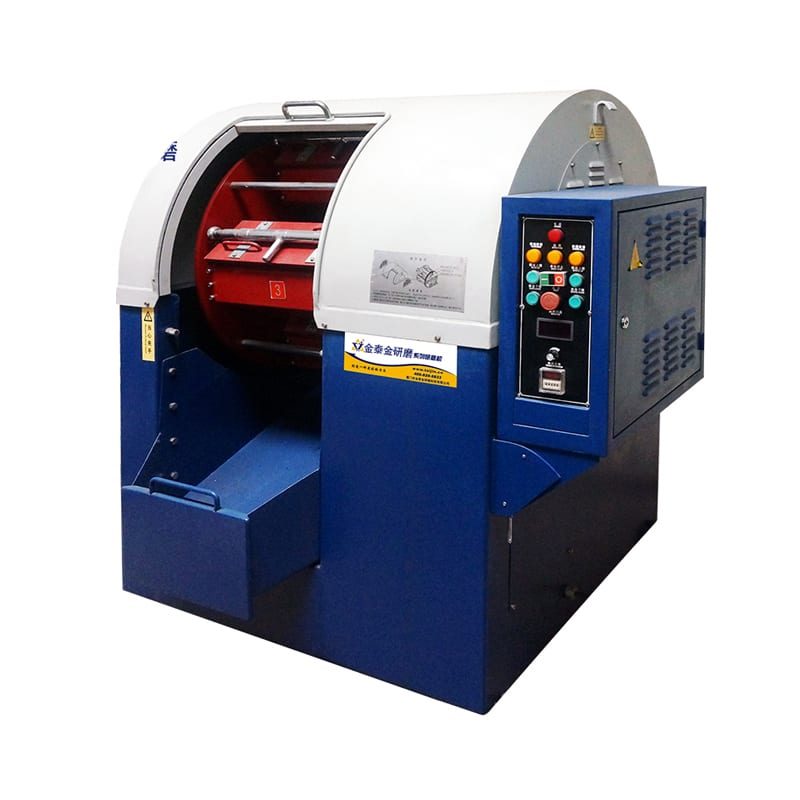
Что на самом деле делает центробежный барабанный станок
Покупатели, которые ищут центробежный барабанный станок, обычно имеют детали, слишком долго обрабатываемые в виброгалтовочной чаше, или детали, получающие забоины в обычном галтовочном барабане. Центробежный барабанный станок — или центробежный барабанный галтовщик — решает обе задачи за счёт планетарной центробежной силы и обеспечивает самое высокое контактное давление среди наших барабанных отделочных станков.
Три движения в одном станке: ротор, барабаны, наполнитель
Центробежный барабанный станок работает как скоростное колесо обозрения: внутри одной станины совмещены три одновременных движения:
- Вращение главного ротора: центральный ротор вращается на горизонтальном валу и несёт герметичные барабаны по своему ободу.
- Встречное вращение барабанов: ремни, цепи или шестерни вращают каждый барабан вокруг собственной оси в направлении, противоположном главному ротору.
- Скольжение уплотнённого наполнителя: внутри каждого барабана детали, наполнитель, вода и компаунд прижимаются к внешней стенке и при этом плавно скользят.
Почему барабаны вращаются встречно
Если бы барабаны были жёстко закреплены на роторе, центробежная сила прижала бы детали и наполнитель к внешней стенке, как бельё в центрифуге. Встречное вращение каждого барабана возвращает уплотнённую массу вокруг оси барабана в плотный скользящий слой, давая чисто абразивное скольжение без соударений деталей в воздухе.
Что меняет состояние высоких перегрузок по сравнению с виброгалтовкой
Внутри виброгалтовочной чаши режущее давление создаётся только обычной силой тяжести и весом наполнителя. Внутри центробежного барабана планетарное вращение создаёт в каждом барабане перегрузку в несколько g, и это меняет поведение процесса тремя способами:
- Более быстрый съём материала: умноженное контактное давление вдавливает абразивные зёрна в твёрдые заусенцы нержавеющей стали или титана, которые виброгалтовочные чаши едва заглаживают.
- Разделение деталей между собой: поскольку слой наполнителя сжат большой силой, заготовки остаются зажатыми и защищёнными внутри матрицы наполнителя, а не ударяются о соседние детали.
- Изотропная текстура поверхности: разнонаправленное скольжение под высоким давлением даёт равномерную ненаправленную отделку, которую часто называют центробежной изотропной отделкой шестерён, подшипников и медицинских имплантатов.
Откуда взялось название «Harperizing»
На старых аэрокосмических и медицинских чертежах часто указывают «Harperizing», а не центробежную барабанную обработку. Термин происходит от названия компании Harper и означает просто планетарную центробежную галтовку в герметичном встречно вращающемся барабане.
Два семейства под центробежным названием
Покупатели, которые ищут центробежный отделочный станок или центробежный полировальный станок, часто путают две разные архитектуры, объединённые словом «центробежный»: барабанные и дисковые станки.
Барабанные станки — герметичные барабаны на роторе
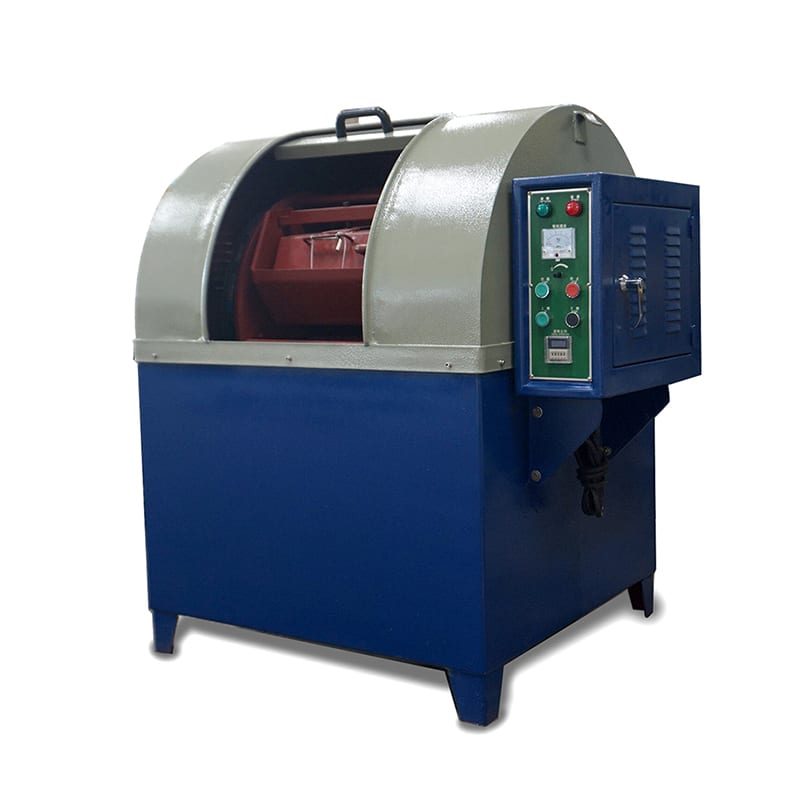
В центробежном барабанном станке, например в нашей серии OBD-BJ, камеры — это закрытые футерованные резиной многогранные барабаны, установленные на вращающемся роторе. Оператор загружает отмеренную порцию наполнителя, деталей, воды и компаунда, герметично закрывает крышку и запускает закрытый цикл партии.
Дисковые станки — открытая чаша с вращающимся диском на дне
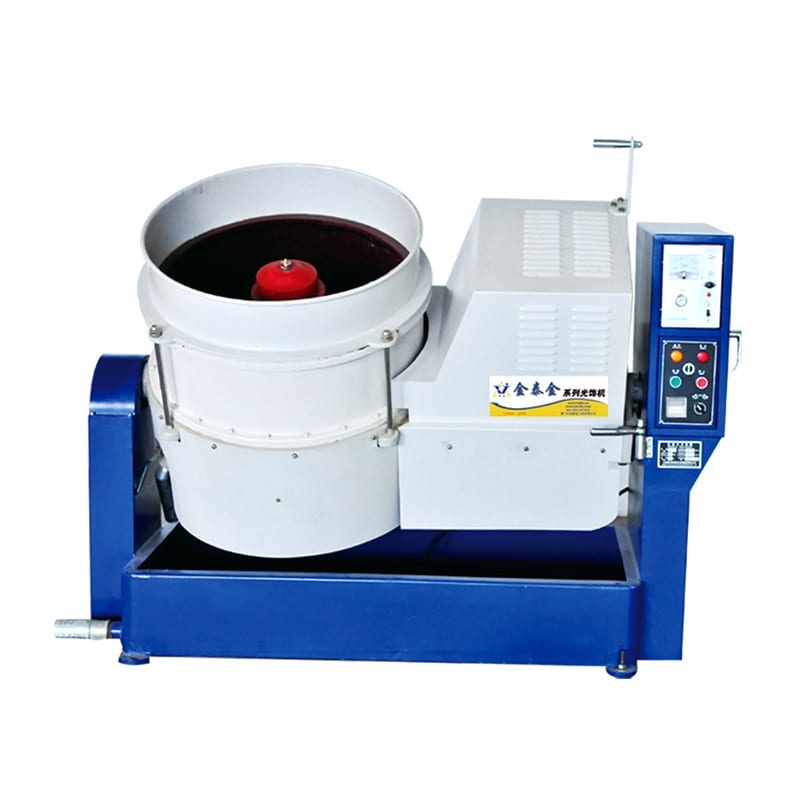
В центробежно-дисковом станке — или центробежном дисковом галтовщике, как наша серия CF в разделе дисковые отделочные станки — открытая полиуретановая чаша стоит над вращающимся диском основания. Этот диск гонит детали и наполнитель в непрерывном циркуляционном потоке.
Почему они не взаимозаменяемы
Эти два станка не взаимозаменяемы. Открытый дисковый станок промывается непрерывно, быстро загружается и легко автоматизируется, но зазор между вращающимся диском и неподвижной стенкой может защемить детали толщиной с бумагу.
Барабанный станок герметично закрывает партию в закрытом барабане без зазора диска и создаёт более высокое давление скольжения для тяжёлого съёма или зеркального глянцевания. Плата за это — более медленная выгрузка партии между циклами.
Какой станок берёт какую деталь
Выбирайте дисковый станок для крупных партий небольших прочных штампованных деталей или фитингов, которым нужны быстрое снятие заусенцев и короткий оборот. Выбирайте центробежный барабан, когда детали хрупкие, тонкие или дорогие, когда нужен большой радиус или зеркальное глянцевание, либо когда тонкие кромки забили бы зазор диска.
Когда центробежный барабан — правильный ответ (и когда нет)
Большинство рекламных проспектов делают вид, что центробежный станок для снятия заусенцев может обработать любую деталь в цехе. На самом деле у высокоэнергетической планетарной галтовки есть жёсткие физические границы.
Четыре условия, которые указывают на центробежный барабан
Центробежный полировальный станок — сильнейший кандидат, когда ваша задача отвечает одному или нескольким из четырёх условий:
- Небольшие дорогие детали, не переносящие забоин: костные пластины, стоматологические брекеты, корпуса часов и аэрокосмические фитинги остаются разделёнными внутри уплотнённого наполнителя.
- Прочные сплавы, на которых виброгалтовка застревает: титан, инконель, инструментальные стали и нитинол быстро отзываются на давление скольжения при высоких перегрузках.
- Изотропная предполировка или зеркальное глянцевание: лопатки турбин, имплантаты и зубья шестерён получают равномерное сглаживание по впадинам и боковым поверхностям.
- Тонкие штамповки, которые заклинивают открытые зазоры диска: лепестковые клапаны, регулировочные шайбы и мелкие шайбы безопасно остаются в герметичном барабане.
Три условия, которые говорят против
И наоборот, три свойства деталей сразу подсказывают, что центробежный барабан — неверный станок:
- Крупные, массивные или тяжёлые отливки: горловина барабана и его диаметр ограничивают размер детали. Деталь без достаточного зазора по наполнителю повредит футеровку или ударится о стенку.
- Длинные валы, прессованные профили или широкие плоские плиты: вытянутые детали не могут переворачиваться внутри компактного барабана и относятся к вибрационному станку с прямоугольным корытом.
- Глубокие узкие глухие отверстия, где нужно снять заусенец на дне: уплотнённый керамический или пластиковый наполнитель не может циркулировать в тупик глубокого глухого отверстия; вместо него применяют магнитные иглы.
Проверьте по таблице решений с четырьмя столбцами ниже, относится ли ваша деталь к центробежному барабану.
| Ваша ситуация с деталью | Использовать центробежный барабан? | Почему это работает или не работает | Лучшая альтернатива, если нет |
|---|---|---|---|
| Небольшие точные детали, которым нужен зеркальный блеск без забоин | Да | Уплотнённый наполнитель амортизирует детали и предотвращает соударения | Альтернативы нет для свободной обработки в партии |
| Поперечные отверстия и углублённые пазы, где нужно снять заусенец | Да | Большое усилие скольжения проталкивает мелкий наполнитель в пазы | Магнитный игольчатый станок для сверхмелких отверстий |
| Крупные тяжёлые отливки или корпусные конструкции | Нет | Диаметр барабана и проём крышки ограничивают габарит детали | Вибрационный станок с прямоугольным корытом или драг-финишер |
| Длинные валы, стержни или плоские листы | Нет | Длины барабана недостаточно, чтобы детали свободно перекатывались | Линейный вибрационный станок с корытом или широколенточный шлифовальный станок |
| Крупные партии однотипных мелких штамповок, где нужно быстро снять заусенцы | Да | Высокое контактное давление снимает заусенцы за короткие циклы | Центробежно-дисковый станок для более быстрой выгрузки |
| Сложные тонкостенные детали, склонные к смятию | Условно | Чрезмерная скорость ротора или тяжёлый наполнитель могут помять стенки | Барабан с регулируемой скоростью, работающий на низких оборотах, или вращающийся галтовочный барабан |
| Глухие отверстия с заусенцами на дне | Нет | Уплотнённый наполнитель перекрывает глубокие глухие отверстия | Магнитная игольчатая обработка или термическое снятие заусенцев |
Честное сравнение с виброгалтовкой
Покупатели часто спрашивают, заменит ли центробежный барабанный галтовщик имеющийся у них виброгалтовочный станок. Ни один из станков не заменяет другой.
Виброгалтовка работает при более низкой энергии и более длительных циклах в открытой камере, что подходит для средних и крупных деталей с удобной крановой загрузкой. Центробежная барабанная обработка концентрирует высокое усилие скольжения в компактном герметичном барабане для небольших, прочных или хрупких деталей. Наличие обоих станков в одном цехе — норма: виброгалтовочные чаши берут общее снятие заусенцев и крупные отливки, а центробежный барабан — прочные сплавы, хирургические детали и тонкое глянцевание.
Как составить спецификацию станка
В работе с центробежной полировальной компанией или изготовителем оборудования спецификация начинается с вашей детали, а не с кода в проспекте. На нашем заводе в Сямэне, основанном в тысяча девятьсот девяносто втором году, мы выпускаем оборудование на двадцати одной платформе оборудования и шести продуктовых линиях, подкреплённое двадцатью четырьмя действующими китайскими правами на интеллектуальную собственность.
Начинайте с детали, а не со станка
Прежде чем смотреть на размеры ротора, зафиксируйте четыре факта о вашей производственной детали:
- Максимальный размер детали: внутренний диаметр и длина барабана должны оставлять достаточный зазор по наполнителю вокруг самой длинной диагонали детали.
- Вес партии и производительность: общий объём за смену и размер партии определяют вместимость барабана.
- Сплав и жёсткость стенок: тонкие латунные штамповки и закалённая инструментальная сталь требуют разного контактного давления.
- Целевой класс поверхности: одностадийному снятию заусенцев нужен один класс наполнителя, а зеркальная отделка требует многостадийной смены наполнителя.
Число барабанов и объём — что означают цифры
Центробежные барабанные станки обычно строят с двумя, четырьмя или шестью барабанами на роторе. Частая ошибка — считать, что больше барабанов автоматически означает большую производительность.
Больше барабанов не всегда значит лучший станок. Добавление барабанов уменьшает диаметр каждого, ограничивая размер детали, хотя и позволяет цехам вести отдельные партии деталей за один сбалансированный цикл. Смотрите на общую полезную загрузку за партию и частоту переналадки.
Скорость и диапазон управления — что действительно нужно
Станок с фиксированной скоростью приемлем, только если ваша фабрика каждый день обрабатывает одну и ту же штампованную стальную деталь. Как только вы обрабатываете несколько геометрий, переключаетесь между съёмом и глянцеванием или работаете с тонкостенными деталями, частотный преобразователь обязателен.
Регулируемая скорость позволяет операторам вести высокую скорость ротора для первичного снятия заусенцев и пониженную — для мягкой доводки или хрупких деталей, а толчковый режим через ПЛК останавливает барабаны на высоте загрузки.
Загрузка, выгрузка и отделение
Никогда не заказывайте центробежный барабан, не продумав, как детали и наполнитель попадают в барабаны и выходят из них. В отличие от открытой виброгалтовочной чаши, герметичные центробежные барабаны приходится открывать и опорожнять между партиями.
Малые установки используют съёмные барабаны, тогда как промышленные, как наша платформа OBD-BJ с автоматическим отделением, наклоняют барабаны над моторизованной виброситовой декой. При частой смене партий скорость выгрузки определяет дневной выпуск.
Контрольный список спецификации
Прежде чем запрашивать официальное предложение, подтвердите восемь пунктов в своём листе спецификации:
- Габариты и вес детали: чертежи самой крупной, самой мелкой и самой хрупкой заготовки.
- Исходное состояние материала: после механообработки, штамповки, литья, лазерной резки или термообработки.
- Цель по поверхности: снятие заусенцев на кромках, матовая подготовка под покрытие или зеркальное глянцевание.
- Объём и частота партий: размеры партий и суточное число оборотов партий.
- Способ выгрузки барабана: съёмные барабаны для малых партий или наклоняемые барабаны с моторизованным просеиванием.
- Привод с ЧРП и управление ПЛК: хранение рецептов для скоростей ротора и таймеров цикла.
- Разделители барабана: внутренние перегородки для изоляции хрупких деталей.
- Инженерные коммуникации: электропитание, вода для промывки и отстойный слив.
Наполнитель и компаунд в высокоэнергетическом станке
Нельзя взять крупный виброгалтовочный наполнитель и мыло из корытного станка и высыпать их в центробежный барабан. Среда высоких перегрузок внутри герметичного барабана меняет то, как изнашивается наполнитель и как ведёт себя компаунд.
Почему выбор наполнителя уже, чем в виброгалтовке
Крупные острые керамические клинья, которые работают в виброгалтовочной чаше, под высокоэнергетическим центробежным давлением раскрошатся в гравий и вырвут металл из деталей.
Центробежные барабаны требуют более мелкого, плотного и гладкого абразивного наполнителя — например, мелких керамических цилиндров, сфер, конусов со срезанной вершиной или наполнителя из высокоплотного пластика для алюминия и латуни. Поскольку усилие ротора умножает контактное давление, мелкий наполнитель в центробежном барабане режет быстро, оставляя гораздо более гладкий профиль поверхности. Подробнее о формах наполнителя — в нашем руководстве по выбору наполнителя для виброгалтовки.
Неабразивный наполнитель для зеркальных работ
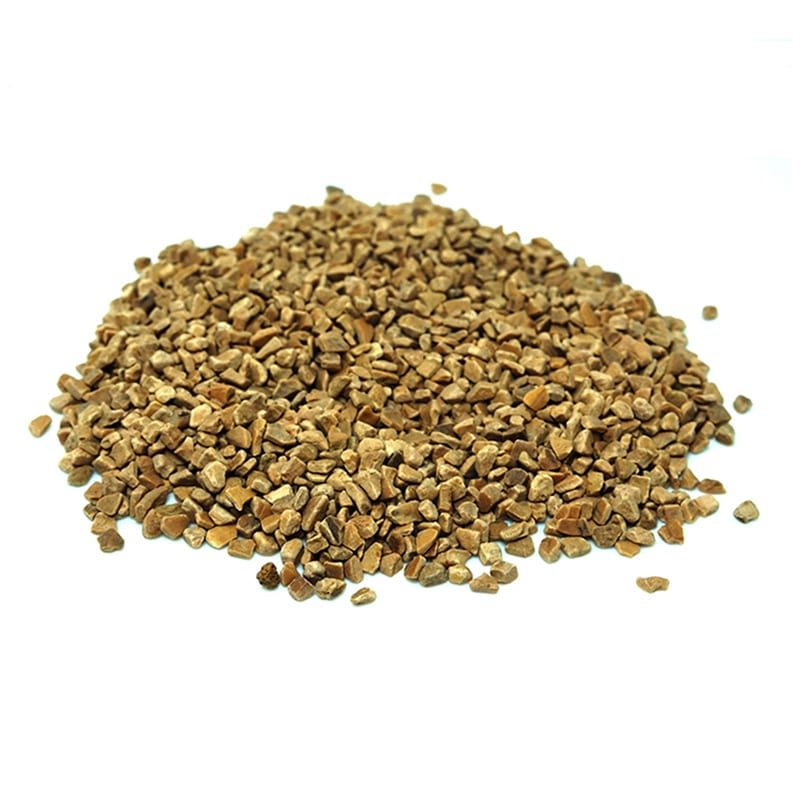
Для зеркального блеска на ювелирных изделиях, безелях часов или медицинских инструментах цеха переходят на неабразивный стальной отделочный наполнитель, фарфоровые шары или сухую скорлупу грецкого ореха. Неабразивный наполнитель не снимает металл вообще: он холодной накаткой расплющивает микронеровности в зеркальное отражение.
Что компаунд должен делать иначе при высоких перегрузках
Внутри герметичного барабана без непрерывного протока слива во время цикла вода и отделочные компаунды должны выдерживать интенсивное трение и обильное образование шлама:
- Высокая термостабильность и смазывающая способность: умноженное усилие скольжения быстро нагревает закрытый футерованный резиной барабан, поэтому нужна стойкая смазочная плёнка, предотвращающая засаливание.
- Сильное удержание шлама во взвеси: поскольку абразивная металлическая мелочь не может сливаться во время вращения, компаунд должен удерживать её во взвешенном состоянии, чтобы она не вдавливалась обратно в детали.
- Малообразующая пена: избыток пены или скопление газа в герметичном барабане создаёт давление под крышкой и лишает зону скольжения смазки.
Трёхстадийная последовательность
Достижение отделки под покрытие или зеркального блеска в центробежном барабане идёт по строгой трёхстадийной последовательности, которую нельзя пропускать:
- Стадия первая — съём: плотный мелкозернистый керамический наполнитель и режущий компаунд снимают заусенцы и следы инструмента.
- Стадия вторая — доводка: гладкий пластиковый или мелкий керамический наполнитель выводит поверхность в ровную матовую основу.
- Стадия третья — глянцевание: неабразивный фарфор, стальной наполнитель или сухая скорлупа грецкого ореха сжимает матовую основу в зеркальный блеск.
Отказы, характерные для центробежных станков
Когда партия в центробежном барабане идёт не так, высокая энергия быстро усиливает ошибку. Настройка, которая едва проявляется в виброгалтовочной чаше, может за несколько прогонов погнуть тонкие детали или износить футеровку.
Диагностика дефектов высокой энергии до того, как детали уйдут в брак
Прежде чем менять рецепт наполнителя, всегда проверяйте три механических базовых параметра центробежного барабана. Проверьте общий уровень заполнения барабана, уставку скорости ротора и баланс веса между противоположными барабанами на роторе.
Таблица поиска неисправностей с четырьмя столбцами
Используйте диагностическую таблицу ниже, чтобы выявить и устранить отказы, характерные именно для центробежного барабанного оборудования.
| Симптом на поверхности или в станке | Первопричина | Проверка в цехе | Корректирующее действие |
|---|---|---|---|
| Детали выходят погнутыми или с вмятинами на тонких стенках | Слишком высокая скорость ротора, барабан недогружен или наполнитель слишком тяжёлый | Сравните деформированные зоны с толщиной стенки и коэффициентом заполнения | Снизьте скорость ротора через ЧРП, увеличьте долю наполнителя или перейдите на более лёгкий пластиковый наполнитель |
| Внутренние отверстия или пазы всё ещё держат заусенцы | Размер наполнителя слишком велик, чтобы войти в отверстия, или детали гнездятся друг в друге | Проверьте, не перекрывают ли камни устья отверстий | Перейдите на более мелкие конусы или иглы и снизьте плотность загрузки деталей |
| Появляются глубокие борозды или грубые царапины | Наполнитель слишком острый для давления при высоких перегрузках или содержит раздробленную крошку | Просейте ведро наполнителя и проверьте наличие обломков | Отсейте раздробленную крошку и перейдите на более мелкий и округлый керамический класс |
| Поверхность становится мутной вместо зеркала | На финальной стадии использовали абразивный наполнитель или грязный шлам загрязнил барабан | Проверьте, нет ли в финальном наполнителе абразивного зерна | Тщательно промойте футеровку барабана и используйте неабразивный наполнитель для глянцевания |
| Полиуретановая футеровка барабана изнашивается преждевременно | Работа с недостаточным объёмом заполнения или с несмазанным абразивом | Измерьте общую высоту загрузки в барабане перед закрытием | Поддерживайте правильный уровень заполнения и дозируйте достаточно смазывающего компаунда |
| Результат различается от барабана к барабану | Неравная дозировка воды, ослабленные приводные ремни или неравномерный износ наполнителя | Отберите и сравните детали из каждого барабана отдельно | Проверьте натяжение ремня встречного вращения и стандартизируйте дозирование компаунда |
Затраты: что их определяет
Когда инженерные команды оценивают установку центробежного барабана, взгляд только на цену станка упускает картину эксплуатации. Общая стоимость процесса складывается из пяти статей затрат, которые ведут себя иначе, чем на открытых виброгалтовочных линиях.
Пять статей затрат в центробежной установке
Каждая центробежная барабанная операция оплачивает пять постоянных составляющих затрат:
- Амортизация оборудования: фиксированная капитальная стоимость ротора, привода встречного вращения и просеивающей деки, распределённая по объёму партий.
- Износ наполнителя: высокоплотный керамический или стальной наполнитель стоит дороже на входе и изнашивается быстрее под умноженным давлением.
- Дозирование компаунда: жидкие компаунды высокой смазывающей способности и вода, дозируемые на партию.
- Трудозатраты на оборот: время оператора на открывание крышек, опорожнение барабанов и просеивание деталей.
- Брак и доработка: риск перереза или изгиба деталей при неверных настройках скорости и таймеров.
Почему время цикла — не вся история
Рекламные проспекты часто хвастаются, что центробежный барабан обрабатывает детали за долю вибрационного цикла. Физически это верно, пока ротор вращается, но начальники участков платят за время от начала до конца, а не только за время вращения.
У центробежного барабана короткий цикл, но загрузка, зажим крышек, опорожнение и просеивание занимают больше времени, чем выгрузка центробежного диска или виброгалтовочной чаши. Когда партии малы и часто меняются, сэкономленное на вращении время съедается ручной обработкой барабанов.
Где объём меняет экономику
Экономика центробежного барабана выигрывает на дорогих точных деталях вроде имплантатов и лопаток турбин, где виброгалтовочные чаши не справляются, и на повторяющихся партиях с автоматическими наклоняемыми барабанами и вибропросеиванием.
Помните о границах нашего производства, планируя бюджет: мы делаем станки объёмной обработки, наполнитель и компаунды. Мы не предлагаем контрактную обработку деталей, гальванику, анодирование, пескоструйную обработку, термообработку или ручной полировальный инструмент.
Частые вопросы о центробежной барабанной обработке
Чем отличается центробежный барабан от центробежного диска?
Центробежный барабанный станок устанавливает герметичные барабаны вокруг вертикального ротора, прижимая детали и наполнитель в слой скольжения под высоким давлением, идеальный для хрупких, тонких или высокоточных компонентов. Центробежно-дисковый станок использует открытую неподвижную чашу с вращающимся диском на дне, обменивая пиковое давление на более быструю загрузку и простую автоматизацию для прочных мелких деталей.
Может ли центробежный барабанный станок дать зеркальную отделку?
Да, в пределах возможностей объёмной обработки. Переход от мелкой керамики к пластиковой доводке и финиш неабразивным фарфором, стальным наполнителем или сухой скорлупой грецкого ореха даёт яркий зеркальный блеск на корпусах часов, ювелирных изделиях и имплантатах. Идеально плоские оптические пластины всё же требуют плоской доводки.
Какие детали не стоит загружать в центробежный барабан?
Не загружайте крупные отливки, выходящие за зазор барабана, длинные валы или плоские панели, которые не могут переворачиваться внутри барабана, а также детали с заусенцами на дне глубоких глухих отверстий. Хрупкие тонкостенные трубки также следует обрабатывать на пониженных скоростях ротора, чтобы вес уплотнённого наполнителя не мял стенки.
Чем центробежная барабанная обработка отличается от виброгалтовки?
Виброгалтовка встряхивает открытую чашу при обычной силе тяжести для мягкого универсального снятия заусенцев на деталях многих размеров. Центробежная барабанная обработка вращает герметичные встречно вращающиеся барабаны с перегрузкой в несколько g, быстрее снимая прочные заусенцы и одновременно защищая хрупкие детали внутри сжатого слоя наполнителя.
Нужен ли один барабан или несколько?
Центробежные барабанные станки всегда оснащены как минимум двумя противоположными барабанами (обычно четыре), чтобы сохранять баланс быстро вращающегося ротора. Четыре барабана позволяют вести более крупную общую партию или четыре весовые партии деталей одновременно.
Какой наполнитель используют центробежные барабанные станки?
Центробежные барабаны используют плотный гладкий наполнитель, устойчивый к дроблению: мелкие керамические цилиндры для стали, пластиковые конусы для алюминия и неабразивные стальные шары, фарфор или скорлупу грецкого ореха для зеркального глянцевания. Чтобы подобрать объём барабана и рецепты наполнителя под ваши детали, свяжитесь с нами через страницу контактов и пришлите чертежи.
 +86-592-2381506


 Поддержка сети IPv6
