


Руководство по `компаунду для полировки листового металла` (`compound-JTS5`): удаление заусенцев без слипания для тонкой штамповки и шайб
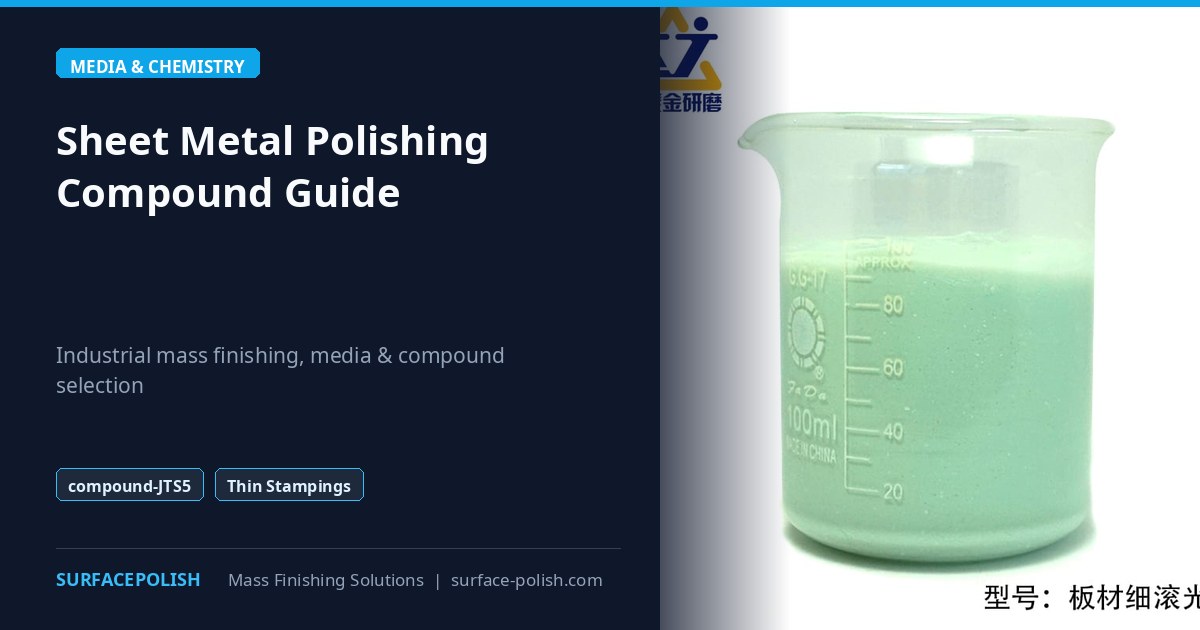
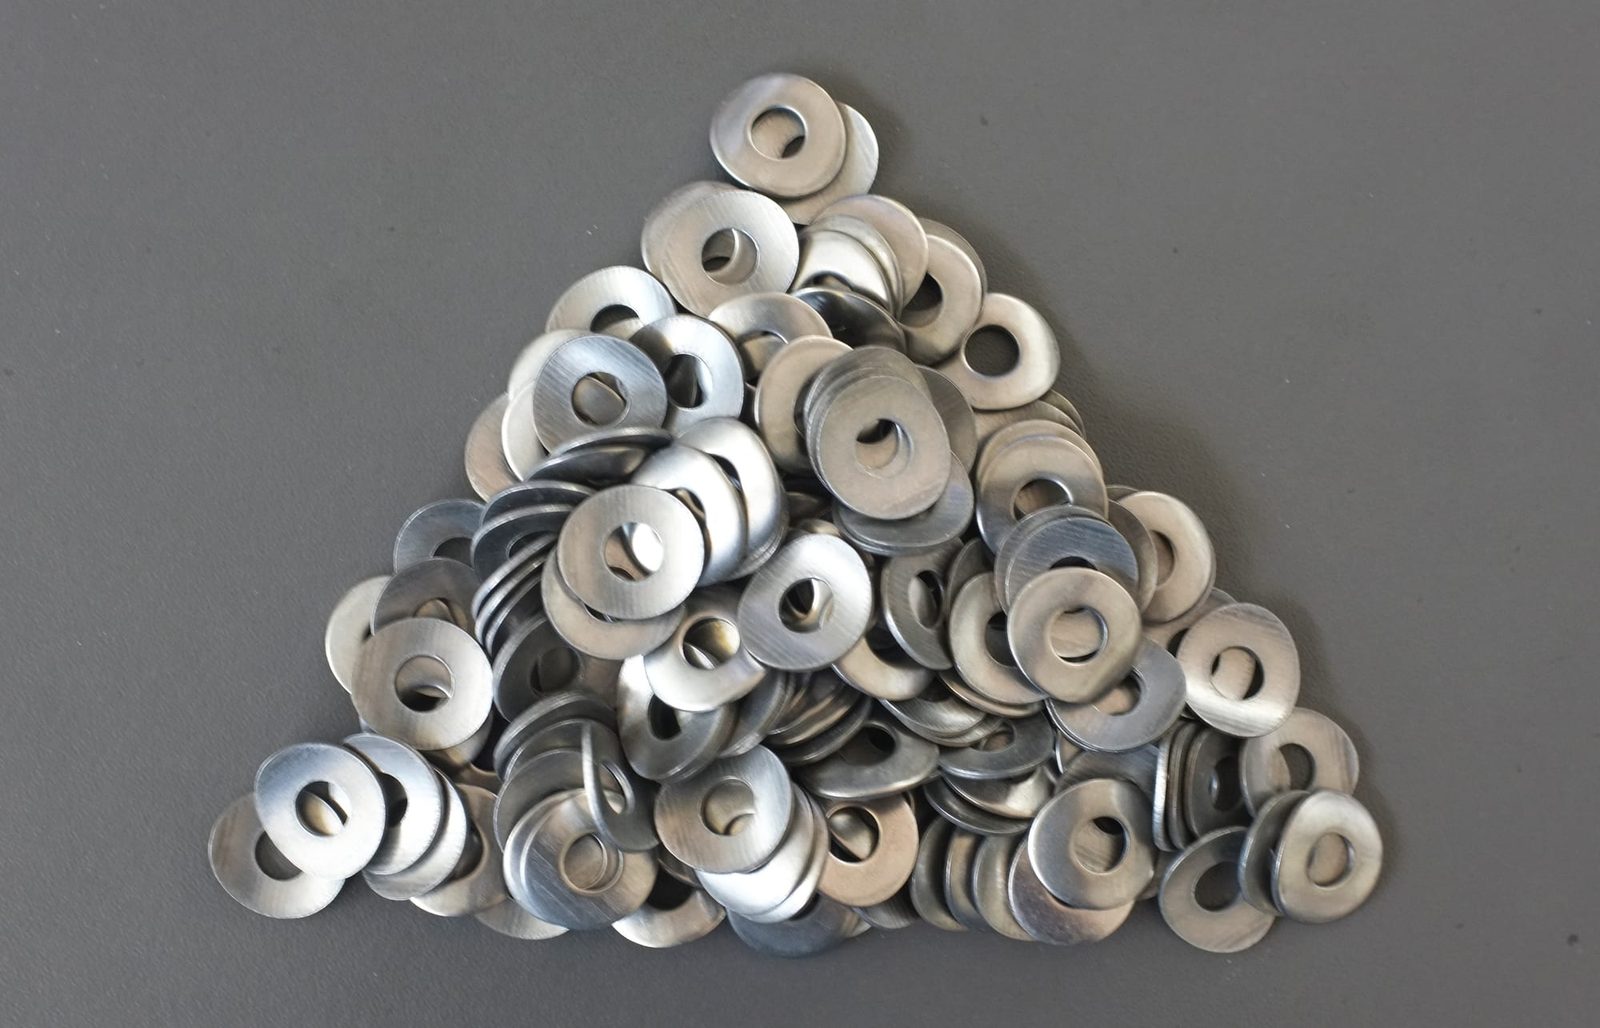
Штамповочные цехи и производители пружин, оценивающие компаунд для полировки листового металла, быстро сталкиваются с одной изматывающей производственной проблемой: тонкие плоские стальные шайбы, прецизионные прокладки и листовые пружины намертво слипаются друг с другом — или прилипают плашмя к треугольным керамическим камням — и выходят из виброчаши необработанными и с неснятыми заусенцами. Обычные густые мыльные растворы усиливают капиллярное притяжение жидкости, превращая стандартный сорокаминутный цикл в часы ручного разделения деталей.
Основной тезис этого руководства прост: для равномерного скругления кромок без заклинивания с помощью компаунда для полировки листового металла `compound-JTS5` необходимо сочетать его низконатяжную химию против слипания с изогнутым `высокочастотным` керамическим наполнителем «три звезды» или кососрезанными цилиндрами (`никогда` не используйте широкие плоские треугольники при слипании тонкой штамповки), обеспечивать обильную непрерывную прямоточную подачу воды в многосекционный отстойник, разделять готовые детали на правильно подобранных ситах сепаратора и немедленно высушивать углеродистую сталь в нагреваемых центробежных сушилках `35A`/`70A`.
В этом инженерном руководстве вы узнаете, почему тонкие штампованные детали слипаются в обычных мыльных растворах, сравните `compound-JTS5` с осветлителями `LC10`, `MC8` и `JTJ`, научитесь правильно сочетать его с виброчашами `ZL` и секционными лотками `ZXL`, а также предотвращать мгновенную коррозию и загибание кромок.
Почему тонкая штамповка слипается без `компаунда для полировки листового металла` (`JTS5`)
Разрушение поверхностного натяжения жидкости и капиллярного слипания
Когда две плоские штампованные шайбы или тонкие прокладки из нержавеющей стали встречаются в густой сильнопенящейся мыльной воде, тонкая пленка жидкости образует мощный капиллярный вакуумный замок между плоскими гранями. Компаунд для полировки листового металла `Compound-JTS5` снижает межфазное прилипание и избыточную пенную подушку в круглых виброчашах `ZL`, позволяя перекатывающемуся наполнителю свободно проникать между тонкими штампованными пластинами при каждом опрокидывании потока, чтобы каждая острая кромка вырубки получала равномерное скругление. Ознакомьтесь с нашим руководством по компаундам для массовой финишной обработки и руководством по компаунду для полировки стали.
Сравнение `JTS5` с `LC10`, `MC8` и серией `JTJ`
В линейке `SurfacePolish` состав `compound-LC10` служит универсальным повседневным режущим компаундом для более толстых кронштейнов и коллекторов после ЧПУ, кислотный `MC8` удаляет плотную черную окалину термообработки на изолированных линиях углеродистой стали, `HM3`/`JTJ` выполняют зеркальное выглаживание на Этапе 2, а `compound-JTS5` специализируется именно на тонких штампованных деталях из стали, нержавеющей стали и пружинного листа, склонных к слипанию плоскостями. Изучите наше руководство по удалению заусенцев с компаундом LC и руководство по снятию окалины с компаундом MC.
Обязательное предварительное обезжиривание от замасленных штамповочных смазок
Вырубные прессы и штампы последовательного действия покрывают листовые штамповки густой вытяжной смазкой или антикоррозионным воском. Загрузка замасленных штампованных деталей напрямую в `JTS5` превращает вытяжную смазку в липкую пасту, которая еще сильнее склеивает шайбы — и забивает поры керамики! Всегда сначала пропускайте замасленную штамповку через предварительную ванну щелочной мойки. См. наше руководство по устранению засаливания керамического наполнителя.
| Химия для штамповки | Основная роль | Оптимальный наполнитель | Область применения для листового металла | Критическое цеховое правило |
|---|---|---|---|---|
| `compound-JTS5` (`Листовой металл`) | Разделение против слипания и удаление заусенцев | `Высокочастотная` керамика «три звезды» / кососрезанные цилиндры | Тонкие штампованные шайбы, прокладки, пружины | Поддерживать обильную прямоточную струйную подачу |
| `compound-LC10` | Общая прямоточная резка и промывка | `Высокочастотная` керамика / пластиковые конусы | Толстые кронштейны, отливки, коллекторы ЧПУ | Предварительно обезжиривать замасленные детали ЧПУ и штамповки |
| `compound-MC8` (Кислотный) | Удаление плотной окалины и цветов побежалости | `Высокочастотные` керамические камни | ТОЛЬКО термообработанная штамповка из углеродистой стали | Строго изолировать от алюминия и цинка |
| `JTJ20` / `JTJ60` | Зеркальное шариковое выглаживание Этапа 2 | Шары из нержавеющей стали `304` / `высокоглиноземистые` шары | Штампованные столовые приборы, хирургические зажимы из нержавейки | Полностью исключить попадание абразивного зерна Этапа 1 |
Сочетание `compound-JTS5` с керамикой «три звезды» и незаклинивающими формами
Почему изогнутая керамика «три звезды» превосходит плоские треугольники на шайбах и прокладках
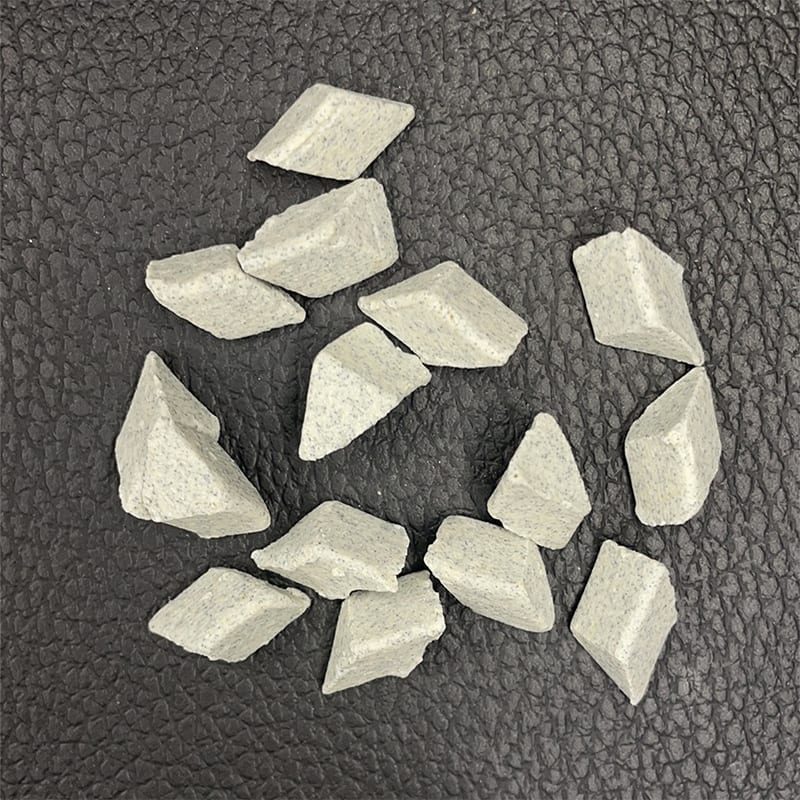
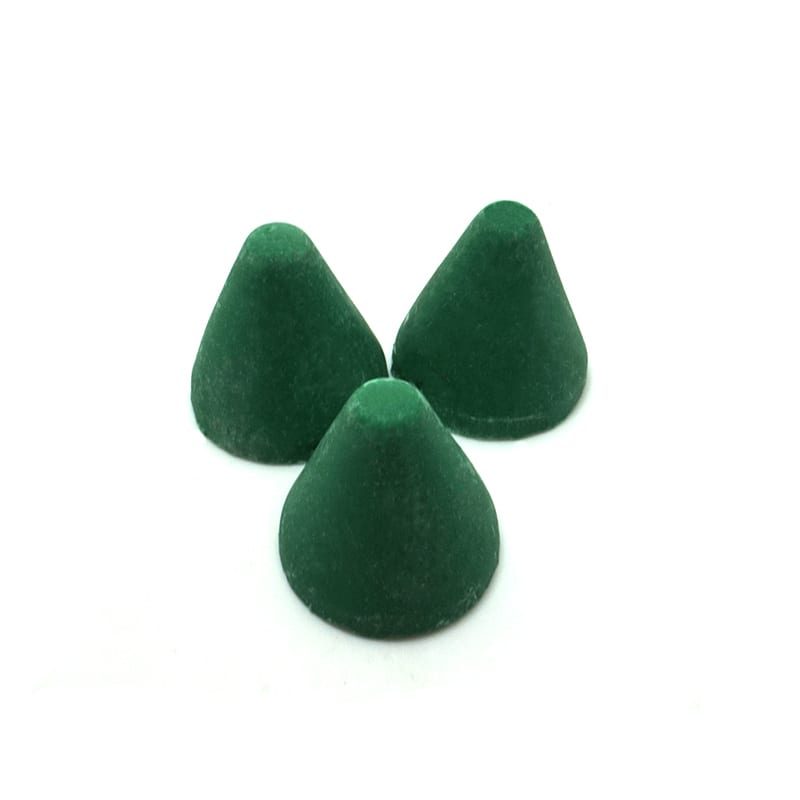
Широкие плоские керамические треугольники действуют как присоски при прижатии к плоским штампованным шайбам. Переход на трехлепестковый `высокочастотный` керамический наполнитель «три звезды», чьи изогнутые выпуклые лепестки непрерывно разрывают плоскостной контакт, в паре с `compound-JTS5` полностью устраняет прилипание деталей к камням и чисто прорабатывает изогнутые вырезы штамповки. Ознакомьтесь с нашим руководством по керамическому наполнителю «три звезды» и руководством по треугольному керамическому наполнителю.
Использование кососрезанных цилиндров и пластиковых конусов для штамповки цветных металлов
Когда в тонких штампованных стальных шайбах есть круглые отверстия под болты, близкие к размеру камня, сочетайте `compound-JTS5` с кососрезанными керамическими цилиндрами, которые перекатываются через отверстия без заклинивания. При штамповке мягких прокладок из алюминия `6061` или латуни замените тяжелую керамику на легкие синтетические пластиковые конусы на смоляной связке с `LC10` и обильной подачей воды, чтобы тонкие кромки не гнулись и не мялись. Изучите наше руководство по кососрезанным керамическим цилиндрам и руководство по синтетическому пластиковому наполнителю.
Еженедельное просеивание изношенных осколков для исключения заклинивания в тонких деталях
Уменьшившиеся изношенные осколки керамики быстро застревают во внутренних отверстиях штампованных шайб. Еженедельно отсеивайте мелкий бой на вибрационном сепараторе и досыпайте свежий наполнитель до рабочего уровня заполнения, чтобы амортизация и разделение оставались четкими. См. наше руководство по подбору незаклинивающего размера наполнителя.
Управление станком: виброчаши `ZL`, углы опережения двигателя и `соотношение наполнитель-детали`
Настройка углов опережения противовесов и `соотношения наполнитель-детали` для тонкого листа
Тонкие листовые штамповки складываются или гнутся, если загружать их крупными комками в недостаточно заполненную чашу. Поддерживайте щедрое `соотношение наполнитель-детали`, амортизирующее тонкие детали в глубоком слое `высокочастотной` керамики «три звезды», и настраивайте углы опережения противовесов двигателя чаши `ZL` умеренно, чтобы детали перекатывались плавно без жестких ударных подбросов. Ознакомьтесь с нашим руководством по настройке противовесов вибродвигателя и руководством по соотношению наполнитель-детали.
Обработка длинных штампованных полос в секционных лотках `ZXL` и `L1300`–`L1800`
Длинные штампованные автомобильные кронштейны, монтажные направляющие и тонкие планки отделки из нержавеющей стали спутываются или гнутся в открытых круглых виброчашах. Обрабатывайте длинномерные штампованные профили в секционных лотках `ZXL` или `L1300`–`L1800` со специальными разделительными перегородками и многофорсуночными верхними рампами орошения `JTS5`. Прочтите наше руководство по секционным лотковым виброгалтовочным станкам.
Подбор сита сепаратора для тонких плоских штамповок
Подбирайте ячейки вибрационного сепаратора тщательно, чтобы полноразмерные камни «три звезды» или цилиндры быстро проваливались обратно в чашу, а тонкие плоские шайбы скользили под рампой струйной промывки чистой водой, не проваливаясь в зазоры сита. Изучите наше руководство по пневматическим декам сепаратора.
Прямоточная подача, отстойники и нагреваемая центробежная сушка `35A`/`70A`
Непрерывная подача чистой воды + многосекционные отстойники
Никогда не рециркулируйте грязную воду из отстойника на линиях штамповки с `JTS5`! Непрерывная прямоточная подача чистой воды и дозируемый `compound-JTS5` смывают заусенцы вырубки и штамповочный шлам прямо через нижние сливные решетки в многосекционный отстойник с перегородками, благодаря чему плоские детали выходят яркими и чистыми.
Немедленная центробежная сушка `35A`/`70A` и доработка в сухой `кукурузной крошке`
Мокрые штампованные шайбы из углеродистой стали быстро покрываются мгновенной ржавчиной, если их сложить влажными в цеховых ящиках! Перегружайте промытые штамповки сразу с рампы орошения сепаратора в нагреваемую центробежную сушилку `35`, `35A`, `70` или `70A` — и используйте кратковременную прогонку в теплой сухой `кукурузной крошке` в обогреваемой чаше всякий раз, когда плоским зеркальным штамповкам требуется полное отсутствие кальциевых колец и остаточного слипания. См. наше руководство по центробежным сушилкам и руководство по маркам кукурузной крошки для сушки.
Многосменное устранение неполадок, уход за сливом и проверка футеровки
Очистка нижних сливных решеток и проверка ребер полиуретановой футеровки
Промывайте пазы нижнего слива перед началом смены, чтобы поток `JTS5` никогда не застаивался, и еженедельно осматривайте полиуретановые ребра чаши, чтобы изношенные разгрузочные скаты не цепляли тонкие кромки штамповок. Ознакомьтесь с нашим руководством по замене полиуретановой футеровки чаши.
Предотвращение слипания штамповок за счет контролируемого темпа подачи деталей
Высыпание целого лотка плоских штампованных шайб, пластин статора или тонких прокладок из нержавеющей стали в один угол виброчаши `ZL` создает плотную металлическую стопку еще до того, как компаунд для полировки листового металла `compound-JTS5` и керамические камни «три звезды» успеют распределить детали по одной. Как только плоские заготовки слипаются плоскостями под собственным весом, капиллярное притяжение жидкости удерживает их вместе на протяжении всего цикла, оставляя внутренние грани совершенно необработанными, тогда как наружные кромки получают чрезмерный износ. Подавайте плоские штамповки постепенно в работающую, полностью смоченную постель наполнителя «три звезды» над активной зоной подъема чаши — или используйте автоматический вибрационный бункерный питатель — чтобы каждая шайба входила в перекатывающийся поток наполнителя отдельно от соседних.
Баланс смачивания против слипания и защиты от коррозии на углеродистой стали
Пружинные шайбы, клипсы и кронштейны из холоднокатаной углеродистой стали сталкиваются при мокрой виброгалтовке с двумя противоположными рисками: сильнопенящиеся мыла вызывают всплытие и слипание деталей, а агрессивная вода без ингибиторов смывает защитное заводское масло и вызывает немедленную мгновенную коррозию. `Compound-JTS5` сбалансирован так, чтобы разрушать капиллярное присасывание и поддерживать низкий уровень пены в постели наполнителя, чисто смывая мелкую металлическую пыль в прямоточном режиме. Поскольку прямоточная промывка все же оставляет чистые грани углеродистой стали уязвимыми при контакте с влажным цеховым воздухом на сите выгрузки, соедините разгрузочный лоток `JTS5` напрямую с нагреваемой центробежной сушилкой `35`, `35A`, `70` или `70A` — и применяйте легкую антикоррозионную пропитку или сухую протирку `кукурузным початком`, если детали ожидают гальваники или сборки дольше одной смены.
Подбор ячеек сита сепаратора и высоты разделительной заслонки для плоских заготовок
Тонкие плоские штамповки ведут себя непредсказуемо на стандартных ситах вибрационных сепараторов, поскольку их толщина ничтожна по сравнению с наружным диаметром. Если прорези проволочной сетки или щелевого полиуретанового сита подобраны небрежно, плоские шайбы либо проваливаются по диагонали сквозь отверстия вместе с изношенными керамическими осколками, либо скользят плашмя по постели наполнителя и возвращаются обратно в чашу. Подбирайте геометрию щелей сита так, чтобы `высокочастотный` керамический наполнитель «три звезды» чисто проваливался в камеру возврата, а каждая штампованная шайба или кронштейн плавно проходили под рампой распыления чистой воды в приемные корзины, и постепенно регулируйте внутреннюю заслонку сепарации, чтобы детали выходили без ударов о стальные стенки лотка.
Контроль ориентации заусенцев штамповки и износа со стороны матрицы на `высокочастотной` керамике
Каждая штампованная деталь после пресса имеет загнутый заусенец со стороны выхода из матрицы и слегка скругленную кромку со стороны входа пуансона. Работа с `compound-JTS5` и изогнутыми трехлучевыми керамическими камнями `высокочастотной` керамики гарантирует, что выпуклые трехлепестковые поверхности равномерно проходят по обеим плоским граням без присасывания к плоскости, стабильно скругляя острые заусенцы вырубки до безопасных при обращении радиусов. Еженедельно контролируйте износ керамических камней по СОП просеивания и пополнения наполнителя, чтобы изношенные, уменьшенные треугольники «три звезды» никогда не застревали в штампованных болтовых отверстиях или монтажных пазах.
Интеграция в линию до и после обработки для высокопроизводительных линий штамповки
Предварительное обезжиривание от вытяжных масел и смазок штампов последовательного действия
Прессы штамповки последовательного действия используют густые хлорированные или синтетические вытяжные смазки для защиты пуансона и матрицы при высокоскоростной вырубке. Попадание густых вытяжных масел прямо в виброчашу `ZL` забивает поры `высокочастотной` керамики, вызывает застекление керамического наполнителя и подавляет ПАВ против слипания в `compound-JTS5`. Установка встроенной щелочной мойки или барабанной мойки с горячим моющим раствором перед виброгалтовочной машиной гарантирует, что `JTS5` сразу контактирует с чистым металлом, сокращая время цикла и защищая отстойники от плавающей масляной пленки.
Расчет многосекционных отстойников для высокоскоростного шлама вырубки
Удаление заусенцев со штамповки образует мелкую железную, нержавеющую и керамическую пыль, которая при рециркуляции за считанные часы превращает воду замкнутого отстойника в абразивную серую грязь. Направляйте нижний слив `JTS5` через вместительный многосекционный отстойник с перегородками-водосливами, чтобы тяжелый керамический шлам и металлическая пыль спокойно оседали в первых двух камерах до перелива осветленной воды на очистку или фильтруемое повторное использование.
Перевод штамповок после удаления заусенцев на Этап 2 зеркального выглаживания или гальванику
Как только `compound-JTS5` и керамические камни «три звезды» обеспечат чистую матово-сатиновую поверхность без заусенцев, детали, предназначенные для декоративного хромирования, архитектурной отделки или сборки хирургических клипс, могут чисто перейти на безабразивное выглаживание Этапа 2. Тщательно промойте детали под рампой распыления чистой воды на сите сепаратора, проверьте лотки на отсутствие осколков керамики Этапа 1 и загрузите штамповки в выделенные для Этапа 2 шары из нержавеющей стали `304` с `JTJ20` (для нержавеющей/углеродистой стали) или безжелезистые `высокоглиноземистые` сферы с `HM3`/`JTJ50` (для цветных сплавов) для получения высококонтрастного зеркального блеска.
Контроль насосов-дозаторов, рамп распыления и чек-листов безопасности операторов
Разместите наглядные карты настройки на каждом участке штамповки `ZL` и `ZXL` с указанием точного расхода перистальтического дозирования `compound-JTS5`, уровня керамического наполнителя «три звезды», угла опережения эксцентриков двигателя, артикула сита сепаратора и таймера нагреваемой сушилки `35A`/`70A`. Ежедневные утренние проверки всасывающих фильтров и верхних форсунок предотвращают сухое слипание в середине смены и удерживают брак близко к нулю во всех сменах.
Безопасная обработка перфорированных язычков, пружинных клипс и сцепляющихся штамповок
Штампованные детали с открытыми U-образными крючками, консольными пружинными лепестками или широкими пазами склонны к механическому сцеплению даже тогда, когда плоское капиллярное присасывание устранено с помощью `compound-JTS5`. Вместо перегрузки стандартной круглой чаши уменьшите вес партии деталей относительно объема керамики «три звезды» (`соотношение наполнителя и деталей`), проверьте, чтобы размер керамических камней не позволял им проходить сквозь пазы без свободного выпадения, и испытайте лотковые станки с разделителями `ZXL` или `L1300`–`L1800`, когда длинным тонким штампованным направляющим требуется плавное линейное перекатывание без сцепления торцами.
Учет расхода керамического наполнителя и графиков пополнения бочек
Непрерывное удаление заусенцев со штамповки равномерно стачивает острые лепестки `высокочастотной` керамики «три звезды» в течение многосменного производства. Фиксируйте еженедельные досыпки наполнителя наряду с расходом бочек `compound-JTS5` за смену; резкий скачок брака по гнутым деталям или удлинение циклов обработки обычно связаны с недогруженной постелью керамики или забитой нижней сливной решеткой, а не с качеством химии в бочках.
Проверка плоскостности, радиуса кромки и готовности к покрытию при выпуске партии
Перед выпуском готового лотка штампованных шайб, пружинных клипс или прокладок электродвигателя на гальванику или сборку осмотрите контрольные детали из центра и со дна корзины сушилки `35A`/`70A` при косом цеховом освещении. Убедитесь в отсутствии водяных колец на плоских гранях, наличии плавных равномерных радиусов кромок как со стороны входа пуансона, так и со стороны выхода из матрицы, а также полном удалении вырубных заусенцев без коробления деталей, после чего сразу упакуйте сухие детали в выстланную антикоррозионную цеховую тару для сохранения четкого, стабильного блеска без заусенцев при многосменном складском хранении, комплектации, чистой упаковке и доставке заказчику.
| Дефект штамповки с `JTS5` | Вероятная первопричина | Немедленное исправление | Профилактический стандарт |
|---|---|---|---|
| Шайбы плотно слипаются друг с другом | Маслянистая вытяжная смазка или неподходящее густое мыло | Предварительно обезжирьте партию; перейдите на `JTS5` + «три звезды» | Предварительная щелочная мойка + обильный поток |
| Неравномерное удаление заусенцев на плоских прокладках | Плоскогранные треугольники прилипают к деталям | Удалите плоские треугольники; загрузите керамику «три звезды» | Стандартизируйте «три звезды» + `JTS5` для штамповок |
| Точечная мгновенная коррозия на углеродистых шайбах | Медленная естественная сушка сложенных деталей | Промывка распылением чистой воды + центробежная сушка `35A`/`70A` | Установите нагреваемую центробежную сушилку у разгрузочного лотка |
| Тонкие штамповки проваливаются сквозь сито | Слишком широкие ячейки сетки сепаратора | Установите сито с меньшей ячейкой под размер детали | Проверяйте зазор деталь/наполнитель на сите при наладке |
| Погнутые или сложенные тонкие штампованные кронштейны | Малая подушка наполнителя или большой угол двигателя | Увеличьте `соотношение наполнителя и деталей`; уменьшите угол опережения | Загружайте лотковые станки `ZXL` для длинных тонких направляющих |
Производственные возможности & проверенные поставки химии для листового металла
Основанная в 1992 году компания Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) разрабатывает и производит 21 платформ оборудования, защищенных 24 выданными китайскими правами интеллектуальной собственности, и реализовала более 200,000+ решений на сертифицированных предприятиях (`ISO 00726Q01571R001`, `CE M.2023.206.C88121` и `CE M.2023.206.C88120`). Наряду с круглыми виброчашами `ZL`, лотковыми станками с разделителями `ZXL`/`L1300`–`L1800`, центробежными финишерами `LLF120`/`LLB50`, магнитными полировщиками `OBD-30`..`100` и сушилками `35`/`35A`/`70`/`70A`, мы поставляем компаунд для полировки листового металла `compound-JTS5`, а также `LC10`, `MC8`, `HM3`, `JTJ20`, `JTJ25`, `JTJ50` и `JTJ60`, подобранные к `высокочастотной` керамике «три звезды» и цилиндрам, пластиковым конусам на смоляной связке, `высокоглиноземистым` сферам, шарам из нержавеющей стали `304`, `кукурузному початку` и `скорлупе грецкого ореха` (`8#-80#`). Стандартные станки отгружаются за 25–35 дней, а индивидуальные линии — за 45–60 дней. Отправьте образцы штампованных шайб, прокладок или кронштейнов на `surface-polish.com` для бесплатной проверки против слипания. Действуют честные границы: мы не поставляем штамповочные прессы, гальванические ванны или сухие полировальные пасты.
Часто задаваемые вопросы о компаунде для полировки листового металла `compound-JTS5`
Что делает компаунд для полировки листового металла `compound-JTS5`, чего не может обычное мыло?
Компаунд для полировки листового металла `Compound-JTS5` снижает капиллярное поверхностное натяжение жидкости и избыточную пенную подушку в виброчашах, не давая тонким штампованным шайбам, прокладкам и плоским пружинам плотно слипаться друг с другом или прилипать к плоским граням наполнителя.
Какая форма керамического наполнителя лучше всего сочетается с `compound-JTS5`?
Изогнутые трехлепестковые камни `высокочастотной` керамики «три звезды» лучше всего работают с `compound-JTS5`, поскольку закругленные лепестки постоянно разрывают плоскостное присасывание; для деталей с круглыми болтовыми отверстиями, близкими к ширине камня, кососрезанные керамические цилиндры также предотвращают заклинивание в отверстиях.
Может ли `compound-JTS5` предотвратить мгновенную коррозию на штампованных шайбах из углеродистой стали?
Хотя `JTS5` чисто промывает стальные поверхности во время галтовки, штамповки из углеродистой стали все равно быстро окисляются во влажном воздухе после выгрузки. Немедленно перегружайте промытые детали прямо в нагреваемую центробежную сушилку `35`, `35A`, `70` или `70A`.
Нужно ли предварительно промывать замасленные штампованные шайбы перед использованием `compound-JTS5`?
Да. Густые вытяжные масла штампов последовательного действия и смазка вырубки подавляют химию против слипания и вызывают застекление керамического наполнителя, если не удалить их заранее на предварительной щелочной мойке.
Можно ли использовать `compound-JTS5` для тонких штампованных прокладок из алюминия `6061` или латуни?
`Compound-JTS5` отлично работает на штамповках из черной и нержавеющей стали; для сверхмягких алюминиевых или латунных прокладок испытайте легкие синтетические пластиковые конусы на смоляной связке с мягким потоком `LC10` (`никогда` тяжелые керамические камни), чтобы избежать изгиба или вмятин на кромках.
Почему тонкие шайбы иногда проваливаются сквозь сито сепаратора вместе с керамическим наполнителем?
Если зазор сита вибрационного сепаратора равен или превышает толщину/диаметр шайбы наряду с изношенными камнями, детали и наполнитель проваливаются вместе. Точно подбирайте ячейки сита и еженедельно досыпайте свежий наполнитель «три звезды».
Может ли `compound-JTS5` придать зеркальный блеск штампованным клипсам из нержавеющей стали?
Нет. `Compound-JTS5` обеспечивает удаление заусенцев на Этапе 1 и равномерное матово-сатиновое выравнивание; для зеркального блеска передайте чисто промытые штамповки из нержавеющей стали на Этап 2 в безабразивные `высокоглиноземистые` сферы или шары из нержавеющей стали `304` с `JTJ60`.
Как проверить `compound-JTS5` на моих штампованных деталях перед заказом бочек оптом?
Отправьте репрезентативные исходные штампованные шайбы, прокладки или пружины прямо с вашего пресса на `surface-polish.com` для бесплатных лабораторных испытаний; наши инженеры проверят подбор керамики «три звезды», подачу распылением `JTS5` и сушку `35A`/`70A` и вернут вам готовые образцы до оформления заказа.
 +86-592-2381506


 Поддержка сети IPv6
