


Компаунды для алюминия: что должна делать химия, чего не может среда
Среда режет алюминий — и когда покупатель ищет компаунды для алюминия, речь идёт о том же продукте. Компаунд решает, останется ли после резания поверхность, которую можно продать.
Именно этому разделению посвящена вся страница: алюминий — тот металл, в котором химическую половину процесса легче всего сделать неправильно, и при этом сбой выглядит как проблема среды, поэтому покупатель меняет загрузку, а результат не улучшается.
Три особенности алюминия отличают требования к компаунду от требований по стали, и каждая из них исключает целый класс продуктов.
Почему компаунд для стали не работает на алюминии
Компаунд, разработанный для стали, рассчитан на твёрдую поверхность, склонную к наклёпу, которая выдерживает щелочную ванну и сильную режущую химию. Алюминий не обладает ни одним из этих свойств.
1. Он амфотерен — реагирует и с кислотами, и со щелочами. Сильнощелочной компаунд атакует сам алюминий, а не только оксид на его поверхности. Видимый результат — потемневшая или пятнистая поверхность, которую никакая полировка не исправит, потому что металл был химически протравлен, а не механически обработан. Это самая частая причина жалоб «алюминий почернел», и это проблема компаунда, которую списывают на среду.
2. Он окисляется за считанные минуты. Свежеобработанный алюминий почти сразу образует оксидный слой при контакте с воздухом и водой. Это не дефект, но это значит, что компаунд должен поддерживать поверхность в стабильном состоянии между стадией резания и стадией блеска — в мокром процессе это означает, что ванной нужно управлять, а не оставлять её без внимания.
3. Он не режется в стружку, а размазывается. Там, где сталь режется и отбрасывает стружку, алюминий деформируется и размазывается. Размазанный слой удерживает компаунд и шлам, а компаунд, который не держит шлам во взвеси, позволяет этой смеси снова заполировать поверхность до матовости. Это алюминиевый вариант серой дымки, которая мучает нержавеющую сталь.
Что из этого следует: компаунд для алюминия выбирают по тому, чего он не делает — не травит, не оставляет окисляющийся остаток, не удерживает шлам на поверхности, — и только потом по тому, как быстро он режет.
Четыре требования в порядке их значимости
| Требование | Что ломается, если его не выполнить | Как проверить до запуска партии |
|---|---|---|
| pH в безопасном для алюминия диапазоне | Травление: пятнистая потемневшая поверхность, которую полировка не исправит | Проверьте на образце из того же сплава; сигнал — изменение цвета за 15 минут |
| Шлам удерживается во взвеси | Размазывание и тусклый серый оттенок, которые ошибочно списывают на изношенную среду | Следите за ванной: если она не осветляется, шлам циркулирует обратно |
| Нет остатка, удерживающего воду | Водные пятна и белая плёнка после сушки, особенно в глухих элементах | Высушите одну деталь и оставьте её на ночь в самом неблагоприятном углу цеха |
| Стабильный цвет от партии к партии | Отказы покрытия на деталях, которые после машины выглядели одинаково | Храните граничный образец принятого базового цвета, а не только значение шероховатости |
Третье требование — самое дорогое и самое редко проверяемое. Алюминий удерживает воду именно там, где остаток компаунда сложнее всего смыть: глухие отверстия, зазор под крепежом, вальцованные кромки. Деталь, которая при входном контроле выглядит идеально, а через неделю покрывается пятнами, провалилась на промывке, а не на полировке.
Бюджет времени, в котором работает компаунд. Цикл резания на алюминии длится от 10 до 20 минут при лёгком удалении заусенцев и дольше, когда нужно снять припуск; цикл блеска длится от 2 до 8 часов. Компаунд должен удерживать поверхность в стабильном состоянии на всём этом промежутке — особенно на длинном цикле блеска: «уплывающая» ванна проявляется как изменение цвета, а не шероховатости, а цвет — это то, что видит покупатель.
Две ловушки, специфичные для алюминия
Ловушка 1: с компаундом всё в порядке, с водой — нет. В районе с жёсткой водой кальций реагирует с компаундом и оставляет плёнку, которую принимают за дефект компаунда. Прежде чем менять компаунд, проверьте воду — это дешевле, чем новый барабан продукта.
Ловушка 2: «универсальный» компаунд, который гоняют и по стали, и по алюминию. Общая загрузка и общий компаунд — это схема, дающая самые запутанные результаты, потому что стальной шлам в алюминиевой ванне является загрязнением, а алюминиевый шлам в стальной ванне безвреден. Если оба металла идут на одной линии, компаунд и загрузку следует менять при переходе между материалами — и эту смену нужно записывать, потому что именно этот шаг пропускают в загруженную смену.
Где компаунд — не тот рычаг
Прямой разговор об этом избавляет от множества покупок и возвратов продукта:
- Деталь почернела, потому что её перерезали. Компаунд не вернёт металл, который уже снят. Если поверхность протравлена или кромки скруглены сверх чертежа, решение находится выше по процессу, а не в другом барабане.
- Деталь тусклая, потому что среда выработана. Ресурс среды составляет от 20 до 200 рабочих часов, а признаки замены — отделка, которая перестала улучшаться, матовая серая дымка и цикл примерно на 20% дольше. Новый компаунд на выработанной загрузке резание не восстановит.
- В детали остался внутренний заусенец. Никакой компаунд не достанет до пересекающегося отверстия или впадины резьбы — это вопрос процесса. То же физическое ограничение, что и для среды, определяет, куда достанет компаунд: среда никогда не должна быть крупнее примерно одной трети наименьшего элемента, поэтому паз 3 mm требует среды мельче 3 mm, — химия работает только там, куда её заносит среда.
- Тонкая стенка. Примерно ниже 0.5 mm риск для алюминия связан не с химией, а с короблением от нагрева и от обращения, и ориентиром здесь служит смена семейства процессов, а не другой компаунд; порог — это отправная точка, поэтому подтвердите его на своём сечении в пробном прогоне, а не принимайте за правило.
- Требуется изотропность. Свободная загрузка даёт ненаправленную отделку за счёт среды, а не химии.
Что мы реально держим на складе для алюминия
Мы производим среду и компаунды, которые работают в наших машинах, и алюминиевая часть ассортимента невелика и специфична — это честное её описание:
- Зелёный жидкий полировальный компаунд / масло для шлифования алюминия и металлических деталей, применяется как химия стадии резания.
- Шлифовальный компаунд для алюминия в виде зелёной жидкости — для той же стадии, где задано более сильное резание.
Оба поставляются в барабанах по 20 kg — это рабочая единица для цеха, где работает машина, а не для лаборатории, проводящей пробу. Кроме них общий ассортимент включает жидкости для металла, нержавеющей стали и ацетата, абразивный раствор и абразивный осветлитель, обезжиривающий и антикоррозионный порошок и электролитический агент — всё в масштабе бочки 20 kg или барабана 50 kg.
Чего мы не станем делать — называть какой-либо из них универсальным. Компаунд, который одинаково хорошо работает по стали и по алюминию при одной концентрации, — не тот продукт, о котором мы стали бы заявлять, потому что диапазон pH, подходящий стали, атакует алюминий.
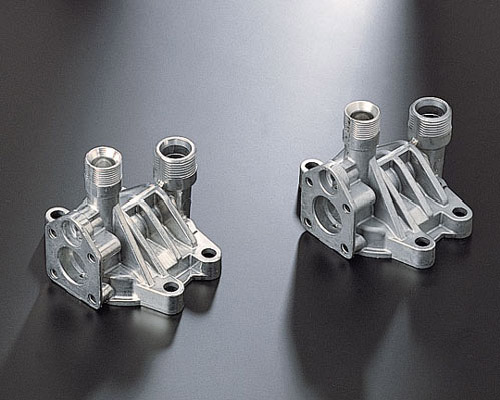
Два алюминиевых литых корпуса насосов после отделки: резьбовые бобышки и обработанные поверхности ровной яркости.
Алюминиевые литые корпуса насосов после отделки — тип детали, где компаунду приходится делать больше всего, не допуская травления. На что смотреть: резьбовые бобышки и обработанная поверхность имеют ровную яркость — это результат ванны с правильно выдержанным диапазоном pH, а рёбра между бобышками не скруглены, что первым начал бы показывать компаунд вне безопасного для алюминия диапазона pH.
Что приложить к запросу на компаунд для алюминия
- Сплав, а не просто «алюминий»: 6061, 7075 и литейный сплав ведут себя по-разному в одной и той же ванне, и диапазон pH компаунда должен подходить именно к тому сплаву, который вы обрабатываете.
- Стадию, для которой нужен компаунд: резание, блеск, очистка или защита от коррозии между стадиями.
- Процесс: мокрый или сухой — и какое семейство машин.
- Какой должна быть поверхность после обработки — значение шероховатости *и* требование по цвету, если деталь позже покрывают или анодируют.
- Воду, если она жёсткая или из скважины: она влияет на промывку не меньше, чем сам компаунд.
- Объём заказа. Компаунды отгружаются в объёме бочки 20 kg или барабана 50 kg в зависимости от продукта, а стандартная машина отгружается в срок от 25 до 35 дней с момента предоплаты, причём среда и компаунд могут идти в одном контейнере — поэтому первую пробу можно провести сразу по прибытии, не дожидаясь отдельного заказа расходников.
- Существующую проблему, если она есть: как деталь выглядит сейчас и на какой стадии это изменилось.
Частые вопросы
Можно ли применять полировальный компаунд для нержавеющей стали на алюминии? Безопасно — нет, и это самая частая причина неудачных проб по алюминию. Компаунд, рассчитанный на твёрдую поверхность, склонную к наклёпу, как правило, агрессивнее и щелочнее, чем алюминий выдерживает. Результат — травление или размазывание, и увеличение времени цикла делает и то, и другое только хуже.
Почему алюминиевые детали чернеют при полировке? Почти всегда это химическая, а не механическая реакция: ванна вне безопасного для алюминия диапазона pH или компаунд, который атакует металл вместо оксида. Проверка — прогнать образец того же сплава в подозрительной ванне и наблюдать за ним 15 минут; изменение цвета укажет на химию, а не на среду.
Как избавиться от водных пятен на алюминии? Сушите деталь в центробежной сушилке, а не воздухом, промывайте раньше, чем вода успеет занести остаток в глухие элементы, и проверьте, не жёсткая ли вода сама по себе. Компаунд, который чисто смывается в мягкой воде, в жёсткой может оставлять плёнку, и окисляется именно она.
Влияет ли выбор компаунда на достижимую яркость? Он влияет скорее на то, *достигнете* ли вы этой яркости, чем на то, насколько яркой она может быть. Профиль поверхности задаёт среда; компаунд решает, будет ли шлам унесён, чтобы вы видели именно профиль, а не его размазанную версию.
Различаются ли компаунды для алюминия в зависимости от сплава? Диапазон pH — ограничение того же класса, но литейный сплав с пористостью и деформируемая деталь из 6061 ведут себя в одной ванне по-разному: литьё удерживает ванну в порах и требует другой промывки. Указывайте сплав в запросе, потому что он меняет промывку и сушку не меньше, чем компаунд.
Макс Сюй, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Синьчан-роуд, промышленная зона Синьян, район Хайцан, Сямынь
info@surface-polish.com
Эта статья описывает, как задаются требования к компаунду для алюминия; она не является утверждением о достижимом результате для какого-либо конкретного сплава. Процесс отделки определяется материалом, снимаемым припуском и требуемой отделкой, поэтому компаунд и концентрация для конкретной детали подтверждаются пробным прогоном на этой детали. Мы производим оборудование для отделки, а также среду и компаунды, которые в нём работают; услуги отделки на давальческой основе мы не оказываем.
 +86-592-2381506


 Поддержка сети IPv6
