


Снятие заусенцев: это последовательность решений, а не процесс
«Снятие заусенцев» — выражение, которое скрывает развилку. Единого процесса под названием «снятие заусенцев» не существует — есть последовательность решений, и почти каждый провальный проект по снятию заусенцев провалился на первом решении, а не на станке.
Последовательность короткая, и обойти её нельзя:
Что это за заусенец? → Где он держится? → И только потом — каким процессом?
Большинство покупателей приходит к третьему вопросу первым. Они начинают сравнивать чаши, барабаны, диски и магнитные установки — это ответы на вопрос, который ещё не задан, и результат — станок, корректно подобранный под не тот заусенец.
Шаг первый: что это за заусенец?
Заусенец — не одно и то же. Металл, свисающий с кромки, попал туда конкретным механизмом, и механизм решает, свободный ли это металл, который можно срезать, или нечто, что выглядит как заусенец и заусенцем не является:
| Тип заусенца | Как образуется | Как ведёт себя | Чем удаляется |
|---|---|---|---|
| Заусенец от механообработки (заваленная или вырванная кромка) | резец выходит из заготовки, и материал пластически деформируется, прежде чем отделиться | наклёпанный металл, держащийся у корня; твёрже основного материала | процесс резания; наполнитель должен быть достаточно твёрдым для заусенца, а не только для детали |
| Заусенец от штамповки / вырубки | сдвиговое разрушение оставляет заваленную кромку со стороны матрицы | однородная кромка по всему контуру, в одной плоскости | процесс резания с контролем контакта деталь-о-деталь: эти заусенцы тонкие и спутываются |
| Термический заусенец / грат (лазерная, плазменная, газовая резка) | расплавленный металл застывает на кромке реза; оксиды и твёрдая линия шлака | твёрдый, хрупкий, рядом — зона термического влияния | ближе к удалению окалины, чем к скруглению кромки; мелкий наполнитель может его не взять |
| Облой и линия разъёма при литье | металл выходит через стык формы, или грани пресс-формы не смыкаются | тонкий гребень вдоль плоскости, иногда рядом — спай | съём по контрольной линии, а не скругление кромки |
| Не заусенец: закат, наплыв, трещина | металл закатан или надорван без отделения | выглядит как заусенец, прикреплён по всей длине, свободного корня нет | ничего из арсенала финишного станка — исправлять на предыдущей операции |
Последняя строка — самая дорогая на этой странице. Закат нельзя снять как заусенец: это не свободная кромка; более длинный цикл скруглит всё вокруг, а закат останется.
Важнее всего различие между первой и третьей строкой. Заусенец от механообработки — наклёпанный металл на кромке реза; термический грат — слой оксидов и шлака, сплавленный с поверхностью реза. На фото они похожи, но требуют разных процессов, и наполнитель, выбранный для одного, не оправдает себя на другом.
Шаг второй: где держится заусенец?
Тип говорит, что именно вы удаляете. Расположение заусенца — достанет ли до него процесс. Именно здесь отсеивается большинство маршрутов, и это вопрос геометрии, а не станка.
| Где сидит заусенец | Что это исключает | Что остаётся |
|---|---|---|
| Внешняя кромка, открытый контур | почти ничего — это лёгкий случай | подходит любой маршрут со свободным наполнителем: чаша, лоток, барабан |
| Внутри поперечного отверстия или у впадины резьбы | поток свободного наполнителя, на вход и разворот которого нельзя рассчитывать | гибкий контакт — магнитная обработка или заметно более мелкий наполнитель с более длинным циклом |
| Глубокое глухое отверстие или узкий паз | всё, где наполнитель крупнее элемента | ничего, если наполнитель не проходит: наполнитель никогда не должен быть крупнее примерно одной трети наименьшего элемента, поэтому для отверстия 3 mm нужен наполнитель меньше 3 mm |
| Поверхность, которую нельзя трогать | любой процесс с общей загрузкой, если поверхность нельзя закрыть маской или вывести из контакта | процесс с фиксацией детали (диск, буксирная оснастка) или ручная операция |
| Все кромки сразу, контакт деталь-о-деталь допустим | ничего — это как раз случай общей загрузки | барабан, лоток, высокоэнергетическая обработка |
Этот шаг держится на двух правилах. Наполнитель мельче примерно одной трети наименьшего элемента, иначе элемент вообще не будет обработан — для элемента 3 mm нужен наполнитель меньше 3 mm, то есть мелкий класс и более длинный цикл. И проверка на месте, которая занимает минуту: положите деталь в пакет с пробой загрузки — если наполнитель не входит туда рукой, в станке он тоже не войдёт.
Вторая половина правила — о том, чего *не* спрашивают. Если чертёж задаёт поверхность, которую загрузка будет трогать, процесс снимает допуск вместе с заусенцем, и никакая настройка этого не исправит — ответ другой процесс или маска.
Шаг третий: теперь выбираем процесс
Когда тип известен, а расположение проверено, процесс обычно выбирается сам. Мы выпускаем четыре маршрута, и различаются они тем, как абразив подводится к заусенцу, а не маркой станка:
| Маршрут | Как абразив доходит до заусенца | Кому подходит | Чем платите |
|---|---|---|---|
| Вибрационная обработка (чаша или лоток) | загрузка течёт мимо детали единой массой | обычные детали, разные размеры, элементы, в которые входит поток | медленнее на тяжёлом заусенце; режет всю поверхность |
| Барабан / ротационная | вся загрузка вращается вместе | простые формы, которые свободно перекатываются | загрузка под конкретную деталь, долгая переналадка, контакт деталь-о-деталь |
| Центробежная (барабан или диск) | высокая энергия в малых ячейках или удержание детали против вращающегося инструмента | компактные детали, которым нужен короткий цикл; контролируемый локальный съём | интенсивность скругляет кромки — важен контроль загрузки |
| Магнитная | гибкая масса игл, притягиваемая к детали и повторяющая её контур | мелкие точные детали; заусенцы в пазах, поперечных отверстиях, впадинах резьбы | малая рабочая зона; не для объёмного съёма |
Сравнение идёт не по «какой лучше», а по тому, какой доходит до заусенца, не срезая то, что защищает чертёж. Чаша дёшево достаёт обычную кромку, но не впадину резьбы; магнитная обработка достаёт впадину резьбы, но тяжёлый штамповочный заусенец за один проход не снимет.
Лёгкое снятие заусенцев в вибрационном или барабанном станке идёт от 10 до 20 минут. Вот эту цифру и держите в голове: снятие заусенцев обычно дешёвая операция, а цикл, названный в часах, — либо не снятие заусенцев, либо его просят сделать вторую работу. Полировка высокого класса идёт от 2 до 8 часов, и это другая покупка.
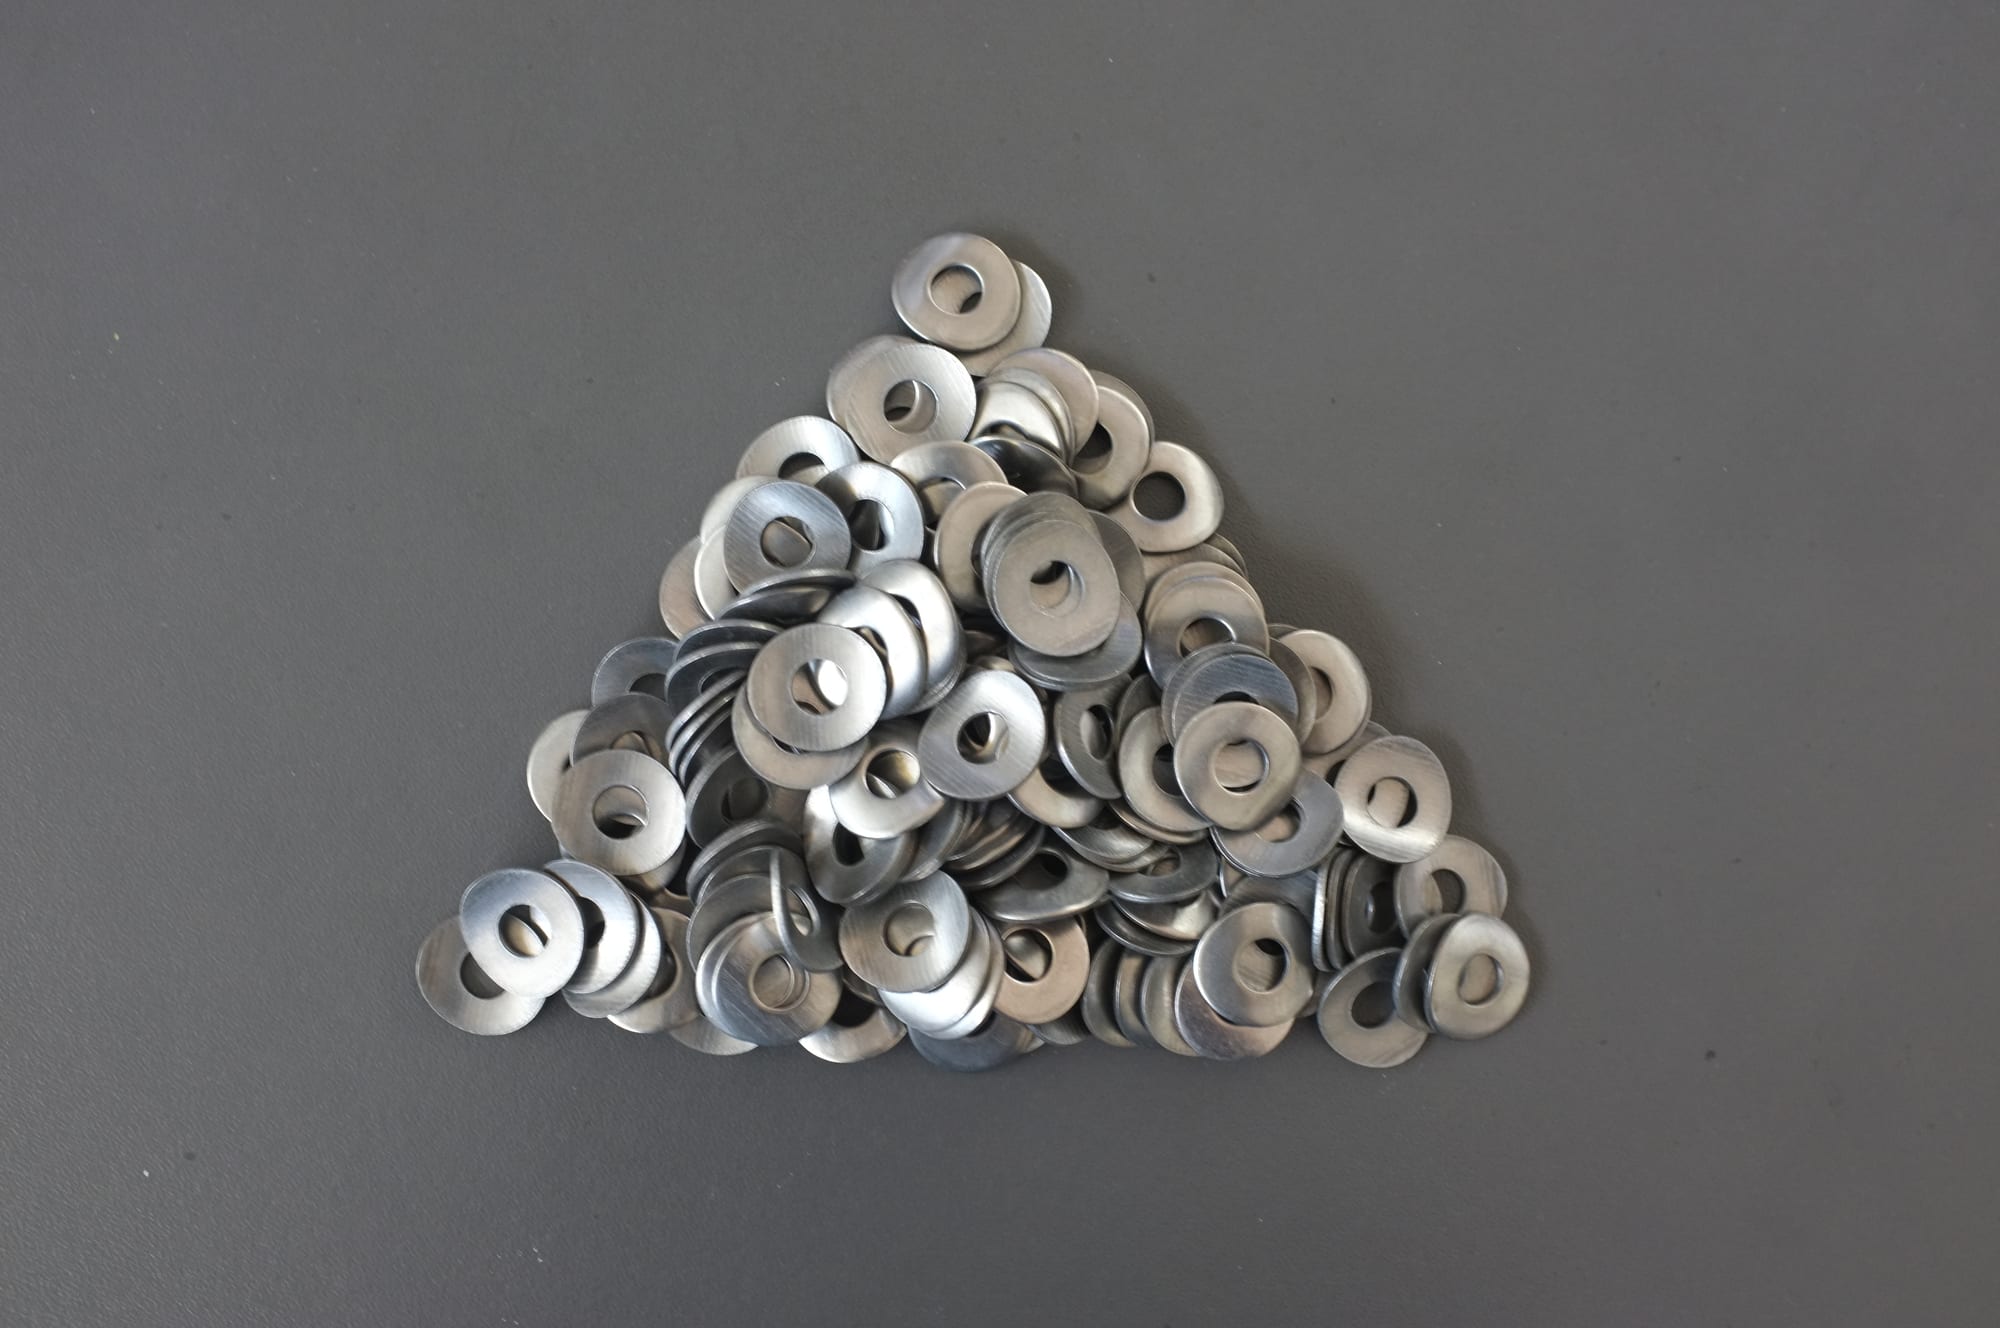
Шайбы с заусенцем на обеих кромках: тип заусенца решает, каким будет третий шаг, а не первый.
Четыре вопроса очерёдности, которые определяют стоимость
Выбор процесса винят в проблемах, которые на самом деле — проблемы очерёдности. Эти четыре стоит решить до того, как выбран станок:
1. Снимать заусенцы до термообработки или после? Заусенец на детали, которую потом закаливают, становится твёрже наполнителя, предназначенного его срезать, и операция, рассчитанная по мягкой детали, идёт долго или срывается. Снимать заусенцы первыми обычно дешевле — если только термообработка не приносит свою окалину и коробление, а это вторая операция в плане.
2. Снимать заусенцы до гальванического покрытия или после? Почти всегда до: покрытие повторяет кромку, на которую его наносят, а заусенец под покрытием — это заусенец с покрытием сверху. Снятие заусенцев после покрытия сдирает покрытие с кромки.
3. Снимать заусенцы до или после финишного прохода механообработки? Если функциональную поверхность ещё предстоит обрабатывать, снятие заусенцев идёт после — иначе вторая операция создаст свежий заусенец на только что очищенной поверхности.
4. Сушка вместе со снятием заусенцев — один шаг или два? Мокрый процесс оставляет плёнку в глухих элементах, а на чёрных металлах свежая поверхность ржавеет сразу. Сушилка идёт вместе со станком, а не через день; цена её отсутствия — пятна коррозии, а не явный дефект.
Что видно, когда решение принято неверно
| Что видно | Какое решение было неверным | Что проверить | Что делать |
|---|---|---|---|
| Наружные кромки чистые, поперечное отверстие по-прежнему острое | проверку расположения пропустили | размер наполнителя против элемента | процесс, который до него достаёт, или признать, что такого нет |
| Заусенец на месте после длинного цикла, кромки скруглены | тип опознан неверно — грат или закат, а не свободная кромка | есть ли у «заусенца» свободный корень | для грата сменить процесс; закат исправляют на предыдущей операции |
| Размеры уменьшились, зато кромки красивые | от одной стадии требовали и снимать, и отделывать | скругление кромки против чертежа | разделить на две операции |
| Детали спутались, вошли одна в другую или помяты | партийный маршрут на тонких или входящих друг в друга деталях | контакт деталь-о-деталь в загрузке | ячейка, оснастка или процесс с фиксацией |
| Блеск, а к середине партии — матовый серый налёт | отработанная загрузка, а не неисправность процесса | часы работы наполнителя | полная замена через заданный интервал |
| Пятна ржавчины через день после отделки | этап сушки пропущен | последовательность промывки и сушки | сушилка вместе со станком и заданное время сушки |
| Наполнитель нашли внутри деталей | правило размера нарушено | наполнитель против наименьшего элемента | мельче наполнитель, маска или другой процесс |
| Блестит в одном направлении, в другом — матовый | требование к отделке нигде не записали | шероховатость в двух направлениях | задавать поверхность, а не просто «снять заусенцы» |
Первые две строки — эта страница в миниатюре: одна ошибка расположения, одна ошибка типа, и ни одну не исправить другой настройкой станка.
Что меняют, а что регулируют. Загрузка — расходник, и у неё три сигнала: отделка перестаёт улучшаться, появляется матовый серый налёт там, где его не было неделю назад, и тот же результат требует примерно на 20% больше времени. Ресурс наполнителя — 20–200 часов работы в зависимости от материала и цикла; полоса слишком широкая, чтобы ею управляли по часам, поэтому о замене говорят сигналы. Полиуретановая футеровка 20–35 mm на лотке — вторая изнашиваемая часть: это поверхность, о которую прижимается деталь, и футеровка, протёртая до корпуса, — это ремонт, а не досыпка. Двигатели, приводы и сита сепаратора отказывают заметно и шумно — это простая категория.
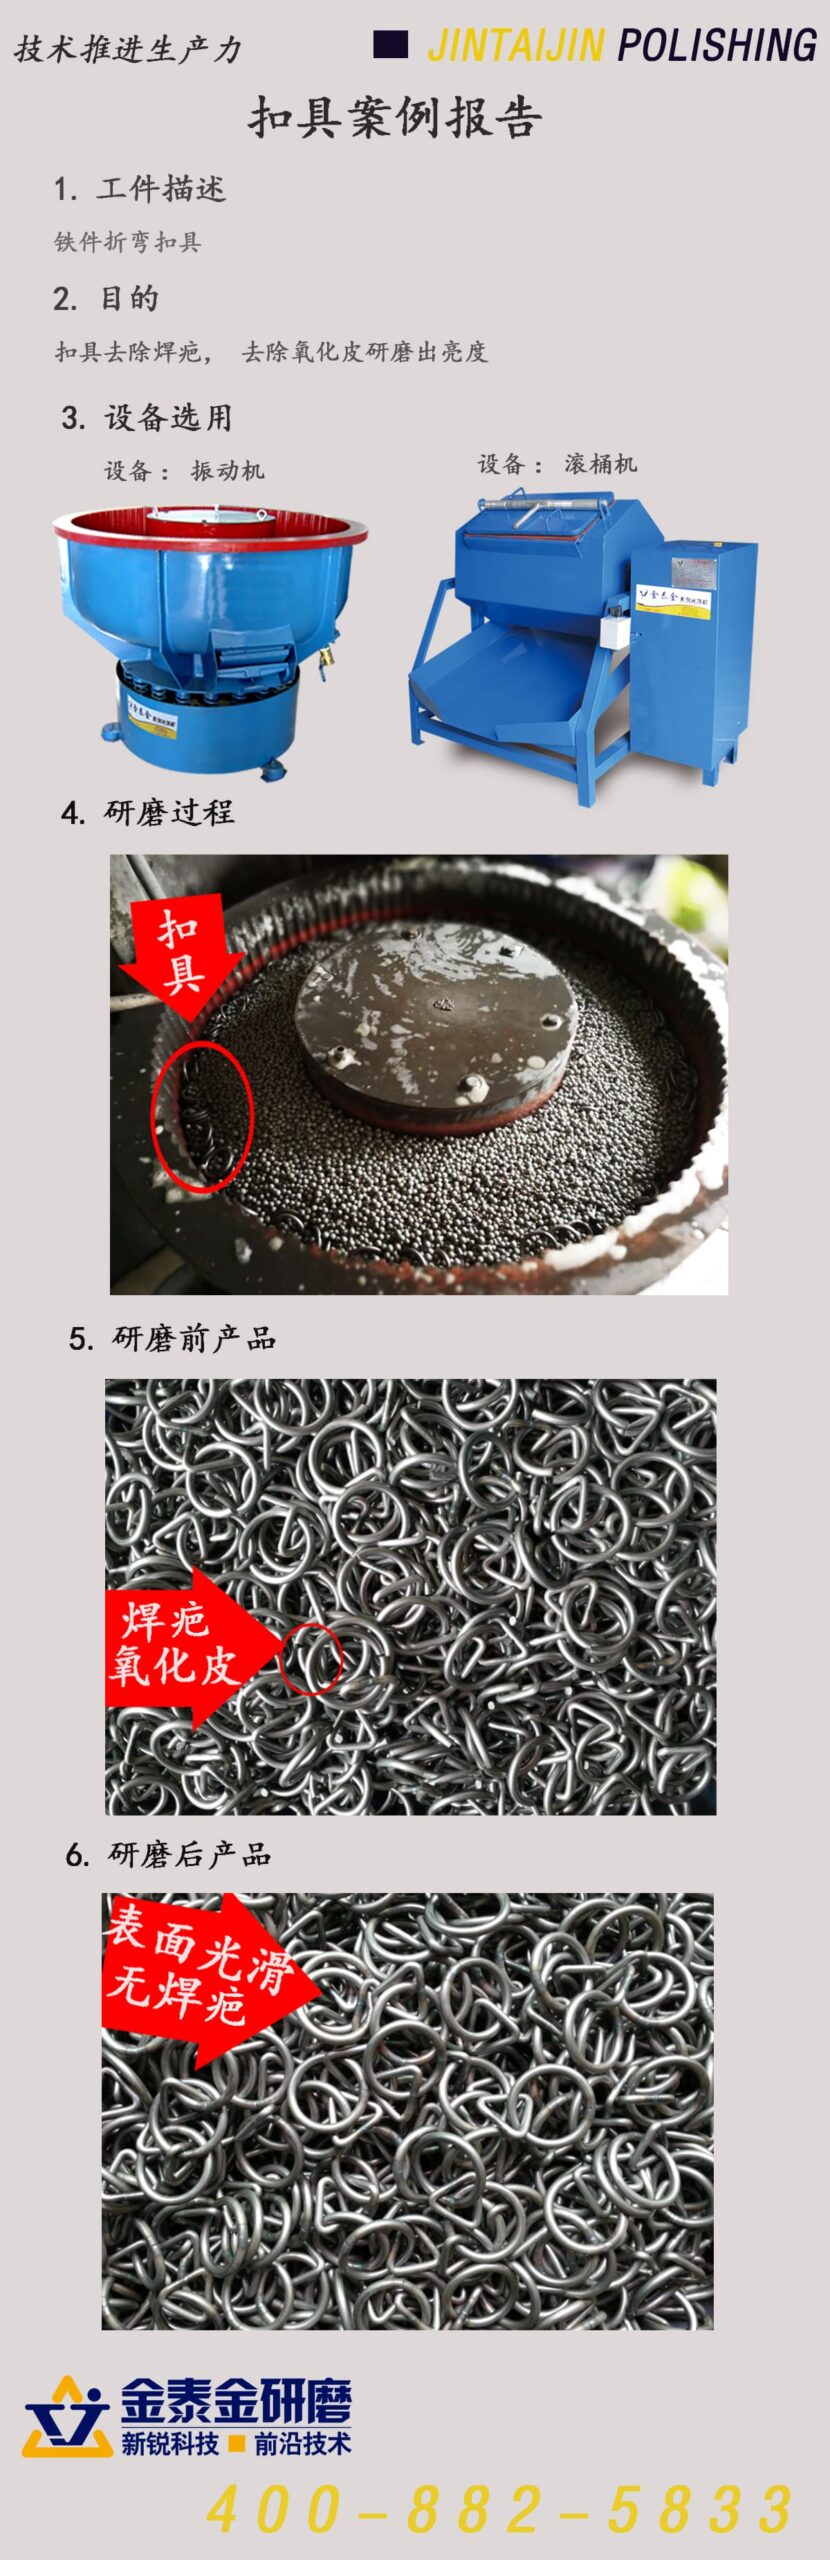
Рамка пряжки до отделки: выступающий элемент здесь — сварной валик с оксидом, а не заусенец от механообработки. Он попадает в третью и четвёртую строки таблицы типов — ближе к удалению окалины, чем к скруглению кромки, — и потому «заусенец» нужно опознать до выбора процесса. Наполнитель, подобранный под фрезерованную кромку, потратит свой съём на этот валик, а работу по кромке оставит недоделанной.
Где процесс работу не сделает
- Закат, наплыв или трещина. Это не свободная кромка. Финишная обработка скруглит металл вокруг, а дефект останется.
- Заусенец крупнее, чем позволяет снять допуск. Снятие заусенцев удаляет материал с кромки; если чертёж не принимает такой съём, ответ — на предыдущей операции (инструмент, подача, другая обработка), а не длинный цикл.
- Элемент, в который не входит наполнитель. Самое частое честное «нет».
- Деталь, которая не выносит обращения. Очень тонкие, сильно полированные или уже покрытые детали может испортить загрузка сильнее, чем сам процесс.
- Единичная деталь с одной кромкой. Ручная работа часто дешевле, чем собрать загрузку, и сказать об этом полезнее, чем выставить цену.
- Требование, записанное как «без заусенцев». Его нельзя проверить. Проверяются предельная высота заусенца, радиус кромки или граничный образец; процесс нельзя валидировать против прилагательного.
Шайбы из нержавеющей стали в исходном состоянии, с вторым типом из таблицы — заусенец от сдвигового разрушения при вырубке, идущий по всему контуру в одной плоскости, и тип, который чаще всего спутывается в общей загрузке. Исходное состояние оценивают первым: деталь со следами обращения не станет лучше в высокоэнергетическом маршруте, а менять нужно ту кромку, которую задаёт чертёж.
Что выяснить до расчёта цены процесса
Запрос, на который можно дать пригодный ответ, содержит последовательность в письменном виде:
- Что это за заусенец — механообработка, штамповка, термическая резка, литейный облой — и с какой операции.
- Где он сидит, с отметками на чертеже: все кромки или конкретные, и какие поверхности трогать нельзя.
- Снимаемый припуск в десятых миллиметра, а не слово «снять заусенцы».
- Критерий приёмки: предельная высота заусенца, радиус кромки, граничный образец и шероховатость с указанием направления измерения.
- Место операции в маршруте — до или после термообработки, покрытия и финишного прохода механообработки.
- Материал и его состояние, и выделена ли загрузка под эту деталь.
- Объём, номенклатура и входят ли в объём работ сепаратор и сушилка.
Каждый станок перед отправкой прогоняют с загрузкой наполнителя; стандартные станки отгружаются за 25–35 дней после предоплаты (45–60 дней при изготовлении под заказ), морская перевозка из Сямэня — 30–40 дней, минимальный заказ — один станок. Пробная обработка возвращает отделку, цикл и измеренный расход наполнителя на вашей детали — потому что опубликованный цикл предполагает материал и съём, которые могут быть не вашими, и эта оговорка отличает процесс от обещания.
Четыре маршрута сведены рядом в каталоге станков; классы и формы наполнителя — в керамической и пластиковой линейках, а центробежное, магнитное и барабанное семейства — те маршруты, о которых речь выше. Чек-лист подготовки образца к тестовой обработке стоит использовать до отправки деталей.
Частые вопросы
Чем снятие заусенцев отличается от скругления кромки? Скругление кромки — управляемое округление кромки до заданного радиуса; снятие заусенцев — удаление самого заусенца. Обычно это одна операция, но критерии приёмки разные: деталь может быть без заусенцев, а кромка при этом не проходить по радиусу из чертежа.
Тип заусенца действительно меняет процесс? Да, и это решение дороже всего, когда его пропускают. Наклёпанный заусенец от механообработки срезают; термический грат ближе к удалению окалины; закат — не заусенец, и финишной обработкой его не удалить. Три похожих дефекта — три ответа.
Может ли один станок снять заусенцы со всех деталей цеха? Нет. Чаша охватывает самый широкий диапазон, но она не достаёт элемента, в который не входит наполнитель, режет всю поверхность, а не выбранную кромку, и невыгодна на одной крупной детали. Маршрут следует за геометрией.
Сколько должен длиться цикл снятия заусенцев? Лёгкое снятие заусенцев идёт от 10 до 20 минут. Если в предложении часы, спросите, какую вторую работу делает цикл: полировка высокого класса идёт от 2 до 8 часов, и путать эти две вещи — обычное дело.
Какая ошибка при снятии заусенцев встречается чаще всего? Станок выбирают раньше, чем опознают заусенец. Получается грамотно специфицированный станок, верный для дефекта, которого у детали нет, и ошибка проявляется только после первой партии.
Снятие заусенцев можно проверять или это вопрос суждения? Его можно измерять: высота заусенца, радиус кромки и граничный образец, согласованный заранее. Дисциплина — в том, как измерять высоту заусенца и изменение кромки; без неё спецификацию не выполнить.
Max Xu, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Отделочный процесс задаётся материалом, снимаемым припуском и требуемой отделкой, поэтому конфигурацию для конкретной детали подтверждают испытанием на этой детали: опубликованный цикл предполагает материал и съём, которые могут быть не вашими. Мы производим отделочное оборудование, а также наполнители и компаунды, которые в нём работают; услуги отделки на давальческой основе мы не оказываем.
 +86-592-2381506


 Поддержка сети IPv6
