


Драг-финишинг: единственное семейство станков, где деталь удерживается, а не перекатывается вместе с массой
Драг-финишинг стоит особняком среди семейств объёмной отделки, и различие здесь механическое, а не количественное: деталь зажимается в оснастке и протягивается через наполнитель, вместо того чтобы опускаться в загрузку и перекатываться вместе с ней.
Это единственное различие объясняет, что умеет драг-финишинг и чего не может ни одна чаша, барабан или лоток, а также почему он дороже в расчёте на деталь и почему он оказывается неверным ответом для значительной части работ, на которые его предлагают.
Эта страница посвящена решению: что даёт оснастка, ради каких деталей она оправдана и когда процесс со свободным наполнителем справится с той же задачей за малую долю стоимости.
Что на самом деле меняет оснастка
В любом процессе со свободным наполнителем — чаша, лоток, барабан, центробежный — деталь движется вместе с загрузкой или загрузка движется относительно детали, но ориентация детали не контролируется. К наполнителю обращена та грань, которую ей случайно подставит поток, и контакт носит статистический характер.
Драг-финишинг устраняет эту случайность. Деталь удерживается в оснастке на вращающемся носителе, и носитель погружает её в слой наполнителя на заданную глубину, с заданной скоростью и под заданным углом.
Отсюда прямо следуют четыре вещи:
| Удерживается в оснастке | Что это значит для результата |
|---|---|
| Ориентация фиксирована | Каждая грань получает тот контакт, который вы выбрали, а не тот, который ей случайно дал поток |
| Глубина погружения — это параметр | Можно обработать выбранную зону или всю деталь, изменив глубину погружения |
| Деталь не может ударить другую деталь | Повреждения от контакта деталей исключены конструктивно, а не дисциплиной загрузки |
| Детали в оснастке обрабатываются поштучно | Производительность в час ниже, чем при партийной обработке, — так задумано |
Последняя строка — это цена. Всё, что выше этой строки, — то, что вы покупаете.
Когда драг-финишинг — верный ответ
Четыре ситуации оправдывают затраты на оснастку, и проверять их стоит в таком порядке:
1. Деталь достаточно крупная, тяжёлая или дорогая, чтобы партийная обработка стала риском. Лопатка турбины, крупная вставка штампа, медицинский инструмент с отделанной поверхностью, которую нельзя пометить, — это детали, у которых одна повреждённая деталь стоит дороже самой отделки.
2. Обработать нужно конкретную зону, а остальное трогать нельзя. Глубина погружения и угол оснастки позволяют обработать входную кромку, границу сварного шва или определённый радиус, пока остальная часть детали остаётся вне наполнителя. Ни один процесс со свободным наполнителем этого не умеет.
3. Геометрия не выдерживает свободную загрузку. Длинные, тонкие или хрупкие детали в партии образуют мосты, спутываются или деформируются. В оснастке они поддержаны.
4. Детали нужна направленная или контролируемая кромка. Поскольку ориентация задана, драг-финишинг может сформировать контролируемую кромку на определённом элементе — а это иная возможность, чем «равномерно скруглено».
Профиль детали, который указывает на драг-финишинг, одной строкой: *крупная или ценная, с определённым элементом, при малой или средней серии.*
Арифметика, которая всё решает. Цикл снятия заусенцев на станке со свободным наполнителем длится от 10 до 20 минут; цикл осветления — от 2 до 8 часов. Драг-финишинг эту длительность не отменяет — он заменяет ручную операцию на конкретном элементе, поэтому сравнивать нужно с той ручной операцией, которую он вытесняет, а не с циклом чаши. Если сейчас деталь требует 30 минут квалифицированной ручной работы на входной кромке, цикл в оснастке сопоставимой длины — прямой выигрыш. Если сейчас не требует ничего, оснастка — чистые затраты.
Расходная сторона масштабируется так же. Ресурс наполнителя составляет от 20 до 200 часов работы в зависимости от материала и цикла, поэтому стоимость наполнителя на деталь следует за длительностью цикла — а при обработке одной детали в оснастке она относится на эту деталь, а не распределяется по партии. Это вторая половина сравнения затрат, и именно её покупатели забывают.
Когда он неверный ответ
Именно этот раздел конкуренты опускают, и именно здесь теряются деньги.
Мелкие детали в больших объёмах. В оснастке размещается одна деталь (или несколько). Если деталь — крепёж 10 mm, стоимость оснастки на деталь и трудозатраты на загрузку в расчёте на деталь будут в несколько раз выше стоимости самой отделки. Чаша справится с той же задачей за малую долю стоимости на деталь, а статистического покрытия для такой мелкой детали достаточно.
Детали без критичного элемента. Если требование — «притупить все кромки», драг-финишинг решает несуществующую задачу. Оснастка покупает контроль ориентации, и если от ориентации ничего не зависит, вы платите ни за что.
Простая, прочная геометрия. Плоский кронштейн с обычным снятием заусенцев по всем кромкам выйдет из вибрационной чаши в том же состоянии, за малую долю времени и без необходимости изготавливать оснастку.
Элемент меньше, чем может достать наполнитель. Драг-финишинг даёт контроль ориентации, а не доступа. Наполнитель никогда не должен быть крупнее примерно одной трети наименьшего элемента, и это правило действует здесь точно так же, как в чаше, — для паза 3 mm нужен наполнитель мельче 3 mm, причём на станке, который стоит в несколько раз дороже. Контроль ориентации не покупает доступ.
Широкая номенклатура, малые серии. Каждому семейству деталей нужна своя оснастка. Цеху, работающему с сорока номерами деталей, нужно сорок оснасток, и стоимость оснастки вместе с переналадкой будет преобладать. Это самая частая причина, по которой ячейка драг-финишинга не даёт ожидаемого результата.
Когда вся задача — заусенец. Драг-финишинг — процесс обработки поверхности и кромок. Если единственное требование — удалить заусенец с прочной детали, дополнительный контроль не нужен, и вся стоимость сводится к потере производительности.
Как выглядят опубликованные цифры — для масштаба
Мы не публикуем собственный модельный ряд для драг-финишинга — мы строим станок под конкретную деталь, о чём ниже. Чтобы дать представление о масштабе этих машин, опубликованные данные из каталога европейского производителя (серия OTEC DF, выборка 2019) лежат в таком диапазоне:
| Модель | Габариты (мм) | Ёмкость барабана (л) | Масса нетто (кг) | Рабочие позиции |
|---|---|---|---|---|
| DF 40 | — | 60 | 322 | 3 |
| DF 3/4 | 1415 × 1050 × 2500 | 80 | ~900 | 3/4 |
| DF 80 | — | 95 | 530 | 5 |
| DF 5/6 | 1565 × 1155 × 2550 | 114 | ~1100 | 5/6 |
| DF 7/8 | 1740 × 1360 × 2680 | 200 | 1700 | 7/8 |
У всех пяти опубликованных моделей указана максимальная глубина погружения 250 mm. Диапазон простирается от малого агрегата с барабаном на 60 литра и 3 рабочими позициями до барабана на 200 литра с 7/8 позициями — обратите внимание, что две самые малые модели не просто уменьшены: DF 40 и DF 80 несут 3 и 5 рабочих позиций при значительно меньшей занимаемой площади, что как раз и нужно цеху с одним семейством дорогих деталей.
Одна оговорка к этой таблице, и она существенна: источник — PDF-каталог производителя, у которого печатная редакция не установлена, а дата по метаданным — 2019. Здесь он используется как порядок величины для класса машин, а не как действующая спецификация, и условия, на которых машина предлагается сегодня, этим документом не определяются. Цифры говорят, какого размера бывает это семейство; они не говорят, что покупать. Читайте эти цифры как порядок величины, а не как нашу спецификацию. Они говорят, что станок драг-финишинга — это напольный агрегат примерно от 1.5 до 1.8 м по каждому горизонтальному размеру, с барабаном в диапазоне 80–200 литров и 3–8 рабочими позициями — а это и есть та информация, которая нужна покупателю, чтобы судить, поместится ли ячейка и будет ли производительность нужного порядка. Точные цифры для конкретной детали должны приходить из оснастки и испытаний, а не из каталога.
Что поставщику действительно нужно до выставления предложения
Драг-финишинг считается от оснастки, а оснастка — от детали. Значит, запрос должен нести больше информации, чем запрос на чашу или барабан:
- Чертёж с отмеченным элементом, который нужно обработать, и отмеченными поверхностями, которые трогать нельзя.
- Припуск, снимаемый на этом элементе, в десятых долях миллиметра — не «полировать».
- Масса детали и то, как её можно удерживать. Где оснастка может захватить деталь, не оставив следа.
- Требование по погружению: вся деталь или её зона.
- Объём и структура партий — сколько номеров деталей и сколько каждой.
- Что является критерием приёмки и есть ли граничный образец.
- Условия на площадке: ячейке нужно трёхфазное питание 380 V или 415 V при 50 Hz и пол, выдерживающий массу станка, а работает она при от 75 до 85 dB(A) на расстоянии одного метра. Для напольного агрегата такого размера и то и другое — решение по зданию, а не по станку.
Оснастка — это то, от чего зависит судьба проекта драг-финишинга. Оснастка, которая захватывает деталь за декоративную поверхность или позволяет ей смещаться в держателе, даёт результат, который невозможно повторить, и никакая настройка процесса не исправит оснастку.
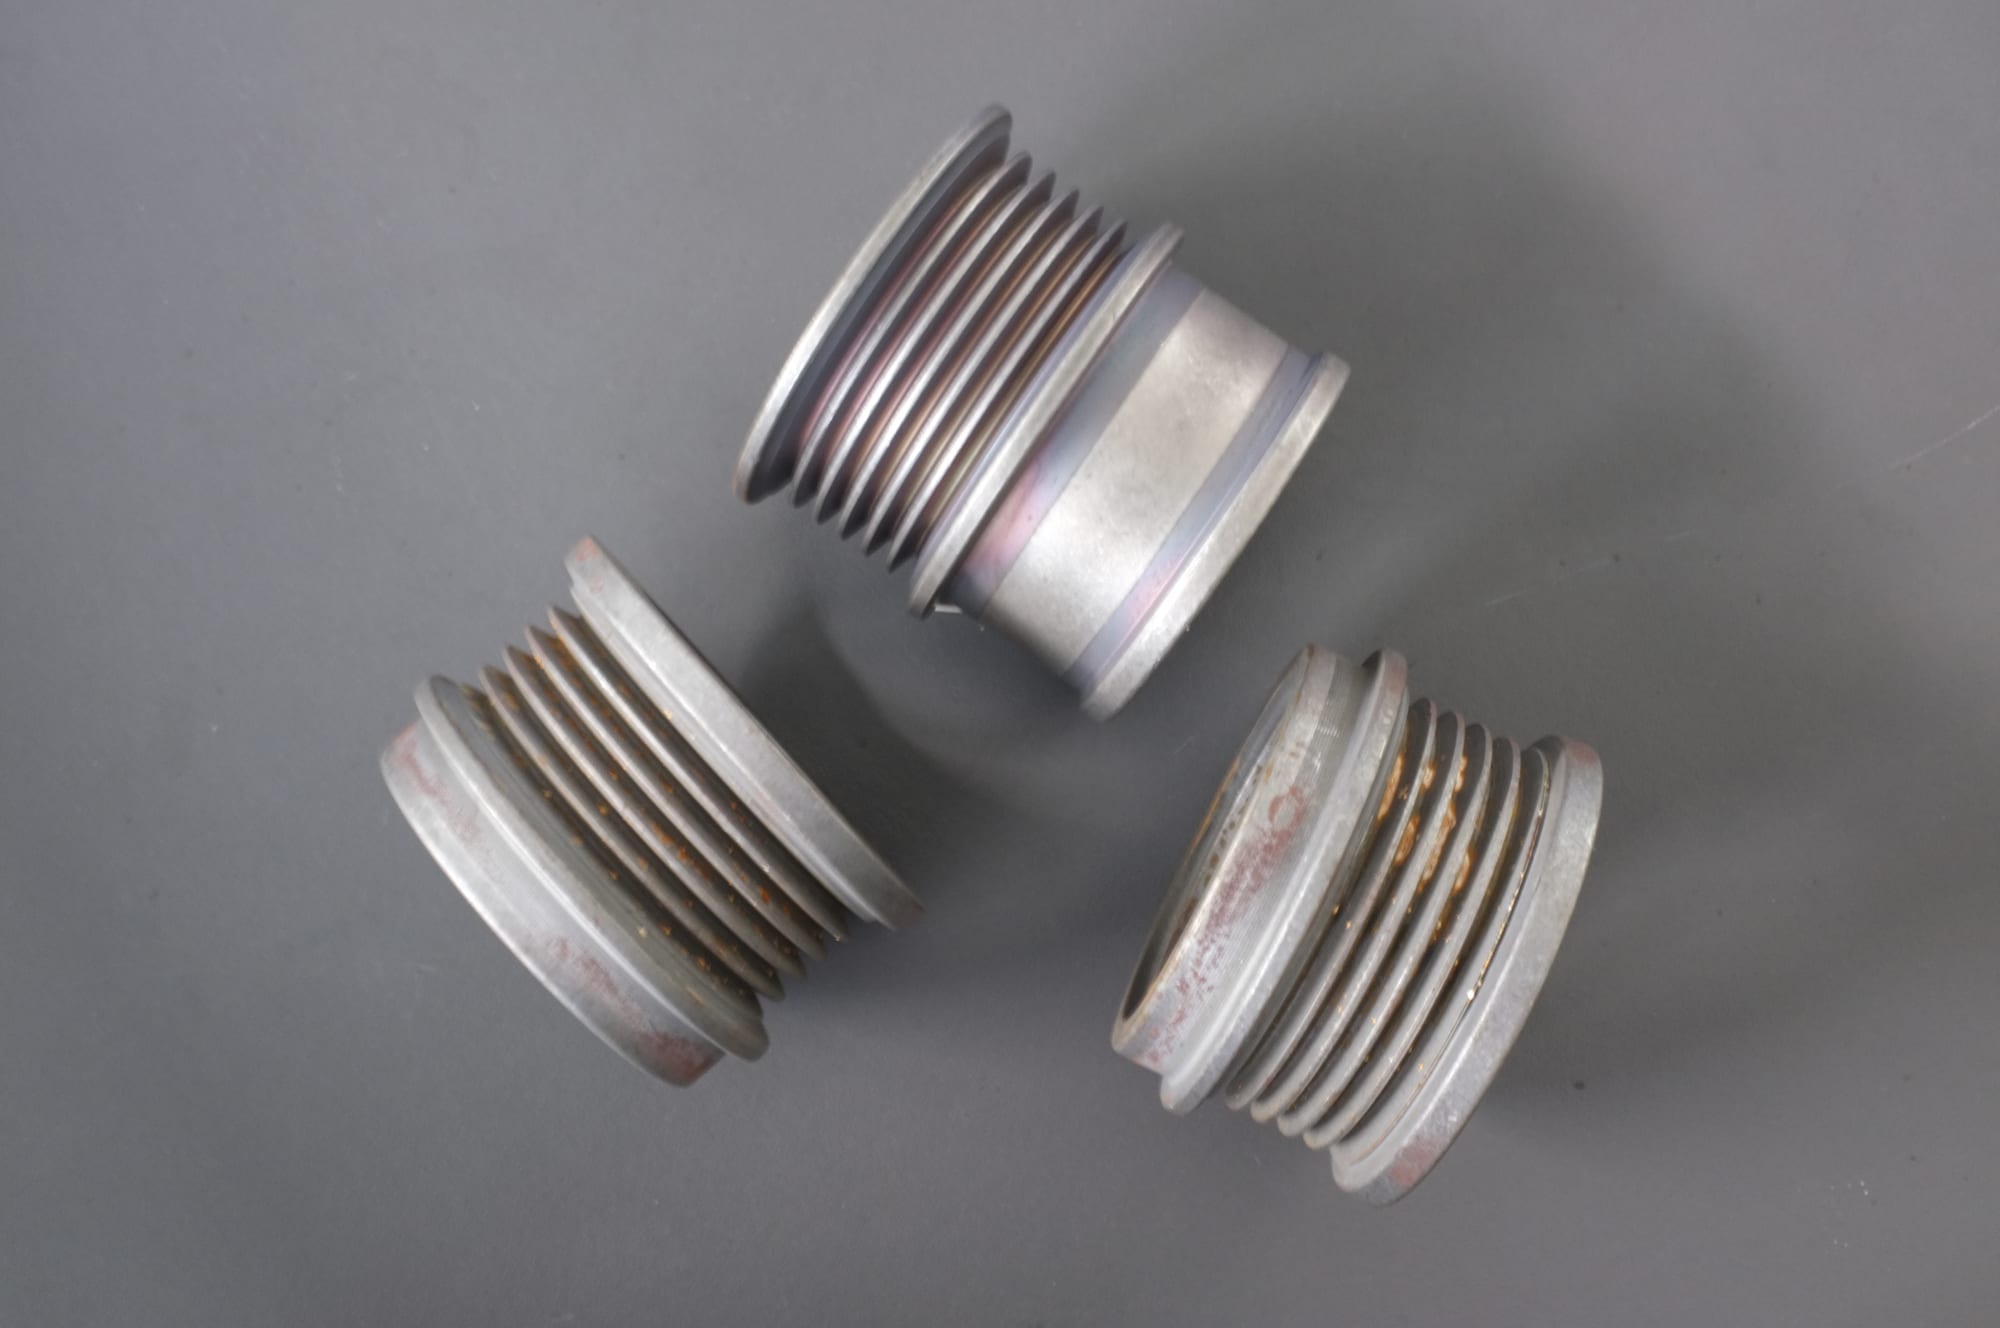
Резьбовые фитинги с оксидом в канавках и ржавчиной на вершинах: состояние, которое процесс с удержанием в оснастке может обрабатывать избирательно.
Детали того типа, где вопрос оснастки решает, применим ли драг-финишинг вообще. У этих фитингов оксид в канавках и ржавчина на вершинах — состояние, которое процесс с удержанием в оснастке может обрабатывать избирательно, потому что глубина погружения и угол оснастки позволяют подставить стенки канавок, оставив вершины вне наполнителя. При свободной загрузке та же деталь обрабатывается сразу везде, что годится для очистки и не годится для контролируемой кромки.
Что мы говорим и чего не говорим о собственном модельном ряде
Мы производим отделочное оборудование, а также наполнители и компаунды для него, и строим под конкретную деталь, а не под каталожную позицию. Это значит:
- Если ваша деталь оправдывает драг-финишинг, мы обсудим изготовление станка вокруг вашей оснастки и вашей детали — так же, как определяем любую другую машину: по чертежу и испытаниям.
- Мы не даём предложение с каталожным номером модели для драг-финишинга, потому что мы его не публикуем. Что мы сделаем — пойдём от вашей детали, предложим конфигурацию и проведём испытания на ваших деталях, прежде чем спецификация будет зафиксирована.
- Результат — это испытания, а не техлист: оснастка, наполнитель, глубина погружения и цикл устанавливаются на вашей детали.
На той же основе мы выставляем предложения по всем остальным семействам. Именно поэтому список для запроса, приведённый выше, длиннее, чем кажется, — предложение по драг-финишингу в первую очередь является предложением по оснастке.
Частые вопросы
Чем драг-финишинг отличается от вибрационной отделки? При вибрационной отделке детали свободно лежат в загрузке, и загрузка движется относительно них; контакт статистический, а ориентация не контролируется. При драг-финишинге каждая деталь зажата в оснастке и протягивается через наполнитель, поэтому контакт на каждой грани — это параметр. Оснастка стоит денег и ограничивает производительность, а взамен даёт контроль, которого не может дать свободная загрузка.
Драг-финишинг быстрее вибрационной отделки? В расчёте на деталь — обычно нет: в оснастке обрабатывается одна деталь или несколько, тогда как чаша обрабатывает партию. Публикуемые заявления о драг-финишинге касаются интенсивности обработки на единицу площади детали, а не производительности, и это разные меры. Драг-финишинг выигрывает на определённом элементе крупной детали, где альтернатива — не более быстрый партийный процесс, а ручная операция.
Может ли драг-финишинг заменить ручное полирование сложной детали? Для элемента, до которого достаёт слой наполнителя и который можно закрепить в оснастке, он заменяет ручную операцию и делает результат воспроизводимым. Для элемента, до которого слой наполнителя не достаёт — глубокого внутреннего канала, глухого углубления, — не может, и честный ответ — другой процесс.
Нужна ли отдельная оснастка для каждой детали? Да, по сути. Оснастка изготавливается под деталь, поэтому работа с четырьмя вариантами требует четырёх комплектов. Именно поэтому драг-финишинг подходит для малых и средних объёмов дорогих работ, а не для цеха с широкой номенклатурой.
Какие объёмы оправдывают ячейку драг-финишинга? Универсального порога нет, но структура такова: затраты на оснастку и загрузку в расчёте на деталь должны быть малы относительно стоимости защищаемой детали. Это указывает на малый или средний объём, высокую стоимость детали и наличие определённого элемента — а не на мелкие детали в больших объёмах, где чаша и дешевле, и достаточна.
Может ли станок обработать только часть детали? Да — это одна из причин его применять. Глубина погружения — это параметр, поэтому оснастка может подставить слою наполнителя только входную кромку, границу сварного шва или определённый радиус, пока остальная часть детали остаётся вне обработки.
Max Xu, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Приведённые данные по серии DF — это опубликованные каталожные значения третьей стороны (PDF OTEC, дата по метаданным 2019, печатная редакция не установлена), даны только для масштаба; они не являются нашей спецификацией, и ни одна машина по ним не предлагается. Процесс отделки определяется материалом, снимаемым припуском и требуемой чистотой поверхности, поэтому конфигурация для конкретной детали подтверждается испытаниями на этой детали. Мы производим отделочное оборудование, а также наполнители и компаунды для него; мы не оказываем услуг контрактной отделки.
 +86-592-2381506


 Поддержка сети IPv6
