


Изотропная суперфинишная обработка алюминия: отделка, за которую платят ради трения, а не ради внешнего вида
Изотропная суперфинишная обработка — единственный процесс отделки, который почти никогда не покупают ради внешнего вида. Само слово описывает рельеф без направления, а поверхность может быть зеркально яркой и при этом сильно направленной: блеск и направленность — два разных измерения.
Это различение и есть всё решение о покупке. Если требование — «чтобы выглядело отполированным», стандартная последовательность объемной обработки даёт это дёшево. Если требование — меньше трения, больше усталостной долговечности или уплотнение, которое держит, то направленность является функциональным дефектом, и изотропный маршрут — единственный, который её устраняет.
Что «изотропный» действительно меняет
Объемная обработка не наносит рисунок так, как это делает резец. В чаше, лотке или барабане загрузка оставляет вмятины на поверхности под случайными углами, поэтому получившийся рельеф не имеет преимущественного направления. В этом физическая основа термина: измеренная вдоль одной оси, а затем поперёк неё, шероховатость должна быть примерно одинаковой.
Отсюда следуют два следствия, и покупатели их смешивают:
| Измерение | Что оно описывает | Что для него значит «изотропный» |
|---|---|---|
| Шероховатость (Ra, Rz) | насколько высоки пики | изотропная отделка обычно бывает и малошероховатой, но не обязательно: можно получить тонкий, но направленный рельеф |
| Направленность / следы обработки | выстраиваются ли пики вдоль одной оси | именно это и решает изотропность: ни одна ось не доминирует, поэтому ни одно направление измерения не имеет преимущества |
Зеркально яркая поверхность может не пройти проверку на изотропность, а равномерно матовая — пройти. «Зеркальная отделка» и «изотропная отделка» — два разных заказа, и только один из них можно проконтролировать глазом.
Самый распространённый маршрут добавляет к механическому воздействию химию: химия резания преобразует поверхностный слой, наполнитель снимает прореагировавший слой с пиков, а полирующая химия нейтрализует остаток. Механический съём за один проход мал; химия — причина, по которой процесс идёт быстрее, чем несколько суток работы мелким наполнителем, и по которой компаунд не является расходной мелочью. Он *и есть* процесс.
Что должна делать деталь, чтобы обработка была оправдана
Изотропную отделку оправдывают четыре функциональных требования, и хотя бы одно из них должно быть записано на чертеже:
1. Скользящий или катящийся контакт. Две поверхности в относительном движении образуют общую площадь контакта, которая зависит от того, как встречаются пики. Направленные следы обработки задают этому контакту преимущественное направление, и трение становится зависимым от ориентации. На шестернях, подшипниках и гидравлических узлах покупают именно снятие направленности.
2. Усталость. Каждый след инструмента на обработанной или шлифованной поверхности — небольшой надрез, а трещины начинаются с пиков. Изотропная отделка убирает направленный рисунок надрезов и оставляет более мелкий случайный рельеф — поэтому она появляется там, где деталь ограничена циклической нагрузкой, а не износом.
3. Герметичность. Прокладка, кольцо O-ring или уплотнение металл-по-металлу держит потому, что поверхности прилегают друг к другу. Непрерывная царапина поперёк уплотнительной плоскости — это путь утечки; у рельефа без направления нет непрерывного пути. Чаще всего это требование оправдывает процесс на алюминиевых отливках и корпусах арматуры из медных сплавов, где утечка стоит дороже отделки.
4. Покрытие. Покрытие повторяет рельеф под собой, поэтому направленные следы обработки становятся направленной отделкой после анодирования или гальванического покрытия.
Портрет детали, для которой нужна изотропность, в одной строке: нагруженная или уплотнительная поверхность в детали, отказ которой дорог, там, где направление рельефа является конструктивным ограничением.
Где обычная отделка уже решает задачу
Это та часть, которую продавцы процесса опускают, и именно здесь теряются деньги.
- Единственное требование — внешний вид. Декоративная накладка, видимый корпус без контакта и без уплотнения: обычная последовательность для блеска дешевле, а направленность в эксплуатации не видна.
- Поверхность окрашивается, покрывается порошковой краской или плёнкой. Рельеф погребён под покрытием; направленные следы под слоем краски — не путь утечки и не поверхность трения.
- Деталь работает без нагрузки. Кронштейн, крышка, кожух: нет контактного давления, нет циклической нагрузки, нет уплотнения — нечего следам обработки ухудшать.
- Следы обработки снимаются последующей операцией. Если функциональную плоскость потом шлифуют, притирают или обрабатывают резанием, платить сначала за её изотропизацию — платить дважды.
- Допуск задан на кромку, а не на плоскость. Если чертёж контролирует радиус кромки или размер, это не та покупка.
- Партия — одна деталь. Разработка процесса амортизируется на партию, поэтому прототип — это пробная обработка.
Если сказать честно: изотропность покупают ради функции, а если функция не записана, покупатель платит за слово.
Три материала ведут себя по-разному
Механизм один и тот же; химия, наполнитель и риск — нет.
| Алюминий | Медь и латунь | Нержавеющая сталь | --- | --- | --- | --- | ||
|---|---|---|---|---|---|---|---|---|
| Какой отказ отслеживать | размазывание и серая твёрдая корка; наполнитель, подобранный под сталь, режет, а не сглаживает | пятна и разброс цвета по партии; отработанная загрузка оставляет матовую плёнку | загрязнение: частица углеродистой стали проявляется пятном ржавчины после пассивации | |||||
| Направление выбора наполнителя | мягкий край: на полимерной связке, мелкая керамика позже | мелкая керамика и полирующий наполнитель | более твёрдая и более мелкая керамика; отдельная, никогда не общая | |||||
| Где это оправдывает затраты | гидравлические корпуса, корпуса насосов, уплотнительные плоскости тонкостенных отливок | корпуса арматуры и фитинги, где важны и цвет, и контакт | детали с циклической нагрузкой, уплотнения приборов и пищевого контакта | |||||
| Что мы спросим первым | пробную обработку на самой тонкой стенке | какой задан эталон цвета — отдельно от рельефа | можно ли выделить отдельную загрузку |
Алюминий — сложный случай, и именно его люди ищут как ключевой запрос. Он настолько мягок, что наполнитель, выбранный под более твёрдый металл, толкает металл перед абразивом, а не режет его — поверхность становится шершавой и твёрдой, а обычная реакция — добавить времени или взять более крупную фракцию — делает хуже. На тонкостенной отливке стенку может повести прежде, чем поверхность будет готова. Публикуемые диапазоны — от 10 до 20 минут для лёгкого снятия заусенцев и от 2 до 8 часов для высокоглянцевого полирования; изотропная отделка оказывается на длинном конце диапазона, и значимое число получается из пробной обработки, потому что *опубликованный цикл предполагает материал и съём, которые могут быть не вашими.* Глубже о геометрии — в разделе полирование вогнутых алюминиевых деталей.
Медь и латунь добавляют к проблеме рельефа проблему цвета. Поверхность отделывается до слегка иного оттенка в зависимости от того, сколько с неё сняли и как её промыли, поэтому партия может пройти по рельефу и быть забракованной по внешнему виду.
Нержавеющая сталь — самая снисходительная поверхность и самый неснисходительный процесс. Риск — загрязнение: загрузка, общая с углеродистой сталью, оставляет частицы, которые после пассивации проявляются пятнами ржавчины, а на медицинской детали или детали пищевого контакта это брак.
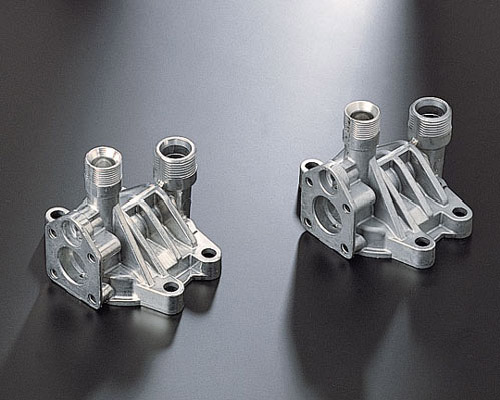
Два алюминиевых литых корпуса насосов после отделки. Это та форма, ради которой покупают процесс: резьбовые бобышки, тонкие рёбра между ними и обработанная плоскость, которая должна остаться плоской — деталь, у которой функциональные поверхности являются одновременно уплотнительной и контактной. Она же наказывает наполнитель, подобранный под более твёрдый металл: рёбра скругляются раньше, чем плоскость станет чистой. Чего фотография сказать не может — изотропен ли рельеф; это измерение, а не вид.
Как выглядят опубликованные данные по струйной обработке — для масштаба
Мы не публикуем собственный модельный ряд для изотропной суперфинишной обработки — мы строим машину под деталь, об этом ниже. Для ощущения масштаба опубликованные данные из каталога европейского производителя (струйная обработка OTEC, серия SF, брошюра на немецком языке, снято 2026-10) лежат в таком диапазоне:
| Группа моделей | Габариты станка Ш × Г × В (мм) | Макс. Ø детали (мм) | Макс. длина (мм) | Макс. масса | Оснастка |
|---|---|---|---|---|---|
| SF X/1 78 | 1930 × 1430 × 2585 | 150 | 250 | 2 kg | 1–2 |
| SF X/1 105 | 2560 × 1550 × 2820 | 230 | 300 | 15 kg | 2–5 |
| SF H-105 | 2110 × 1620 × 2820 | 300 | 300 | 60 kg † | 1–2 |
| SF-HD | — | 380 ‡ | 500 ‡ | 68 kg ‡ | — |
| SF-HP | — | 900 ‡ | 650 ‡ | 200 kg ‡ | — |
† Каталог указывает эту массу как деталь плюс оснастка. ‡ Указано включая оснастку.
Два опубликованных поля важны потому, что это настройки, которые и делают процесс тем, что он есть: максимальная частота вращения шпинделя 1,000 rpm (SF-HD) и 260 rpm (SF-HP), при диапазоне угла погружения ±35° и 0–35°. Простыми словами, деталь закрепляют и подают к наполнителю под контролируемым углом, а не перекатывают свободно — так обрабатывается одна плоскость, не затрагивая всю деталь.
Читайте эти цифры как порядок величины, а не как нашу спецификацию. Это значения из каталога третьей стороны, только для масштаба; это не наши параметры, и ни один станок по ним не предлагается. Каталог к тому же указывает габариты вместе с оснасткой — та же ловушка, что и в любом запросе: числа описывают станок, а не вашу деталь.
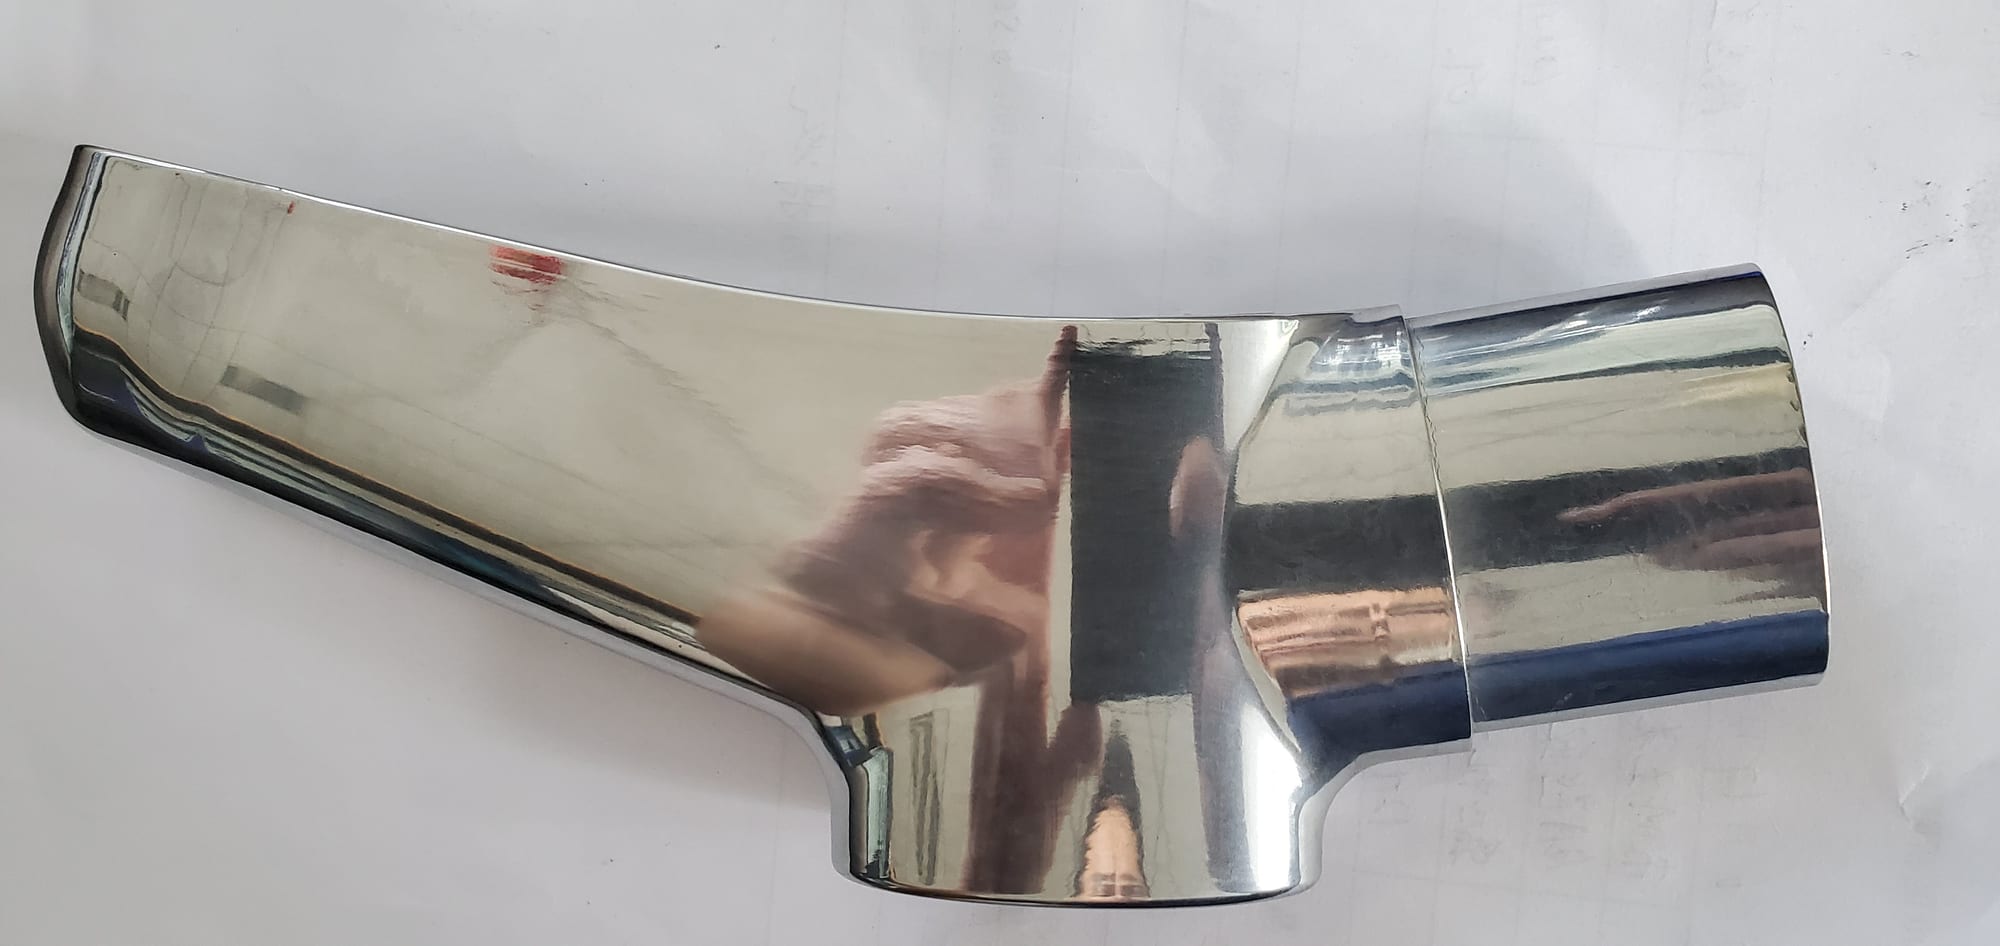
Фитинг из медного сплава, доведённый до зеркала. Здесь и нужно разделять внешний вид и функцию: блеск доказывает, что шероховатость низкая, и ничего не говорит о направленности. Такая деталь может пройти визуальный контроль и всё равно нести направленные следы поперёк уплотнительной плоскости — поэтому на корпусе арматуры критерий приёмки — измерение в двух направлениях, а не отражение.
Что ломается, как это распознать и что менять
| Что вы видите | Что это обычно значит | Что менять |
|---|---|---|
| Блестит, но шероховатость читается по-разному поперёк и вдоль | следы отполировали, а не заменили | стадия резания перед полированием — добавка полирования направление не исправит |
| Серая, твёрдая, матовая поверхность на алюминии | наполнитель, подобранный под более твёрдый металл | более мягкий и мелкий наполнитель и более короткая стадия резания |
| Цвет уплывает по партии медного сплава | нестабильный компаунд, промывка или сушка | фиксированная дозировка, стадия промывки и сушилка |
| Пятна ржавчины на нержавеющей стали после пассивации | загрязнение в загрузке | отдельная загрузка и чистка |
| Радиус кромки вышел из допуска | цикл задали под отделку там, где требовалось снятие заусенцев | разделите операцию; задайте предел по кромке |
| Результат улучшается, затем перестаёт улучшаться и идёт назад | отработанная загрузка — вот что меняют из расходников | полная замена наполнителя через заданный интервал, а не подсыпка |
| Тонкая стенка прогибается во время цикла | энергия слишком высока для такого сечения | снизить энергию, либо процесс здесь не тот |
Первая строка — характерный отказ неправильно проданной изотропной работы: красивая деталь, не проходящая единственный важный тест. Если поставщик не может сказать, как он будет измерять направленность, заявление нельзя проверить — та же дисциплина, что и при любом измерении заусенцев и шероховатости.
Детали, которые изнашиваются, и сигналы, которые говорят менять, а не подстраивать. Загрузка решает в этом процессе всё, и до полного отказа она даёт три сигнала: отделка перестаёт улучшаться, появляется матовая серая дымка, которой не было на прошлой неделе, и тот же результат требует примерно 20% дольше. Срок службы наполнителя — 20–200 рабочих часов в зависимости от материала и цикла — разброс настолько широк, что одни часы плохой индикатор, поэтому сигналы важнее счётчика. Вторая изнашиваемая деталь — полиуретановая футеровка 20–35 mm на лотке; протёртая до корпуса — это ремонт. Отработанная загрузка не просто замедляет работу: она даёт серую дымку, похожую на отказ процесса, и покупатели меняют компаунд вместо наполнителя.
Где изотропность — неправильная покупка
- Нет нагруженной или уплотнительной поверхности. Декоративная, несущая, ненагруженная. Покупайте блеск.
- Деталь, покрытая поверх функциональной плоскости. Покрытие скрывает рельеф, и следы обработки перестают иметь значение.
- Элемент, до которого наполнитель не достаёт. Глухое глубокое отверстие не отделывается процессом, который в него не входит, — и наполнитель никогда не должен быть крупнее примерно трети самого малого элемента, поэтому для элемента 3 mm нужен наполнитель меньше 3 mm.
- Отказ в виде трещины или складки, а не поверхности. Дефект в сечении — не проблема отделки.
- Партия из одной детали или допуск на кромках. Неверно по арифметическим и геометрическим причинам.
Что мы скажем и чего не скажем о своём предложении
Мы производим оборудование для отделки, а также наполнитель и компаунды, которые в нём работают, и строим под деталь, а не под строку каталога:
- Мы не публикуем модель для изотропной суперфинишной обработки, потому что каталожной модели у нас нет. Работа задаётся по чертежу и подтверждается пробной обработкой.
- Если ваша деталь оправдывает процесс, мы обсудим конфигурацию под неё — наполнитель, компаунд и кинематику подбираем на ваших деталях, а не по техпаспорту.
- То, что мы отдаём, — это пробная обработка. Несколько характерных деталей, включая худшую, возвращаются с отделкой, циклом и измеренным расходом наполнителя.
- Мы не предлагаем отделку, которую не получали. Заявление об изотропности — это измерение, поэтому оно подтверждается на образце.
Физические рамки подчиняются тем же правилам, что и у любой машины, которую мы строим: три фазы 380 V или 415 V при 50 Hz, 75–85 dB(A) на расстоянии одного метра, и каждая машина перед отгрузкой проходит прогон с загрузкой наполнителя. Стандартные машины отгружаются за 25–35 дней с момента предоплаты, изготавливаются под заказ за 45–60 дней, а морская перевозка из Сямэня занимает 30–40 дней. Там, где детали нужен мягкий край диапазона наполнителей, это выбор полимерного или мелкого керамического наполнителя, а химия берётся из линейки отделочных компаундов. Для закреплённой единичной детали с контролируемым локальным съёмом другая альтернатива для сравнения — семейство центробежно-дисковых машин.
Частые вопросы
Чем изотропная суперфинишная обработка отличается от полирования? Полирование нацелено на шероховатость и коэффициент отражения; изотропная отделка — на отсутствие направления в рельефе. Деталь можно отполировать до зеркала, и она останется сильно направленной, поэтому это две покупки с разными критериями приёмки.
Каким деталям действительно нужна изотропная отделка? Тем, у которых есть нагруженный контакт, циклическая нагрузка или уплотнительная плоскость и где направление рельефа является конструктивным ограничением: гидравлические узлы, шестерни и поверхности подшипников, уплотнительные плоскости отливок и корпусов арматуры, а также детали, где предел задаёт усталость, а не износ.
Нужен ли алюминию другой процесс, чем стали? Да. Алюминий мягкий и вязкий, поэтому наполнитель, подобранный под более твёрдый металл, размазывает его в шершавую твёрдую поверхность, а больше времени или более крупный наполнитель делают хуже. Ему нужен мягкий край диапазона и более короткая стадия резания.
Можно ли обрабатывать медь и латунь так же? Механизм тот же, но приёмка шире: цвет — второй критерий наряду с рельефом, поэтому промывка и сушка входят в спецификацию.
Почему нержавеющая сталь рискованна по загрязнению? Потому что загрузка, общая с углеродистой сталью, оставляет частицы, которые после пассивации проявляются пятнами ржавчины, а на медицинской детали или детали пищевого контакта это брак. Контроль — отдельная загрузка, и это строка затрат, о которой нужно спросить до сравнения коммерческих предложений.
Max Xu, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Приведённые данные по серии SF струйной обработки OTEC — опубликованные значения из каталога третьей стороны (брошюра на немецком языке, снято в октябре 2026), даны только для масштаба: это не наша спецификация, это не заявление о любом предлагаемом нами станке, а некоторые поля самого каталога указаны вместе с оснасткой для детали. Процесс отделки задаётся материалом, снимаемым припуском и требуемой отделкой, поэтому конфигурация для конкретной детали подтверждается пробной обработкой на этой детали. Мы производим оборудование для отделки, а также наполнитель и компаунды, которые в нём работают; контрактную отделку мы не предлагаем.
 +86-592-2381506


 Поддержка сети IPv6
