


Магнитная полировальная машина: ответ, когда свободная загрузка не достигает элемента
Магнитная полировальная машина — четвёртый маршрут в галтовке, и единственный, чей принцип работы принципиально иной: абразив — это не формованный тело, катящееся мимо детали, а масса тонких магнитных игл, которая течёт в деталь.
Это различие определяет всё о том, когда это правильная машина. Это не лучшая чаша. Это ответ на конкретный класс задач, который не решает никакая свободная загрузка, и эксплуатировать её дорого, поэтому покупать её для работы, которую может сделать чаша, — трата и машины, и расходника.
Задача, для которой она существует
Во всех остальных семействах — вибрационном, центробежном, барабанном — среда является формованным телом. Оно изготавливается определённого размера, и этот размер — жёсткий предел того, куда оно может попасть. Керамический конус 6 mm не войдёт в паз 3 mm, и никакая зернистость, форма или длина цикла этого не меняет.
Это порождает конкретный набор элементов, которым противостоит любая свободная загрузка:
| Элемент | Почему свободная загрузка не справляется |
|---|---|
| Перекрещивающиеся отверстия и пересекающиеся расточки | Среда проходит мимо отверстия; она не течёт через пересечение |
| Основания резьбы | Основание уже любой среды с достаточной массой для резания |
| Глухие пазы и узкие углубления | Среда входит и не выходит, либо не входит вовсе |
| Внутренние радиусы на обработанной детали | Загрузка достигает доступной стороны и не достигает закрытой |
Магнитная машина меняет физику, а не среду. Рабочее тело — масса очень тонких ферромагнитных игл, гораздо меньших любой формованной среды, и вращающееся магнитное поле приводит их в движение. Иглы текут в элементы детали, потому что достаточно малы, а поле поддерживает их движение.
Вот почему машину покупают: не для лучшей отделки на доступной поверхности, а для элемента, до которого не добирается ни один другой маршрут.
Что делает масса игл и чего не делает
Она достигает. В этом весь смысл. Масса игл следует за полем в перекрещивающиеся отверстия, основания резьбы и глухие пазы. На детали, где критический заусенец внутренний, это разница между отделанной и неотделанной деталью.
Это по природе тонкое резание. Иглы малы, и сила на каждую мала. Процесс удаляет заусенцы и полирует, и делает это мягко: это не процесс съёма материала, и он не снизит фрезерованную поверхность. Деталь, которой нужно 0.2 mm с поверхности перед полированием, всё равно сначала нуждается в ступени резания.
Нужно, чтобы деталь была достижима для поля. Закрытая внутренняя полость без отверстия не может быть обработана — тот же физический предел, выраженный иначе. Глухое отверстие с малым отверстием сложнее той же глубины с более широким отверстием.
Это мокрый процесс, с составом в ванне. Это влечёт обычные последующие требования: промывку и сушку, и деталь будет влажной в конце цикла.
Она медленнее на деталь, чем чаша при той же доступной площади, потому что рабочий объём и масса игл меньше. На работе, где элемент доступен, чаша быстрее и дешевле; на работе, где нет, чаша вообще не вариант.
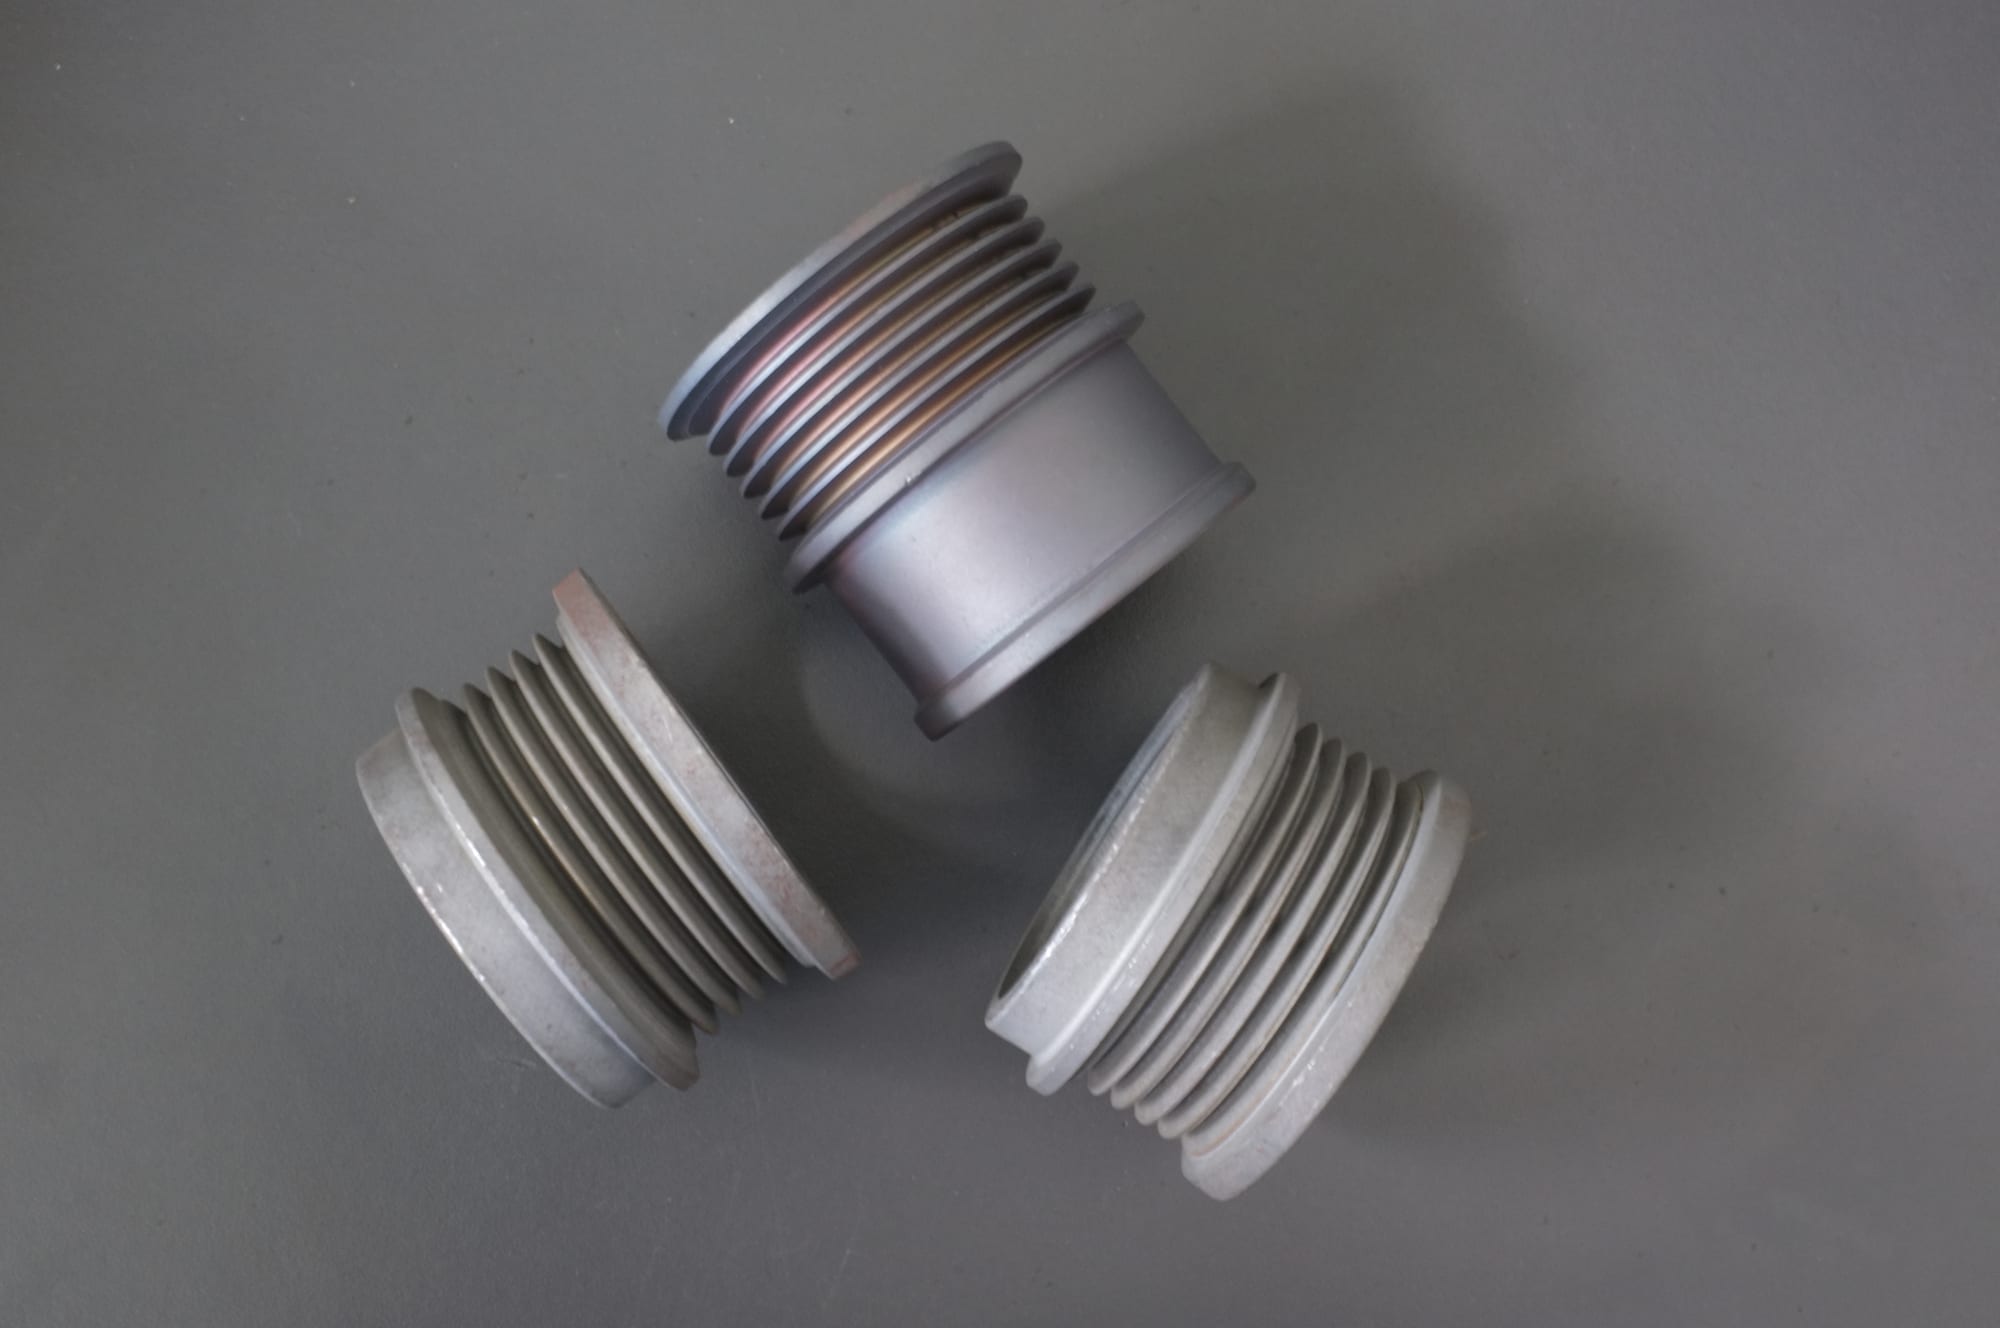
Результат, для которого существует масса игл: основания резьбы чистые, а гребни всё ещё проходят калибр. Формованная среда не может войти в основание резьбы такого размера — оно уже любого тела с достаточной массой для резания — поэтому это тот класс элементов, который решает, будет ли магнитная машина правильной покупкой вместо чаши.
Шесть моделей, которые мы производим, с цифрами
| Модель | Ёмкость детали (кг) | Рабочая площадь (мм) | Габариты Д×Ш×В (мм) | Масса нетто (кг) | Мощность (кВт) | Скорость (об/мин) |
|---|---|---|---|---|---|---|
| OBD-30 | 30 | 1000×580 | 1300×850×750 | 350 | 4.0 | 0–1800 |
| OBD-35 | 35 | 1080×680 | 1300×850×750 | 350 | 5.5 | 0–1800 |
| OBD-60 | 60 | 1800×580 | 2000×850×750 | 600 | 6.0 | 0–1800 |
| OBD-70 | 70 | 1900×680 | 2000×850×750 | 600 | 11.0 | 0–1800 |
| OBD-90 | 90 | 2200×580 | 2500×850×750 | 800 | 12.0 | 0–1800 |
| OBD-100 | 100 | 2300×680 | 2500×850×750 | 800 | 16.5 | 0–1800 |
Это каталожные номиналы — подтвердите их на своей детали, прежде чем планировать выпуск. Полезная загрузка зависит от формы детали и от того, какую часть рабочей площади детали реально занимают, и на магнитной машине рабочая площадь важнее цифры в килограммах.
Как читать таблицу. Модели идут тремя парами по габаритам:
- OBD-30 / OBD-35 используют общий корпус 1300×850×750 mm; различие — рабочая площадь (1000×580 против 1080×680 mm) и мощность (4.0 против 5.5 kW). Та же площадь пола, больше площади и мощности.
- OBD-60 / OBD-70 используют корпус 2000×850×750 mm; снова различие в рабочей площади (1800×580 против 1900×680) и мощности (6.0 против 11.0 kW).
- OBD-90 / OBD-100 используют корпус 2500×850×750 mm, с рабочими площадями 2200×580 и 2300×680 mm и мощностью 12.0 и 16.5 kW.
Закономерность, важная для покупателя: внутри каждой пары машина занимает ту же площадь пола, а обновление покупает рабочую площадь и мощность, а не больший корпус. Значит решение — не «какой габарит у меня поместится», а «сколько площади деталей нужно за цикл», и ответ определяется деталями, а не помещением.
Все шесть работают на 0–1800 rpm. Скорость — переменная процесса, а не фиксированное значение, что позволяет одной машине обрабатывать деликатную деталь мягко, а прочную — жёстче.
Где магнитная машина не помогает
Этот раздел важнее таблицы, потому что машина — самый дорогой маршрут на деталь среди четырёх семейств.
Заусенец на доступной внешней кромке. Чаша до него достаёт, и стоит доли. Покупать магнитную машину для доступной кромки — платить премию за досягаемость, которая не нужна.
Требование — съём материала. Масса игл — тонкое резание. Поверхность, с которой нужно снять материал, требует ступени резания, какая бы машина ни стояла дальше.
Деталь большая и элементы большие. Магнитные рабочие площади измеряются сотнями миллиметров, а не метрами. Крупная отливка с большой доступной поверхностью — это чаша или ручная работа.
Элемент — закрытая полость. Нет отверстия — нет проникновения поля и нет массы игл. Предел физический.
Объём высокий, а элемент некритичен. Процесс медленнее на деталь, а расходник более специализированный. На работе с широким допуском по кромке эти затраты не возвращаются.
Деталь нельзя мочить. Это мокрый процесс. Если материал или сборка не могут попасть в ванну, этот маршрут закрыт.
Как она сочетается с остальными тремя маршрутами
Четыре семейства не ранжируются; каждое отвечает на свой вопрос.
| Маршрут | Вопрос, на который отвечает | Досягаемость | Резание |
|---|---|---|---|
| Вибрационный (чаша / лоток) | Как отделать партию деталей с доступными элементами? | Хорошо снаружи, плохо внутри | От среднего до тонкого |
| Центробежный (диск / барабан) | Как получить высокоэнергетическое резание за короткий цикл? | Сходно с вибрационным | От грубого до среднего |
| Барабанный / роторный | Как отделать простые формы в объёме? | Плохо — загрузка падает мимо элементов | Мягкий |
| Магнитный | Как достичь элемента, в который не может войти ни одно формованное тело? | Лучший по внутренним элементам | Тонкий |
Практическое правило: если критический элемент доступен, используйте один из первых трёх — они быстрее и дешевле на деталь. Если критический элемент — перекрещивающееся отверстие, основание резьбы или глухой паз, первые три до него не достают, и магнитный маршрут — тот, который может.
Поэтому магнитную машину часто покупают вместе с чашей, а не вместо неё: чаша делает партийную работу, а магнитная машина берёт детали или элементы, которым нужна досягаемость.
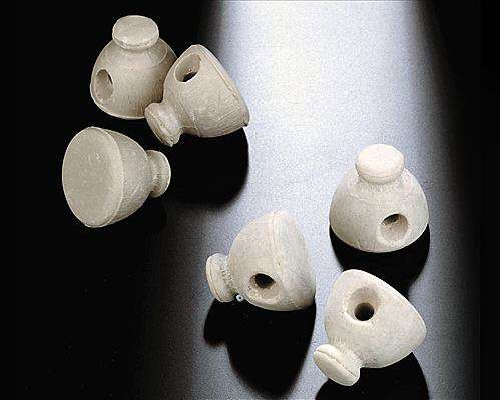
Вопрос досягаемости на одной детали: колпачковая, с расточкой. Читайте расточку против цифр рабочей площади выше — что определяет, достигает ли её масса игл, это наименьшее отверстие, а не номинал машины в килограммах. Машина, подобранная по ёмкости, и деталь, чьё отверстие слишком мало, — это машина, купленная по неверной причине.
Что приложить к запросу
- Деталь и критический элемент, отмеченные на чертеже — где заусенец или требование к отделке, и является ли он внутренним.
- Размеры элемента: наименьшее отверстие и глубина. Это определяет, может ли масса игл войти вообще.
- Снимаемый припуск, в десятых долях миллиметра. «Удалить заусенцы» — это не число.
- Материал — магнитная отделка работает и на немагнитных деталях (иглы являются магнитным элементом), но материал детали влияет на состав и цикл.
- Загрузка на цикл и состав партии, потому что ограничение — рабочая площадь, а не номинал в килограммах.
- Что происходит дальше — промывка и сушка входят в маршрут, и на стали окно ржавчины после ванны является реальным соображением.
- Площадка: эти модели работают от трёхфазного питания и являются напольными установками длиной до 2500 mm; габарит в таблице — это требование к установке, а не приближение.
Частые вопросы
Для чего используется магнитная полировальная машина? Для отделки элементов, до которых не достаёт формованная среда — перекрещивающихся отверстий, оснований резьбы, глухих пазов, внутренних радиусов. Она работает, прогоняя массу тонких магнитных игл через элементы детали вращающимся полем, поэтому «среда» достаточно мала, чтобы войти туда, куда не может керамическое или пластиковое тело.
Чем она отличается от вибрационной отделочной машины? Вибрационная машина катит формованную среду мимо детали, поэтому её досягаемость ограничена размером среды. Магнитная машина использует массу игл, текущую в элементы. На доступных поверхностях вибрационная быстрее и дешевле; на внутренних элементах она не может конкурировать, потому что не достаёт.
Может ли она удалить толстый заусенец? Она удаляет заусенцы и полирует тонким резанием. Заусенец с большим основанием или поверхность, с которой нужно снять материал, сначала требуют ступени резания. Вопрос в том, сколько материала нужно снять, в десятых долях миллиметра.
Деталь должна быть магнитной? Нет. Иглы — магнитный элемент; деталь не обязана быть ферромагнитной. Материал детали влияет на состав и цикл, а не на то, работает ли процесс.
Как выбрать между шестью моделями? Начните с рабочей площади, которая нужна деталям за цикл, а не с номинала в килограммах. Внутри каждой пары в таблице корпус одинаков, а обновление покупает рабочую площадь и мощность — значит решение определяется площадью деталей и тем, насколько жёстким должно быть резание.
Она быстрее чаши? На деталь — нет: масса игл и рабочий объём меньше, и процесс медленнее на той же доступной площади. Её покупают ради элементов, до которых чаша не достаёт, а не ради скорости.
Max Xu, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Приведённые выше цифры моделей — каталожные номиналы для шести моделей нашего ряда; они описывают машину, а не результат на конкретной детали. Отделочный процесс задаётся материалом, снимаемым припуском и требуемой отделкой, поэтому конфигурация для конкретной детали подтверждается испытанием на этой детали. Мы производим отделочное оборудование и среды и составы, которые в нём работают; мы не оказываем услуги отделки по заказу.
 +86-592-2381506


 Поддержка сети IPv6
