


Галтовочные тела для латуни: контроль загрязнения, правила заклинивания и пассивация
Обработка медно-цинковых сплавов в галтовочном оборудовании представляет собой производственный парадокс. Когда мехцеха, релоадеры патронов и производители клапанов выбирают галтовочные тела для латуни или ищут галтовочный станок для латуни, они часто оценивают наполнитель лишь по абразивности или каталожной цене за килограмм. Однако на производстве латунные детали куда легче повредить историей загрязнения загрузки, неподходящей геометрией тел в резьбовых отверстиях и неконтролируемой химией раствора, чем ошибочной скоростью обработки.
Латунь мягка, плотна и химически чувствительна. В отличие от черных сплавов, где шероховатость ($Ra$) — главный критерий качества, латунные детали (сантехническая арматура, клапаны музыкальных инструментов, контакты разъемов, корпуса премиальных часов и гильзы) оцениваются по точности размеров резьбы, четкости кромок и однородности золотистого тона.
Партия прецизионных латунных фитингов, обработанная в галтовочной чаше после стали, может выглядеть безупречно после промывки. Однако уже через 72 часов после упаковки на золотистой поверхности появляются неэстетичные бурые пятна ржавчины и локальный гальванический питтинг. Причина не в химических разводах, а в микрочастицах железа, внедрившихся в поры общей загрузки галтовочных тел.
В этом техническом руководстве подробно описаны четыре обязательных правила выбора тел для галтовки латуни, формулы предотвращения заклинивания в отверстиях и резьбах, химия обесцинкования и ингибирования коррозии, сравнительный анализ пяти основных видов тел, коэффициенты объемной загрузки и практическая матрица устранения дефектов.
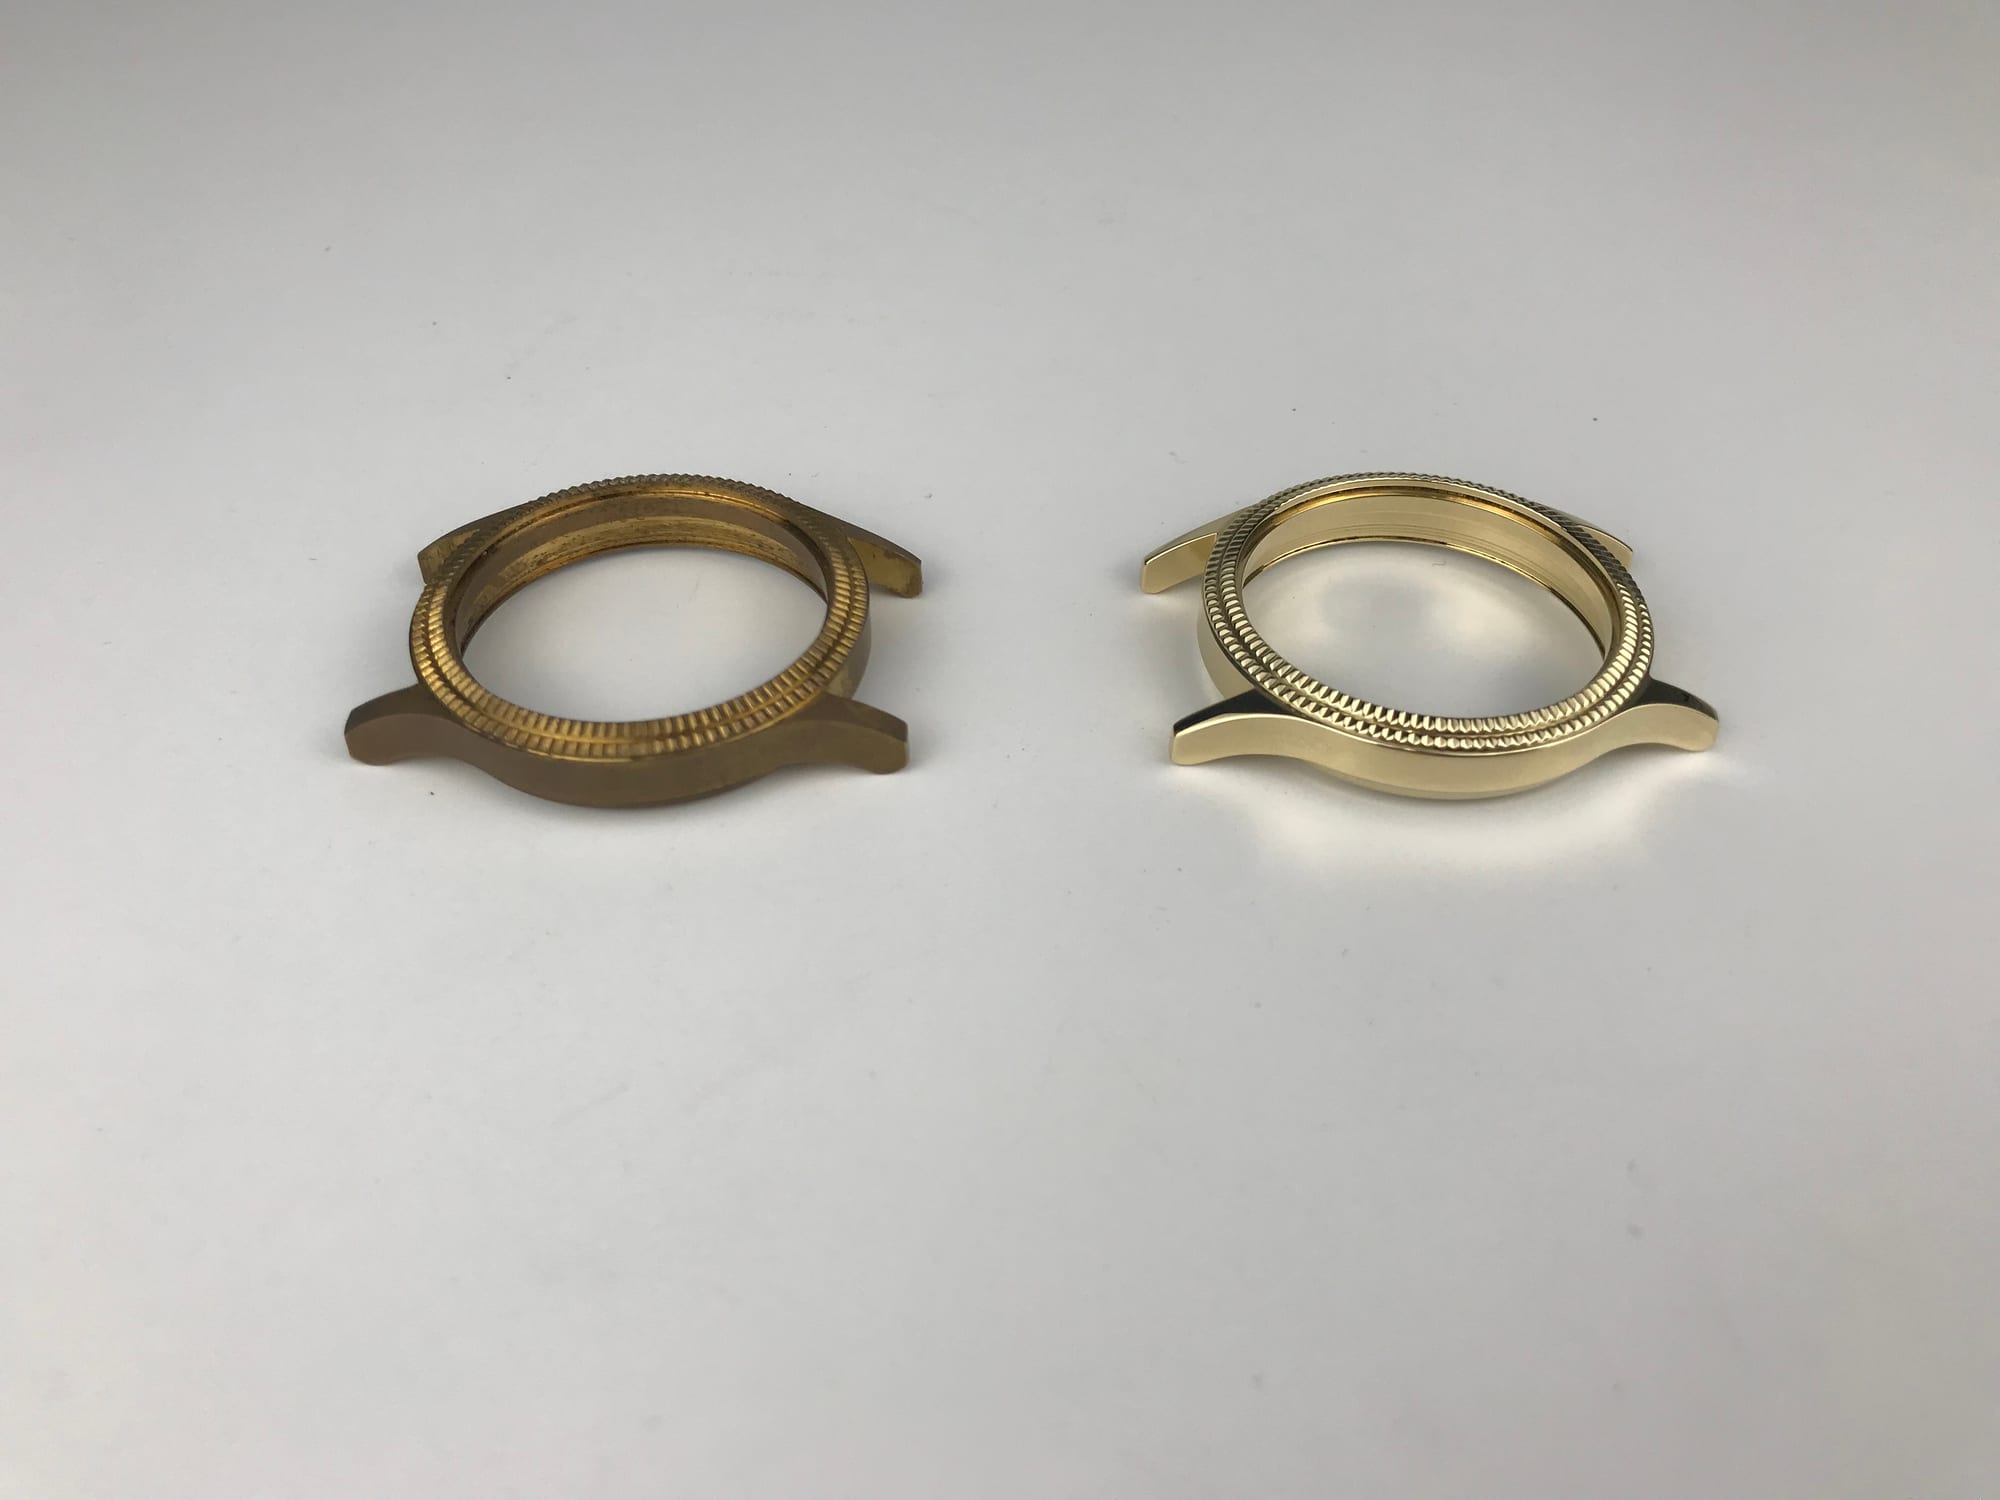
Прецизионные латунные корпуса часов до и после виброгалтовки. Слева: необработанный корпус со следами окисления и фрезерования. Справа: полностью обработанный безель с сохраненными зубцами накатки, четкими фасками и зеркальным золотистым блеском.
Правило загрязнения: почему общие загрузки портят латунь
В галтовочных цехах самая дорогостоящая ошибка — считать абразивные тела универсальным расходником для совместной обработки стали, алюминия и латуни.
``` Цикл гальванического загрязнения в общих галтовочных телах:
Цикл обработки стали: твердая стальная стружка (Fe) ──► Внедряется в микропористые керамические/полимерные тела │ Цикл обработки латуни: ▼ Загрязненные тела ──► Перенос частиц Fe в мягкую латунь (Cu-Zn) │ Воздействие атмосферы (72 часов): ▼ Гальванический элемент (Fe-Cu) ──► Гальваническая коррозия ──► Ржавые пятна после полировки (брак) ```
1. Механизм гальванического внедрения
При обработке деталей из углеродистой стали или чугуна керамическими или пластиковыми телами на полиэфирной связке микрочастицы железа ($1 \sim 15\ \mu\text{m}$) скалываются при ударах и внедряются в связующую матрицу гранул. * Поскольку твердость латуни по Бринеллю ($60 \sim 150\text{ HB}$), обычно автоматной CDA 360 или патронной CDA 260, значительно ниже закаленной стали или керамики, галтовка в такой загрязненной загрузке приводит к микрозачеканиванию частиц железа в поверхность латуни. * При воздействии влаги воздуха между благородной медной матрицей и активной частицей железа возникает микрогальванопара ($E^\circ_{\text{cell}} \approx 0.78\text{ V}$). Быстрое электрохимическое окисление вызывает появление темно-рыжих пятен ржавчины на детали. * Реальность исправления брака: Поскольку частицы железа механически зачеканены в основу сплава, травление или УЗ-очистка не могут удалить их без стравливания базовых размеров. Вся партия бракуется.
2. Технологическая дисциплина: выделенные загрузки против промывки
* Правило выделенной загрузки: Производства с регулярной обработкой латуни должны использовать выделенные загрузки тел, хранящиеся в герметичных контейнерах с цветовой маркировкой исключительно для цветных медных сплавов. * Обязательный цикл очистки: Если график требует срочного перехода со стали на латунь, футеровка чаши и загрузка тел должны пройти 45-минутный цикл самоочистки с высококонцентрированным моющим средством и последующей промывкой кислым ПАВ (`compound-LC10`) для растворения остаточных частиц железа до загрузки латунных деталей.
Подробнее об уходе за телами и объемной загрузке читайте в нашем руководстве по выбору тел для виброгалтовки.
Предотвращение застревания тел: расчет размеров для отверстий, резьб и капсюльных гнезд
Второй по распространенности дефект при финишной обработке латуни — застревание (заклинивание) тел. Латунные детали часто имеют сложные гидравлические каналы, глухие резьбовые отверстия, перекрестные каналы и капсюльные гнезда (например, запальные отверстия $\varnothing 2.0\text{ mm} / 0.080"$ в гильзах). При застревании гранулы во внутренней полости ее приходится выбивать вручную, что часто срывает мелкую резьбу или задирает седла клапанов.
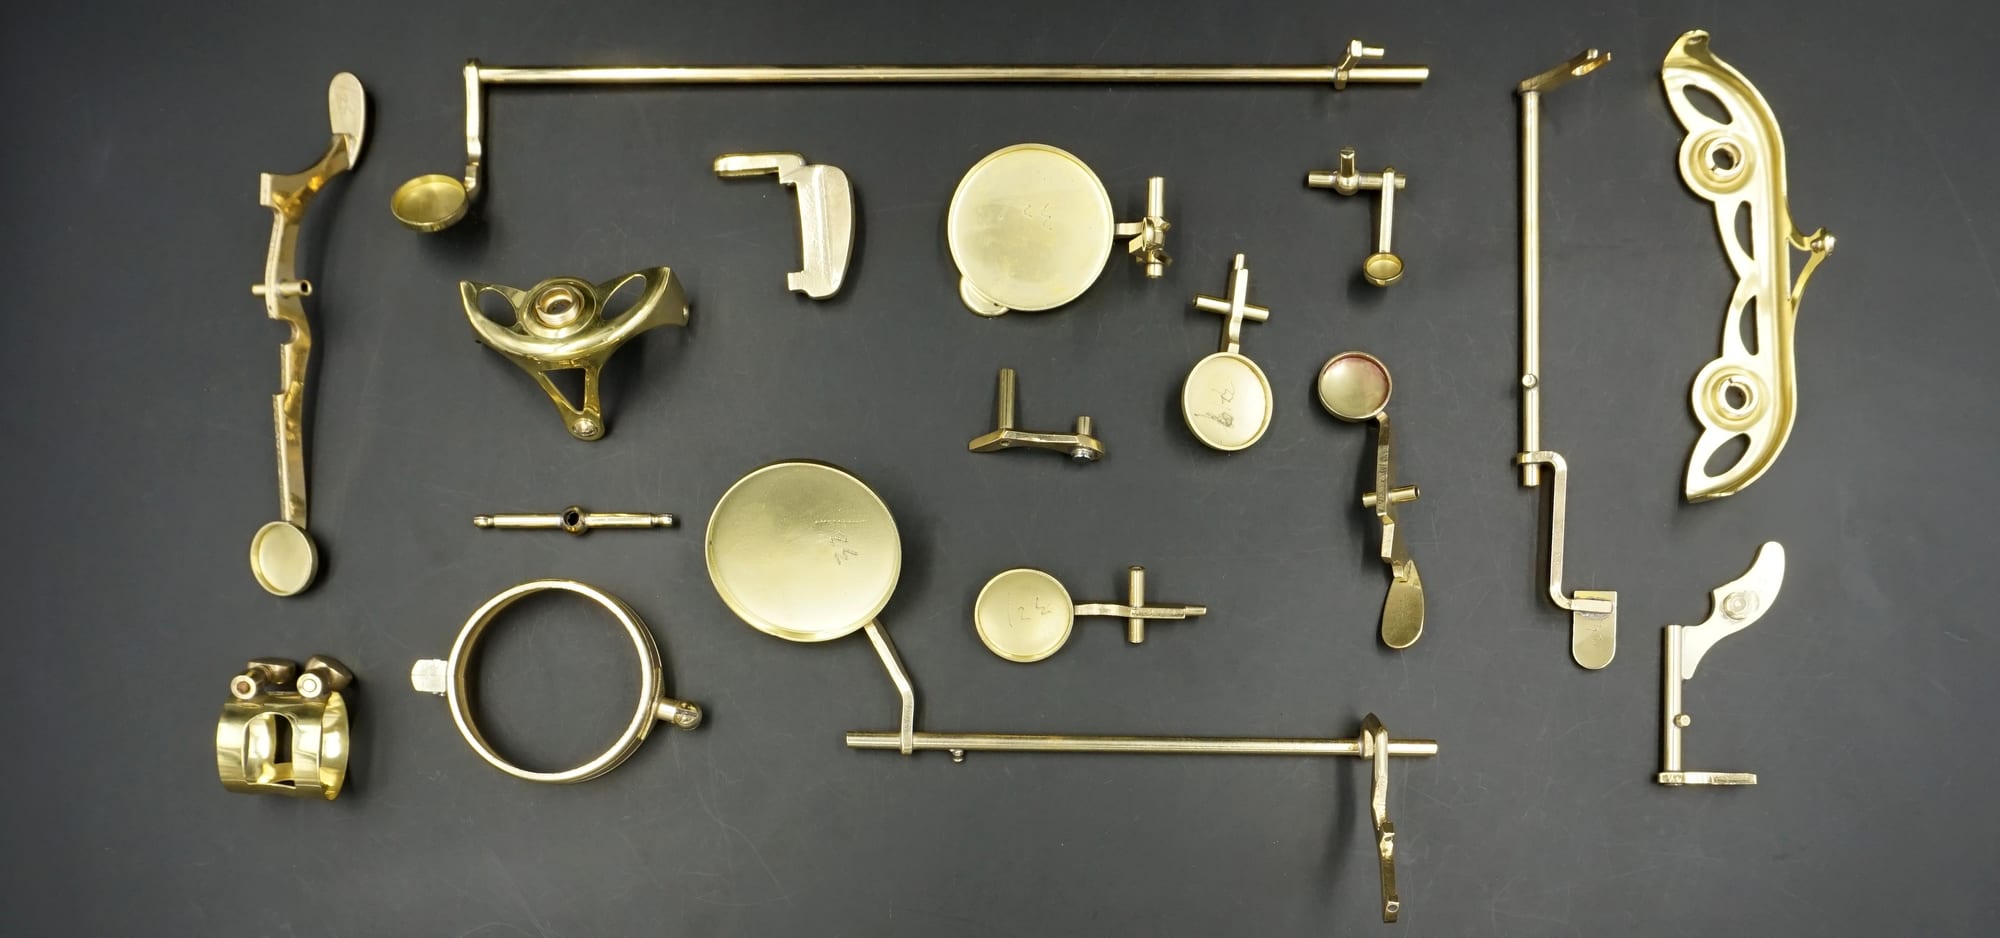
Сложные детали музыкальных инструментов из латуни с глубокими чашками, тонкими рычагами и прецизионными монтажными отверстиями. Выбор тел некалиброванного размера приводит к их заклиниванию в чашках или изгибу тонких шарнирных тяг.
Правило размерного исключения 130% / 70%
Чтобы исключить заклинивание галтовочных тел в отверстиях, пазах или резьбах, технологи должны применять математический порог исключения:
$$\text{Безопасная зона непроникновения: } D_{\text{media}} \ge 1.30 \times D_{\text{aperture}}$$
$$\text{Безопасная зона свободного вымывания: } D_{\text{media}} \le 0.70 \times D_{\text{aperture}}$$
``` Опасный диапазон заклинивания в отверстиях:
0 mm 0.70 x D 1.0 x D 1.30 x D ────┼────────────────────────────────┼─────────────────────────────┼────────────────────────────┼──────────► │ ЗОНА БЕЗОПАСНОГО ПРОХОДА │ КРИТИЧЕСКАЯ ЗОНА ЗАКЛИНИВАНИЯ (РИСК ЗАСТРЕВАНИЯ) │ БЕЗОПАСНОЕ ПЕРЕКРЫТИЕ │ (Тела свободно вымываются) │ (Размер тел близок к допуску отверстия) │ (Остаются снаружи) ```
- Эффект перекрытия ($D_{\text{media}} \ge 1.30 \times D_{\text{aperture}}$): Минимальный размер тел минимум на 30% больше диаметра отверстия. Гранулы перекатываются через отверстие, удаляя заусенцы с внешней кромки без проникновения внутрь. Очистка внутреннего канала происходит исключительно за счет протока ПАВ.
- Сквозной проход ($D_{\text{media}} \le 0.70 \times D_{\text{aperture}}$): Максимальный размер тел минимум на 30% меньше полости. Гранулы проникают внутрь, очищают внутренние стенки и свободно вымываются со сточными водами без заклинивания.
- Опасная зона заклинивания ($0.70 \sim 1.30 \times D_{\text{aperture}}$): Любые тела из этого диапазона проникают внутрь под кинетическим действием вибрации, расклиниваются по диагоналям и намертво застревают из-за трения.
Выбор формы галтовочных тел для резьбовых латунных деталей
* Треугольники с косым срезом (ACT): Срез под углом 22° или 45° позволяет вершине проникать во входы глухих отверстий и впадины внутренней резьбы для снятия заусенцев с заходных фасок без плоскостного слипания. * Трехлучевые звезды и конусы: Идеальны для вогнутых латунных поверхностей и фасонной сантехники. Конусы обеспечивают точечный контакт, предотвращая скругление кромок. * Опасность цилиндров: Стандартные цилиндры прямого среза нельзя использовать для латунных деталей с поперечными отверстиями под размер цилиндра: цилиндры встают соосно каналам и намертво заклинивают.
Чтобы изучить конструкции рабочих камер для защиты мелких отверстий, ознакомьтесь с руководством по выбору технологического маршрута снятия заусенцев.
Химия мокрой обработки, обесцинкование и пассивация поверхности
Латунь — сплав меди ($60\% \sim 70\%$) и цинка ($30\% \sim 40\%$). При мокрой галтовке состав воды и pH компаунда определяют, получит ли деталь яркий золотистый блеск или тусклую, обесцвеченную поверхность.
1. Явление обесцинкования
Если загрузить агрессивные кислотные очистители окалины или едкие щелочи в цикл галтовки латуни, начинается реакция электрохимического выщелачивания: * Цинк химически активнее меди ($E^\circ_{\text{Zn}} = -0.76\text{ V}$ против $E^\circ_{\text{Cu}} = +0.34\text{ V}$). Под агрессивным химическим воздействием атомы цинка избирательно растворяются из кристаллической решетки, оставляя пористый, механически непрочный слой губчатой меди. * Внешнее проявление: Латунь покрывается неравномерными розовыми или лососево-красными пятнами. При обесцинковании золотистый цвет нельзя восстановить промывкой: пористый обесцинкованный слой необходимо механически сполировать тонкоабразивными компаундами.
2. Узкий технологический диапазон pH
Для поддержания пассивности основного металла без снижения режущей способности системы дозирования должны удерживать рабочую суспензию в строгом диапазоне pH:
$$\text{Оптимальный диапазон мокрой обработки латуни: } \mathbf{pH\ 5.5 \sim 6.8}$$
* Кислотная очистка: Мягкие органические кислоты (например, техническая лимонная или сульфаминовая кислота с буферизацией до $\text{pH } 5.5 \sim 6.0$) эффективно удаляют окисную пленку меди и флюсовую окалину, не затрагивая цинковую фазу. * Ингибиторы коррозии (БТА): Составы вроде compound-LC10 содержат ингибиторы на основе бензотриазола (БТА) или толилтриазола. Молекулы БТА химически связываются с поверхностными атомами меди, образуя нерастворимую мономолекулярную защитную полимерную пленку ($\text{Cu-BTA}$), которая предотвращает мгновенное окисление и появление водяных пятен при контакте с воздухом после обработки.
Для сравнительного анализа составов компаундов для различных цветных металлов см. компаунды для металлов: алюминий против стали.
Промышленная матрица сравнения: пять типов галтовочных тел для латуни
Выбор оптимального типа галтовочных тел — это баланс между агрессивностью съема, сохранением кромок, шероховатостью ($Ra$) и износостойкостью тел. В следующей матрице сравниваются пять основных типов галтовочных тел для латуни:
| Тип галтовочных тел & состав | Насыпная плотность & твердость | Скорость съема латуни | Достижимая шероховатость ($Ra$) | Скорость износа тел (%/час) | Основное применение / класс деталей |
|---|---|---|---|---|---|
| Пластик на полимерной связке (полиэстер/карбамид + SiC или оксид алюминия) | $1.5 \sim 1.8\text{ g/cm}^3$<br>Шор D 80–90 | Умеренная ($0.01 \sim 0.03\text{ mm/hr}$) | $Ra\ 0.4 \sim 0.6\ \mu\text{m}$ (гладкая шелковисто-матовая) | $1.0\% \sim 2.0\%$ / ч | Прецизионные точеные на ЧПУ латунные фитинги, клапаны, тонкостенные клавиши музыкальных инструментов и электроклеммы. Смягчает удары, предотвращает забоины резьбы. |
| Остеклованная высокоглиноземистая керамика (коричневый электрокорунд + глиняная связка) | $2.4 \sim 2.7\text{ g/cm}^3$<br>Моос 8.5–9.0 | Агрессивная ($0.04 \sim 0.08\text{ mm/hr}$) | $Ra\ 0.8 \sim 1.4\ \mu\text{m}$ (матовая текстура резания) | $0.2\% \sim 0.6\%$ / ч | Крупные штамповочные заусенцы, грубые сантехнические корпуса песчаного литья, латунные кронштейны газовой резки. *Внимание: быстро скругляет острые прецизионные кромки.* |
| Микроиглы из нержавеющей стали 304 / 430 (магнитные проволочные штифты $\varnothing 0.3 \sim 1.0\text{ mm}$) | $7.8 \sim 7.9\text{ g/cm}^3$<br>HRC 35–45 | Нулевой съем (чистый сжимающий микронаклеп) | $Ra < 0.2\ \mu\text{m}$ (зеркальный блеск от наклепа) | Незначительный ($< 0.01\%$ / год; срок службы 3–5 лет) | Высокоскоростное магнитное снятие заусенцев в глухих резьбовых отверстиях, запальных отверстиях гильз ($\varnothing 2.0\text{ mm}$) и контактах медицинской электроники. |
| Дробленая скорлупа грецкого ореха (пропитанная жидкой полировальной суспензией) | $1.2 \sim 1.4\text{ g/cm}^3$<br>Моос 3.0–3.5 | Ультратонкий микросъем ($< 0.005\text{ мм/ч}$) | $Ra\ 0.15 \sim 0.25\ \mu\text{m}$ (полуглянцевый блеск) | $0.5\% \sim 1.0\%$ / ч | Сухая барабанная галтовка шарниров оптических оправ, деталей элитных часов и латунной фурнитуры без химических стоков. |
| Сельскохозяйственный кукурузный гранулят (без обработки или с сухим крокусом) | $0.8 \sim 1.0\text{ g/cm}^3$<br>Моос 2.5–3.0 | Нулевой съем (протирка, маслопоглощение & глянцевание) | $Ra < 0.1\ \mu\text{m}$ (высокоотражающий зеркальный блеск) | Постепенное разрушение ($1.5\% \sim 3\%$ / ч) | Вторичная сухая вибросушка, удаление остаточной смазки и наведение зеркального блеска на патронной латуни и декоративных изделиях. |
Технологическое примечание: керамические тела следует использовать строго для первичного грубого снятия заусенцев с грубых песчаных отливок. Галтовка мелких точеных латунных деталей в керамике сотрет прецизионный средний диаметр резьбы за 20 минут.
Для подробного сравнения свойств природных и синтетических абразивов изучите наше руководство по выбору галтовочных тел.
Объемная загрузка, уровень заполнения камеры и оптимизация времени цикла
Для стабильной обработки латуни без забоин от соударения деталей и затягивания цикла требуется точный контроль трех основных параметров загрузки:
``` Распределение загрузки виброчаши для латуни:
┌────────────────────────────────────────────────────────┐ ◄── 100% Верхний край чаши │ │ │ [Запас высоты для винтовой волны: от 20% до 25%] │ ├────────────────────────────────────────────────────────┤ ◄── 75%–80% Оптимальное рабочее заполнение │ │ │ [Зона псевдоожижения массы: от 75% до 80%] │ │ ├── Объемное соотношение: от 4:1 до 6:1 (наполнитель к латуни) │ │ └── Непрерывное дозирование: компаунд-LC10 (1.5%) │ │ │ └────────────────────────────────────────────────────────┘ ◄── Футеровка чаши (полиуретан 85A по Шору) ```
1. Объемное соотношение наполнителя и деталей
Латунь обладает высокой плотностью ($8.4 \sim 8.7\text{ г/см}^3$). При соударении деталей в виброчаше их масса приводит к образованию забоин, повреждению уплотнительных кромок и сплющиванию вершин резьбы. * Тяжелые промышленные отливки: Для прочных деталей допустимо объемное соотношение $3:1$ (три части наполнителя на одну часть деталей по объему). * Прецизионные резьбовые фитинги и наружные шестерни: Обязательно соотношение $4:1\text{ до }6:1$, гарантирующее демпфирование каждой детали в слое абразивных тел и исключающее контакт металл-металл. * Тонкостенные музыкальные инструменты / фурнитура премиум-класса: Поддерживается объемное соотношение $8:1$ для предотвращения спутывания или деформации тонких латунных тяг.
2. Уровень заполнения камеры и подача воды
* Вибрационные чаши (например, модели ZL150 или ZL300): Поддерживайте уровень заполнения $75\% \sim 80\%$ от общего объема чаши. Недозагрузка ($< 60\%$) гасит винтовое движение массы и смещает детали к внешней стенке, где они с силой бьются о полиуретановую футеровку. Раствор компаунда концентрацией $1.5\% \sim 2.0\%$ должен подаваться непрерывно для смыва металлического шлама. * Галтовочные барабаны (например, модель OBD-BJ160B): Поддерживайте уровень заполнения $50\% \sim 60\%$ от общего объема барабана. Чистая вода доливается заподлицо с верхним уровнем наполнителя. Избыток воды создает излишнее гидростатическое сопротивление и тормозит скольжение, а недостаток — вызывает сильные соударения и забоины на латуни.
3. Базовые показатели времени цикла
- Мокрая магнитно-игольчатая зачистка (OBD-30 / OBD-60): Очистка внутренней резьбы, снятие заусенцев и очистка капсюльных гнезд за от 30 до 50 минут иглами из нержавеющей стали $\varnothing 0.5\text{ мм}$.
- Мокрая виброшлифовка (пластиковый наполнитель): Удаление следов фрезерования ЧПУ и скругление кромок за от 60 до 90 минут.
- Глянцевание фарфоровыми шарами: Накатка поверхности до зеркального блеска за от 25 до 40 минут.
- Сухая виброполировка и сушка (кукурузный гранулят): Впитывание остатков воды и нанесение защитной пленки за от 15 до 25 минут.
Чтобы понять математическую связь плотности загрузки и выхода годного, изучите коэффициент загрузки: параметр, определяющий выход.
Последующая сепарация, центробежная сушка и защита от потускнения
Результат идеальной галтовки будет испорчен, если детали сохнут на верстаке. При испарении воды минералы образуют белые пятна, а незащищенная латунь быстро покрывается неравномерной коричневой оксидной пленкой.
``` Технологический процесс сепарации и сушки:
Виброгалтовочная чаша (мокрый цикл) └──► Вибросито автосепарации (выгрузка деталей за 90 с) └──► Промывка распылением деионизированной воды (смыв шлама) └──► Центробежная сушилка 35A (сушка горячим воздухом: 3 мин) └──► 100% Пассивированная золотистая поверхность без пятен ```
1. Механика высокоскоростной сепарации
* Виброситовая сепарация: В круговых виброгалтовках внутренний полиуретановый затвор направляет детали на сменное перфорированное сито. Гранулы наполнителя ($> 10\text{ mm}$) проваливаются сквозь отверстия обратно в чашу, а очищенные от заусенцев латунные фитинги выгружаются в приемные корзины. * Магнитная сепарация штифтов: При магнитной галтовке немагнитные латунные детали выгружаются из камеры, а вспомогательный магнитный щуп или непрерывная роторная магнитная лента очищает бак, отделяя килограммы микроштифтов из нержавеющей стали от промывочной жидкости за 30 секунд.
2. Центробежная сушка против сушки в кукурузном грануляте
Свежепромытые латунные детали требуют немедленной сушки: * Центробежные сушилки с подогревом: Детали загружаются во вращающуюся перфорированную корзину из нержавеющей стали специальной установки, такой как Центробежная сушилка модели 35A (вместимость 35 kg; двигатель 0.75 kW; нагреватель 1.8 kW) или Модель 70A (вместимость 60 kg; двигатель 1.1 kW; нагреватель 3.0 kW). Центробежное вращение сбрасывает воду с деталей за 60 секунд, а высокоскоростной горячий воздух ($60^\circ\text{C} \sim 85^\circ\text{C}$) испаряет влагу из микропор, не оставляя пятен. * Вибрационные сушилки с кукурузным гранулятом: Для деталей с глубокими глухими полостями, куда не проникает центробежный воздух, нагреваемые вибрационные ванны с мелким кукурузным гранулятом одновременно впитывают влагу и полируют поверхности.
Технические параметры центробежной термосушки см. в центробежная сушилка: почему сушка является этапом техпроцесса.
Цеховая матрица устранения неполадок: диагностика дефектов финишной обработки латуни
| Обнаруженный дефект | Вероятная причина | Метод проверки | Корректирующие инженерные меры |
|---|---|---|---|
| Пятна ржавчины после обработки (красно-коричневые точки) (появляются через 24–72 ч после полировки) | 1. Наполнитель загрязнен микроскопической стальной стружкой.<br>2. В трубопроводе промывочного бака есть корродированные железные трубы. | Осмотреть пятна при увеличении 40×; провести тест с феррицианидом калия (дает темно-синее окрашивание при наличии свободного железа). | Утилизировать загрязненный наполнитель; тщательно очистить и протравить футеровку чаши; закрепить наполнитель строго для цветных металлов. |
| Розовая / лососево-красная пятнистость (латунь теряет золотистый блеск, приобретая тусклый медно-красный оттенок) | 1. Сильное обесцинкование кислыми очистителями окалины ($\text{pH} < 4.5$).<br>2. Избыточное время обработки с агрессивными химическими добавками. | Измерить pH технологических стоков; слегка поцарапать поверхность для проверки глубины медно-красного слоя. | Настроить дозирование реагентов для поддержания $\text{pH } 5.5 \sim 6.8$; заменить едкие очистители буферным компаундом `compound-LC10`; провести легкое сглаживание пластиковым наполнителем для удаления обесцинкованного слоя. |
| Вмятины на кромках / повреждения вершин резьбы (на деталях видны мелкие забоины от соударений) | 1. Слишком малое соотношение наполнителя к деталям (детали соударяются).<br>2. Избыточная амплитуда колебаний для мягкой латуни.<br>3. Слишком высокая насыпная плотность наполнителя (тяжелая керамика). | Изучить геометрию дефекта на инструментальном микроскопе; проверить совпадение вмятин с углами соседних деталей. | Увеличьте соотношение тел к деталям минимум до $5:1$ или $6:1$; уменьшите угол дебалансов двигателя; замените тяжелые керамические тела пластиковыми на полиэфирной смоле. |
| Застревание тел в отверстиях / впадинах резьбы (тела плотно застряли в глухих отверстиях или пазах) | 1. Размеры тел попадают в критическую зону $0.70 \sim 1.30\times$ диаметра отверстия.<br>2. Осколки тел застревают во впадинах резьбы. | Сопоставьте размеры застрявших тел с допусками отверстий на чертеже детали. | Примените правило исключения 130%/70%: выбирайте тела $> 1.3\times$ или $< 0.7\times$ диаметра отверстия; замените цилиндры косоугольными треугольниками или стальными иглами. |
| Белый известковый налет / темные пятна (детали выходят из сушки с мутными кольцами или темным окислом) | 1. Осаждение солей жесткости при испарении воды.<br>2. Задержка передачи с промывки в сушилку.<br>3. Отсутствие ингибитора коррозии БТА в промывочной воде. | Протрите пятно разбавленной лимонной кислотой: мгновенное исчезновение указывает на минеральный налет. | Установите деионизатор или умягчитель воды; добавьте $0.5\%$ ингибитора коррозии (`compound-LC10`) в финальную промывку; сразу переносите в центробежную сушку. |
Границы применимости: когда галтовка наполнителями неприменима к латуни
Галтовочные установки универсальны, но имеют четкие металлургические и физические ограничения:
- Крупные архитектурные панели из латуни с направленной шлифовкой:
Объемная галтовка создает изотропную ненаправленную матовую текстуру. Если для элементов интерьера, панелей лифтов или дверей требуется сплошная направленная шлифовка #4, обработку проводят на широколенточных станках или лепестковых кругах, а не в галтовочной чаше.
- Тяжелая литейная окалина на отожженных отливках в песчаные формы:
Толстый слой силикатного пригара и плотная печная окалина на необработанных латунных отливках не удаляются галтовкой без повреждения мелких деталей. Отливкам требуется предварительное травление в серной/азотной кислоте или сухая дробеструйная очистка перед циклом галтовки.
- Капиллярные микроотверстия ($< 0.15\text{ мм}$):
Микроотверстия в соплах для газовой хроматографии нельзя обрабатывать твердыми телами или стальными иглами из-за риска засорения и деформации кромок. Для них применяют ультразвуковую очистку растворителями или электрохимическое снятие заусенцев (ECD).
Подтвержденные характеристики оборудования и сертификаты качества
Все вибрационные чаши, галтовочные барабаны, центробежно-дисковые установки и сушки нашего завода в Сямыне, Китай (основан в 1992 г.), соответствуют международным директивам по технике безопасности:
* Соответствие Директиве ЕС по машинному оборудованию: подтверждено официальными сертификатами CE на 21 моделей оборудования: * Сертификат M.2023.206.C88120 (горизонтальные, вибрационные и барабанные установки; действует до 2028-07-24; отчеты об испытаниях DTT230706S003 / S004) на модели ZL150, ZL300, ZL450, HG70A, WFX50B, LLG40, LLQ120, YH-680D, YG350, YG450, HBPG-01, HBPG-02 и GSLX-120. * Сертификат M.2023.206.C88121 (вертикальные и роторные платформы; действует до 2028-07-24; отчеты об испытаниях DTT230706S005 / S006) на модели LX80B, CJS480A, CJS320, CJG480A, CJG320, BJ160B, BLG400 и BLG200. * Система менеджмента качества ISO 9001: сертифицирована по сертификату 00726Q01571R001 органа Zhongjian Certification Co., Ltd. (действует до 2029-06-02) на проектирование, производство и продажу оборудования и расходных материалов для финишной обработки. * Интеллектуальная собственность: конструкции оборудования и механизмы сепарации защищены 24 патентами КНР, включая 1 патент на изобретение, 17 патентов на полезную модель и 6 патентов на промышленный образец. * Проверка поставщиков: рекомендации по проверке производителей оборудования и защите от перекупщиков см. в руководстве: проверка производителей станков для снятия заусенцев.
Эмпирические испытания латунных деталей заказчика
Поскольку латунные сплавы различаются по содержанию цинка, твердости и геометрии деталей, параметры процесса необходимо эмпирически проверять перед вводом оборудования в эксплуатацию.
Приглашаем производителей и механические цеха отправлять образцы деталей с заусенцами в нашу испытательную лабораторию. Наши инженеры проводят сравнительные испытания на полимерных, керамических и магнитных установках финишной обработки, оценивая съем материала, скругление кромок, время цикла и химическую пассивацию. Мы предоставляем оформленные протоколы контроля и обработанные образцы для оценки качества.
Для организации технологических испытаний или запроса цен на расходные материалы отправьте заявку через наш портал инженерных заявок.
 +86-592-2381506


 Поддержка сети IPv6
