


Чистовая обработка металлов в медизделиях: отличия процесса и его ограничения
Медицинские детали обрабатывают на тех же станках, что и промышленные. Меняется не оборудование: меняются требования к валидации процесса, чистоте поверхности и допускам на материал. Предприятие, выполняющее медзаказы на обычной линии, обычно узнает об этом при валидации, а не у станка.
Эта страница посвящена этим различиям и выбору маршрута для каждого изделия. Специфика материалов описана в отдельных разделах, в частности: полировка медицинских изделий из нитинола. Технический кейс о целостности поверхности имплантов см. в совместном исследовании по имплантам и инструментам. Общий обзор оборудования приведен в разделе что мы производим, а что нет.
В чем отличие медицинских деталей
Берясь за финишную обработку медицинских деталей, инженеры часто считают задачу простым прецизионным снятием заусенцев. Они используют те же галтовочные барабаны, те же абразивы и микроскоп цеха. Этот подход работает ровно до тех пор, пока заказчик не запросит протоколы партий, подтверждение чистоты и валидационные документы.
Четыре ограничения, отсутствующие у обычных деталей
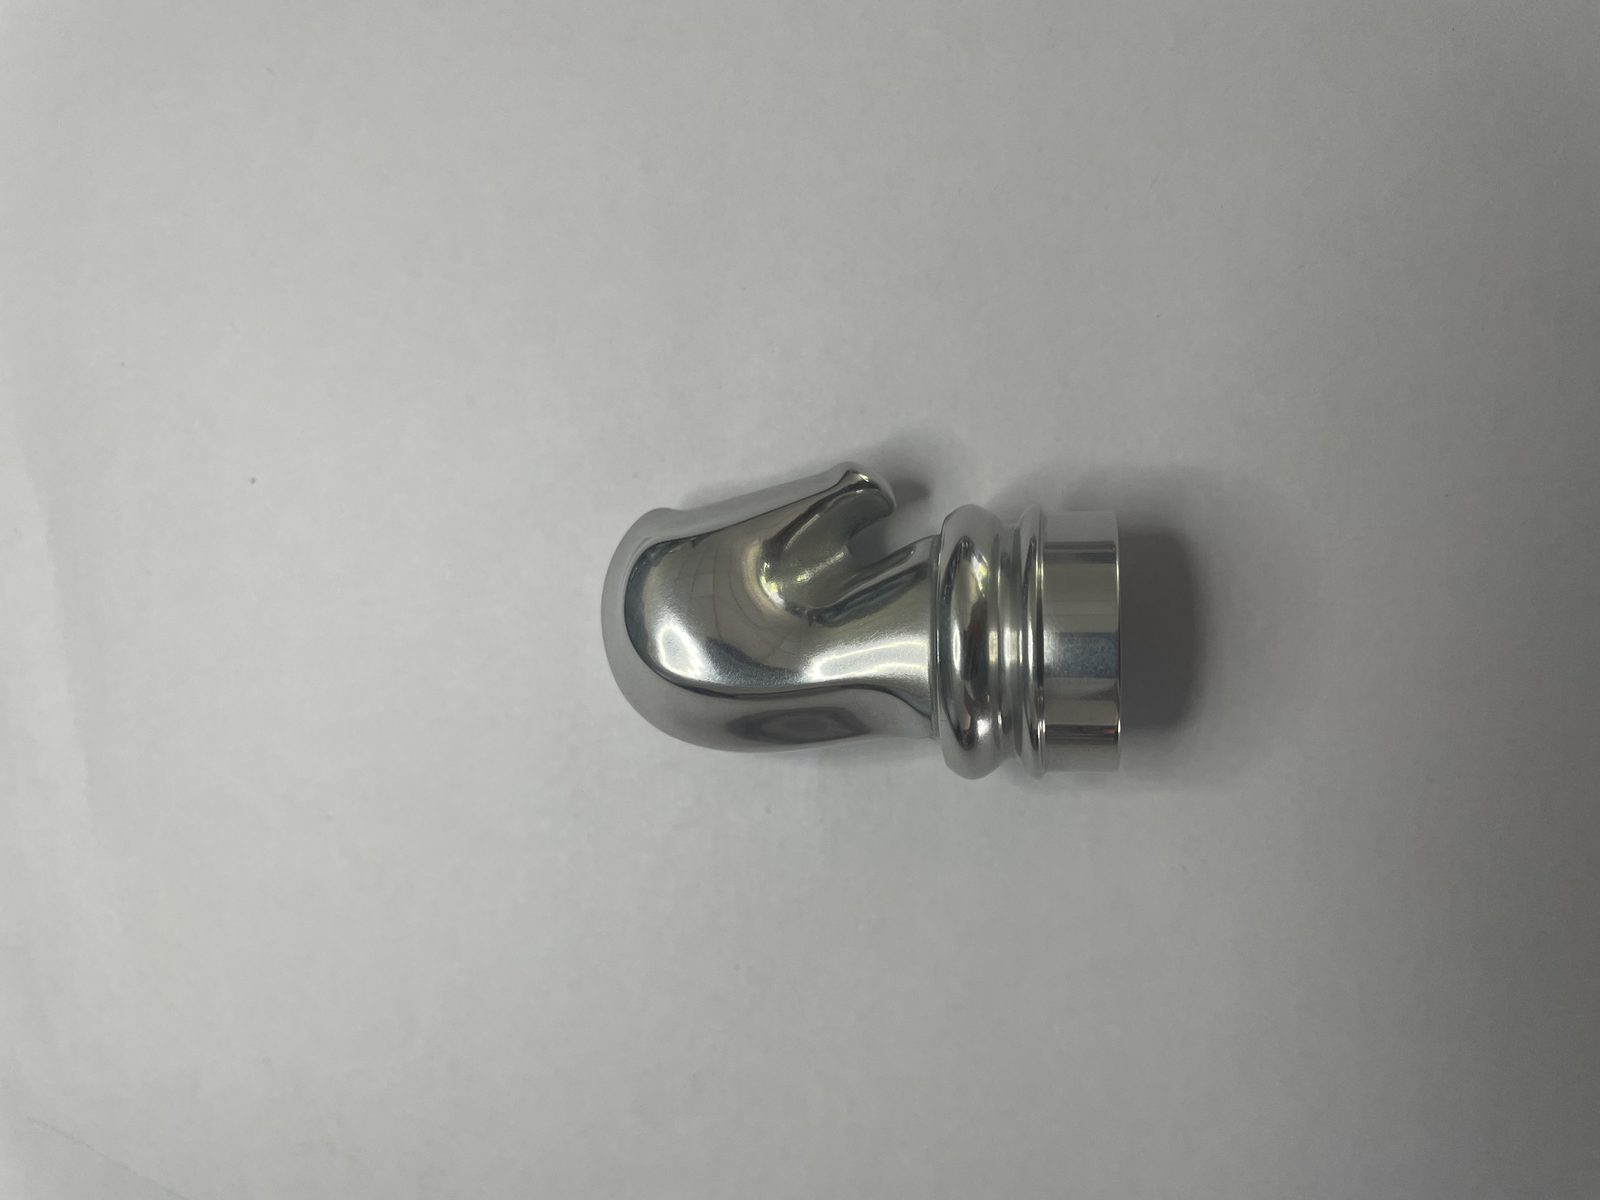
Чистовая обработка металла для медицины накладывает четыре жестких ограничения, которых нет на чертежах общепромышленных изделий:
- Полная прослеживаемость партии: идентификатор станка, позиция оснастки, партия галтовочных тел, компаунда, время циклов и качество воды должны быть внесены в маршрутную карту.
- Контроль чистоты: на деталях перед сборкой не должно оставаться следов абразива, пленки компаунда, абразивной пыли или мелкой стружки.
- Сохранение биосовместимости: Механическая и химическая обработка должна оставлять пассивный неактивный слой металла без сомнительных связующих и загрязнений.
- Соблюдение жестких допусков: Края должны быть скруглены для защиты мягких тканей без нарушения критических размеров резьбы костных винтов и посадок скольжения.
Почему «выглядит нормально» здесь не считается спецификацией отделки
Для обычных деталей оператор может осмотреть кронштейн на свет, счесть его гладким и принять партию. При шлифовке и полировке медицинских компонентов критерий «выглядит нормально» совершенно неприемлем.
Инспекторы и инженеры по валидации оценивают способ обработки поверхности, попадание абразива в микротрещины и повторяемость процесса от партии к партии. Необходимо доказать соответствие поверхности с помощью измеримого контроля, документированных параметров и подтвержденной чистоты.
Прослеживаемость — требование процесса, а не формальность
Прослеживаемость напрямую определяет компоновку участка. При износе галтовочных тел падает скорость резания, а добавление состава «на глаз» нарушает химический баланс. Партии тел должны отслеживаться по износу, дозирование химикатов — автоматизироваться, а скорости станков — фиксироваться в защищенных паролем рецептах ПЛК для исключения расхождений.
Применяемые группы процессов и их назначение
Поскольку медицинские изделия варьируются от рукояток ретракторов до тонких сосудистых имплантов из сплавов с памятью формы, один станок не покроет всю номенклатуру. Финишная обработка металлов в медицине делится на четыре основных механических метода.
Объемная обработка: что доступно, а что нет
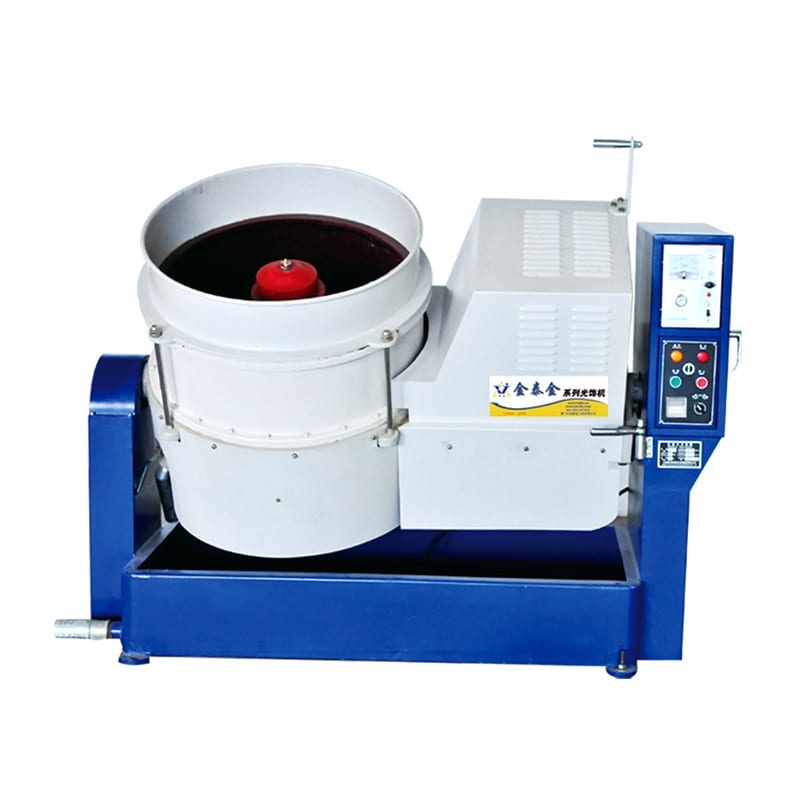
Круговые и лотковые виброустановки удаляют заусенцы с костных пластин, ножек суставов и корпусов инструментов с помощью керамических или пластиковых абразивных тел.
Однако галтовка насыпью не достает до глубоких каналов и мелких глухих резьб, а деликатные имплантаты требуют закрепления или секционирования во избежание следов от соударений.
Магнитная и буксирная обработка: доступ к внутренним зонам
Когда прецизионные микродетали имеют поперечные отверстия, внутренние пазы или тонкие зубья, недоступные для насыпных тел, применяют специализированное перемещение:
- Магнитная игольчатая обработка: Под действием вращающихся магнитов в магнитных галтовочных машинах тонкие иглы из нержавеющей стали вихрем проходят сквозь глубокие каналы, резьбу винтов и внутренние полости, удаляя микрозаусенцы без скругления внешних контуров.
- Буксирная галтовка с фиксацией: Массивные тазобедренные ножки и хирургические инструменты зажимаются во вращающихся шпинделях. Шпиндели протягивают детали через плотный слой абразива, обеспечивая точное скругление кромок без риска соударения деталей.
Когда поверхностная обработка в корне не подходит
Механическая галтовка меняет микрорельеф поверхности; она не снимает припуск и не меняет химический состав сплава. Если на детали есть глубокие забоины, поводки геометрии или литейная пористость, галтовка лишь заполирует дефект, а не исправит его. Точно так же механическая обработка не заменяет последующую химическую пассивацию, электрополировку или функциональные барьерные покрытия.
Таблица выбора маршрута
Используйте таблицу ниже для подбора маршрута механической финишной обработки по геометрии изделия.
| Категория изделий | Рекомендуемый маршрут | Почему подходит геометрии | Критическое предостережение |
|---|---|---|---|
| Костные пластины и бедренные ножки | Виброгалтовка с фиксацией, затем центробежное полирование | Сглаживает следы фрезы до матовой текстуры и скругляет кромки контакта с тканями | Детали необходимо фиксировать для предотвращения их соударения |
| Хирургические инструменты | Виброгалтовка с последующей химической пассивацией | Удаляет заусенцы штамповки, сглаживает швы и восстанавливает пассивную оксидную пленку | Режущие кромки и острые функциональные кончики нужно маскировать или изолировать |
| Сосудистые стенты с памятью формы | Низкоэнергетическая магнитно-игольчатая или щадящая буксирная галтовка | Удаляет микрозаусенцы без локального фрикционного нагрева | Высокая контактная энергия может изменить фазовое поведение термочувствительных сплавов |
| Канюлированные винты и трубки | Магнитно-игольчатая галтовка со специальной сепарацией | Тонкие нержавеющие иглы проходят через внутренние каналы, где застревают камни | Штифты нужно промывать, чтобы абразив не застревал в глухих отверстиях |
| Зубные брекеты и точеные детали | Центробежная барабанная или магнитно-игольчатая галтовка | Высокое давление или тонкие иглы быстро снимают заусенцы с мелких деталей | Мелким деталям нужны мелкоячеистые сита для предотвращения потерь |
| Лотки и несущие рамы | Линейные лотковые вибраторы с перегородками | Открытый прямоугольный лоток вмещает длинные детали с мягким перекатом | Проверьте удаление наполнителя из глубоких углов перед мойкой деталей |
| Зеркальные поверхности имплантов | Многоступенчатая центробежная барабанная полировка стальными телами | Высокое давление скольжения сглаживает микровыступы до зеркального блеска | Убедитесь в отсутствии пленки смазки или жира на поверхности металла |
| Анодированные или окрашенные поверхности | Предварительное вибросглаживание перед внешней линией покрытий | Механическая галтовка создает ровную матовую основу для роста оксида | Галтовка не дает цвета; детали передаются во внешние химические ванны |
О высокоэнергетических центробежных решениях для мелких имплантатов читайте в руководстве дисковая и барабанная центробежная обработка. О подборе форм наполнителя для сложных сплавов см. наше руководство по выбору наполнителя для виброгалтовки.
Материалы, с которыми вы столкнетесь
В производстве медизделий используется узкий спектр специальных сплавов. Каждый материал по-своему реагирует на механическое контактное давление и теплоту трения.
Титановые сплавы — почему они ведут себя иначе, чем сталь
Титановые сплавы, такие как Ti-6Al-4V, широко применяются в ортопедических имплантатах и костных винтах. Финишная обработка титановых медимплантатов требует осторожности: титан мягче инструментальной стали, легко задирается и плохо проводит тепло. Сухое трение удерживает тепло в точке контакта, вызывая намазывание поверхности. Обработка титана требует гладких пластиковых или мелких керамических тел с постоянной подачей компаунда для охлаждения зоны резания.
Нитинол — материал, не прощающий нагрева
Никель-титановые сплавы с памятью формы нитинол применяются в самораскрывающихся стентах и проводниках. Нитинол исключительно чувствителен: нагрев от агрессивного шлифования может превысить температуру фазового превращения, безвозвратно разрушив сверхэластичность. Снятие заусенцев с нитиноловых медизделий требует мягкой магнитной обработки с жидкостным охлаждением или низкоскоростной буксирной галтовки, где детали не нагреваются.
Кобальт-хром и 316LVM
Кобальт-хром-молибденовые сплавы тверды и износостойки для пар трения суставов. Полировка имплантатов из кобальт-хрома требует высокого контактного давления — как в центробежных барабанных галтовочных машинах или буксирных установках, — так как обычные виброчаши снимают материал слишком медленно.
Вакуумно-плавленая нержавеющая сталь 316LVM предсказуемо обрабатывается в виброустановках, но требует последующей кислотной пассивации для растворения свободного железа и восстановления пассивного слоя оксида хрома.
Что меняется на практике: температура, а не наполнитель
Тот же формованный керамический камень, который чисто снимает заусенцы со стали 316LVM, может разрушить хрупкую сосудистую деталь из нитинола. На производстве разница редко кроется в самом абразиве; дело в том, как станок контролирует температуру контакта и механические удары. Постоянная подача СОЖ, низкоамплитудная вибрация и закрепление деталей в оснастке защищают термочувствительные сплавы от необратимых структурных повреждений.
Проблема остатков
В коммерческой металлообработке следы высохшего мыла или каменной пыли на детали — эстетический дефект, легко удаляемый ветошью. При полировке медизделий остатки галтовочных тел — критический брак, ведущий к отбраковке всей партии при контроле чистоты.
Что такое остатки галтовки
Остатки на готовой детали делятся на три четкие категории:
- Абразивные частицы: Микроскопические сколы керамики, пыль полимерных смол или обломки кончиков стальных игл.
- Пленка компаунда: Высохшие остатки ПАВ, пеногасителей или смазок, устойчивые к холодной промывке.
- Металлическая пыль: Частицы истертого титана, кобальт-хрома или свободного железа, впрессованные в поверхность при сухом контакте.
Где они прячутся
Остатки никогда не оседают на гладких плоских наружных стенках, омываемых струями. Они скапливаются в скрытых полостях: впадинах резьбы костных винтов, глухих канюлях, лазерной маркировке партий, пористых покрытиях и пересекающихся каналах. Тонкие галтовочные иглы из нержавеющей стали особенно склонны застревать в поперечных отверстиях, если длина иглы не соответствует глубине канала.
Почему очистка — этап техпроцесса, а не уборка
Очистка после галтовки — это инженерный этап производства, а не уборка в конце смены. Стандарты чистоты воды, ультразвуковые частоты, температура мойки и параметры сушки должны быть зафиксированы в техкарте.
Использование специальных легкосмываемых жидких галтовочных компаундов удерживает металлическую пыль во взвеси, удаляя ее через слив барабана, а не забивая в поры.
Контроль, который это выявляет
Контроль в цехе должен целенаправленно выявлять скрытые остатки перед пассивацией или упаковкой деталей:
- Оптический контроль: проверка впадин резьбы, лазерной маркировки и отверстий под углом к свету на наличие стружки.
- Мембранная фильтрация: промывка каналов фильтрованной водой и проверка мембран фильтра на наличие смытых частиц.
- Контроль протиркой: протирка критических поверхностей безворсовой салфеткой с растворителем для выявления следов металла.
- Прогоны образцов: пропуск простых деталей через линию мойки для проверки того, что система ополаскивания не осаждает грязь повторно.
Оборудование или услуги финишной обработки — что вам действительно нужно
Когда инженеры по медизделиям ищут услуги чистовой обработки металла или медицинской финишной обработки, они часто попадают на сайт производителя оборудования, а не контрактного цеха. Решение о покупке оборудования или привлечении стороннего подрядчика — первая важная развилка на пути закупок.
Две разные покупки при одинаковом поисковом запросе
Покупатели, использующие эти запросы, делятся на два лагеря:
- Заказчики контрактной обработки: Компании, которые хотят отправлять партии обработанных имплантатов на стороннее предприятие, получать готовые детали в валидированной упаковке и платить за обработку каждой единицы.
- Заказчики для собственного производства: Производители медизделий и контрактные цеха, желающие установить оборудование для чистовой обработки на своем предприятии. Они стремятся контролировать сроки, защитить интеллектуальную собственность и валидировать замкнутую производственную линию.
Вопросы, которые помогут определить ваш тип
Задайте эти три вопроса, чтобы понять, какой путь действительно нужен вашей компании:
- Оправдывает ли объем партий выделенное оборудование? Если ваш завод ежемесячно обрабатывает большие объемы костных винтов или хирургических деталей, поштучная оплата внешним подрядчикам создает крупные постоянные расходы и увеличивает сроки.
- Готовы ли вы взять на себя бремя валидации? Установка оборудования на предприятии означает, что ваша служба качества должна разрабатывать протоколы квалификации монтажа, функционирования и производительности, валидировать линии очистки и вести журналы дозирования химикатов.
- Допустим ли для вашего продукта риск загрязнения в стороннем цехе? Отправка уникальных форм имплантатов сторонним цехам, обрабатывающим материалы разных клиентов на общих линиях, создает риски перекрестного загрязнения и раскрывает производственные ноу-хау.
Что мы поставляем, а что нет
Обозначим границы нашего производства четко: мы производим и поставляем галтовочное оборудование, оснастку, тела и компаунды; мы не оказываем контрактных услуг финишной обработки медизделий.
Если вам нужен сторонний подрядчик, который примет необработанные медизделия, выполнит галтовку и вернет их по договору, мы не подходим. Мы поставляем станки, галтовочные тела и химические составы производителям и предприятиям точной мехобработки, создающим собственный участок финишной обработки.
Стоимость и что на нее влияет
При расчете бюджета на участок финишной обработки медизделий учет лишь цены оборудования упускает половину реальных эксплуатационных расходов.
Пять статей затрат на участок финишной обработки медизделий
Собственный участок финишной обработки медизделий включает пять категорий затрат:
- Оборудование и оснастка: Виброчаша, центробежный барабан или магнитная установка, плюс оснастка и управление во всей линейке всех станков.
- Первичная загрузка тел: Первая полная партия керамических камней, пластиковых тел или нержавеющих игл.
- Расходные материалы и вода: Пополнение тел, жидкие компаунды и фильтрация стоков.
- Труд оператора: установка в оснастку, маскирование кромок, перенос деталей на очистку и контроль.
- Документация по валидации: часы инженеров на составление протоколов квалификации, испытания партий образцов и проверку эффективности очистки.
Два фактора, о которых забывают
Покупатели-новички почти всегда забывают о двух важных статьях затрат: комплекте специальной оснастки и объеме работ по валидации. Поскольку медицинские имплантаты нельзя галтовать насыпью без забоин, оснастка для фиксации конкретной геометрии деталей составляет основную долю затрат на инструмент.
Не менее важен и процесс валидации. Квалификация нового станка, подтверждение повторяемости процесса на нескольких тестовых партиях и валидация линий финишной очистки требуют значительных инженерных и лабораторных ресурсов еще до отгрузки первой серийной детали.
Почему валидация — это статья затрат, а не второстепенный шаг
В общем машиностроении галтовочный станок окупается, как только начинает снимать заусенцы быстрее ручной слесарной обработки. В медицинском производстве станок не может коснуться товарной продукции до тех пор, пока процесс не будет официально валидирован и зафиксирован. Пренебрежение валидацией приводит к задержкам запуска производства, непредвиденным счетам за лабораторные испытания и дорогостоящей переоснастке, если исходный абразив оставит непроверенный осадок.
Что предоставить и что должен сообщить поставщик
Поскольку параметры финишной обработки в медицине нельзя выбрать по стандартному каталогу, оценка производителя оборудования зависит от того, насколько тщательно он проводит испытания образцов и ведет документацию по процессу.
Что предоставить для реальной оценки
Запрашивая техническую оценку для медицинского компонента, предоставьте поставщику оборудования полный технический контекст:
- Репрезентативные заготовки: Реальные детали после мехобработки или литья с производственными заусенцами и СОЖ, а не очищенные прототипы.
- Чертежи с критическими указаниями: Размеченные уплотнительные пояски, режущие кромки и резьбы, требующие защиты.
- Требования к поверхности: Эталонные образцы или примечания на чертежах, указывающие цель: снятие заусенцев, матирование или полировка.
- Ограничения валидации: Известные ограничения по связкам наполнителей, водным добавкам или температурам процесса.
Пять вопросов, на которые отвечает хороший поставщик
Компетентный производитель оборудования для чистовой обработки должен письменно ответить на пять вопросов:
- Вызовет ли рекомендуемое движение станка или компаунд нагрев от трения, способный изменить структуру термочувствительных сплавов, таких как нитинол?
- Как выбранная форма и размер наполнителя предотвращают заклинивание во внутренних отверстиях, пересечениях каналов и впадинах резьбы?
- Какой состав жидкого компаунда необходим для удержания металлического шлама во взвеси и полного смывания после обработки?
- Может ли система управления станка сохранять защищенные паролем рецепты параметров для повторяемости циклов между сменами?
- Какую документацию, диапазоны рабочих параметров и руководства по обслуживанию вы предоставите для поддержки наших внутренних протоколов квалификации?
Ответы, после которых стоит уйти
Немедленно откажитесь от сделки, если поставщик дает любой из этих трех настораживающих ответов:
- «Наш стандартный станок обрабатывает любые медицинские сплавы без перенастройки». Титан, кобальт-хром и нитинол ведут себя совершенно по-разному при механическом контакте; заявление об универсальном рецепте говорит об отсутствии опыта в производстве медизделий.
- «Вам не нужно проводить испытания образцов; просто купите стандартный комплект наполнителя». Подбор размера тел во избежание застревания в отверстиях и проверка радиусов кромок без тестирования реальных деталей недопустимы в медицинском производстве.
- «Очистка — это просто быстрое ополаскивание водой в конце цикла». Любой производитель оборудования, игнорирующий остатки наполнителя и контроль чистоты после обработки, не понимает нормативных требований к производству медизделий.
На нашем заводе в Сямыне, основанном в тысяча девятьсот девяносто втором году, мы проектируем и производим оборудование для объемной финишной обработки на базе двадцати одной платформы и шести линеек продукции, подкрепленных двадцатью четырьмя патентами КНР. Мы выпускаем круговые и лотковые вибраторы, центробежные дисковые и барабанные системы, магнитные установки для снятия заусенцев, наполнители и компаунды. Наша специализация четко определена: мы создаем станки и расходные материалы для вашего цеха; мы не предоставляем услуг контрактной обработки деталей, консультаций по подаче нормативных документов, линий химической пассивации, упаковки в чистых помещениях и стерилизации.
Часто задаваемые вопросы о финишной обработке медизделий
Подходит ли объемная финишная обработка для медизделий?
Да, галтовка широко применяется в производстве медизделий для снятия заусенцев, скругления кромок и полировки ортопедических имплантатов, костных пластин, травматологических винтов, хирургических инструментов и стоматологических компонентов. При правильной фиксации деталей для предотвращения соударений и использовании чистых, легкосмываемых абразивов и компаундов галтовка обеспечивает превосходную однородность кромок и чистоту поверхности по сравнению с ручной обработкой.
Можно ли обрабатывать медицинские детали на обычной вибрационной установке?
Да, базовая механическая платформа — вибропривод, пружинная подвеска и футерованная чаша — идентична стандартному промышленному оборудованию. Однако оснащение должно быть адаптировано под медицинские стандарты: использование выделенных партий чистого наполнителя, установка специальных зажимов, автоматическое дозирование компаунда, блокировка параметров процесса в ПЛК и валидация последующей очистки.
В чем главное отличие медицинской финишной обработки от промышленной?
Главное отличие — требования к повторяемости процесса, полной прослеживаемости партий и подтвержденной чистоте. В промышленности деталь принимают, если она чистая и гладкая на ощупь. В медицине же необходимы документированные диапазоны параметров, сертификаты на наполнители и полное удаление остатков абразива и химии. Также требуется подтвердить, что механическая обработка не изменила критические размеры или свойства сплава.
Как удалить наполнитель из внутренних каналов?
Предотвращение застревания наполнителя начинается на этапе проектирования: выбирают тела либо значительно крупнее отверстий, либо тонкие иглы, свободно проходящие насквозь. Для извлечения застрявших игл или мелких частиц применяют реверсивное магнитное перемешивание, ультразвуковую очистку и вибрационные магнитные сепараторы перед окончательной сушкой деталей.
Можно ли подвергать нитинол галтовке?
Да, но требуется строгий контроль энергии контакта и температуры процесса. Поскольку сверхупругость и память формы нитинола могут нарушиться из-за локального нагрева от трения, обработку проводят низкоэнергетическими методами с жидкостным охлаждением. Деликатная магнитная обработка иглами или низкоскоростная буксирная галтовка исключают перегрев деталей.
Вы предлагаете услуги финишной обработки медизделий?
Нет. Мы разрабатываем и производим оборудование для объемной финишной обработки, специальную оснастку, галтовочные тела и химические составы. Мы не работаем как контрактный цех и не принимаем сторонние детали для контрактной обработки. Если вы хотите оценить вибрационную, центробежную или магнитную систему финишной обработки для своей линии медицинского производства, свяжитесь с нами на странице контактов, чтобы согласовать пробную обработку образцов с нашей инженерной группой.
 +86-592-2381506


 Поддержка сети IPv6
