


Полировальный состав для алюминия и стали: химия идёт в противоположных направлениях
Цех, работающий и с алюминием, и со сталью, — это цех, где одна бочка состава используется для обоих, и где результаты нестабильны так, что никто не может объяснить.
Причина в том, что два металла хотят от химии противоположного. Алюминий амфотерен — реагирует и с кислотами, и со щелочами — поэтому полоса pH, защищающая сталь, и есть полоса, атакующая алюминий.
Это не вопрос зернистости или концентрации. Это единственное место, где «универсальный» металлический состав — противоречие, и почему линейка составов задаётся по металлу, а не по резанию.
Конфликт в одной таблице
| Алюминий | Сталь (углеродистая / легированная) | |
|---|---|---|
| Слабость металла | Амфотерен — атакуется сильной щёлочью; мажется вместо стружки | Корродирует в течение часов после намокания и контакта с воздухом |
| Чего ванна должна избегать | Высокой полосы pH; тепла; агрессивной химии | Ничего конкретного — сталь терпит широкую полосу |
| Что ванна должна давать | Мягкое резание, стружку во взвеси, никакого окисляющегося остатка | Антикоррозионный пакет на интервал до следующего шага |
| Характерный отказ | Почернение, пятнистость, размазанная серая поверхность | Флэш-ржавчина в глухих отверстиях и на режущих кромках |
| Что покупатель видит первым | Изменение цвета во время цикла | Ржавчину на следующее утро |
Читайте вторую и третью строки вместе: требование, делающее состав хорошим для стали — щелочная ванна с контролем коррозии — есть именно то требование, что делает его неверным для алюминия.
Что каждому металлу действительно нужно
Алюминий
Три требования, и первое — ограничение, а не преимущество:
1. pH должен оставаться внутри безопасной для алюминия полосы. Вне её ванна травит металл, а не оксид на нём. Видимый результат — потемневшая или пятнистая поверхность, которую никакое дальнейшее полирование не поднимет.
2. Стружка должна оставаться во взвеси. Алюминий мажется, а не стружится, поэтому размазанный слой захватывает состав и металлическую мелочь. Ванна, которая не осветляется, позволяет этой смеси переполировывать деталь.
3. Не должно оставаться ничего, что удерживает воду. Алюминий держит воду в глухих элементах, основаниях резьбы и катаных кромках, и остаток там окисляется. Это требование промывки и сушки.
Сталь
Два требования, и второе делает сталь простой:
1. Состав должен резать, и сталь снисходительна к тому, как. Сталь принимает грубое резание без деформации, поэтому зернистость выбирают по производительности, а не по риску — противоположность алюминию, где зернистость выбирают по тому, что металл вытерпит.
2. Состав должен оставить деталь способной пережить интервал до следующей операции. Свежеотделанная стальная деталь не имеет слоя оксида и влажная. Она начинает корродировать в течение часов, сначала в глухих отверстиях, основаниях резьбы, зазоре под плоскостью шайбы и на режущих кромках. Это требование антикоррозионного пакета, и это единственное, что есть у стального состава и чего нет у алюминиевого.
Отказ, который отсюда следует: стальная деталь, обработанная в алюминиевом составе, выходит с правильным видом и ржавеет за ночь. Это читается как проблема сушки; это проблема выбора состава.
Вопрос формы: твёрдый брусок или жидкость
Есть вторая ось, с которой покупатель встречается на этих двух ключевых словах, и это иной вопрос, чем химия.
| Форма | Что это | Где подходит |
|---|---|---|
| Твёрдый брусок / воск (полировальная паста) | Брусок абразива и связующего, наносимый на тканевый круг | Контактная работа — настольная полировка, заданная плоскость, по одной детали |
| Жидкость (полировальная жидкость / состав) | Жидкость, дозируемая в мокрый процесс галтовки | Партийная работа — загрузка, чаша, барабан |
Эти две не взаимозаменяемы, и причина механическая, а не химическая: твёрдый брусок рассчитан на то, чтобы вращающийся круг его подхватил и донёс до точки контакта, а жидкость рассчитана на диспергирование по загрузке так, чтобы достичь каждой детали партии.
Что мы публикуем — это жидкостная сторона линейки — составы и жидкости, дозируемые в станок. Мы не публикуем твёрдый полировальный брусок, и цех, которому нужен брусок для настольной или круговой работы, покупает другой продукт у другого поставщика.
Это различие важно именно для ключевого слова `steel buffing compound`: покупатель, ищущий его, может хотеть любую из двух форм, и ответ зависит от того, круг у него или станок.
Что наша линейка действительно покрывает, по металлам
Мы производим составы и жидкости, работающие в наших станках, и линейка задана по металлу, а не предлагается как универсальный продукт. Категории с размерами упаковки, в которых они поставляются:
| Категория | Для чего | Упаковка |
|---|---|---|
| Полировальная жидкость для нержавеющей стали | резание и осветление нержавейки | 20 kg бочка |
| Полировальная жидкость для нержавейки | та же линейка, второй SKU | 20 kg бочка |
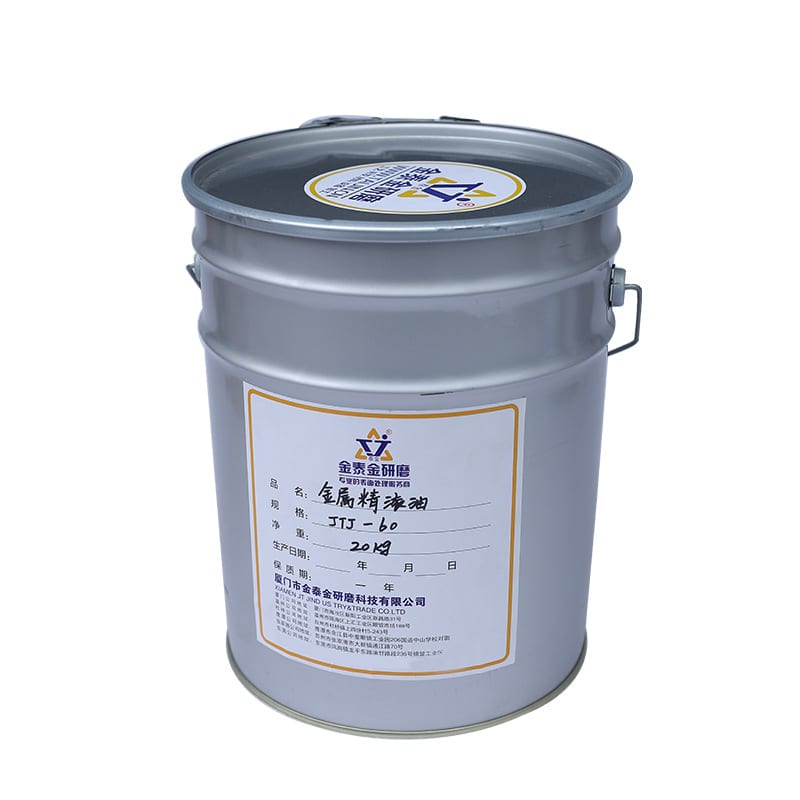
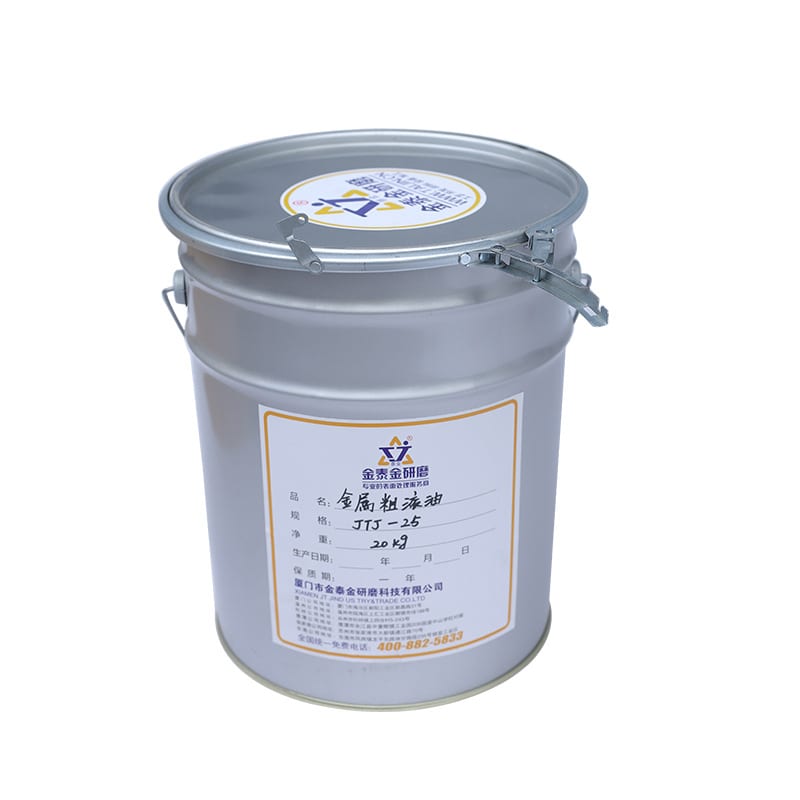
| Полировальная жидкость для металла | общая работа по металлу | 20 kg бочка |
| Полировальная жидкость для металла, эфирное масло | общий металл, вариант смазываемости | 20 kg бочка |
| Полировальный состав для алюминия, зелёная жидкость | резание алюминия | 20 kg бочка |
| Шлифовальный состав для алюминия, зелёная жидкость | более тяжёлое резание алюминия | 20 kg бочка |
| Абразивный раствор | химия стадии резания | 50 kg барабан |
| Осветлитель абразивной полировки | стадия осветления | 50 kg барабан |
| Обезжиривающий и антикоррозионный порошок | очистка и коррозионный интервал | 50 kg барабан |
| Электролитический полировальный агент (нержавейка) | электролитический маршрут | 50 kg барабан |
| Полировальная жидкость для ацетата | прозрачные пластмассы | 20 kg бочка |
Чтение этой таблицы: в линейке есть отдельные SKU для нержавейки, алюминия и общего металла, и это практический ответ на конфликт в начале этой страницы. Это не один продукт с тремя этикетками — алюминиевые SKU это другая химия.
Чего мы не публикуем — так это рецептуры. pH, концентрация и пакет добавок задаются металлом и процессом и подтверждаются на вашей детали и образце. Поставщик, оценивающий «универсальный металлический состав», оценивает состав, неверный для одного из двух металлов.
Состояние, вокруг которого задаётся стальной состав: оксид в канавках и ржавчина на гребнях. Заметьте, что здесь должен сделать состав, чего алюминиевый не сделал бы — он должен помочь это удалить, а затем оставить деталь способной пережить интервал до следующей операции.
Другой конец конфликта. На алюминии та же химия, что защищает сталь, атаковала бы эту поверхность — отказ это потемневшая или пятнистая плоскость, которую никакое дальнейшее полирование не поднимет, потому что металл был протравлен, а не отделан. Рёбра между ними остаются линиями.
Где общий состав не помогает
Цех, гоняющий оба металла на одной линии. Состав, подходящий одному, атакует или подводит другой. Меняйте состав и загрузку между материалами и запишите правило — смена это шаг, который пропускается в загруженную смену.
Деталь, которая покрывается после отделки. Механическая отделка задаёт базовый цвет, на котором строится покрытие. Две партии, отполированные до слегка разных базовых цветов, покрываются в заметно разные виды, и разница покрытия — не вина гальваника.
Стальная деталь, которая должна полежать до следующей операции. Без антикоррозионного пакета деталь ржавеет независимо от того, насколько хорошо отполирована. Это выбор состава, и удлинение цикла ухудшает, потому что деталь дольше остаётся влажной.
Алюминиевая деталь, обработанная в составе, унаследованном от стали. Повреждение химическое и происходит во время цикла. Никакое последующее полирование его не обратит.
Настольная полировальная работа. Жидкий состав рассчитан на загрузку, а не на круг. Если процесс контактный, продукт — брусок, а это другая покупка.
Что приложить к запросу
- Металл, по названию — и если цех работает с обоими, скажите, потому что это решает, можно ли вообще делить состав.
- Сплав для алюминия (литейный сплав и деформируемый 6061 ведут себя по-разному в одной ванне) и состояние для стали (закалённая или мягкая).
- Процесс: мокрый станок, и какое семейство; или контактная работа, и тогда форма продукта меняется.
- Стадия, для которой состав — резание, осветление, очистка или коррозионный интервал между стадиями.
- Что происходит после — покрытие, анодирование, сборка или ожидание. На стали сам интервал является спецификацией.
- Масштаб упаковки и срок поставки: жидкости поставляются в 20 kg бочках, барабаны в 50 kg, а стандартный станок за 25 до 35 дней от аванса, под заказ за 45 до 60 дней.
- Существующая проблема, если она есть — как деталь выглядит сейчас и на какой стадии изменилась.
Частые вопросы
Можно ли использовать один состав для алюминия и стали? Не без ущерба для одного из них. Алюминий амфотерен и атакуется щелочной полосой, которую сталь терпит; стали нужен антикоррозионный пакет, которого алюминию не нужно. «Универсальный» металлический состав неверен для одного из двух.
Почему мой алюминий чернеет во время полирования? Почти всегда химия, а не механика — ванна вне безопасной для алюминия полосы pH или состав, атакующий металл вместо оксида. Проверка — прогнать бракованную деталь того же сплава в подозрительной ванне и наблюдать около 15 минут; изменение цвета идентифицирует химию.
Почему моя сталь ржавеет на следующий день? В составе нет антикоррозионного пакета, или отсутствует стадия сушки, или и то и другое. Свежеотделанная стальная деталь не имеет слоя оксида и влажная, и она корродирует в течение часов именно там, где стоит вода. Удлинение цикла ухудшает.
В чём разница между полировальной пастой и полировальной жидкостью? Форма, а значит процесс. Полировальная паста это твёрдый брусок, подхватываемый тканевым кругом для контактной работы; полировальная жидкость дозируется в мокрую загрузку для партийной работы. Мы публикуем жидкостную сторону.
Есть ли у вас отдельные составы для нержавейки, алюминия и стали? Да. В линейке есть отдельные SKU для нержавеющей стали, для алюминия и для общего металла, в 20 kg бочках и 50 kg барабанах. Разделение существует потому, что химия различается.
Концентрация состава одинакова для обоих металлов? Нет — но концентрация это второй вопрос. Полоса pH и пакет добавок идут первыми, и они различаются по металлу до того, как задана концентрация.
Max Xu, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Эта статья описывает, как состав задаётся по металлу; это не утверждение о достижимом результате конкретной детали, и мы не публикуем рецептуры. Отделочный процесс задаётся материалом, снимаемым припуском и требуемой отделкой, поэтому состав для конкретной детали подтверждается испытанием на этой детали. Мы производим отделочное оборудование и среды и составы, которые в нём работают; мы не оказываем услуги отделки по заказу.
 +86-592-2381506


 Поддержка сети IPv6
