


Отделка металла: полный гид по типам и как выбрать одну из них
Фраза «отделка металла» охватывает как минимум пять разных семейств процессов, а список, который приводят большинство статей, сплющивает их в меню, не объясняя, как они связаны. Этот гид разделяет их по тому, что они делают с металлом — снимают материал, добавляют материал или меняют химию поверхности, — а затем разбирает порядок, в котором их действительно применяют.
Если вам нужен один маршрут отделки на нашем оборудовании, взгляд на уровне оборудования — здесь: отделка металла. Эта страница — карта; та — территория.
Что на самом деле охватывает «отделка металла»
Инженеры, закупщики и гальванические цеха используют термин «отделка металла» для разных этапов производства. Станочник ставит в чертеже обозначение отделки поверхности для текстуры, оставленной режущим инструментом. Конструктор пишет ту же фразу на чертеже для анодированного корпуса или порошковой окраски. Без указаний по последовательности детали возвращаются с отслаивающейся краской или следами инструмента под блестящим хромом.
Три разные задачи, которые выполняет слово «отделка»
Каждый процесс из каталога отделок для металла выполняет с деталью одну из трёх физических задач.
- Субтрактивные механические процессы снимают материал: шлифование, зачистка, дробеструйная обработка и объёмная обработка срезают заусенцы, острые кромки, окалину и гребни после механообработки, придавая форму голому металлу.
- Аддитивные процессы наносят новый слой: гальваника, химическое осаждение, порошковая окраска, жидкая краска и осаждение тонких плёнок укладывают чужеродный материал поверх основного металла.
- Конверсионные и термические процессы изменяют саму поверхность: анодирование, пассивация, горячее чернение и цементация вступают в реакцию с внешним слоем металла, образуя защитный оксид или более твёрдую кристаллическую структуру.
Отношение к этим трём группам как к взаимозаменяемым вариантам — причина большинства провалов отделки в цеху.
Почему список длиннее, чем признают большинство руководств
Вводные статьи обычно перечисляют несколько привычных процессов и на этом останавливаются. В производстве поверхность металла проходит несколько стадий до сборки: съём припуска, притупление кромок, доводка, очистка, конверсия и покрытие.
Стандартные таблицы шероховатости поверхности и типичная таблица пересчёта шероховатости отражают только классы шероховатости от режущего или абразивного инструмента. Они не объясняют, как галтованный алюминиевый кронштейн ведёт себя в ванне анодирования. Практический гид должен охватывать все тринадцать основных типов процессов и показывать, как каждый шаг готовит следующий.
Одно различие, которое меняет каждое решение: предварительная подготовка против финишной отделки
Ключевая граница в отделке металла разделяет подготовку поверхности и финальный защитный или декоративный слой. Механическая объёмная обработка — прежде всего этап подготовки, хотя часто служит финишной отделкой для нержавеющей стали, латуни или алюминия без покрытия. Гальваника, анодирование и порошковая окраска всегда являются финишной отделкой.
Когда покупатель рассматривает виброгалтовку и гальванику как конкурирующие варианты, деталь идёт к неприятностям. Тонкое покрытие не может скрыть шероховатую основу. Механическая отделка формирует топографию металла, чтобы химическая ванна или окрасочная камера обеспечили правильное сцепление. Цеховая последовательность идёт от механической доводки к очистке, затем к конверсии и, наконец, к верхнему слою.
Механические отделки (то, что делаем мы)
Механические отделки поверхности изменяют внешний слой металлической детали абразивным воздействием или пластической деформацией. На нашей фабрике в Сямэне, основанной в тысяча девятьсот девяносто втором году, мы выпускаем оборудование объёмной обработки на двадцати одной платформе оборудования и шести продуктовых линейках, опираясь на двадцать четыре подтверждённых права интеллектуальной собственности в Китае. Мы производим станки, наполнитель и компаунды для этого этапа, с которого начинается цеховой маршрут.
Виброгалтовка — чаша и лоток
Виброгалтовочный станок загружает детали в подпружиненную камеру, заполненную формованным наполнителем, водой и компаундом. Эксцентриковый двигатель приводит камеру в трёхмерное колебание, и детали трутся о наполнитель, снимая заусенцы, скругляя кромки и сглаживая следы фрезерования.
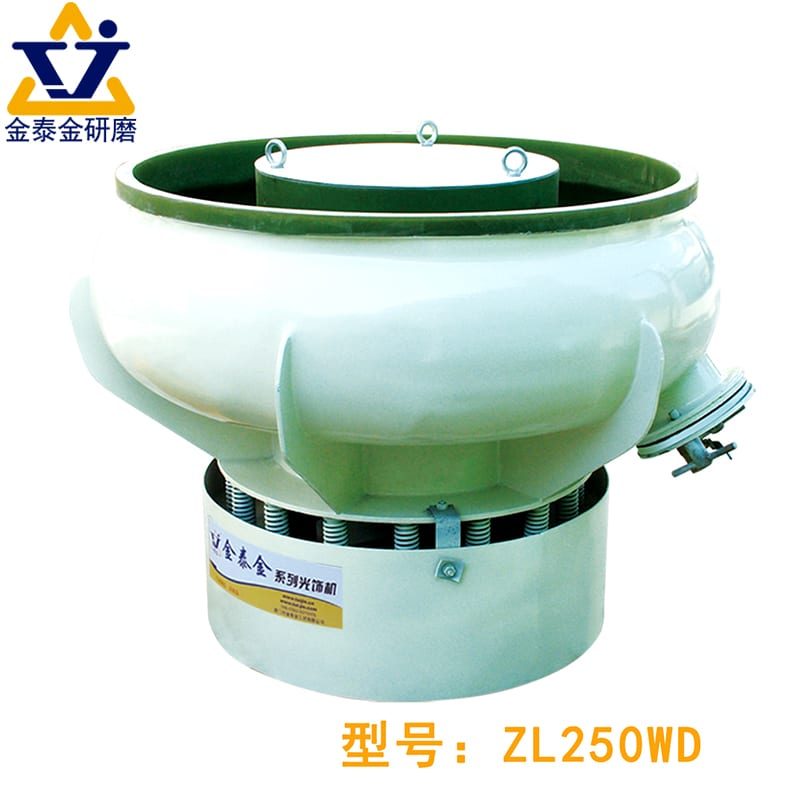
Круглые чаши перемещают детали по спирали вокруг центральной колонны, что подходит для мелких и средних штамповок, отливок и обработанных фитингов. В большинстве чаш есть внутренняя разделительная дека, которая отсеивает детали от наполнителя в конце цикла.
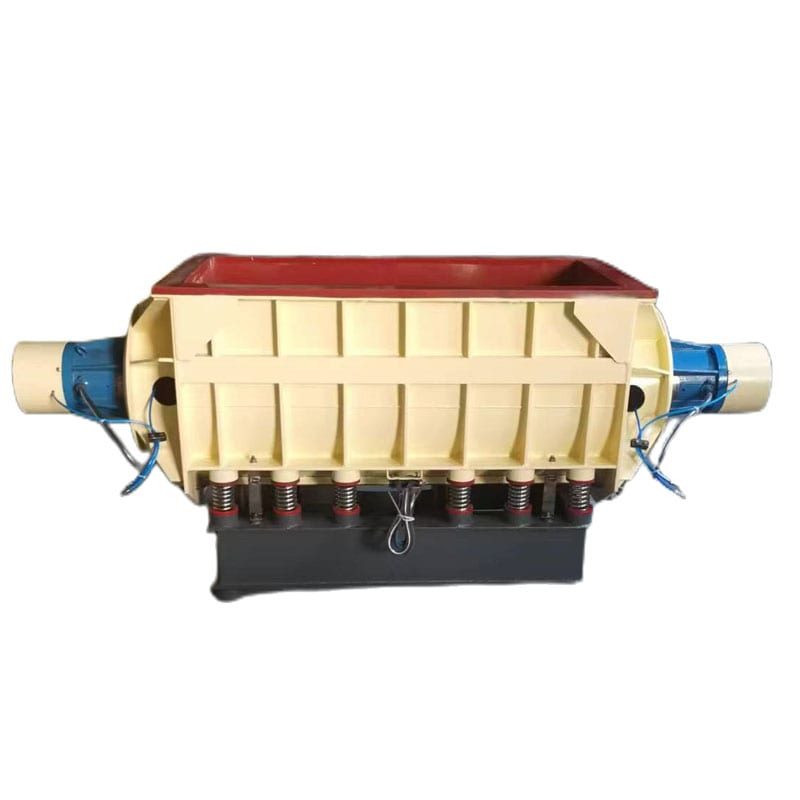
Для длинных валов, кронштейнов или профилей, которые не могут развернуться в круглой чаше, лотковые вибромашины дают прямой прямоугольный жёлоб. Прямоугольные лотки также принимают съёмные перегородки, изолирующие хрупкие аэрокосмические или медицинские детали в отдельные отсеки, чтобы они никогда не соударялись.
Центробежная отделка — диск и барабан
Когда вибрационное воздействие слишком медленно, чтобы снять прочные заусенцы или достичь яркого блеска, центробежные системы многократно увеличивают контактное давление между наполнителем и деталями.

Центробежно-дисковые станки вращают высокоскоростной диск на дне неподвижной чаши из полиуретана. Центробежная сила прижимает детали и наполнитель к стенке, которая заворачивает массу обратно к центру, быстро снимая заусенцы и скругляя кромки.
Для более высокого давления без следов ударов центробежные барабанные станки крепят закрытые барабаны вокруг главного ротора. Когда ротор вращается в одну сторону, барабаны вращаются в противоположную, плотно прижимая наполнитель к деталям и создавая гладкую поверхность на имплантатах, лопатках и корпусах часов.
Ротационная барабанная галтовка
Ротационные барабанные галтовочные станки — классическая форма объёмной обработки. Многогранный барабан медленно вращается на горизонтальном валу с загрузкой из деталей, наполнителя, воды и компаунда. При вращении барабана загрузка поднимается по стенке, пока гравитация не увлекает верхний слой вниз в контролируемую зону скольжения.
Поскольку движение основано на мягком скольжении, а не на вибрации, ротационные барабаны подходят для хрупких штамповок, тонких труб и деталей из высокоуглеродистой стали, которым нужно постепенное скругление кромок. Они работают медленнее вибрационных систем и разгружаются партиями, но небольшой расход расходников удерживает эксплуатационные затраты на низком уровне.
Магнитная галтовка и драг-финишинг
Керамические или пластиковые тела не могут попасть в мелкие поперечные отверстия, узкие пазы или глубокие внутренние резьбы. Магнитные галтовочные станки решают это, приводя в движение мелкие иглы из нержавеющей стали вращающимся магнитным полем под камерой. Иглы циркулируют по скрытым каналам, снимая заусенцы у корней резьбы, в корпусах форсунок и фитингах без изменения наружных размеров.
Драг-финишинг идёт противоположным путём для тяжёлых или дорогих деталей — ортопедических имплантатов, режущего инструмента и шестерён. Каждая деталь закрепляется на вращающемся шпинделе, который протягивает её через плотный слой мелкого наполнителя, предотвращая соударения и направляя давление на передние кромки.
Что каждый из них делает с поверхностью, в одну строку
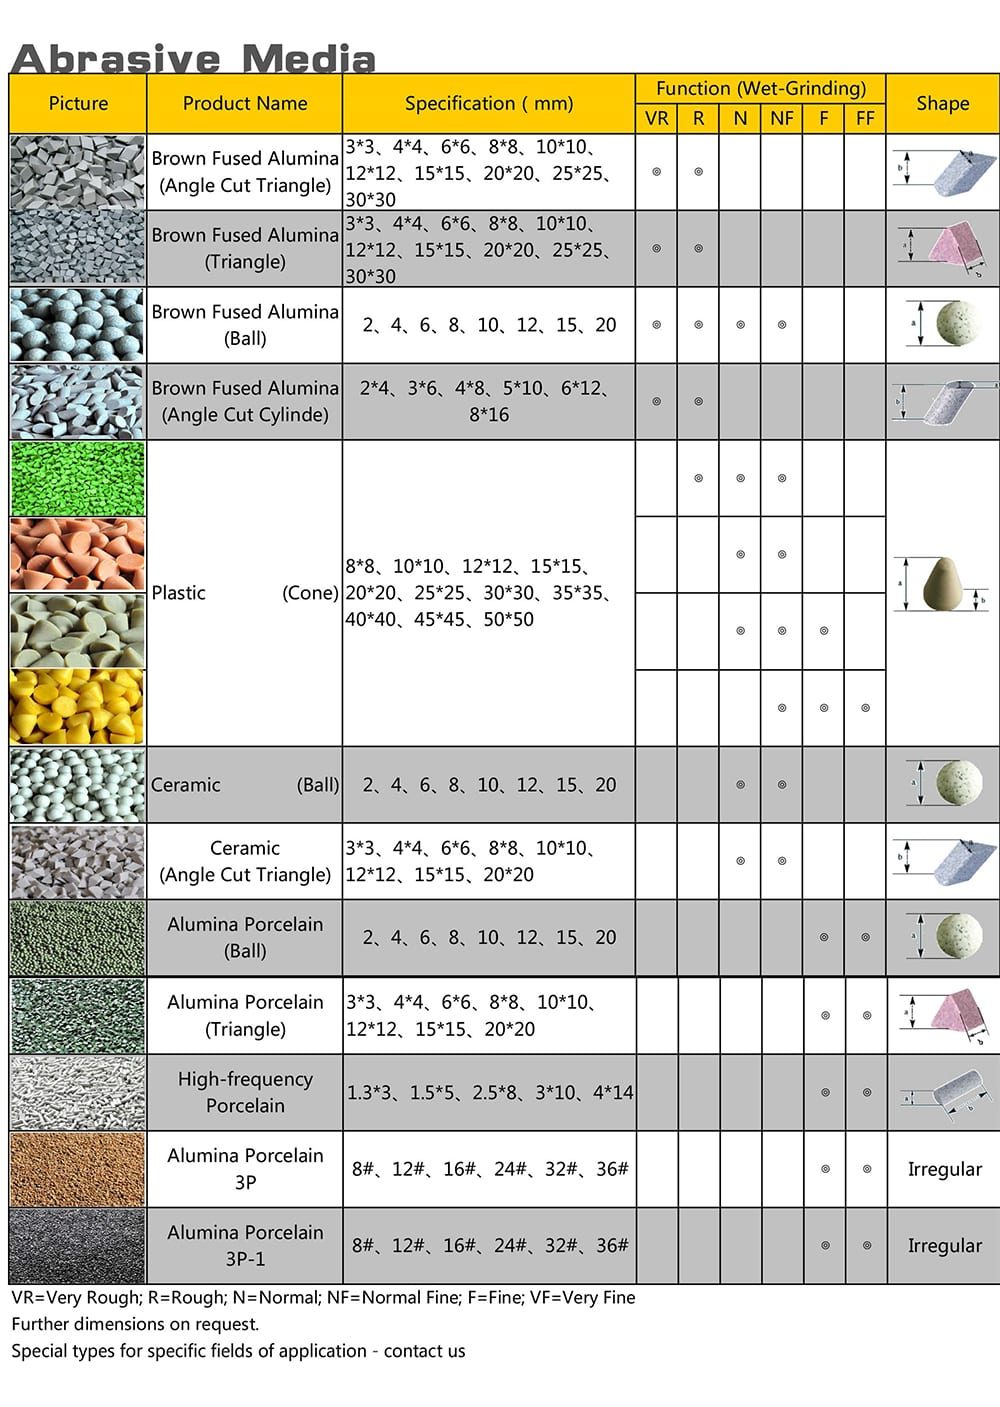
Помимо объёмной обработки, таблица ниже обобщает все распространённые механические процессы, применяемые сегодня в цехах. Правильный подбор абразивного наполнителя к станку определяет, насколько агрессивно каждая система режет или глянцует.

| Механический процесс | Как работает | Типичная геометрия детали | Результирующая текстура поверхности |
|---|---|---|---|
| Вибрационная чаша / лоток | Трёхмерное трение в свободном наполнителе | Отливки, штамповки и обработанные блоки | Чистые кромки с матовой или сатиновой текстурой |
| Центробежный диск | Вращающийся пол создаёт быстрое катящееся кольцо | Мелкие и средние жёсткие детали с заусенцами | Гладкие кромки и сатиновая отделка под гальванику |
| Центробежный барабан | Встречно вращающиеся барабаны создают высокое давление | Медицинские, аэрокосмические детали и ювелирные изделия | Тонкая предполировка или блестящая глянцевая поверхность |
| Ротационная барабанная галтовка | Медленное вращение барабана создаёт зону скольжения | Штамповки, крепёж и тонкие плоские детали | Скруглённые кромки с гладкой матовой поверхностью |
| Магнитная галтовка иглами | Магниты загоняют стальные иглы в углубления | Мелкие точёные детали с внутренними отверстиями | Обработанные каналы и блестящая поверхность |
| Драг-финишинг | Шпиндели протягивают закреплённые детали через наполнитель | Шестерни, имплантаты и детали сложного профиля | Равномерный высокий блеск без забоин |
| Плоское шлифование | Жёсткий абразивный круг снимает припуск на столе | Плоские плиты, шейки валов и инструментальная сталь | Плоская точная поверхность со следами зерна |
| Браширование | Вращающиеся проволочные или нейлоновые щётки ходят в одном направлении | Листовые панели и двери бытовой техники | Параллельные риски, скрывающие царапины |
| Дробеструйная обработка | Воздух или колесо бросают шарики или зерно в детали | Сварные конструкции, отливки и корпуса | Ненаправленный матовый профиль сцепления |
| Полирование и притирка | Тканевые круги или чугунные плиты сглаживают гребни | Декоративные накладки, сёдла клапанов и манометры | Зеркальный блеск или плоские уплотнительные поверхности |
Чтобы сравнить визуальные классы до выбора оборудования, прочитайте наш разбор брашированная, сатиновая и зеркальная отделка.
Мы также прямо говорим о том, чего механическое оборудование не может. Станки объёмной обработки не дают оптически ровного зеркала на крупных плоских плитах — для этого нужно плоское доводочное притирание или полирование кругом. Механическая галтовка также не меняет цвет металла и не создаёт химический барьер против солевой коррозии.
Аддитивные отделки (что происходит после нас)
Когда деталь покидает участок механической отделки с чистыми кромками и ровной текстурой, она часто отправляется в гальваническую ванну, на линию анодирования или в окрасочную камеру. Эти аддитивные и конверсионные процессы создают защитный барьер, улучшают проводимость или добавляют цвет.
Это не те процессы, которые делаем мы. Мы не производим гальванические линии, ванны анодирования, камеры порошковой окраски, вакуумные камеры или пескоструйные шкафы и не занимаемся контрактной обработкой. Однако, поскольку наши станки каждый день готовят детали для этих линий, мы знаем, что каждый последующий процесс требует от голого металла под покрытием.
Гальваника — что она добавляет и что ей нужно под собой
Гальваника использует электрический ток в ванне электролита, чтобы осадить тонкий слой ионов металла на проводящую деталь. Распространённые покрытия — цинк для стального крепежа, никель для износостойкости, декоративный или твёрдый хром, а также медь, серебро или золото для контактов. Химическое никелирование осаждает равномерный слой химической реакцией без электричества, покрывая внутренние каналы равномерно.
Каждый гальванический слой тонок и повторяет точный контур основного металла. Он не заполняет царапины, раковины или следы резца; блестящий никель и хром фактически увеличивают дефекты поверхности. Если на основном металле остались масло, окалина или вкраплённое железо от изношенного инструмента, покрытие не сцепится чисто и вскоре вспучится пузырями.
Анодирование — только алюминий, и почему важна подготовка
Анодирование — электролитический процесс пассивации, применяемый почти исключительно к алюминиевым сплавам, хотя специализированные линии обрабатывают также титан и магний. Кислотная ванна и электрический ток превращают внешний слой алюминия в пористый оксидный слой, который растёт внутрь металла и наружу. Декоративное анодирование принимает красители до уплотнения, а твёрдое анодирование создаёт плотный износостойкий слой.
Поскольку оксид растёт непосредственно из алюминиевого сплава, визуальное качество зависит от однородности исходной поверхности. Неравномерные траектории инструмента, следы вибрации или царапины от напильника дают пятнистые разводы и заметные линии, если механическая отделка не выровняла деталь заранее.
Порошковая окраска и жидкая краска
Для толстого барьера против погоды, соли или химии цеха используют органические покрытия. Порошковая окраска напыляет сухую смолу на заземлённую деталь и запекает её в пластиковую корку, а жидкая краска служит для термочувствительных или крупногабаритных сборок.
Толстая краска перекрывает мелкие следы инструмента, но острые кромки и окалина разрушают адгезию. Расплавленный порошок оттягивается от бритвенно-острых кромок, оставляя их тонкими и склонными к ржавчине, а лазерная окалина вызывает отслаивание, если механическая галтовка не скруглит кромки и не счистит окалину заранее.
PVD и другие тонкоплёночные процессы
Физическое осаждение из паровой фазы (PVD) проходит в камере высокого вакуума. Твёрдые металлические или керамические мишени, например нитрид титана, испаряются электрической дугой или распыляются магнетронным источником и осаждаются атом за атомом. PVD создаёт твёрдую сверхтонкую плёнку на режущем инструменте, пресс-формах, корпусах часов и фурнитуре.
Другие конверсионные методы не дают утолщения: кислотная пассивация снимает свободное железо с нержавеющей стали, горячее чернение делает сталь чёрной без изменения размеров, а термообработка упрочняет металл. Сверхтонкие плёнки PVD требуют предварительного механического зеркального полирования для зеркального результата.
Как выбрать: последовательность решений
Когда покупатели сравнивают отделки для металла по типовому списку, каждый процесс выглядит жизнеспособным на бумаге. В цеху четыре практических вопроса сразу отсекают большинство неверных выборов и предотвращают провалы по допускам или адгезии.
Первый вопрос: отделка функциональная или декоративная?
Сначала спросите, что поверхность должна выдерживать в эксплуатации. Функциональная отделка решает внутренние инженерные задачи там, где деталь никто не видит: снятие заусенцев гидроклапана, снижение трения шестерён, предотвращение заедания резьбы или защита от ржавчины.
Декоративная отделка управляет отражением света и ощущением от прикосновения на видимых деталях — брашированные панели или сатиновые корпуса камер. Многие компоненты требуют и того и другого: галтованная сатиновая текстура плюс защитное анодирование.
Второй: добавляет материал, снимает материал или ничего не меняет?
Далее проверьте допуски на чертеже. Механическая объёмная обработка снимает только микроскопические гребни и заусенцы, сохраняя толщину стенок и диаметры отверстий. Конверсионные обработки, такие как пассивация или чёрное оксидирование, также практически не дают утолщения на резьбе.
Аддитивные отделки всегда наращивают толщину. Порошковая окраска или толстая гальваника увеличивают наружные диаметры, уменьшают отверстия и теснят острые кромки, при этом не покрывая глухие каналы. Плотные прессовые посадки или мелкая резьба требуют обработки в минус или ручного маскирования.
Третий: какова геометрия детали и размер партии?
Физика процесса должна соответствовать геометрии. Крупные керамические тела перекрывают мелкие внутренние поперечные отверстия, поэтому крошечным утопленным фитингам нужны магнитные иглы или мелкий центробежный наполнитель. И наоборот, крупные плоские корпуса обрабатывают широколенточным шлифовальным станком или соплом дробеструйной установки.
Размер партии столь же решающ. Ручное полирование на тканевом круге почти не требует наладки для единственного прототипа, но даёт огромный разброс и высокие счета за труд в крупных сериях. Оборудование объёмной обработки требует начальной наладки для подбора соотношения наполнителя и подачи компаунда, а затем обрабатывает целые партии вместе с повторяемым результатом.
Четвёртый: что требует последующий процесс?
Всегда проверяйте, что происходит дальше в производстве. Никогда не платите за краску, гальванику или воск до сварки: горелка выжигает покрытия и загрязняет шов. Если дальше идёт гальваника или PVD, согласуйте профиль поверхности до ванны.
Грубая абразивная струя создаёт прочное сцепление для толстой эпоксидной краски, но тот же грубый профиль портит декоративный хром или тонкий PVD. И наоборот, поверхность, отглянцованная стальным наполнителем с сильным мылом, должна быть тщательно обезжирена и активирована кислотой перед гальваникой, иначе остаточная плёнка вызовет отслаивание.
Таблица решений
Используйте таблицу решений из четырёх столбцов ниже, чтобы сопоставить состояние детали с правильным цеховым маршрутом и избежать типичных производственных ловушек.
| Ваша ситуация | Какой маршрут выбрать | Почему | Типичная ошибка |
|---|---|---|---|
| Снять заусенцы и сгладить следы инструмента без изменения размеров | Вибрационная, центробежная или магнитная обработка | Снимает только гребни и заусенцы, сохраняя геометрию | Попытка скрыть глубокие следы инструмента под гальваникой |
| Добавить индивидуальный цвет или защиту от наружной коррозии | Гальваника, анодирование или порошковая окраска после подготовки | Добавляет барьерный слой или изменяет внешний слой металла | Отправка голых деталей с заусенцами или окалиной сразу на покраску |
| Получить высокоглянцевый блеск на очень мелких жёстких деталях | Центробежный барабан или глянцевание стальными шариками | Высокое контактное давление сглаживает гребни в блестящую поверхность | Обработка мелких деталей в большом вибрационном лотке с низкой энергией |
| Отделать крупные плоские листовые панели, которые нельзя галтовать | Широколенточное шлифование, браширование или ручная отделка | Держит плоские панели на столе вместо галтовки | Заталкивание тонких панелей в лотковый вибратор, где они коробятся |
| Отделать единственный прототип или единичную деталь | Ручное снятие заусенцев, ручное шлифование и полирование | Избегает наладки станка и подбора рецепта наполнителя для одной штуки | Разработка рецепта объёмной обработки для единственного прототипа |
| Очистить заусенцы в узких внутренних поперечных отверстиях | Магнитные иглы или высокоэнергетический драг-финишинг | Мелкие стальные иглы проникают в каналы, где тела перекрывают доступ | Использование керамического наполнителя, который застревает в мелких отверстиях |
Предварительная подготовка и финишная отделка: порядок, решающий успех
Зайдите в любую карантинную зону качества у контрактного производителя, и вы увидите контейнеры забракованных деталей с вспученным хромом, отслоившейся порошковой краской или разводами анодирования. Покупатели обычно винят гальванический цех или поставщика краски. На практике почти все провалы финишных покрытий начинаются на стадии подготовки, ещё до того как деталь коснётся химической ванны.
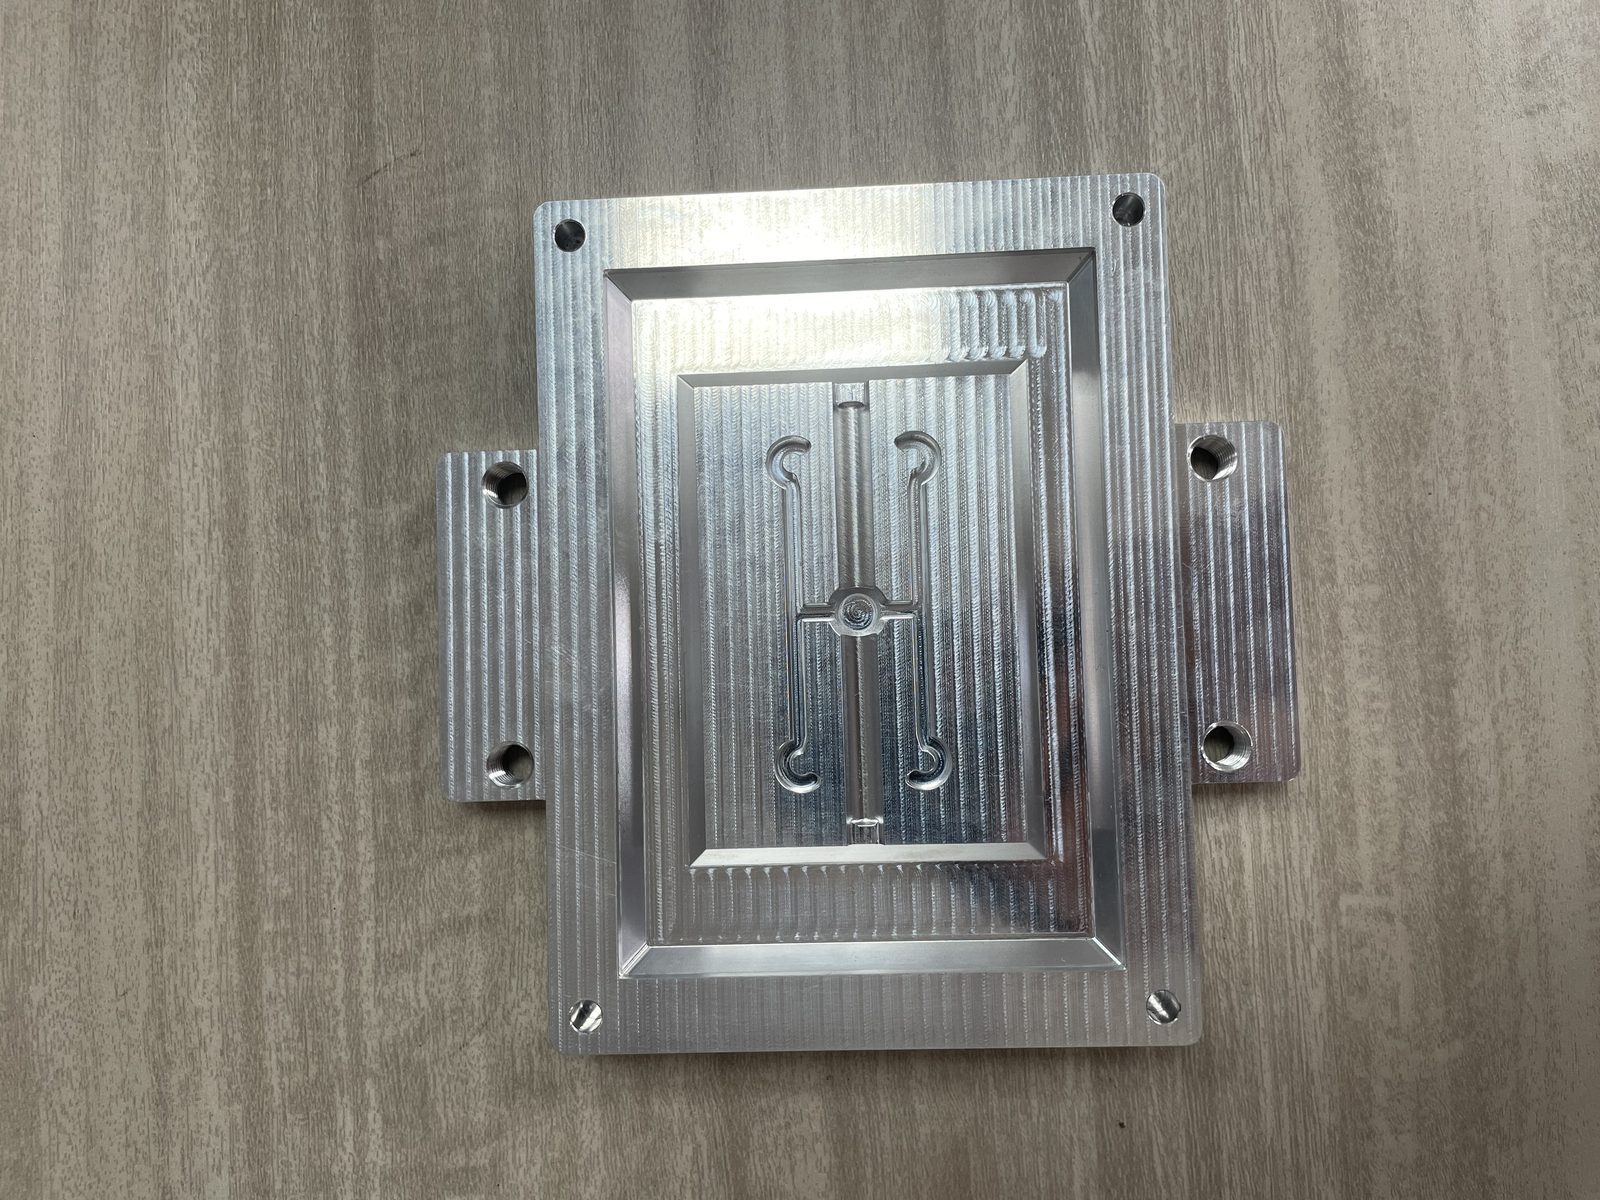
Почему покрытие отказывает, когда поверхность под ним неправильная
Финишная отделка стабильна настолько, насколько стабилен слой металла, за который она держится. После фрезерования, штамповки, литья или лазерной резки сырая поверхность несёт размазанные фрагменты металла, оксидную окалину, острые заусенцы и въевшиеся СОЖ.
Рассмотрим три обычных цеховых отказа и их настоящие причины:
- Пятнистый анодированный алюминий: неравномерные строки фрезерования или пятна ручной шлифовки травятся с разной скоростью в ванне анодирования, оставляя постоянные мутные разводы под красителем.
- Вспученная гальваника: вкраплённые частицы железа от изношенных штампов или густые масла, запертые в порах поверхности, выделяют газы под слоем покрытия и поднимают пузыри.
- Отслоение порошковой краски на кромках лазерной резки: кислородная лазерная резка оставляет хрупкую чёрную оксидную окалину и острые заусенцы; краска сцепляется с хрупкой окалиной и отлетает при ударе.
Что этап отделки должен передать следующему этапу
Чтобы предотвратить эти дефекты, механическая подготовка должна передать линии покрытия чистое однородное основание. Прогон деталей через вибрационный или центробежный станок с подобранным наполнителем и отделочными компаундами достигает четырёх важных целей сразу:
- Однородный профиль поверхности: галтовка стирает направленные следы резца и заменяет их ровной ненаправленной текстурой по всем граням для стабильного отражения и адгезии.
- Контролируемый радиус кромки: превращение бритвенно-острых углов в плавный радиус устраняет концентрацию тока при гальванике и позволяет краске или расплавленному порошку аккуратно облегать кромки.
- Удаление окалины и загрязнений: мягкое абразивное резание счищает термическую окалину, лазерный оксид, литейную корку и размазанные металлические язычки, которые химические обезжириватели не растворяют в одиночку.
- Чистые, не запечатанные поры: специально подобранные жидкие компаунды удерживают масла и абразивную мелочь в промывной воде, чтобы они смывались, а не вбивались обратно в деталь.
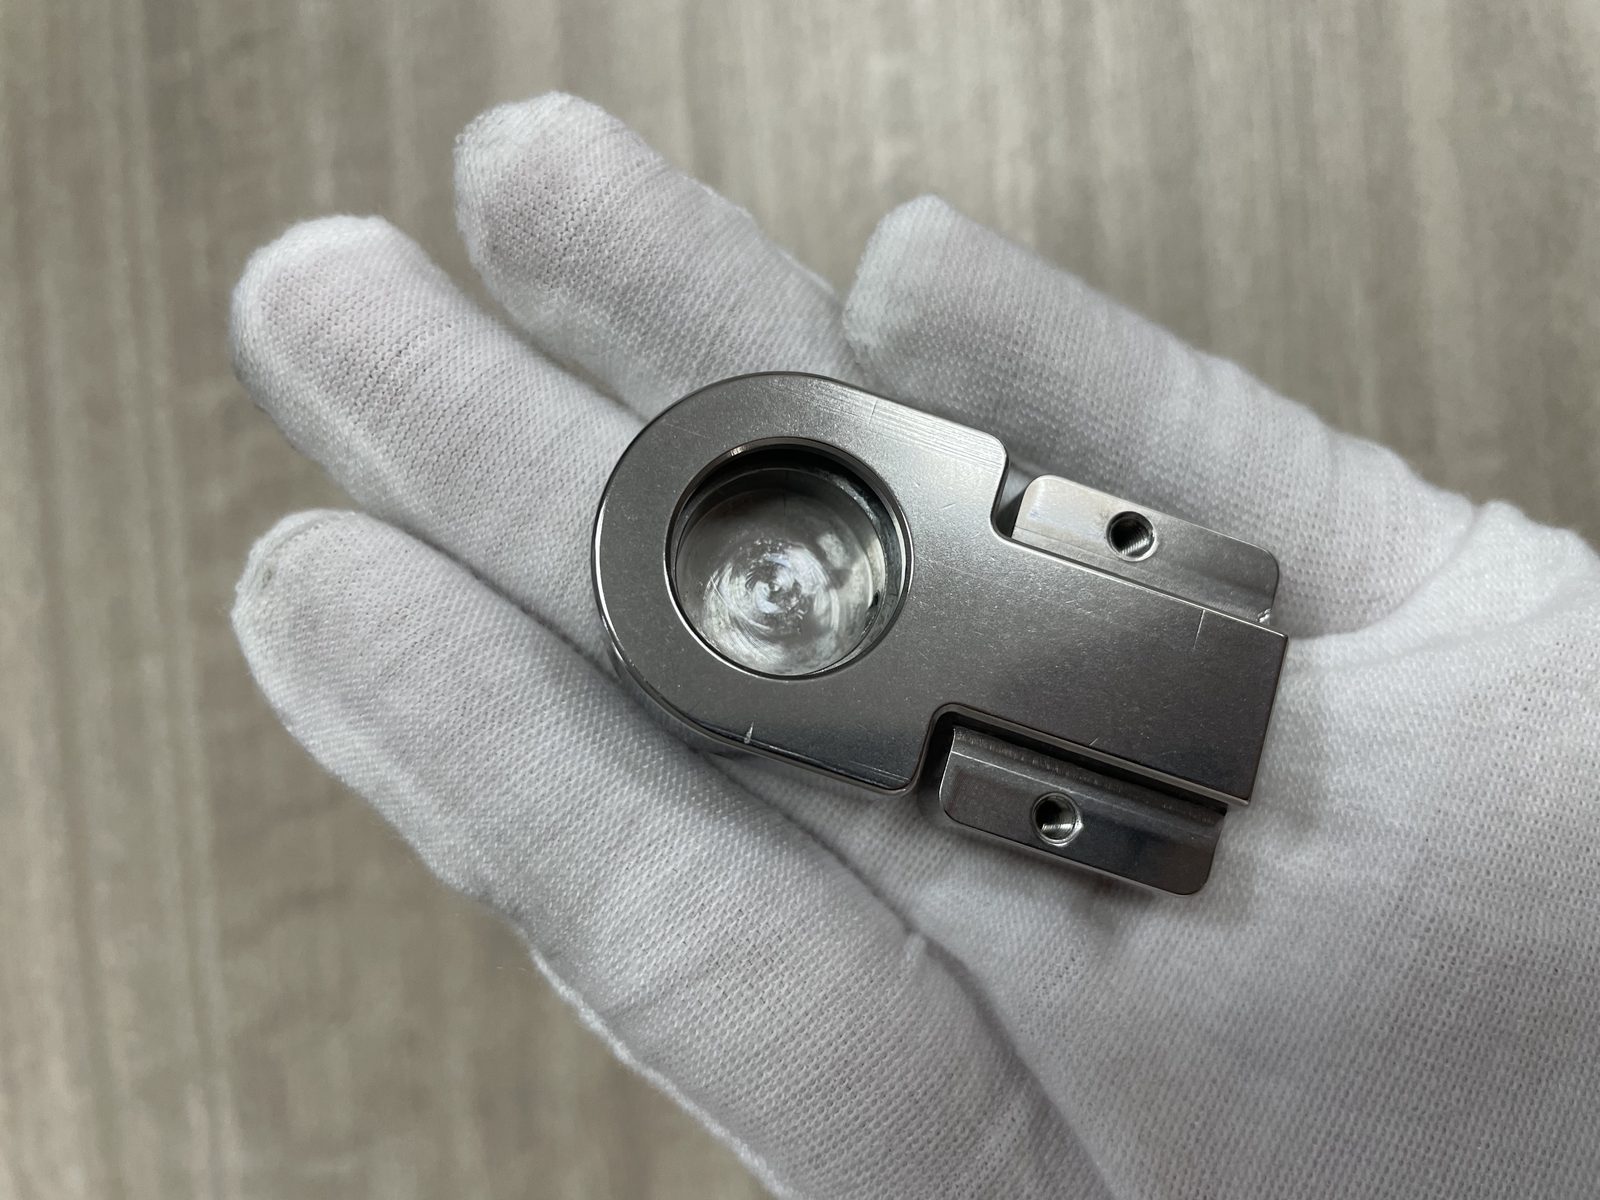
Последовательность, прописанная полностью
Когда вы пишете маршрутную карту для детали с покрытием или гальваникой, цеховая последовательность должна соблюдать строгий физический порядок. Пропуск или перестановка шага гарантируют переделку.
- Этап первый — основная механообработка и сварка: выполните все операции резки, нарезания резьбы, штамповки и сварки первыми, чтобы ни одна последующая операция не разрушила готовую поверхность.
- Этап второй — механическое снятие заусенцев и резание: Галтуйте сырые детали керамическим или пластиковым наполнителем, чтобы снять заусенцы, удалить окалину и создать однородный профиль поверхности.
- Этап третий — механическая предполировка: Для блестящей гальваники или зеркального PVD переходите на мелкий наполнитель или глянцевание стальными шариками, чтобы сгладить микрогребни.
- Этап четвёртый — водная очистка: Смойте СОЖ, остатки галтовки и масла щелочными компаундами, пока промывная вода не будет стекать ровной плёнкой.
- Этап пятый — химическая активация: Окуните чистые детали в кислотную активацию, фосфатирование или ванны пассивации, чтобы снять молекулярные оксиды.
- Этап шестой — финишная отделка: наносите гальванику, анодирование, порошковую окраску или PVD сразу, пока активированный металл не окислился снова.
Стоимость: что её на самом деле определяет
Когда инженерные команды спрашивают, сколько стоят разные отделки металла, они обычно ждут простого рейтинга от самой дешёвой к самой дорогой. В цеху ранжирование процессов по плоской цене за штуку вводит в заблуждение, потому что общая стоимость складывается из пяти разных статей затрат, которые меняются с объёмом партии.
Пять статей затрат в предложении на отделку
Ставите ли вы отделочные станки у себя или отправляете детали внешнему поставщику, каждый заказ оплачивает одни и те же пять компонентов стоимости:
- Амортизация оборудования и линии: каждый станок — от простого ротационного барабана до автоматизированной гальванической линии или камеры PVD — несёт фиксированную капитальную стоимость, распределённую по объёму производства.
- Расходники: каждый цикл потребляет физические материалы: керамический или пластиковый наполнитель, жидкие компаунды, абразивные ленты, гальванические аноды, химикаты ванн или порошковую смолу.
- Прямой труд: операторы загружают детали, навешивают на подвески или маскируют их для гальваники и окраски, контролируют химию ванн, выгружают готовые партии и осматривают поверхности перед упаковкой.
- Подготовка и очистка: прежде чем наносится верхний слой, кто-то платит за механическое снятие заусенцев, скругление кромок, щелочную мойку, кислотное травление и очистку сточных вод.
- Доля брака и переделки: когда покрытие вспучивается или заклинивает резьбу, снятие покрытия, повторная галтовка основного металла и повторный прогон партии прямо вычитаются из маржи проекта.
Почему самое дешёвое предложение часто стоит дороже
Когда вы отправляете чертежи анодированного или гальванизированного кронштейна нескольким поставщикам, одно предложение часто приходит заметно ниже остальных. Прежде чем отдать заказ самому дешёвому, изучите четвёртую статью затрат: подготовку.
Поскольку электроэнергия и сырьё для покрытий стоят одинаково в любом регионе, поставщик с самой низкой ценой почти всегда экономит на механической подготовке и очистке. Он навешивает сырые детали прямо из коробки, не снимая следы резца и заусенцы. Когда входной контроль бракует партию с разводами и заусенцами, снятие покрытия и повторный прогон делают самое дешёвое предложение самой дорогой ошибкой.
Где объём меняет экономику
Объём партии переворачивает баланс между фиксированной наладкой и прямым трудом. Для единственного прототипа ручное шлифование и полирование кругом избавляют от затрат на наладку. Как только производство переходит к повторяющимся партиям, ручная отделка становится медленной и нестабильной. Объёмная обработка галтует целые партии вместе без индивидуальной навески, сокращая труд на штуку и распределяя стоимость оборудования по объёму. Всегда оценивайте экономику единицы по размеру партии и проверяйте её пробными испытаниями.
Когда отделку вообще не стоит применять
Большинство руководств, выпущенных производителями оборудования или цехами покрытий, подразумевают, что каждой металлической детали нужна обработка поверхности. В здравой инженерной практике самое разумное указание на некоторых чертежах — оставить поверхность как после механообработки или полностью замаскировать эту зону. Отделка не на месте создаёт проблемы при сборке, разрушает точные посадки и усложняет ремонт в поле.
Где отделка вредит вместо помощи
Не всякая поверхность выигрывает от абразива или химической корки. Декоративное браширование или декоративная гальваника на сыром алюминиевом кронштейне, скрытом внутри герметичного электронного блока, тратит бюджет, не продлевая срок службы.
Что важнее, некоторые функциональные поверхности работают именно благодаря своей сырой обработанной или шлифованной текстуре. Притёртая уплотнительная плоскость гидрораспределителя или хонингованный цилиндр уже имеют точную геометрию, необходимую для удержания прокладки или масла. Бросить такой распределитель в агрессивный вибрационный лоток без маскирования уплотнительной плоскости — значит скруглить уплотнительный поясок и поцарапать притёртую поверхность, вызвав утечки при испытаниях.
Когда отделка становится проблемой допуска
Избегайте немаскированных аддитивных покрытий на точных сопрягаемых элементах: прессовых посадках под подшипники, отверстиях под штифты и резьбах с узким допуском. Поскольку покрытия наращивают толщину на всех гранях — и удваивают этот припуск на средних диаметрах резьбы, — детали, прошедшие контроль на токарном станке, заклинят при сборке. Затягивание болтов силой или повторное развёртывание отверстий разрушает новое покрытие. Вместо этого маскируйте точные элементы, используйте пассивацию без утолщения или ограничьтесь мягким механическим снятием заусенцев.
Где отделка отказывает и почему важен ремонт через 5 лет
Наконец, подумайте, что произойдёт, когда деталь будут сваривать, собирать или ремонтировать в поле через годы после того, как она покинула ваш завод. Две частые ловушки вызывают серьёзные проблемы ниже по потоку, когда отделка нанесена слишком рано:
- Зоны сварки: никогда не наносите гальванику, анодирование, краску или чернение до сварки. Покрытия выгорают в токсичные газы, загрязняют сварочную ванну и растрескивают соединение. Сначала сварите, затем механически очистите и отделайте.
- Глухие каналы и изнашиваемые детали, ремонтируемые в поле: гальваника и краскопульты не достают глубоко внутрь глухих отверстий, а запертая промывная кислота позже выступает и корродирует нахлёсточные соединения. На толстых изнашиваемых плитах, которым через годы нужна повторная сварка в поле, стойкие покрытия лишь заставляют механиков счищать токсичный остаток перед ремонтом.
Частые вопросы об отделке металла
Сколько существует типов отделки металла?
Инженеры делят отделки для металла на тринадцать основных процессов в трёх семействах. Субтрактивные механические процессы охватывают шлифование, браширование, дробеструйную обработку, полирование и притирку, виброгалтовку, центробежную обработку, ротационную галтовку и магнитную галтовку или драг-финишинг. Аддитивные покрытия включают гальванику, порошковую окраску, жидкую краску и PVD, а конверсионные и термические процессы — анодирование, пассивацию, горячее чернение и термообработку.
В чём разница между механической и химической отделкой?
Механическая отделка использует физическое абразивное воздействие или контактное давление, чтобы снять заусенцы, сгладить следы резца и изменить форму голой металлической поверхности. Типичный механический инструмент — керамический наполнитель в вибрационной чаше, шлифовальные ленты и абразивные струи. Химическая или электролитическая отделка использует кислотные ванны, щелочные соли или электрический ток, чтобы очистить металл, вырастить защитный оксидный слой или осадить новое металлическое покрытие. В большинстве производственных линий механическая отделка идёт первой как подготовка, чтобы химическая отделка сцепилась равномерно.
Можно ли наносить покрытие прямо на обработанную поверхность?
Редко с хорошим результатом. Сырые обработанные или штампованные детали несут заусенцы на кромках, следы резца и въевшиеся масла или окалину. Тонкие слои — гальваника, PVD и анодирование — увеличивают следы резца, а толстая порошковая краска оттягивается от острых заусенцев и отслаивается. Механическое снятие заусенцев перед покрытием предотвращает оба отказа.
Какая отделка лучше для нержавеющей стали?
В отличие от углеродистой стали, нержавеющая содержит хром, который образует естественную коррозионностойкую оксидную плёнку, поэтому ей редко нужна гальваника или краска только ради защиты от ржавчины. Покупатели, не знакомые с нержавеющей сталью, часто указывают гальванику там, где детали на самом деле нужны механическое снятие заусенцев, выглаживание поверхности и химическая пассивация для удаления свободного железа, оставленного режущим инструментом. В зависимости от применения нержавеющую сталь отделывают до матовой галтованной текстуры, брашированного рисунка или блестящего глянца. Полный разбор того, как мы её обрабатываем, — в нашем руководстве полирование нержавеющей стали.
Меняет ли отделка поверхности размеры детали?
Зависит от того, добавляет процесс материал или доводит существующую поверхность. Аддитивные отделки — порошковая окраска, жидкая краска, толстая гальваника и твёрдое анодирование — добавляют измеримую толщину слоя, которая уменьшает отверстия и затягивает резьбу, если их не маскировать или не обрабатывать в минус. Механические процессы объёмной обработки при правильном наполнителе и контроле цикла снимают только микроскопические гребни и заусенцы на кромках, оставляя номинальные размеры и допуски неизменными.
Какую отделку указать для детали, которую позже будут сваривать?
Не указывайте гальванику, анодирование, краску, порошковую окраску или масляные отделки до сварки. Покрытия горят под дугой, выделяют опасные газы и вызывают пористость шва. Перед сваркой ограничьте подготовку механическим снятием заусенцев и щелочной мойкой, чтобы кромки остались голыми, а финишную отделку наносите после сварки. Чтобы испытать механическое снятие заусенцев или подготовку под гальванику на своих деталях, напишите нам через страницу контактов и запросите пробное испытание.
 +86-592-2381506


 Поддержка сети IPv6
