


Компаунд для полировки металла: действие каждого типа на поверхность
Компаунд для полировки металла не «делает металл блестящим». Он определяет, какой из трех процессов произойдет с поверхностью: абразив режет ее, химия выглаживает или их сочетание полирует. Ошибитесь с функциональным классом — и результат на детали выглядит как технологический брак: серый оттенок, мутность, царапины или пятна, тогда как на деле жидкость выполняла другую работу, а не ту, которую оценивает заказчик.
Эта страница структурирована по функциям, а не по названиям продуктов: компаунд под одной торговой маркой и та же химия под другой плохо сопоставимы у разных поставщиков. В конце описано, как протестировать состав на собственных деталях и о чем мы намеренно не заявляем ни для одного из них.
Сразу уточним главное, отличающее спецификацию от рекламных фраз: заявленный цикл предполагает материал и величину съема, которые могут не совпадать с вашими, как и опубликованные рекомендации по компаундам. Приведенные ниже классы надежны. Точный же продукт и дозировка для вашей детали определяются испытаниями.
Четыре функциональных класса и их реальное назначение
Основная путаница с термином «полировальный компаунд» вызвана тем, что одно слово покрывает четыре разные задачи. Их разделение снимает большинство вопросов выбора еще до подбора продукта:
| Класс функций | Что делает | Чего не делает | Типичный дефект при ошибке |
|---|---|---|---|
| Резание / абразив | Поддерживает режущую способность абразива, удаляет шлам, регулирует съем | Сам по себе не придает поверхности блеск | Деталь точных размеров, но визуально матовая |
| Выглаживание / глянцевание | Повышает отражающую способность при минимальном съеме | Не удаляет царапины и заусенцы | Деталь блестит поверх неудаленных царапин, что выглядит как мутность |
| Очистка / обезжиривание | Удаляет масла, грязь и остатки компаунда; готовит поверхность | Сам по себе обработку не выполняет | Дефекты гальваники и пятна, списываемые на полировку |
| Защита | Защита от коррозии между обработкой и следующей операцией | Не заменяет сушку | Ржавчина или следы пальцев, проявляющиеся спустя дни после приемки |
Практический вывод для покупателя полировального компаунда для металла: продукт, заявляющий съем, глянец и защиту одновременно, обычно хорошо делает лишь что-то одно, а остальное — посредственно. Когда к детали есть требования двух классов — скажем, контролируемый съем и защита от коррозии перед гальваникой — два последовательных продукта эффективнее одного щедро используемого.
Именно поэтому вопрос выбора компаунда неотделим от галтовочных тел. Тела снимают металл; компаунд отводит тепло и шлам, определяя, будет ли поверхность шлифованной, глянцевой или полированной. Тонкий компаунд при грубой загрузке тел не обеспечит высокого класса обработки.
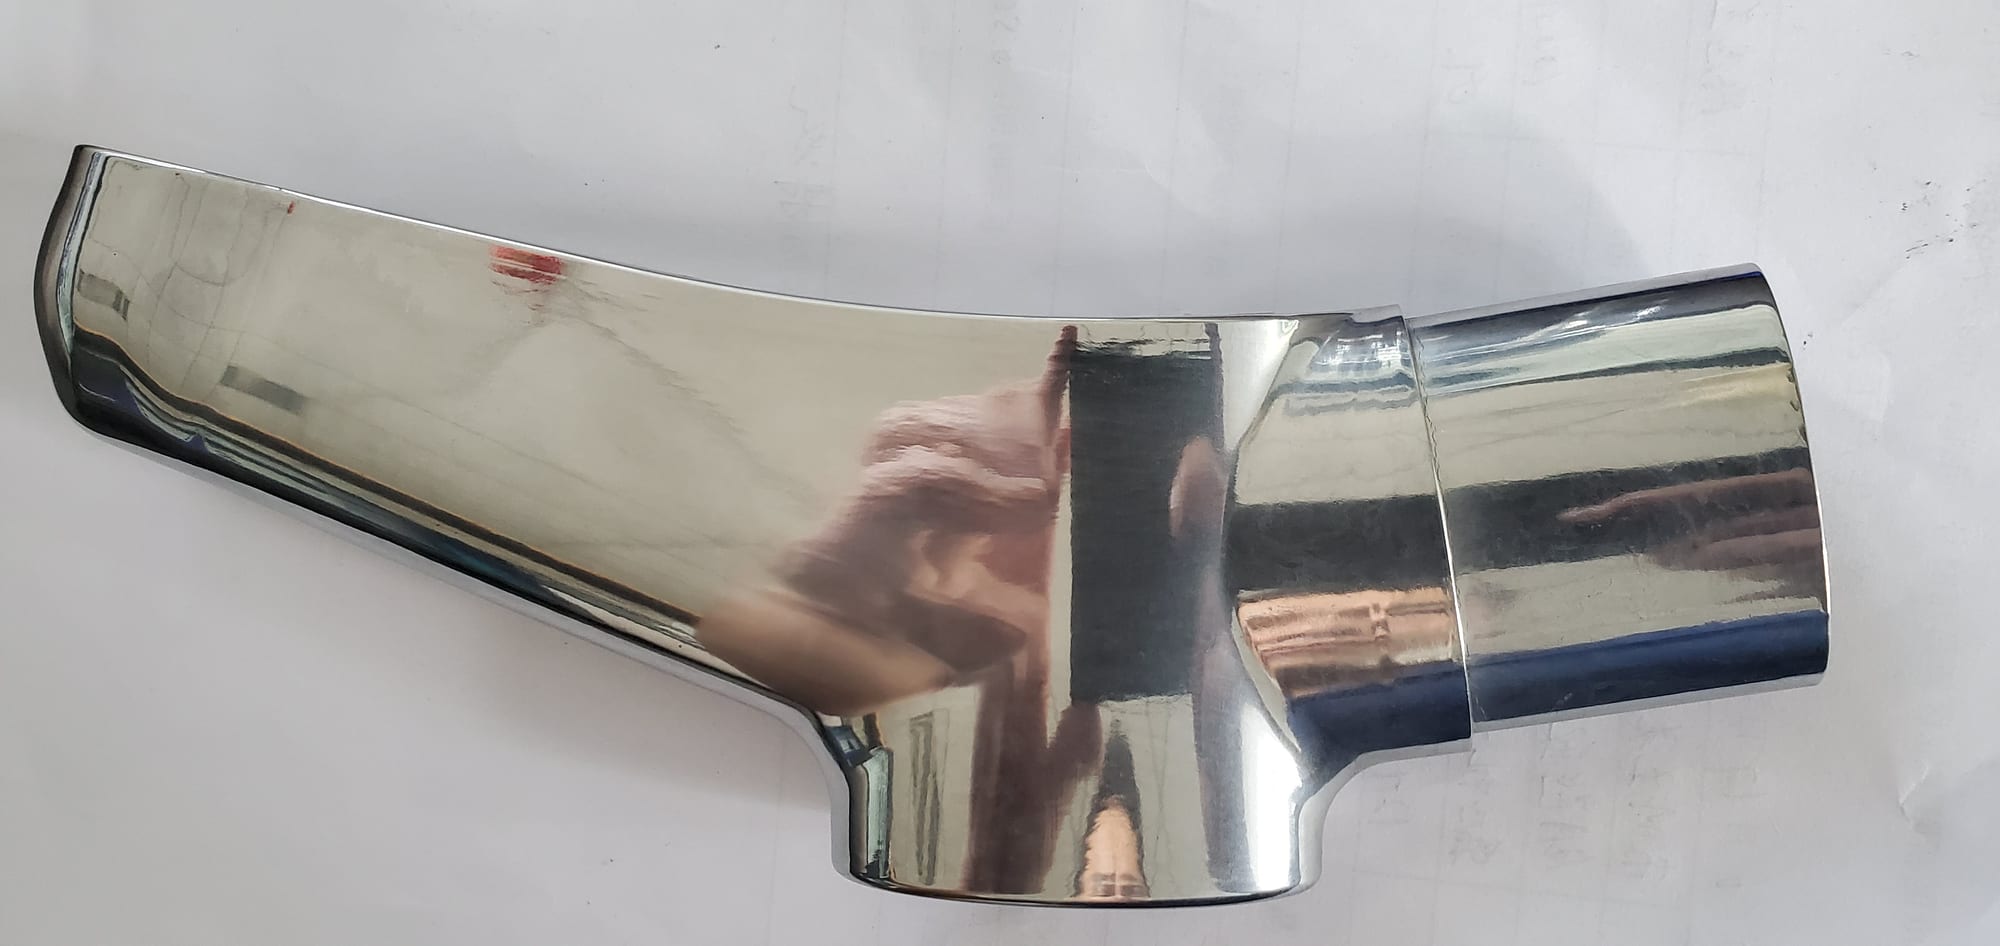
Полированный латунный фитинг с поверхностью, отражающей руку и окно.
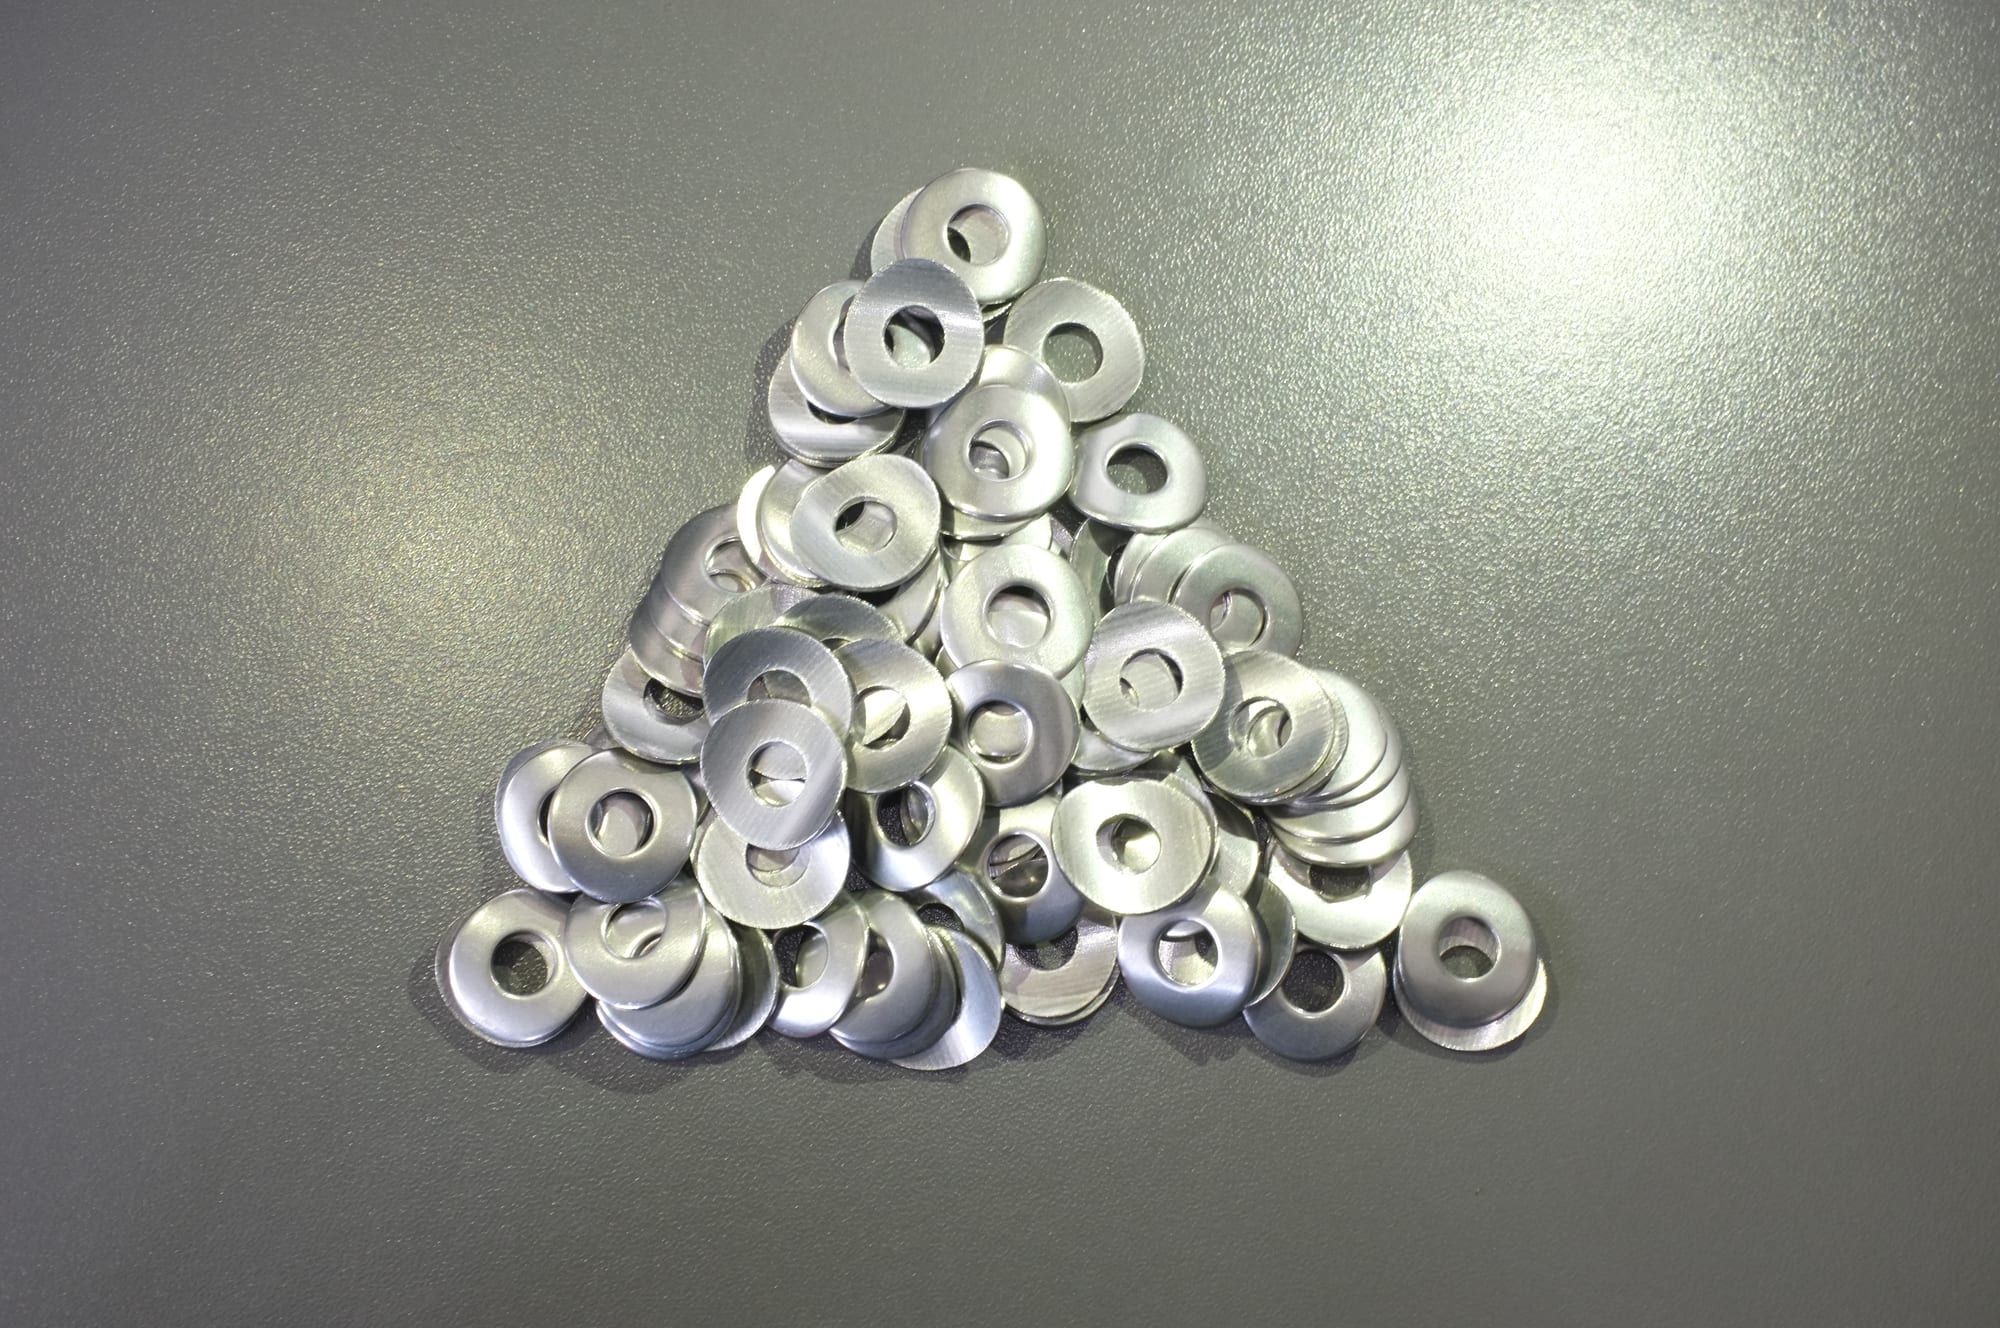
Блестящие шайбы после цикла с компаундом и телами: результат, ради которого выбирают этот класс.
Наш складской ассортимент по назначению
Эту информацию большинство поставщиков описывают размыто. Здесь представлены компаунды нашей линейки с формой выпуска и фасовкой, сгруппированные по назначению. Их перечисление — не рекомендация для конкретной детали, а демонстрация того, что линейка построена вокруг задач, а не одного универсального «полировального компаунда».
Жидкие полировальные составы, 20 kg в бочке — рабочие жидкости для мокрой галтовки:
- Полировальная жидкость для металла, 20 kg/бочка — для металлов общего назначения
- Полировальная жидкость для металла на эфирных маслах, 20 kg/бочка — вариант для задач, где важны характеристики масла
- Полировальная жидкость для нержавеющей стали, 20 kg/бочка
- Полировальная жидкость для нержавеющей стали, 20 kg/бочка — в линейке для нержавеющей стали две позиции; уточняйте соответствие вашему сплаву и этапу, а не считайте их взаимозаменяемыми
- Полировальная жидкость для ацетата, 20 kg/бочка и масло для чистовой галтовки ацетата, 20 kg/бочка — для ацетатных оправ, где мокрый процесс должен быть холодным и коротким
Масла и компаунды для шлифовки алюминия:
- Жидкий зеленый полировальный компаунд для металла, масло для шлифовки алюминия
- Шлифовальный компаунд для металла, зеленая жидкость для алюминия, паста/масло
Порошки и бочки, 50 kg:
- Полировальный, обезжиривающий и антикоррозийный порошок, 50 kg/барабан — класс совмещенной очистки и защиты
- Абразивный полировальный блескообразователь, 50 kg/бочка — класс глянцевания
- Абразивный раствор, 50 kg/бочка
- Химреагент для электрополировки нержавеющей стали, 50 kg/бочка — иной процесс, чем механическая галтовка; не применять как добавку к ней
- Моюще-полировальная жидкость для нержавеющей стали, 50 kg/бочка
Весь ассортимент — на странице галтовочных компаундов. При заказе по спецификации, а не по артикулу, компаунд — лишь одна строка из четырех (наряду с типом тел, их размером и циклом); поставщик, называющий цену без остальных трех параметров, оценивает наугад.
Полировальные компаунды по материалам: нержавеющая сталь, сталь, алюминий и акрил
Класс определяет функцию компаунда, а материал — его модификацию. Четыре материала закрывают большинство задач, и дефекты на них проявляются по-разному.
Компаунд для полировки нержавеющей стали
На нержавеющей стали компаунд выполняет максимум работы, и ошибка видна быстрее всего. Она нагартовывается, удерживает тепло, и деталь часто должна быть зеркальной, а не просто чистой.
- Задача компаунда: отводить тепло и шлам, исключая вторичное резание, и удерживать химсостав, предотвращающий потускнение поверхности между переходами.
- Типичный дефект: серый или синеватый налет после долгого цикла. Причина — слабый компаунд, не удерживающий шлам во взвеси: микрочастицы рециркулируют и делают поверхность снова матовой.
- Что менять сначала: не наполнитель — увеличьте концентрацию и проверьте подачу, прежде чем менять загрузку.
Компаунд для полировки стали
Для стали у компаунда есть вторая задача: защита от коррозии между станком и следующей операцией.
- Задача компаунда: снимать припуск, удалять шлам и защищать деталь до следующей стадии. Чистая деталь, заржавевшая за ночь, обработана не тем компаундом, а не наполнителем.
- Характерный дефект: налет ржавчины или мгновенная коррозия в первые часы после обработки, обычно в глухих полостях и на свежесрезанных кромках.
- Что менять в первую очередь: ингибиторы коррозии компаунда и регламент промывки, а не время цикла. Увеличение цикла лишь ухудшает ситуацию: деталь дольше остается влажной.
Алюминий
Алюминий не прощает переноса компаунда со стали. Он мягок, наволакивается вместо резания и реагирует на химию, допустимую для стали. Компаунд обязан мягко резать без наволакивания и изменения цвета: алюминий дает иной базовый оттенок, чем сталь, что важно при гальванопокрытии. Характерный дефект — затертая, пятнистая, сероватая поверхность с черным осадком на деталях и в машине. Решение кроется в химии: компаунд для нержавейки на алюминии — главная причина неудач, а время обработки лишь усиливает наволакивание.
Полировальный компаунд для акрила и специфика пластмасс
Полировальный компаунд для акрила — не просто ослабленный состав для металла, а другой продукт. Пластик — это не металл на пониженных режимах, а иной техпроцесс. Мокрая ванна с теплым компаундом размягчает пластики, а акрил необратимо коробится. Компаунд должен смазывать и очищать без нагрева и полностью смываться: осадок на прозрачной детали означает брак. Типичные дефекты — побеление, матирование и деформация тонких стенок из-за перегрева и несмытого компаунда. Решающий фактор здесь — выбор сухой или мокрой обработки, а не сам компаунд. Поэтому большинство пластиков обрабатывают всухую.
Единое правило для всех четырех случаев
Компаунд для нержавеющей стали, компаунд для обычной стали и компаунд для алюминия — три разных продукта не просто так: состав выбирают сперва под материал, а затем под требуемую чистоту поверхности. Две детали одинаковой геометрии (из нержавейки и алюминия) требуют разных компаундов при той же марке наполнителя и целевой шероховатости. Работа одним компаундом на обоих материалах и приводит к необъяснимой пятнистости.
Почему концентрация и расход — второй вопрос, а не первый
Когда функциональный класс выбран правильно, второй вопрос — сколько и с какой скоростью подавать. Именно здесь кроется большинство проблем и чаще всего подводят типовые руководства: точная дозировка зависит от машины, наполнителя, детали, исходных загрязнений, а также проточной или замкнутой схемы циркуляции.
Два правила неизменны при всех переменных, и их стоит назвать:
Больше компаунда — не обязательно лучше. Результат зависит от функции компаунда и исходных загрязнений. Передозировка меняет условия контакта, вызывает вспенивание и оставляет осадок, который после сушки проявляется как мутный налет.
Больше воды — тоже не обязательно лучше. Расход меняет динамику промывки и условия контакта, а не просто «улучшает очистку». Изменение подачи — это смена техпроцесса, и ее следует проверять контрольной деталью, а не на глаз.
Рабочий метод прост: зафиксируйте базовые параметры (станок, наполнитель и его состояние, материал, загрязнения, загрузка, вода, марка компаунда, способ дозирования, расход, время, промывка, сушка), затем измените одну переменную и проверьте результат. Метод детально изложен в контроль воды и компаунда при виброгалтовке, а разделение ролей наполнителя, компаундов и присадок описано в как наполнители, компаунды и присадки определяют процесс галтовки. Здесь они не повторяются.
Ошибочный диагноз, который нужно исключить до смены компаунда
Серый оттенок или мутность после стадии глянцевания списывают на компаунд гораздо чаще, чем он заслуживает. Обычная причина — перенос крупного зерна с предыдущей стадии: загрузка все еще содержит абразив после шлифовки, и полировка идет поверх него, создавая равномерную серую матовость, которая чуть ослабевает, но возвращается вновь.
Проверка проста: промойте детали и загрузку, повторите процесс с тем же компаундом и той же дозировкой и проверьте, вернется ли мутность. Если налет исчез — дело было вовсе не в компаунде. Если же цех сразу меняет компаунд, покупается новый продукт, меняются дозировка и подача, и никто так и не узнает, какой фактор был решающим. Именно так технология превращается в набор суеверий.
Та же логика применима к тусклой поверхности при мокрой галтовке: грязная вода, взвесь шлама и масло оставляют серую пленку, которая выглядит как брак галтовки, являясь на деле сбоем промывки.
Как протестировать компаунд на своих деталях
Подбор полировального компаунда для металла не закончить чтением: правильный выбор находят в тестах, меняя строго по одной переменной за раз. Сам тест краток:
- Используйте наихудшую деталь, а не среднюю — деталь с самыми глубокими рисками, наиболее узкими элементами и скрытыми поверхностями.
- Зафиксируйте наполнитель, загрузку и настройки станка для теста, чтобы компаунд был единственной переменной.
- Задайте критерии приемки до запуска: шероховатость, вид при заданном освещении, критические поверхности без изменений и допустимое время до коррозии после финиша.
- Измеряйте, а не оценивайте на глаз. Фиксируйте качество обработки и расход. Наш стандартный процесс: вы присылаете типовые детали (включая худшие образцы), материал и требуемую чистоту, а получаете их обратно с замеренным циклом и расходом наполнителя.
- Повторите тест. Результат работы компаунда, не повторяющийся на втором образце, — это не результат.
Два параметра определяют, стоит ли тратить время на испытания компаунда. Во-первых, назначение компаунда жестко связано с длительностью цикла: от 10 до 20 минут для легкого снятия заусенцев, от 20 минут до 2 часов для типовой загрузки мелких деталей в чаше, от 2 до 8 часов для тонкой полировки. Компаунд выбирают под конкретный диапазон, а не для «галтовки вообще», и испытание продукта вне его диапазона ничего не дает. Во-вторых, компаунд — текущий расход, а не разовая закупка: его дозируют на цикл по объему или весу, и в смете он стоит после наполнителя. Поэтому у поставщика нужно запрашивать не цену за бочку, а расход на партию — аналогично расходу наполнителя в килограммах на 100 часов.
Полировальные компаунды для нержавеющей стали и ювелирных изделий: два случая, когда слово «металл» слишком общее
Классы выше показывают, *что делает компаунд*. Две группы материалов пересекают эту схему и требуют отдельного рассмотрения, так как их запрашивают по прямому назначению.
Ювелирный полировальный компаунд (в американском варианте: jewelry polishing compound)
Ювелирная обработка — особый случай, и это вовсе не ниша, а масштабная производственная категория, охватывающая мелкие украшения, детали часов, фурнитуру и полировку драгметаллов.
Ее отличают три фактора. Металл мягкий, а его стоимость высока, поэтому контролируемый съем важнее быстрого: царапина на драгметалле требует переделки, а не подправки. Качество оценивают по цвету и чистоте блеска: компаунд с серым налетом непригоден даже при отличной шероховатости. И потеря металла — это прямые убытки: для тонких стенок из драгметалла агрессивность компаунда является не только техническим, но и коммерческим решением.
Что включать в спецификацию: металл, целевой цвет (а не только шероховатость), элементы, где недопустим съем металла, и планируется ли гальванопокрытие — ведь разнооттеночность партий приводит к видимым дефектам покрытия.
Результат работы выверенного компаунда и многостадийной технологии на твердом сплаве. Это ориентир для нержавеющей стали — и предостережение для ювелирных изделий: агрессивность, дающая такой результат на стали, снимет с драгметалла непозволительно много материала.
Когда компаунд — не тот инструмент
Компаунд не может исправить всё, и отношение к нему как к панацее ведет к потере времени и денег:
- Сетка рисок, не устраненная ранее. Если предыдущая стадия оставила царапины, никакой компаунд их не удалит. Нужно менять операцию.
- Отработанная загрузка. Ресурс наполнителя составляет от 20 до 200 рабочих часов в зависимости от материала и цикла. Если качество не растет, на деталях видна серая матовая пленка, а процесс требует на 20% больше времени, решение — свежий наполнитель, а не усиленный компаунд.
- Труднодоступная геометрия. Компаунд не заставит наполнитель проникнуть в глухое или поперечное отверстие. Это вопрос размера наполнителя и технологии.
- Ацетат и мягкий пластик в теплой влажной ванне. Термическая деформация необратима, и никакой компаунд ее не предотвратит. По этой причине оправы из ацетата обычно обрабатывают всухую.
- Титан и другие чувствительные к загрязнениям сплавы. Для них сначала требуется отдельная чистая загрузка. Компаунд не нейтрализует загрязнения, занесенные с другой операции.
- Поверхность, требующая идентичности между партиями под покрытие. Компаунд слегка меняет базовый вид. Повторяемость партий дает регламентированный техпроцесс, а не более глянцевый компаунд.
- Деталь, которая должна выходить из машины сухой и без пятен. Сушка — отдельный этап. Линейка сушилок создана потому, что мокрый процесс без сушки оставляет в глухих полостях пленку, проявляющуюся пятнами спустя недели.
Что спросить перед покупкой компаунда
- «К какому функциональному классу относится продукт и для чего он не предназначен?» Поставщик, не способный ответить на второй вопрос, продает продукт общего назначения.
- «Какова дозировка: по объему или по массе?» Дозировка зависит от процесса, но метод должен быть указан.
- «Каков расход на партию?» Важна не только цена бочки. Затраты на деталь определяет расход, а не цена за килограмм.
- «Рассчитан ли он на прямоток или рециркуляцию?» Одноразовый компаунд может не подойти для замкнутого контура, а система рециркуляции требует контроля сепарации, долива и обслуживания.
- «Что происходит между обработкой и следующей операцией?» Если до покрытия есть риск коррозии, класс защиты важен: его следует указывать, а не предполагать.
- «Проведете ли вы сначала тесты на наших деталях?» Подбор компаунда завершается результатом на образцах, при этом параметры фиксируют для воспроизводимости рецептуры.
Часто задаваемые вопросы
В чем разница между полировальным компаундом и полировальной жидкостью? Они пересекаются, и в отрасли эти термины употребляют свободно. «Жидкость» обычно означает жидкий продукт, дозируемый в мокрый процесс; «компаунд» может означать то же самое либо пасту, масло или порошок. Значение имеет функциональная классификация — шлифование, глянцевание, очистка, защита, — а не то, жидкий ли продукт.
Нужен ли разный компаунд для нержавеющей стали и алюминия? Да. Алюминий мягче, легче наволакивается и полируется до другого оттенка, поэтому рабочая жидкость и дозировка отличаются от обработки нержавеющей стали. Применение состава для нержавейки на алюминии обычно дает шероховатую, жесткую поверхность, а типичный способ исправления — снять больше материала — дает обратный эффект.
Может ли более глянцевый компаунд сделать детали более блестящими? Лишь в пределах возможностей исходной поверхности. Компаунд повышает отражательную способность, но не удаляет риски от предыдущего этапа. Если деталь мутная из-за слишком грубой предварительной обработки, более глянцевый компаунд изменит характер матовости, а не уберет ее.
Сколько компаунда использовать? Универсальной нормы нет, а любое значение с другого оборудования или материала — лишь догадка. Отталкивайтесь от техпаспорта поставщика, фиксируйте дозировку, меняйте по одному параметру за раз и проверяйте результат на повторном образце. То же правило касается подачи воды.
Состав для электрополировки — это то же самое, что и галтовочный компаунд? Нет. Электролитическая полировка относится к другой группе процессов, и ее реагент не служит добавкой для механической галтовочной загрузки. Оба могут входить в общий маршрут финишной обработки, но они невзаимозаменяемы, и их нельзя совмещать на одном этапе.
 +86-592-2381506


 Поддержка сети IPv6
