


Полировальный компаунд для плексигласа: прозрачность — требование, остаток — брак
Плексиглас — акрил, ПММА или 有机玻璃 (смотря где приобретать) — материал, где компаунд оценивают иначе, чем на металле.
На металле компаунд помогает абразиву и смывается. Незначительный налет — косметический пустяк, стираемый салфеткой. На плексигласе налет — это брак. Прозрачную деталь проверяют *на просвет*, поэтому любые следы на поверхности, в риске или микротрещине выглядят как дефект: плохо смытый компаунд бракует деталь, даже если профиль шероховатости в норме.
Этой противоположности и посвящена вся страница.
Станки для мокрой обработки прозрачных деталей не отличаются от стандартных, и наши виброгалтовочные машины включают формы камер с футеровкой, не повреждающей мягкую поверхность.
Конфигурация барабана под мелкие прозрачные детали описана в нашей серии роторных барабанов.
Почему прозрачность меняет каждое решение
Четыре следствия прозрачности
Прозрачность детали влечет за собой четыре следствия:
1. Критерий приемки — чистота, а не шероховатость. Шероховатость задает микропрофиль, но не равномерность светопропускания. Деталь может уложиться в допуск шероховатости, но остаться мутной, а муть — это брак. Приемку ведут визуальным сравнением с граничным образцом при заданном свете.
2. Остаток — это дефект, а не грязь. Компаунд в риске, следе инструмента или микротрещине виден яркой или мутной полосой. Поэтому смываемость критична при выборе компаунда для плексигласа, а на стали это лишь помеха.
3. Нагрев необратим. Плексиглас размягчается и покрывается трещинами при температурах намного ниже стойкости металлов. Горячий компаунд или трение в цикле не просто царапают деталь, они меняют сам материал. Это повреждение не заполировать: вещество в этой зоне физически переродилось.
4. Царапину нельзя заполнить. Полировка срезает слой, а не заполняет его. На прозрачной детали риска глубже зоны съема при полировке остается на виду: сзади нет фона, чтобы скрыть линию.
Отсюда строгий порядок: не греть → не создавать новых рисок → снимать строго минимум → полностью смывать. Компаунд отвечает за все четыре пункта, и бракует деталь, если решает лишь третий.
Выбор наполнителя идет отдельно от химии: наша серия пластиковых галтовочных тел определяет форму и связку для мягких прозрачных деталей, а компаунд не исправит наполнитель, царапающий поверхность.
Этап сушки после мокрой обработки приведен на странице центробежных сушилок; для прозрачных деталей он решает, возникнет ли белесый налет.
Задачи компаунда для плексигласа
| Требование | Последствия несоблюдения |
|---|---|
| Смазывать достаточно, предотвращая нагрев загрузки | Необратимые трещины напряжения, побеление или коробление |
| Снимать материал мягко и ступенчато | Глубокая риска мимо зоны полировки следующего шага; матовость |
| Полностью смываться, не оставаясь в риске | Мутная полоса или налет, видимый после сушки |
| Не разъедать полимер | Травление, белесая муть или изменение химии поверхности |
| Смываться с прозрачной детали за один проход | Осадок требует протирки, а протирание мягкой поверхности наносит риски |
Задачи компаунда: строка за строкой
Четвертая строка специфична для пластиков. Компаунд для металлов часто чересчур щелочной или агрессивный для ПММА, что вызывает помутнение вместо царапины. Это выглядит как ошибка полировки, но суть проблемы — химическая.
Сухой метод не требует смыва; наполнитель для него описан в разделе сухих галтовочных тел, а не в характеристиках компаундов.
Мокрая или сухая — ключевой выбор процесса
Для плексигласа выбор «мокрая или сухая» не предпочтение: он определяет состав компаунда.
Сухие процессы (скорлупа грецкого ореха, кукурузные гранулы или сухой пластик) снимают проблему промывки: вода не загоняет остатки в риски, риск налета ниже. Это стандарт для финишного глянцевания прозрачных деталей.
Мокрые процессы производительнее и лучше обрабатывают рельеф, но оставляют воду и компаунд на самых заметных местах прозрачной детали. Мокрая галтовка плексигласа требует промывки и сушки под прозрачные детали, а не заимствованных из металлообработки.
Интервалы циклов указывают на стадию. При свободной галтовке легкое притупление кромок или снятие заусенцев занимает от 10 до 20 минут, а глянцевание длится от 2 до 8 часов — и на прозрачной детали именно длительный мокрый глянец чреват налетом. Это практический довод в пользу сухого финиша, где вода не занесет остатки внутрь.
Практическое правило: если деталь имеет царапину или форму, удерживающую жидкость, выбирайте сухой финиш; если нужен съем припуска, типовой цикл — мокрая шлифовка с последующим сухим глянцеванием.
Как выглядит осадок и почему его трудно заметить
Три внешних проявления брака
Три вида дефектов, и это разные проблемы:
| Что видно | Что это обычно |
|---|---|
| Равномерная молочная мутность по всей детали | Химическое воздействие компаунда на полимер или слишком грубая загрузка для ПММА |
| Мутный налет, проявляющийся после сушки | Остатки в царапине или микротрещине, высохшие на поверхности |
| Яркие полосы или линии | Царапина, забитая остатками компаунда: она проявится снова |
| Локальное белое микрорастрескивание | Перегрев: растрескивание от напряжений при слишком горячем или сухом цикле |
Все четыре дефекта внешне схожи, но имеют разные причины. Поэтому при помутнении оргстекла начинают не со смены компаунда, а с вопроса «какой из четырех это случай», а затем — «была ли деталь влажной или сухой в конце».
Для матовой поверхности нужны другие расходники и зачастую иной техпроцесс, а сравнение полировки и глянцевания показывает, почему эти две операции невзаимозаменяемы.
Серии оборудования для этих процессов представлены на странице нашей продукции.
Когда этот компаунд не поможет
Когда никакой компаунд не поможет
Деталь растрескалась от нагрева. Если возникли трещины от напряжений, компаунд их не устранит. Решение лежит на ранних этапах: снизить мощность, сократить цикл, улучшить смазку или сменить процесс.
Царапина глубже возможностей полировки. Прозрачная деталь не скроет дефект текстурой поверхности. Если царапина глубже снимаемого при полировке слоя, деталь придется вернуть на более грубую стадию или забраковать.
Деталь из другого пластика. Оргстекло, поликарбонат, полистирол и ацетат ведут себя по-разному в одном компаунде. Поликарбонат особенно чувствителен к ряду химикатов и к напряжениям. Компаунд для одного материала не подойдет автоматически для другого.
Деталь в сборе или имеет вставки. При мокрой обработке и промывке узла жидкость застревает в стыках, и налет появляется там, где его невозможно удалить.
Требуется матовая или текстурированная поверхность. Полировальный компаунд создает прозрачность. Для матовой отделки нужна другая спецификация и другой расходник.
Поставляемая нами продукция
Наша продукция
Мы производим компаунды и жидкости для прозрачных пластиков и поставляем их в промышленных масштабах: состав для ацетата отгружается в 20 kg бочках — объем для цеха со станками, а не лаборатории с образцами.
Что мы не публикуем, так это рецептуру. Уровень pH, концентрация и пакет присадок определяются полимером и техпроцессом; мы подбираем их по детали и образцу, а не называем абстрактную марку. Поставщик, предлагающий «марку» компаунда для оргстекла без уточнения полимера и процесса, дает вам просто цифру, а не техническое решение.
Главные вопросы для подбора: какой полимер, мокрая или сухая обработка и какая поверхность нужна на выходе. Эти три ответа определяют выбор продукта, и именно с них должен начинаться расчет стоимости.
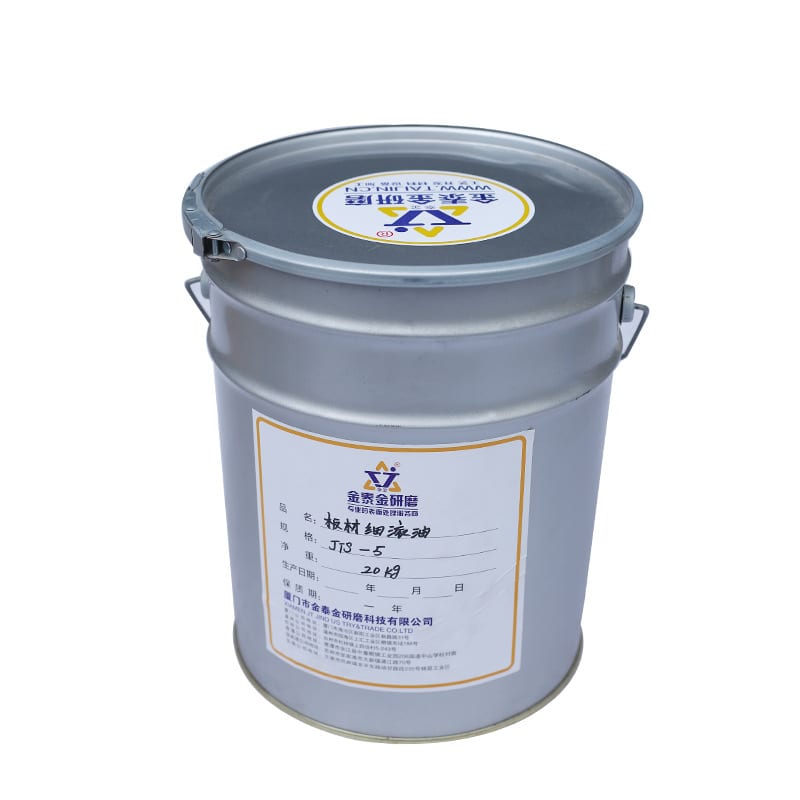
В каком виде реально поставляется компаунд для прозрачных пластиков: 20 kg бочка чистового прокатного масла, а не флакон полироли. Этот объем тары — рабочий формат для цеха со станками, а не лаборатории с образцами, и именно так закупается подобная продукция: на просвет и по поверхности материала, а не по значению шероховатости. Сопоставьте это с четырьмя дефектами выше: сплошная мутность здесь вызвана химией, налет после сушки — осадком в царапине, а локальное побеление — перегревом. Три разные причины, один внешний симптом, и компаунд устраняет лишь одну из них.
Марка для глянцевания в том же формате: 20 kg бочка полировального компаунда. На прозрачной детали именно на стадии глянцевания налет становится заметным, поэтому компаунд подбирают по тому, что он оставляет, а не по тому, что удаляет.
Если деталь — оправа из ацетата, а не лист из оргстекла, то страница компаундов для ацетата и плексигласа содержит информацию о заказе для этой группы материалов.
Что указать в запросе
Что указать в запросе
- Точное наименование полимера: оргстекло (ПММА), поликарбонат, полистирол или ацетат. Они невзаимозаменяемы.
- Мокрый или сухой процесс и тип оборудования: компаунд подбирается под техпроцесс, а не только под материал.
- Устраняемый дефект: мутность, царапина, заусенцы на кромках или следы инструмента. Для каждого нужна своя интенсивность съема.
- Требуемая прозрачность и метод ее оценки: эталонный образец при заданном свете информативнее значения шероховатости.
- Элементы, задерживающие жидкость: гравировка, отверстия, стыки сборки. Для них определяющим фактором становится сложность промывки.
- Размер тел при насыпной загрузке. Наполнитель не должен превышать треть наименьшего элемента детали; в оправе это отверстие под винт размером от 1.2 до 1.4 mm. Этот размер полностью исключает керамику, а не просто требует мелкой фракции: тела плотностью от 2.6 до 3.0 г/см³ для ацетата плотностью 1.18 г/см³ вызовут сколы и матирование прозрачной детали, а при размере от 3 до 10 mm они еще и в 7–25 раз больше отверстия. Для акрила и ацетата применяют мягкий наполнитель — пластиковые конусы, ореховую скорлупу или деревянные штифты, проходящие отверстия без застревания, при этом тонкая обработка выполняется компаундом, а не наполнителем.
- Условия площадки при заказе станка: трехфазная сеть 380 V или 415 V при 50 Hz, уровень шума от 75 до 85 dB(A) на расстоянии одного метра и стандартная конфигурация с отгрузкой через от 25 до 35 дней после предоплаты.
- Последующие операции — печать, покрытие, сборка или упаковка. Невидимый сейчас налет может проступить под покрытием.
Расходные материалы для процесса приведены в нашей линейке расходных материалов.
Часто задаваемые вопросы
Что такое перспекс и то же ли это, что акрил? Да. Perspex — торговая марка акрила (ПММА); тот же материал продается как акрил, плексиглас и 有机玻璃. Это иной полимер, отличный от поликарбоната, полистирола и ацетата, и компаунд подбирается под фактически обрабатываемый.
Почему деталь из перспекса мутнеет? Есть четыре причины, и их нужно различить до внесения изменений: химическое воздействие компаунда на полимер (равномерная мутность), остаток в царапине, высыхающий на поверхности (налет после сушки), слишком грубая загрузка для ПММА (матирование) или перегрев (локальное растрескивание). Лишь химия и съем зависят от компаунда.
Можно ли использовать компаунд для полировки металла на перспексе? Небезопасно. Состав для металла часто слишком щелочной или агрессивный для акрила, приводя к белесой мутности вместо царапин. Это воспринимается как дефект полировки, но является химической проблемой.
Мокрая или сухая обработка для перспекса? Сухая полностью исключает налет, поэтому обычно выбирается для финишной полировки прозрачных деталей. Мокрая быстрее снимает припуск и лучше обрабатывает рельеф, но требует промывки и сушки для прозрачных деталей. Типичная схема — мокрый съем и сухой финиш.
Защищает ли компаунд от царапин? Нет. Он смазывает, снимает слой и смывается. Царапина после полировки либо не была удалена, либо появилась при обращении — и на мягких прозрачных деталях большинство повреждений возникает именно при перегрузке и манипуляциях.
В какой таре поставляется компаунд? Жидкость для ацетата из нашей линейки поставляется в бочках по 20 kg. Размер тары — рабочая единица, а не минимум; спецификация определяется под вашу деталь и образец.
Макс Сюй, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, ул. Синьчан, промышленная зона Синьян, район Хайцан, Сямэнь
info@surface-polish.com
В статье описан подбор компаунда для прозрачных пластиков; это не гарантия результата для конкретной детали, и мы не публикуем рецептуры. Процесс обработки определяется материалом, припуском на съем и требуемой чистотой поверхности, поэтому компаунд утверждается после испытаний на вашей детали. Мы производим оборудование для финишной обработки, галтовочные тела и компаунды, но не оказываем услуг контрактной обработки.
 +86-592-2381506


 Поддержка сети IPv6
