


Полировка шатунов: длинная деталь — особая технологическая проблема
Шатун кажется небольшой деталью простой формы. В процессе галтовки это не так: это длинная деталь, и длина меняет физику процесса раньше любых других свойств.
С длинными деталями возникают три проблемы, не свойственные компактным, и все три связаны с геометрией, а не материалом:
- Они зависают. В чаше загрузка движется по кольцу, и деталь длиннее рабочей ширины ложится поперек и перестает двигаться. Середина не обрабатывается, а концы обрабатываются избыточно.
- Они гнутся, вместо того чтобы скалывать заусенец. Шатун жесткий вдоль длины и гибкий поперек. Загрузка, снимающая кромку с компактной детали, создает изгибающую нагрузку на длинную.
- Оба конца неэквивалентны. У шатуна есть большая и малая головки. В свободной загрузке большая головка имеет один характер контакта, а малая — другой, поэтому один номинальный цикл дает разное качество отделки.
В этом вся суть. Выбор оборудования для шатуна требует сначала решить вопрос длины, а все остальное следует за этим.
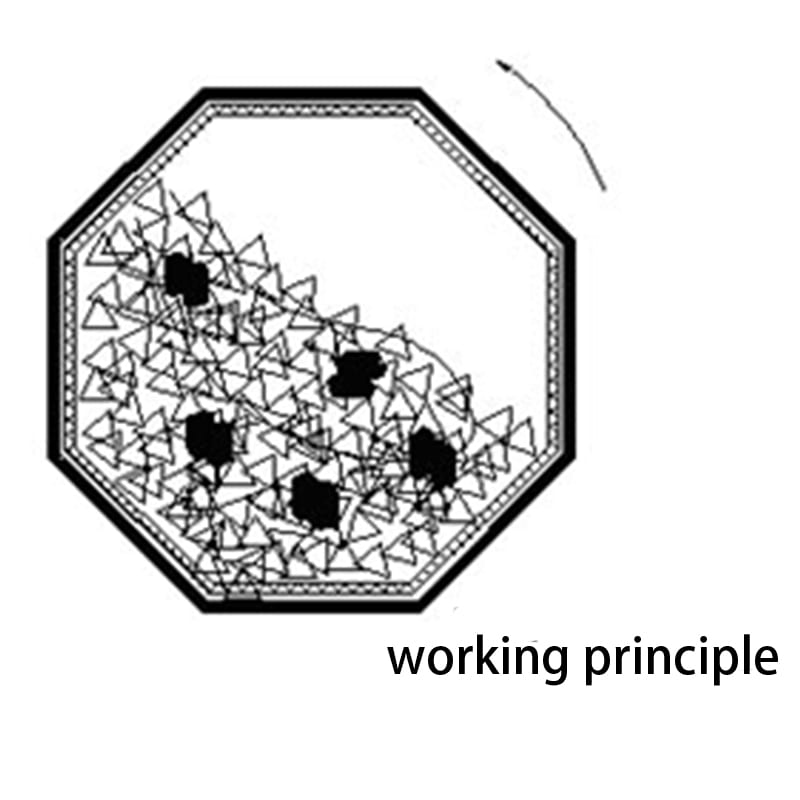
Проблема зависания наглядно: восьмигранный барабан с пересыпающейся загрузкой. Длинная деталь перекрывает этот поток вместо движения в нем: середина лишена контакта, а концы перерабатываются. Поэтому именно длина, а не материал, определяет тип оборудования для шатуна.
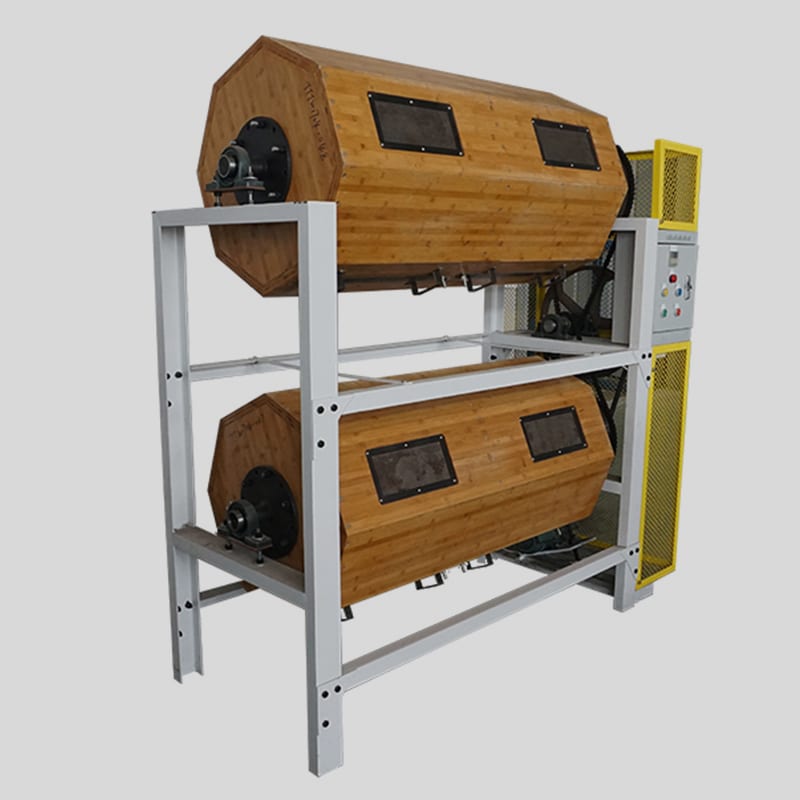
Геометрия, определяющая тип оборудования: барабан с загрузкой внутри. Шатун — длинная деталь, и ложась поперек потока, она останавливается вместо того, чтобы обрабатываться.
Вопрос длины также определяет выбор между чашей и лотком в наших виброгалтовочных машинах, и для шатуна его решают до обсуждения любых других параметров.
Вариант с фиксацией деталей, не способных двигаться в загрузке, описан на странице магнитной полировки.
Четыре решения по порядку
1. Пойдет ли деталь в потоке или зависнет?
Это определяет серию:
| Форма камеры | Поведение длинных деталей | Вердикт |
|---|---|---|
| Чаша | Загрузка движется по кольцу; деталь длиннее рабочей ширины кольца ложится поперек и застревает | Плохо выше определенной длины |
| Лоток | Канал; деталь ложится вдоль потока, а не поперек | Хорошо — форма для длинных деталей |
| Барабан | Деталь движется с загрузкой; длинные детали могут заклинить барабан или встать враспор | От плохого до среднего |
| В оснастке | Деталь зажимается и подается | Хорошо, ценой производительности |
Практический тест: сравните наибольший габарит детали с рабочей шириной чаши. Если деталь сопоставима с ней или длиннее, ее заклинит — и никакая регулировка фракции, цикла или загрузки не поможет неподвижной детали.
Обратите внимание: дело не в емкости машины в литрах. Чаша 150 L и лоток 150 L вмещают одинаковый объем загрузки, но ведут себя совершенно иначе с деталью длиной 300 mm.
2. Как изгибающая нагрузка влияет на деталь?
У шатуна своя задача: в работе он несет осевую нагрузку. Это делает прямолинейность жестким требованием, а обработку россыпью — риском.
Два механизма:
- Статический изгиб — деталь опирается на наполнитель и нагружается по центру. За цикл это изгибает тонкий стержень.
- Удар — соударение деталей в загрузке. Удар по центру шатуна создает длинное плечо рычага к концам.
Вывод: если прямолинейность регламентирована, деталь либо закрепляют (секционный лоток или оснастка), либо смягчают процесс (меньше энергии, больше демпфирования наполнителем), либо контроль прямолинейности намеренно выносят на этап после обработки.
3. Можно ли уравнять оба конца?
Большая и малая головки различаются массой, площадью поверхности и положением в загрузке. При обработке россыпью контакт не будет одинаковым, если не обеспечить это принудительно.
Три способа выравнивания:
- Оснастка или отсеки в лотке для одинаковой ориентации каждой детали.
- Разделение партий — обработка большой и малой головок по отдельным техпроцессам вместо надежды на средний результат.
- Обработка в оснастке (буксирная галтовка), где ориентация детали строго задана, а не статистическая.
Честная оценка: у шатуна оба конца — проблема спецификации прежде технологии. Если на чертеже указано «полировать оба конца до одинакового вида», процесс должен уравнивать их; чаша при совместной обработке даст среднее между ними.
4. Каковы требования к поверхности и где именно?
У шатуна обычно три зоны поверхности с разными требованиями:
| Зона | Типовое требование | Что это значит для процесса |
|---|---|---|
| Отверстие нижней головки | Функциональное — посадка подшипника, жесткий допуск | Не для галтовки навалом; исключено геометрией отверстия |
| Отверстие верхней головки | Функциональное | Аналогично |
| Наружные поверхности и стержень | Декоративное или усталостное | Зона действия свободной загрузки |
Это разделение — самое важное на этой странице. Значительная часть поверхности шатуна функциональна и не должна контактировать с насыпной загрузкой, чтобы не нарушить геометрию отверстий. Поэтому обрабатываются внешние грани и стержень, а отверстия маскируют или исключают из зоны обработки.
И фактор усталости: качество поверхности стержня шатуна важно не только эстетически — более гладкая поверхность снижает концентрацию напряжений, провоцирующую усталостные трещины. В этом реальная причина полировки шатуна помимо внешнего вида, и потому стержень — ключевая зона.
Лотковый тип предназначен для длинных деталей, а длина камеры в нашей серии галтовочных барабанов объясняет, почему станок вытянут в длину, а не в ширину.
Лотковые и барабанные установки представлены вместе на странице нашей продукции.
Ориентир по габаритам
В нашем каталоге нет отдельного станка для шатунов. В качестве ориентира по габаритам для лоткового типа (серии для длинных деталей) наш модельный ряд включает:
| Модель | Номинальный объем (л) | Габариты Д×Ш×В (мм) | Мощность (кВт) |
|---|---|---|---|
| L1300 | 1200 | 2700×1300×1400 | 5.0 × 2 |
| L1500 | 1500 | 3340×1290×1440 | 5.5 × 2 |
| L1800 | 1800 | 2800×1700×2000 | 7.5 × 2 |
Это каталожные параметры — сверяйте их со своей деталью. Учтите габариты: лотковая машина — длинная машина, и это не случайно. Длина лотка позволяет длинной детали лежать вдоль потока, а не поперек. Для прутка длина машины — функциональный размер, а не просто площадь размещения.
Детали, которую нельзя зажать без деформации, может потребоваться обработка в оснастке, и на странице колесных заготовок этот же компромисс рассмотрен с другой стороны.
Этап сушки после мокрой обработки описан на странице центробежных сушилок.
Когда обработка насыпным наполнителем не поможет
Отверстия. Насыпной наполнитель меняет геометрию отверстия. Если отверстие служит посадкой под подшипник, процесс настраивают без доступа к нему либо отверстие маскируют. Наполнитель, купленный для полировки прутка и пущенный по всей детали, испортит отверстие.
Деталь с жестким допуском на прямолинейность. Насыпной наполнитель изгибает тонкие детали. При строгом допуске на прямолинейность детали требуется опора или приспособление, иначе процесс выбран неверно.
Деталь, у которой оба конца должны строго совпадать. Статистический процесс дает статистический результат. Если оба конца должны быть идентичными, решением станет обработка в приспособлении или раздельные спецификации.
Один пруток или горсть. Наладка и загрузка наполнителя преобладают в затратах; поштучная экономика не работает. Это слесарная или специализированная работа.
Шатун с покрытием или обработанной поверхностью. Насыпная загрузка снимает материал, а покрытие — это материал. Если поверхность обработана, процесс требует иной спецификации — часто «без съема».
Наполнитель и коммуникации, если задействован станок. Для шатуна правило размера меняется возле масляных отверстий. Правило одной трети действует для элементов, куда наполнитель должен *проникать*; маслоканал размером от 2 до 4 mm — элемент, который наполнитель должен перекрывать, а не заходить внутрь. Тела размером в треть отверстия — менее 1.3 mm — не имеют ни массы для снятия штамповочного облоя в лотке, ни размера против застревания, а застрявшая гранула закупорит масляный канал. Поэтому рабочая загрузка берется крупнее масляного отверстия — от 12 mm в лотке — чтобы перекрывать отверстие, либо перед циклом отверстия глушат силиконовыми пробками. Стержень задает зону обработки, а масляное отверстие — зону маскировки. Станок этого класса работает от трехфазной сети 380 V или 415 V при 50 Hz, шумит в диапазоне от 75 до 85 dB(A) на одном метре, а стандартная конфигурация отгружается через от 25 до 35 дней после аванса (под заказ — от 45 до 60 дней).
Если для шатуна также требуется подбор наполнителя, загрузку выбирают из нашей линейки шлифовальных тел по наименьшему элементу, а не по тоннажу.
Что приложить к запросу
- Чертеж с указанием отверстий, торцов, требований к прямолинейности и поверхностей, которые нельзя обрабатывать.
- Размеры детали — длина, масса и диаметр стержня. Длина первична, так как она определяет серию станка.
- Материал и его состояние — кованый и литой стальной шатун ведут себя по-разному.
- Снимаемый припуск в десятых долях миллиметра и характер требований: декоративные или усталостные (они задаются по-разному).
- Прямолинейность и допуски отверстий: они определяют, применима ли вообще насыпная обработка.
- Объем и номенклатура — шатунов в партии и число артикулов: приспособления и перегородки определяют себестоимость детали.
- Последующие операции — дробеструйная обработка, покрытие, сборка: полированная поверхность под наклеп или покрытие задается иначе.
Каталог оборудования представлен на странице нашей продукции, где указаны лотковые установки и их объемы.
Часто задаваемые вопросы
Можно ли полировать шатуны в круглой виброустановке? Чаще всего нет. Шатун — длинная деталь, а в чаше наполнитель движется по кольцу: деталь длиннее рабочей ширины встает поперек и останавливается, поэтому середина не обрабатывается. Для длинных деталей подходит лотковый тип, где деталь лежит вдоль потока.
Что такое мостообразование и почему это важно? Мостообразование происходит, когда длинная деталь встает поперек потока вместо движения вместе с ним. Деталь останавливается: середина не обрабатывается, а концы перешлифовываются. Это не исправить маркой наполнителя или циклом — нужно менять геометрию, выбирая лотковый станок или перегородки.
Погнет ли полировка шатун? Может, если допуск прямолинейности строгий, а деталь тонкая. Насыпная загрузка создает изгибающую нагрузку, когда деталь опирается на наполнитель, а удары по центру имеют длинное плечо. При заданном допуске прямолинейности детали нужна опора или приспособление, либо этот параметр следует проверять после обработки, а не принимать на веру.
Полируются ли отверстия? При обработке в насыпной среде не должны: загрузка меняет геометрию отверстия, а посадка подшипника имеет строгий допуск. Обработка воздействует на наружные поверхности и стержень, а отверстия маскируют или настраивают процесс так, чтобы исключить контакт с ними.
Полировка шатуна только косметическая? Нет. Чистота поверхности стержня влияет на усталостную прочность: гладкая поверхность снижает концентрацию напряжений (эффект надреза), где зарождаются трещины. Это функциональная причина полировки, поэтому ключевой зоной обработки является именно стержень, а не вся деталь.
Какой размер установки мне нужен? Это вопрос длины, а не объема. Лотковые модели в нашей линейке достигают длины 3340 mm, и эта длина функциональна: она позволяет длинной детали свободно лежать в потоке среды. Сопоставляйте длину детали с длиной лотка, а не объем загрузки с литражом.
Макс Сюй, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, ул. Синьчан, промзона Синьян, район Хайцан, Сямэнь
info@surface-polish.com
Приведенные выше параметры — это каталожные данные моделей нашей линейки; они описывают установку, а не результат на конкретной детали. Техпроцесс финишной обработки определяется материалом, припуском и требуемой чистотой поверхности, поэтому конфигурация под деталь подтверждается пробной обработкой. Мы производим финишное оборудование, а также наполнители и компаунды к нему; мы не оказываем услуг контрактной обработки.
 +86-592-2381506


 Поддержка сети IPv6
