


Галтовочный барабан: бережная массовая обработка
В сравнительных таблицах галтовку в барабане часто относят к «бюджетным вариантам». Но это не отражает сути процесса. Барабан не бьет детали: он поднимает всю массу по стенке, и она соскальзывает вниз. Именно благодаря такому механизму тонкие стенки и острые кромки сохраняются в барабане, тогда как в вибромашине они могут повредиться.
Эта страница посвящена этому механизму и подходящим деталям. Если вы еще выбираете между типами машин — барабанными, вибрационными, центробежными, — решение здесь: барабанные полировальные станки.
Галтовочный барабан: что это на самом деле
Когда руководители производств смотрят на галтовочный барабан — также называемый барабанным галтовщиком, роторной или барабанной галтовкой, — они видят классическую конструкцию из нашего семейства барабанных галтовочных машин. Из-за простоты оборудования покупатели часто считают его просто более медленной версией виброчаши. На практике же галтовочный барабан использует совершенно иной физический принцип движения для обработки металла.
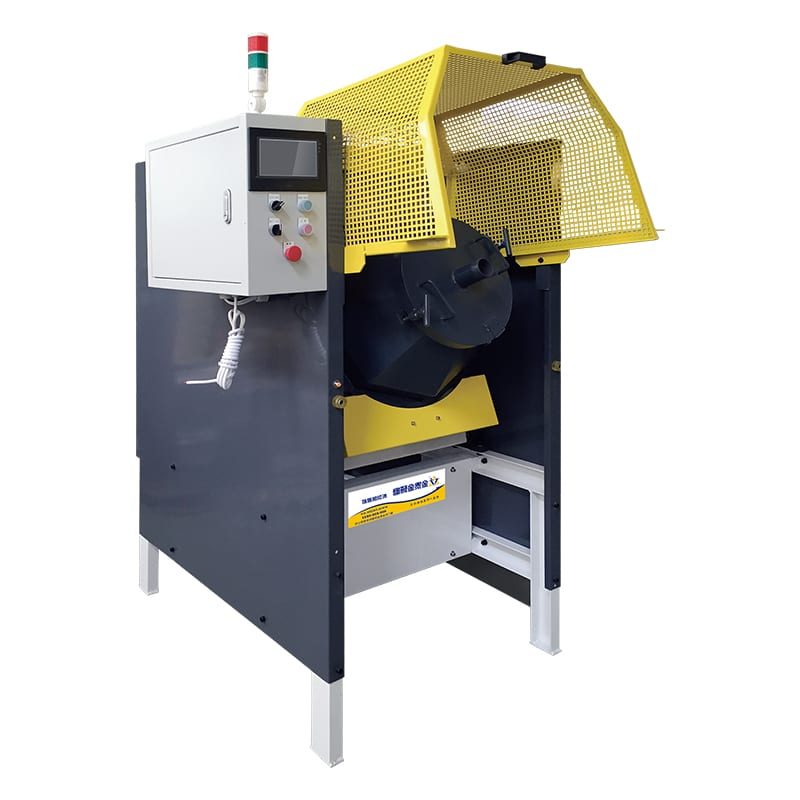
Барабан, загрузка и скольжение
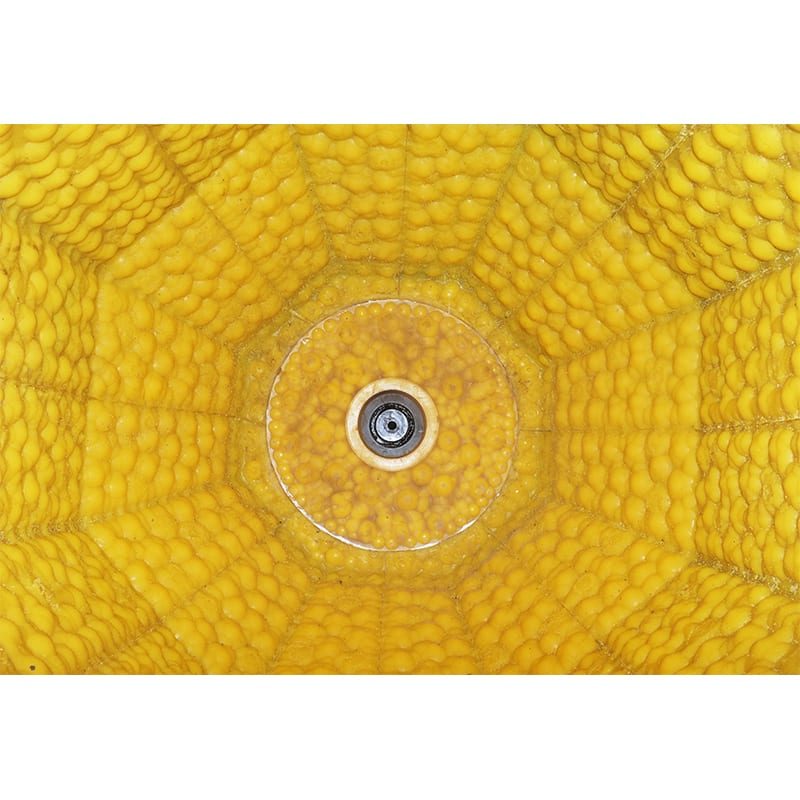
Промышленный галтовочный барабан представляет собой горизонтальный шести- или восьмигранный барабан с футеровкой из полиуретана, резины или дерева. После загрузки деталей, абразива, воды и компаунда вращающиеся стенки поднимают массу, пока сила тяжести плавно не сносит верхний слой вниз по поднимающейся насыпи.
Лавинное движение — почему это не то же самое, что вибрация
Обработка в галтовочном барабане происходит исключительно в верхнем сыпучем слое — зоне скольжения, — а не на дне барабана. Вместо высокочастотных ударов, как в виброгалтовке, абразивные тела мягко прижимаются к поверхностям деталей и скользят по ним.
Что значит «мягкость» в механике, а не в маркетинге
Называть барабанные галтовки «мягкими» — это описание механики передачи энергии детали:
- Площадной контакт вместо точечного удара: Виброустановки передают энергию через высокочастотные точечные удары по тонким ребрам и углам, тогда как барабан распределяет вес по широким поверхностям скольжения.
- Низкая пиковая сила контакта: Деталь прижимает лишь вес неглубокого слоя скольжения, что исключает наклеп или замятия на мягких сплавах.
- Амортизированное движение деталей: Заготовки остаются погруженными в слой скользящего наполнителя, а не подскакивают свободно в чаше.
Что дает мягкое воздействие
Заменяя высокочастотные удары постоянным давлением скольжения, промышленный галтовочный барабан устраняет четыре производственные проблемы, портящие детали в быстрых станках. Знакомство с линейкой наших галтовочных барабанов начинается с этих четырех особенностей деталей.
Тонкие стенки и гнущиеся детали
Поместите тонкостенные штампованные зажимы, полые латунные наконечники или тонкие пружинные полосы в агрессивную виброгалтовку, и частые удары наполнителя могут погнуть, помять или сложить тонкие стенки. В роторном барабане отсутствие высокочастотных ударов позволяет тонким деталям и хрупким трубкам плавно скользить в слое наполнителя без деформации.
Острые кромки, требующие сохранения
Многие обработанные детали — такие как золотники клапанов, проставки и сальники — требуют удаления заусенцев с сохранением четких функциональных кромок. В вибрационных или центробежных установках высокая энергия ударов быстро скругляет внешние углы. В галтовочном барабане скругление кромок происходит медленно и предсказуемо за счет мягкого скольжения, обеспечивая точный контроль радиуса.
Детали, не допускающие потери размеров
Любая абразивная объемная обработка сглаживает микронеровности поверхности, но агрессивная точечная вибрация может сточить открытую резьбу или буртики подшипников. Поскольку барабан равномерно распределяет низкое давление скольжения по детали, съем материала идет постепенно и однородно, сохраняя строгие допуски размеров.
Крупные и тяжелые детали
Мощный галтовочный барабан с толстой полиуретановой футеровкой и зубчатым приводом также справляется с коваными деталями, деталями после газовой резки и грубыми отливками, способными повредить легкую виброчашу. Если диаметр барабана позволяет детали скользить в слое наполнителя, медленное вращение стабильно удаляет окалину и облой.
Для чего он не подходит
Ни один станок не универсален для всех техпроцессов. Та же физика мягкого скольжения, которая делает барабан безопасным для хрупких штамповок, делает его неподходящим для трех распространенных задач.

Скорость
Галтовочный барабан по своей природе медленнее виброчаши или центробежной машины. Снятие материала происходит только в активном верхнем слое скольжения, пока остальная загрузка поднимается по стенке барабана наверх. Поскольку каждая деталь проводит в зоне скольжения лишь долю оборота, быстрая обработка прочных штамповок требует виброчаши.
Сложная внутренняя геометрия
Лавинное скольжение воздействует на наружные поверхности и открытые кромки. Без высокочастотной вибрации или высоких перегрузок для проталкивания наполнителя в полости, абразив зависает над глубокими глухими отверстиями, узкими пазами и внутренними пересекающимися каналами. Углубленные элементы выходят из барабана практически нетронутыми.
Зеркальная полировка
Мокрый галтовочный барабан со стальными шариками или сухой деревянный барабан с обработанной скорлупой грецкого ореха обеспечивают гладкий яркий блеск на простых деталях. Однако гравитационный барабан не может создать высокого давления, необходимого для глубокого зеркального блеска на твердых металлах. Настоящая зеркальная обработка требует центробежного барабана или многостадийной линии полировки.
Честное сравнение с вибрационной галтовкой
Используйте таблицу возможностей из четырех колонок ниже, чтобы увидеть, где подходит барабан, а где требуется другое оборудование.
| Ваша цель | Справится ли галтовочный барабан? | Реалии производства | Лучший процесс, если нет или сложно |
|---|---|---|---|
| Снятие заусенцев с тонкостенных или хрупких штамповок | Да — оптимально | Скольжение по поверхности удаляет заусенцы без изгиба тонких стенок | Нет для обработки насыпью |
| Снятие заусенцев с сохранением четких кромок | Да | Медленное предсказуемое действие предотвращает избыточное скругление | Не требуется |
| Снятие окалины с тяжелых поковок или газорезной стали | Да | Футерованные барабаны плавно сбивают стойкую окалину с малым износом | Дробеструй для тяжелой окалины |
| Быстрая обработка партий с коротким циклом | Нет | Активна только верхняя зона скольжения, что удлиняет циклы | Виброчаша или центробежный диск |
| Снятие заусенцев в поперечных отверстиях и глухих пазах | Нет | Скользящий абразив перекрывает малые отверстия без зачистки | Магнитные иглы или буксирная галтовка |
| Создать глубокий зеркальный блеск на стали | Сложно | Гравитационное скольжение не дает давления, чтобы смять твердые выступы | Центробежный барабан со стальными телами |
| Удалить глубокие задиры или литейные раковины | Нет | Мягкое скольжение огибает глубокие раковины, не выравнивая поверхность | Ленточная шлифовка перед галтовкой |
| Изменить размеры детали или цвет | Нет | Галтовка улучшает только текстуру; она никогда не меняет посадки или цвет | ЧПУ-обработка или гальваника |
Когда деталям нужно высокое давление скольжения при перегрузках для быстрого зеркального блеска, сравните методы в гиде по центробежно-дисковой и центробежно-барабанной обработке.
Барабанная галтовка против вибрационной — реальная разница
Покупатели, ищущие «барабанная галтовка против вибрационной» или «галтовочный барабан против виброгалтовки», часто спрашивают, какой станок лучше. Оценка выбора как «старая технология против современной» приводит к покупке неподходящего оборудования.
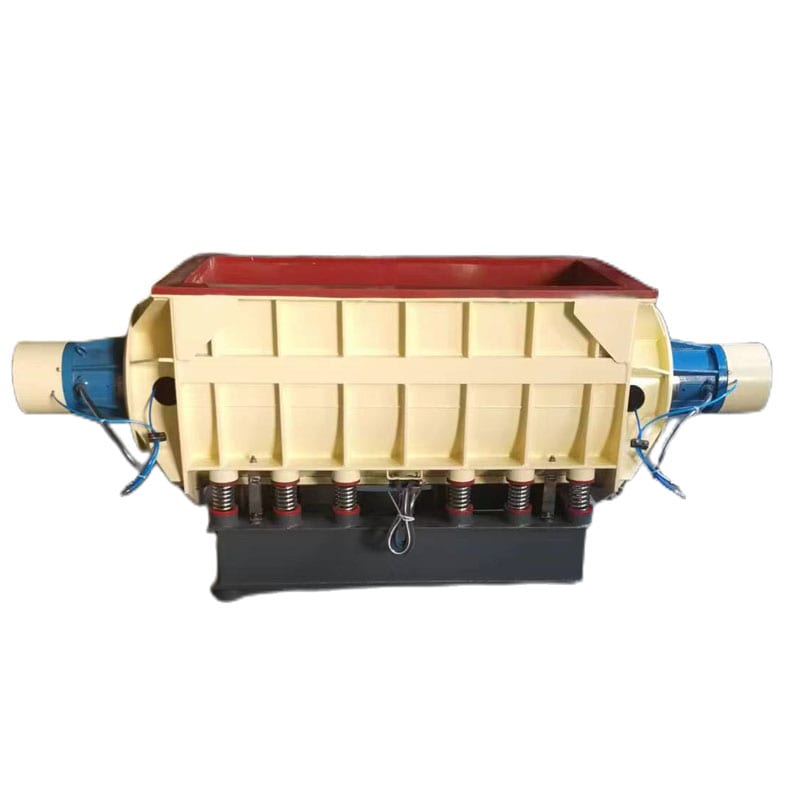
Два разных механизма контакта
Вибрационный галтовочный станок и галтовочный барабан основаны на двух разных механизмах контакта:
- Виброобработка основана на ударах: Эксцентриковый мотор быстро трясет открытую ванну, и весь наполнитель сразу трет и простукивает деталь. Она быстро снимает металл, достает до полостей и легко выгружается через сепаратор.
- Барабанная галтовка основана на скольжении: Мотор-редуктор медленно вращает закрытый граненый барабан, и детали с абразивом трутся в осыпающемся слое. Она снимает металл медленно, мягко скругляет края и бережет тонкие стенки от ударов.
В чем ошибочно общепринятое мнение
Распространено мнение, что галтовочный барабан покупают лишь тогда, когда нет денег на виброчашу, а на вибрацию переходят, как только позволяет бюджет.
Это заблуждение игнорирует физику. Некоторые детали портятся в вибромашине не из-за ошибок оператора, а потому что высокочастотный точечный удар не подходит для их формы. Тонкие пружинные скобы, которые коробит в виброванне, или высокоуглеродистые детали со сколами кромок, безупречно обрабатываются в барабане.
Зачем на одном производстве нужны оба станка
Зайдите на развитый штамповочный или мехобрабатывающий завод — и вы увидите галтовочные барабаны прямо напротив виброчаш. Наличие обеих машин — это грамотная маршрутизация, а не дублирование:
- Виброчаши и виброванны: Для быстрого повседневного удаления заусенцев, фрезерованных блоков, отливок с карманами и деталей с автоматической выгрузкой.
- Галтовочные барабаны: Для длительных ночных циклов без оператора, поковок, хрупких тонкостенных штамповок, скругления кромок и сухой полировки деревянными штифтами.
Последовательность выбора
Пройдите эти четыре шага, чтобы выбрать между барабанной галтовкой и вибромашиной:
- Шаг первый — Проверьте толщину стенок и риск деформации: Если деталь гнется, мнется или наклепывается от частых ударов, сразу выбирайте барабан.
- Шаг второй — Проверьте внутренние каналы и выемки: Если заусенцы в полостях требуют активного движения наполнителя, исключите барабан и выберите вибро- или магнитную галтовку.
- Шаг третий — Оцените персонал смены и время цикла: Выбирайте виброобработку для быстрых циклов с оператором днем или барабан для долгой автономной работы ночью.
- Шаг четвертый — Учтите тип станка и нужды в автоматизации: Если лучше подходит виброобработка, прочтите наше руководство о выборе подходящей виброгалтовочной машины.
Наполнитель и компаунд для барабана
Так как галтовочный барабан — это закрытая медленно вращающаяся емкость без постоянного слива, подбор абразивных тел и компаунда отличается от открытой чаши.

Почему наполнители для барабанов и вибромашин отличаются
В галтовочном барабане контактное давление создается лишь гравитацией, действующей на слой скольжения. Так как барабан передает загрузке меньше механической энергии, чем вибропривод, наполнитель часто берут более агрессивный или с большей плотностью для компенсации.
Прочные керамические треугольники, косоугольные цилиндры и плотные пластиковые конусы — основа мокрой барабанной галтовки, а деревянные штифты, дробленые початки и ореховая скорлупа заполняют барабаны для сухой полировки. Полный обзор форм см. в нашем руководстве по выбору наполнителей для виброгалтовки.
Размер и проблема застревания
Застревание наполнителя — когда камень заклинивает в отверстии или пазу — особенно неприятно в закрытом барабане, ведь заглянуть внутрь посреди цикла нельзя.
Чтобы избежать застревания, строго соблюдайте геометрическое правило: выбирайте наполнитель либо заметно меньше наименьшего отверстия детали, чтобы он проходил насквозь, либо существенно больше наибольшего проема, чтобы он вообще не входил.
Роль компаунда в медленном барабане мокрой галтовки
В герметичном барабане исходной порции воды и галтовочного компаунда должно хватить на весь цикл без постоянной промывки:
- Стабильная смазка скольжения: Компаунд образует скользкую подушку, благодаря чему детали плавно съезжают вниз по откосу, не задираясь о голые камни.
- Длительное удержание шлама во взвеси: По мере накопления металлической и абразивной пыли компаунд удерживает темный шлам во взвеси, не давая ему оседать на детали.
- Контроль коррозии и газообразования: Барабанные компаунды буферизованы для предотвращения роста давления газов в закрытых емкостях и защиты свежеобработанной стали от быстрой коррозии.
Что пошло не так и что это значит
Поскольку роторный барабан закрыт при работе, ошибки настройки скрыты до открытия крышки. Оценка готовой партии позволяет исправить ошибки в следующей загрузке.
Почему скольжение в барабане — главный скрытый сбой
Самый частый сбой при роторной галтовке — «проскальзывание», невидимое снаружи закрытого барабана. При недогрузке барабана малая масса не поднимается по стенке для лавинообразного схода; вместо этого вся загрузка сползает назад единым блоком по мокрой футеровке. Детали перестают перекатываться, в итоге одна сторона истирается, а на другой остаются заусенцы. Увеличение объема загрузки, чтобы масса цеплялась за наклонные стенки барабана, сразу устраняет проскальзывание.
Четырехколоночная таблица устранения неполадок
Используйте диагностическую таблицу ниже, чтобы найти первопричину проблем роторного барабана.
| Дефект поверхности или партии | Первопричина | Проверка в цехе | Способ устранения |
|---|---|---|---|
| Неравномерная отделка; одна сторона полирована, другая сырая | Недогруз барабана вызывает скольжение загрузки по стенке без перекатывания | Остановите и откройте барабан, чтобы проверить уровень | Добавляйте наполнитель и детали до образования слоя лавинного скольжения |
| Плоские детали слипаются, внутренние грани не обработаны | Перегрузка барабана или слипание плоских мокрых поверхностей | Проверьте выгруженную партию на слипшиеся пары и малый зазор | Снизьте объем загрузки и используйте угловой или конусный наполнитель |
| Тонкостенные штамповки выходят погнутыми | Скорость барабана завышена или наполнитель слишком тяжел | Прислушайтесь к грохоту падающих деталей | Снизьте обороты барабана через ЧРП и смените абразив на более легкий пластик |
| Внешние углы скругляются сверх допуска | Цикл слишком долгий или абразив слишком агрессивен | Сравните радиус кромок с контрольной деталью | Сократите цикл или возьмите более мягкий абразив |
| Абразив застревает в отверстиях и пазах | Размер абразива равен диаметру отверстия | Сравните застрявшие камни с отверстиями детали | Отсейте изношенный абразив и выберите размер меньше или больше |
| Детали выходят темно-серыми вместо блестящих | Оседание отработанного компаунда или шлама | Проверьте цвет слива и протрите деталь белой тканью | Обновите дозу компаунда и тщательно промойте |
Затраты: главные факторы
Сравнивая предложения по галтовке, заказчики часто удивляются, почему процесс длительнее виброобработки всё же оказывается экономичнее для ряда деталей.
Пять статей затрат
Любая барабанная обработка определяется пятью составляющими затрат:
- Капитальные затраты: Простой привод вращения дешевле высокочастотных виброустановок и служит годами.
- Износ наполнителя: Мягкое гравитационное скольжение истирает наполнитель медленнее вибрации.
- Расход компаунда: В закрытых барабанах используется одна отмеренная доза на партию.
- Трудозатраты оператора: Загрузка требует ручного труда, но барабаны работают автономно часами или ночью.
- Брак и доработка: Мягкое скольжение предотвращает деформацию тонких стенок и повреждения от ударов.
Почему медленный процесс иногда обходится дешевле
Барабанная галтовка работает медленнее, однако она экономит не время цикла — она снижает процент брака. Если высокоскоростной станок обработает партию хрупких тонкостенных кронштейнов быстрее, но погнет пару деталей сверх допуска, брак или переделка сведут на нет каждую сэкономленную минуту. В барабане цикл идет дольше, часто ночью без присмотра, зато хрупкие детали выходят невредимыми.
Где проходит порог объема
При малых партиях разнородных деталей многобарабанные галтовки обрабатывают несколько партий одновременно с минимальными затратами расходников. Когда же производство вырастает в непрерывный поток прочных штамповок с ежечасной подачей в моечно-сушильную линию, порционная выгрузка становится «узким местом», и на смену приходят непрерывные виброустановки.
На нашем заводе в Сямыне, основанном в тысяча девятьсот девяносто втором году, мы выпускаем шестигранные, восьмигранные, регулируемые и сухие деревянные барабаны на двадцати одной платформе и в шести линейках, защищенных двадцатью четырьмя патентами КНР. Мы не предлагаем контрактную галтовку, гальванику, анодирование, пескоструйную или термообработку и ручной инструмент.
Часто задаваемые вопросы о барабанных галтовках
В чем разница между барабанной и вибрационной галтовкой?
Роторный галтовочный барабан медленно вращает закрытый многогранный барабан, так что детали и наполнитель плавно скользят лавиной в контакте поверхностей. Вибрационная галтовка встряхивает открытую чашу с высокой частотой, ударяя наполнителем по деталям со всех сторон. Вращающийся барабан медленнее и бережнее к тонким стенкам, тогда как виброгалтовка — быстрее.
Можно ли получить полированную поверхность в роторном барабане?
Он дает гладкую сатиновую поверхность с мокрым наполнителем и яркий блеск со стальными телами или сухой ореховой скорлупой. Однако в обычном барабане не хватает давления для зеркального блеска на твердых металлах — для этого нужен центробежный барабан.
Какие детали не следует помещать в роторный барабан?
Избегайте деталей с заусенцами в глубоких глухих отверстиях или узких пазах, куда наполнитель не проникает. Плоские слипающиеся детали и срочные заказы лучше обрабатывать в вибрационных или ленточных установках.
Насколько должен быть заполнен роторный барабан?
Заполняйте барабан так, чтобы наполнитель и детали образовывали непрерывно сходящую лавину. При недостаточной загрузке масса скользит по стенке без перекатывания, а при переполнении нет места для скольжения. Точную степень загрузки определяют опытным путем.
Какой наполнитель использовать в роторном барабане?
Используйте керамические треугольники или цилиндры для мокрого снятия заусенцев со стали, а пластиковые конусы — для алюминия, латуни и тонких штамповок. Для сухого глянцевания применяйте деревянные штифты, кукурузу или скорлупу ореха, исключая застревание в отверстиях.
Роторный барабан работает медленнее виброгалтовки?
Да, по активным часам на партию, так как в каждый момент снимает слой только верхняя скользящая масса, тогда как виброчаша перемешивает всю загрузку сразу. Но меньший износ наполнителя, ночная работа без присмотра и низкий брак часто делают ротационную галтовку дешевле на деталь. Напишите нам на странице контактов, чтобы подобрать барабан и наполнитель под ваши детали.
 +86-592-2381506


 Поддержка сети IPv6
