


Удаление шлака с листового металла и скругление металлических кромок: выбор подходящего станка для обработки листового металла
Детали из листового металла после лазерной и плазменной резки, а также штамповки покидают стол раскроя с двумя проблемами, тормозящими каждый последующий участок: хрупким оксидным шлаком, намертво застывшим вдоль нижней кромки реза, и острыми как бритва кромками, которые режут операторов и вызывают стягивание порошковой краски при полимеризации. Выбор станка для обработки листового металла начинается с понимания того, когда оправданы широколенточные проходные шлифовальные станки, а когда камеры массовой галтовки партиями выполняют удаление шлака с листового металла, скругление металлических кромок и полировку кромок за один цикл при доле затрат на перевалку.
В этом руководстве объясняется, как круговые вибрационные чаши, прямоугольные лотки, плотный керамический наполнитель и `compound-MC8` / `compound-LC10` выполняют удаление шлака с листового металла и скругление металлических кромок на малых и средних кронштейнах, косынках и штампованных пластинах — и где крупногабаритным листам по-прежнему требуются плосколенточные станки. Обозначения камер см. в разделах названия галтовочных машин и вибрационная галтовка.
Почему листовой металл после лазерной резки и штамповки не проходит последующий ОТК
Термическая резка и механическая штамповка оставляют совершенно разные дефекты кромок. Обработка обоих типов одним и тем же мягким наполнителем тратит время цикла и оставляет острые заусенцы нетронутыми.
Сравнение крупным планом трёх кромок кронштейна из листового металла: хрупкие нижние капли шлака от лазерной резки, острый заусенец от вырубного штампа и гладкий радиус кромки после массовой галтовки
Хрупкий лазерный грат и оксидный шлак на нижней кромке реза
Кислородная лазерная резка и плазменная резка расплавляют сталь и выдувают расплавленный оксид вниз, оставляя твёрдые стекловидные капли шлака, приплавленные вдоль нижней кромки реза. В отличие от мягких пластичных заусенцев, лазерный шлак хрупок и прочно сцеплен с основным металлом. Мягкие пластиковые чипсы просто отскакивают от термического шлака — для полноценного удаления шлака с листового металла требуется плотный режущий керамический наполнитель.
Острые как бритва штампованные и рубленые кромки, приводящие к браку покрытия
Координатно-пробивные прессы и азотная лазерная резка оставляют внешне чистые кромки, которые на деле достаточно остры, чтобы резать перчатки и жгуты проводов. Хуже того, жидкая краска и порошковое покрытие стягиваются с острых углов под действием поверхностного натяжения, оставляя по периметру тонкий голый металл, который ржавеет первым при испытаниях в соляном тумане. Равномерное скругление металлических кромок формирует плавный радиус по периметру для равномерного обволакивания покрытием.
Слипание плоскостями у тонких штампованных листовых деталей
Тонкие плоские кронштейны и прокладки склонны слипаться плоскость к плоскости, как мокрые игральные карты, внутри медленного вращающегося барабана, оставляя неполированные тени и острые нескруглённые углы. Открытые вибрационные чаши удерживают плоские штампованные детали разделёнными в активном спиральном потоке наполнителя и компаунда. Правильное объёмное соотношение наполнителя к деталям и смазывающий компаунд предотвращают слипание плоских листовых деталей.
Заусенцы во внутренних вырезах и узких монтажных пазах
Кронштейны из листового металла редко имеют простой четырёхсторонний контур; они оснащены лазерными монтажными пазами, облегчающими отверстиями и отогнутыми лапками. Ручные шлифовальные круги легко достают наружные кромки, но пропускают внутренние пазы и отогнутые фланцы. Массовая галтовка партиями одновременно скругляет наружные контуры, внутренние отверстия и отогнутые фланцы за один автоматический цикл.
Выбор станка для обработки листового металла по размеру детали
Выбор станка для обработки листового металла из нашего каталога оборудования зависит от габаритов детали, толщины листа и того, имеют ли плоские поверхности уже нанесённую направленную шлифованную текстуру.
| Профиль листовой детали | Рекомендуемая камера | Выбор наполнителя и компаунда | Ключевое преимущество в цехе |
|---|---|---|---|
| Малые и средние кронштейны, косынки и прокладки | Круговая вибрационная чаша (серия `ZL` с сепаратором) | Керамические треугольники + `LC10` / `MC8` (или пластик для алюминия) | Автоматическая выгрузка через сито; высокая производительность партиями |
| Длинные плоские полосы, швеллеры и направляющие кронштейны | Длинный прямоугольный вибрационный лоток (`L1300`, `L1500`, `L1800`) | Керамический или пластиковый наполнитель; опциональные съёмные перегородки | Вмещает удлинённые листовые профили без заклинивания |
| Толстолистовые кованые/штампованные пластины, требующие тихого радиуса | Вращающийся галтовочный барабан | Плотные керамические треугольники или кососрезанные цилиндры | Плавное каскадное скругление кромок с минимальным ударным шумом |
| Предварительно брашированные декоративные панели из нержавейки | Не подходит для свободной галтовки | Проходной ленточно-шлифовальный / щёточный станок (нами не производится) | Свободная галтовка матирует направленные линии браширования |
Цеховое сравнение круговой вибрационной чаши ZL для штампованных кронштейнов и длинного прямоугольного лотка серии L для удлинённых листовых профилей
Круговые вибрационные чаши для крупносерийных штампованных кронштейнов
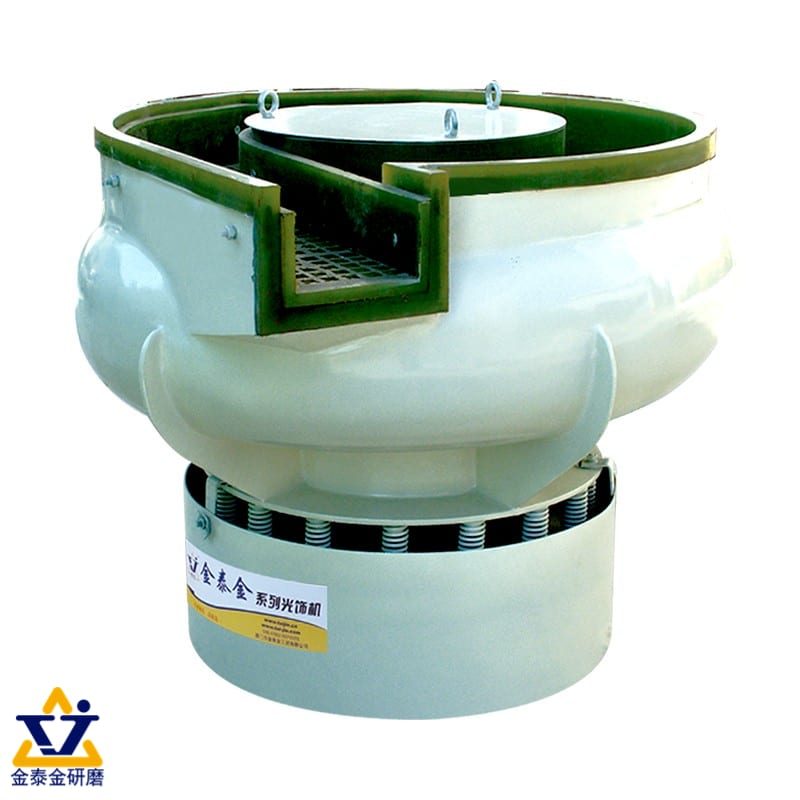
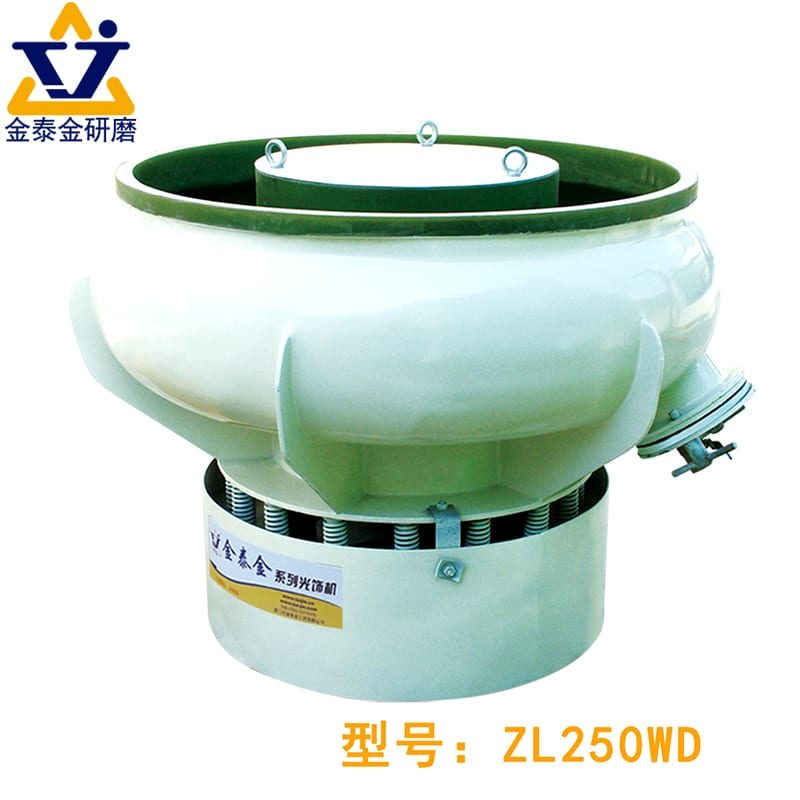
Вибрационный галтовочный станок (серия `ZL`) — основная рабочая машина для малых и средних лазерных кронштейнов, электромонтажных пластин и штампованных петель. Модели со встроенными сепарационными деками (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) чисто отделяют готовые кронштейны от керамических треугольников по окончании цикла. Автоматическая сепарация сводит к нулю время ручной сортировки на повторяющихся партиях листового металла.
Прямоугольные вибрационные лотки для длинных полос и швеллеров
Длинные лазерные швеллеры, рёбра жёсткости шкафов и монтажные рейки расклиниваются поперёк между наружной стенкой и центральным куполом круговой чаши. Прямоугольные лотки (`L1300`, `L1500`, `L1800`) позволяют длинным листовым деталям свободно перемещаться вдоль прямой ванны с полиуретановой футеровкой. Установка съёмных отсечных перегородок предотвращает столкновение тяжёлых пластин при удалении шлака.
Вращающиеся барабаны для толстых пластин и тихой полировки кромок
Когда толстолистовым штампованным шайбам или тяжёлым стальным косынкам требуется плавное скругление металлических кромок и чистая полировка кромок без громкой вибрации, барабан из нашей линейки барабанных галтовочных машин обеспечивает равномерное каскадное давление. Избегайте загрузки очень тонких и широких листов в крупные барабаны, где вес массы при пересыпании может погнуть плоские лапки.
Когда широколенточные станки остаются необходимыми — и чего мы не производим
Крупногабаритные плоские листы, цельные дверные полотна и декоративные панели, где необходимо сохранить строгую направленную шлифовку hairline, требуют проходных широколенточных зачистных станков, а не камер свободной галтовки. Мы не производим широколенточные шлифовальные станки для листа, ручные угловые шлифмашины и матерчатые полировальные круги — мы выпускаем камерное оборудование массовой галтовки.
Сравнение плоской лазерной стальной косынки со скруглёнными кромками на всех вырезах и крупногабаритного плоского листа для широколенточной шлифовки
Массовая галтовка против широколенточных станков и ручных шлифмашин
Металлообрабатывающие цеха, подбирающие станок для обработки листового металла, часто сравнивают вибрационные камеры с плосколенточными широколенточными станками и постами ручной зачистки УШМ. Каждый инструмент устраняет своё узкое место на производстве.
| Фактор сравнения | Партийная вибрационная / лотковая камера | Широколенточный проходной шлифовальный станок | Ручная УШМ / лепестковый круг |
|---|---|---|---|
| Доступ к вырезам и отогнутым лапкам | Скругляет наружные кромки, внутренние отверстия и отогнутые фланцы вместе | Только плоские листы — не может обрабатывать гнутые 3D-кронштейны | Медленный поштучный доступ; пропускает узкие пазы |
| Удаление лазерного грата | Керамика + `MC8` снимает нижний шлак реза сразу со всей партии | Вращающиеся щёточные валки снимают плоский шлак на негнутых пластинах | Высокая запылённость, шум для оператора и неравномерная фаска |
| Однородность кромки | Одинаковое скругление металлических кромок на каждой детали в партии | Стабильное снятие фаски по плоскости прямого листа | Сильно зависит от нажима и усталости рабочего |
| Наш объём поставки | Мы производим вибрационные/барабанные камеры, наполнители и компаунды | Не поставляется — мы не производим широколенточные станки | Не поставляется — мы не продаём ручные шлифмашины |
Формованные и гнутые кронштейны, не проходящие под плоскую ленту
Как только лазерная заготовка согнута на листогибочном прессе в L-кронштейн, П-образный профиль или монтажный короб, она больше не может пройти плашмя под головкой широколенточного станка. Вибрационные чаши и прямоугольные лотки чисто обрабатывают формованные, гнутые и сварные листовые кронштейны после гибки, не заминая фланцы. Галтовка после гибки за один шаг убирает острые заусенцы в зонах разгрузки гиба.
Обработка множества мелких кронштейнов за смену без ручной подачи
Поштучная подача крошечных штампованных шайб, прокладок или электрокосынок на конвейер — или их ручная зачистка на верстаке — отнимает часы квалифицированного труда. Круговая вибрационная чаша со встроенной сепарационной декой обрабатывает сотни мелких кронштейнов без участия оператора от загрузки до просеивания. Автоматическая партийная галтовка высвобождает операторов для сварки и наладки листогиба.
Устранение витающей шлифовальной пыли и неровных ручных фасок
Ручные лепестковые круги разбрасывают искры и мелкую металлическую пыль по всему цеху, оставляя лыски и неравномерные фаски по периметру кронштейнов. Мокрое вибрационное удаление шлака с листового металла связывает отслоившийся оксидный шлам в воде и жидком компаунде, сохраняя воздух в цехе чистым, а радиусы кромок — однородными. Закрытая мокрая массовая галтовка повышает как стабильность кромок, так и чистоту цеха.
Когда широколенточные станки и массовая галтовка работают вместе
Крупные металлообрабатывающие предприятия часто используют оба решения: плосколенточные станки обрабатывают крупногабаритные негнутые панели до гибки, тогда как вибрационные чаши (серия `ZL`) и прямоугольные лотки (`L1300`, `L1500`, `L1800`) берут на себя все мелкие кронштейны, косынки и формованные узлы. Закрепление каждой машины за своей оптимальной группой деталей максимизирует выработку цеха.
Интегрированный производственный поток, где мелкие гнутые листовые кронштейны направляются в вибрационную чашу ZL, а крупные плоские панели остаются на отдельных листовых линиях
Наполнители и компаунды для удаления шлака и полировки кромок
Сочетание подходящего тела наполнителя из нашего ассортимента шлифовальных наполнителей с активным жидким компаундом превращает хрупкий шлак в чистый скруглённый металл.
Четырёхсекционная матрица наполнителей для листового металла: режущие керамические треугольники, кососрезанные цилиндры, пластиковые конусы на смоляной связке и высокоглинозёмистые полировальные шары
Плотный керамический наполнитель для шлака углеродистой и нержавеющей стали
Хрупкий лазерный грат и грубые штамповочные заусенцы требуют плотных керамических треугольников или кососрезанных цилиндров для чистого скалывания и срезания оксидных капель. Остроугольные кососрезанные формы проникают внутрь узких монтажных пазов и угловых вырезов, куда тупые сферы не достают. Подбирайте размер керамических чипсов под ваш самый узкий лазерный паз по размерам изношенного чипса, чтобы обломки никогда не заклинивали.
Пластиковые конусы на смоляной связке для алюминия и тонкого листа
Лазерные алюминиевые кронштейны и тонкие латунные пластины легко мнутся и гнутся под тяжёлой керамикой. Переходите на лёгкие пластиковые конусы и пирамиды на смоляной связке, которые амортизируют тонкий лист и чисто сглаживают острые заусенцы. Ознакомьтесь с нашими руководствами отделка алюминия и отделка медных сплавов, чтобы избежать вмятин на цветном листовом прокате.
Высокоглинозёмистый и сухой наполнитель для яркой полировки кромок
Когда лицевым кронштейнам или фурнитуре из нержавейки после удаления заусенцев нужна яркая полировка кромок, после стадии резания используйте гладкие высокоглинозёмистые керамические шары либо сухую скорлупу грецкого ореха и кукурузный початок из нашей линейки сухих финишных наполнителей. Помните, что осветляющий наполнитель никогда не удаляет лазерный шлак — сначала выведите кромки гладко, затем полируйте до блеска. Уточняйте зернистость (mesh) кукурузного початка при заказе сухих органических наполнителей.
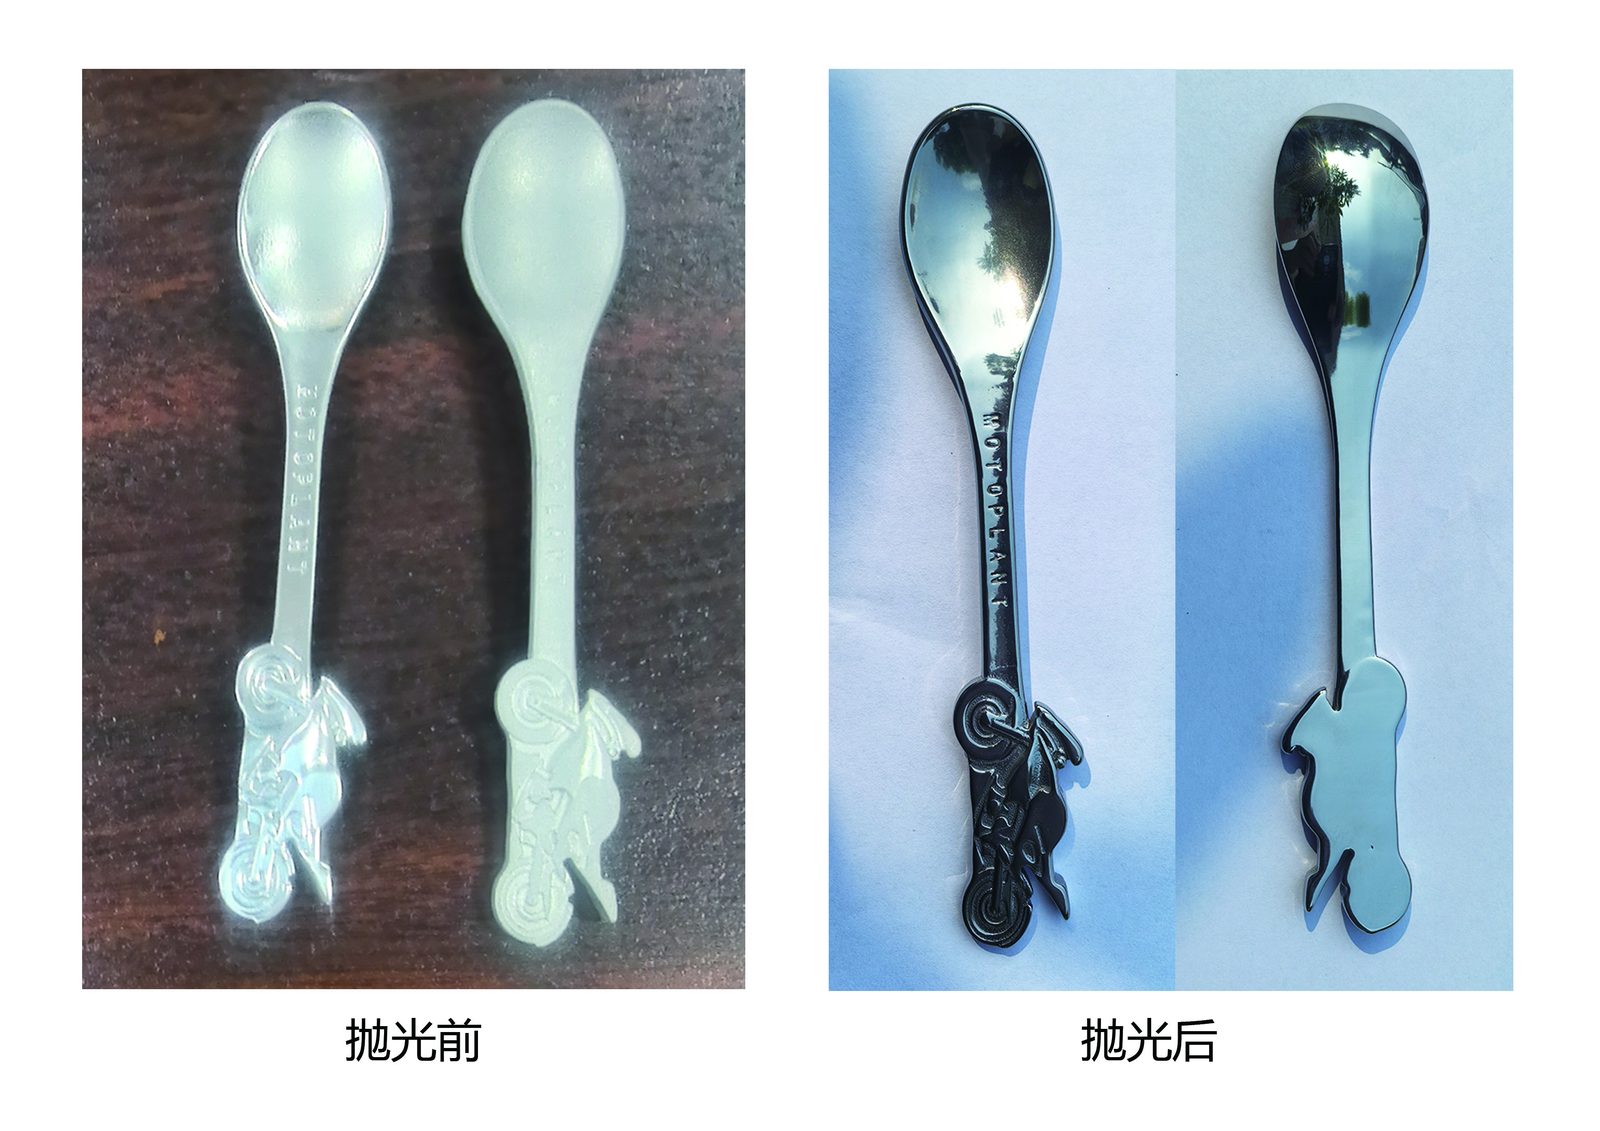
Сравнение бок о бок матового стального кронштейна после керамического удаления шлака и ярко отполированного нержавеющего кронштейна после высокоглинозёмистой полировки
Проверенные компаунды Jings Polish для удаления шлака и скругления кромок
Никогда не запускайте мокрое удаление шлака с листового металла на обычной водопроводной воде, от которой кронштейны из углеродистой стали мгновенно ржавеют, а поры наполнителя забиваются тёмным оксидным шламом. Подбирайте наши проверенные химические коды к каждому этапу:
- `compound-MC8`: Снимает тяжёлую лазерную оксидную окалину, прокатную окалину и поверхностную ржавчину со стального листа.
- `compound-LC10`: Ускоряет удаление заусенцев и скругление металлических кромок на стойких лазерных и штамповочных заусенцах.
- `compound-JTJ20` & `compound-JTJ25`: Поддержка грубого резания для нержавеющей стали и обычного листового металла.
- `compound-JTS5`: Тонкая полировка, специально разработанная для деталей из тонкого листового металла.
- `compound-JTJ50`, `compound-JTJ60` & `compound-HM3`: Осветление нержавеющей стали и поддержка тонкой финишной полировки.
Мы поставляем жидкие компаунды для мокрых систем и отдельные пасты для сухой галтовки, но не разрабатываем индивидуальные химические моющие рецептуры.
Пошаговый процесс удаления шлака и скругления кромок
Чёткий четырёхэтапный регламент позволяет вашему станку для обработки листового металла каждую смену выпускать готовые к покраске кронштейны без заусенцев.
| Этап | Задача | Выбор наполнителя и компаунда | Контрольная точка |
|---|---|---|---|
| 1. Сортировка и сбивка крупных брызг | Разделить сплавы; удалить крупные наплывы плазмы | Механическая сбивка заранее при наличии толстых наплывов | Никаких смешанных партий углеродистой/нержавеющей стали или массивных наплывов |
| 2. Мокрое удаление шлака и скругление кромок | Снять лазерный грат и сбить острые кромки по периметру | Керамика (сталь) или пластик (Al) + `MC8` / `LC10` | Гладкий на ощупь периметр; ноль острого шлака в резе |
| 3. Опциональная полировка кромок | Поднять равномерный блеск на лицевых кронштейнах | Высокоглинозёмистый / стальной (`JTJ50` / `JTS5`) или сухой початок | Однородный блеск по наружным кромкам и вырезам |
| 4. Чистая промывка и центрифужная сушка | Смыть оксидный шлам и предотвратить мгновенную коррозию | Чистая промывка + центрифужная сушилка с подогревом (`35` / `70`) | Полностью сухие детали без пятен, готовые к покраске или сборке |
[DESIGN: Четырёхэтапная прогрессия лазерного стального кронштейна от исходной кромки со шлаком через удаление шлака керамикой + MC8, плавный радиус кромки и высушенное в центрифуге состояние под покраску]
Сбивка крупных плазменных наплывов перед загрузкой
Партийные вибрационные камеры чисто справляются с лёгким и средним лазерным гратом и обычными штамповочными заусенцами сразу на сотнях кронштейнов. Однако толстые наплывы плазменного шлака размером с мяч для гольфа следует сбить механически до загрузки, чтобы не расходовать ресурс керамического наполнителя на стачивание массивных глыб. Предварительная сбивка крупных наплывов сокращает время цикла и сохраняет стабильность радиусов кромок.
Работа с `MC8` и `LC10` при непрерывной промывке слива
По мере того как керамические треугольники скалывают хрупкий лазерный шлак, внутри камеры накапливается мелкий чёрный шлам оксида железа. Поддерживайте активную подачу свежего раствора компаунда с водой и чистоту сливных отверстий чаши, чтобы отслоившийся шлак сразу вымывался из ванны, а не окрашивал чистый металл. Чистый раствор компаунда даёт более светлый металл и более быстрый рез.
Проверка равномерности радиуса кромки по вырезам и лапкам
После первого пробного прогона осмотрите как наружный периметр, так и внутренние монтажные отверстия. Если наружные кромки скругляются хорошо, а узкие пазы остаются острыми, перейдите на более мелкие кососрезанные керамические формы, которые чисто проникают во внутренние вырезы без заклинивания.
Быстрая центрифужная сушка для остановки мгновенной коррозии
Свежеочищенные от окалины кронштейны из углеродистой и малоуглеродистой стали не имеют защитного слоя, поэтому при сушке на воздухе в мокрых тарах они за считанные минуты рыжеют от мгновенной коррозии. Чисто промойте партии и немедленно высушите их в центрифужной сушилке с подогревом (модели `35`, `35A`, `70` или `70A`). Для правильной компоновки участка см. руководство раздельная промывка и сушка после галтовки.
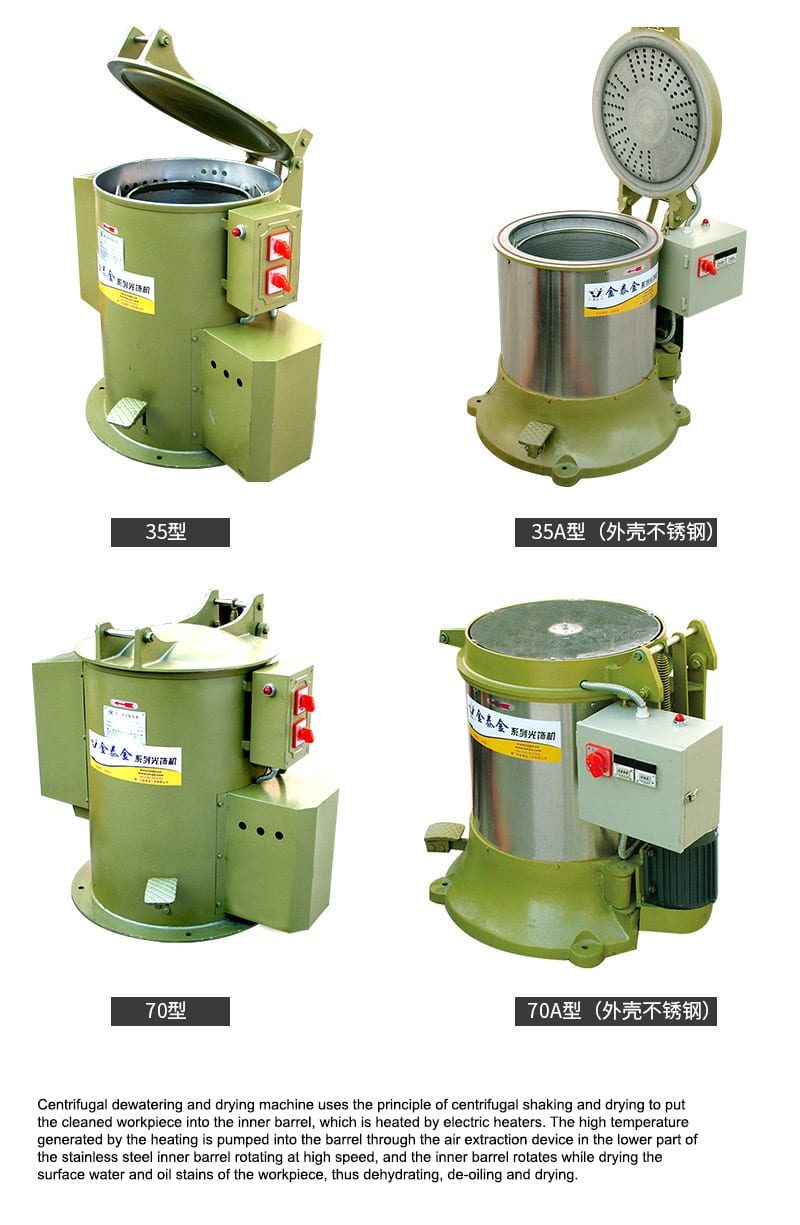
Центрифужная сушилка с подогревом, выгружающая сухие штампованные стальные кронштейны без пятен, готовые к покраске сразу после промывки чистой водой
Частые ошибки при удалении шлака и скруглении кромок
Избегайте этих четырёх цеховых ошибок при эксплуатации партийных линий удаления шлака с листового металла и скругления металлических кромок.
[DESIGN: Матрица поиска неисправностей с четырьмя ошибками обработки листового металла: погнутые тонкие лапки от тяжёлой керамики, застрявшие чипсы в лазерных пазах, оранжевая мгновенная ржавчина и пятна ржавчины от смешивания сплавов]
Смешивание углеродистой и нержавеющей стали в одной керамической загрузке
Обработка кронштейнов из углеродистой стали в станке для обработки листового металла с последующей загрузкой панелей из нержавейки 304 в тот же керамический наполнитель внедряет свободное железо в нержавеющую сталь, вызывая оранжевые очаги ржавчины спустя несколько дней. Держите бункеры с наполнителем для углеродистой и нержавеющей стали строго раздельно — базовое правило, описанное в разделах контрактная галтовка и отделка нержавеющей стали.
Галтовка тонких хрупких отогнутых лапок слишком крупной керамикой
Тяжёлые керамические треугольники, ударяющие по тонким консольным лапкам из листа, могут погнуть фланцы за пределы допуска. Для деликатных гнутых кронштейнов переходите на более лёгкие пластиковые конусы на смоляной связке с `compound-JTS5` (созданным для тонкого листа) и тщательно подбирайте демпфирующую подушку наполнителя. Всегда проверяйте гнутые лапки на малой пробной партии перед полной сменной загрузкой.
Ожидание, что свободная галтовка сохранит направленное браширование
Если деталь из нержавеющего листа изготовлена из предварительно брашированного рулона и должна сохранять строгий прямолинейный рисунок, помните, что свободная галтовка трёт каждую поверхность ненаправленно и сглаживает линии браширования. Перед галтовкой предварительно брашированного декоративного листа изучите разделы следы шлифования и зачистки и полировка нержавеющей стали.
Пропуск просеивания изношенного наполнителя на деталях с пазами
Сломанные осколки керамики плотно застревают внутри узких лазерных пазов и резьбовых приварных гаек, блокируя последующую сборку болтами. Регулярно просеивайте загрузку наполнителя и подбирайте свежий наполнитель по размерам изношенного чипса, чтобы осколки свободно проваливались насквозь или гарантированно оставались крупнее любого паза.
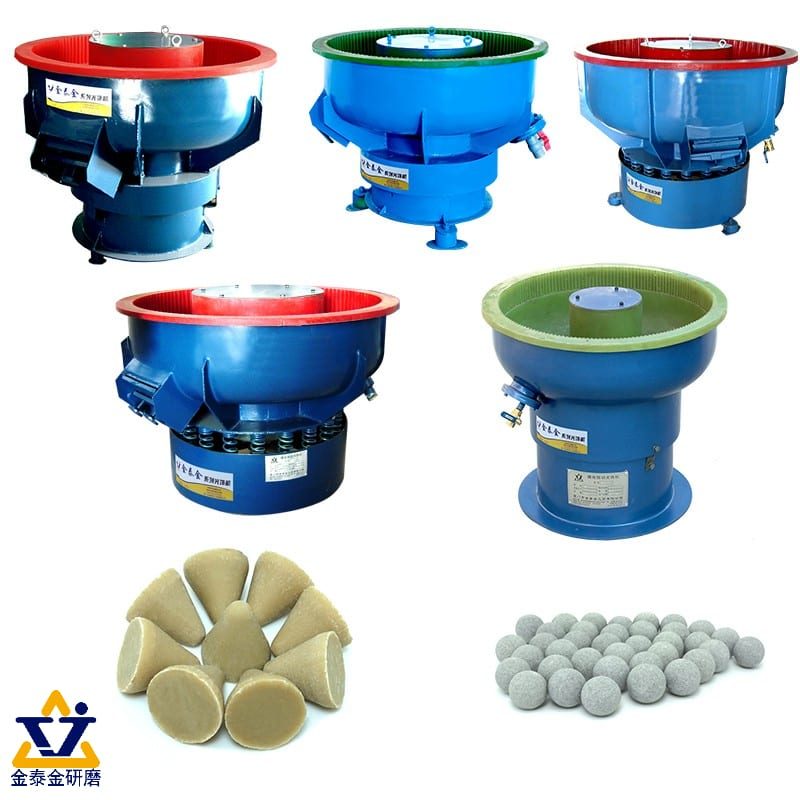
Сортировочное сито для наполнителя, отделяющее изношенные мелкие осколки керамики от полноразмерных треугольников перед загрузкой деталей с пазами
Как Xiamen Jin Tai Jin строит линии обработки листового металла
В компании Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (бренд: Jings Polish) наша мастерская начала работу в 1992 году, а компания была официально основана в 2002 году, поставив более 200,000+ комплектов решений для шлифования и полировки заказчикам по всему миру. В нашем каталоге мы производим 21 машинных платформ, защищённых 24 выданными китайскими правами ИС — включая 1 патент на изобретение, 17 патентов на полезную модель и 6 патентов на промышленный образец — по сертификации ISO 9001 `00726Q01571R001` (действительна с 2026-06-03 по 2029-06-02) и сертификатам CE `M.2023.206.C88121` (вертикальные, 8 моделей) и `M.2023.206.C88120` (горизонтальные, 13 моделей), действительным до 2028-07-24.
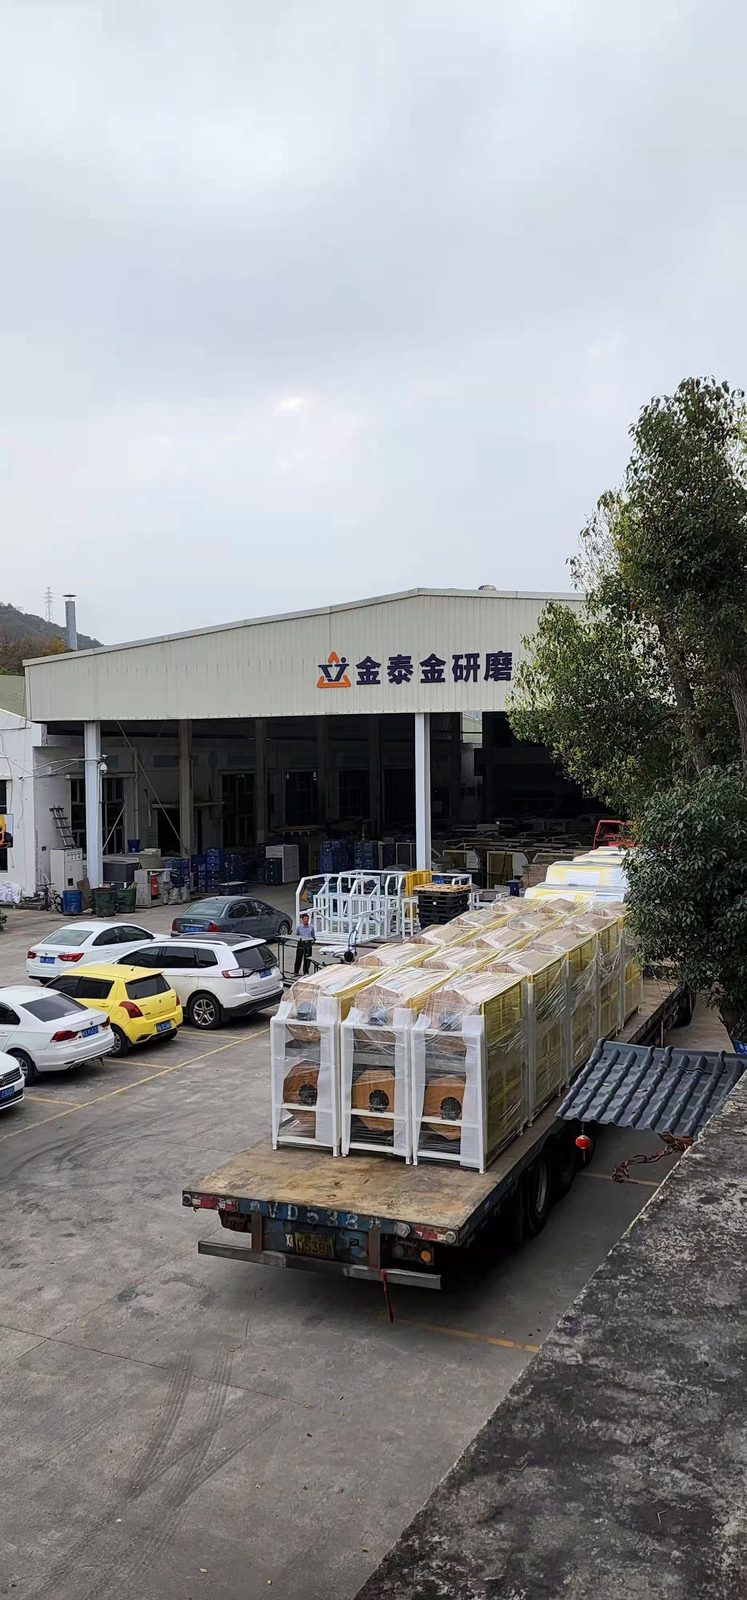
Производственный цех Jings Polish с круговыми вибрационными чашами ZL с сепараторами, прямоугольными лотками серии L, центрифужными сушилками и керамическим наполнителем для удаления шлака
Вибрационные чаши, лотки, сушилки и наполнители нашего производства
Мы производим круговые вибрационные чаши (серия `ZL` со встроенными сепарационными деками), длинные прямоугольные вибрационные лотки (`L1300`, `L1500`, `L1800`), барабанные галтовочные машины, центробежно-дисковые и центробежно-барабанные установки (`LLF120`, серия `LX`), буксирные (драг) финишеры, центрифужные сушилки с подогревом (`35`, `35A`, `70`, `70A`) и мойки наполнителя. Мы также производим керамический, пластиковый, высокоглинозёмистый, стальной наполнитель, скорлупу грецкого ореха и кукурузный початок наряду с нашими проверенными компаундами `MC8`, `LC10`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5` и `HM3`.
Честные границы того, что мы не поставляем
В соответствии с нашей политикой выбора поставщика оборудования массовой галтовки мы открыто обозначаем наш профиль. Мы не производим широколенточные шлифовальные станки для листа, ручные УШМ и матерчатые полировальные круги; мы не поставляем пескоструйное и дробемётное оборудование или абразивы для струйной обработки; мы не оказываем услуги порошковой окраски, покраски, гальваники, пассивации или термообработки; и мы не работаем как контрактный цех галтовки.
Стандартные и индивидуальные сроки изготовления
Стандартное вибрационное, барабанное и центрифужно-сушильное оборудование отгружается в производственный срок от 25 до 35 дней. Индивидуально спроектированные длинные лотки, секционные перегородки и интегрированные линии сепарации имеют срок изготовления от 45 до 60 дней.
Запрос первичной оценки по фотографиям деталей
Мы не обещаем бесплатных почтовых испытаний образцов и не гарантируем время цикла без проверки вашей детали. Отправьте чёткие фотографии ваших лазерных или штампованных листовых деталей со шлаком, заусенцами, шириной пазов, толщиной листа и общими габаритами через нашу страницу индивидуального решения по полировке — наши инженеры оценят ваши фото и чертежи, чтобы порекомендовать подходящий станок для обработки листового металла и подбор наполнителя.
Часто задаваемые вопросы
Может ли вибрационный галтовочный станок выполнять удаление шлака с листового металла?
Да. Для малых и средних лазерных кронштейнов, косынок и пластин вибрационная чаша или прямоугольный лоток с плотным режущим керамическим наполнителем и `compound-MC8` / `compound-LC10` снимает лёгкий и средний термический шлак и скругляет острые кромки за одну партию.
Как лучше всего добиться равномерного скругления металлических кромок на штампованных деталях?
Обрабатывайте штампованные партии в круговой вибрационной чаше (серия `ZL`) с керамическими треугольниками (для стали) или пластиковыми конусами на смоляной связке (для алюминия и тонкого листа). Спиральный вибрационный поток удерживает плоские пластины разделёнными и равномерно скругляет наружные кромки и внутренние пазы.
Почему мои тонкие листовые кронштейны слиплись во вращающемся барабане?
Плоские листовые детали слипаются плоскостями за счёт поверхностного натяжения внутри медленно пересыпающих барабанов. Перейдите на вибрационную галтовочную чашу с достаточным объёмом наполнителя и смазывающим компаундом, чтобы непрерывная вибрация чисто разделяла плоские поверхности.
Как получить полировку кромок, не погнув хрупкие листовые лапки?
Используйте лёгкие пластиковые конусы на смоляной связке в паре с `compound-JTS5` (разработанным для тонкого листа) и поддерживайте полную подушку наполнителя, чтобы тяжёлые детали никогда не били по отогнутым фланцам. Для яркого блеска далее используйте высокоглинозёмистые шары или сухой кукурузный початок.
Почему мои кронштейны из углеродистой стали заржавели сразу после удаления шлака?
Удаление лазерной и прокатной окалины обнажает чистую активную сталь, которая в мокрых корзинах быстро покрывается мгновенной ржавчиной. Проводите мокрые циклы с ингибирующим коррозию компаундом `MC8` / `LC10`, чисто промывайте и немедленно сушите в центрифужной сушилке с подогревом (серия `35` или `70`).
Какие фотографии нужно отправить перед заказом станка для обработки листового металла?
Отправьте чёткие фото крупным планом, показывающие лазерный грат или штамповочные заусенцы, минимальную ширину монтажных пазов, геометрию отогнутых фланцев, общие габариты детали, марку сплава и суточный объём партий. Наши инженеры порекомендуют размер камеры и зернистость наполнителя по фото и чертежам.
[DESIGN: Аннотированный чек-лист запроса покупателя с крупными планами лазерного реза, углами отогнутых фланцев и заметками по ширине пазов]
 +86-592-2381506


 Поддержка сети IPv6
