


Отделка нержавеющей стали: главное различие — кто её выполнил
Виды отделки нержавеющей стали обычно классифицируют по степени блеска: матовая, сатинированная, шлифованная и зеркальная. Этот список удобен для выбора вида, но бесполезен при решении, что делать с уже готовой поверхностью.
Куда более надежный критерий — получена ли текстура прокатным валком или цеховым инструментом. Прокатная отделка однородна по всему листу и не меняется локально. Цеховая отделка однородна лишь там, где прошел инструмент, и поддается переделке.
Связь этого обзора с другими руководствами: Здесь сведены все виды отделки нержавеющей стали. См. отделка металлов, шлифованная, сатинированная и зеркальная отделка, полировка нержавеющей стали и изотропное суперфиниширование.
Главное различие — кто её выполнил
Когда покупатели сравнивают отделку нержавеющей стали, блеск не объяснит, почему царапину на панели лифта нельзя устранить бесследно. Ответ дает только происхождение текстуры.
Прокатная отделка — текстура от валка
На прокатном стане полоса нержавеющей стали проходит через мощные рабочие валки и линии отжига, поэтому прокатная отделка нержавеющей стали однородна по всему рулону.
Цеховая отделка — текстура от инструмента
Последующая отделка нержавеющей стали включает ленты, галтовочные тела, орбитальные шлифмашины или полировальные круги. Текстура фиксирует след инструмента и существует лишь в зоне обработки, поэтому ее можно восстановить локально.
Почему это различие определяет всё остальное
Разделение любой отделки нержавеющей стали или отделки нержавейки на прокатную и цеховую объясняет четыре частые цеховые проблемы:
- Почему участки различаются: Один участок сохранил прокатную текстуру, а соседний был задет ручным инструментом.
- Почему точечный ремонт дает сбой: Ручной инструмент не повторит гигантский прокатный валок на малом участке.
- Почему часть панелей нельзя восстановить: Шлифовка прокатной поверхности создает цеховое пятно, заметное сильнее самой царапины.
- Как формируется цена: Прокатная отделка заложена в стоимость листа, цеховая — требует рабочих часов.
Один вопрос для классификации любого образца
Если заказчик просит выполнить отделку нержавеющей стали по образцу, уточните: получена ли текстура с рулона на стане или инструментом в цеху.
| Происхождение и состояние | Источник текстуры | Охват | Локальный ремонт? | Меры при повреждении | Производитель | Мы производим? |
|---|---|---|---|---|---|---|
| Прокат — светлый отжиг | Полированные валки + инертная печь | Весь рулон | Нет | Замена или повторная отделка всего | Металлургический завод | Нет |
| Прокат — травленый | Прокатные валки + кислотная ванна | Весь рулон | Нет | Замена или струйная обработка всего | Металлургический завод | Нет |
| Заводской — холоднокатаный | Холодные валки + дрессировка | Весь рулон | Нет | Замена или брашировка всего | Меткомбинат | Нет |
| Заводской — горячекатаный | Валки горячего обжима | Вся плита | Нет | Шлифовка всей плиты | Меткомбинат | Нет |
| Цеховой — лента / вручную | Ленточная, вибро- или орбитальная | Траектория инструмента | Да | Подшлифовка и сглаживание | Изготовитель | Нет |
| Цех — галтовка / полировка | Галтовочные тела, суперфиниш или круг | Зона галтовки | Да | Повторная галтовка или полировка | Участок отделки | Да |
Ни одну заводскую отделку нельзя восстановить локально без видимого пятна, тогда как цеховую можно исправить.
Заводские отделки: четыре неизменных состояния
Поступающий рулон или лист имеет отделку поверхности нержавеющей стали в одном из четырех заводских состояний.
Светлый отжиг — уже готовая отделка
Светлоотожженную нержавеющую сталь прокатывают полированными рабочими валками и отжигают в контролируемой бескислородной атмосфере печи (водород или диссоциированный аммиак), полностью исключая образование окалины на полосе.
Без кислотного травления она сохраняет зеркальный блеск прямо из рулона. Светлый отжиг — единственное заводское состояние, поставляемое уже с высоким блеском. Любая шлифовка или локальная полировка в цеху лишь поцарапает, замутнит и навсегда испортит эту полированную валками заводскую поверхность.
Травление — серая отделка
При стандартном отжиге рулонов нержавеющей стали, когда в печи образуется окалина, полоса проходит через ванну кислотного травления для растворения окалины и восстановления коррозионностойкого пассивного слоя.
Кислотная ванна оставляет тусклую белесую матово-серую поверхность с едва заметной под лупой микротравленой зернистостью. Травленую заводскую отделку легко распознать: на ней нет направленных рисок от щеток и виден мягкий неотражающий серый оттенок. Ее часто выбирают для химических емкостей, опорных кронштейнов и промышленных бункеров или как заготовку под глубокую вытяжку.
Холоднокатаная и правленая — базовая отправная точка
При легкой финишной дрессировке холоднокатаной, отожженной и травленой нержавеющей ленты полированными правильными валками микронеровности травления сглаживаются в гладкую, однородную, матово-серую антибликовую поверхность со слабым серебристым отливом.
Правило, которое должен знать каждый производитель: холоднокатаный дрессированный прокат — стандартная отправная точка почти для любой листообработки. Если заказчик запрашивает нержавеющую сталь с заводской отделкой или нержавеющую сталь mill finish без указания светлого отжига или горячекатаного листа, именно такой гладкий матово-серый лист поступает на стол лазерного раскроя. Это не декоративная отделка, а исходная база перед последующей финишной обработкой.
Горячекатаный прокат — с заметными следами валков
Толстые конструкционные плиты, массивные уголки и сортовой прокат из нержавеющей стали прокатывают при высокой температуре и очищают от окалины. При косом освещении на горячекатаной нержавеющей стали видны четкие продольные гребни прокатки, неглубокие раковины и шероховатая темно-серая поверхность, идущая по направлению прокатки.
Почему ни одно из этих состояний нельзя изменить локально
Все четыре заводских состояния имеют одну неизменную физическую черту: текстура их поверхности создается прокатными валками и химическими ваннами для рулонов, а не цеховым инструментом.
Поскольку в цехе нет прокатного стана, заводскую отделку невозможно изменить локально или восстановить точечно. Касание сварного шва или царапины любым шлифовальным кругом, падом или машинкой создает островок механической обработки среди заводской прокатной текстуры. Даже если царапина исчезнет, этот обработанный участок отражает свет иначе, чем окружающая поверхность, оставляя несмываемый ореол на панели.
Цеховая отделка: шесть состояний для механической обработки
За пределами заводского состояния цеха создают шесть вторичных видов отделки. Понимание кинематики инструмента и ограничений его применения исключает ошибки в спецификациях.
Шлифовка и hairline — направленная текстура
Текстура шлифовки или hairline наносится абразивной лентой либо барабаном, перемещающимся вдоль одной прямой оси.
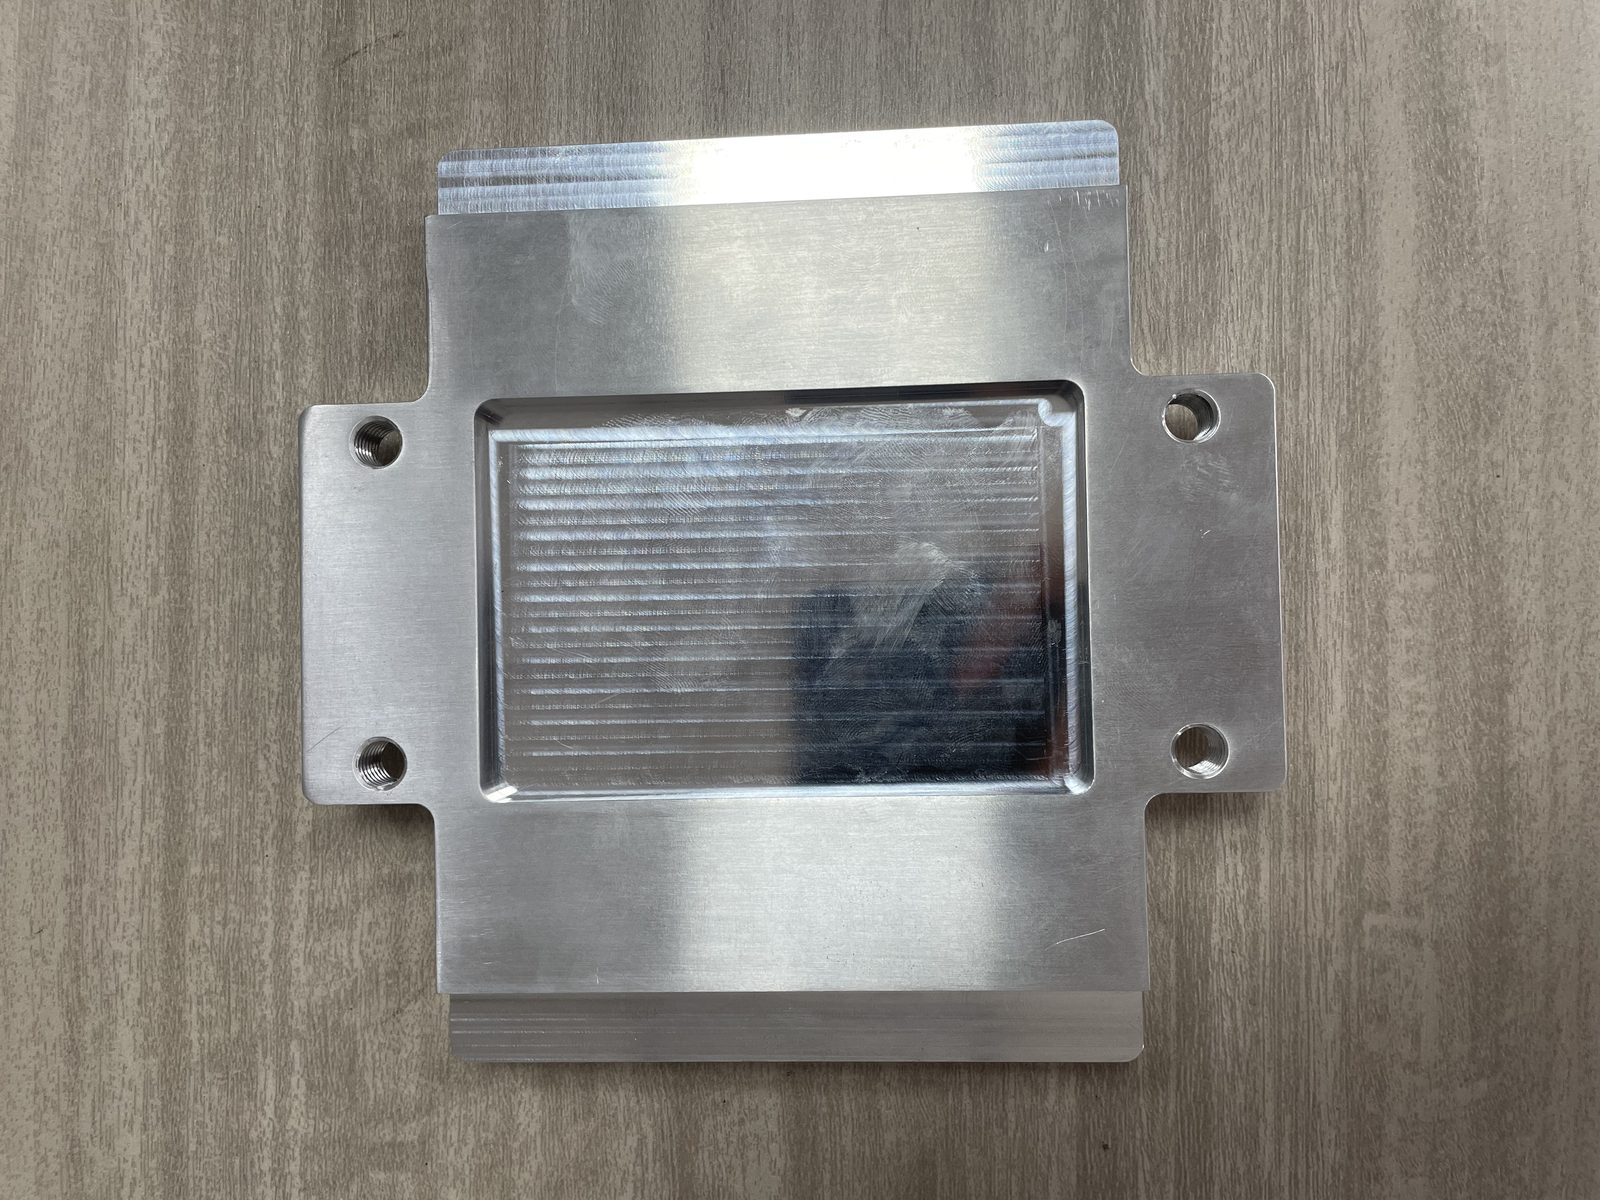
- Внешний вид: Длинные непрерывные параллельные линии в одном направлении.
- Когда НЕ применять: Избегайте на фасонных отливках, изогнутых сварных узлах (где лента теряет направление), гигиенических пищевых поверхностях (риски задерживают загрязнения) и деталях под зеркальную полировку.
Сатин — дымка, а не линии
Настоящее сатинирование получают мягкой равномерной ненаправленной абразивной обработкой: галтовкой деталей в мелких пластиковых телах, сухой галтовкой в гранулах обработанной ореховой скорлупы или матированием мягкими неткаными кругами.
- Внешний вид: Мягкий бархатистый блеск без направления рисок. Сатин определяется оптической дымкой, а не видимыми рисками: его оценивают по светорассеянию, а не по штрихам (более яркое сглаживание давлением называют выглаженным металлом).
- Когда НЕ применять: Не подходит, если требуется высокая отражаемость или совпадение направления штриха.
Jitterbug — короткие, перекрестные, без направления
Шлифовка jitterbug — часто запрашиваемая как обработка поверхности jitterbug или шлифовка нержавеющей стали jitterbug — выполняется ручной или настольной виброшлифмашиной (jitterbug). Инструмент сообщает прямоугольной абразивной подошве частые колебания по эксцентриковой орбите без ее общего вращения.
- Внешний вид: Короткие, плотные разнонаправленные перекрещивающиеся штрихи без выраженного направления.
- Когда НЕ применять: Слишком медленно и неравномерно для крупных листов; не подходит для массовой галтовки мелких деталей.
Эксцентриковая орбитальная — длинные перекрывающиеся дуги
Текстура эксцентриковой шлифовки нержавеющей стали создается дисковой шлифмашиной двойного действия, подошва которой одновременно вращается вокруг оси и движется по эксцентриковой орбите.
- Внешний вид: Перекрывающиеся круговые дуги. Шлифовка jitterbug оставляет короткие, плотные перекрестные штрихи, а эксцентриковая — более длинные, заметно перекрывающиеся круговые дуги.
- Когда НЕ применять: Не подходит для мелких деталей и узких внутренних углов, недоступных вращающемуся диску.
Суперфиниш — финал цепочки
Суперфиниш нержавеющей стали (или суперфиниширование нержавеющей стали) использует безабразивные тела высокой плотности и активные компаунды в вибрационных или центробежных станках, срезая микропики без образования новых впадин.
- Внешний вид: Сверхгладкая, блестящая, ненаправленная поверхность с минимальным трением, улучшенным контактом в подшипниках и высокой выносливостью.
- Когда НЕ применять: Излишне для чисто декоративных крышек или кронштейнов, где нужен лишь блеск: стандартное полирование кругами или сухая галтовка стоят намного дешевле.
Зеркальная полировка — вершина цепочки
Покупатели часто ищут, как отполировать нержавеющую сталь до зеркала, зеркальная полировка нержавеющей стали или полировка нержавейки до зеркального блеска. Зеркало венчает ступенчатую обработку хлопковыми кругами или стальными телами.
- Внешний вид: Четкое зеркальное отражение без следов рисок.
- Когда НЕ применять: Не подходит для контактных поверхностей со следами пальцев и зон трения скольжения.
Для всех шести состояний действует правило: так как их текстура задана траекторией инструмента, их можно наносить локально, контролировать направление или матовость и восстанавливать при дефектах.
Где проходит грань: ремонт
Практическая польза разделения проката и цеховой отделки очевидна, как только царапается готовая нержавеющая панель.
Царапину на заводском прокате нельзя устранить локально
При повреждении заводского проката ни ручной пад, ни лента не повторят локально текстуру прокатных валков. Шлифовка царапины создает цеховой «островок», заметный сильнее самой царапины.
Цеховую отделку можно исправить, если совпадают направление и матовость
Если нужно восстановить отделку нержавеющей стали или выполнить восстановление поверхности нержавеющей стали с цеховой отделкой, локальный ремонт эффективен при соблюдении трех правил:
- Совпадение направления и матовости: ведите штрих строго параллельно, согласуйте уровень рассеянной матовости и сгладьте переход далеко за царапину (см. удаление царапин с нержавеющей стали).
Дефект, проявляющийся при косом свете
Поскольку косой скользящий свет выявляет различия в направлении и матовости, скрытые верхним светом, всегда проверяйте ремонт под угловым боковым освещением.
[РИСУНОК: Фотография листа нержавеющей стали заводского проката при косом скользящем свете, где локально сошлифованная царапина выделяется ярким несовпадающим пятном]
Когда честное решение — замена листа
На видимых фасадных панелях или дверях лифтов из заводского проката локальный ремонт почти всегда выглядит хуже самой царапины. Замена листа или полная перешлифовка всей плоскости от края до края — лучший способ восстановления отделки нержавеющей стали.
Сводная таблица методов: шесть видов цеховой отделки
Чтобы выбрать подходящий метод при финишной обработке поверхностей из нержавеющей стали, сравните шесть видов цеховой отделки ниже.
След обработки каждого метода
Ленты оставляют непрерывные риски, вибропады — короткие штрихи, орбитальные круги — серповидные следы, галтовочные тела — микроямки, суперфиниширование — плоские плато, а зеркальное полирование — зеркальную плоскость.
Направленность, матовость и охват
| Цеховой метод | Характер текстуры | Направленный? | Охват рельефа | Размеры деталей | Мы производим? |
|---|---|---|---|---|---|
| Штрих / Хейрлайн | Длинные непрерывные параллельные риски | Да (выраженная) | Низкий (пропускает выемки) | Большие плоские листы, трубы | Частично (только матовая дымка, без длинных рисок) |
| Сатин | Однородная антибликовая бархатная дымка | Нет | Средний-хороший | Мелкие/средние детали в чашах | Да (мокрый пластик / сухая органика) |
| Джиттербаг | Короткие, густые, хаотично-перекрестные риски | Нет | Низкий-средний | Малые/средние плоские панели | Нет (ручной/настольный электроинструмент) |
| Эксцентриковый | Удлиненные, перекрывающиеся круговые дуги | Нет | Плохо (пропускает углы) | Большие плоские плиты и емкости | Нет (ручной электроинструмент) |
| Суперфиниш | Зеркальная, изотропная гладкая плоскость | Нет | Хорошо | Мелкие и средние прецизионные детали | Да (высокоэнергетическая галтовка) |
| Зеркальная полировка | Высокое отражение, без видимой зернистости | Нет | Средне | Мелкие детали в барабанах | Частично (центробежная/вибрационная + стальные тела) |
[РИСУНОК: Комплекс цехового оборудования: круглая виброгалтовочная чаша, сухой органический наполнитель из скорлупы грецкого ореха и полированные шарики из нержавеющей стали для полирования]
Что допускает конкретная деталь
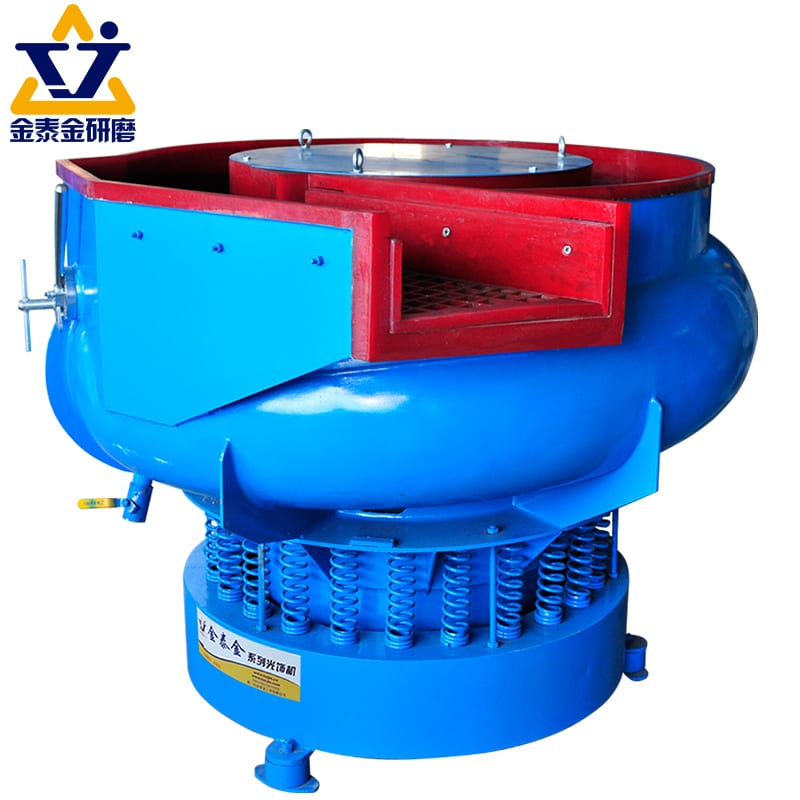
Из шести методов выше наше оборудование покрывает три (сатин, суперфиниш и партийное зеркало). Галтовка телами имитирует матовую риску без длинных сплошных линий, тогда как вибро- и эксцентриковые шлифмашины требуют ручного инструмента, который мы не продаем.
Что недостижимо ручным инструментом
Только риска/hairline, вибро- и эксцентриковая шлифовка требуют ведения инструмента по поверхности; сатин, суперфиниш и партийное зеркало выполняются внутри станка. Детали под размер камеры обрабатывают на оборудовании; смонтированные фасады и огромные емкости требуют ручного инструмента.
Какое состояние действительно нужно
Большинство споров по отделке поверхности нержавеющей стали возникает из-за неполных описаний в заказах.
Исходите из чертежа, а не из фото
Если в чертеже есть формальное указание отделки, оно определяет всё. Никогда не определяйте отделку по фото: из-за угла света травленый прокат, галтованный сатин и виброшлифовка на экране выглядят одинаково.
Когда в чертеже нет указаний, и что делать
- В чертеже «по образцу»: Заприте подписанный эталон в шкаф ОТК до начала резки металла.
- В чертеже «по имеющейся детали»: Сначала проверьте деталь: прокат это или результат мехобработки.
- В чертеже ничего нет: Если чистота поверхности не указана, по умолчанию принимается необработанный холоднокатаный правленый прокат, а не декоративная отделка.
Три обязательных пункта в спецификации отделки
Полная спецификация на механическую полировку нержавеющей стали должна включать три пункта:
- Во-первых, заводской прокат это или цеховая обработка.
- Во-вторых, требуемое конкретное состояние (например, травленый прокат, галтованный сатин или hairline).
- В-третьих, направление риски и целевую матовость.
Если упустить любой из трех пунктов, поставщики отгрузят несоответствующие детали.
| Сценарий | Указание в чертеже | Цеховая ловушка | Правильное действие |
|---|---|---|---|
| Полная спецификация | Происхождение, состояние, направление/матовость | Цех меняет инструмент | Применять указанный инструмент |
| По образцу | Указан эталонный образец | Образец у одной стороны | Хранить образцы-дубликаты |
| Под существующее | Под установленную деталь | Старая деталь в состоянии проката | Сначала проверить происхождение |
| Только словесно | Просто указано "сатин" | Трактуют как ленту или галтовку | Утвердить образец и инструмент |
| Пустая графа | Отделка не указана | Клиент ожидает брашинг | Подтвердите исходный прокат |
Почему образец лучше описания
За последние три года словом «сатин» называли и шлифованные лентой листы, и рамы после орбитальной шлифовки, и детали после мокрой галтовки. Всегда контролируйте производство по физическому образцу, а не только по названию.
Что мы делаем и чего не делаем
В компании Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., сертифицированной по ISO 00726Q01571R001 и CE, мы производим галтовочное оборудование на базе 21 станочных платформ и 24 патентов в шести линейках продукции. Подробнее о наших возможностях — в разделе что мы производим и чего не делаем.
Достижимые виды отделки
- Однородная матовая и сатиновая отделка: Обеспечивается в наших чашечных виброгалтовочных установках, лотковых вибраторах и барабанах с керамическими/пластиковыми абразивными телами или сухими наполнителями из ореховой скорлупы и початков кукурузы.
- Зеркальная отделка и суперфиниш партий: Обеспечивается в центробежных и вибрационных установках с закаленными стальными полировальными телами и многостадийной изотропной обработкой.
[РИСУНОК: Отливка из нержавеющей стали, отполированная до зеркального блеска с помощью многоступенчатой галтовки]
Недоступные виды отделки
Мы не производим заводской прокат, не можем нанести непрерывную продольную шлифовку в галтовке (только легкую матовость) и не создаем орбитальные текстуры или узоры «джитербаг».
Почему мы не делаем ручной инструмент
Мы не производим ручной инструмент, ленточные шлифмашины или УШМ, не выполняем выездной ремонт, гальванику, пассивацию, нанесение покрытий или контрактную обработку. Все наши процессы требуют, чтобы деталь помещалась в камеру станка или в оснастку.
Когда честный ответ — другой поставщик
Покупайте рулонный прокат в металлоцентрах, а вибрационные и орбитальные шлифмашины — у поставщиков ручного инструмента. Если же вам нужна серийная обработка деталей из нержавеющей стали, помещающихся в станок, свяжитесь с нами через страницу контактов.
Часто задаваемые вопросы
Какие бывают виды отделки нержавеющей стали?
Виды отделки нержавеющей стали делятся на четыре прокатных состояния рулона (светлый отжиг, травленый, холоднокатаный правленый, горячекатаный) и шесть цеховых состояний (hairline, сатин, джитербаг, орбитальное, суперфиниш, зеркало), создаваемых инструментом или галтовочными телами.
В чем разница между прокатной поверхностью и брашированием?
Прокатная поверхность формируется на стане по всему рулону и не восстанавливается локально. Шлифованная поверхность наносится абразивными лентами вдоль оси и может локально подшлифовываться по направлению риски.
Что такое отделка «джиттербаг»?
Отделка «джиттербаг» — ненаправленная текстура от вибрационной шлифмашины с прямоугольной подошвой. Короткий высокочастотный ход дает частые пересекающиеся риски, тогда как эксцентриковая шлифмашина — более широкие перекрывающиеся дуги.
Можно ли локально восстановить поцарапанную прокатную панель?
Нет. Обработка панели ручным падом или шлифмашиной создает локальную текстуру от инструмента, заметную при косом свете сильнее царапины. Придется заменить лист, смириться с дефектом или заново обработать всю плоскость от края до края.
Чем различаются сатинированная и шлифованная нержавеющая сталь?
Шлифованная нержавеющая сталь отличается видимыми параллельными рисками в одном направлении. Сатинированная сталь — диффузной матовой дымкой, мягко рассеивающей свет без направленных линий.
Поставляется ли нержавеющая сталь с заводской отделкой?
Да, каждый лист поставляется с базовой прокатной поверхностью — обычно холоднокатаной правленой или травленой серой — служащей необработанной основой.
 +86-592-2381506


 Поддержка сети IPv6
