


Полироль для нержавеющей стали: очиститель, компаунд или и то и другое?
«Полироль для нержавеющей стали» — это как минимум два разных продукта. Один — очиститель, который оставляет плёнку и ничего не удаляет. Другой — абразивный компаунд, который срезает металл. Покупка не того из них — самая частая причина вывода, что полировка «не работает».
Эта страница о выборе между ними. Если вы уже знаете, какой класс нужен, и хотите получить процедуру, пошаговый маршрут здесь: полировка нержавеющей стали. Если выбираете между твёрдым бруском и жидкостью, сравнение здесь: полировальный компаунд для нержавеющей стали. Если подбираете компаунд по функции для разных материалов, это здесь: компаунд для полировки металла.
Два разных продукта под одним названием
Введите «полироль для нержавеющей стали» в строку поиска — и увидите супермаркетные спреи рядом с промышленными полировальными брусками и барабанами для галтовки. На этикетках обоих напечатаны одни и те же слова, но на поверхности металла они делают противоположное. Прежде чем брать тряпку, полировальный круг или галтовочный барабан, нужно разделить очистители поверхности и абразивные компаунды.
Что на самом деле содержит флакон «полироли для нержавеющей стали» из супермаркета
Возьмите в хозяйственном отделе аэрозоль или спрей с надписью «полироль для нержавейки». Внутри — смесь мягких растворителей, ПАВ и лёгкого масла или силиконового плёнкообразователя. Абразива, который режет металл, там нет вообще.
Когда вы протираете дверцу прибора, панель лифта или раковину, растворитель снимает жирные отпечатки и водные разводы. Затем масло оставляет на металле тонкий слой, заполняющий микроскопические впадины ровно настолько, чтобы свет отражался равномерно, — пока масло не смоется.
Что мастерская называет полиролью
На участке металлоконструкций или в отделочном цехе слово «полировка» означает контролируемый съём материала. Промышленная полироль для нержавеющего металла — твёрдый восковой брусок, паста или бочка жидкого компаунда — работает на калиброванных минеральных частицах, взвешенных в связующем носителе.
Обычные минералы — кальцинированный глинозём, карбид кремния, оксид хрома. Вместо масляной плёнки поверх дефектов эти твёрдые частицы срезают микроскопические выступы металла и выравнивают впадины царапин. Блеск даёт плоская гладкая сталь, отражающая свет напрямую, а не временное масляное покрытие.
Почему эта разница важна до того, как вы что-то купите
Один продукт оставляет слой сверху поверхности, другой сошлифовывает слой с поверхности. Путаница между ними сразу создаёт проблемы.
Если потереть агрессивной режущей пастой шлифованную кухонную технику, заводская текстура снимется и останется пятнистое блестящее место. И наоборот: распыление бытового очистителя на обработанные кронштейны, чтобы убрать следы фрезеровки или цвета побежалости от сварки, не даст ничего, как бы сильно ни тёрли.
В промышленности продукты под этим запросом делятся на четыре чёткие категории:
- Неабразивные очистители и защитные составы: растворяют масла и оставляют устойчивую к отпечаткам плёнку, не меняя текстуру металла.
- Абразивные полировальные бруски и пасты: режут и доводят поверхность металла под вращающимся полировальным кругом или ручной подушкой, создавая настоящий блеск.
- Жидкости для циркуляционной галтовки: очищают, смазывают и осветляют партии деталей, которые галтуются в вибрационных чашах или барабанах.
- Химические пассиваторы: удаляют свободное железо с поверхности лимонной или азотной кислотой по стандартной практике пассивации ASTM, восстанавливая коррозионную стойкость без изменения блеска.
Класс очистителей — что он делает и чего не сделает
Неабразивные очистители выполняют реальную работу в производстве листового металла и в обслуживании объектов, если не требовать от них устранения физических повреждений металла. Понимание того, где очиститель уместен, экономит часы впустую.

Где очиститель — правильный ответ
Неабразивный спрей или протирочная салфетка для нержавейки — правильный выбор всегда, когда текстура металла уже соответствует спецификации и мешает только поверхностная грязь:
- Регулярное обслуживание установленного оборудования: кухонные вытяжки, больничные тележки, поручни и двери лифтов собирают кожный жир, капли воды и жир из воздуха, которые делают металл тусклым, не царапая его.
- Финальная протирка перед отгрузкой: после сборки шлифованного электрошкафа упаковщики очистителем снимают следы рук и цеховую пыль перед укладкой в ящики.
- Зачистка после сварки после механического удаления окалины: когда брызги сварки и цвета побежалости механически удалены, очиститель снимает остатки флюса, копоть и разметочный лак.
- Покрытые, PVD-обработанные или зеркальные поверхности: если панель несёт цветную PVD-плёнку, антиотпечатковое покрытие или зеркальную отделку, любая абразивная паста безвозвратно её поцарапает. Чтобы понять, чем эти текстуры различаются, смотрите наш гид шлифованная, сатинированная и зеркальная отделка.
Где покупают очиститель, когда нужен был компаунд
Самая частая ошибка по этому ключу — покупка спрея-очистителя, чтобы исправить механический дефект. Если на крышке из нержавейки есть царапины от перемещения, заусенцы от штамповки, круговые следы шлифования или синяя побежалость от сварки, очиститель не сделает ничего.
Проверьте дефект, проведя ногтем по отметке. Если ноготь цепляется за канавку, дефект имеет физическую глубину ниже плоскости поверхности. Поскольку в очистителе нет абразивного зерна, он не может сровнять окружающий металл с дном этой царапины. Если проблема глубже поверхности, очиститель — не тот инструмент; нужен абразивный полировальный компаунд для нержавеющей стали.
Покупатели также пытаются спреем-очистителем убрать мутную дымку, оставшуюся после полировки. Эта дымка обычно — высохший жир с полировального бруска, минеральный налёт от жёсткой воды при промывке или термический оттенок от чрезмерного давления круга. Распыление силиконового масла поверх застрявшего полировального жира только размазывает муть по детали.
Что означает «полироль» на этикетке очистителя
Правила потребительской упаковки позволяют называть жидкость полиролью, если после протирки она повышает блеск поверхности. Очиститель даёт этот прирост, нанося тонкую плёнку минерального масла, воска или силиконовой жидкости, которая временно маскирует микрошероховатость.
На производстве эта невидимая масляная плёнка часто становится проблемой. Если деталь, протёртая бытовым очистителем на силиконовой основе, попадает в сварочный пост, зону склеивания, линию порошковой окраски или гальваническую ванну, масло отталкивает покрытия и загрязняет сварные швы. Мы не производим бытовые спреи-очистители или хозяйственные салфетки; наша работа начинается там, где начинаются механическая доводка поверхности и массовая галтовка.
Класс компаундов — брусок, паста и что означает цвет
Когда нужно полировать металл, удаляя царапины, сводя следы инструмента или доводя тусклую нержавейку до отражающего блеска, нужен абразивный компаунд. Промышленные полироли для металла соединяют калиброванное абразивное зерно с носителем, который удерживает зерно на детали и отводит тепло. Выбор из наших промышленных расходных материалов начинается с понимания того, как носитель и зерно работают вместе.
Твёрдые бруски, пасты и жидкости — разница в носителе
Абразивные компаунды выпускают в трёх формах по типу связующего носителя:
- Твёрдые полировальные бруски: твёрдые брикеты из животного жира и воска с абразивом, которые плавятся на вращающемся тканевом или сизалевом круге.
- Полутвёрдые пасты: мягкие кремы на водной или масляной основе, легко наносятся на ручную ткань или низкоскоростные войлочные круги.
- Жидкие компаунды и жидкости для галтовки: спрей-эмульсии для автоматических полировальных станков или водные компаунды для финишной обработки, дозируемые в вибрационные чаши и барабаны.
Цветовая маркировка — условность, а не стандарт
Зайдите в любой склад полировальных материалов — увидите твёрдые бруски, сложенные по цветам: чёрный, коричневый, белый, зелёный, синий. Многие онлайн-таблицы подают эти цвета как строгие инженерные стандарты.
Вот честная правда цеха: порядок цветов чёрный, коричневый, белый и зелёный — отраслевая условность, а не стандарт ISO или ASTM. Два зелёных бруска от разных производителей не гарантируют одинаковую скорость резания или содержание жира. Цвет даёт грубую стартовую последовательность от чернового резания к финальному блеску, но никогда не заменяет пробный тест на вашей детали.
В рамках этой привычки цеха обычно придерживаются такой последовательности по нержавеющей стали:
- Чёрные или серые бруски: грубые глинозёмные или карбидокремниевые бруски для жёстких сизалевых кругов при тяжёлом резании.
- Белые бруски: бруски из средне-мелкого кальцинированного глинозёма на прошитых хлопковых кругах для снятия сизалевых рисок.
- Зелёные или бледно-синие бруски: мелкие бруски из оксида хрома или глинозёма на мягких хлопковых кругах для финальной зеркальной полировки.
- Коричневые бруски (Tripoli): созданы для более мягкой латуни и алюминия; слишком мягкие, чтобы эффективно резать нержавеющую сталь.
Что реально меняет резание: тип абразива, размер и концентрация
Четыре физические переменные внутри компаунда действительно определяют резание:
- Тип абразива: для вязкой нержавеющей стали нужны твёрдые острые зёрна — кальцинированный глинозём, карбид кремния или оксид хрома.
- Размер и калибровка частиц: крупное зерно быстро выравнивает дефекты; мелкое, узко калиброванное даёт зеркало без царапин.
- Концентрация абразива: более сухие бруски с высоким содержанием зерна режут быстрее, а богатые жиром смазывают и полируют.
- Твёрдость носителя: более твёрдые восковые связующие создают большее контактное давление на круг.
Подбирайте компаунд под операцию, а не наоборот
Новички обычно сначала ищут компаунд, а потом думают, как его наносить. Опытные инженеры-отделочники сначала выбирают механическое оборудование исходя из геометрии детали и объёма партии, а затем берут носитель компаунда под эту машину.
Ручная полировка на круге
Когда оператор использует настольный или стационарный полировальный станок либо ручную угловую полировальную машину с сизалевым или хлопковым кругом, кромка движется с высокой скоростью. Наносить жидкую полироль кистью на вращающийся круг бессмысленно: центробежная сила сбрасывает жидкость с кромки раньше, чем деталь коснётся ткани.
Высокоскоростная полировка на круге требует твёрдого воскового бруска или высоковязкой спрей-пасты. Прикосновение твёрдого бруска к вращающемуся кругу плавит тонкую восковую плёнку, которая удерживает абразивное зерно на поверхности ткани. Небольшой набор для полировки нержавеющей стали с кругом на дрель и мини-брусками подходит для переполировки одного кнехта лодки. Мы не продаём ручной инструмент, полировальные круги или бытовые наборы.
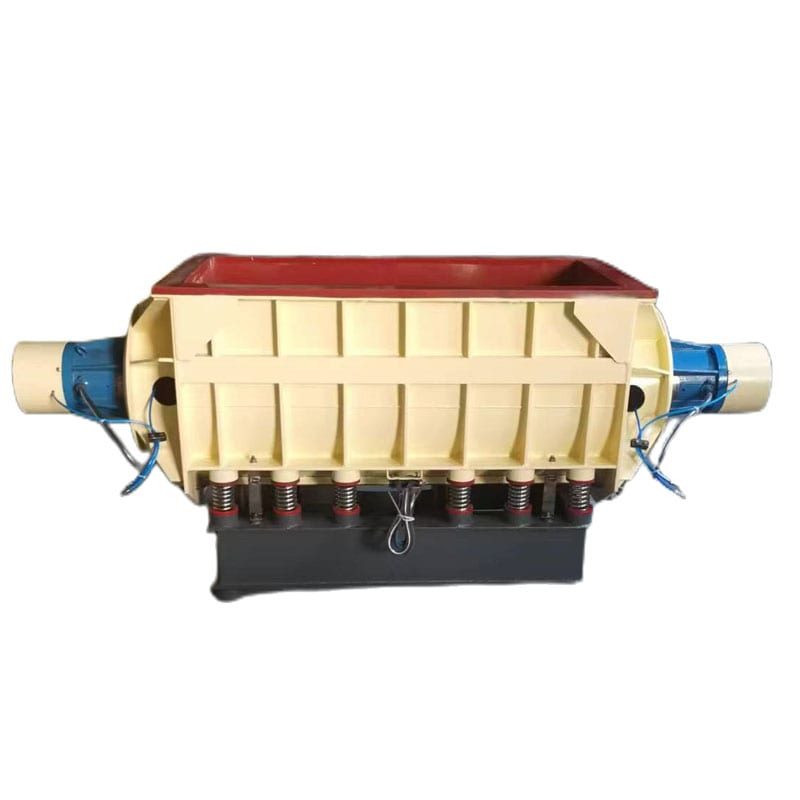
Массовая галтовка в вибрационной или барабанной машине
Когда производство переходит от единичных накладок к партиям штампованных кронштейнов, корпусов клапанов или заготовок столовых приборов, ручная полировка на круге слишком медленна и неравномерна. В серийном производстве детали загружают в вибрационную галтовочную машину, прямоугольные вибрационные лотки, центробежные установки или вращающиеся барабаны с предформованным наполнителем для шлифования.

Внутри галтовочной машины керамический, пластиковый или стальной наполнитель обеспечивает физический контакт, а водорастворимый жидкий компаунд циркулирует через камеру. Никогда не бросайте твёрдый полировальный брусок или жирную ручную пасту в вибрационную чашу. Твёрдый брусок не растворится в воде для галтовки; жир размажется по наполнителю, засалит камни и полностью остановит резание в чаше.
Когда носитель должен быть на водной основе, а не на жировой
Галтовочные машины полагаются на жидкие компаунды на водной основе, потому что жидкость должна выполнять четыре задачи, которые животный жир не может выполнить в закрытой чаше:
- Непрерывный смыв металлической стружки: поток водного компаунда удерживает абразивную металлическую мелочь во взвеси и вымывает её в слив, чтобы её не вбивало обратно в сталь.
- Отвод тепла: водные растворы охлаждают зону контакта наполнителя и деталей, предотвращая цвета побежалости и наклёп на нержавеющей стали.
- Контролируемая смазывающая способность для полирования: при работе стальными шариками или фарфоровым наполнителем для яркого блеска компаунды для полирования создают скользкую подушку, чтобы тяжёлый наполнитель сплющивал гребешки без царапин.
- Простая промывка после обработки: водорастворимые ПАВ чисто смываются в тёплой воде перед сушкой или пассивацией, поэтому агрессивное обезжиривание растворителем не нужно.
Таблица решений из четырёх пунктов
Используйте таблицу с четырьмя колонками ниже, чтобы сопоставить операцию своего цеха с нужным классом продукта.
| Ваш метод обработки | Какой класс продукта использовать | Почему это соответствует физике процесса | Частая ошибка |
|---|---|---|---|
| Ручная шлифмашина или настольный полировальный круг | Твёрдый полировальный брусок (восковой брусок) | Трение вращающегося круга плавит твёрдый воск, и зерно удерживается на ткани | Использование жидкого компаунда, который сбрасывается с вращающегося круга |
| Протирка вручную мягкой тканью | Мягкая абразивная паста или очиститель | Мягкий носитель распределяется под давлением руки без нагрева от круга | Попытка натереть твёрдый жировой брусок на холодную тряпку |
| Вибрационная чаша или вибрационный лоток для партий | Водорастворимый жидкий компаунд | Циркулирует, смывая металлическую стружку и предотвращая ржавчину | Бросание твёрдых восковых брусков в чашу, из-за чего забивается наполнитель |
| Центробежная дисковая или барабанная машина | Осветляющая жидкость с высокой смазывающей способностью | Смягчает высокую контактную энергию и удерживает мелочь во взвеси | Использование агрессивной режущей жидкости при попытке полирования |
| Галтовка во вращающемся барабане (партия) | Мягкий компаунд на водной основе | Обеспечивает мягкий скользящий контакт без лишнего пенообразования | Использование жёсткой режущей химии, которая скругляет критические кромки |
| Магнитная полировка иглами | Специальный компаунд для магнитных игл | Удерживает тонкие нержавеющие иглы раздельно внутри мелких отверстий | Использование обычного тяжёлого мыла, которое слипает магнитные иглы |
Нержавеющая сталь — не один материал
Даже выбрав правильный брусок или жидкость для галтовки под свою машину, можно получить две партии деталей из нержавейки, которые выглядят совершенно по-разному. Операторы часто винят поставщика компаунда, когда новая партия осветляется вдвое дольше или покрывается текстурой «апельсиновой корки». Обычно компаунд не менялся — изменилась марка нержавеющей стали в чертеже.
304 и 316 — две, которые встретятся чаще всего
Аустенитные марки — во главе с повседневной 304 и морской или медицинской 316 — составляют большинство деталей из нержавейки, поступающих в отделочный цех. Обе марки немагнитны в отожжённом состоянии, образуют прочные пассивные оксидные плёнки и полируются до глубокого зеркального блеска.
Однако аустенитная нержавеющая сталь быстро наклёпывается под давлением и нагревом. Слишком сильное давление на полировальный круг тупым бруском наклёпывает наружный слой 304 или 316 в более твёрдую корку. То же происходит, когда вибрационная чаша работает с засаленным наполнителем, который бьёт по металлу, а не режет. Как только этот слой наклёпывается, абразив скользит по верху вместо чистого резания, и царапины запираются под ним.
430 и ферритные марки — почему они реагируют иначе
Ферритные марки, такие как 430, — широко применяемые для отделки бытовой техники, автомобильных молдингов и столовых приборов, — содержат хром без никеля, который есть в аустенитных сплавах. Из-за ферритной кристаллической структуры 430 магнитен и при абразивной обработке наклёпывается не так агрессивно, как 304.
В полировальном цехе 430 режется быстрее на первых абразивных проходах, но его более мягкая матрица легче вырывается, если в неё попало случайное крупное зерно. Ферритные марки также могут давать слабую «верёвочную» текстуру, если их перерезать агрессивными кругами, поэтому они лучше реагируют на более лёгкое давление и более ранний переход к мелким компаундам.
Дуплекс и высоколегированные марки — где тепловое повреждение кусает первым
Дуплексные нержавеющие стали смешивают аустенитную и ферритную фазы, давая высокую прочность и стойкость к хлоридной коррозии в морских, химических и насосных компонентах. Марки с дисперсионным твердением поднимают механическую прочность ещё выше.
При полировке дуплексной или высоколегированной нержавейки главный враг — локальное тепловое повреждение. Эти сплавы имеют высокий предел текучести и низкую теплопроводность, поэтому тепло трения остаётся запертым в точке контакта. Сильное давление сухого полировального круга на дуплексную отливку быстро прижигает поверхностный слой металла, нарушает баланс его фаз и портит коррозионную стойкость в этом месте.
Что меняется на практике: тепло, а не компаунд
Вам редко нужна совершенно новая химическая формула только потому, что в чертеже 304 сменилась на 430 или дуплекс. На участке должно меняться то, как вы контролируете тепло и контактное давление.
На нашей фабрике в Сямэне, основанной в тысяча девятьсот девяносто втором году, мы проводим испытания на двадцати одной машинной платформе и шести продуктовых линейках, подкреплённых двадцатью четырьмя авторизованными китайскими правами ИС. Один и тот же компаунд ведёт себя по-разному на разных марках из-за наклёпа и теплопроводности, а не потому, что компаунд изменился. Постоянное давление, частая правка кругов или поддержание потока холодной воды и компаунда в галтовочных машинах предотвращают тепловое повреждение.
Что идёт не так и о чём это говорит
Когда кто-то пытается переполировать нержавеющую сталь, а поверхность получается с царапинами, мутная или с изменённым цветом, случайные попытки исправления тратят время и портят детали. Каждый визуальный дефект на полированной поверхности из нержавейки — след конкретной ошибки в последовательности зерна, чистоте или контроле тепла.
Чтение дефектов поверхности до смены компаунда
Прежде чем выбрасывать текущий брусок или сливать вибрационную чашу, осмотрите деталь под косым белым светом и протрите небольшое место растворителем. Быстрая проверка покажет, лежит ли дефект сверху металла (застрявший жир или водяная плёнка) или врезан в сам металл (царапины от случайного зерна, пропуск этапа или термический прижог).
Таблица диагностики из четырёх колонок
Используйте таблицу ниже, чтобы проследить типичные неудачи полировки до их причины в цехе и применить правильное исправление.
| Симптом поверхности | Корневая причина | Проверка в цехе | Корректирующее действие |
|---|---|---|---|
| При полировке появляется больше царапин | Круг или наполнитель несёт случайное крупное зерно или железную стружку | Проверьте новый круг или чистый наполнитель на обрезке | Проточите или смените круги, промойте чашу и разделите крупный и мелкий инструмент |
| Появляется жёлтая или синяя побежалость | Перегрев от избыточной скорости круга, давления или сухого трения | Проверьте, держится ли оттенок в точках задержки | Снизьте скорость и давление, добавьте компаунд и проведите пассивацию |
| Блестящая поверхность выглядит молочной или мутной | Остаточный восковой жир, налёт жёсткой воды или высохший компаунд | Протрите тестовое место тёплым растворителем на белой ткани | Тщательно обезжирьте и промойте деионизированной водой |
| Протирка очистителем не меняет царапины | Царапины имеют физическую глубину, а в очистителе нет абразива | Проведите ногтем по отметке | Перейдите на абразивный компаунд или маршрут массовой галтовки |
| Через дни после полировки появляется ржавчина | Перекрёстное загрязнение углеродистой сталью на общих кругах или наполнителе | Проверьте наличие вкраплённого свободного железа | Используйте круги и наполнитель только для нержавейки, затем кислотную пассивацию |
| Зеркальный блеск показывает линии под ним | Пропущен промежуточный этап зерна перед финальной полировкой | Направьте свет под углом, чтобы увидеть направленные линии | Вернитесь на один этап зерна назад, чтобы сначала убрать глубокие линии |
Частые вопросы о полироли для нержавеющей стали
Полироль для нержавеющей стали — то же, что очиститель для нержавеющей стали?
Нет, хотя розничные бренды часто печатают оба слова на одном флаконе. Очиститель для нержавеющей стали содержит мягкие растворители и масла, которые снимают отпечатки и водные разводы, не удаляя металл. Настоящая промышленная полироль или компаунд для нержавейки содержит калиброванные абразивные минералы, которые физически срезают микроскопические выступы металла, устраняя царапины и создавая постоянный блеск.
Можно ли использовать автомобильную полироль для нержавеющей стали?
Автомобильная полироль работает только как аварийная косметическая протирка, а не как настоящий инструмент коррекции металла. Автомобильные полироли созданы для мягкого лака, который гораздо мягче нержавеющей стали. Мелкая автомобильная полироль может снять лёгкую водную дымку с готовой отделки, но в ней нет твёрдых зёрен, нужных для резания царапин по стали. Многие автомобильные продукты также оставляют силиконовые плёнки, которые портят сварку или гигиену контакта с пищей.
Нужен ли специальный компаунд для нержавеющей стали?
Да, когда вы режете или полируете сам металл. Поскольку нержавеющая сталь вязкая и склонна к наклёпу, компаунды для мягкой латуни или алюминия — вроде стандартного коричневого Tripoli — засаливают и перегревают сталь. Для нержавейки нужны острые твёрдые абразивы, такие как кальцинированный глинозём или оксид хрома, в паре с теплорегулирующими связующими.
В чём разница между чёрным, коричневым, белым и зелёным компаундом?
В цеховой традиции эти цвета отмечают место твёрдого бруска в последовательности от резания к финишу. Чёрный — самый грубый компаунд для снятия тяжёлых линий шлифования, коричневый — средний рез для более мягких цветных металлов. Белый — средне-мелкий компаунд предполировки для нержавеющей стали, зелёный — мелкий компаунд для финальной зеркальной полировки. Поскольку цветовая маркировка — отраслевая привычка, а не строгий стандарт, всегда проверяйте резание и отделку пробным тестом.
Можно ли полировать нержавеющую сталь тканью вручную?
Лёгкие потёртости, потускнение и дымку можно снять вручную микрофиброй и мягкой абразивной пастой, протирая параллельно текстуре на шлифованных панелях. Однако ручная протирка не создаёт скорость и давление, нужные для выравнивания глубоких царапин или превращения проката в настоящее зеркало. Глубокое удаление дефектов и зеркальная отделка требуют полировки на круге для единичных деталей или вибрационной и центробежной обработки для партий.
Почему моя нержавеющая сталь после полировки выглядит хуже?
Нержавеющая сталь обычно выглядит хуже по одной из трёх причин: протирание поперёк шлифованной текстуры абразивной пастой, застрявший грязный жир или крупное зерно на круге, либо перегрев металла. Сначала обезжирьте тестовое место, чтобы понять, не является ли тусклость просто размазанным восковым остатком; если царапины остаются, вернитесь на чистый этап среднего резания и держите деталь холодной. Чтобы подобрать правильный наполнитель и жидкий компаунд для вашей партии деталей из нержавейки, напишите нам через страницу контактов и обсудите вашу задачу.
 +86-592-2381506


 Поддержка сети IPv6
