


Отделка стали: маршрут, класс наполнителя и окно до появления ржавчины между операциями
Отделка стали — не одна операция. Это маршрут, и маршрут определяют три вещи, не связанные с машиной: твёрдость стали, допуск на кромку по чертежу и то, сколько деталь пролежит между отделкой и следующим процессом. Третью покупатели забывают чаще всего, и именно она губит партии, которые были обработаны правильно.
Стальная деталь может выйти из машины с идеальным скруглением кромок, пройти контроль и быть забракована через три дня, потому что пролежала в лотке в сыром помещении. Это не отказ отделки на машине, а отказ маршрута, и решается он на этапе расчёта стоимости.
Как и с любой цифрой на этой странице: опубликованный цикл предполагает материал и съём, которые могут быть не вашими. Сталь охватывает очень широкий диапазон твёрдости, а твёрдость меняет и резание, и износ наполнителя. Считайте эти цифры отправной точкой для пробы на ваших деталях.
Что видно в цехе, когда маршрут по стали выбран неверно
У стали своя картина отказов, и она отличается от алюминия или нержавеющей стали:
| Что видно | Что это обычно означает |
|---|---|
| Скругление кромок верное, детали ржавеют в лотке за считаные дни | Между отделкой и следующей операцией не было запланировано коррозионное окно |
| Скругление кромок верное, у тонкого сечения цвета побежалости — синие или соломенные | Слишком много энергии или слишком длинный цикл для такой толщины сечения |
| Первая партия в порядке, последующие режут медленнее при той же рецептуре | Загрузка износилась: сталь изнашивает наполнитель быстрее алюминия |
| Кромки снаружи в порядке, а у отверстия или паза осталась острая приподнятая кромка | Наполнитель не достал, или класс был слишком тонким для основания заусенца |
| Поверхность блестящая, но остались видимые следы направления обработки | Недостаточно промежуточного выглаживания перед стадией осветления |
| Детали по отдельности в порядке, а в партии виден разброс | Загрузка, экранирование или два разных входных состояния поверхности в одном цикле |
Первая строка — самая дорогая, потому что отказ проявляется, когда детали уже выглядят готовыми. И её полностью можно предотвратить на этапе планирования.
Твёрдость — первое разделение, и она меняет не только время цикла
Твёрдость стали определяет сразу две вещи: как быстро абразив её режет и как быстро абразив изнашивается.
Более мягкая сталь режется быстро и размазывается. Низкоуглеродистая и мягкая сталь быстро принимает скругление кромок, и риск здесь — срезать кромку раньше, чем исчезнет заусенец. На таких деталях грубый класс за короткое время обычно лучше мягкого класса за длинное: мягкий маршрут даёт кромке больше суммарного времени контакта.
Более твёрдая сталь режется медленно и изнашивает загрузку быстрее. Закалённым и высокоуглеродистым деталям нужно больше времени на тот же съём, а наполнитель расходуется быстрее. Поэтому расход наполнителя — не постоянная величина: загрузка стальных деталей изнашивает наполнитель гораздо быстрее загрузки алюминия, а цикл осветления — быстрее короткого снятия заусенцев.
Деталь, склонная к наклёпу, или цементованная деталь требует короткого контролируемого резания. На таких деталях удлинение цикла может упрочнить поверхностный слой вместо его полирования, и это меняет поведение следующей стадии. Именно здесь привычка «дать больше времени» ошибочна надёжнее всего.
Разная твёрдость в одной партии — проблема маршрута, а не параметров. В партии, где есть и мягкий кронштейн, и закалённый палец, одна из деталей будет обработана неверно. Сортируйте по твёрдости или принимайте компромисс, зафиксированный в документах, а не случайный.
Класс наполнителя для стали: с чего начать
Классы мокрого шлифования в нашем ассортименте построены по шестибалльной шкале, и для стали полезная отправная логика такая (одни и те же шесть классов действуют независимо от того, какое виброгалтовочное оборудование вы используете):
- VR (очень грубый, максимальный съём) — тяжёлые заусенцы, литниковый остаток, заусенцы от пилы. На стали именно здесь происходит настоящее резание, и здесь же кромки скругляются быстрее всего.
- R (грубый, тяжёлое резание) — стандартное снятие заусенцев на прочных стальных деталях. Рабочий класс общего назначения для скругления кромок на стали.
- N (нормальный, стандартная обработка) — класс общего назначения для снятия заусенцев и скругления кромок в мокром процессе.
- NF (нормальный тонкий, промежуточное качество) — промежуточная ступень перед полированием. Именно этот класс чаще всего выбрасывают, чтобы сэкономить стадию, и именно его отсутствие обычно приводит к тому, что стадия осветления даёт матовую дымку вместо блеска.
- F и FF — отделка и осветление. Они улучшают поверхность, но не снимают заусенец за разумное время.
Обратите внимание: таблицы мокрого и сухого шлифования в ассортименте используют разные обозначения классов — в мокрой таблице это VR / R / N / NF / F / FF, в сухой — VR / R / M / MF / F / FF. Буква класса, перенесённая из одной таблицы в другую, — реальная и очень частая ошибка.
Два правила, которые действуют независимо от класса:
Наполнитель не должен быть больше примерно трети самого малого элемента детали. Детали с отверстием 3 mm нужен наполнитель меньше 3 mm, а это заставляет брать более тонкий класс и более длинный цикл. Обойти эту арифметику нельзя, и мощность машины её не меняет.
Форма решает, куда попадает резание. Острый угол режет угол детали, а круглое тело наводит блеск на плоскости. Если у стальной детали есть и открытая плоскость, которую нужно осветлить, и резьба, которую нужно сохранить, ни одна форма не справится с обоими, и маршрут по стадиям дешевле компромиссного наполнителя.
Выбор формы и класса со стороны наполнителя подробнее разобран в разделах керамический наполнитель и наполнитель для отделки стали, а маршрут глянцевания до зеркального результата — в материале глянцевание стальным наполнителем: как получается зеркальный блеск и когда его не применять.
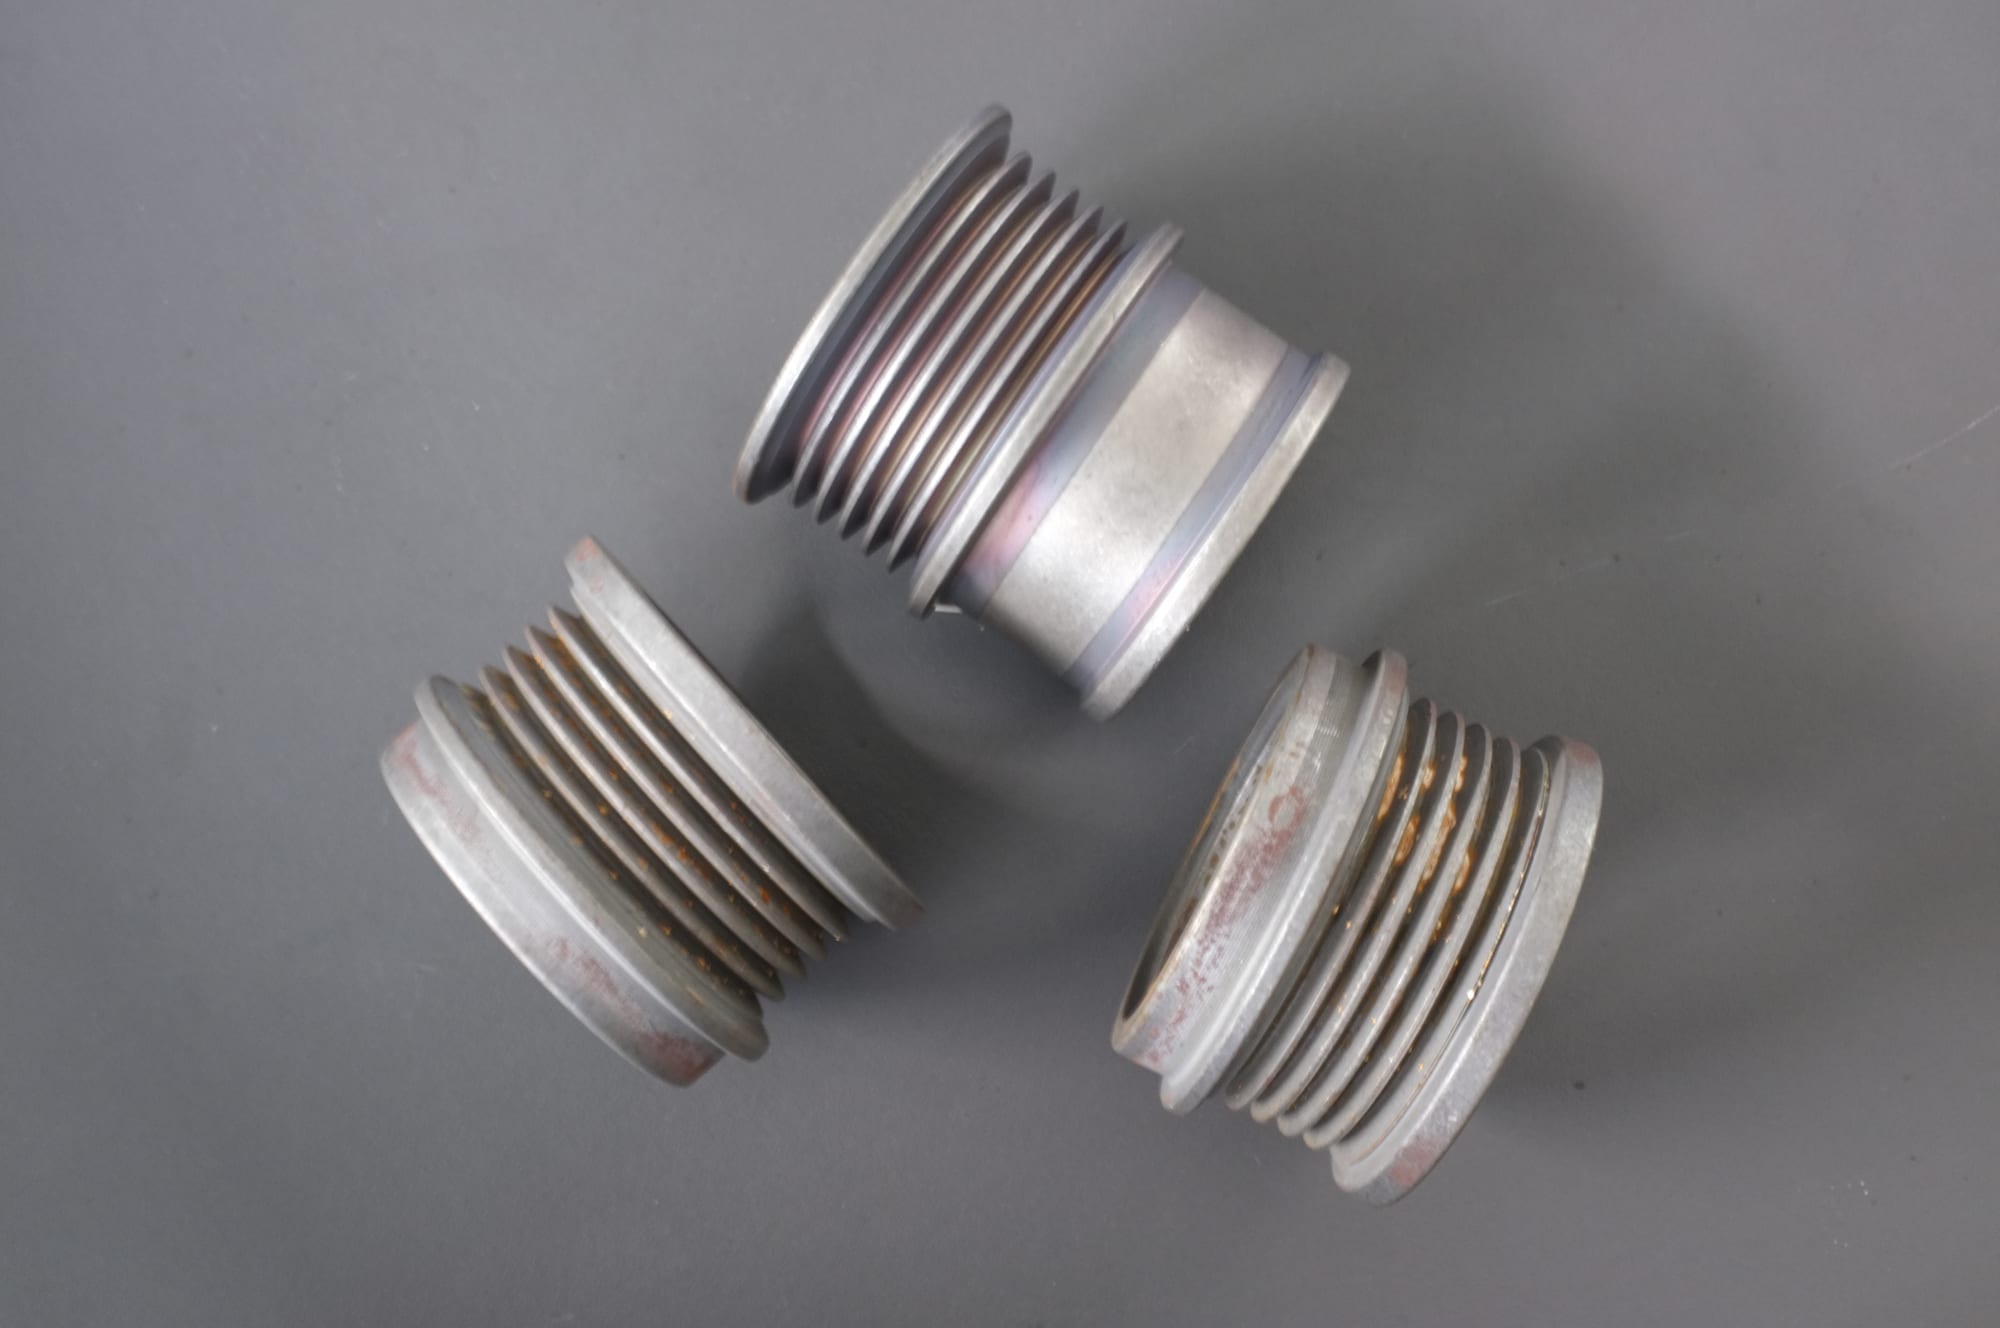
Стальная проблема в одном кадре: ржавчина и оксид уже есть на входящих деталях. Сталь не ждёт вежливо между операциями — интервал от предыдущего процесса до стадии отделки сам является частью маршрута, и детали, пришедшие с ржавчиной, нужно оценить на потерю припуска до того, как назначена отделка.
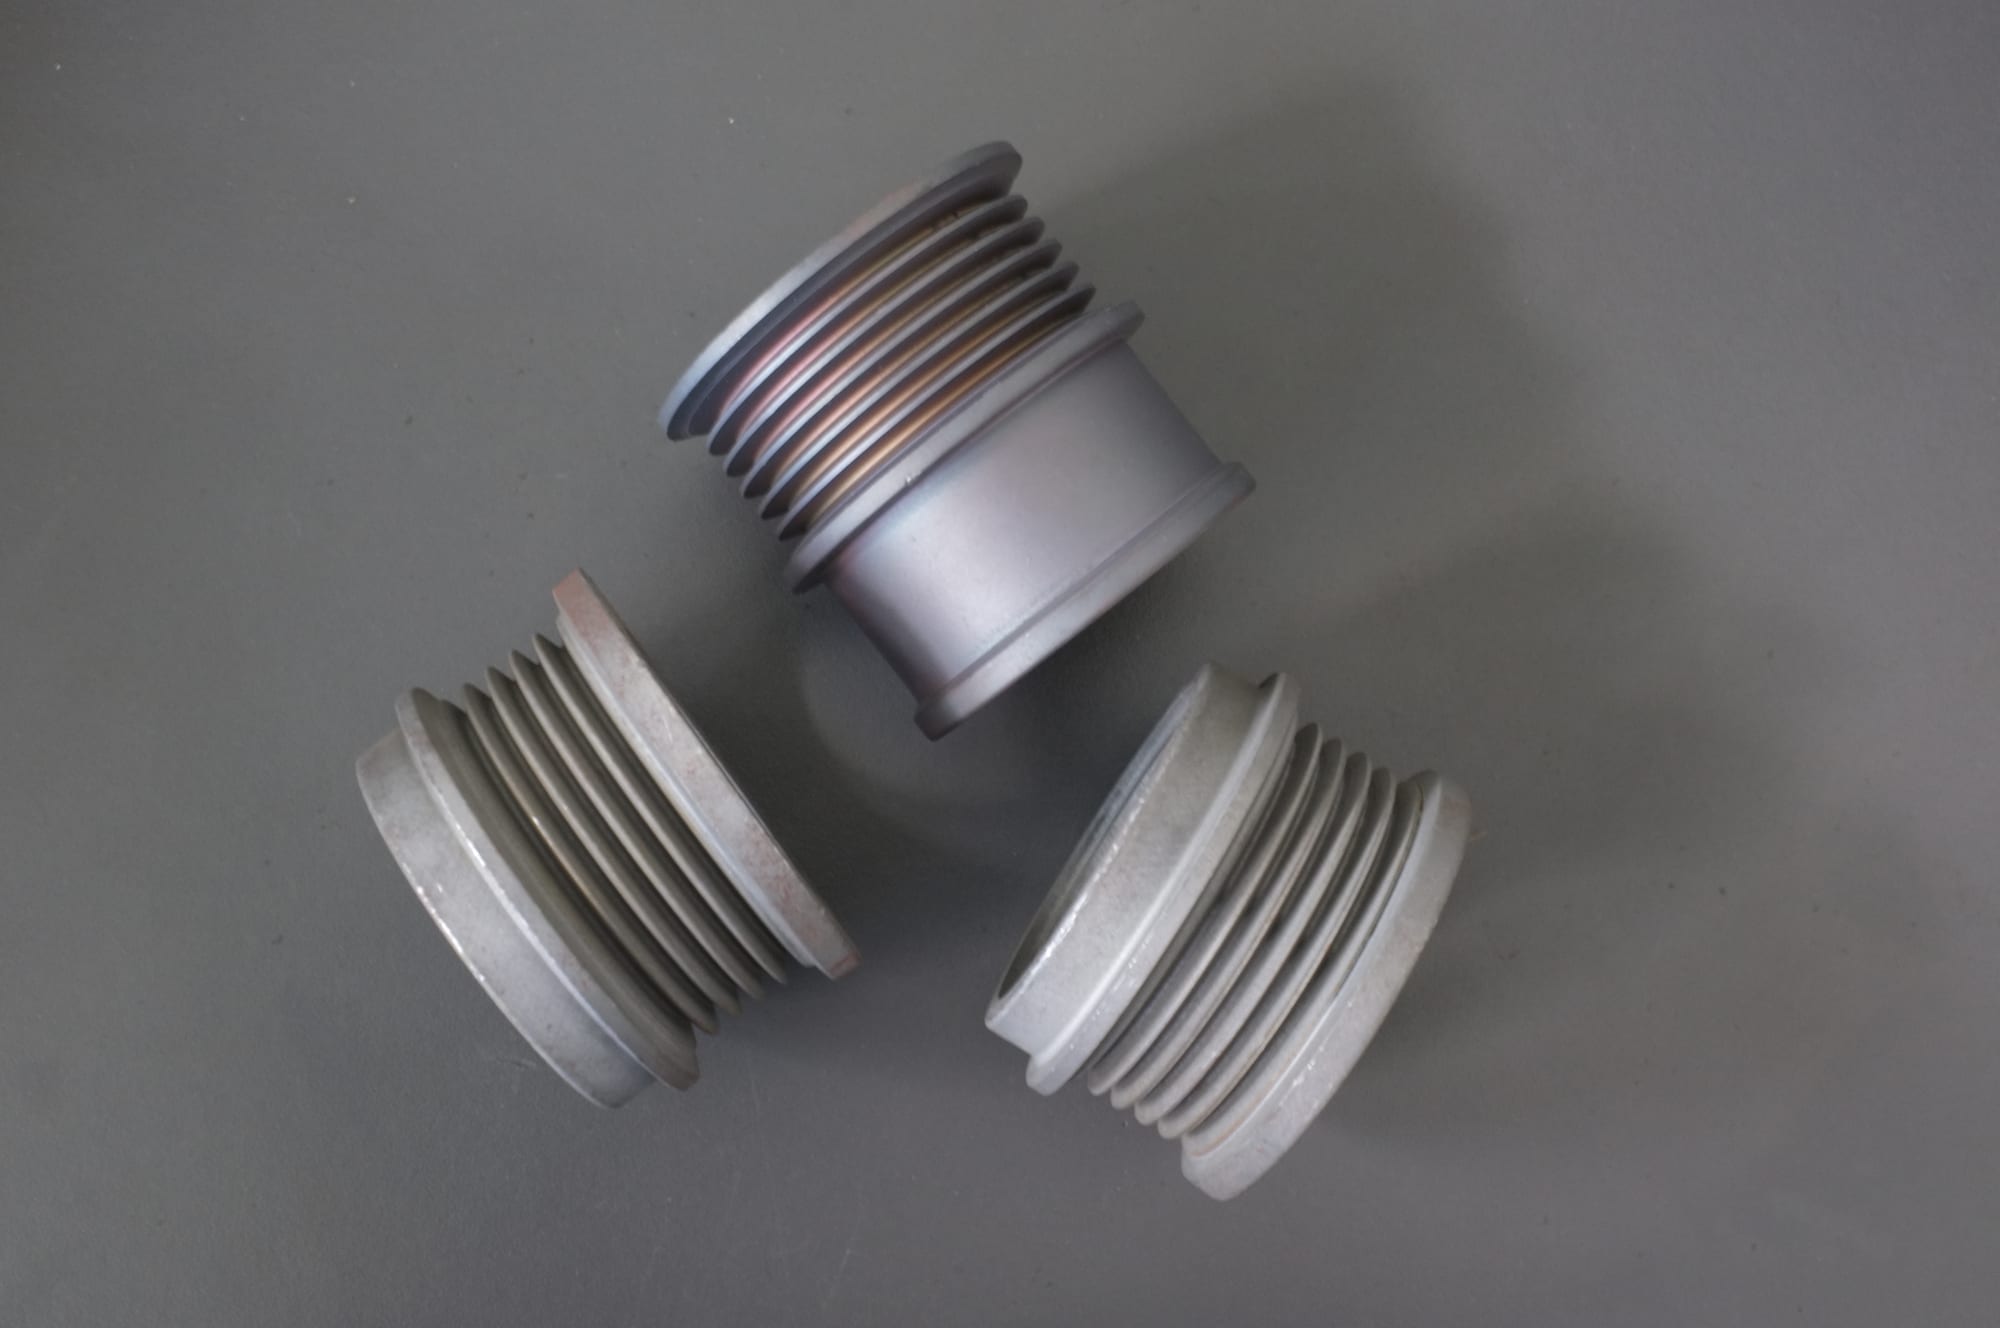
После отделки. Промежуток между этой стадией и следующей — та часть стального маршрута, которая выпадает из расчётов: чистая стальная поверхность снова начинает меняться сразу, поэтому то, что происходит после отделки, — такое же проектное решение, как и сам цикл.
Окно до появления ржавчины: часть стального маршрута, которую никто не закладывает в цену
Это то решение, специфичное для стали, которое отличает работающий маршрут от маршрута, вину за который сваливают на машину.
Между отделкой и следующей операцией — гальваникой, окраской, сборкой, упаковкой, отгрузкой — стальная деталь без покрытия не защищена. В условиях влажного климата или долгой морской перевозки именно в этом окне готовая деталь превращается в забракованную. Окно нужно планировать, а не обнаруживать.
Длину окна, которое вы можете выдержать, задают три вещи:
Сразу ли и правильно ли высушена деталь. Мокрый процесс без стадии сушки оставляет плёнку в глухих элементах, и коррозия начинается именно с этой плёнки. Быстрая сушка — не украшение, на стали она часть приёмки. Для этого шага и существует линейка сушилок, а методы сравнены в материале сушка после объёмной галтовки: центробежный отжим, сушка наполнителем или горячим воздухом.
Оставляет ли стадия отделки остаток, тормозящий коррозию. Некоторые компаунды несут защитную функцию, и комбинированный порошок для полирования, обезжиривания и защиты от ржавчины в нашей линейке компаундов для отделки — порошок для полирования, обезжиривания и защиты от ржавчины, 50 kg/баррель — это как раз тот класс продукта, который для этого создан. Подходит ли он вашей детали и вашему следующему процессу — вопрос пробы: ингибитор, мешающий гальванике, хуже, чем его отсутствие.
Сухая ли упаковка и долгая ли перевозка. Деталь, которая спокойно живёт неделю в цехе, может заржаветь в контейнере. Если маршрут заканчивается морской отгрузкой, коррозионное окно и упаковку нужно проектировать вместе. Наша морская перевозка до Роттердама или Лос-Анджелеса из Сямэня занимает примерно 30–40 дней, и для незащищённой стальной поверхности это долго.
Практический итог — вопрос в расчёте: «какая стадия защищает деталь и на сколько времени?» Если ответить никто не может, в маршруте есть пробел, который проявится после того, как детали уже выглядят готовыми.
Маршрут в том порядке, в котором нужно принимать решения
- Определите входную поверхность. Литьё, поковка, штамповка, мехобработка, лазерная резка. Каждая приходит с другой поверхностью, и маршрут, настроенный на обработанной заготовке, может быть неверным для литья.
- Задайте съём в абсолютных величинах. Не «снять заусенец», а сколько сотых миллиметра радиуса кромки допускает чертёж. Эта цифра вместе с размером заусенца и задаёт класс.
- Задайте целевую отделку и способ её контроля. Цифра шероховатости, освещение, сухой или мокрый контроль, какие поверхности. Стальную деталь, которую контролируют мокрой, оценивают по воде.
- Выбирайте класс по заусенцу, а не по отделке. Грубые классы снимают, тонкие выглаживают. Пытаться достичь отделки грубым классом или снять заусенец тонким — две самые частые и самые дорогие ошибки.
- Определите число стадий. Одна стадия допустима на простой детали со скромной целью. Три стадии — резание, выглаживание, осветление — обычный маршрут, когда цель — визуальный блеск.
- Запланируйте очистку между стадиями. Крупное зерно, перенесённое со стадии резания на стадию отделки, даёт серую дымку, которая выглядит точно как вина компаунда. Очистить загрузку дешевле, чем менять компаунд.
- Запланируйте сушку и коррозионное окно. Сразу и именно в этом порядке. Этот шаг пропускают на стали и не пропускают на нержавеющей стали — поэтому стальные маршруты отказывают в лотке, а маршруты по нержавейке на машине.
Полирование стали как отдельная стадия, и почему её продают плохо
В стальном маршруте *полирование* — последняя стадия и та, которую чаще всего считают так, будто это вся работа. Это не так: на стали стадию полирования покупают ради внешнего вида и стабильности вместе, и расчёт, где учтён только внешний вид, оставляет стабильность на волю случая.
Что стадия полирования должна давать на стали:
- Блеск, который переживает следующую операцию. Деталь, блестящая на выходе из машины и мутная после сушки, была отполирована не до неверной шероховатости — её отполировали, а потом оставили плёнку в неверных местах.
- Однородная основа по всей партии. Если детали пойдут на гальванику, отполированный основной цвет задаёт, как будет выглядеть покрытие. Две партии, отполированные «как можно ярче», могут покрыться визуально по-разному, и разница здесь не вина гальваника.
- Никакого съёма там, где чертёж его не допускает. Полирование снимает металл. На тонком или резьбовом сечении этот съём — размерный риск, поэтому критерий приёмки должен называть элементы, которые не должны измениться.
Стадийность, которая это даёт. Полирование стали — стадия после резания, а не его замена:
| Стадия | Что она делает | Что она предотвращает |
|---|---|---|
| Резание (VR / R или более грубая керамика) | Снимает заусенец и след мехобработки | Полирование поверх следа обработки с его углублением |
| Очистка между стадиями | Удаляет крупное зерно из загрузки | Серая дымка, которую списывают на компаунд |
| Полирование (NF / F / FF или стадия глянцевания стальным наполнителем) | Осветляет поверхность | Блестящая, но со следами обработки отделка |
| Сушка, затем защита | Удаляет воду из глухих элементов; сохраняет поверхность стабильной | Налёт ржавчины, который появляется через часы в глухом отверстии |
Самый полезный вопрос к расчёту на полирование стали: что входит после стадии полирования — сушилка, дисциплина промывки, компаунд с защитой от коррозии? Расчёт, который заканчивается на машине, оценил внешний вид и оставил стабильность некупленной.
Где галтовочный маршрут не справится со сталью
- Кромка, которая должна остаться острой. Лезвия, режущий инструмент, кромки скребков, вершины резьбонарезного инструмента. Галтовочный цикл скругляет каждую кромку, до которой дотянется, включая рабочую.
- Стенки тоньше примерно 0.5 mm. Риск — не резание, а деформация. На тонкой стали это проявляется как изогнутая или выгнутая тарелкой деталь, а не как изменение размера.
- Мелкая резьба с допуском на шаг. Наполнитель заклинивается. Маскирование резьбы или переход на мелкий гладкий наполнитель снижает риск, а накатка или нарезание резьбы после отделки убирают его совсем.
- Глухие отверстия и глубокие карманы на детали, склонной к ржавчине. Наполнитель входит и не выходит, а потом удерживает влагу у поверхности — двойной отказ.
- Детали с цементованным или азотированным слоем, где важна глубина слоя. Полирование снимает материал, и съём должен оставаться в пределах слоя. Это вопрос чертежа раньше, чем вопрос процесса.
- Крупные, тяжёлые или длинные стальные детали. Чаша их может не провернуть. Здесь и нужна лотковая машина: наша линейка лотков идёт от L1300 при 1200 L / 42.4 куб. футов с двумя двигателями по 5.0 kW до L1800 при 1800 L / 63.6 куб. футов с двумя двигателями по 7.5 kW, с полиуретановой футеровкой 20–35 mm.
- Детали, которые должны быть визуально одинаковыми от партии к партии под гальванику. Отделка слегка меняет исходный вид. Однородность даёт зафиксированный письменный процесс, а не более сильное полирование той партии, что выглядит тусклее.
- Деталь, которую невозможно высушить. Если геометрия удерживает воду и стадия сушки до неё не достаёт, риск коррозии в мокром маршруте может быть неуправляемым вовсе.
Что спросить, прежде чем утвердить маршрут отделки стали
- «Каково коррозионное окно и что его защищает?» Вопрос, специфичный для стали, и тот, который большинство поставщиков никогда не слышат.
- «Вы проведёте пробу на самой сложной детали?» Наш стандартный порядок: представительные детали, включая самый сложный случай, материал и его состояние, а также отделка, которая вам нужна, и отделка, которую вы примете, — с возвратом измеренного времени цикла и расхода наполнителя.
- «Какой класс и какой размер будут в заказе и из какой таблицы эти буквы?» Буква класса имеет смысл только вместе с диапазоном размеров и указанием, мокрая это таблица или сухая.
- «Каков расход наполнителя в килограммах на 100 часов?» Сталь изнашивает наполнитель быстрее большинства материалов, поэтому эта цифра определяет эксплуатационные затраты сильнее, чем машина. Срок службы наполнителя — примерно 20–200 рабочих часов; спрашивайте цифру расхода, а не оценку срока службы.
- «Что отгружается вместе с машиной и когда?» Стандартная машина отгружается за 25–35 дней с момента предоплаты, конфигурация под заказ занимает 45–60 дней, а наполнитель и компаунды, отгружаемые вместе с ней, добавляют около недели. Минимальный заказ — одна машина. В стандартную упаковку входят комплект запасных частей, стартовый набор наполнителя и компаунда, инструменты и руководства, и каждая машина перед отгрузкой проходит обкатку с загрузкой наполнителя.
- «Маршрут заканчивается на машине или на высушенной защищённой детали?» Это вопрос, который меняет расчёт. Маршрут, который останавливается на машине, для стали не является законченным.
Часто задаваемые вопросы
Что включает отделка стали? В этом контексте: снятие заусенцев, скругление кромок, выглаживание поверхности и осветление, выполняемые в барабане, вибрационной чаше или лотке с абразивным наполнителем и компаундом. Это маршрут, а не одна операция, и стадии выбираются отдельно под съём и под отделку.
Нужен ли стали другой процесс, чем нержавеющей стали? Отчасти. Механика та же, но у стали есть коррозионное окно, которого у нержавеющей стали в значительной мере нет, поэтому стальной маршрут должен включать сушку и защиту. Твёрдость стали к тому же меняется гораздо шире, а это меняет и резание, и износ наполнителя.
Почему стальные детали ржавеют после отделки, хотя выглядели нормально? Потому что в маршруте ничто не защитило их между машиной и следующей операцией. Быстрая сушка и компаунд с защитной функцией — два рычага; если деталь будет лежать в сыром помещении или в контейнере, окно нужно планировать на этапе расчёта.
Сколько длится цикл отделки стали? Лёгкое снятие заусенцев идёт 10–20 минут; партия мелких деталей в чаше обычно 20 минут – 2 часов; полирование до высокой отделки занимает 2–8 часов. Более твёрдые стали при том же съёме оказываются на длинном краю каждого диапазона.
Как понять, что наполнитель выработан? Три надёжных признака: отделка перестаёт улучшаться, на деталях появляется матовая серая дымка, и тот же результат требует цикла примерно на 20% дольше. Сталь ускоряет все три, поэтому расход нужно измерять, а не предполагать.
Может ли один класс закрыть и снятие заусенцев, и осветление на стали? Только на детали с лёгким заусенцем и скромной целевой отделкой. В целом грубые классы снимают, а тонкие выглаживают; один класс на обе задачи — компромисс, который проявится либо скруглённой кромкой, либо мутной поверхностью.
 +86-592-2381506


 Поддержка сети IPv6
