


Снятие заусенцев галтовкой: как задать цикл и чего она не уберёт
Снятие заусенцев галтовкой снимет лёгкий заусенец с обработанной или штампованной детали за 10–20 минут. Оно не снимет литник, не достанет до заусенца в пересекающемся отверстии и не сможет одновременно убрать заусенец и сохранить острую режущую кромку на одном и том же элементе. Эти три предложения определяют большинство работ, о которых эта страница.
Далее — как понять, с какой работой вы имеете дело, с какого цикла начинать и как измерить, сошёл ли заусенец: загнутый, а не срезанный заусенец проявляется снова при нанесении покрытия.
Что видит цех, когда цикл снятия заусенцев галтовкой задан неверно
Четыре исхода покрывают большинство неудачных циклов, и каждый указывает на свою переменную. Сначала прочитайте деталь, потом трогайте станок:
| Что выходит из станка | Что это обычно означает |
|---|---|
| Заусенец на месте, кромки отполированы до блеска | Наполнитель слишком мелкий для основания заусенца, а не слишком изношенный — это вопрос класса, а не времени |
| Заусенец снят, радиус кромки вышел за допуск | Класс слишком грубый для этого заусенца, или та же загрузка продолжает работать после того, как заусенец сошёл |
| Снаружи заусенец снят, в пересекающемся отверстии или в пазу остался | Наполнитель физически не может войти — это вопрос размера и формы, и никакая длительность цикла его не решает |
| Половина партии чистая, половина с заусенцем | Загрузка или экранирование деталь о деталь; партию оценивают по среднему, тогда как отгружается худшая деталь |
Третий ряд — тот, за который платят дважды. Команда продлевает цикл с 20 минут до двух часов в погоне за заусенцем внутри пересекающегося отверстия, скругляет все наружные кромки, а заусенец остаётся, потому что треугольник 6 mm так и не вошёл в отверстие 2 mm.
Почему заусенец — это не одна задача
Снятие заусенцев галтовкой продают как одну операцию. В загрузке это как минимум три разные операции с разной экономикой:
Прикреплённый заусенец с основанием. Фрезерный или токарный заусенец ещё соединён с основным металлом по основанию. Снять его — значит перерезать это основание, а для этого нужен класс с реальной режущей способностью и достаточно времени, чтобы наполнитель многократно прошёл по кромке. Здесь грубый класс окупает себя.
Загнутый лепесток или закатанный край. При штамповке и пробивке заусенец часто закатывают, а не ставят стоймя. Лепесток не срезается: его сгибают туда-обратно, пока он не отделится, — а до отделения деталь может пройти визуальный контроль и отказать позже. Если входящий заусенец — лепесток, а не основание, планируйте контроль кромки, а не поверхности.
Термическая или грубая резаная кромка. Лазерная и плазменная резка, крупный литейный облой — не та же задача, что механический заусенец. Грат толще припуска на скругление кромок, и цикл, рассчитанный на скругление кромок, либо не справится с ним, либо скруглит остальную деталь, пока за ним гонится. Такие работы иногда требуют механического первого прохода, и предложение, где на лазерный профиль дают один галтовочный цикл, — это догадка.
Различие важно, потому что количество материала, которое нужно снять, и требуемая отделка — не одна и та же задача, а цикл можно настроить только под одну из них за раз. Скругление кромок за 10 минут и блестящая полировка за 2–8 часа в предложении называются одинаково — «снятие заусенцев галтовкой», — и они не взаимозаменяемы.
Проверьте эти семь пунктов, прежде чем задавать цикл
Работайте по чертежу, а не по образцу. Каждый пропущенный пункт — причина, по которой первый опыт разочарует:
- Где находится заусенец. Какая грань, какая кромка, на сквозной кромке или в пересекающемся отверстии, и может ли тело наполнителя нужного размера физически до него добраться. Если на последнюю часть ответ «нет» — остановитесь: остальной список этого не исправит.
- Насколько прочно он держится. Заусенец с основанием, закатанный лепесток, грат или литник. Это решает, нужен ли режущий класс или отделяющее действие.
- Сколько можно снять в абсолютных величинах. Не «снять заусенцы», а сколько сотых миллиметра радиуса кромки допускают чертёж и заказчик. Это задаёт класс не меньше, чем сам заусенец.
- Наименьший элемент на детали. Самое малое отверстие, самый узкий паз, самый мелкий шаг резьбы. Наполнитель не должен быть крупнее примерно одной трети этого элемента; для детали с глухим отверстием 3 mm нужен наполнитель меньше 3 mm, а это вынуждает брать мелкий класс и удлинять цикл.
- Какие кромки должны остаться острыми. Режущая кромка, скребковая губка, начало резьбы, фаска ножа. Наполнитель не знает, какая кромка функциональна.
- Материал и его состояние. Мягкий алюминий размазывается и режется быстро; склонный к наклёпу сплав требует короткого контролируемого резания, а не долгого мягкого; закалённая сталь режется медленнее и изнашивает наполнитель быстрее.
- Что происходит дальше. Покрытие, анодирование, пассивация, сборка, контроль. Загнутый вплотную заусенец не снимается гальваническим слоем, а остаётся под ним, и линия покрытия, которая пузырится на кромке, часто смотрит на результат снятия заусенцев.
Проверка за минуту: положите три детали в пакет с пробой наполнителя и встряхните. Если наполнитель не достаёт до заусенца рукой, в станке он тоже не достанет.
Назначение цикла: отправные точки, затем опыт
Это отправные точки, а не предложение. Опубликованный цикл предполагает материал и съём, которые могут быть не вашими, — поэтому цифры ниже даны диапазонами и поэтому каждая из них заканчивается опытной партией.
Время. Лёгкое снятие заусенцев на мелких деталях идёт 10–20 минут. Цикл вибрационной обработки мелких деталей в целом лежит между 15 минутами и несколькими часами, а партия в вибрационной чаше обычно идёт порядка 20 минут — 2 часов. Полоса 2–8 часов относится к полировке до высокого блеска, а не к снятию заусенцев: если предложение по снятию заусенцев приходит с четырьмя часами, спросите, что за это время отделывают, а не снимают.
Класс. Для стоящего заусенца с основанием начинайте с грубого конца шкалы мокрого шлифования — VR (очень грубый, максимальный съём) или R (грубый, тяжёлое резание). Для общего скругления кромок рабочий диапазон — N (нормальный) или NF (нормально-тонкий). F и FF — классы отделки и осветления: они улучшают поверхность и не снимут заусенец за разумное время; это самое частое несоответствие в первом опыте.
Размер и форма. Следуйте правилу одной трети, затем выбирайте форму по тому, куда должен прийти рез. Острый угол режет угол детали; круглый шарик наводит блеск на грани. Если у детали есть открытая грань и резьба, ни одна форма не обслужит обе хорошо, и поэтапная обработка лучше компромиссного наполнителя.
Загрузка. Держите детали примерно на трети объёма чаши. Чаша, набитая до края, не может нормально сдвигать загрузку: детали экранируют друг друга, и цикл идёт дольше, делая меньше.
Выбор станка. Барабан перекатывает всю загрузку целиком и подходит для простых форм, где наполнитель должен добраться только до наружных поверхностей. Вибрационная чаша гонит наполнитель мимо детали потоком, лучше достигает элементов и за минуты переналаживается на другую деталь. Вибрационная ванна отвечает на длинные или тяжёлые работы: наш ряд идёт от L1300 при 1200 L / 42.4 куб. футов с двумя двигателями по 5.0 kW до L1800 при 1800 L / 63.6 куб. футов с двумя двигателями по 7.5 kW, все с полиуретановой футеровкой 20–35 mm. Подходит ли это вашей детали — вопрос опыта.
Как понять, что заусенец действительно сошёл
Снятие заусенцев принимают по внешнему виду чаще, чем по измерению, — так и отгружается загнутый заусенец. Четыре проверки, все дешёвые:
- Высота заусенца до и после — на худшем элементе, измеренная одним и тем же методом оба раза. Если измерения «до» нет, измерение «после» не скажет, что сделал цикл.
- Радиус кромки или скругление кромок — на детали из начала партии и детали из конца. Партия, которая верна на 5-й минуте и скруглена сильнее нужного на 60-й, требует более короткого цикла, а не более мелкого наполнителя.
- Шероховатость там, где она важна. Снятие заусенцев меняет шероховатость как побочный эффект; запись шероховатости показывает, режет загрузка или только полирует.
- Контроль при фиксированном свете под фиксированным углом. Плёнка воды скрывает царапины, а мокрая деталь кажется светлее сухой, поэтому сначала высушите деталь, а потом судите.
Держите по одной эталонной детали с каждого этапа: когда через несколько недель возникает спор по партии, эталонная деталь решает его быстрее, чем повторный прогон.
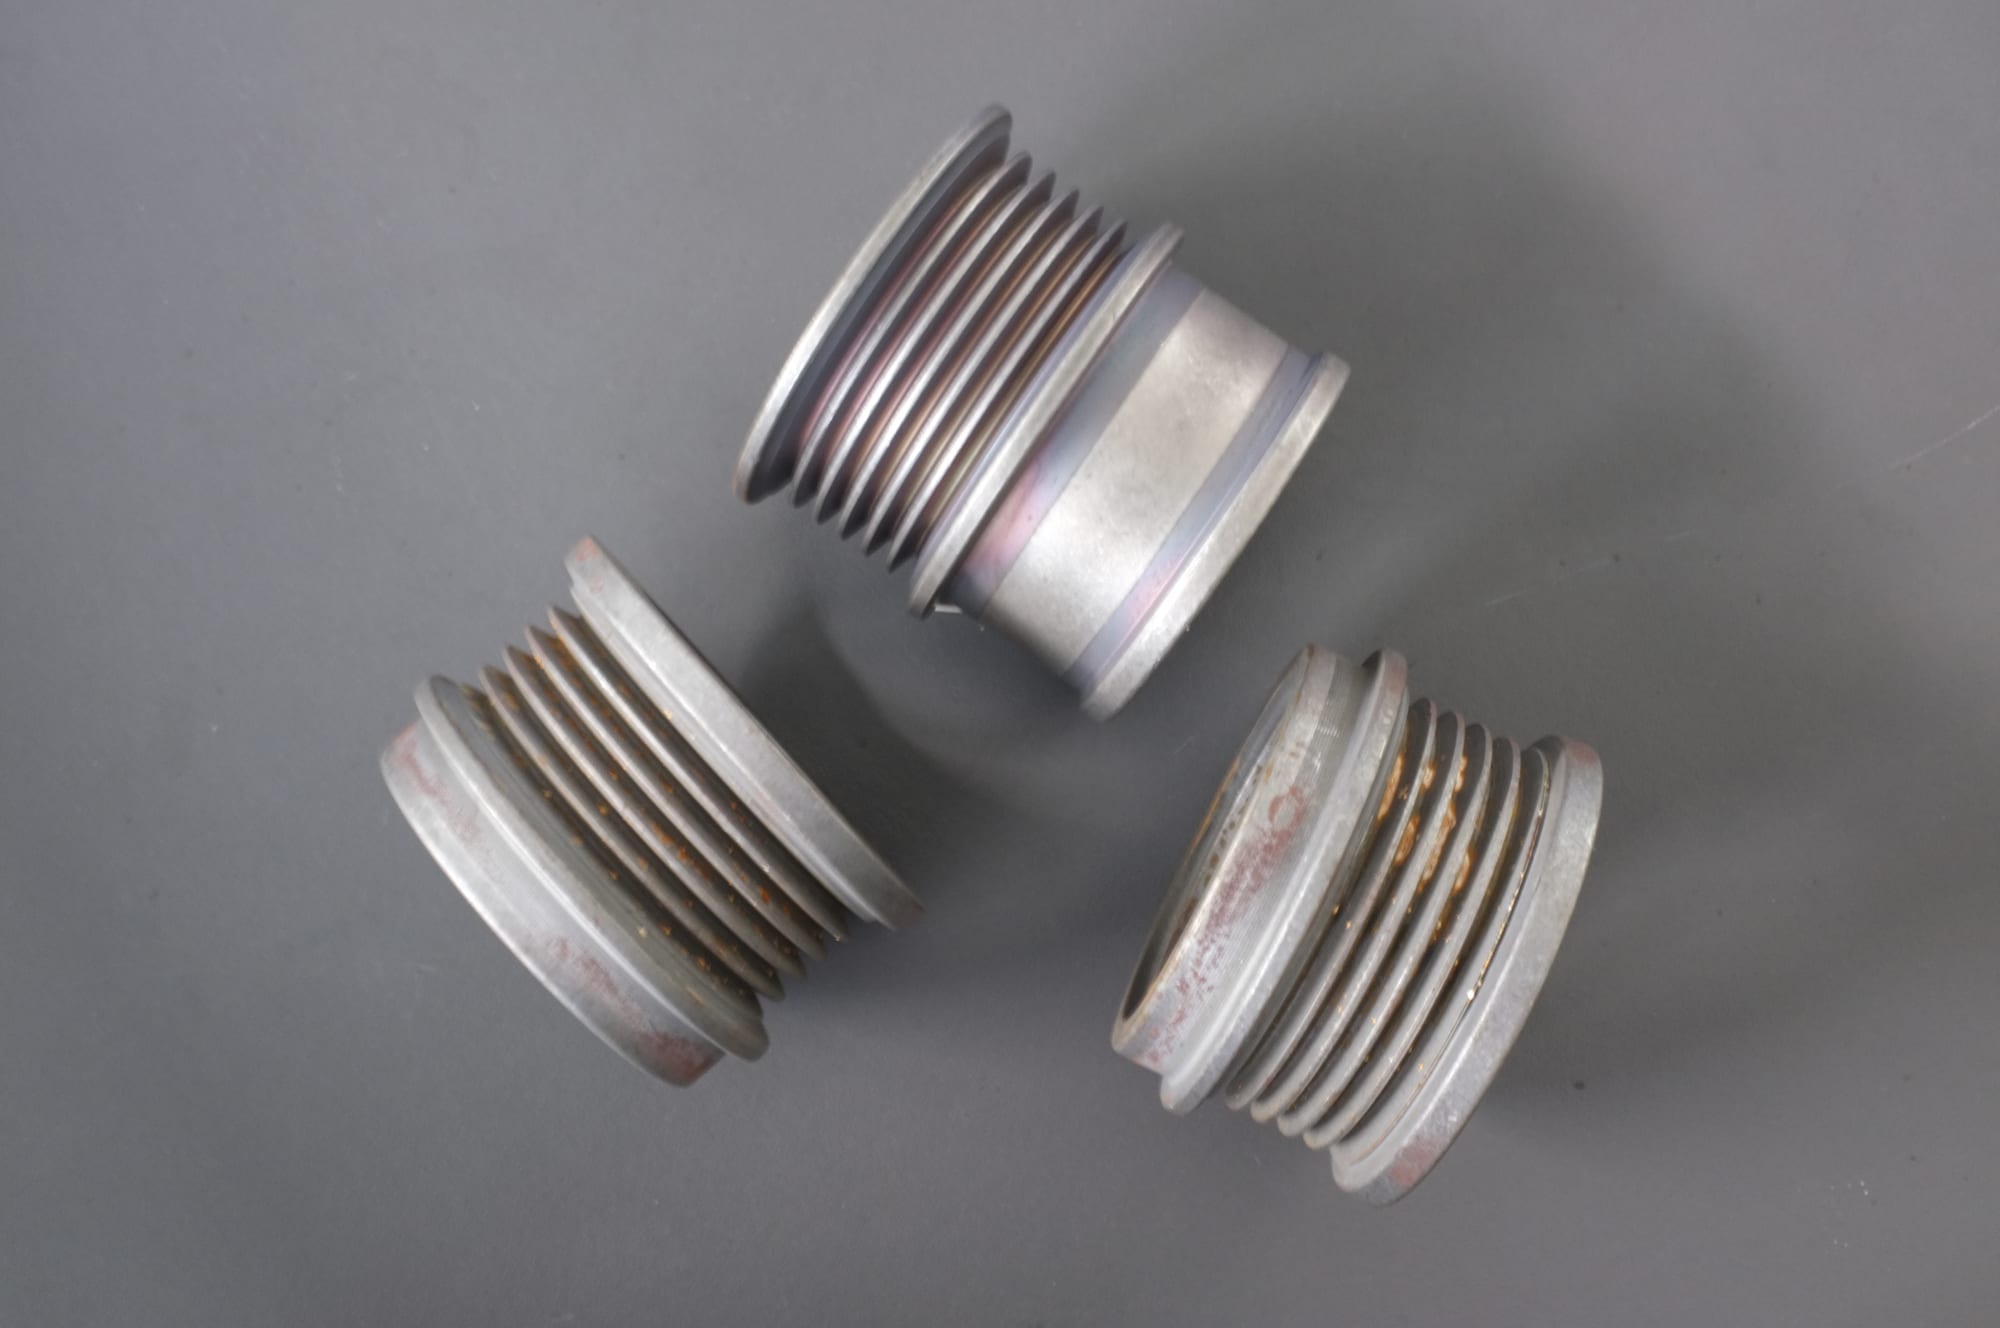
С чем снятию заусенцев галтовкой приходится иметь дело на резьбовой детали. Оксид и ржавчина в вершинах витков и на стенках впадин — не заусенец, но их удаляет та же агрессивная стадия, а резьба — тот элемент, который цикл снятия заусенцев легче всего повреждает, пока их удаляет.
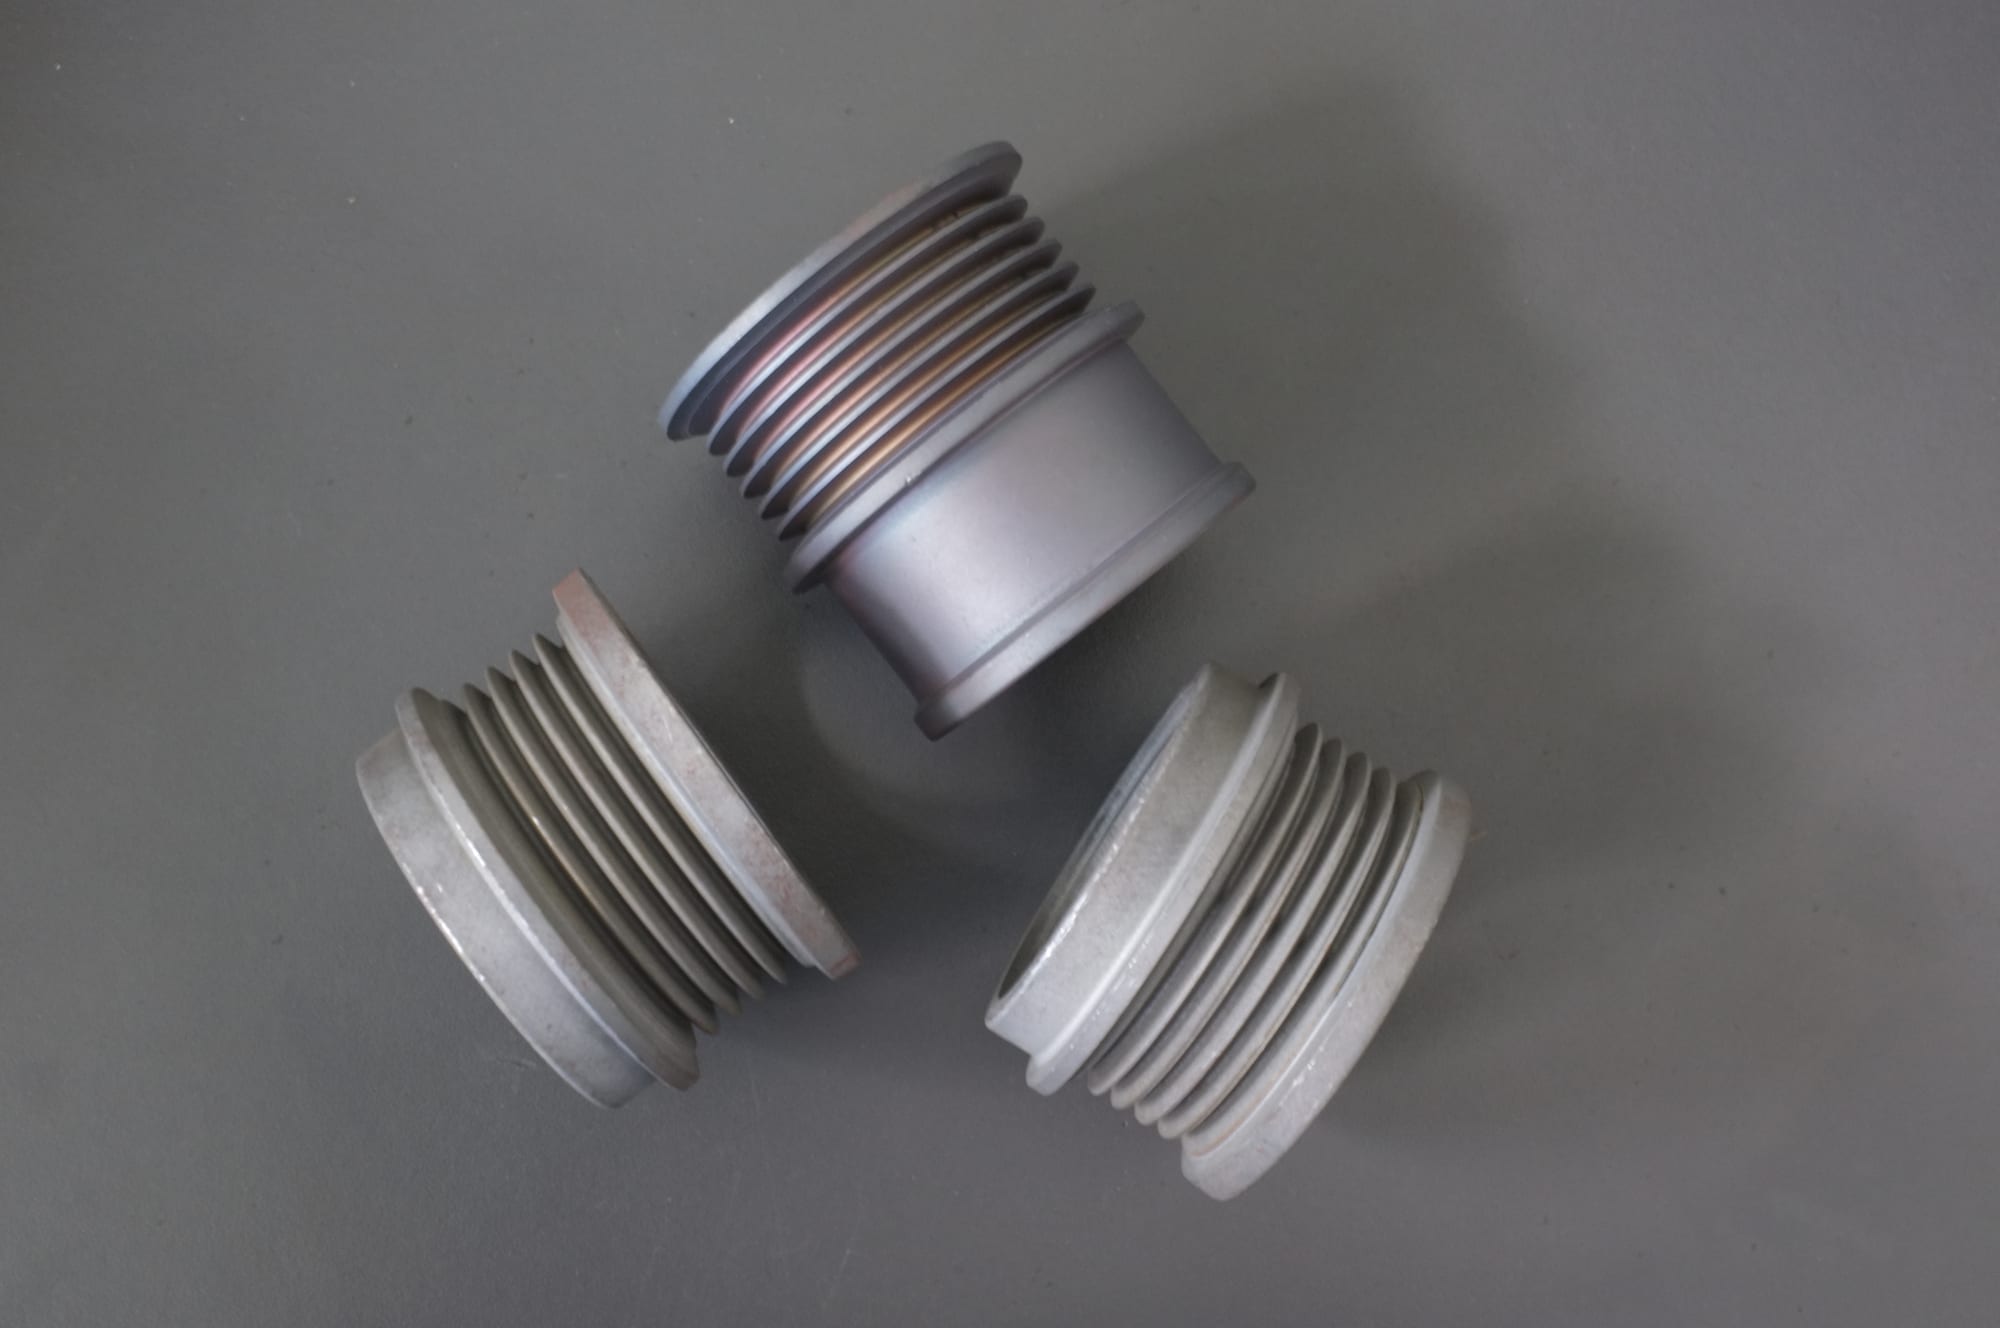
После цикла. Оксид ушёл, поверхность ровная, и вершина витка заметно скруглена на входе — допустимо на фитинге, дефект на крепеже, который должен держать момент затяжки. Место этому различию — на чертеже, а не в разборе после факта.
Снятие заусенцев галтовкой и вибрационное снятие заусенцев: где на самом деле проходит граница
Эти два термина в предложениях используют как взаимозаменяемые, а делать этого не следует: выбор меняет то, какая деталь выйдет из станка, — не только то, как быстро.
Механическая разница. «Галтовка» описывает семейство машин, где вся загрузка вращается вместе: барабан поворачивается, и детали движутся вместе с наполнителем. «Вибрационная» описывает семейство, где загрузку приводят в поток — чаша или ванна, — и детали лежат в этом потоке. В этих двух случаях абразив подходит к детали по-разному, и это различие решает ответ для данной геометрии.
| Что есть у детали | Галтовка (барабан) | Вибрационная (чаша / ванна) |
|---|---|---|
| Простые наружные кромки, прочная деталь | Хорошо — и самый простой в обслуживании станок | Хорошо |
| Смешанная загрузка мелких деталей | Удовлетворительно — детали едут вместе, могут вкладываться друг в друга | Лучше — поток разделяет их |
| Внутренние элементы, углубления | Плохо — загрузка просыпается мимо, а не затекает внутрь | Умеренно — доступ лучше, но всё равно ограничен |
| Контакт деталь о деталь нужно исключить | Лучше — каскад мягче, чем загрузка, гонимая потоком | Умеренно |
| Длинные или тяжёлые детали | Удовлетворительно, если барабан достаточно длинный | Ванна: хорошо. Чаша: плохо (деталь образует мост) |
| Короткий цикл до блеска | Медленно | Быстрее |
Практическое правило выбора. Если деталь хрупкая или главный риск — следы деталей друг на друге, галтовка мягче и часто оказывается верным выбором. Если у детали есть элементы, куда загрузка должна затекать, или партия — смесь мелких деталей, вибрационная обработка достигает их лучше. Если деталь длинная, ответ — ванна, а не барабан и не чаша; а если заусенец внутри пересекающегося отверстия, его не достигает ни одно семейство, и это совсем другой процесс.
Путаница, которая стоит денег. Предложение, где написано «галтовка», а посчитан вибрационный станок, или наоборот, — не ошибка в цене, а подмена процесса. Эти два способа не дают одинаковый результат по кромке при одинаковом времени цикла, поэтому критерии приёмки, согласованные на опыте, должны соответствовать тому семейству, которое действительно включено в предложение.
Когда снятие заусенцев галтовкой — неверный ответ
Большинство поставщиков это опускают, и именно поэтому опыт лучше каталога:
- Кромка, которая должна остаться острой. Лезвия, режущий инструмент, скребковые губки, заборные части метчиков. Галтовочный цикл скругляет каждую кромку, до которой достаёт, включая функциональную.
- Мелкая резьба под допуском на шаг. Наполнитель заклинивается в мелкой резьбе, и резьбу потом либо повреждают при извлечении, либо оставляют на ней след от наполнителя. Мелкий гладкий наполнитель или маскирование снижают риск; резьба, сформированная после отделки, снимает эту проблему полностью.
- Глухие отверстия и глубокие карманы. Наполнитель входит и не выходит. Определите стадию сепарации и очистки до покупки загрузки, а не после первой партии.
- Стенки тоньше примерно 0.5 mm. Риск не в резании, а в деформации: процесс гнёт деталь раньше, чем полирует её. Укорачивание цикла этого не исправит: нужно снизить энергию или сменить семейство станков.
- Заусенец, до которого не добраться. Внутри пересекающегося отверстия, у основания паза уже наполнителя, под фланцем. Магнитная обработка заводит гибкую массу игл в пазы, пересекающиеся отверстия и основания резьбы, куда свободный наполнитель войти не может, — если заусенец в одном из таких мест, это вопрос выбора процесса, а не снятия заусенцев.
- Толстый грат или литник. Больше материала, чем припуск на скругление кромок. Срезать его в галтовочной загрузке означает либо очень долго работать, либо унести вместе с ним окружающую геометрию.
- Собранный узел. Наполнитель заходит в зазоры между деталями и остаётся там. Снимайте заусенцы до сборки.
- Сплавы, склонные к наклёпу, и детали, чувствительные к загрязнению. Титан наклёпывается и подхватывает загрязнение из загрузки, поэтому наполнитель должен быть выделенным и чистым, а цикл — коротким и контролируемым. Загрузка, которая работала по другому материалу, — не та загрузка, в которую можно ставить титан.
Если вы сначала сравниваете семейства станков, см. вибрационные галтовочные станки, ротационные барабанные галтовочные станки и вибрационные ванны. Об измерении результата — как измерить высоту заусенца, изменение кромки и Ra после снятия заусенцев; о геометрии, которая задаёт размер наполнителя, — как выбрать размер галтовочных тел для мелких отверстий, пазов и полостей; об отказе, который следует за слишком крупной загрузкой, — как не дать галтовочному наполнителю застревать в отверстиях, пазах и резьбе. Классы и размерные ряды наполнителя — в разделе керамический наполнитель.
Что спросить, прежде чем утвердить предложение по снятию заусенцев
Четыре вопроса отделяют рабочее предложение от пожелания:
- «Вы проведёте опыт на нашей худшей детали, а не на средней?» Только так выяснится, что элемент удерживает наполнитель или что заусенец толще, чем предполагало предложение. Наш стандартный порядок: вы присылаете представительные детали, включая худший случай, материал и нужную отделку, и получаете их обратно с измеренным временем цикла и расходом наполнителя.
- «Каков критерий приёмки — письменно и до начала опыта?» Высота заусенца, радиус кромки, шероховатость и то, какие грани защищены. Опыт без письменного стандарта приёмки говорит только о том, как выглядят детали.
- «Какой класс и размер в заказе?» Не «керамический наполнитель», а буква класса и размерный диапазон. Класс вроде 2–4 mm охватывает разброс, который важен на мелком элементе, и именно буква класса задаёт резание.
- «Каков расход расходников на партию и когда загрузку меняют?» Ресурс наполнителя составляет примерно 20–200 рабочих часов в зависимости от материала и цикла, а надёжные признаки замены таковы: отделка перестаёт улучшаться, на деталях появляется матовая серая пелена, и тот же результат требует цикла примерно на 20% дольше. Спрашивайте расход в килограммах на 100 часов; поставщик, который не может его назвать, не даёт пригодной цифры.
О сроках: стандартный станок отгружается за 25–35 дней с момента предоплаты, конфигурация под заказ занимает 45–60 дней, а наполнитель и компаунды, отгружаемые с ним, добавляют около недели. Минимальный заказ — один станок; стандартная упаковка включает комплект запчастей, стартовый набор наполнителя и компаунда, инструмент и руководства, чтобы первый опыт можно было провести по прибытии. Каждый станок перед отгрузкой проходит обкатку с загрузкой наполнителя.
Частые вопросы
Сколько времени занимает снятие заусенцев галтовкой? Лёгкое скругление кромок на мелких деталях — 10–20 минут; партия в чаше в целом идёт 20 минут — 2 часов. Дольше — это обычно либо заусенец, который класс не может срезать, либо элемент, до которого наполнитель не достаёт, и ни то ни другое со временем не улучшается.
Может ли снятие заусенцев галтовкой убрать заусенец внутри пересекающегося отверстия? Обычно нет. Свободный наполнитель должен войти в отверстие, чтобы срезать заусенец, а заусенец в месте пересечения сидит там, куда наполнитель не достаёт. Магнитная обработка — процесс, созданный под такую геометрию. Маскирование и вторичная операция — другие честные ответы.
Скруглит ли галтовка мои кромки? Да — каждая кромка, до которой достаёт наполнитель, скругляется, а величина зависит от класса и времени. Если на чертеже задан радиус кромки, эта цифра входит в критерии приёмки опыта, а не в разбор после факта.
Можно ли снять заусенцы и отполировать за один цикл? Надёжно — нет. Класс, который срезает заусенец, оставляет свой матовый след резания, а класс, который осветляет, слишком медленно снимает заусенец. Поэтапный маршрут — резание, затем доводка, с очисткой загрузки между этапами — воспроизводимее одного долгого компромиссного цикла.
Нужен ли разный класс наполнителя для каждой детали? Да, и класс определяется деталью, а не станком. Один станок закрывает и снятие заусенцев, и осветление, если сменить наполнитель и время; поэтому одна загрузка, работающая по всему, даёт нестабильный результат.
 +86-592-2381506


 Поддержка сети IPv6
