


Галтовочная обработка: операция после металлорежущего станка, а не вместо него
«Галтовочная обработка» — это не название станка. Это вопрос, который задаёт маршрутная карта: что галтовка делает для детали, только что сошедшей с фрезерного станка, токарного станка или обрабатывающего центра?
Ответ уже, чем подразумевает большинство поставщиков, и именно в этом его польза. Механическая обработка оставляет на детали три разные вещи — заусенец на кромках, направленный рельеф следов инструмента по поверхностям и поле остаточных напряжений в поверхностном слое, — и галтовка хорошо решает первые две, но не третье.
Что на самом деле несёт обработанная деталь
| Что оставил инструмент | Где это находится | Удаляет ли это галтовка? |
|---|---|---|
| Заусенец — металл, завёрнутый или оторванный на выходной кромке | каждая кромка, на которой резец выходит из заготовки | Да — основная задача и причина, по которой эта операция существует |
| Рельеф следов инструмента — рисунок канавок, направление которого повторяет траекторию инструмента | каждая поверхность, по которой прошёл инструмент | Да, и это выгода, которую покупатели недооценивают — именно рельеф делает поверхность направленной |
| Остаточные напряжения — поле напряжений, запертое в поверхностном слое и в объёме | по всему сечению, а не только у кромок | Нет — галтовка снимает микрометры; поле напряжений она релаксировать не может |
| Дробление, вырывы, наволакивание сплава — локальное повреждение, а не кромка | пятнами на поверхности | Частично — галтовка это выравнивает, но не исправляет |
Читайте эту таблицу как фильтр. Деталь только с заусенцем — простая галтовочная работа. Деталь с заусенцем и короблением после обработки имеет две проблемы, и только одна из них входит в область возможностей галтовки.
Заусенец: задача, ради которой покупали галтовку
Заусенец — это металл, который выдавили, а не срезали. На выходной поверхности реза материал пластически деформируется раньше, чем отделяется, поэтому кромка несёт завёрнутый валик наклёпанного металла, более твёрдого, чем основной металл, и связанного с ним у своего основания. Отсюда три следствия:
- Заусенец режется иначе, чем основной металл. Наполнитель, подходящий детали, может оказаться слишком мягким для заусенца — это одна из причин, почему цикл идёт долго, а заусенец остаётся.
- Основание заусенца — концентратор напряжений. Его удаление — вместе со скруглением кромки, на которой он сидел, — даёт реальный выигрыш по усталостной прочности. Это *не* то же самое, что снятие остаточных напряжений.
- Указывать нужно и высоту, и место. «Снять заусенцы со всех кромок» — это не спецификация: выход сквозного отверстия и пересекающееся отверстие требуют разных процессов, а до второго можно вообще не добраться.
Лёгкое снятие заусенцев занимает 10–20 минут — достаточно мало, чтобы операция обычно стоила дёшево, и достаточно много, чтобы стоило проектировать маршрут с её учётом.
Рельеф: выгода, которой нет на чертеже
Фрезерованная поверхность несёт огранённый рисунок от фрезы с шагом, заданным подачей; точёная поверхность несёт винтовую линию, шаг которой равен подаче на оборот. У рисунка есть направление, и это направление — траектория инструмента. Направленная поверхность ведёт себя по-разному в зависимости от того, как её измеряют и как её нагружают:
| Направленный рельеф | Что это значит в работе |
|---|---|
| Шероховатость читается по-разному поперёк и вдоль рельефа | Одно число шероховатости скрывает направление — отсчёт, снятый поперёк рельефа, может быть в несколько раз больше отсчёта вдоль него |
| Рельеф — это непрерывный канал через уплотнительную поверхность | Царапина, идущая непрерывно по поверхности под прокладку, — это путь утечки; у текстуры без направления нет непрерывного пути |
| Рельеф проявляется после анодирования или гальванического покрытия | Покрытие повторяет текстуру под собой, поэтому направленный рельеф становится направленной отделкой, которую уже не убрать последующей полировкой |
| Рельеф — место, где начинаются трение и износ | Контакт идёт вдоль или поперёк канавок, поэтому один и тот же материал может вести себя как две разные поверхности |
Именно здесь галтовка заслуживает места в маршруте механической обработки, и именно этого аргумента не может привести каталог. Свободная загрузка не наносит рисунок; она вдавливает поверхность в случайных направлениях, поэтому оставленная ею текстура не имеет направления. Это измеримо, и это другое утверждение, чем «становится блестящей». Осветление обработанной поверхности — косметическая операция длительностью 2–8 часов; устранение направленности рельефа — более короткая операция с функциональным критерием приёмки, и если в чертеже о направленности ничего не сказано, покупатель по умолчанию платит за косметический вариант.
Напряжения: то, что галтовка исправить не может
Механическая обработка не только режет металл, она деформирует его слой. Рез оставляет поле напряжений в поверхностном и подповерхностном материале, запертое до тех пор, пока деталь сохраняет форму. Обработайте другую сторону — и баланс изменится; поэтому деталь может быть плоской сразу после станка и выгнуться после следующей операции.
Галтовка этого не исправит. Объёмная обработка снимает материал в микрометровом диапазоне; поле остаточных напряжений живёт по всему сечению и уравновешивается объёмом детали. Более длинный цикл его не релаксирует — он снимает больше металла, пока деталь остаётся выгнутой. Три следствия:
- Коробление, пружинение или ушедшая база — это задача механической обработки и управления напряжениями — её решают порядком операций, снятием напряжений между черновой и чистовой обработкой или более лёгким финишным проходом.
- Галтовка — не дробеструйное упрочнение. Контролируемый сжимающий поверхностный слой, заданный измерением интенсивности, — это задача дробеструйного упрочнения; галтовку нельзя предложить под спецификацию на дробеструйное упрочнение.
- Удаление заусенца всё равно помогает усталостной прочности, просто по другому механизму. Концентратор напряжений на острой кромке реален, и скругление этой кромки — реальная работа. Продажа этого как «снятия напряжений» — вот где начинается путаница.
Если деталь коробит — исправьте маршрут, а потом галтуйте. Галтовка выгнутой детали даёт чистую выгнутую деталь.
Подбор наполнителя по фактам
Три входных данных, и отвечать на них нужно именно в этом порядке — потому что первый может исключить ответ, на который указывают два других.
1. Геометрия решает, доберётся ли что-нибудь до заусенца. Наполнитель никогда не должен быть крупнее примерно одной трети самого малого элемента детали. Для паза 3 mm нужен наполнитель мельче 3 mm — мелкий класс и более длинный цикл. Проверка в цехе: положите деталь в пакет с пробой загрузки; если наполнитель не входит в элемент вручную, он не войдёт и в станке.
2. Объём решает, сколько манипуляций выдержит операция. Несколько сотен одинаковых деталей в партии требуют загрузки, набранной один раз и оставленной в покое. Загрузка должна занимать около одной трети чаши или барабана — чаша, набитая до краёв, не может как следует сдвигать наполнитель и даёт мягкую, неравномерную отделку.
3. Целевая поверхность решает класс. Две таблицы не используют одни и те же буквы: мокрая шлифовка — VR / R / N / NF / F / FF, сухая шлифовка — VR / R / M / MF / F / FF. Снятие заусенцев начинается с VR или R; N — стандартная обработка; NF–FF — это то, откуда берётся блеск и где снятие заусенцев превращается в полировку.
Керамический наполнитель твёрже, режет быстрее и держит форму — это более твёрдые сплавы и длинные циклы, которые нужны функциональной поверхности. Пластиковый наполнитель — это наполненный абразив, который изнашивается постепенно: мягче, дешевле, более безопасный старт на мягких сплавах и тонких стенках. Обычные диапазоны — 3–10 mm для керамики против 10–25 mm для пластика, и форма важна не меньше класса: острый косой треугольник врезается в угол, а шар приглаживает поверхность.
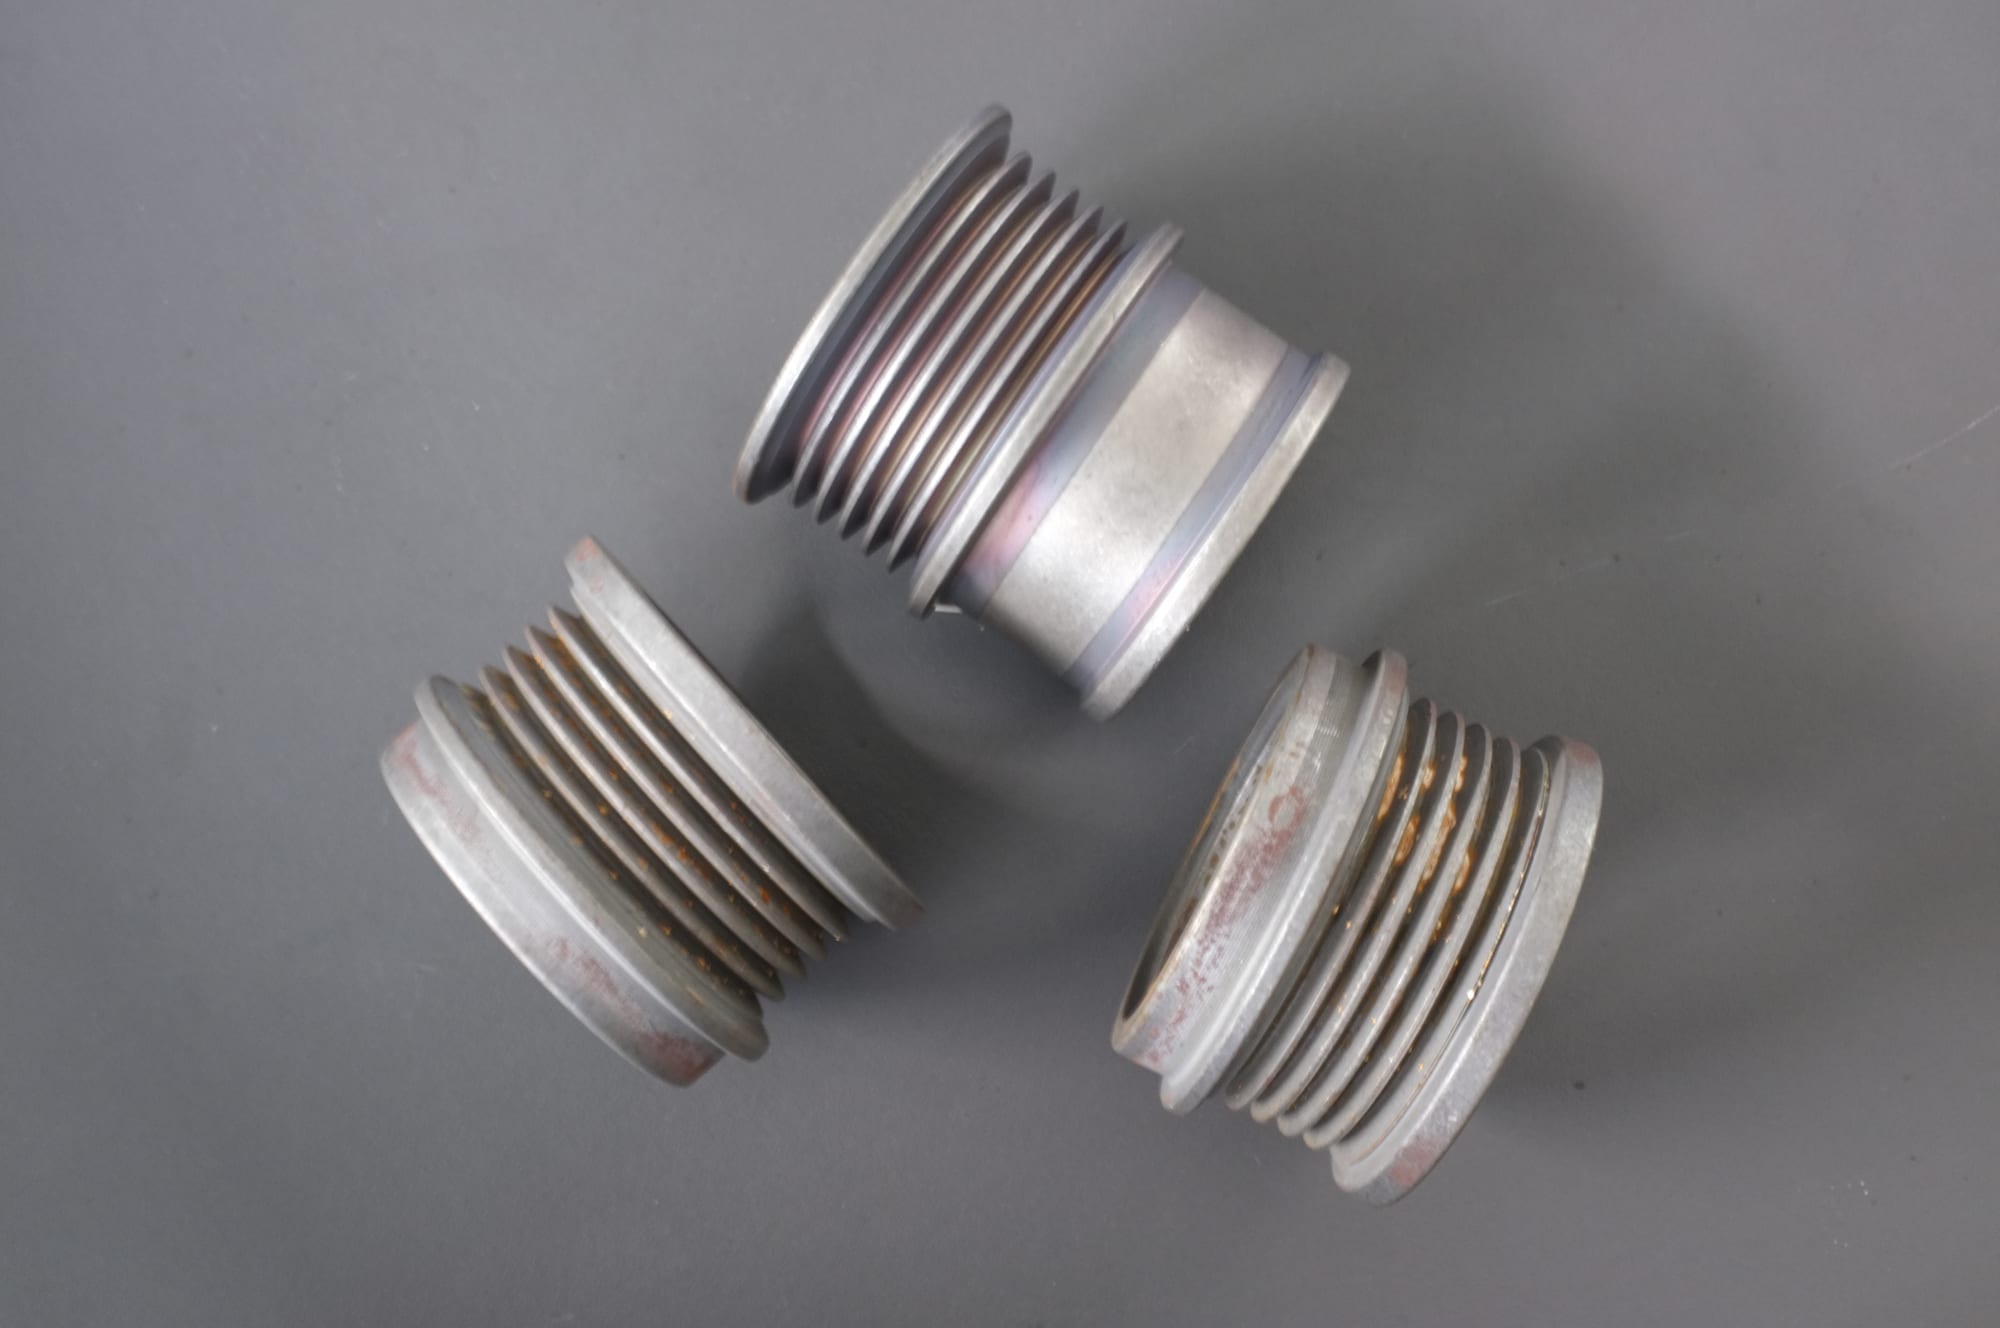
Обработанные фитинги, поступающие на финишную операцию с оксидами и заусенцами: то, что загрузка должна удалить.
Настройка цикла: сначала съём, затем отделка
Самый частый способ неправильно настроить галтовку — выбрать цикл раньше, чем измерен съём. Это разные вопросы: сколько нужно снять задаёт класс и время, насколько хорошей должна быть поверхность задаёт финишную стадию, а не первую, и что не должно измениться задаёт правило по размеру и управление кромками. Одна стадия, которой поручено и резать, и отделывать, режет везде и не отделывает ничего.
Опубликованные диапазоны — отправная точка, а не ответ: 10–20 минут для лёгкого снятия заусенцев, 2–8 часов для полировки высокого класса, причём ступенчатая обработка добавляет между ними промывку. Деталь, которой нужно и то и другое, требует двух операций, а поставщик, называющий одно число, называет не ту из них — поэтому каждое предложение несёт оговорку из нашего FAQ: опубликованный цикл предполагает материал и съём, которые могут быть не вашими.
Что показывает цех, когда операция настроена неверно
| Что вы видите | Что это обычно означает | Что изменить |
|---|---|---|
| Заусенец снят снаружи, но остался в пересекающемся отверстии | загрузка не достаёт до элемента | мельче наполнитель и длиннее цикл — или другой процесс |
| Кромки чистые, но каждый размер в минусе | одна стадия делала и съём, и отделку, поэтому резала везде | разделить на стадии; отделывать только после снятия заусенца |
| Блестит, но поверхность всё ещё читается как направленная по одной оси | цикл пригладил рельеф вместо того, чтобы его заменить | стадия резания перед стадией осветления |
| Отделка перестаёт улучшаться; деталь уходит в матово-серый | отработанная загрузка, а не проблема компаунда | полная замена через заданный интервал, а не досыпка |
| Деталь коробит или база уходит после отделки | остаточные напряжения, а не галтовка | исправить последовательность механической обработки или добавить операцию снятия напряжений |
| Детали вмяты или помечены друг о друга | партийный процесс там, где детали нужно было разделить | отсек, приспособление или менее энергоёмкий маршрут |
Последние две строки обычно относят к финишной операции, хотя причина в другом месте.

Обработанные корпуса из литья под давлением с рёбрами и расточками: геометрия, которая решает, доберётся ли операция до заусенца.
Где галтовка перестаёт работать на обработанной детали
- Резьба, шлиц или мелкая нарезка, которая должна проходить калибр. Наполнитель заклинивается в мелкой резьбе и скругляет заход. Маскируйте, отделывайте после галтовки или примите, что это другой процесс.
- Тонкая стенка или стройная деталь. Примерно ниже 0.5 mm риск связан не с резанием, а с деформацией: высокоэнергетический процесс гнёт деталь раньше, чем полирует её.
- Глухое отверстие или узкий паз, близкий по размеру к наполнителю. Наполнитель входит и не выходит, а на мягком сплаве застрявший кусок обычно нельзя удалить, не пометив деталь.
- Финишная база или шлифованная установочная поверхность. Если допуск держится на поверхности, до которой дойдёт загрузка, галтовка снимает этот допуск.
- Дефект, который является закатом или трещиной, а не свободной кромкой. Объёмная обработка — это отделочный процесс, а не ремонтный: длинный цикл на закате скругляет всё вокруг него и оставляет сам закат.
И один случай, который относится скорее к арифметике, чем к границам применимости: крупную тяжёлую деталь с одним малым элементом под снятие заусенцев может быть дешевле обработать вручную, чем загрузить, прогнать и выгрузить.
Что изнашивается и когда это менять
Результат определяют расходные материалы, а не станок. Три сигнала, все из нашего FAQ:
- Отделка перестаёт улучшаться. Свежий наполнитель осветляет деталь в первые минуты цикла; отработанный позволяет ей крутиться без изменений.
- Появляется матово-серая дымка, которой не было на прошлой неделе. Отработанная загрузка, а не проблема компаунда.
- Тот же результат требует примерно на 20% больше времени. Когда время подползает вверх, загрузка не режет.
Помимо наполнителя, изнашиваемой деталью на лотковой машине является полиуретановая футеровка 20–35 mm, и именно её касается деталь, когда наполнитель прижимает её к стенке. Галтовка работает при 75–85 dB(A) на расстоянии одного метра, большая часть этого — от вибратора, и требует трёхфазного 380 V или 415 V при 50 Hz — на крупном лотке и то и другое является проектным решением, а не выбором станка.
Футеровка чаши на рабочей высоте: что изнашивается и какой сигнал говорит о том, что загрузка перестала выполнять свою задачу.
Что указать в запросе (RFQ)
Галтовочный запрос, на который можно получить пригодный ответ, содержит шесть пунктов:
- Чертёж с отмеченными кромками под снятие заусенцев и отмеченными поверхностями, которых нельзя касаться.
- Припуск, который нужно снять у заусенца, в десятых долях миллиметра — а не «снять заусенцы».
- Материал и его состояние, включая термообработку; наклёпанный заусенец и отожжённый ведут себя по-разному.
- Критерий приёмки: предельная высота заусенца, радиус скругления кромки и шероховатость с указанием направления измерения.
- Место операции в маршруте — до или после термообработки и нанесения покрытия, и какие базы уже обработаны окончательно.
- Объём, номенклатура и условия площадки: питание, нагрузка на пол, ограничение по шуму, сепаратор и сушилка. Каждый станок прогоняется с загрузкой наполнителя перед отгрузкой; стандартные станки отгружаются через 25–35 дней после предоплаты (45–60 дней при изготовлении под заказ), морская перевозка из Сямэня — 30–40 дней.
Результат поставки — испытание, а не техпаспорт: несколько характерных деталей, включая худшую, возвращаются как отделка, цикл и измеренный расход наполнителя — на вашей детали, а не в таблице.
Частые вопросы
Галтовка — это операция механической обработки или отделочная операция? Отделочная операция, которая стоит в маршруте механической обработки. Галтовка снимает микрометры, поэтому она убирает то, что оставил инструмент, но не может исправить размер, коробление или поле напряжений. Если допуск на чертеже зависит от того, что кромка останется на месте, галтовка — риск для этого допуска.
Убирает ли галтовка следы инструмента после механической обработки? Она их заменяет. Канавки выравниваются постепенно, но полезнее другое изменение: загрузка вдавливает поверхность в случайных направлениях, поэтому у финишной текстуры нет направления — это измеряется как сближение шероховатости поперёк рельефа с шероховатостью вдоль него. Глубокий вырванный или дроблёный участок можно только выровнять, но не убрать.
Может ли галтовка заменить операцию снятия напряжений? Нет. Операция снятия напряжений меняет поле напряжений по всему сечению; галтовка снимает материал с поверхности. Деталь, которая коробится после механической обработки, будет коробиться и после галтовки — и всё это время будет чище.
Какое семейство станков подходит для обработанной детали? Сначала по геометрии, затем по объёму. Вибрационный маршрут охватывает большинство обработанных деталей, лотковая платформа берёт длинные и тяжёлые детали, барабан подходит для простых форм, которые свободно пересыпаются, а центробежно-дисковая установка удерживает одну деталь у инструмента с контролируемым локальным резанием. Наполнитель берётся из керамического и пластикового диапазонов. Каталог перечисляет платформы, которые мы выпускаем; там, где не подходит ни одна, конфигурация строится вокруг обрабатываемой детали.
Max Xu, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Отделочный процесс задаётся материалом, припуском под съём и требуемой отделкой, поэтому конфигурация для конкретной детали подтверждается испытанием на этой детали — опубликованный цикл предполагает материал и съём, которые могут быть не вашими. Мы производим отделочное оборудование и наполнитель с компаундами, которые в нём работают; мы не оказываем услуги контрактной отделки.
 +86-592-2381506


 Поддержка сети IPv6
