


Галтовочные наполнители: как выбрать градацию, размер и форму для ваших деталей
Галтовочные наполнители выбирают по трём параметрам: градация резания, размер относительно наименьшего элемента детали и форма. Название материала — керамика, пластик, фарфор — это последнее решение, а не первое, потому что одно и то же название «керамический наполнитель» охватывает груборежущий треугольник и полирующий шар, которые ведут себя совершенно по-разному.
Эта страница даёт вам правило подбора размера, шесть градаций резания, которые мы реально держим на складе, и конкретные элементы деталей, на которых каждый выбор терпит неудачу. Если вы уже знаете, что вам нужен пробный прогон на образцах, это верное чутьё: цифры здесь — отправная точка для прогона, а не его замена.
Что видно в цехе, когда наполнитель выбран неверно
Четыре симптома охватывают большинство ошибок с наполнителем, и каждый указывает на свою переменную:
| Что вы видите | Что это обычно означает |
|---|---|
| Кромки скруглены, размеры уплывают на тонкой детали | Наполнитель слишком крупный для снимаемого припуска, или градацию гоняли слишком долго |
| Заусенцы остались после длинного цикла | Наполнитель слишком мелкий, или он израсходован и больше не режет |
| Цвет детали стал тускло-серым и не светлеет | Крупный абразив занесён в стадию полирования, или состав не уносит стружку |
| Наполнитель заклинило в отверстии, пазу или резьбе | Размер наполнителя не подходит к элементу: проблема размера, а не процесса |
Третий случай диагностируют хуже всего. Серый налёт, появляющийся в конце цикла, обычно списывают на состав, тогда как на практике загрузка всё ещё удерживает абразив с предыдущей стадии и полирует поверх него.
Почему выбор наполнителя идёт не так: ловушка материала
Обычная ошибка — покупать наполнитель по названию материала. Две загрузки, обе продаваемые как «керамический наполнитель», могут отличаться по скорости резания в разы, потому что название описывает тело, а не градацию абразива.
Что действительно определяет результат — это сколько припуска наполнитель снимает в час и какую долю геометрии детали он при этом сохраняет. Эти два требования тянут в разные стороны: более быстрое резание почти всегда менее формосохраняющее. Каждое решение по наполнителю — точка на этом компромиссе, и компромисс задаётся градацией и формой, а не тем, керамика это, пластик или фарфор.
Именно поэтому время цикла, названное по чужой работе, редко переносится. Опубликованный цикл предполагает материал и съём, которые могут быть не вашими.
Проверьте это, прежде чем вообще смотреть на наполнитель
Пройдите эти шесть пунктов по реальному чертежу до того, как что-либо выбирать. Пропуск любого из них и даёт разочаровывающий первый прогон:
- Где находится заусенец и насколько прочно он держится. Свободный заусенец на просверленном поперечном отверстии и тяжёлый литник от литья — это две разные задачи. Продление мягкого цикла ради снятия тяжёлого заусенца скруглит все хорошие кромки раньше, чем уйдёт заусенец.
- Наименьший элемент детали. Самое малое отверстие, самый узкий паз, самый мелкий шаг резьбы, наименьший внутренний радиус. Это число задаёт максимальный размер наполнителя — см. правило ниже.
- Снимаемый припуск в абсолютных величинах. Не «снять заусенцы», а сколько десятых миллиметра. Это задаёт градацию и время.
- Какие поверхности не должны меняться. Декоративные поверхности, уплотнительные поверхности, боковые стороны резьбы, посадочные отверстия подшипников. Наполнитель не знает, какая поверхность важна.
- Материал и его состояние. Мягкие сплавы режутся быстрее и намазываются; упрочняющиеся сплавы требуют короткого контролируемого резания; пластики ведут себя совсем не как металл и обычно обрабатываются сухим способом.
- Что происходит дальше по цепочке. Гальваника, анодирование, сборка, контроль. Деталь, отполированная до чуть иного базового цвета, чем предыдущая партия, провалит проверку стабильности покрытия, и это вопрос процесса, а не станка.
Правило подбора размера и почему это правило
Наполнитель никогда не должен быть крупнее примерно одной трети наименьшего элемента детали.
Практическое следствие: деталь с глухим отверстием 3 mm требует наполнителя мельче 3 mm, а это означает мелкую градацию и более длинный цикл, и обойти это невозможно. Для общего съёма кромок на плоской плите наполнитель может быть намного крупнее, а цикл намного короче, потому что задача — только завалить кромки.
Полезная проверка на месте перед любым запуском: положите деталь в пакет с образцом наполнителя. Если наполнитель не входит в элементы рукой, он не войдёт в них и в станке.
Слишком мелкий для детали наполнитель столь же расточителен в обратную сторону: он режет медленно, и деталь крутится, почти ничего не снимая. Частая ошибка именно на алюминии — взять наполнитель, рассчитанный на нержавеющую сталь, а потом пытаться отполировать повреждение, что снимает больше материала, чем потребовал бы исходный процесс.
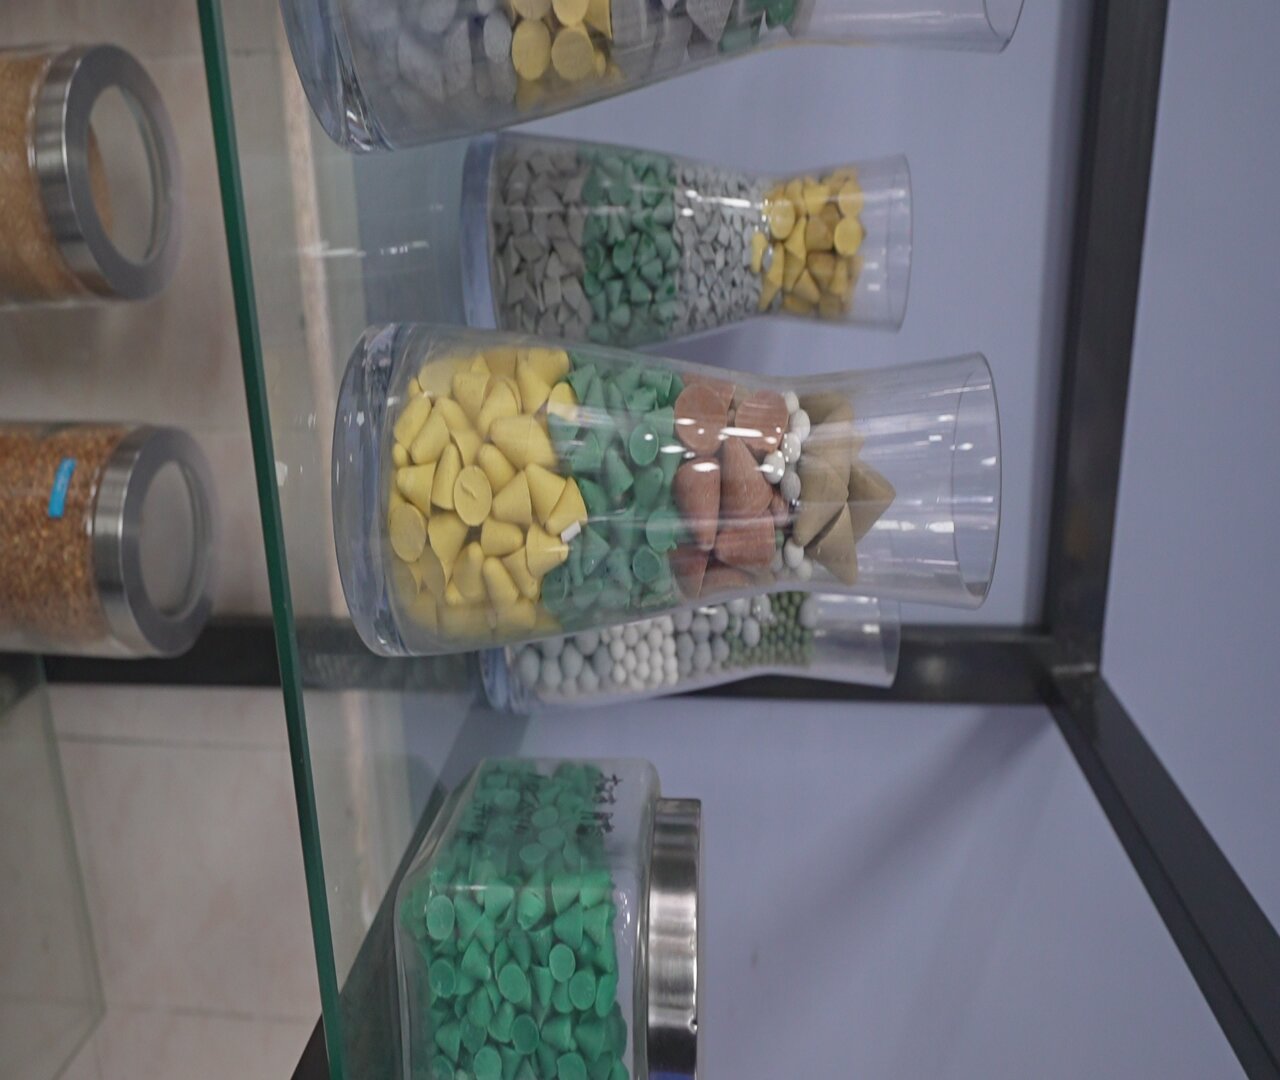
Ассортимент наполнителей, как он выглядит в реальности: одна и та же номинальная градация поставляется в разных формах и цветах тела, и именно форма решает, где приложится резание. Жёлтый конус достаёт до угла, мимо которого белый цилиндр того же размера просто пройдёт полируя — поэтому «6 mm керамика» не является спецификацией, пока не названа и форма.
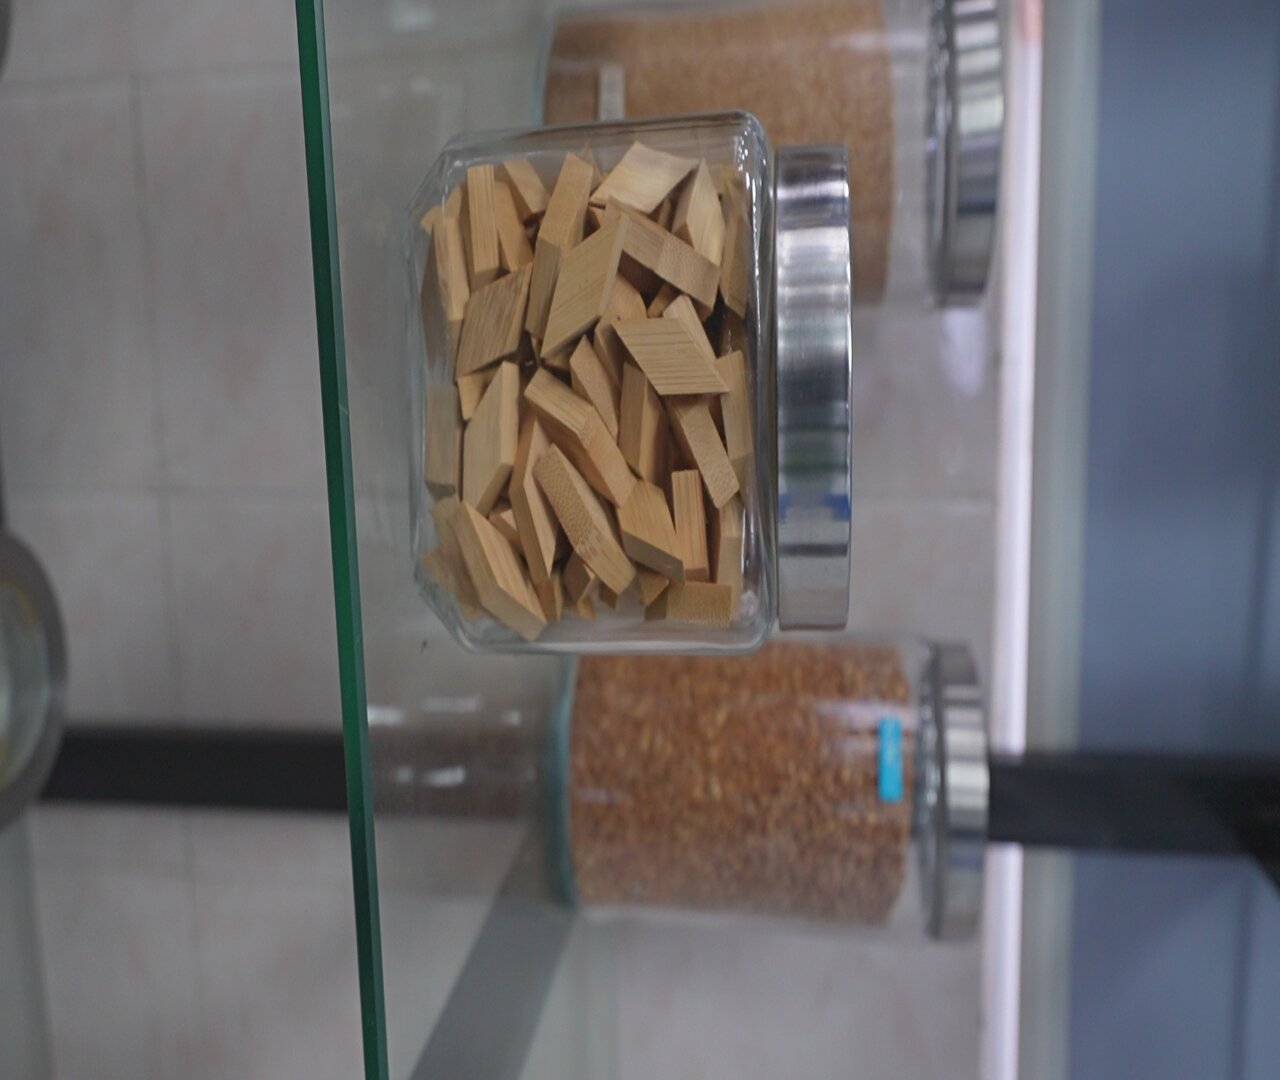
Те же наполнители ближе. Читайте кромки: треугольные формы несут выраженную режущую кромку, округлые — нет. Это различие буква градации выразить одна не может, и именно поэтому деталь со смешанными элементами обычно требует двух форм, а не одного компромисса.
Шесть градаций резания, которые мы держим
Наши наполнители классифицированы по шестибалльной шкале, и та же шкала напечатана на таблицах мокрого и сухого шлифования, прилагаемых к каждому продукту:
| Градация | Значение | Типичное применение |
|---|---|---|
| VR | Очень грубая — максимальный съём припуска | Тяжёлые заусенцы, литейный облой, заусенцы от пилы |
| R | Грубая — сильное резание | Стандартное снятие заусенцев на прочных стальных деталях |
| N | Нормальная — стандартная обработка | Общее снятие заусенцев и заваливание кромок (мокрое) |
| M | Средняя — общая отделка | Общая отделка (сухая) |
| NF | Нормальная мелкая — промежуточное качество | Промежуточная отделка перед полированием (мокрое) |
| MF | Средняя мелкая — предполирование | Стадия предполирования (сухая) |
| F | Мелкая | Мелкая отделка |
| FF | Очень мелкая отделка | Финальная стадия осветления |
Обратите внимание, что мокрая и сухая таблицы используют разные названия градаций — мокрая таблица идёт VR / R / N / NF / F / FF, а сухая VR / R / M / MF / F / FF. Не переносите букву градации из одной таблицы в другую.
Размеры и формы, которые реально существуют в ассортименте
Для мокрого шлифования коричневый плавленый корунд поставляется как угловой треугольник, треугольник, шар и угловой цилиндр от 2 mm до 30×30 mm в зависимости от формы; керамика как шар и угловой треугольник от 2 mm до 20×20 mm; высокочастотный фарфор как цилиндр от 1.3×3 mm до 4×14 mm; пластик как конус 5×5 и 6×6 mm, с более крупными пластиковыми размерами от 8×8 mm до 50×50 mm на более мелких градациях.
Для сухого шлифования ассортимент — от скорлупы грецкого ореха 8# до 80#, дерево в формах пули, ромба и квадрата от 0.5×2 mm и выше, бамбуковый ромб 2×2 и 3×3 mm, и каменный порошок.
Два семейства каталогизируются отдельно, потому что выбор между ними — это решение о мокром или сухом процессе прежде, чем решение о наполнителе: керамические, фарфоровые и пластиковые связанные абразивы работают мокро в керамических наполнителях, пластиковых наполнителях и шлифовальных наполнителях, тогда как скорлупа грецкого ореха, дерево, бамбук и каменный порошок работают сухо и каталогизированы как наполнители для сухой отделки. Покупка по ошибке по ту сторону этой линии — один из более дорогих способов потерять партию.
Форма решает, где приложится резание. Острый угол режет в угол, а круглый шарик полирует поверхность; один и тот же размер в двух формах не взаимозаменяем на детали со смешанными элементами. Если у детали есть и открытая поверхность, и резьба, ни одна форма не служит обеим хорошо, и поэтапный процесс обычно дешевле компромиссного наполнителя.
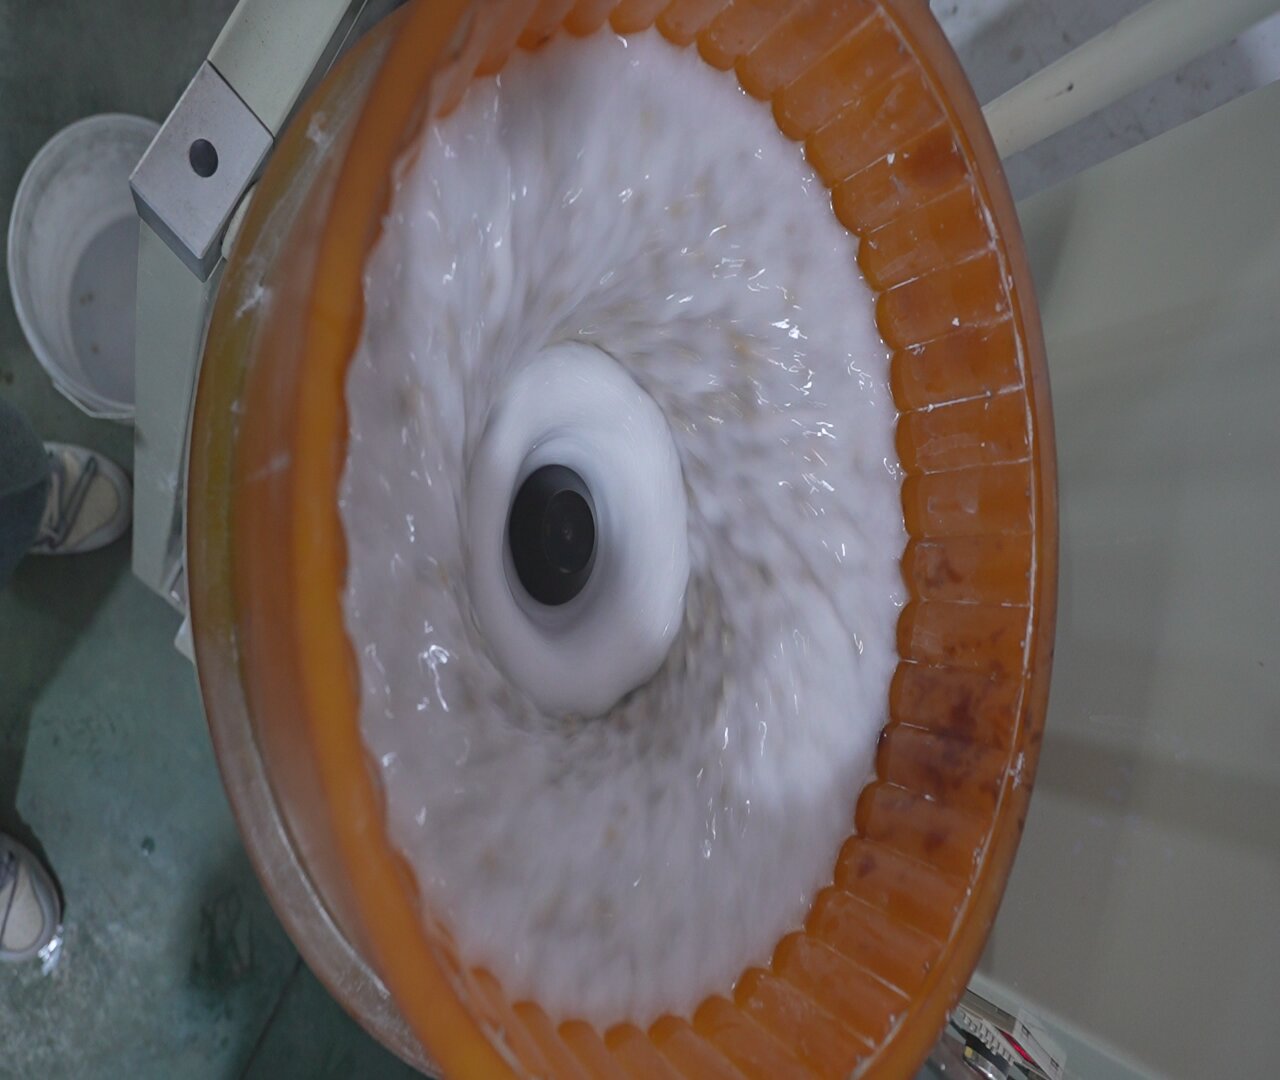
Внутри чаши во время мокрого цикла. Три вещи, которые письменная спецификация показать не может, здесь видны: оранжевая полиуретановая футеровка, которая является изнашиваемой деталью, картина потока вокруг центральной ступицы, которая и продвигает наполнитель мимо детали, и уровень воды, который должен быть правильным, чтобы состав уносил стружку. Слишком мелкий для детали наполнитель едет на этом потоке, не режа; слишком крупный — упирается в стенку.
Выбор наполнителя для галтовки по материалу: нержавеющая сталь, латунь и сталь
Логика «градация–размер–форма» выше — это общий случай, и именно её большинство покупателей имеют в виду под «наполнителем для галтовки». Есть вторая ось, меняющая ответ при той же геометрии детали: из чего сделана деталь. Три материала охватывают большинство запросов, и каждый исключает часть ассортимента.
Латунь: что на самом деле требует «наполнитель для полирования латуни»
Латунь — это материал, на котором наполнитель, который «работает», тихо испортит отделку, потому что проблема не в резании, а в цвете.
- Что нужно латуни: наполнитель, который режет, не внедряя железо. Загрузка, работавшая по стали, несёт стальные частицы, а стальная частица на латуни даёт пятно ржавчины, появляющееся уже после того, как деталь отполирована. Загрузка должна быть выделенной или очищаться между материалами.
- Что работает: мелкое керамическое или фарфоровое тело на более мелких градациях, работающее мокро с составом, который не даёт поверхности тускнеть между стадиями. Латунь быстро темнеет, когда она мокрая и открытая, и это вопрос состава не меньше, чем наполнителя.
- Чего избегать: крупной загрузки, гонимой долго. Латунь режется быстро, поэтому риск не в том, что заусенец выживет, а в том, что кромка и детализация уйдут раньше, чем вы это заметите.
- Характерный отказ: тусклый, слегка розово-серый налёт по всей детали вместо пятнистой отделки. Это обычно перенесённое загрязнение, а не изношенная загрузка.
Нержавеющая сталь
Нержавейка — обратный случай: она твёрдая, она упрочняется и требует загрузки, которая продолжает резать, не заполировывая саму себя.
- Что нужно нержавейке: наполнитель, который держит форму достаточно долго, чтобы пройти через упрочнённый слой, и состав, который удерживает стружку во взвеси, чтобы мелкая фракция не заполировала поверхность обратно в мат.
- Что работает: керамика на средних и мелких градациях, в две стадии — стадия резания для снятия припуска, затем чистая смена на более мелкую градацию для блеска. Один длинный проход на компромиссной градации — обычная причина серого налёта, который списывают на состав.
- Чего избегать: пластиковых наполнителей для съёма припуска на нержавейке. Они слишком мягкие, чтобы резать с нужной скоростью, поэтому полируют поверхность, оставляя дефект.
- Характерный отказ: блестящие участки вперемежку с серыми, причём серые соответствуют местам, где детали лежали в загрузке.
Углеродистая и легированная сталь
Сталь — материал, на котором окно ржавления решает выбор наполнителя не меньше, чем отделка.
- Что нужно стали: наполнитель, который режет эффективно (сталь снисходительна к градации), и процесс, который быстро сушит деталь и передаёт её на следующую стадию. Стальная деталь, вышедшая хорошо отделанной и заржавевшая за ночь, была отделана не неправильным наполнителем, а неправильной последовательностью.
- Что работает: доступен весь ассортимент, потому что сталь принимает грубое резание без деформации. Ограничение находится дальше по цепочке: глухие элементы удерживают воду, поэтому стадии разделения и сушки важнее градации наполнителя.
- Чего избегать: оставлять мокрую загрузку на стали между сменами без дисциплины промывки, и гонять сталь раньше латуни или алюминия в общей загрузке.
- Характерный отказ: мгновенная ржавчина в глухих элементах и на резаных кромках в течение часов, что читается как проблема состава и обычно является проблемой маршрута.
Правило, охватывающее все три
Правило для галтовочных наполнителей и наполнителей для галтовки одинаково: градацию задаёт деталь, а тело — чувствительность материала к загрязнению. Латунь и алюминий не могут делить загрузку, работавшую по стали. Нержавейке нужна загрузка, которая продолжает резать. Стали нужен маршрут, который её высушит. Одинаковая геометрия, три разных ответа.
Где это ломается — чего не делать
Будьте конкретны в ограничениях, потому что именно там проваливается большинство прогонов:
- Тонкие стенки. Ниже примерно 0.5 mm толщины стенки риск не в резании, а в деформации. Высокоэнергетический процесс согнёт деталь раньше, чем отполирует. Снижайте энергию или меняйте семейство станков, а не просто укорачивайте цикл. Там, где стенка тонкая, семейство станков важнее загрузки: вибрационная ванна даёт более длинный и мягкий путь, чем чаша, а станок магнитной отделки убирает объёмный удар вообще.
- Резьбы с жёстким допуском шага. Наполнитель заклинится в мелкой резьбе. Либо используйте гладкий мелкий наполнитель, либо маскируйте резьбу, либо примите, что резьбообразующая операция идёт после отделки. Если наполнитель уже застревает, решение обычно в смене размера и формы, а не в более длинной промывке — см. как предотвратить застревание наполнителя в отверстиях, пазах и резьбах.
- Глухие отверстия и глубокие карманы. Наполнитель входит и не выходит. Планируйте стадию разделения и очистки до покупки загрузки, а не после.
- Мягкие пластики и ацетат. Мокрый процесс держит деталь в тёплой ванне, и ацетат деформируется необратимо. Большинство работ по оправам делается сухо именно поэтому.
- Детали, где базовый цвет важен для гальваники. Полирование слегка меняет цвет поверхности. Если две партии должны покрываться до одинакового вида, стадию отделки нужно держать на стабильной базе, а не на «как можно ярче».
- Упрочняющиеся сплавы, такие как титан. Загрузка должна быть выделенной и содержаться чистой, потому что загрязнение из другой работы проявляется царапинами.
Что спросить до утверждения предложения
Наполнитель дёшев по сравнению с последствиями ошибки, поэтому относитесь к разговору о спецификации как к главному:
- Просите пробный прогон на самой сложной детали, а не на средней. Партия, которая выглядит хорошо при простой геометрии, может упасть до половины выхода, как только элемент ловит наполнитель. Мы проводим прогоны именно так по стандарту: вы присылаете представительные детали, вы получаете отделку обратно с измеренным временем цикла и расходом наполнителя. Процедура описана на странице пробных испытаний.
- Определите приёмку до прогона. Что считается пройденной кромкой, какая цель по шероховатости, какие поверхности защищены. Прогон без письменного стандарта приёмки говорит вам только о том, как это выглядит.
- Спросите, каков расход загрузки на партию. Срок службы наполнителя составляет примерно от 20 до 200 рабочих часов в зависимости от материала и цикла; такой широкий диапазон означает, что расход нужно измерять на вашей работе, и это число определяет вашу стоимость расходников на деталь.
- Просите градацию и размер письменно в заказе, а не просто «керамический наполнитель». Градация вроде «2 до 4 mm» охватывает разброс, который важен на мелком элементе.
- Подтвердите, что идёт в комплекте со станком. Стандартная упаковка включает набор запчастей, стартовый набор наполнителя и состава, инструменты и руководства, чтобы первый прогон можно было провести сразу по прибытии.
- Спросите срок поставки относительно вашего производственного плана. Стандартный станок отгружается за 25–35 дней с момента предоплаты; конфигурация под заказ занимает 45–60 дней, а добавление сепаратора или сушилки снова его удлиняет.
Выбор по детали, а не по названию наполнителя
Самый быстрый путь обычно начинается с детали, а не с каталога. Три отправные точки охватывают большинство запросов:
- Металлические детали с заусенцем, который нужно снять — начинайте с градаций для снятия заусенцев и ассортимента шлифовальных наполнителей, затем переходите на более мелкую градацию для отделки.
- Пластиковые или окрашенные детали, где поверхность нельзя прорезать — начинайте с пластиковых наполнителей, которые изнашиваются постепенно и дают более мягкое резание.
- Детали, которым нужен сухой процесс — оправы очков, дерево, ювелирные изделия и всё, что в мокрой ванне запятнается или деформируется, — начинайте с наполнителей для сухой отделки.
Если деталь настолько мала, что настоящим узким местом становится разделение, а не отделка, выбор наполнителя вторичен по отношению к станку и ситу; эта проблема рассмотрена в материале как отделять мелкие детали от галтовочных наполнителей.
FAQ
Можно ли использовать один тип наполнителя для всех деталей? Нет. Геометрия, входное состояние и целевая отделка все меняют требования к контакту, и загрузка, подходящая плоскому стальному кронштейну, повредит тонкостенный алюминиевый корпус.
Керамический наполнитель всегда лучше пластикового? Нет. Керамика режет быстрее и держит форму, поэтому подходит для более твёрдых сплавов и длинных циклов. Пластик мягче и дешевле, и он безопаснее для мягких сплавов, тонких стенок и пластиковых деталей. Обычный диапазон — 3–10 mm керамики против 10–25 mm пластика.
Как понять, что наполнитель израсходован? Три признака, и все они проявляются до того, как загрузка полностью умрёт: отделка перестаёт улучшаться, на детали появляется матовый серый налёт, а время цикла подрастает примерно на 20% при том же результате. Досыпка восстанавливает резание, но полная замена через заданный интервал обычно воспроизводимее, чем смешивание нового со старым.
Можете ли вы поставлять наполнитель по нашей спецификации? Да, и это нормально, когда у детали контролируемый материал или аудит поставщика зафиксировал расходник. Спецификацию нужно задавать как градацию, диапазон размеров, форму и поведение при резании или полировании, а не как готовый внешний вид: «сделайте как этот образец» нельзя ни заказать, ни проконтролировать.
Наполнитель идёт вместе со станком? Стартовый набор наполнителя и состава отгружается в том же ящике, что и стандартный станок, поэтому первый прогон можно провести сразу по прибытии. Текущий расход рассчитывается отдельно под ваш цикл.
 +86-592-2381506


 Поддержка сети IPv6
