


Виброполировщик: что это такое, что он может и чего не может
Спросите в двух цехах, что такое «виброполировщик», и получите два разных ответа. Для одних это универсальный станок для снятия заусенцев и легкого блеска. Для других — машина, настроенная именно на зеркальную полировку. База одна и та же. Настройка — разная.
Здесь описаны возможности и ограничения процесса, а также отличия между снятием заусенцев и полировкой. О выборе между круглыми и лотковыми чашами см. выбор виброгалтовочных станков. О формах наполнителя см. наполнители для виброгалтовки. О скруглении кромок см. оборудование для виброзачистки, а общий обзор рынка доступен на странице трендов отрасли.
Один станок, разные задачи — почему название сбивает с толку
На металлообрабатывающих предприятиях одну и ту же чашу на пружинах называют станком для виброзачистки, виброполировщиком или виброполировальной машиной. Покупатели часто ошибочно полагают, что виброполировальный станок предназначен исключительно для зеркальной полировки.
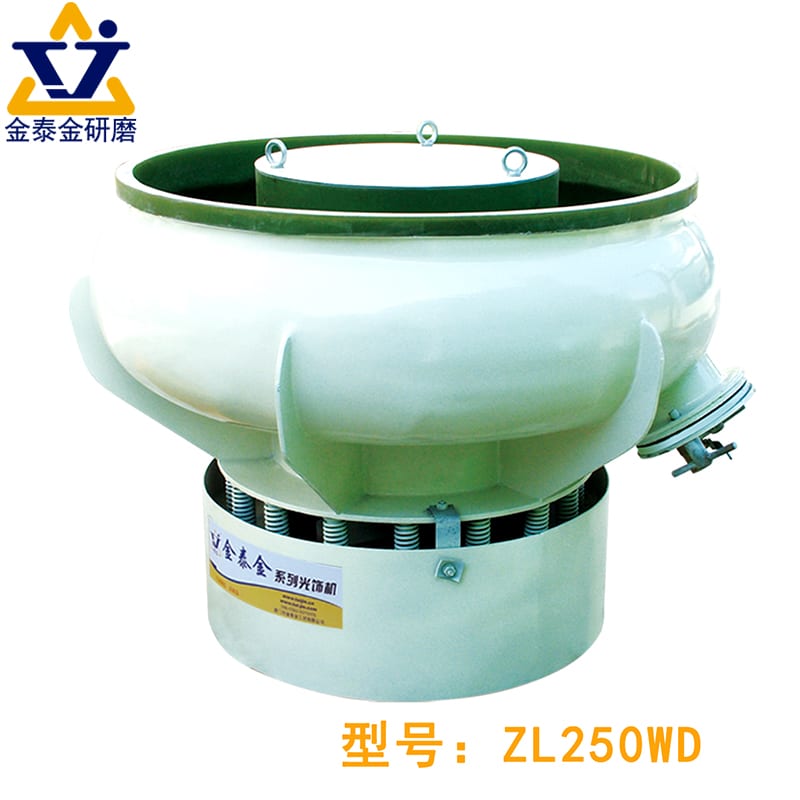
Платформа одна и та же; настройка разная
В объемной обработке виброгалтовочный станок — это универсальная механическая платформа, а не узкоспециализированный инструмент. Стальная чаша, полиуретановая футеровка, пружины и эксцентриковый мотор остаются теми же. Меняя наполнитель, компаунд и грузы, на одном станке выполняют четыре задачи:
- Снятие заусенцев: Грубый керамический наполнитель удаляет заусенцы и притупляет острые кромки.
- Удаление окалины: Кислотные или щелочные очистители с абразивным наполнителем удаляют окалину и ржавчину.
- Сатинирование: Мелкий пластиковый или керамический абразив сглаживает следы ЧПУ в ровную матовую текстуру.
- Зеркальное выглаживание: Гладкие неабразивные или сухие тела сминают неровности до яркого зеркального блеска.
Три процесса, которые называют «виброполировкой»
Поскольку термин «полировка» в цеху понимают свободно, заказчики и операторы называют виброполировкой три совершенно разных технологических процесса:
- Одностадийное снятие заусенцев с осветлителем: Обработка стандартным камнем с осветляющим раствором дает чистые детали с легким блеском.
- Двухстадийное сатинирование: Грубый шаг удаляет следы фрезы, а чистовой сглаживает поверхность перед анодированием или покрытием.
- Трехстадийное зеркальное выглаживание: Переход от режущих тел к сглаживающим с финишем неабразивным фарфором, сталью или сухими телами.
Почему путаница стоит денег обеим сторонам
Если на чертеже написано просто «виброполировка» без конкретного результата, кто-то теряет деньги. Оценка одной стадии при ожидании зеркального блеска ведет к браку, а трех стадий для скрытого кронштейна — к проигрышу в тендере.
Что на самом деле происходит внутри станка
Понимание принципа обработки металла в виброгалтовке убережет от покупки неподходящих расходников и перегрузки чаши. Внутри камеры с полиуретановым покрытием обработка идет за счет непрерывного объемного трения, а не свободного падения деталей.
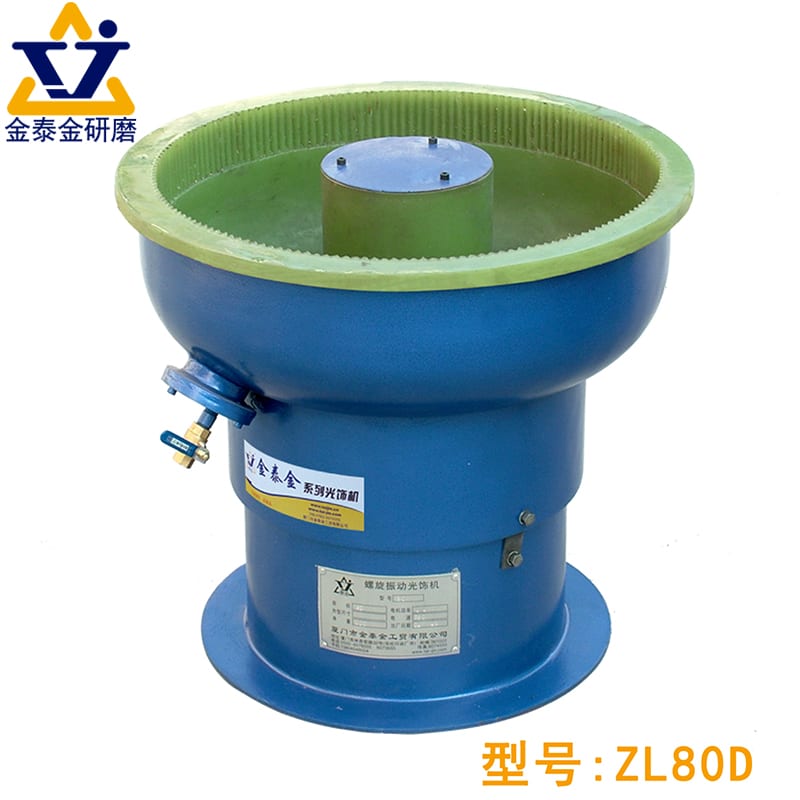
Слой наполнителя и его движение
Электродвигатель с эксцентриком сообщает колебания чаше или прямоугольным лотковым виброустановкам с регулируемой амплитудой и частотой. Каждый импульс подбрасывает слой наполнителя вверх и вперед, закручивая детали и абразив в непрерывную спираль по всей камере.
Поскольку детали движутся внутри сплошного потока наполнителя, слой удерживает хрупкие формы и обрабатывает кромки и плоскости одновременно. Точное соотношение наполнителя и деталей зависит от геометрии и массы заготовок и всегда подбирается пробными тестами.
Действие наполнителя на поверхность на каждом этапе
Когда масса наполнителя движется по спирали в чаше, отдельные гранулы или шары оказывают на поверхность детали три механических воздействия:
- Ударное срезание: Остроугольные камни бьют по выступающим заусенцам и срезают их.
- Скользящее истирание: Грани абразива скользят по деталям под весом слоя, срезая неровности от инструмента.
- Выглаживание давлением: Гладкие неабразивные шарики раскатывают микронеровности без срезания, обеспечивая чистое отражение света.
Почему компаунд важен так же, как и наполнитель
Работа с абразивными камнями в простой воде быстро портит отделку. Без компаунда частицы металла забивают поры камней, детали трутся металл о металл, а свежие поверхности покрываются темно-серым окислом.
Жидкие компаунды для виброполировки, дозируемые в воду, решают три задачи: смазывают зоны контакта для контроля съема, удерживают шлам во взвеси для слива и защищают чистый металл от коррозии.
Что меняется при переходе от зачистки к полировке
Перевод виброгалтовки с грубого снятия заусенцев на тонкую полировку требует одновременного изменения трех параметров:
- Наполнитель: от остроугольного к круглому и плотному: Острые треугольники сменяются гладкими цилиндрами, сферами, пластиковыми конусами или стальными шариками.
- Компаунд: от очищающего к скользкому осветляющему: Промывочные растворы уступают место полировальным составам с высокой смазывающей способностью или сухим пастам.
- Энергия станка и структура цикла меняются: Настройки угла опережения и амплитуды исключают соударения деталей, а единичный цикл переходит в многоэтапный процесс.
Что технология может — и чего не может
Виброполировальный станок — одно из самых универсальных устройств в цеху, но у него есть строгие физические границы. Знание его ограничений экономит недели неудачных попыток.

Хорошо полируемые поверхности
Виброполировка отлично подходит для внешних граней, наружных углов и пологих контуров мелких и средних штамповок, отливок и деталей после мехобработки. Она снимает заусенцы, сглаживает следы фрезеровки и дает однородную матовую, сатиновую или полированную отделку всей партии без ручной навески.
Плохо полируемые поверхности
Вибрационная обработка малоэффективна там, куда гранулы не могут проникнуть или проскользнуть. Глубокие глухие отверстия, мелкая резьба и острые внутренние углы перекрываются наполнителем: металл в углублениях остается нетронутым, пока внешние грани чисто полируются.
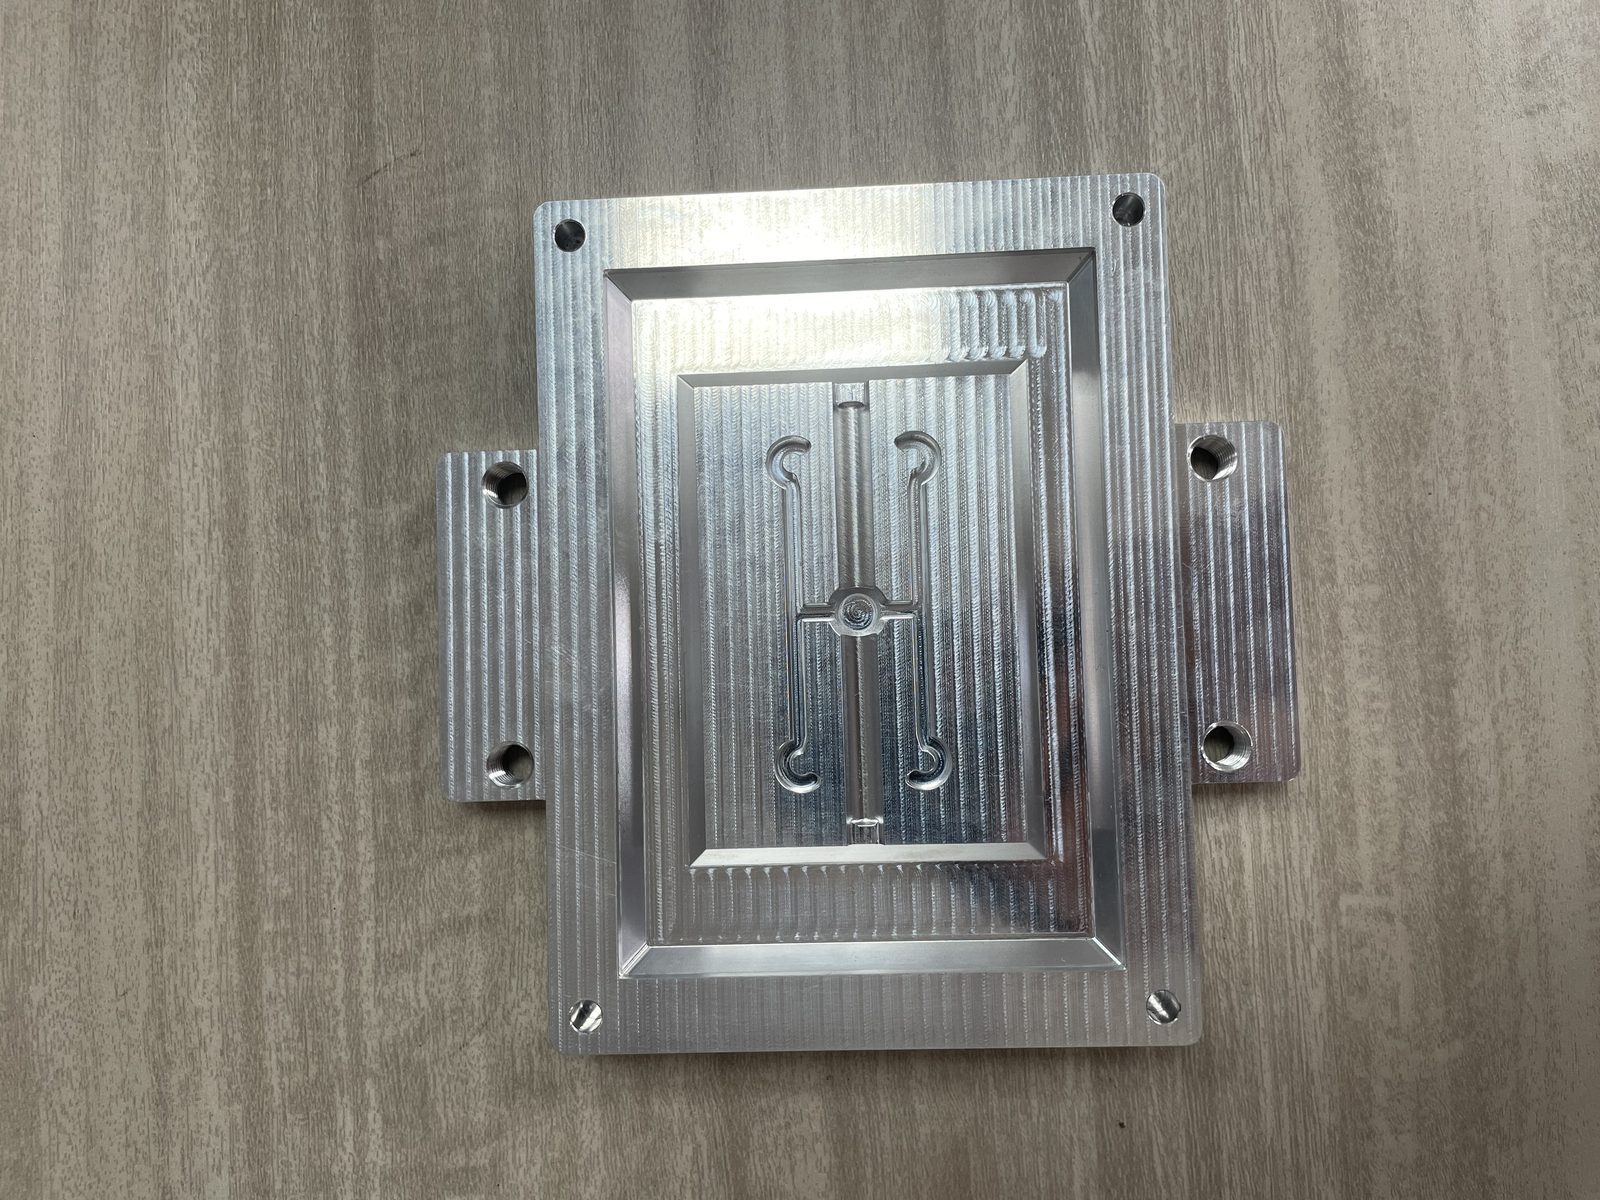
Тонкие плоские штамповки также вызывают проблемы: влажные плоские детали прилипают к полиуретановой стенке вместо того, чтобы циркулировать в общей массе.
Единственное, чего он не может: изменить геометрию детали
Галтовка улучшает микрорельеф поверхности, но не меняет размеры детали и цвет металла. Виброполировальный станок не выпрямит покоробленную штамповку, не исправит завышенный диаметр вала и не удалит глубокие задиры, цепляющие ноготь. Глубокие борозды требуют шлифования перед полировкой, а смена цвета — анодирования, гальваники или PVD-покрытия.
Когда честнее выбрать другой процесс
Используйте таблицу возможностей ниже, чтобы узнать, где подходит виброполировка, а где честнее выбрать другой процесс.
| Ваша цель | Справится ли виброполировка? | Реальность цеха | Лучший процесс при «нет» или частично |
|---|---|---|---|
| Удаление заусенцев и скругление кромок | Да | Главное преимущество виброобработки для любых партий | Не требуется для стандартных деталей |
| Сгладить легкие следы инструмента ЧПУ | Да | Требуется начать с этапа абразивной обработки | Центробежный диск для ускорения циклов |
| Получить однородную матовую или сатиновую отделку | Да | Надежно достигается в два этапа: шлифовка и сглаживание | Не требуется |
| Получить яркий зеркальный блеск | Частично | Требуются три этапа и неабразивный наполнитель на внешних гранях | Центробежный барабан для повышенного давления |
| Удалить глубокие задиры или раковины литья | Нет | Наполнитель движется внутри раковин, не выравнивая металл вокруг | Сперва шлифовка лентой или полировка кругом |
| Исправить размеры вне допуска | Нет | Галтовка действует на пики поверхности, а не на номинальную геометрию | ЧПУ-обработка или плоское шлифование |
| Изменение цвета металла без покрытия | Нет | Механическая галтовка лишь проявляет естественный блеск сплава | Анодирование, гальваника или порошковая окраска |
| Полировка одной крупной сварной детали | Нет | Деталь не может циркулировать в чаше, а наладка нерентабельна | Ручная шлифовка и полировка кругом |
| Полировка в узких поперечных отверстиях | Частично | Стандартный абразив перекрывает мелкие отверстия и глубокие пазы | Магнитная или буксирная галтовка |
Когда мелким точным деталям нужно высокое контактное давление для быстрого зеркального блеска, сравните методы в руководстве по центробежно-дисковой и барабанной галтовке.
Трехэтапный путь к настоящей полировке
Главный миф галтовки: загрузив детали после мехобработки в один «чудо-абразив», можно получить зеркальный блеск. Настоящая виброполировка — трехэтапный процесс, где каждый этап готовит поверхность к следующему.
Этап 1 — съем (почему нельзя начать с тонкого)
Детали поступают с заусенцами, следами инструмента или литейной коркой. На первом этапе абразивная керамика или грубый пластик срезают заусенцы, скругляют острые углы и сошлифовывают гребешки мехобработки.
Нельзя пропустить первый этап и сразу взять мелкий абразив. У тонких или неабразивных тел нет режущей способности: они лишь заполируют верхушки неровностей, оставив канавки от инструмента нетронутыми.
Этап 2 — выравнивание (этап, который пропускают)
Когда первый этап удалил заусенцы и следы резца, деталь покрыта равномерными матовыми рисками от абразива. На втором этапе берут более гладкий пластик или низкоабразивную керамику, чтобы стереть эти риски.
Нетерпеливые мастерские часто пропускают этот этап сглаживания. Его задача — довести поверхность до плотной сатиновой текстуры с неглубокими впадинами, которые закроет финальная полировка.
Этап третий — осветление (почему дольше — не значит лучше)
На третьем этапе создается истинный блеск с помощью неабразивных тел — таких как закаленные стальные шарики, тонкие фарфоровые сферы или обработанная сухая скорлупа грецкого ореха — в сочетании с полировальным составом.
Вместо снятия металла на третьем этапе используется накатка под давлением или сухое трение, сглаживающее мелкие сатиновые выступы после второго этапа в отражающую плоскость. Слишком долгая обработка не добавит блеска: избыточное выглаживание вызывает наклеп и эффект «апельсиновой корки».
Как определить текущий этап обработки
Подержите промытый и высушенный образец под яркой верхней лампой, наклонив под малым углом:
- Видны параллельные линии или следы фрезы: Первый этап не завершен: абразив еще не достал до дна канавок обработки.
- Равномерный матовый налет без направленных линий: Первый этап завершен, идет второй; микропики все еще равномерно рассеивают свет.
- Четкое отражение верхнего света без фоновой зернистости: Второй и третий этапы успешно выполнены.
Самая частая ошибка: переход от первого этапа сразу к третьему
Прямой переход от грубых абразивов к выглаживанию создает классический дефект «блестящих царапин». Тяжелые полировальные тела сглаживают гребни грубых царапин в яркие плато, оставляя глубокие впадины. Под косым светом каждая царапина бликует, требуя возврата к телам второго этапа сглаживания.
Тела и компаунд для полировки (не для снятия заусенцев)
Использовать зачистные материалы для полировки — всё равно что полировать автомобиль наждачкой. Для сатиновой или зеркальной поверхности и галтовочные тела, и жидкий компаунд должны изменить свои свойства.

Почему зачистные тела не дают полировки
Тела для зачистки содержат грубые зерна карбида кремния или оксида алюминия на твердой связке. По мере износа камня обнажаются новые острые грани минерала, срезающие заусенцы. Пока острое зерно касается детали, оно оставляет на металле свежие царапины, препятствуя появлению зеркального блеска.
Форма тел для полировки: более круглая, мелкая, плотная
Переход от резки к предварительной полировке в нашей линейке шлифовальных тел смещает геометрию тел к более скругленным формам и меньшим размерам. Гладкие конусы, сферы и цилиндры создают мягкий линейный или точечный контакт, сглаживая радиусы без врезания в плоские поверхности.
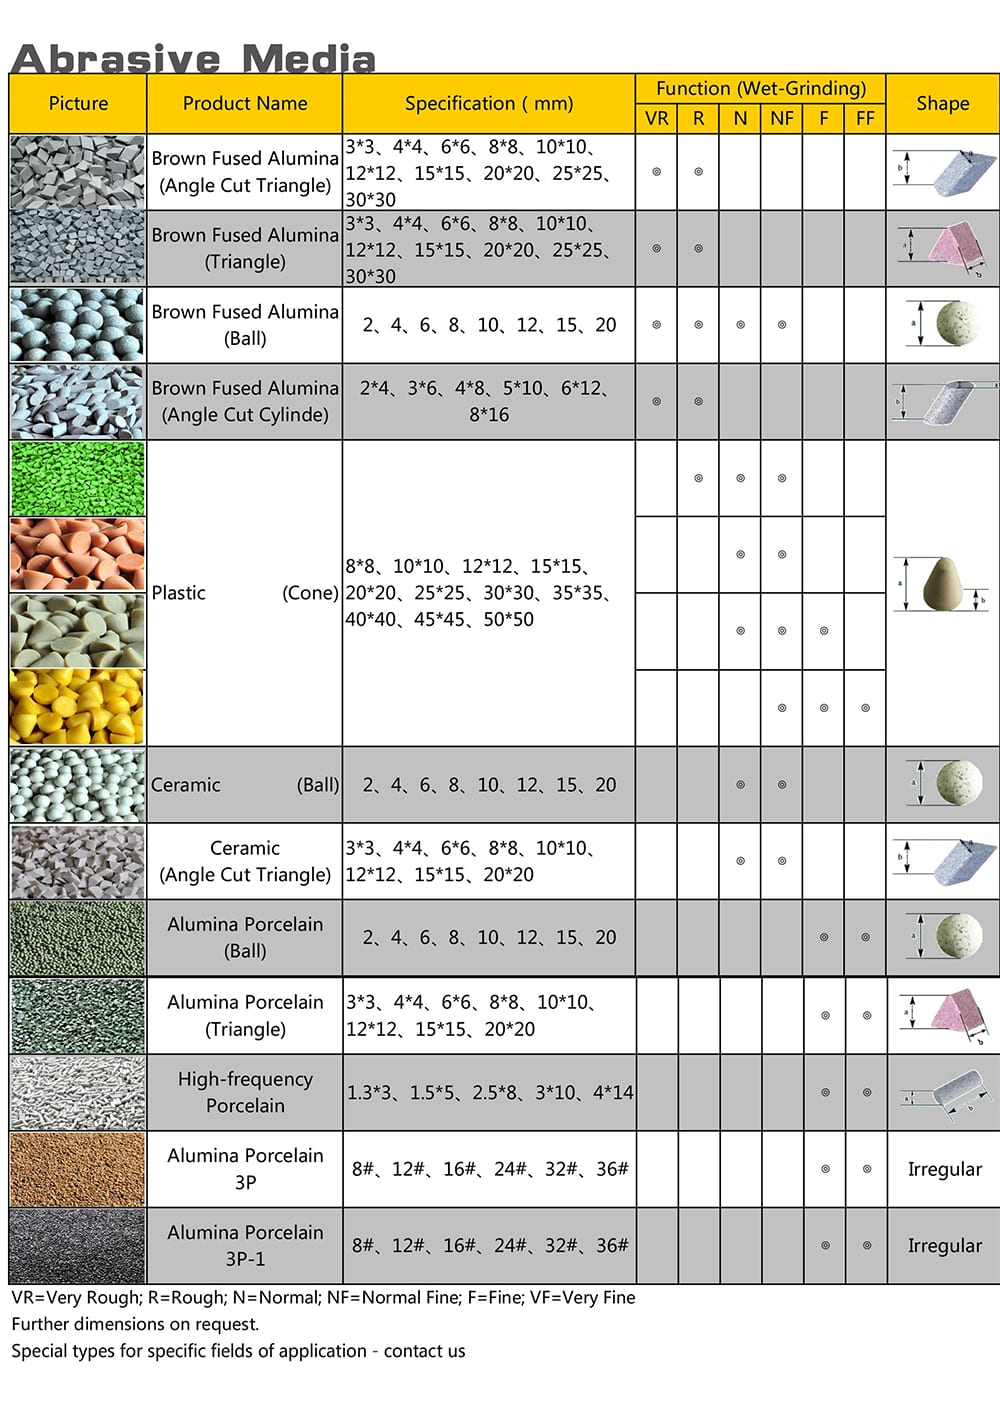
Безабразивные тела для финального этапа
Для финишного осветления абразивное зерно полностью исключается. Мастерские выбирают одно из трех семейств неабразивных тел с учетом массы детали и сплава:
- Тела из закаленной нержавеющей стали: Высокоплотные стальные финишные тела создают высокое давление сжатия для выглаживания отливок и фитингов в усиленных чашах.
- Полировальные фарфоровые тела: Безабразивные керамические сферы обеспечивают более мягкое выглаживание деликатных деталей из нержавеющей стали, титана или алюминия.
- Обработанные сухие органические тела: Гранулы скорлупы грецкого ореха или початков кукурузы с пастой работают в сухих чашах для финишного блеска без воды.
Что компаунд должен делать иначе
На этапе полировки или выглаживания вода и финишные компаунды должны создавать скользкую подушку между телами и деталями. При снижении смазки фарфоровые или стальные тела проскальзывают по металлу, оставляя следы дробления. Полировальные компаунды также содержат осветлители, умягчители воды против минерального налета и ингибиторы коррозии для защиты деталей при сушке.
Что идет не так и что это значит
Когда партия после виброполировки выходит тусклой, поцарапанной или пятнистой, слепое изменение времени цикла редко помогает. Почти каждый дефект указывает на пропущенный этап, загрязненные тела или слабую подачу компаунда.
Осмотр деталей под косым светом перед заменой тел
Перед выгрузкой наполнителя из чаши промойте одну деталь в чистой теплой воде, высушите и осмотрите плоские грани и углы под косым светом. Равномерная пленка по всей детали указывает на состав компаунда или воды, а следы на углах — на механические соударения.
Четырехколонная таблица устранения неполадок
Используйте диагностическую таблицу ниже для выявления и устранения сбоев виброполировки в цеху.
| Симптом поверхности | Первопричина | Цеховая проверка | Способ устранения |
|---|---|---|---|
| Издали деталь блестит, но на свету видны царапины | Пропущен второй этап сглаживания между грубой шлифовкой и полировкой | Наклоните деталь под яркой лампой, чтобы заметить бороздки царапин | Сначала верните детали на этап тонкой пластиковой или гладкой керамической шлифовки |
| Поверхность в чаше постепенно мутнеет | Посторонний крупный абразив в наполнителе или слабый поток компаунда | Просейте наполнитель от посторонних камней и проверьте дозатор | Промойте чашу, отсейте посторонний наполнитель и восстановите поток компаунда |
| Блестящие следы наклепа или мелкие вмятины на углах | Перегрузка деталями или чрезмерная амплитуда вибрации | Следите за слоем: не сталкиваются ли детали вверху | Уменьшите партию, добавьте наполнитель или снизьте амплитуду эксцентрика |
| Внутренние пазы и отверстия остаются матовыми и неполированными | Размер наполнителя слишком велик для прохода и циркуляции в пазах | Вручную вдавите пробный камень в паз для проверки посадки | Добавьте более мелкий наполнитель или перейдите на штифты или шарики |
| Острые рабочие кромки скругляются сверх допуска | Цикл резания первой стадии шел слишком долго или абразив был грубым | Сравните профиль кромки с неотполированной контрольной деталью | Сократите резку первой стадии и раньше перейдите на стойкий пластиковый наполнитель |
| Темный налет, пятна от воды или мгновенная ржавчина после выгрузки | Жесткая вода промывки, отработанный ингибитор или медленная сушка | Протрите пятно мягким средством, чтобы подтвердить поверхностное окисление | Добавляйте ингибитор коррозии при финальной промывке и сразу сушите детали |
Стоимость: что реально на неё влияет
Покупатели часто спрашивают, почему виброполировка намного дороже виброзачистки в чаше того же объема. Разница в цене связана со стадиями процесса и расходом материалов, а не со станком.
Пять статей расходов при полировке
Каждая операция виброполировки включает пять составляющих стоимости:
- Конструкция чаши: Стандартные чаши подходят для абразива и фарфора, а полировка сталью требует усиленной чаши и мотора.
- Запас наполнителя: Необходимо иметь отдельные запасы шлифовальных, сглаживающих и безабразивных полировальных тел.
- Дозирование компаунда: Многостадийная полировка требует как очистителей, так и полирующих составов высокой скользкости.
- Трудозатраты: Перенос деталей между этапами или замена наполнителя значительно увеличивают труд оператора.
- Сушка и упаковка: Полированные детали требуют немедленной сушки горячим воздухом или в крупке во избежание пятен.
Почему полировка дороже снятия заусенцев
Полировка стоит дороже снятия заусенцев не из-за другого станка, а потому что настоящая полировка требует нескольких этапов, отдельных запасов наполнителей, большего расхода компаунда и межоперационной обработки. Если поставщик оценивает трехэтапную полировку как одноэтапное снятие заусенцев, ждите быстрой обработки, оставляющей риски от инструмента под глянцем.
Где проходит порог объема
Смена трех типов наполнителя в одной чаше подходит для разовых мелких партий, но отнимает рабочее время и создает риск загрязнения абразивом при постоянном производстве. Регулярные объемы партий оправдывают выделение отдельных чаш под шлифовку, доводку и глянцевание.
На нашем заводе в Сямыне, основанном в тысяча девятьсот девяносто втором году, мы производим оборудование на базе двадцати одной платформы и шести продуктовых линеек с защитой двадцатью четырьмя китайскими патентами. Мы не предлагаем контрактную полировку, гальванику, анодирование, пескоструйную или термообработку и ручной инструмент.
Часто задаваемые вопросы о виброполировальных станках
Может ли вибростанок для снятия заусенцев полировать?
Да. Они используют одну механическую платформу. Если вы не используете тяжелые стальные тела в облегченной чаше, новый станок не нужен. Просто промойте чашу, загрузите мелкий полировальный наполнитель, смените состав на осветляющий компаунд и проведите обработку в несколько этапов.
Сколько этапов занимает настоящая виброполировка?
Для легкого промышленного блеска требуется один этап с мелким керамическим наполнителем и осветлителем. Равномерная сатиновая основа под анодирование требует двух этапов (шлифовка и доводка), а зеркальный блеск — трех: шлифовки, доводки и безабразивного глянцевания.
Какой наполнитель использовать для полировки вместо снятия заусенцев?
Замените острые грубые керамические призмы гладкими округлыми телами высокой плотности. Используйте мелкие пластиковые конусы или гладкие низкоабразивные керамические цилиндры для предварительного сглаживания. Для финишного зеркального блеска применяйте строго неабразивные тела — фарфоровые шары, шарики из закаленной нержавеющей стали или сухие гранулы ореховой скорлупы и кукурузных початков с полировальной пастой.
Можно ли добиться зеркального блеска виброполировкой?
Да, на внешних поверхностях и выпуклых контурах при трехстадийной обработке с неабразивным фарфором, сталью или сухими гранулами на финише. Однако виброгалтовка не обеспечит идеально плоскую оптическую зеркальность на больших пластинах (нужна плоская притирка) и не отполирует глубокие узкие глухие отверстия.
Почему деталь блестит, но на свету видны царапины?
Это происходит, когда пропускают второй этап сглаживания и переходят сразу от грубого снятия заусенцев к финишной полировке. Неабразивные полировальные тела сглаживают вершины грубых царапин, из-за чего деталь блестит, но глубокие бороздки остаются. Вернитесь к средне-мелкому наполнителю для сглаживания, чтобы сначала убрать глубокие риски.
Сколько времени занимает виброполировка?
Длительность цикла зависит от исходной шероховатости, твердости сплава, требований к чистоте, выбора тел и объема загрузки. Трехэтапная зеркальная обработка идет гораздо дольше одноэтапной, поэтому время подбирается на тестах; свяжитесь с нами через страницу контактов для испытания ваших деталей.
 +86-592-2381506


 Поддержка сети IPv6
