


Виброгалтовка: что это, что заменяет и когда не справляется
Виброгалтовку обычно описывают как «галтовку деталей в чаше с камнями до удаления заусенцев», что верно, но бесполезно. Для покупателя важно место процесса в цехе: он идет после мехобработки и перед нанесением покрытий или гальваникой, передавая на следующий этап однородную поверхность без заусенцев.
Эта страница — обзор: суть процесса, его уникальные возможности, место в технологической цепочке и детали, которые вообще нельзя загружать в станок. После выбора техпроцесса конкретные решения рассмотрены на отдельных страницах: выбор оборудования, выбор галтовочных тел, оборудование для удаления заусенцев, многоступенчатая полировка, дисковые станки против барабанных и три маршрута обработки.
Что такое виброгалтовка на самом деле
Когда инженеры закладывают в чертеж виброгалтовку, они выбирают процесс объемной обработки, при котором детали погружаются в вибрирующий слой формованных галтовочных тел, воды и компаунда. В нашей категории виброгалтовочных станков оборудование снаружи кажется простым, однако процесс внутри чаши представляет собой баланс трех механических сил.
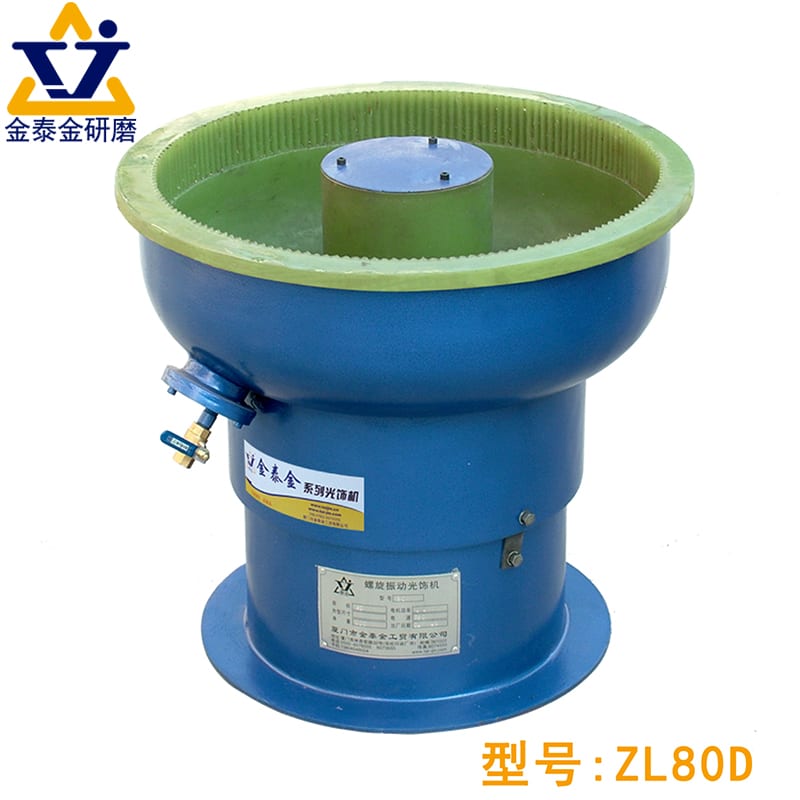
Рабочая емкость, слой наполнителя и привод
Любое виброгалтовочное оборудование построено на трех основных узлах:
- Емкость с полиуретановой футеровкой: тороидальная круглая чаша либо прямой прямоугольный лоток лотковых вибростанков.
- Подвижный слой наполнителя: формованные керамические, пластиковые, стальные или органические гранулы в смеси с жидким компаундом.
- Эксцентриковый привод: двигатель на пружинной подвеске с регулируемыми дебалансами, раскачивающий камеру в трех плоскостях.
Три движения, а не одно: удар, скольжение и перекатывание
Вибростанок не просто сталкивает детали с камнями. В движущемся по спирали слое наполнителя одновременно происходят три контактных действия:
- Микроудар: острые грани тел ударяют по выступающим заусенцам и скалывают их.
- Сдвиговое скольжение: грани тел скользят по деталям под весом слоя, срезая неровности от резца.
- Обкатка давлением: гладкие шары или цилиндры сминают микровыступы, создавая блестящую поверхность.
То, какое движение преобладает, зависит от формы и плотности галтовочных тел, а также от смазывающей способности компаунда в чаше.
Почему это финишная, а не механическая обработка
Виброгалтовка улучшает микрорельеф поверхности, а не режет геометрию детали. В отличие от жесткого инструмента на станке с ЧПУ, привязанного к базам, подвижный слой наполнителя прижимается ко всем открытым поверхностям одновременно. Он снимает заусенцы, скругляет кромки и снижает шероховатость, сохраняя толщину стенок и межцентровые расстояния. Из-за отсутствия жестких баз процесс не может выправить погнутый кронштейн или исправить завышенный диаметр вала.
То, на что не способны другие методы
Цеха покупают виброоборудование не просто ради экономии на наждачной бумаге. Виброгалтовка решает три производственные задачи, которые слесарная обработка и жесткие траектории ЧПУ не способны решить экономично.
Доступ туда, куда не достает инструмент
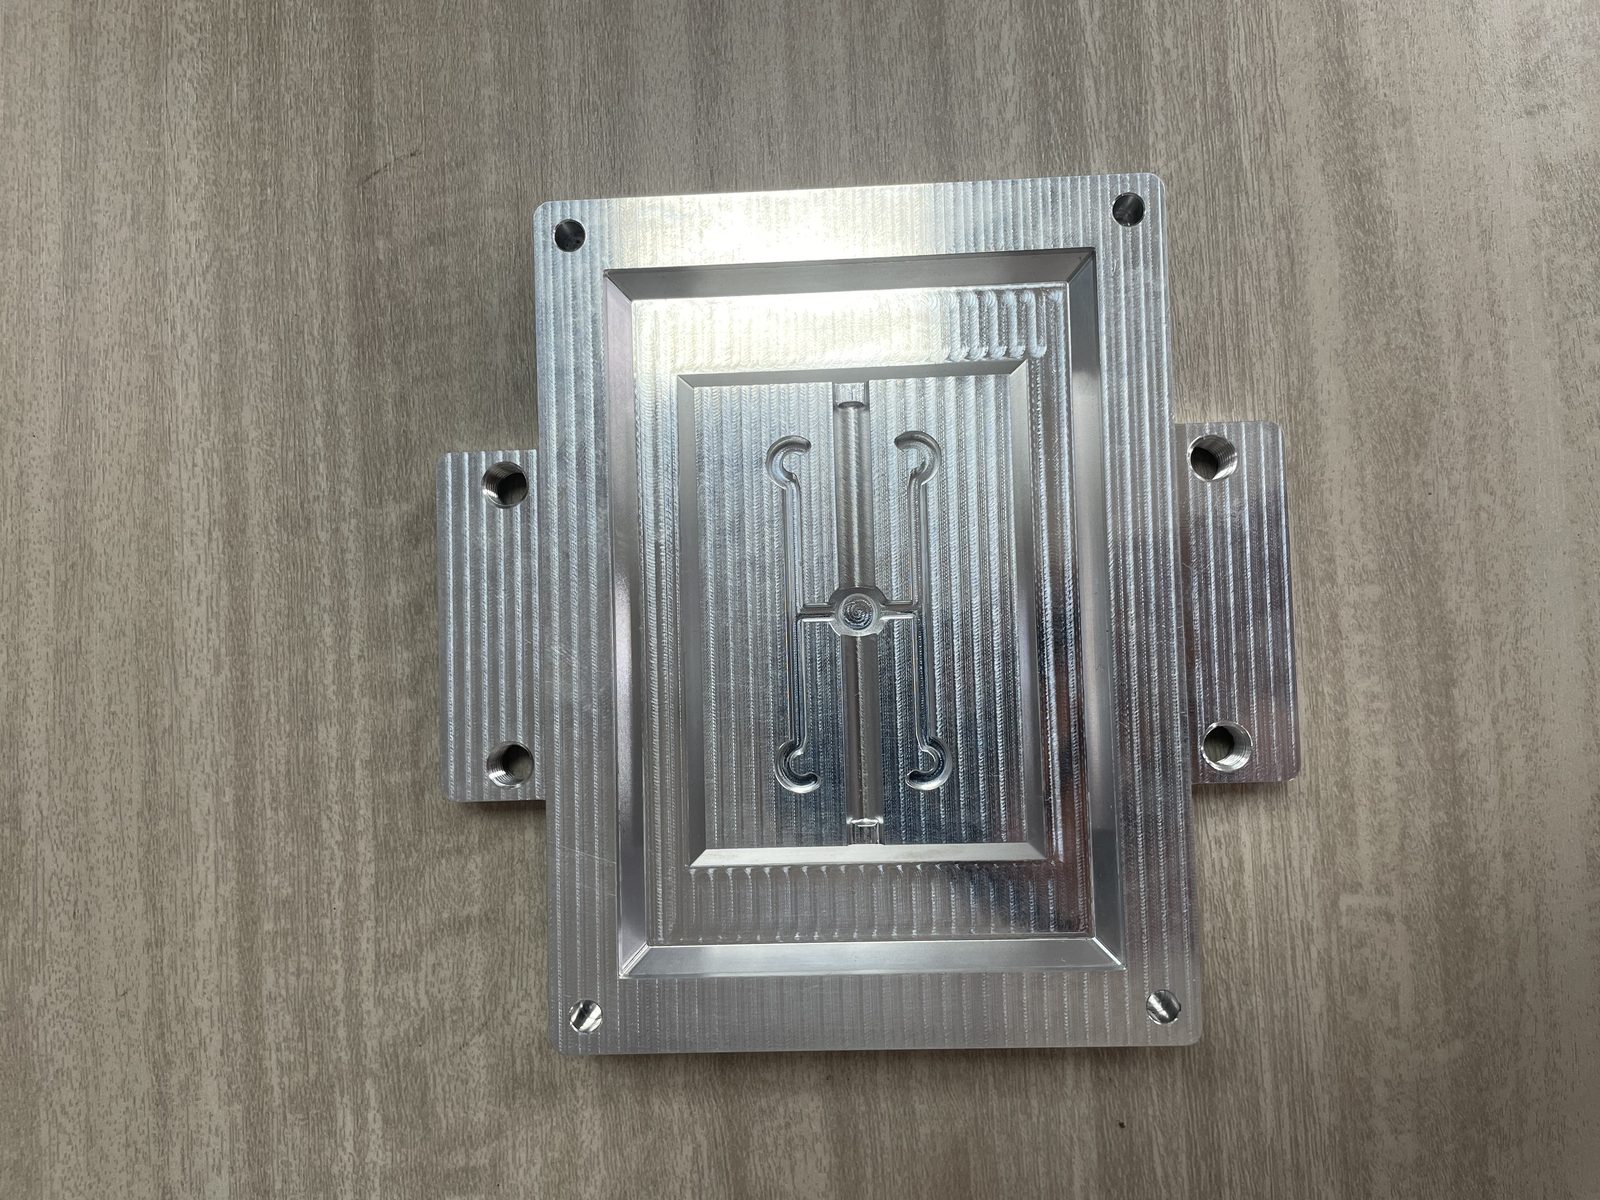
Шлифовальная лента или круг касаются лишь внешних плоскостей, соответствующих радиусу круга, перескакивая через внутренние карманы, пересекающиеся отверстия и корни швов. Поскольку галтовочный наполнитель состоит из сыпучих абразивных тел, масса затекает в карманы, огибает ребра и зачищает пазы одновременно со сглаживанием внешнего контура.
Обработка партии за одну операцию
На слесарном верстаке или в роботизированной ячейке время цикла растет линейно с числом деталей. Ручное снятие заусенцев со штампованных кронштейнов требует отдельной обработки каждого изделия.
В круглой или лотковой виброустановке вся партия загружается в наполнитель одновременно и обрабатывается за одну операцию. Пока детали циркулируют, оператор может обслуживать другие станки, контролировать партии или упаковывать продукцию.
Постоянство за счет конструкции, а не квалификации оператора
Главное преимущество виброгалтовки — гарантированная повторяемость. При ручной зачистке напильником или шлифмашинкой партия понедельника отличается от партии пятницы из-за нестабильности нажима, угла и усталости рабочего.
В виброгалтовочных станках стабильность задается структурой массы наполнителя, а не навыками оператора. Каждая деталь проходит один и тот же спиральный путь, испытывает одинаковое давление тел и скользящий контакт со всех сторон. Это не просто «лучше» ручного труда — это иной уровень гарантии, когда каждая деталь из партии выходит с одинаковым радиусом скругления кромок и шероховатостью.
Место в технологической цепочке
В руководствах конкурентов виброгалтовка почти всегда представлена как отдельный финишный этап. В реальной технологической карте она находится в середине цепочки, связывая механообработку и финишную защиту поверхности.
Обычно предварительная, а не финишная обработка
Если вы не отгружаете крепеж из нержавеющей стали без покрытия или необработанную латунь, виброгалтовка служит преимущественно этапом предварительной обработки. Это не замена гальванике, анодированию, порошковой окраске или PVD, а подготовка поверхности, обеспечивающая адгезию этих покрытий.
Таблица ниже показывает место виброгалтовки в 6-этапной технологической цепочке заводского процесса.
| Этап производства | Типовое оборудование | Роль виброгалтовки |
|---|---|---|
| Формовка и мехобработка | Фрезерные, токарные станки с ЧПУ, прессы | Детали выходят с заусенцами, следами инструмента, окалиной и маслом |
| Мехподготовка поверхности | Виброчаши и вибролотки | Удаляет заусенцы, скругляет кромки и создает однородный профиль |
| Межоперационная очистка | Дозировка компаунда и промывка | Эмульгирует масла и смывает металлический шлам в слив |
| Химическая пассивация | Ванны кислотной пассивации | Удаляет следы свободного железа после галтовки, возвращая коррозионную стойкость |
| Финишное покрытие или гальваника | Гальваника, анодирование, окраска | Прочно сцепляется с однородной основой, подготовленной галтовкой |
| Сушка и упаковка | Горячевоздушные или кукурузные сушилки | Быстро испаряет промывочную воду, предотвращая разводы |
Что необходимо передать на следующий этап
Когда деталь покидает участок виброгалтовки, направляясь на анодирование, гальванику или порошковую окраску, линия покрытий рассчитывает на три условия от виброгалтовки:
- Скругленные кромки: Краска стягивается с острых кромок, а гальваника нарастает на заусенцах; виброгалтовка скругляет края для равномерного нанесения покрытий.
- Изотропная текстура: Анодирование, хром и PVD проявляют следы фрезы; виброшлифовка заменяет следы инструмента ровным матовым фоном.
- Очищенные поры: Галтовка удаляет лазерный оксид, окалину и наплывы металла, препятствующие адгезии.
Почему важна последовательность
Пропуск этапов в этой цепочке ведет к мгновенному браку. Отправка деталей после лазерной резки сразу на порошковую окраску без виброскругления кромок и удаления окалины вызывает отслаивание краски по хрупкому оксидному краю при ударах. Напротив, галтовка нержавеющей стали универсальными телами без последующей кислотной пассивации оставляет следы свободного железа, ржавеющие во влажной среде. Процесс не меняет цвет металла, не создает химической защиты от коррозии и требует последующей пассивации нержавеющей стали.
Сравнение со струйной обработкой, гальваникой и покрытиями
Не считайте виброгалтовку и абразивоструйную обработку одинаковыми методами подготовки под покраску. Струйная обработка прямой подачей абразива снимает толстую окалину и создает шероховатый профиль на крупных сварных узлах, но не способна плавно скруглять заусенцы. Виброгалтовка обрабатывает партии мелких и средних деталей, скругляя кромки и доводя поверхность до предгальванической гладкости, оставляя цвет и антикоррозийную защиту линиям гальваники и окраски.
Когда виброгалтовка не подходит
Честный производитель сразу скажет, какие детали нельзя загружать в чашу виброгалтовки. Неудачи виброобработки вызваны тремя жесткими ограничениями: геометрией детали, допусками размеров или экономикой серийности.
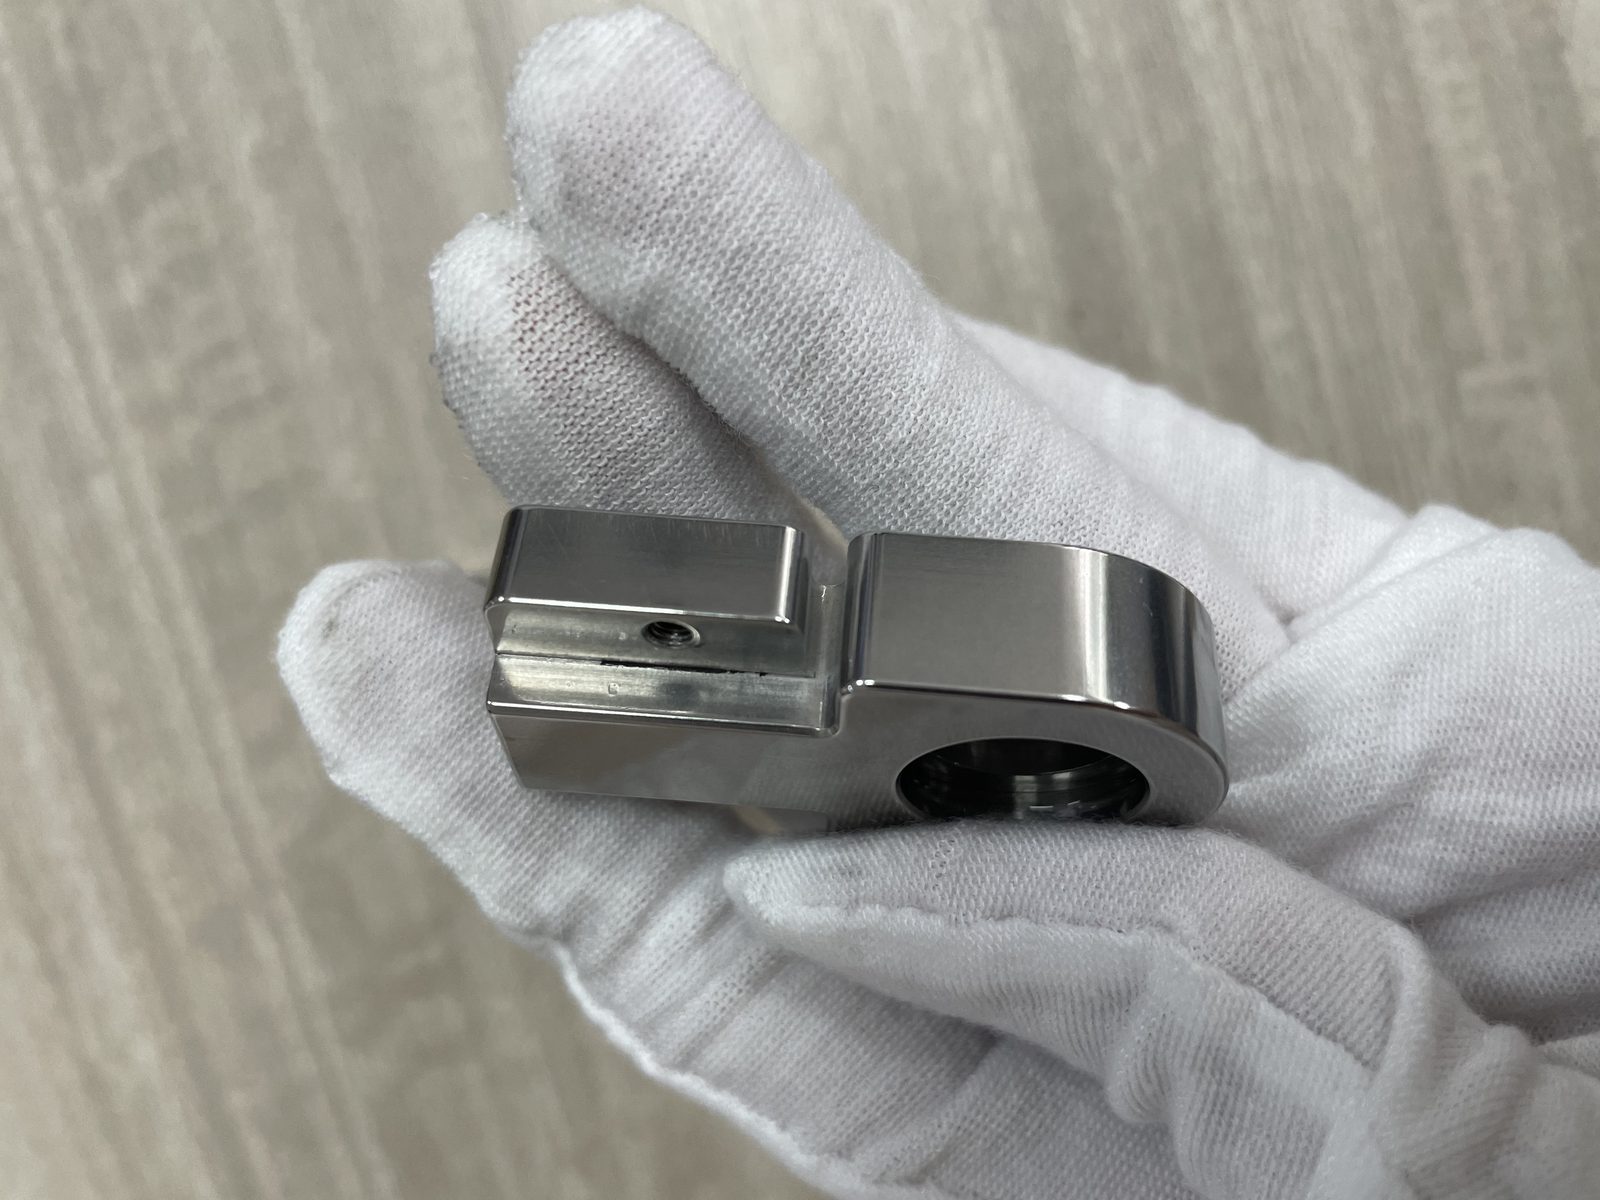
Геометрические ограничения — куда не проникает наполнитель
Галтовочные тела обрабатывают поверхность, только если могут проникнуть внутрь элемента, проскользить по нему и выйти. Глубокие глухие отверстия, мелкая внутренняя резьба и пазы уже минимального размера камня сразу заклинивают: наружная часть чисто обрабатывается, а дно отверстия остается необработанным. Тонкие листовые детали тоже непригодны: мокрые плоские грани присасываются к футеровке и перестают циркулировать.
Размерные ограничения — когда допуск строже возможностей процесса
Поскольку наполнитель воздействует на все открытые поверхности в чаше, вибростанок при свободной загрузке не может удалить грубые заусенцы с одного угла, не затронув соседнюю незащищенную шейку подшипника или острую уплотнительную кромку. Галтовка прецизионных посадок или четких уплотнительных кромок насыпом без маскирования скругляет их за пределы допуска.
Ограничения по объему — когда наладка нецелесообразна
Виброгалтовка — это серийный процесс со специально подобранной загрузкой тел. Наладка чаши с наполнителем и компаундом для снятия заусенцев с одного опытного кронштейна или массивной сварной рамы экономически бессмысленна. Единичные прототипы дорабатывают вручную на верстаке, а крупногабаритные сварные узлы — в дробеструйной камере.
Детали, требующие других методов обработки
Используйте четырехколоночную таблицу ниже, чтобы отсеять неподходящие детали до проведения пробных испытаний.
| Деталь или целевая задача | Подходит виброгалтовка? | Почему работает или нет | Лучшая альтернатива |
|---|---|---|---|
| Сложные объемные детали мехобработки | Да — идеально | Наполнитель сразу охватывает ребра и контуры | Не требуется |
| Серийные штамповки под скругление кромок | Да — идеально | Обработка всей партии за одну операцию | Центробежно-дисковая для быстрых циклов |
| Доступные пересекающиеся отверстия | Условно | Только если наполнитель проходит свободно | Магнитно-игольчатая зачистка |
| Дно глубоких узких глухих отверстий | Нет | Наполнитель зависает над отверстиями | Магнитные иглы или гидроструя |
| Широкие тонкие листовые панели | Нет | Мокрые листы липнут к стенкам или коробятся | Широколенточный шлифовальный станок |
| Штучный прототип или крупный сварной узел | Нет | Наладка нерентабельна для одной детали | Ручная доводка или струйная обработка |
| Незащищенные точные посадки или острые кромки | Нет | Галтовочные тела скругляют все открытые кромки | Маскирование или буксирная галтовка |
| Тончайшие хрупкие штамповки | Условно | Высокочастотные удары могут погнуть тонкие стенки | Вращающийся галтовочный барабан |
| Идеально плоское оптическое зеркало на пластинах | Нет | Галтовка скругляет кромки и нарушает плоскостность | Плоская притирка или полирование кругами |
| Изменить цвет или создать антикоррозионный барьер | Нет | Абразив улучшает только чистый металл | Анодирование, гальваника или окраска |
Реально контролируемые параметры
Если деталь подходит для виброгалтовки, качество сводится к трем цеховым факторам: галтовочные тела, компаунд и загрузка станка.
[РИСУНОК: Четыре основные формы керамических тел рядом с таблицей характеристик абразивов]
Галтовочные тела — форма, размер, материал
Галтовочные тела — режущий инструмент внутри чаши. Материал определяет съем: керамика снимает заусенцы со стали и титана, пластик обрабатывает мягкий алюминий и латунь без забоин, а безабразивная сталь или фарфор полируют поверхность до блеска. Форма и размер определяют доступность: треугольники достают до углов, цилиндры обкатывают изгибы, а размер тел исключает заклинивание в отверстиях. Наш каталог галтовочных тел полностью охватывает эти марки.
Компаунд — функции на каждом этапе
Работа тел без компаунда засаливает камни шламом и приводит к потемнению деталей. Дозирование жидких добавок и галтовочных компаундов в поток воды регулирует химизм рабочей среды. Моющие составы удаляют масла, режущие компаунды сохраняют поры камней открытыми, полировальные создают скользкую подушку для зеркального глянцевания, а ингибиторы предотвращают мгновенную коррозию.
Время и загрузка — две самые частые ошибки
Даже с правильными телами и мылом две ошибки ежедневно портят партии: неверное соотношение загрузки и установка таймера вслепую.
Избыток деталей при нехватке тел разрушает демпфирующий слой: детали бьются друг о друга, оставляя забоины на кромках. Переполнение чаши останавливает спиральную циркуляцию, и детали почти не движутся. Соотношение загрузки должно обеспечивать плавное обтекание деталей телами.
Единственный способ подбора: тест на ваших деталях
Не существует универсальной таблицы с точной амплитудой, частотой, соотношением тел к деталям и временем цикла для новой детали. Толщина заусенцев и твердость сплава везде разные, поэтому надежный техпроцесс подбирается только пробной обработкой ваших реальных деталей.
Честное сравнение с другими методами
Виброгалтовка существует наряду с шестью другими методами финишной обработки. Понимание их различий избавит от попыток решать семь задач одним станком.
[РИСУНОК: Высокоэнергетический центробежно-дисковый галтовочный станок рядом с зеркально отполированной металлической отливкой]
Против барабанной галтовки — механика контакта, а не возраст
Сравнение виброчаши с нашими барабанными галтовочными станками — это не новое против старого, а ударное истирание против лавинного скольжения. Виброгалтовка встряхивает массу на высокой частоте для быстрого снятия заусенцев по всему контуру, тогда как барабан плавно ссыпает загрузку по откосу, защищая тонкую штамповку от ударной деформации.
Против центробежной галтовки — энергия и удобство загрузки
Центробежно-дисковые и центробежно-барабанные установки многократно увеличивают контактное давление, превосходя силу тяжести. Они удаляют стойкие заусенцы на титане и закаленной стали и полируют мелкие детали за доли виброцикла, жертвуя объемом камеры и простотой загрузки ради скорости.
Сравнение с магнитной и буксирной галтовкой — доступность
Когда заусенцы скрыты в микроотверстиях форсунок или во впадинах резьбы, куда не проникают камни, магнитные галтовки направляют в полости тонкие иглы из нержавеющей стали. Когда тяжелые дорогие шестерни или имплантаты не должны соприкасаться, буксирные станки зажимают детали в шпинделях и протягивают сквозь слой абразива.
Сравнение со струйной обработкой — принципиально иная задача
Абразивоструйная очистка подает высокоскоростной абразив для снятия толстой ржавчины или окалины и создания шероховатого профиля под покрытия. В отличие от виброгалтовки, она не скругляет кромки плавно и не полирует металл до блеска.
Почему в цехе часто нужны оба метода
Сравнительная таблица из пяти колонок ниже показывает распределение цеховых задач по всем семи механическим методам.
| Метод | Механизм контакта | Главное преимущество | Основное ограничение | Оптимальные детали |
|---|---|---|---|---|
| Вибрационная галтовка | Спиральное трение в слое | Универсальна для партий; охват открытых контуров | Умеренное давление на прочных сплавах | Мехобработанные детали, штамповки, отливки |
| Барабанная галтовка | Скольжение в зоне осыпания | Щадит тонкие стенки; низкий износ абразива | Медленно; недоступны внутренние полости | Тонкие штамповки, трубки, поковки |
| Центробежный барабан | High-G скольжение, гермобарабан | Быстро режет прочные сплавы; зеркально полирует | Долгая загрузка; барабан ограничивает размер деталей | Импланты, лопатки, корпуса часов |
| Центробежный диск | Вращающийся диск, торовый вихрь | Быстрые циклы, выгрузка из открытой чаши | Зазор диска не принимает тончайшие шайбы | Массовые мелкие штамповки, шестерни |
| Магнитные иглы | Магнитные нержавеющие иглы | Проникает в мелкие отверстия и резьбы | Только мелкие немагнитные детали и микрозаусенцы | Точеные разъемы, ювелирные изделия, клапаны |
| Буксирная галтовка | Шпиндели тянут через наполнитель | Детали не соударяются; высокое давление на кромки | Затраты на оснастку; меньшие партии | Дорогостоящие шестерни, коленные импланты, инструмент |
| Абразивоструйная обработка | Высокоскоростная струя абразива | Снимает толстую окалину и ржавчину любого размера | Только в зоне прямой видимости; огрубляет поверхность | Сварные узлы, отливки, корпуса |
Ни один эффективный галтовочный цех не покупает один тип станков под все задачи. Круглая виброгалтовка для кронштейнов рядом с центробежным станком или галтовочным барабаном — обычное дело: разная геометрия требует разной физики контакта.
Стоимость: из чего она складывается
При расчете бюджета на участок виброгалтовки учет лишь базовой цены станка ведет к неполной смете.
Пять статей расходов
Любой собственный участок виброгалтовки включает пять основных статей затрат:
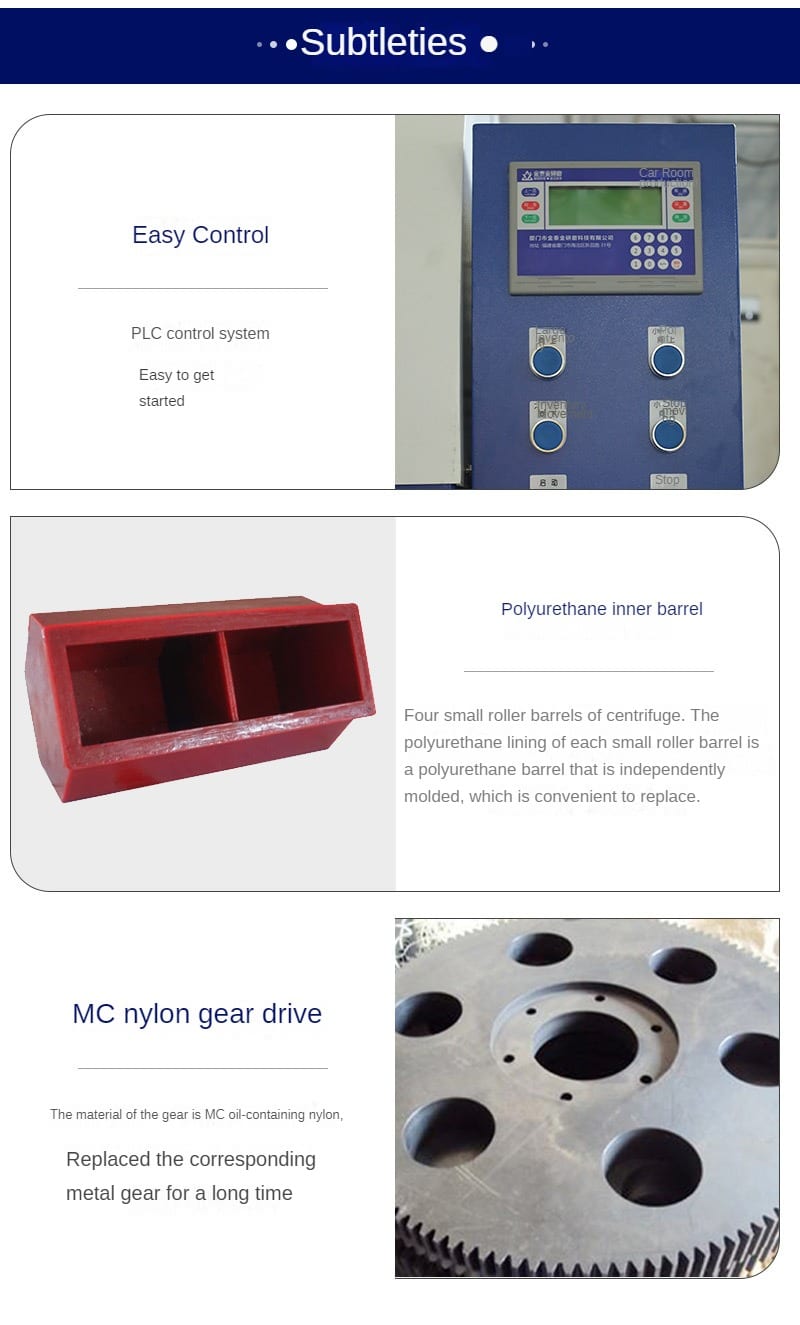
- Станок и автоматизация: Чаша или лоток виброгалтовки, шумозащитная крышка, частотный преобразователь, панель ПЛК, насос-дозатор и дополнительное вибросито или сушка.
- Первичная загрузка галтовочных тел: Первая полная загрузка керамических, пластиковых или стальных тел, необходимая для заполнения чаши до рабочей высоты слоя.
- Регулярное пополнение тел и компаунда: Добавка тел для компенсации износа, а также бочки жидкого компаунда и реагенты для водоочистки.
- Трудозатраты оператора: Время на загрузку партий, управление сепарирующей заслонкой и перемещение деталей на сушку.
- Предотвращение брака и переделок: Экономия за счет исключения дефектов ручной зачистки, неравномерного притупления кромок и брака покрытия.
Почему загрузка тел больше, чем многие ожидают
Покупатели-новички обычно учитывают лишь цену станка и забывают о первичной загрузке тел. Поскольку чаша или лоток должны быть заполнены до рабочего уровня еще до запуска первой детали, эта первичная загрузка тел и компаунда — отдельная статья расходов сверх цены станка. Ее часто опускают в базовых сметах, поэтому всегда просите поставщиков сразу включать стартовый пакет тел и компаунда.
Как объем производства меняет экономику
Для небольших разовых партий круглая виброгалтовка с ручной сепарацией минимизирует капзатраты, заменяя часы ручной опиловки. При росте объемов до ежедневного многопартийного производства встроенный пневмосепаратор, дозирующий насос и проходная сушилка быстро окупаются, сокращая занятость оператора до минут на партию.
Как оценить поставщика или пробную обработку
Поскольку параметры виброгалтовки невозможно выбрать по каталогу, оценка поставщика сводится к качеству пробной обработки и честности в отношении собственных ограничений.
Что предоставить
Предоставьте поставщику для реальных испытаний четыре вещи: необработанные образцы, чертежи с критическими допусками и зонами без обработки, эталон или целевую спецификацию и суточный объем партий.
Как выглядят реальные испытания
Реальные испытания включают обработку ваших деталей с предоставлением тех-отчета. В отчете указаны модель станка, марка и форма галтовочных тел для каждого этапа, тип компаунда, расход воды и результаты замеров до и после, подтверждающие сохранность критических кромок.
Что должен объяснить поставщик
Компетентный производитель объяснит выбор чаши или лотка, подбор размера тел против застревания в отверстиях, скорость износа наполнителя и последующий этап сушки.
Ответы, которые должны насторожить
Отказывайтесь от поставщиков, заявляющих об обработке всего за один шаг или пропускающих пробные испытания. Заявления об отсутствии технологических границ гарантируют провал при внедрении.
В компании Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., сертифицированной по ISO 00726Q01571R001 и стандартам CE, мы производим системы галтовки на базе 21 станочных платформ и 24 объектов ИС в шести линейках продукции. Мы четко обозначаем границы: мы выпускаем круглые и лотковые виброгалтовки, центробежные и барабанные станки, магнитные галтовки, галтовочные тела и компаунды. Мы не производим линии гальваники, анодирования, порошковой окраски, пескоструйной и термообработки, не продаем ручной инструмент и не выполняем контрактную обработку. Полные производственные границы описаны в руководстве что мы производим, а что нет.
Часто задаваемые вопросы о виброгалтовке
Чем отличается виброгалтовка от виброполировки?
Виброгалтовка — это общее семейство процессов в чашах и лотках, включая снятие заусенцев, удаление окалины, скругление кромок, матирование и сглаживание. Виброполировка — одна конкретная задача этого семейства: многостадийная наладка машины с мелким или неабразивным наполнителем и глянцующим компаундом для получения высокого блеска.
Может ли виброгалтовка заменить ручную полировку?
Она заменяет ручное снятие заусенцев, шлифовку и сглаживание перед гальваникой для партий мелких и средних деталей, гарантируя высокую стабильность при меньших затратах труда. Однако когда крупная панель или сложная отливка требует идеально плоского зеркала без искажений на широких гранях, полировальные круги или плоскостная доводка завершают то, что недоступно свободной галтовке.
Какие детали не подходят для виброгалтовки?
Избегайте загрузки деталей с заусенцами на дне глубоких узких глухих отверстий, тонких плоских листов, присасывающихся к футеровке, и крупногабаритных сварных узлов без циркуляции. Прецизионные детали без маскировки с бритвенно-острыми уплотнительными поясками также следует обрабатывать в зажимах или вручную.
Сколько длится вибрационная галтовка?
Универсального времени цикла нет: длительность зависит от исходного состояния поверхности, твердости сплава, требуемой шероховатости, типа галтовочных тел и объема загрузки. Легкое снятие заусенцев с алюминия проходит быстро за один этап, тогда как многоступенчатая доводка нержавеющей стали требует гораздо больше времени. Время цикла всегда подбирается тестированием реальных деталей.
Меняет ли виброгалтовка размеры деталей?
Виброгалтовка улучшает микрорельеф поверхности, а не изменяет геометрию деталей. При правильном подборе галтовочных тел и контроле цикла она удаляет заусенцы, скругляет острые наружные кромки и сглаживает микронеровности, сохраняя номинальную толщину стенок, диаметры и координаты отверстий.
Можно ли получить зеркальный блеск при виброгалтовке?
Да, на наружных изогнутых поверхностях и мелких жестких деталях при многоступенчатой обработке, завершающейся безабразивными фарфоровыми шариками, телами из закаленной стали или обработанным сухим органическим наполнителем. Чтобы протестировать детали и зафиксировать точные параметры оборудования и наполнителя, перейдите на нашу страницу контактов и закажите пробную обработку у наших инженеров.
 +86-592-2381506


 Поддержка сети IPv6
