


Полировка алюминиевых и грузовых дисков: округлость, фиксация и нормы безопасности
Литые легковые диски из алюминия и кованые диски тяжелых грузовиков — один из самых коммерчески ценных и требовательных сегментов виброгалтовки. Запросы вроде оборудование для полировки дисков, станок для полировки алюминиевых дисков и станок для полировки грузовых дисков формируют огромный мировой спрос. Однако технологи, реставраторы и начальники автопарков сталкиваются лишь с поверхностными каталогами: большинство поставщиков сводят процесс к погружению диска в виброванну или вращению на некалиброванном полировальном шпинделе.
В серийном производстве и прецизионной реставрации дисков внешний блеск — лишь финальный этап контроля. Геометрическая округлость, сохранение базовых поверхностей и усталостная прочность определяют, пригоден ли готовый диск или опасен как брак.
Стандартный 19-дюймовый литой легковой или 22.5-дюймовый кованый грузовой диск кажутся массивными, но конструктивно это тонкостенная упругая оболочка. Неправильный зажим вызывает упругую деформацию и овальность после снятия нагрузки. Попадание абразивной суспензии на посадочные базы разрушает ступичные отверстия и фаски болтов, нарушая балансировку колеса и затяжку крепежа.
Это подробное руководство анализирует конструктивные ограничения полировального оборудования, прецизионную фиксацию, маскирование баз, ступенчатую выгрузку тел, устранение узких мест по времени такта, нормы безопасности (EHS) при утилизации алюминиевого шлама и стандарты усталостной прочности для грузовых дисков по DOT и SAE J267.

Тонкостенное алюминиевое литье и радиальные спицевые структуры. Обратите внимание на тонкие ребра спиц и точные расточки ступицы: агрессивная немаскированная галтовка смоет базовые посадочные пояски и сгладит грани спиц.
Два инженерных ограничения при полировке дисков
Прежде чем определять мощность привода, диаметр чаши или тип наполнителя, технологи должны учесть два физических фактора, отличающих полировку дисков от обработки обычных кронштейнов или крепежа.
1. Феномен упругой тонкостенности
Внешний диаметр автомобильного диска составляет от 400 mm до 620 mm, а толщина стенки обода часто равна всего от 3.5 mm до 6.0 mm (зависит от спецификации: литой A356-T6 или кованый 6061-T6).
* Деформация зажима: Если зажать грузовой диск жесткими кулачками за внешнюю закраину обода, радиальное усилие деформирует его в овал или трехгранник. Абразив снимет металл с выступающих зон, пропустив углубления. После разжима металл упруго спружинит обратно. Образуется радиальное биение выше допусков OEM (обычно > 0.35 мм), вызывающее постоянную вибрацию на скорости. * Градиент давления абразива: В глубоких виброчашах давление псевдоожиженного слоя наполнителя растет с глубиной. Если положение диска статично, нижняя закраина обода шлифуется значительно агрессивнее верхней, вызывая неравномерный съем металла. Влияние циркуляции тел на крупногабаритные детали описано в руководстве по виброгалтовочному оборудованию и подбору станков для снятия заусенцев.
2. Геометрический контроль после обработки
В отличие от фурнитуры или посуды, где качество полировки проверяют лишь блескомером под углом 60°, готовые диски подлежат строгому контролю геометрических параметров:
- Биение и допуск ступичного отверстия (CB): Обычно составляют +0.05 / -0.00 мм. Попадание абразивной суспензии разрушает центрирующую посадку.
- Геометрия гнезд колесных гаек: Конические зенковки 60° или сферические посадочные места требуют точной угловой формы для стабильного преднатяга шпилек без ослабления от дорожных вибраций.
- Профиль посадочной полки шины: Должен строго сохранять радиальную окружность для надежной герметизации бескамерной шины без утечек воздуха.
О том, как компоновка станка задает производительность для различных шпинделей и рабочих постов, читайте в материале типы оборудования для полировки дисков и интеграция в линии.
Прецизионная фиксация & маскирование ответственных поверхностей
Главная причина брака при автоматической полировке алюминиевых дисков — недостаточная защита поверхностей. Попадание галтовочных тел на привалочную плоскость, крепежные отверстия или в ступичное отверстие приводит диск в полную негодность, каким бы зеркальным ни был фасад.
``` Сечение установки колеса & схема маскирования:
[Закраина / диск / спицы под действием тел] ──────────────────────────────────────────────────────────────── │ ▲ ▲ │ │ [Отв. болта] [Отв. болта] │ ▼ │ │ ▼ [Полка обода] ▼ ▼ [Полка обода] Защита проточки ┌───────────────┐ ┌───────────────┐ │ Заглушка EPDM │ │ Заглушка EPDM │ └───────────────┘ └───────────────┘ ▲ │ ┌─────────────────────────────────┐ │ Усиленная разжимная оправка │ │ (Полиуретановый уплотнитель) │ │ Надежный зажим внутри ЦО │ └─────────────────────────────────┘ │ [Привалочная плоскость: герметизация торцевым кольцом O-Ring] ```
Защита центрального отверстия и фланца
Для защиты центрального отверстия и привалочной плоскости от абразивного износа: * Разжимные полиуретановые оправки: Колесо фиксируется внутренней разжимной оправкой в центральном отверстии ступицы. Оправка оснащена прочной разжимной втулкой из полиуретана 90A по Шору или вулканизованного EPDM. При пневмоприводе или затяжке центральной тягой втулка радиально расширяется к необработанной литой поверхности углубления ступицы, герметизируя узел от жидкого компаунда и микроабразива. * Торцевые уплотнительные кольца: Привалочная плоскость плотно прижимается к плоской полиуретановой опорной пластине с двумя концентрическими нитрильными O-кольцами. Это предотвращает химическое окрашивание, микропиттинг и абразивную эрозию сопрягаемой плоскости, прилегающей к тормозному диску автомобиля.
Маскировка конусов под гайки
Отверстия под гайки (PCD) не должны контактировать с галтовочными телами: * Быстросъемные защитные заглушки: Литые конические заглушки из силикона или полиуретана со сквозными болтами фиксируются в каждом отверстии. * Защита конуса: Заглушки плотно садятся в коническую зенковку 60° или сферическую фаску. Это предотвращает скругление острых кромок абразивом, гарантируя сохранение момента затяжки при монтаже пневмоинструментом.
Уплотнение отверстия вентиля
Стандартное отверстие вентиля составляет ⌀ 11.5 mm (или ⌀ 8.3 mm на спортивных дисках). Галтовочные тела такого диаметра наглухо застревают в отверстии, повреждая обод при попытке выбивания. Перед загрузкой колеса в галтовочную машину отверстие вентиля глушится специальной резиновой разжимной пробкой.
Трехстадийная смена галтовочных тел и задача быстрой переналадки
Для получения зеркального глянца на литом алюминии A356 или кованом 6061-T6 требуется трехстадийная механическая чистовая обработка.
| Этап процесса | Основная цель операции | Рекомендуемые галтовочные тела | Технологическая жидкость / химия | Типичная длительность этапа | Итоговая шероховатость (Ra) |
|---|---|---|---|---|---|
| Этап 1: Черновая шлифовка | Устранение следов резца ЧПУ после точения, удаление литейного облоя, скругление острых кромок спиц | Высокоплотные пластиковые конусы на полиэфирной связке или скошенные призмы (зерно 120# – 180#) | compound-LC10 (нейтральный ПАВ/обезжириватель, концентрация 2%) | от 90 до 150 минут | равномерная матовая поверхность |
| Этап 2: тонкое сглаживание | Устранение микроцарапин от резания, подготовка плотного слоя к зеркальному глянцеванию | Мелкозернистый пластиковый наполнитель (320# – 600# grit) или мелкие фарфоровые цилиндры | компаунд-LC10 (непрерывная промывка свежей водой для удаления шлама) | от 60 до 120 минут | гладкая поверхность с заглаженными следами резания |
| Этап 3: зеркальное глянцевание | Наклёп микронеровностей компрессионной микрочеканкой, достижение зеркального отражения | Высокоплотные циркониевые шарики (⌀ 3 – 4 mm) или полированные фарфоровые шары (⌀ 4 – 6 mm) | компаунд-JTJ50 / специализированный осветляющий компаунд с ингибиторами коррозии | от 30 до 45 минут | глубокое зеркальное отражение, оценка по граничному образцу |
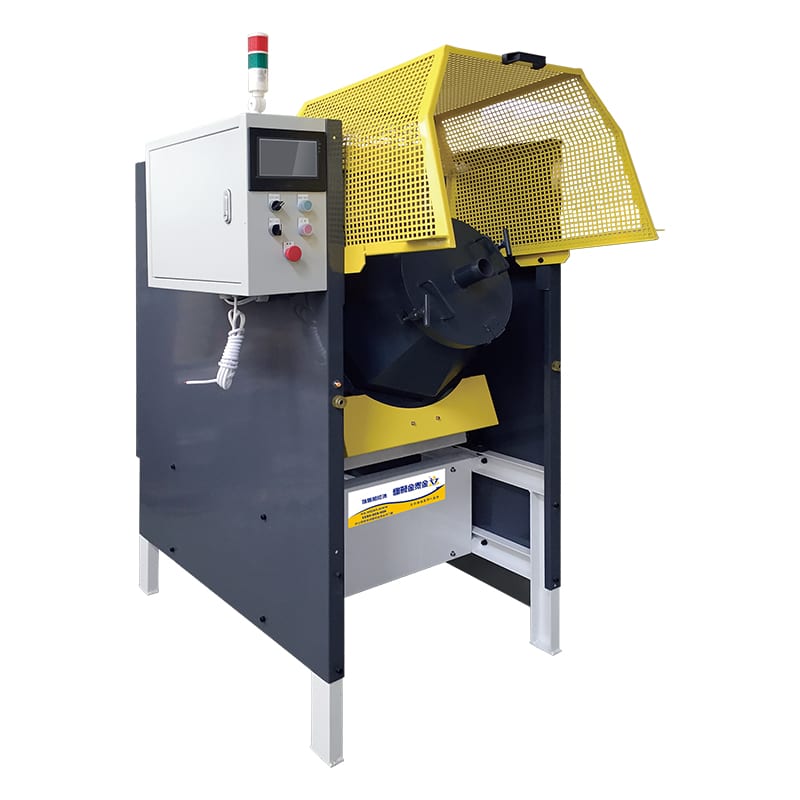
Автоматический станок финишной обработки с закрытым барабаном и сенсорным ПЛК-пультом. Для обработки колесных дисков и многоосевой галтовки применяются закрытые барабанные галтовочные станки с программируемым реверсивным вращением, регулировкой скорости и портами быстрой выгрузки наполнителя.
Опасность загрязнения посторонним абразивом
Главная сложность полировки дисков на одном станке — перекрестное загрязнение наполнителем: * Стандартная чаша для полировки дисков вмещает от 300 kg до 600 kg наполнителя. * Если все три этапа выполняются в одной чаше, необходимо полностью удалить каждую гранулу грубого наполнителя Этапа 1 до загрузки циркониевых шариков Этапа 3. * Катастрофический отказ: Если всего один пластиковый конус 120# застрянет за сливной заслонкой или пружиной чаши и попадет в цикл глянцевания Этапа 3, под высоким давлением циркониевой загрузки он будет волочиться по мягкому алюминиевому ободу, прорезая глубокие спиральные борозды на зеркальной поверхности. Это приведет к браку диска стоимостью $400 на последних 5 минутах обработки.
Инженерные решения для выгрузки наполнителя:
- Высокопроизводительные пневматические разгрузочные порты: В промышленных станках используются донные тангенциальные или боковые пневматические затворы с проходным диаметром > 150 mm, выгружающие 400 kg наполнителя в приемные контейнеры за 120 секунд.
- Высоконапорная промывка: Автоматические внутренние распылительные кольца подают большой объем воды (80 л/мин) через пустую чашу, смывая остаточный абразив через открытый сливной клапан перед загрузкой следующей фракции наполнителя тельфером.
- Выделенные ячейки (стандарт OEM): Крупносерийные заводы исключают смену наполнителя, организуя ячейку из трех станков (Чаша 1: черновая; Чаша 2: чистовая; Чаша 3: выглаживание). Подвесной манипулятор перемещает закрепленный диск между чашами менее чем за 30 секунд.
Рекомендации по выбору наполнителя и объемной загрузке см. в нашем руководстве по выбору галтовочных тел.
Оптимизация времени такта и устранение узких мест
Стандартный цикл виброобработки в одной чаше от литой/точеной заготовки до зеркального блеска требует от 4.5 до 6.0 часов на диск. При непрерывной 24-часовой работе один станок выпускает всего 4 готовых дисков в сутки — едва хватает на один легковой автомобиль.
Для синхронизации финишной обработки дисков с предшествующими линиями ЧПУ и графиком отгрузок технологи применяют два метода сокращения цикла:
``` Архитектура сокращения цикла:
Стандартный цикл виброобработки (Всего: 330 мин): [Этап 1: черновая 150 мин] ──► [Этап 2: чистовая 120 мин] ──► [Этап 3: выглаживание 45 мин] ──► 6 ч / деталь
Оптимизированная гибридная ячейка (Всего: 75 мин): [Предварительное ЧПУ-алмазное точение: 8 мин] └──► [Этап 1 Дробеструйная / прямая чистовая: 35 мин] └──► [Этап 3 Высокоэнергетическое зеркальное выглаживание: 30 мин] ──► 1.25 ч / деталь ```
1. Предварительная мехобработка и подготовка поверхности
Снятие гребешков от ЧПУ-точения свободным галтовочным наполнителем отнимает часы. * Тонкое алмазное точение: Оптимизация чистового токарного прохода (пластинами PCD на высоких подачах для получения поверхности чище черновой) сокращает шлифовку пластиковым наполнителем на Этапе 1 с 150 минут до 30–45 минут. * Локальная сухая струйная обработка: Для кованых дисков с выраженным облоем или повреждениями от бордюров точечная струйная очистка мелким пластиком или растительным абразивом удаляет оксидную корку за 2 минут, исключая грубую виброшлифовку.
Интеграция финишной промывки и центробежной сушки
По завершении цикла зеркального выглаживания алюминиевые диски необходимо быстро демаскировать, промыть деионизированной водой и сразу высушить. Скопление капель воды в карманах спиц или отверстиях под ниппель вызывает несмываемые кальциевые разводы и атмосферное окисление. Крупносерийные ячейки оснащаются промышленными центробежными сушилками с подогревом или автоматическими туннелями обдува очищенным воздухом, что подробно описано в анализе того, почему сушка является критическим этапом процесса.
2. Многошпиндельное планетарное вращение против свободного вибродрейфа
В базовых виброчашах закрепленный диск медленно вращается верхним вспомогательным мотором со скоростью от 1 до 5 об/мин при вибрации чаши под ним. * Установка реверсивного сервопривода шпинделя с переменным направлением (по часовой стрелке 60 с, против — 60 с) при от 12 до 25 об/мин резко повышает относительную скорость сдвига между псевдоожиженным наполнителем и спицами. * Этот динамический сдвиг сокращает длительность Этапа 1 и Этапа 2 на от 40% до 55%, обеспечивая равномерную обработку окон между спицами без теневых зон.
Комплексные стратегии интеграции линий и балансировки производства описаны в статье галтовка алюминиевых деталей без наволакивания.
Экология, охрана труда, безопасность (EHS) и обращение с алюминиевым шламом
При финишной обработке алюминиевых дисков образуются тысячи граммов субмикронного алюминиевого шлама, взвешенного в водном компаунде. Неконтролируемая алюминиевая пыль создает серьезную химическую и взрывопожарную опасность в цехе.
1. Опасность выделения водорода
При реакции мелкодисперсных частиц алюминия с водой в замкнутом пространстве экзотермическая реакция приводит к выделению горючего водорода:
$2Al + 6H_2O longrightarrow 2Al(OH)_3 + 3H_2uparrow$
* Риск: При скоплении влажного алюминиевого шлама в невентилируемом отстойнике, закрытом зумпфе или трубопроводе быстро образуются скопления водорода. Искра от шлифовки при ТО или электрический разряд могут вызвать взрывную дефлаграцию. * Инженерный контроль: Все резервуары сбора сточных вод должны быть открытыми, непрерывно вентилироваться принудительной подачей воздуха и оснащаться искробезопасными вытяжными системами по нормам ATEX/NFPA.
2. Технология отделения шлама
Сброс неочищенных стоков виброгалтовки в городскую канализацию незаконен и быстро засоряет промышленные трубопроводы затвердевшим осадком гидроксида алюминия. * Автоматическая бумажно-ленточная фильтрация: Стоки из ванны полировки дисков непрерывно отводятся на автоматический фильтр с пошаговой подачей бумажной ленты (фильтрация частиц до 25 – 50\ μm). Отработанная бумага автоматически протягивается вперед, сбрасывая влажный алюминиевый кек в герметичные бочки для утилизации. * Высокоскоростные центробежные декантеры: На крупных предприятиях с 4 или более станками финишной обработки дисков двухфазный центробежный сепаратор удаляет твердые частицы алюминия размером до 5\ μm, осветляя воду и химический компаунд для замкнутого рецикла.
3. Контроль pH химического компаунда
Алюминий — амфотерный металл, подверженный быстрой коррозии в кислой и щелочной среде: * Ловушка щелочного почернения: Если концентрация компаунда сдвигается в щелочную сторону (pH > 8.5), на поверхности образуется темно-серый или черный налет (нерастворимый гидроксид алюминия и интерметаллические осадки меди/кремния). Возникшее щелочное почернение невозможно сошлифовать; диск придется химически стравливать в кислоте или перетачивать. * Ловушка кислотного травления: При падении pH ниже 5.5 агрессивное межкристаллитное травление поражает галтели спиц, создавая микропоры, разрушающие зеркальный блеск. * Оптимальный диапазон: Автодозаторы должны поддерживать концентрацию компаунда на уровне 1.5% – 2.5%, строго удерживая оборотный раствор в пределах pH 6.8 и 7.8 составами вроде compound-LC10.
Подробные принципы дозирования химикатов для различных сплавов см. в компаунд для металлов: алюминий против стали.
Диски тяжелых грузовиков (22.5" & 24.5"): стандарты безопасности и усталостной прочности
Финишная обработка кованых грузовых дисков (таких как стандартные диски тяжелых машин 22.5 × 8.25 или 24.5 × 8.25) связана с критическими механическими и нормативными ограничениями, отсутствующими при стайлинге легковых автомобилей.
``` Критические зоны контроля дисков тяжелых грузовиков:
[Радиус посадочной полки обода: утонение стенки НЕ ДОЛЖНО превышать 0.15 mm] ┌─────────────────────────┐ │ │ │ └──────────┐ │ │ [Внешняя закраина обода] │ [Монтажный ручей обода] │ │ │ └────────────────────────────────────┘ │ [Галтели вентиляционных окон: зона концентрации напряжений — микротрещины должны быть выявлены до полировки] ```
1. Тяжелая высокомоментная оснастка
Кованый грузовой диск без шины весит от 23 kg до 26 kg. Под действием центробежного и гидродинамического сопротивления в высокоскоростном псевдоожиженном слое галтовочных тел опрокидывающий момент на шпиндельном приводе превышает 450 Ncdotm. * Стандартные патроны для легковых дисков при такой нагрузке катастрофически разрушаются. * Станки для полировки грузовых дисков оснащаются усиленными шпинделями из легированной стали с индукционной закалкой (минимум ⌀ 80 mm), установленными на крупногабаритные сдвоенные конические роликоподшипники и приводимыми высокомоментными мотор-редукторами (мощность привода минимум от 7.5 kW до 11.0 kW).
2. Пределы утонения стенки посадочной полки обода
Колеса тяжелого коммерческого транспорта работают под высоким давлением в шинах (100 – 120 PSI / 6.9 – 8.3 bar), выдерживая осевые нагрузки до 10,000 kg. * За годы эксплуатации дорожная соль, влага и трение при монтаже вызывают сильную питтинговую коррозию и окисление посадочной полки, приводя к хроническим утечкам воздуха из бескамерных шин. * Нормативные ограничения: Стандарты для коммерческого транспорта — включая DOT (Минтранс США), SAE J267 и ISO 7141 — предписывают минимальную толщину сечения обода. * Технологическое правило: Полировка должна удалять окислы без нарушения критического профиля посадочной полки. Суммарный радиальный съем металла на всех стадиях финишной обработки должен контролироваться в пределах ≤ 0.15 mm. При агрессивном сошлифовывании полки для удаления глубоких раковин стенка обода истончается сверх пределов усталостной прочности, создавая прямую угрозу взрывного отрыва закраины обода при движении по трассе.
3. Скругление кромок вентиляционных окон (отверстий)
В диске колеса коммерческого грузовика имеется 8 или 10 больших вентиляционных окон. Эти отверстия служат основными зонами концентрации напряжений, где зарождаются усталостные трещины от циклических крутильных нагрузок. * Абразивные галтовочные тела должны обеспечивать непрерывное плавное радиальное скругление кромок (R0.5 – R1.0 mm) вокруг каждого вентиляционного окна, устраняя микронадрезы после штамповки или лазерной резки. * Перед допуском диска к полировке неразрушающий контроль (капиллярная дефектоскопия / PT или вихретоковый контроль) должен подтвердить отсутствие усталостных микротрещин в галтелях вентиляционных окон.
Цеховая матрица устранения дефектов: диагностика брака полировки дисков
| Обнаруженный дефект | Вероятная первопричина | Метод контроля | Корректирующие инженерные меры |
|---|---|---|---|
| Овальность / увеличение ступичного отверстия (диск не проходит центровочный калибр) | 1. Разгерметизация уплотнения оправки, проникновение абразивного шлама. 2. Избыточное радиальное усилие разжима оправки, пластическая деформация отверстия. | Измерить диаметр отверстия по 4 осям трехточечным нутромером (допуск +0.05 mm). | Заменить изношенную разжимную полиуретановую втулку Shore 90A; проверить давление пневмозажима оправки по калибровке (4.0 – 5.5 bar). |
| «Апельсиновая корка» / микропиттинг на лицевой стороне (волнистая ямчатая поверхность вместо зеркального блеска) | 1. Избыточная амплитуда вибрации или наклеп мягкого металла крупными циркониевыми телами. 2. Кислотная коррозия от застоявшегося промывочного раствора. | Осмотреть топографию поверхности под лупой 40×; проверить pH ванны. | Заменить крупные тела на циркониевые шарики ⌀ 3 mm; уменьшить угол дебалансов мотора; проверить подачу компаунда и удерживать pH ванны между 6.8 и 7.8. |
| Сильное затенение спиц (лицевая сторона диска отполирована до блеска, а боковые стенки спиц не обработаны) | 1. Скорость потока тел недостаточна для проникновения в узкие зазоры спиц. 2. Однонаправленное вращение шпинделя, вызывающее непроработку теневых граней карманов. | Визуальный контроль при ярком инспекционном свете; замер Ra на внутренней боковой стенке спицы. | Настроить программный реверс шпинделя (смена направления каждые 60 с); заменить сферические тела на косоугольные пластиковые треугольники, проникающие в узкие углы уклона спиц. |
| Темно-серое потемнение / черный налет (после обработки на алюминии образуется стойкая темная пленка) | 1. pH компаунда > 8.5, вызывающий щелочное растворение. 2. Забивание микропор керамических тел мелким алюминиевым шламом. | Измерить pH слива калиброванным цифровым прибором; осмотреть текстуру поверхности тел. | Немедленно слить ванну; промыть систему чистой водой; залить нейтральный `compound-LC10`; запустить 20-минутный цикл самоочистки тел без деталей. |
| Застревание тел в отверстии вентиля или углублениях обода (тела плотно заклинены, требуется ручное удаление зубилом) | 1. Размер тел совпадает с отверстием под вентиль (⌀ 11.5 mm) или дренажными пазами спиц (± 10%). 2. Износ тел до критического размера заклинивания. | Сверьте размеры застрявших камней с чертежом детали. | Перед загрузкой установите в отверстия клапанов специальные эластомерные заглушки; периодически просеивайте наполнитель, удаляя расколотые или изношенные гранулы. |
По вопросам объемной загрузки и гидродинамики см. коэффициент загрузки: переменная, определяющая выход.
Границы применимости: когда галтовка не подходит для колесных дисков
Вибрационные чаши и барабанные установки для галтовки высокоэффективны для подготовки поверхности, но не являются универсальным средством ремонта. Ряд структурных и металлургических дефектов дисков невозможно устранить в галтовочном оборудовании:
- Глубокие бордюрные задиры и выбоины (глубина > 1.5 mm):
Виброгалтовка удаляет микрозаусенцы и сглаживает мелкую текстуру мехобработки (глубиной 0.05 – 0.15 mm). Попытка сполировать глубокие бордюрные задиры галтовкой сотрет геометрию прилегающих спиц и нарушит балансировку колеса. Глубокие выбоины требуют наплавки TIG-сваркой с последующей прецизионной ЧПУ-проточкой перед декоративной полировкой.
- Радиальное биение или боковая деформация обода:
Овальность или деформацию диска невозможно устранить полировкой. Ободья с искривлением > 0.5 mm перед финишной обработкой необходимо выправить на гидравлическом дископравильном станке с локальным индукционным нагревом.
- Сверхлегкие кованые магниевые гоночные диски:
Магниевые сплавы бурно реагируют с водными растворами. Обработка магния в стандартных виброгалтовочных установках на водной основе чревата сильным гальваническим окислением, питтингом и опасным выделением водорода. Для магниевых дисков требуются неводные углеводородные или сухие органические полировальные тела (например, гранулы скорлупы грецкого ореха) в герметичной инертной среде.
- Удаление прозрачного лака с дисков с порошковым покрытием:
Галтовочные тела не способны эффективно удалить толстый заводской порошковый лак (толщиной 80 – 150\ μm). Прочная полиуретановая или полиэфирная пленка амортизирует абразивное воздействие, приводя к потере часов цикла. Перед загрузкой в галтовочные установки покрытие с дисков необходимо смыть в нагретом бензиловом спирте или погружных ваннах для смывки.
Подтвержденные характеристики оборудования и возможности производства на заказ
Все промышленное галтовочное оборудование и автоматические полировальные станции нашего завода в Сямэне, Китай (основан в 1992 г.), производятся по сертифицированным промышленным стандартам:
* Соответствие европейским стандартам CE: Полная сертификация по директиве CE по машинному оборудованию для всех линеек: * Сертификат M.2023.206.C88120 (горизонтальные, вибрационные и барабанные платформы; действителен до 2028-07-24; отчеты DTT230706S003 / S004), охватывающий модели ZL150, ZL300, ZL450, HG70A, WFX50B, LLG40, LLQ120, YH-680D, ZL150, YG350, YG450, HBPG-01, HBPG-02 и GSLX-120. * Сертификат M.2023.206.C88121 (вертикальные и роторные платформы; действителен до 2028-07-24; отчеты DTT230706S005 / S006), охватывающий модели LX80B, CJS480A, CJS320, CJG480A, CJG320, BJ160B, BLG400 и BLG200 (всего 21 подтвержденных моделей машин). * Сертификация менеджмента качества ISO 9001: Действующий сертификат 00726Q01571R001, выданный Zhongjian Certification Co., Ltd. (действителен до 2029-06-02), на производство и продажу оборудования для финишной обработки и полировки поверхностей. * Интеллектуальная собственность: Подтверждено 24 зарегистрированными патентами и правами ИС Китая, включая 1 патент на изобретение, 17 патентов на полезную модель и 6 патентов на промышленный образец. Критерии проверки надежности завода см. в статье как проверить производителей оборудования для снятия заусенцев и финишной обработки.
OEM-услуги: заказная оснастка и интеграция линий
Поскольку геометрия колес, вылет (ET), диаметр расположения отверстий (PCD) и размер ступичного отверстия различаются для легковых, гоночных и грузовых машин, мы проектируем и изготавливаем индивидуальную оснастку и автоматизированные финишные ячейки по чертежам заказчика.
Мы не поставляем серийные станки для колес с непроверенными универсальными патронами. Решение принимается под деталь, а не по каталогу: оснастка подбирается с учетом изделия, заданного времени цикла и марки сплава для комплектации специальными пневморазжимными оправками, автоматическими лотками смены наполнителя и соответствующими системами дозирования химикатов.
Чтобы отправить чертежи дисков для пробной обработки или обсудить разработку индивидуальной финишной ячейки, свяжитесь напрямую с нашими специалистами через портал технических запросов.
 +86-592-2381506


 Поддержка сети IPv6
