


Станки для полировки алюминиевых и грузовых дисков: что решает оснастка
«Диск» в этой статье означает автомобильный диск — кованый алюминиевый обод, литой легковой диск и диск тяжёлого грузового автомобиля, — а не абразивный полировальный круг, установленный на настольном шпинделе, и не керамические полировальные круги, которые применяют как расходники ручного инструмента. Это две совершенно разные покупки, и когда вы доводите ободы легковых автомобилей или коммерческих грузовиков, поверхностный результат определяет не базовый станок, а оснастка.
Покупатели, которые ищут станок для полировки алюминиевых дисков или станок для полировки грузовых дисков, часто предполагают, что существует специально спроектированная отдельная категория оборудования. В цеху всё гораздо проще и гораздо важнее для вашей закупочной спецификации: станок объёмной полировки дисков — это стандартная вибрационная финишная машина с механической зажимной оснасткой, которая удерживает обод неподвижно или переставляет его по рабочему каналу. Мы делаем саму вибрационную машину — тяжёлый сварной лоток, эксцентриковый приводной вал и камеру с полиуретановой футеровкой. Оснастка, которая крепит ваш конкретный диаметр обода, разболтовку и вылет, — это технологический узел, спроектированный под заготовку. Понимание того, где заканчивается стандартная машина и где начинается заказная оснастка, — самый важный шаг в подборе оборудования, которое действительно работает на вашем производстве.
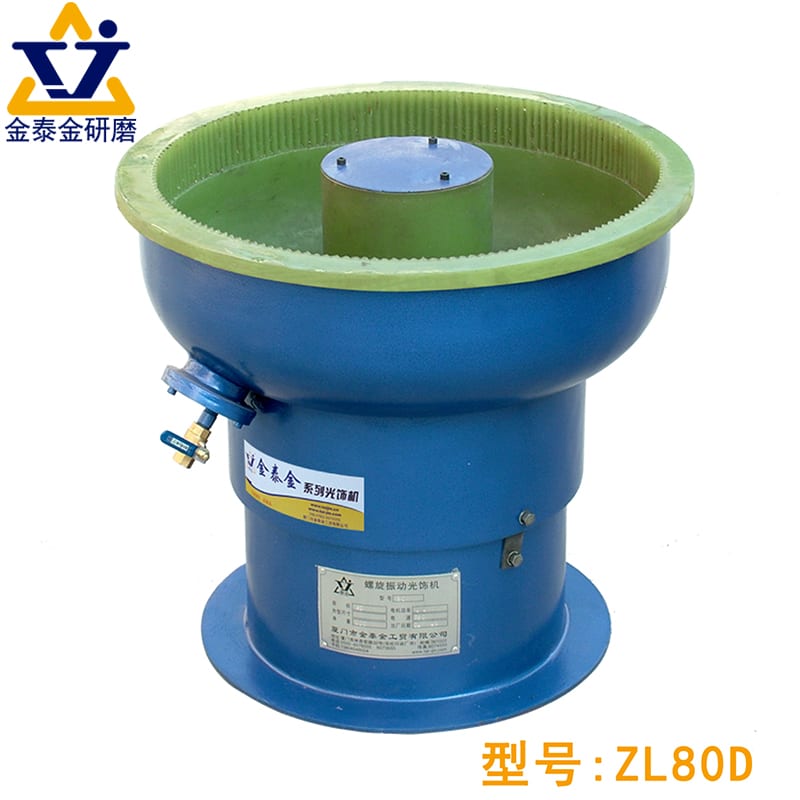
Стандартная вибрационная платформа служит механической базой для объёмной обработки ободов; зажимная оснастка внутри камеры адаптирует лоток под конкретную геометрию диска.
Почему диск нельзя галтовать в свободной загрузке
В обычной объёмной обработке штампованные кронштейны, кованые шестерни или литые корпуса клапанов загружают в вибрационную чашу или барабанную галтовочную машину, где они свободно циркулируют в перекатывающейся массе абразивного наполнителя. Пока соотношение наполнителя и деталей достаточно велико, наполнитель образует защитную подушку между отдельными заготовками. Эта физика свободной галтовки ломается полностью, как только в лоток попадает диск легкового автомобиля или коммерческого грузовика.
Проблема соударения детали о деталь (25-45 kg кованого алюминия о самого себя)
Кованый алюминиевый грузовой диск или крупный легковой обод сочетает в себе большую массу, тонкие несущие сечения у кромок спиц и лицевые поверхности, которые всегда на виду. Грузовой диск тяжёлого коммерческого грузовика обычно весит от 25 kg до 45 kg, а даже стандартная легковая отливка несёт значительный импульс, когда её раскачивают два вибрационных двигателя. Если два обода — или хотя бы один незакреплённый обод, отскакивающий от стенки лотка, — входят в прямой контакт металла с металлом внутри вибрирующего слоя наполнителя, кинетическая энергия сразу даёт глубокие борозды, замятые закраины обода и задетые кромки спиц.
Алюминиевые сплавы для дисков относительно мягкие и пластичные по сравнению с закалёнными стальными деталями. Как только соударение деталей вминает внешнюю закраину обода или процарапывает обработанную привалочную плоскость, никакое разумное время цикла с мелким полировальным наполнителем не выгладит этот дефект, не разрушив окружающую геометрию. Кроме того, незакреплённый диск естественным образом ложится плашмя или встаёт клином поперёк канала, перекрывая циркуляцию наполнителя, оставляя нижние спицы без абразивного потока и перегружая полиуретановую футеровку в одной сосредоточенной зоне.
Что оснастка делает на самом деле (держит, переставляет, подаёт лицевую сторону)
Чтобы исключить соударения и управлять потоком наполнителя, диск должен быть механически зафиксирован на протяжении всего цикла. В вибрационной системе с оснасткой диск зажимают либо за центральное отверстие и разболтовку на жёстком шпинделе, либо за посадочную полку шины по наружному контуру трёх- или четырёхточечным прижимным кольцом.
Внутри вибрационной камеры оснастка выполняет три разные механические задачи:
- Пространственная изоляция: Диск фиксируется в известном положении относительно стенок лотка и соседних позиций, и столкновение детали с деталью становится физически невозможным.
- Подача под поток: Неподвижный диск, поставленный наугад в движущийся поток наполнителя, изнашивается неравномерно: наветренная сторона спиц получает сильную эрозию, а подветренная стоит в мёртвой зоне. Грамотно спроектированная оснастка либо ставит диск под углом, совпадающим с тороидальной спиралью вибрирующей массы, либо медленно вращает шпиндель диска, чтобы каждое окно между спицами и каждое вентиляционное отверстие одинаково проходили через зону высокого давления.
- Защита баз: Ответственные функциональные поверхности — ступичное центрирующее отверстие, заднюю привалочную плоскость и конусы под гайки — могут маскировать или закрывать сами зажимные пластины, чтобы агрессивный режущий наполнитель работал только на видимой лицевой стороне и в окнах между спицами.
Подробный технический разбор того, как геометрия зажима взаимодействует с вращательной симметрией, — в нашем отдельном инженерном руководстве полировка дисков: округлость и фиксация.
Машина под оснасткой — стандартная вибрационная финишная установка
Если убрать маркетинговые названия, которыми пользуются небольшие мастерские по восстановлению дисков, базовый агрегат, создающий резание, — это вибрационная финишная установка тяжёлого класса. Для заводов, которые оценивают компоновку цеха шире, наш обзор форм оборудования для полировки дисков и его интеграции в линию объясняет, как вибрационные системы соотносятся с роботизированными глянцевальными ячейками и поворотными столами. Внутри самой вибрационной категории вы выбираете между двумя конструктивными форматами: круглыми чашами и прямоугольными лотками.
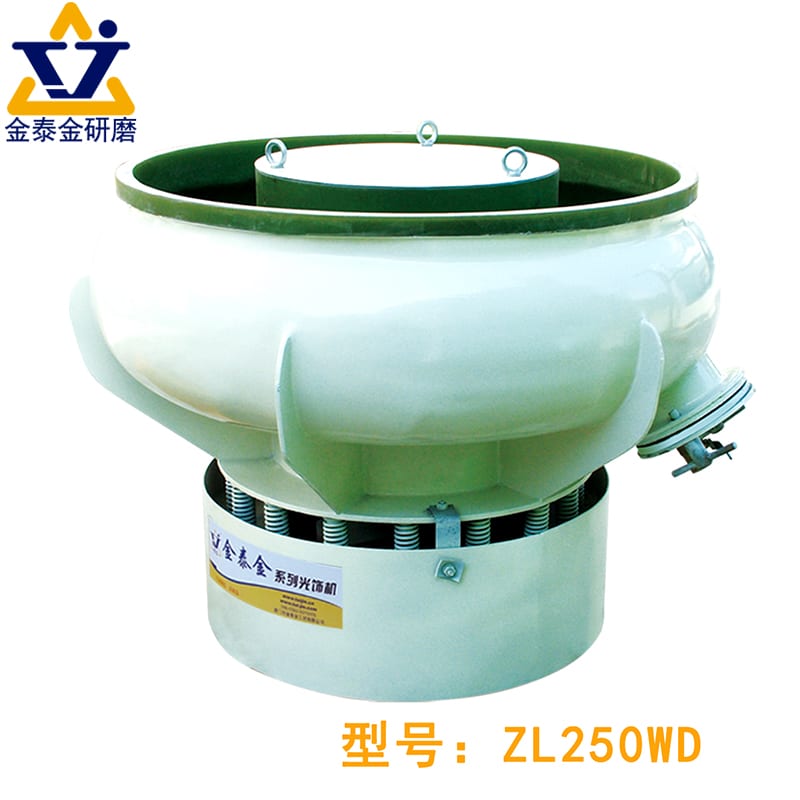
Круглые вибрационные чаши и прямоугольные вибрационные лотки создают тороидальный поток наполнителя; оснастка определяет, как неподвижный диск этот поток перехватывает.
Чаша, лоток и что каждый из них способен нести
Круговой чашечный вибратор гонит наполнитель по непрерывной винтовой траектории вокруг центрального купола. В исполнении для дисков центральный купол обычно переделывают или уменьшают, чтобы один диск можно было закрепить горизонтально или с небольшим наклоном в середине кольцевого канала либо прижать к верхней балке, которая опускает обод в поток.
Прямоугольный вибрационный лоток (лотковая машина), напротив, представляет собой открытое U-образное сечение, приводимое двумя эксцентриковыми валами двигателей, установленными по дну или бортам сосуда. Поскольку в прямоугольном лотке нет внутреннего центрального купола, разрывающего его ширину, он даёт беспрепятственный пролёт и по длине, и по ширине камеры. Длинные лотки можно разделять съёмными полиуретановыми перегородками на несколько независимых отсеков, и тогда оператор закрепляет два или три диска рядом по длине машины либо гонит черновой класс наполнителя в одной камере и предполировочный пластиковый наполнитель в соседней.
| Параметр сравнения | Круглая чашечная машина (с оснасткой) | Прямоугольная лотковая машина (лоток серии L) |
|---|---|---|
| Геометрия камеры | Кольцевой канал вокруг центрального купола | Открытый прямоугольный U-образный лоток |
| Типовая схема установки диска | Один диск на чашу (в центре или на балке) | Один крупный грузовой диск или многопозиционная линия с отсеками |
| Характер потока наполнителя | Винтовая спираль по кольцу | Непрерывное перекатывание по ширине лотка |
| Гибкость переналадки | Фиксированная ширина кольца ограничивает максимальный диаметр обода | Регулируемые перегородки подстраиваются под разную ширину диска |
| Лучшее применение | Отдельные посты восстановления одного диска после продажи | Широкие ободы коммерческих грузовиков, цеха с партиями из нескольких дисков, ячейки OEM |
Почему лотковая машина подходит для крупных дисков, а чаша — для повторной полировки
Для шинных магазинов или небольших мастерских по восстановлению, которые обрабатывают один легковой обод за раз, переделанная круглая чаша компактна и проста. Однако когда вы переходите на тяжёлые диски коммерческих грузовиков, сельскохозяйственные ободы или промышленное производство с несколькими дисками, прямоугольный вибрационный лоток конструктивно гораздо более приспособлен. Крупный двухмоторный лоток даёт широкий просвет в сечении, необходимый для того, чтобы наполнитель свободно перекатывался по глубокому грузовому ободу и не зажимался между закраиной шины и полиуретановой стенкой.
Наша стандартная линейка лотков тяжёлого класса показывает физические габариты и мощность привода, необходимые для того, чтобы раскачивать плотную керамическую или пластиковую загрузку наполнителя вокруг крупных отливок, закреплённых в оснастке:
| Модель | Паспортная ёмкость лотка (л) | Габаритные размеры Д×Ш×В (мм) | Мощность двигателя (кВт) |
|---|---|---|---|
| L1300 | 1200 | 2700 × 1300 × 1400 | 5.0 × 2 |
| L1500 | 1500 | 3340 × 1290 × 1440 | 5.5 × 2 |
| L1800 | 1800 | 2800 × 1700 × 2000 | 7.5 × 2 |
*Инженерная оговорка по номиналам:* Паспортная ёмкость лотка (например, 1200 L, 1500 L или 1800 L) — это каталожный показатель для пустой ёмкости. Фактическая загрузка наполнителя, полезный просвет и число позиций под диск зависят от размера диска, габаритов оснастки и массы наполнителя, и их нужно подтверждать пробной обработкой. Точно так же максимальный диаметр диска, который выдерживает оснастка, — это параметр проекта оснастки, а не фиксированный паспортный показатель машины; сверяйте его с реальным чертежом диска или образцом до выставления предложения.
Наше производство, основанное в Сямэне в 1992, выпускает эти вибрационные платформы по сертификации ISO 9001 (сертификат 00726Q01571R001, действует с 2026-06-03 по 2029-06-02); соответствие CE охватывает 21 моделей платформ в вертикальной (M.2023.206.C88121) и горизонтальной (M.2023.206.C88120) линейках и действительно до 2028-07-24. Опираясь на 24 полученных в Китае прав интеллектуальной собственности — включая 1 патент на изобретение и 17 патентов на полезную модель, поддерживающих наши решения по механической конструкции и зажиму, — мы отработали процессы вибрационной финишной обработки по 48 различным категориям промышленных заготовок: от тяжёлых литых крыльчаток вентиляторов и шестерён до литья под давлением и штампованного крепежа. Пока высокоскоростные центробежно-дисковые финишные машины и магнитные полировальные станки (например, наши серии OBD-30, OBD-60 и OBD-100) хороши на мелком точном крепеже, только тяжёлые двухмоторные вибрационные лотки и чаши дают тот физический объём и ту контролируемую энергию низкого удара, которые нужны для работы с диском в оснастке.
Четыре вопроса, которые определяют спецификацию
Когда вы запрашиваете предложение на систему полировки дисков, вопрос «сколько стоит ваш станок для дисков» ведёт к догадкам. Поскольку базовый вибратор и заказная оснастка должны работать как одна механическая система, спецификацию определяют четыре конкретных инженерных исходных данных.
Вопрос 1 — диаметр и масса диска (что оснастка должна нести)
Нужно определить и наибольший, и наименьший диаметр обода, максимальную ширину обода (по посадочным полкам) и массу самого тяжёлого диска в вашей номенклатуре без шины. Оснастка, погружённая в вибрирующий керамический наполнитель, испытывает непрерывное разнонаправленное гидравлическое и механическое сопротивление от тысяч движущихся камней. Если зажимная оправка недогабаритна для тяжёлого кованого грузового диска, вибрация лотка вызовет резонансный изгиб плеча оснастки, что приведёт к фреттинг-износу в монтажном отверстии или к ослаблению зажимов в середине цикла. Кроме того, ширина лотка — например, наружный пролёт 1700 mm у L1800 против пролёта 1300 mm у L1300 — должна оставлять достаточный радиальный зазор вокруг внешней кромки обода, чтобы наполнитель плавно обтекал закраину, а не набивался в узкую щель.
Вопрос 2 — требование к отделке (какой наполнитель и какая стадия компаунда)
Вы снимаете тяжёлые следы ЧПУ с чистой ковки, чтобы подготовить её под порошковую окраску, или пытаетесь вернуть окисленному грузовому диску из автопарка яркий отражающий вид витрины? Подготовка под окраску или удаление литейного облоя обычно требует одностадийного резания керамическим наполнителем. Зеркальный блеск на чистом алюминии требует многостадийной последовательности: начальное резание, чтобы выровнять гребешки от мехобработки, сглаживание мелким пластиковым наполнителем, чтобы стереть микроцарапины, и часто финальный сухой или мокрый проход выглаживания. Требуемый внешний вид определяет, нужен ли вам один лоток с возможностью смены наполнителя или многомашинная ячейка, выделенная под отдельные стадии. Целевой вид поверхности всегда задан вашим инженерным чертежом или визуальным эталонным образцом и подтверждается пробной обработкой.
Вопрос 3 — производительность (сколько дисков за смену)
Вибрационная объёмная обработка алюминиевых ободов — партийный процесс, измеряемый десятками минут или часами на диск, а не секундами. Время цикла никогда не бывает фиксированной каталожной цифрой: оно целиком зависит от исходной шероховатости, твёрдости сплава и целевой отделки, определённых при пробной обработке. Если вашему цеху нужно выпускать два восстановленных обода в день, может хватить однопозиционного агрегата, где оператор вручную меняет наполнитель между черновой и полировочной стадиями. Если вы ведёте линию восстановления промышленного парка или ячейку OEM, рассчитанную на десятки дисков в смену, пересыпание сотен килограммов наполнителя в лоток и обратно каждый час уничтожит вашу производительность труда. Высокопроизводительные линии требуют выделенных машин под каждую стадию наполнителя или длинных многокамерных лотков вроде L1500 или L1800, в которых одновременно работают несколько оснасток.
Вопрос 4 — состояние поступающего диска (погнут? прокорродирован? окрашен?)
Вибрационная финишная установка — это инструмент равномерного улучшения поверхности, а не станок геометрической правки. Прежде чем задавать машину, проверьте, что реально приходит на вашу приёмку: * Чистая ковка или литьё после мехобработки: Идеальные кандидаты. Геометрия стабильна, дорожной грязи нет, следы инструмента предсказуемы. * Грузовые диски с сильным питтингом или солевой коррозией: Глубокие коррозионные раковины требуют агрессивного съёма металла. Если пытаться убрать глубокий питтинг только внутри вибрационного лотка, время цикла становится чрезмерно долгим, и наполнитель скруглит чёткие кромки спиц раньше, чем очистится дно раковины. Сильно питтингованные ободы обычно требуют локальной шлифовки или обточки на станке перед загрузкой в вибрационный лоток. * Ободы в масле или в нагаре от тормозных колодок: Масла и дорожный гудрон сразу загрязняют жидкие компаунды и расходники, забивают поры керамического наполнителя и превращают лоток в серую шламовую ванну. Поступающие бывшие в эксплуатации диски должны пройти обезжиривающую промывку до установки в оснастку.
Наполнитель и компаунд для алюминия — почему работа с диском отличается от стали
Полировка алюминиевого обода металлургически сильно отличается от снятия заусенцев с закалённых стальных шестерён. Алюминий химически активен, вязок и легко получает вмятины от резких ударов. Неверно выбранный абразивный наполнитель или химический состав оставят диск темнее и грубее, чем он был до загрузки в лоток.
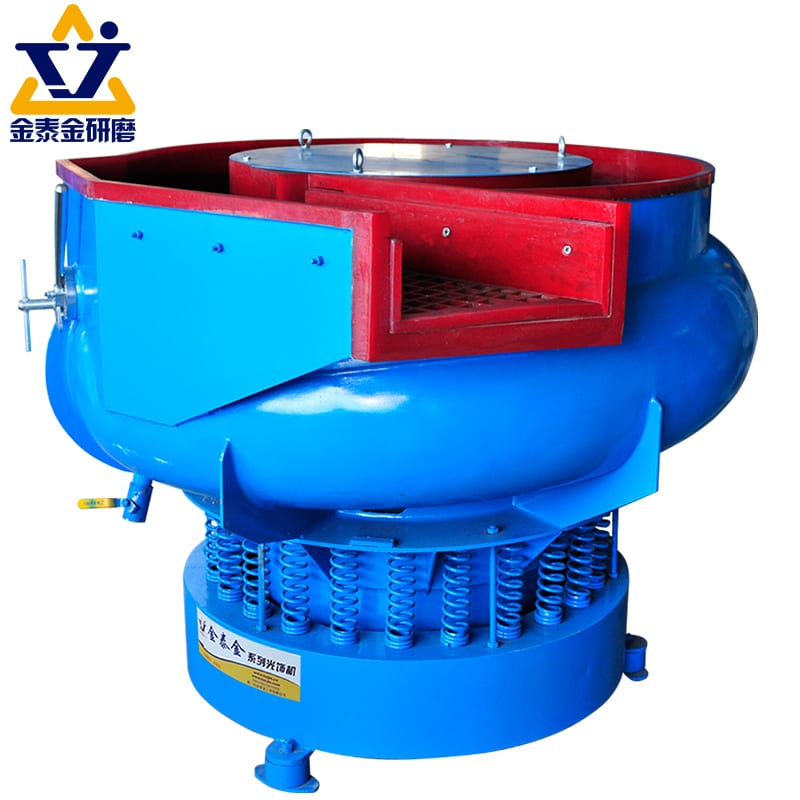
Согласование энергии привода вибрационной машины с формами наполнителя, которые не заклиниваются, и с химическими компаундами, безопасными для алюминия, предотвращает микропиттинг и потемнение поверхности.
Форма наполнителя и почему остроугольный наполнитель метит мягкий обод
При снятии заусенцев со стальных штамповок популярны агрессивные остроугольные формы наполнителя: их острые вершины быстро срезают крупные заусенцы. На мягком алюминиевом ободе острые керамические треугольники, разгоняемые высокой амплитудой вибрации, работают как крошечные молотки и оставляют тысячи микроскопических вмятин («апельсиновая корка» или следы наклёпа) по всей плоской лицевой стороне диска. Как только алюминиевая поверхность сильно наклёпана слишком крупным или слишком острым наполнителем, последующим стадиям полировки трудно закрыть эти кратеры.
Для работы с диском геометрия наполнителя должна уравновешивать проникающую способность и площадь контакта с поверхностью. Конусы, скруглённые цилиндры, сферы и треугольники со сглаженными радиусами из высокоглинозёмистой керамики предпочтительны для начального резания и снятия следов мехобработки; затем идут предварительно формованные пластиковые конусы или пирамиды на смоляной связке для сглаживания поверхности. Поскольку пластиковый наполнитель имеет меньшую насыпную плотность и более мягкую матрицу, чем керамика, он амортизирует удар по алюминиевой поверхности и доводит рисунок царапин до гладкой предглянцевой матовой отделки без наклёпа металла. Подробный разбор того, как геометрия предотвращает заклинивание в узких пазах, — в нашем руководстве по выбору галтовочных тел. Для финальных сухих стадий глянцевания на полностью подготовленных ободах можно также применять органический наполнитель — дроблёную скорлупу грецкого ореха или кукурузную кочерыжку — в выделенных сухих лотках.
Стадии компаунда (резание, затем осветление) и когда хватает одной
Работа с алюминиевыми дисками на чистой воде с абразивным наполнителем — верный рецепт тусклой серой окисленной поверхности. Пока свежий алюминий истирается, тонкая металлическая мелочь уходит в воду во взвесь и заново осаждается на мягком ободе, а открытый металл реагирует с водяной ванной. Правильное дозирование жидкости смывает абразивную стружку, смазывает зону контакта наполнителя и химически осветляет сплав.
В выстроенной последовательности отделки диска на наших компаундах: * Стадия 1 (резание и выравнивание): На керамической или быстрорежущей пластиковой стадии специальный компаунд для черновой обработки металла, например compound-JTJ25 (черновая полировка металла) или compound-LC10 (снятие заусенцев), держит наполнитель в чистом режущем состоянии, удерживает алюминиевую мелочь во взвеси, чтобы она уходила через сливные порты, и предотвращает налипание металла на камни. * Стадия 2 (сглаживание и осветление): Когда профиль поверхности выровнен, процесс переходит на мелкий пластиковый или высокоплотный неабразивный этап с дозированием compound-JTJ60 (тонкая полировка металла) или compound-HM3 (полировка/осветление). Эти составы образуют скользкую смазывающую плёнку между наполнителем и лицевой стороной диска, снижая тепло трения и давая чистый металлический отблеск высокого глянца.
Когда хватает одной стадии? Если ваша производственная цель — просто притупить острые кромки литых вентиляционных окон и создать равномерный матовый профиль сцепления перед прозрачным порошковым покрытием или окраской, достаточно одной стадии резания с compound-JTJ25. Если диск продаётся как полированный алюминиевый обод без покрытия, двухстадийная химия «резание — осветление» обязательна. Точные пропорции дозирования и расходы всегда устанавливают по техническому паспорту и подтверждают при пробной обработке.
Когда станок для полировки дисков — неверная покупка
В проспектах конкурентов регулярно утверждается, что их станки для дисков восстанавливают любой обод за минуты. На производстве покупка вибрационной системы для дисков под неподходящую задачу — это выброшенный капитал и выброшенная площадь. Есть три конкретных сценария, когда вибрационный станок для полировки дисков — неверная покупка.
Погнутые или ранее сваренные диски
Вибрационная машина работает за счёт передачи динамической нагрузки от вибрирующего лотка через жёсткую оснастку в диск. Если обод из вторичного рынка получил удар о бордюр, имеет погнутую закраину или несёт ремонт трещин TIG-сваркой, зажим его в высокоэнергетическом вибрационном лотке создаёт две опасности. Во-первых, обод с нарушенной округлостью невозможно зажать концентрично, не создав неравномерную механическую нагрузку на плечи оснастки. Во-вторых, зоны сварного ремонта на литом или кованом алюминии имеют другую структуру зерна и твёрдость (зона термического влияния), чем основной металл. Вибрационный наполнитель будет размывать более мягкую зону термического влияния с другой скоростью, чем окружающий обод, оставляя видимый ореол или впадину именно там, где сварка была зашлифована заподлицо. Погнутые диски — это работа для гидравлического правильного пресса и токарного станка с ЧПУ, а не для вибрационного лотка.
Окрашенные лицевые стороны или стороны под прозрачным лаком (полировка снимает покрытие)
У многих современных автомобильных дисков есть «проточенная лицевая сторона» с окрашенными карманами либо полностью порошковый прозрачный слой поверх полированного алюминия. Вибрационная объёмная обработка — процесс погружения: абразивный наполнитель касается каждой открытой поверхности внутри лотка. Вы не можете избирательно отполировать царапину в прозрачном лаке так, чтобы наполнитель при этом не снял, не заглушил и не заматировал окружающий прозрачный лак и окрашенные карманы между спицами. И наоборот: если поставить диск с толстым порошковым покрытием в вибрационную установку в надежде, что керамический наполнитель снимет старую краску, вязкое полиуретановое или эпоксидное покрытие размажется по абразивным камням, засалит слой наполнителя и потребует часов цикла. Диски с покрытием должны пройти химическую смывку или струйную очистку в специальной системе снятия покрытия прежде, чем вообще коснутся вибрационного полировального станка.
Очень малый объём, когда восстановление на подряде дешевле
Вибрационная система с оснасткой требует площади, трёхфазного промышленного питания (от 10 kW до 15 kW по нашим платформам от L1300 до L1800), чистой воды, отстойника стоков для сброса и запаса наполнителя нескольких классов. Если ваш цех восстанавливает всего два-три специальных диска в неделю, время на подготовку — поднять диск, прикрутить его в оснастке и провести смену наполнителя — перевешивает экономию на труде. При очень малых объёмах ручное глянцевание на верстаке или подряд у регионального восстановителя дисков гораздо выгоднее.
Поиск неисправностей: четыре отказа, которые списывают на машину
Когда готовый диск выходит из лотка тусклым, повреждённым или с пятнами, операторы почти всегда винят вибрационную машину. На практике машина просто колеблется на заданной частоте; почти любой провал по качеству сводится к химии компаунда, размеру наполнителя, длительности цикла или сушке после процесса.
| Наблюдаемый симптом | Первопричина | Проверка в цехе | Корректирующее действие |
|---|---|---|---|
| Серая или мутная лицевая сторона после цикла | Засаливание наполнителя из-за масляного загрязнения, недостаточного дозирования компаунда или разрушения абразива с внедрением зерна. | Проведите чистой белой тканью по влажному слою наполнителя; если остаётся чёрно-серая полоса, стружка снова осаждается на диске. | Тщательно промойте лоток, проведите цикл очистки наполнителя и проверьте стабильную подачу compound-JTJ60 или compound-HM3 с промывкой свежей водой. |
| Заклинивание наполнителя в окнах между спицами | Номинальный размер наполнителя слишком близок к ширине самого узкого паза спицы, либо изношенные камни вошли в зону заклинивания. | Измерьте самый узкий паз или гнездо под болт на диске и сравните с ситовым распределением рабочей смеси наполнителя. | Немедленно отсеивайте изношенные камни недостаточного размера; переходите на размер наполнителя, который либо заметно меньше 1/3 ширины паза, либо крупнее отверстия. |
| Кромка обода скруглена (переполировано) | Чрезмерная длительность цикла, чрезмерная амплитуда вибрации или диск, стоящий слишком близко к стенке лотка высокого давления. | Осмотрите внешнюю закраину посадочной полки и углы спиц; сравните радиус кромки с необработанным эталонным диском. | Сократите время чернового цикла, отрегулируйте эксцентриковые грузы двигателя для снижения амплитуды или сдвиньте оснастку к центру канала. |
| Быстрая ржавчина или белые водяные пятна в течение часов | Медленная сушка испарением на воздухе; задержавшаяся вода для промывки в отверстиях под гайки или в привалочных плоскостях реагирует с металлом. | Проверьте выгруженные диски через 2 часов после обработки на белые пятна гидроксида алюминия или ржавые кольца на стальных вставках ступицы. | Исключите сушку на воздухе; сразу продувайте глухие отверстия и передавайте детали в центробежную сушилку с подогревом или на пост сушки горячим воздухом. |
Серая или мутная лицевая сторона после цикла
Алюминий быстро окисляется и при резании отдаёт мелкую тёмную взвесь. В системах с замкнутым контуром воды, где грязная вода возвращается в оборот без должной фильтрации или флоккуляции, микроскопическая металлическая мелочь вбивается наполнителем обратно в мягкую алюминиевую поверхность. Всегда следите за тем, чтобы сливные пробки были чистыми, свежий раствор промывал рабочую зону, а переход от черновой обработки (compound-JTJ25) к выглаживанию (compound-JTJ60) включал тщательную промывку и диска, и оснастки, чтобы крупное абразивное зерно не переносилось в полировочную стадию.
Заклинивание наполнителя в окнах между спицами
Мало что тормозит цех по дискам быстрее, чем оператор, который двадцать минут молотком и выколоткой выбивает застрявшие керамические треугольники из декоративных вырезов между спицами или из отверстий под болты крепления диска. Заклинивание происходит, когда наполнитель за недели работы изнашивается до сечения, совпадающего с размером паза. Введите регулярный график отсева, чтобы удалять изношенный наполнитель, и ставьте заглушки или защитные пластины оснастки на отверстия под болты всякий раз, когда диаметр отверстия попадает в опасный диапазон заклинивания.
Кромка обода скруглена (переполировано)
В вибрационном лотке скорость и давление наполнителя максимальны у внешних стенок и в придонном радиусе и мягче в верхней середине перекатывания. Если оснастка держит диск слишком близко к поднимающейся стенке лотка, внешняя закраина обода получает несоразмерную энергию резания, а углубление ступицы почти не обрабатывается. К тому моменту, когда ступица выглядит блестящей, чёткие проточенные углы на спицах уже смыты и скруглены. Регулировка высоты оснастки и угла шпинделя балансирует эрозию по всей лицевой стороне.
Быстрая ржавчина в течение часов после выгрузки
Хотя алюминий не ржавеет красной ржавчиной, как стальные грузовые ободы, мокрый алюминий, оставленный на поддоне, даёт некрасивые белые водяные разводы, тёмные полосы окисления и гальваническую коррозию вокруг стальных вставок вентиля или ступичных колец. Стальные грузовые диски дают быструю ржавчину за минуты, если их оставить мокрыми после промывки кислым или нейтральным компаундом. Быстрое удаление влаги после выгрузки обязательно. Для съёмных элементов оснастки, центральных колпаков, крепежа и мелких узлов диска, которые входят в стандартные габариты корзины, наши центробежные сушилки с подогревом (модель 35 ёмкостью 30 kg и корзиной φ400×300 mm; модель 70 ёмкостью 50 kg и корзиной φ500×400 mm; модель 70A ёмкостью 60 kg и корзиной φ480×290 mm, каждая с подогревом 3 kW) снимают поверхностную воду центробежной силой и тёплым воздухом. Для полноразмерных грузовых ободов, которые не входят в диаметр корзины центробежной сушилки, встройте выделенный обдувочный колпак горячим воздухом и промывку тёплой деионизированной водой непосредственно рядом с вибрационным лотком.
Часто задаваемые вопросы
1. Станок для полировки дисков и вибрационная финишная машина — это два разных типа машин?
Нет. Станок объёмной полировки дисков — это стандартная вибрационная финишная машина (круглая чаша или прямоугольный вибрационный лоток) с механической зажимной оснасткой. Вибрационная машина создаёт поток наполнителя, а заказная оснастка удерживает диск неподвижно или медленно вращает его внутри абразивного слоя.
2. Можно ли поставить алюминиевый или грузовой диск прямо в вибрационную машину без оснастки?
Нет. Брошенный навалом тяжёлый диск в вибрационном лотке вызывает сильные соударения детали о деталь и удары о стенки, которые сразу режут мягкую алюминиевую лицевую сторону, вминают закраину обода и повреждают привалочную плоскость. Незакреплённый диск ещё и нарушает перекатывающуюся циркуляцию слоя наполнителя. Каждый диск должен быть механически зажат на время обработки.
3. Используют ли алюминиевые диски и стальные грузовые диски одни и те же параметры полировки?
Нет. Алюминий значительно мягче и пластичнее стали; ему нужны более гладкие формы наполнителя (например, пластиковые конусы или керамика со скруглениями) и тщательно контролируемая амплитуда вибрации, чтобы избежать наклёпа поверхности и скругления чётких кромок спиц. Стальным грузовым дискам нужна более высокая сила резания, более агрессивный керамический наполнитель и строгая послепроцессная защита от коррозии с горячей сушкой, чтобы не допустить быстрой ржавчины.
4. Почему готовые диски покрываются мутными пятнами, белыми разводами или ржавчиной вскоре после выгрузки?
Пятна и окисление после процесса возникают, когда загрязнённая вода для промывки медленно сохнет на открытой металлической поверхности или когда остаточный режущий компаунд задерживается в отверстиях под гайки и углублениях ступицы. Переход на чистовую промывку чистой водой, поддержание правильной осветляющей химии (compound-JTJ60 или compound-HM3) и немедленная сушка диска горячим воздухом или центробежным сушильным оборудованием устраняют водяные пятна и быструю коррозию.
5. Какой размер диска или объём производства оправдывает вложение в вибрационную систему с оснасткой?
Нет единого фиксированного диаметра диска или суточного количества деталей, которое подходит любому цеху. Решение зависит от стоимости ручного труда при глянцевании на верстаке, от требуемой повторяемости на сложной геометрии спиц и от того, позволяет ли компоновка цеха выделить отдельные стадии черновой и полировочной обработки. Габариты оснастки и размер лотка (например, выбор между лотками L1300, L1500 или L1800) всегда проектируют под реальные размеры вашего обода и подтверждают пробной обработкой.
6. При каких условиях вибрационный станок для полировки дисков покупать НЕ стоит?
Не покупайте вибрационную систему, если основная поступающая работа — это погнутые ободы или ободы с обширным сварным ремонтом (им нужны механическая правка и мехобработка), диски с целой краской или прозрачным лаком, которые нужно сохранить (вибрационный наполнитель будет неизбирательно стирать и матировать покрытия), либо очень малые недельные объёмы, где ручное глянцевание или восстановление на подряде стоит гораздо меньше, чем эксплуатация промышленной трёхфазной ячейки объёмной обработки.
Подберите вибрационную машину и требования к оснастке
Если вы оцениваете объёмную обработку для алюминиевого литья, ободов коммерческих грузовиков или промышленных компонентов для дисков, начинайте с чертежа заготовки, а не с типовой каталожной модели. Посмотрите наш полный ассортимент промышленных финишных станков или свяжитесь с нашей инженерной командой, указав размеры диска, тип сплава, исходное состояние поверхности и целевую суточную производительность, чтобы обсудить размер лотка и варианты заказной оснастки.
 +86-592-2381506


 Поддержка сети IPv6
