


Финишная обработка меди, латуни и бронзы: цвет — главная сложность
Нержавеющая сталь и алюминий сами образуют защитную пленку, на чем процесс останавливается. С медью иначе: она продолжает реагировать с воздухом после обработки, и ее цвет меняется. Для медных сплавов сложно не добиться финиша, а сохранить его.
Поэтому фраза «медь потемнела» мало что говорит: медь темнеет четырьмя разными путями. Три из них можно исправить. Один трогать нельзя.
Связь этого раздела с руководствами по медным сплавам: Эта страница — диагностический центр по меди, латуни и бронзе. Общие сведения см. в отделка металлов. Техпроцессы для конкретных деталей см. в полировка поверхности медных изделий и полировка сантехники из медных сплавов. Обработка прецизионных гидравлических фитингов описана в как обрабатывать латунные клапаны и фитинги без повреждения резьбы и уплотнительных поверхностей.
Почему обработка меди отличается от стали
Переходя с обработки кронштейнов из нержавеющей стали на медные шины, латунные клапаны или бронзовые метизы, операторы быстро понимают: абразивная обработка — лишь половина дела.
Нержавеющая сталь и алюминий перестают реагировать; медь продолжает
При шлифовке нержавеющей стали или алюминия на чистом воздухе оба сплава образуют тонкую, прозрачную самовосстанавливающуюся пассивную оксидную пленку и перестают реагировать. Хром в нержавеющей стали за миллисекунды создает непроницаемую пассивирующую пленку, а алюминий — стабильный оксидный барьер. После механической обработки их поверхности химически инертны в цеховых условиях. Медные сплавы лишены самовосстанавливающегося барьера: чистая медь, латунь и бронза непрерывно реагируют с кислородом, влагой и следами серы в обычном воздухе.
Добиться блеска просто, удержать цвет — сложно
Так как медные сплавы относительно мягкие, довести галтованную латунь или полированную медь до матового или зеркального блеска в виброчаше механически просто. Настоящие сложности начинаются при открытии заслонки выгрузки. Атомы меди легко мигрируют сквозь рыхлые поверхностные оксиды, поэтому после механической обработки получается обнаженный, гиперактивный металл, мгновенно связывающийся с атмосферной влагой и кожным жиром. Во влажном цехе или на складе незащищенный отполированный латунный фитинг или медная шина на открытом верстаке уже через несколько часов меняют цвет: сначала на тускло-золотой, затем на пятнисто-коричневый. Узкое место при обработке медных сплавов — не получение блеска, а сохранение точного оттенка при хранении и сборке.
Изменение цвета меди — химическая реакция, а не поверхностная грязь
Многие считают потемнение латуни или бронзы поверхностной грязью, которую можно смыть мылом. На деле изменение цвета меди — необратимое химическое превращение, при котором поверхностные атомы переходят в оксиды, сульфиды или карбонаты меди. Смыть этот слой нельзя — только сошлифовать.
Почему финишная обработка меди всегда требует этапа «фиксации»
Поскольку обнаженная медь постоянно реагирует с воздухом, ее техпроцесс требует дополнительного шага, ненужного для стали: этапа «фиксации» (пассивирующий ингибитор или защитный лак). Для нержавеющей стали и алюминия задача — получить нужную чистоту поверхности; для медных сплавов — сохранить ее во времени.
Четыре вида потемнения, и только один — дефект
Когда заказчик жалуется на изменение цвета латуни или просит очиститель бронзы из-за того, что детали «потемнели», он описывает одной фразой четыре совершенно разных состояния поверхности.
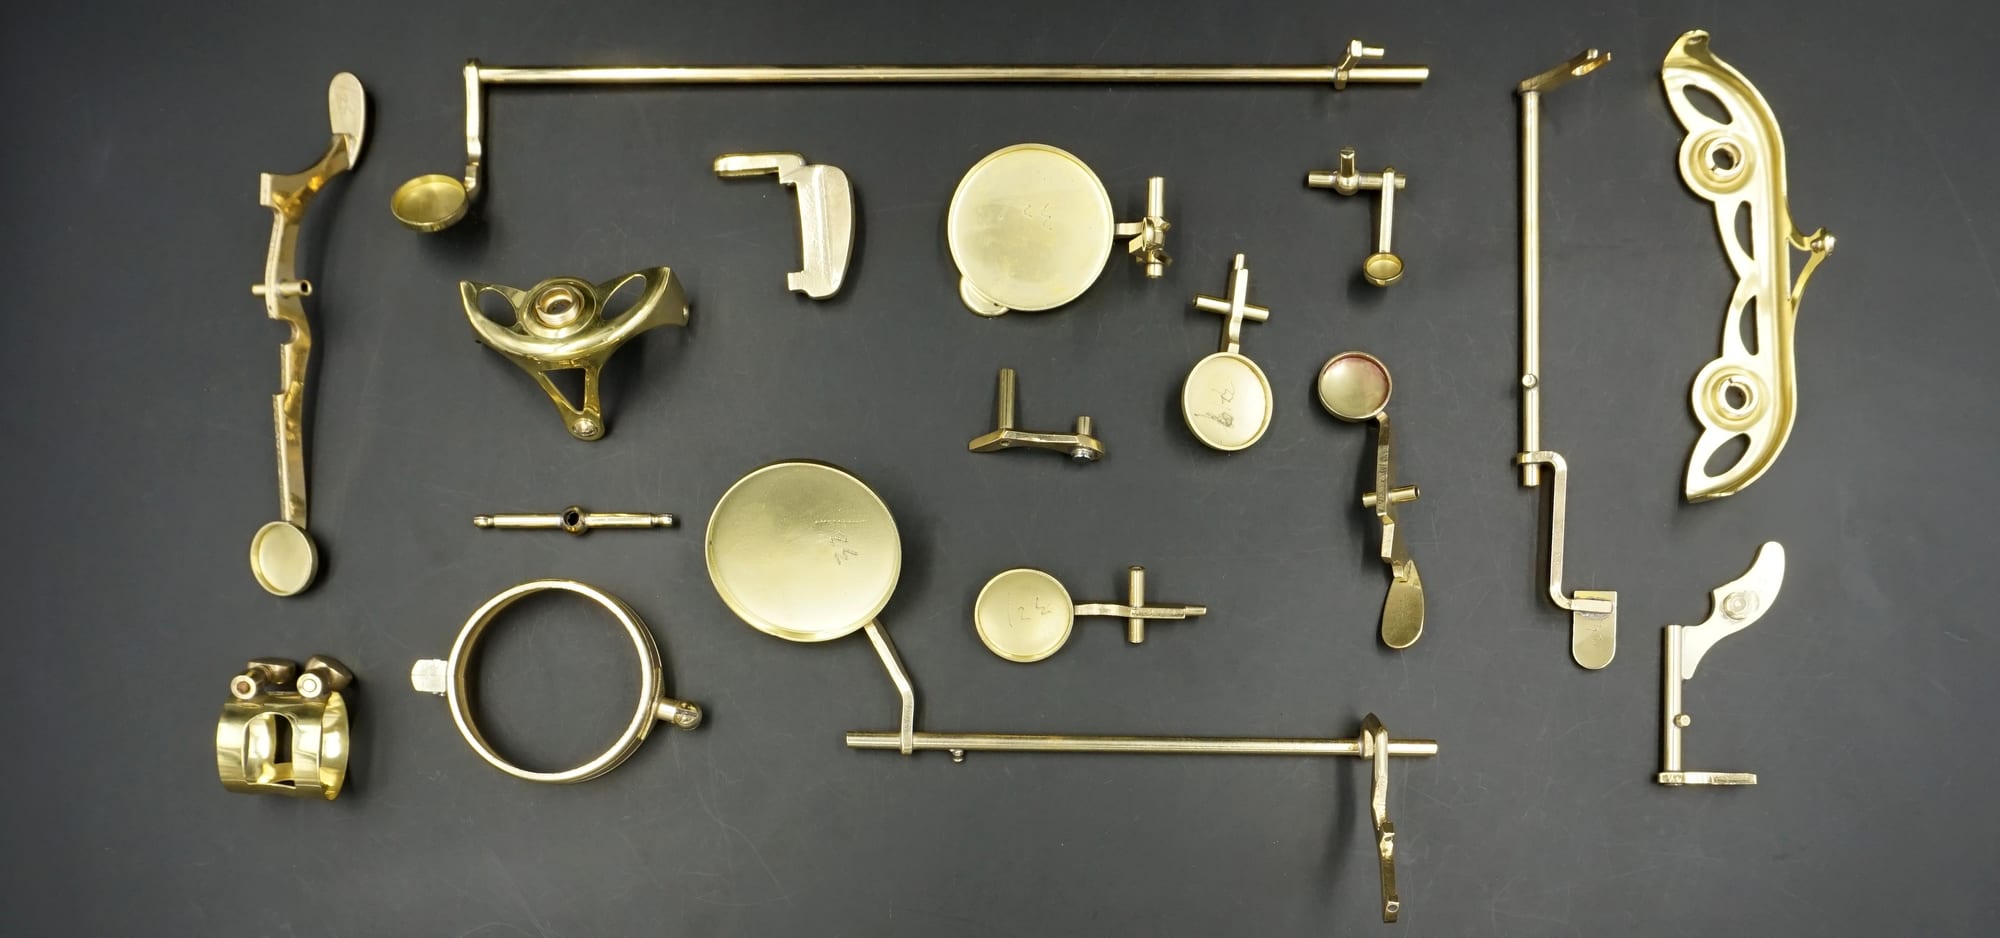
Четыре состояния потемнения: внешний вид и причины появления
Различайте эти четыре состояния, прежде чем приступать к потемневшим деталям из меди, латуни или бронзы:
- Во-первых, потускнение (естественное окисление): Равномерная тускло-коричневая или дымчатая пленка по всей детали от кислорода и серы в воздухе. Это нормальное старение, и легкая полировка чисто восстанавливает блеск металла.
- Во-вторых, красные пятна (дефект процесса): Пятнистые, полосчатые красно-фиолетовые разводы вдоль линий стекания воды. Красные пятна — цеховой дефект от реакции остатков полировального компаунда или растворенных ионов меди/железа с влагой.
- В-третьих, обесцинкование (структурное повреждение латуни): Свойственно латуни: коррозионные жидкости выщелачивают цинк из сплава, оставляя пористую хрупкую медную губку. Выглядит мелово-розовой или тускло-красной, шершавая или пылящая на ощупь, и это необратимое структурное повреждение.
- В-четвертых, намеренная патина (элемент дизайна): Глубокая, ровная, стойкая коричневая или зеленая оксидная пленка, специально созданная на архитектурной меди, бронзовой фурнитуре или художественном литье. Патина — то, за что заплатил дизайнер: никогда не счищайте ее полировкой.
Как с первого взгляда различить все четыре
Сверьте характер покрытия с текстурой поверхности на верстаке:
- Равномерное покрытие всей детали + гладкий, прочный металл: Обычное потускнение (устранимо).
- Локальные пятна или направленные потеки + гладкий металл: Красные пятна (технологический дефект).
- Локальные розовые/красные пятна + губчатая, шершавая или пылящая поверхность: Обесцинкование (необратимое структурное повреждение).
- Равномерный, глубокий, стойкий темный слой на бронзе или архитектурных изделиях: Намеренная патина (не трогать).
Тест протиркой мягкой тканью и теплой водой
С усилием протрите скрытый участок мягкой белой тканью, смоченной теплой водой:
- Слегка стирается, но не исчезает полностью: Обычное потускнение.
- Вовсе не стирается и при намокании выглядит краснее: Красные пятна или обесцинкование.
- Оставляет пыль и кажется шершавым или губчатым под тканью: Обесцинкование.
- Потертое место светлеет до блеска, а окружающий темный слой остается насыщенным: Намеренная патина — немедленно остановитесь, вы ее портите.
Сначала диагностируйте, иначе испортите деталь
Соблюдайте это правило перед запуском любого станка: если клиент говорит «мои медные или бронзовые детали потемнели, отполируйте их до блеска», никогда не полируйте их без проверки, какое из четырех темных состояний перед вами.
Если потемнение — обычный налет, механическая полировка чисто восстанавливает металл. Если это намеренная архитектурная или художественная патина, полировка сотрет ценное покрытие, создававшееся десятилетиями или сложной химией. Если же это обесцинкование, полировка не спасет сплав, а лишь разрушит хрупкую пористую медную губку. Всегда сначала оценивайте состояние поверхности, затем действуйте.
Три сплава — три типа поведения
Чистая медь, желтая латунь и оловянная бронза ведут себя в рабочей камере совершенно по-разному.
Чистая медь — самая мягкая, склонная к перегреву и размазыванию
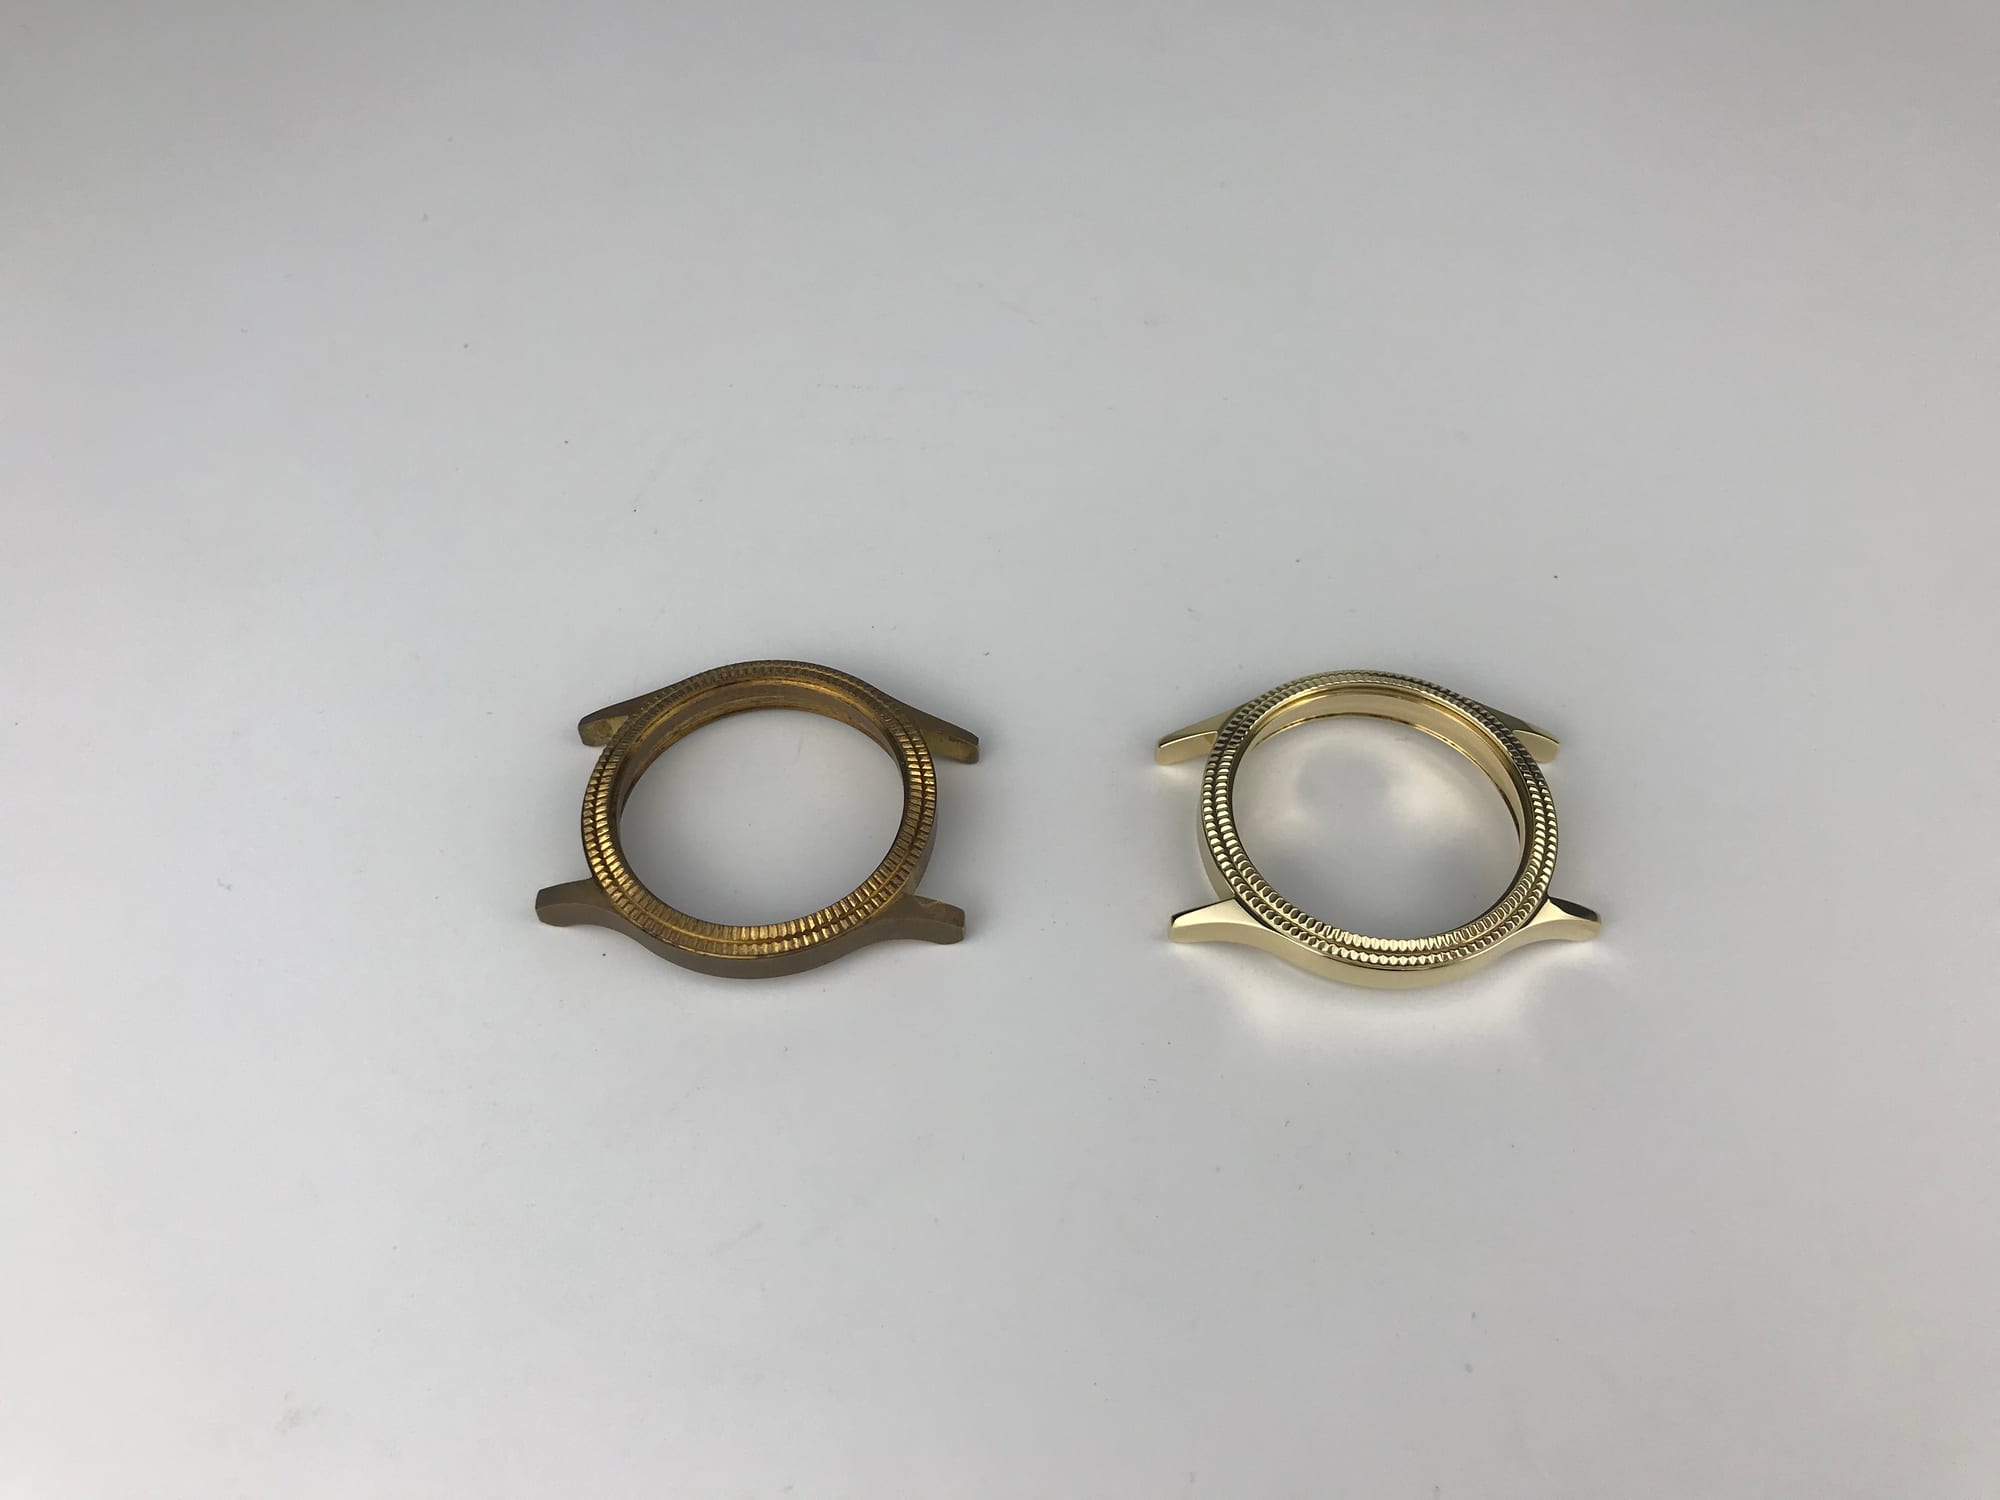
Чистая медь — самая мягкая из трех, быстрее всего проводит тепло и быстро окисляется при нагреве. Поскольку нелегированная медь исключительно пластична и вязка, абразивные наполнители и полировальные круги сминают и волочат металл по кристаллическим плоскостям вместо срезания четкой стружки. При получении полированной меди агрессивная сухая галтовка или сухое полирование размазывают мягкий поверхностный слой и шаржируют абразивное зерно, а тепло трения ускоряет побежалость. Галтовка чистой меди требует низкой амплитуды, обильной смазки раствором ПАВ и постоянной циркуляции жидкости для отвода тепла трения. Операторы не должны допускать задержки деталей под неподвижным инструментом. Для ультрагладких электро- и теплотехнических деталей применяют изотропное суперфиниширование меди (или суперфиниширование меди / суперфиниш меди) с мягкой низкотемпературной химией, сглаживающей микронеровности без механического размазывания.
Латунь (медь + цинк) — уязвимость к обесцинкованию
Латунь тверже и обрабатывается чище чистой меди, но содержание цинка создает особую опасность: обесцинкование. Персонал цеха часто неверно диагностирует раннее обесцинкование, принимая его за безвредный поверхностный налет или пятнистое покраснение. На деле обесцинкование — это тяжелая структурная деградация, при которой кислая промывочная вода или застрявшие компаунды избирательно вымывают атомы цинка из сплава, оставляя хрупкую пористую структуру медной губки. Операторы могут проверить это состояние на верстаке простым соскабливанием: если обычный налет счищается до яркой латуни, то с обесцинкованного участка ногтем или деревянной чертилкой отделяются порошкообразные красные крошки. Латунные детали нельзя оставлять в застойных ваннах промывки или агрессивных кислотных растворах, а после мокрой галтовки их необходимо сразу передавать на тщательную промывку и сушку горячим воздухом.
Бронза (медь + олово) — самая стабильная и опасная для полировки вслепую
Бронза — самый твердый и стабильный сплав, широко применяемый для подшипников, морской арматуры, колоколов, архитектурного литья и скульптуры. Поскольку со временем бронза естественным образом покрывается защитной оксидной патиной (или подвергается химическому патинированию мастерами), бронза — это сплав, который категорически нельзя полировать вслепую. Снятие богатой глубокой патины с архитектурной отливки или судовой арматуры превращает ценное «живое» покрытие в оголенную желто-коричневую поверхность, которую трудно восстановить. Всегда сверяйтесь с чертежами и нарядами-заказами, чтобы уточнить требования: нужна ли свежеглянцеванная полированная бронза или строгое сохранение нетронутой исторической патины.
Сравнение трех групп медных сплавов
| Сплав | Твердость | Склонность к окислению | Характерный дефект | Можно ли полировать вслепую? |
|---|---|---|---|---|
| Чистая медь | Самая мягкая | Самая высокая | Размазывание поверхности и быстрая побежалость | Осторожно — требуются щадящие, холодные циклы со смазкой |
| Латунь (медь + цинк) | Средняя | Средний–высокий | Обесцинкование (необратимая пористая губка) | Сначала проверьте — убедитесь в отсутствии обесцинкования |
| Бронза (медь + олово) | Тверже | Минимальный | Случайное снятие ценной патины | Нет — сначала убедитесь, что это не намеренная патина |
| Архитектурная бронза | Среднетвердая | Контролируемый | Пятна оголенного металла от переочистки | Нет — «живая» отделка для естественного старения |
Что на самом деле удаляет потускнение — а что нет
Покупатели постоянно ищут очиститель для бронзы или раствор для очистки латуни, надеясь стереть налет без механической обработки.
Механическая полировка удаляет прореагировавший слой
Поскольку потускнение — это химически связанная оксидно-сульфидная пленка, для восстановления яркого блеска требуется щадящая абразивная обработка: мокрая галтовка в мелких галтовочных телах, сухая галтовка в органических гранулах или полировка кругами для полировки бронзы и латуни. Полировка физически снимает тонкую прореагировавшую корку, обнажая чистый металл.
Почему одни растворы для «очистки» не дают полированного блеска
Бытовые пасты, уксус, соль, лимон или кислотный раствор для очистки латуни лишь растворяют рыхлый оксид, оставляя микротравленую матовую пленку, которая в следующий раз темнеет быстрее. Атмосферная сера и влага не задерживаются на поверхности; они микроскопически проникают по границам зерен металла. Кислотные салфетки и химические ванны растворяют только внешний оксидный слой, не затрагивая подповерхностную коррозию и растравливая обнаженные границы зерен. Поскольку это химическое травление удаляет естественную пассивную пленку без механического выглаживания поверхности, травленый металл на воздухе цеха окисляется экспоненциально быстрее. Спустя несколько дней после химической очистки деталь снова темнеет, часто покрываясь более темными и неравномерными пятнами. Очистка удаляет загрязнения; полировка снимает прореагировавший слой, возвращая блеск. Даже комбинированный очиститель-полироль для бронзы использует тонкий абразив для выравнивания поверхности, закрытия микропор и придания металлу блеска.
Почему чрезмерная очистка хуже естественного потускнения
Вот парадокс цеховой практики: чрезмерная очистка хуже полного отсутствия очистки.
При многократной обработке медных или латунных деталей полировальной пастой или агрессивными очистителями поверхность истончается и теряет равномерность. Выступы обнажаются до грубого блеска, а во впадинах скапливаются остатки состава и темнеют быстрее, образуя пятнистую поверхность с дефектом *переочистки*, которая выглядит намного хуже равномерного естественного налета.
Почему красные пятна нельзя устранить одной лишь полировкой
Красные пятна — это химическое загрязнение, а не просто окисление на воздухе. Поскольку они возникают при реакции остатков полировального компаунда и ионов металла с влагой, полировка на кругах или повторная галтовка без предварительной промывки бесполезны: пятна проявятся снова. Перед повторной полировкой необходимо полностью смыть остатки чистой промывкой.
Проверенная последовательность операций
Надежная серийная финишная обработка медных сплавов требует строгого соблюдения шести этапов.
Шестиэтапная схема производства
- Этап 1 (Диагностика): Разграничьте потускнение, красные пятна, обесцинкование и патину.
- Этап 2 (Удаление остатков): Обезжирьте масла и удалите старую полировальную пасту или медную пыль.
- Этап 3 (Массовая отделка): Выполните галтовку или полировку до требуемой сатинированной или глянцевой поверхности.
- Этап 4 (Тщательная промывка): Вымойте весь компаунд и металлический шлам из отверстий и полостей.
- Этап 5 (Немедленная сушка): Высушите в центрифуге горячим воздухом или в барабане с подогретой кукурузной крупкой досуха.
- Этап 6 (Фиксация): Нанесите прозрачное защитное покрытие, лак или силант.
Почему нельзя пропускать удаление остатков и немедленную сушку
Пропуск удаления остатков приводит к появлению красных пятен; отказ от немедленной сушки оставляет следы капель и вызывает потемнение за ночь. Именно поэтому детали блестят при выгрузке, а к утру покрываются пятнами.
Два перехода, где партии чаще всего бракуются
- От полировки к сушке: Влажная латунь или медь в таре между промывкой и сушкой начинает окисляться еще до испарения воды.
- От сушки к герметизации: Если детали без покрытия после полировки бронзы днями лежат в коробках при отправке стороннему лакировщику, они тускнеют в пути и требуют повторной полировки.
Почему финишная обработка медных сплавов дороже стали за штуку
Медные сплавы требуют на две обязательные операции больше, чем сталь (удаление остатков и немедленная герметизация/фиксация). Более высокая стоимость обработки детали из меди и латуни вызвана этими лишними этапами, а не ценой станка.
| Этап | Назначение | Последствия пропуска | Мы производим? |
|---|---|---|---|
| Один — Диагностика | Разделение четырех видов потемнения | Разрушение патины или галтовка испорченной латуни | Нет (ручной контроль) |
| Два — Удаление остатков | Очистка от старого компаунда и медной пыли | Вызывает полосатые красные пятна | Частично (стадия промывки) |
| Три — Объемная обработка | Полировка до нужного сатина или глянца | Остаются следы инструмента или налет | Да |
| Четыре — Тщательная промывка | Вымыть мыло и шлам из отверстий | Водяные пятна и последующее окисление | Да (промывочные сита) |
| Пять — Немедленная сушка | Не оставлять капель воды на металле | Водяные разводы и быстрое потемнение за ночь | Да (центрифуги / сушилки с гранулятом) |
| Шесть — Защита / Покрытие | Прозрачное покрытие, лак или герметик | Полированная медь вновь темнеет на воздухе | Нет — мы не производим |
Галтовочные тела и компаунд для медных сплавов
Покупателям, ищущим галтовочные тела для латуни, наполнитель для галтовки латуни, чипсы для галтовки латуни или лучшие галтовочные тела для латуни, требуется деликатная и чистая среда обработки.
[РИСУНОК: Формованные пластиковые конусы низкой плотности, тонкополированные керамические шары и гранулы обработанной скорлупы грецкого ореха для ступенчатой сухой обработки латуни и меди]
Мягкий металл требует деликатных тел — и никакой стали
Так как медные сплавы мягкие, тяжелые грубые камни деформируют металл и оставляют забоины. Используйте пластиковые тела низкой плотности, тонкую фарфоровую керамику или органические сухие гранулы (см. как выбрать керамические или пластиковые тела для деталей из алюминия, латуни и стали). Обработанная ореховая скорлупа и кукурузный гранулят служат идеальным безводным наполнителем для очистки латуни и наполнителем для полировки латуни. Никогда не используйте стальные тела для медных сплавов — сталь царапает мягкую медь и вызывает химическое/гальваническое загрязнение.
Правило перекрестного загрязнения: медным сплавам нужна отдельная партия тел
Медь, латунь и бронза должны обрабатываться в отдельной партии тел — никогда не смешивайте их с деталями из стали или алюминия и не используйте общий наполнитель. Ионы и пыль меди оседают в порах тел, вызывая гальванические пятна на стали или алюминии, а стальные заусенцы вдавливаются в мягкую латунь. Читайте все правила в нашем руководстве о галтовочных телах для латуни и почему правило защиты от загрязнения на первом месте.
Почему компаунды для медных сплавов должны одновременно смазывать и ингибировать
Специальные мыла для меди в линейке наших галтовочных компаундов обеспечивают высокую смазывающую способность для защиты от размазывания и содержат активные ингибиторы потускнения. Применение стандартного компаунда для стали на латуни или меди разъедает металл и ускоряет потемнение.
Таблица наполнителей для медных сплавов
| Тип наполнителя | Оптимально для | Не подходит для | Главное правило |
|---|---|---|---|
| Пластиковые наполнители | Мягкое снятие заусенцев и сатинирование | Глубокие следы шлифовки | Выделите отдельную партию для меди/латуни |
| Мелкозернистая керамика | Яркая мокрая полировка и ровный блеск | Тонкие стенки и деликатная филигрань | Работа при низкой энергии вибрации |
| Сухая органика (орех / кукуруза) | Тонкое осветление галтованной латуни | Снятие заусенцев | Лучшее для меди из-за отсутствия воды |
| Стальные наполнители | Не использовать для медных сплавов | Царапает и загрязняет медь | Только неметаллические наполнители |
Что мы делаем и что означает этап «фиксации»
Компания Xiamen Jin Tai Jin Grinding Technology Co., Ltd., сертифицированная по стандартам ISO 00726Q01571R001 и CE, выпускает системы галтовки на базе 21 платформ оборудования и 24 объектов ИС в шести линейках продукции. Узнайте больше в разделе что мы производим, а что нет.
Линейка нашего оборудования
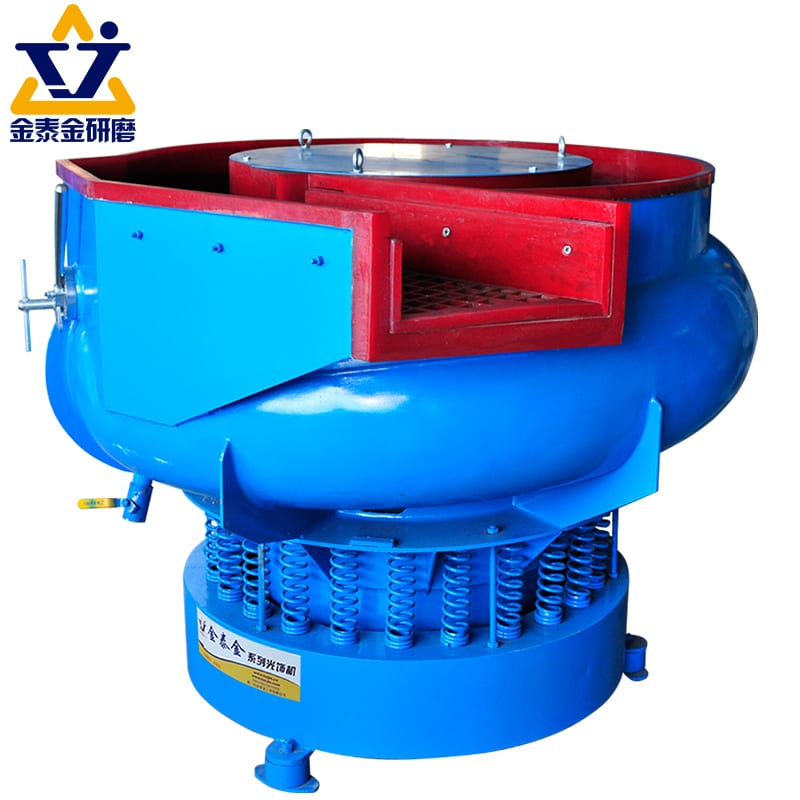
В каталоге оборудования мы предлагаем круговые виброгалтовочные машины, лотковые вибраторы, барабанные галтовки, центробежные и магнитные станки, а также сушилки. Мы также поставляем специальные шлифовальные тела, органические наполнители для сухой галтовки (включая наполнители для галтовки латуни) и ингибирующие компаунды.
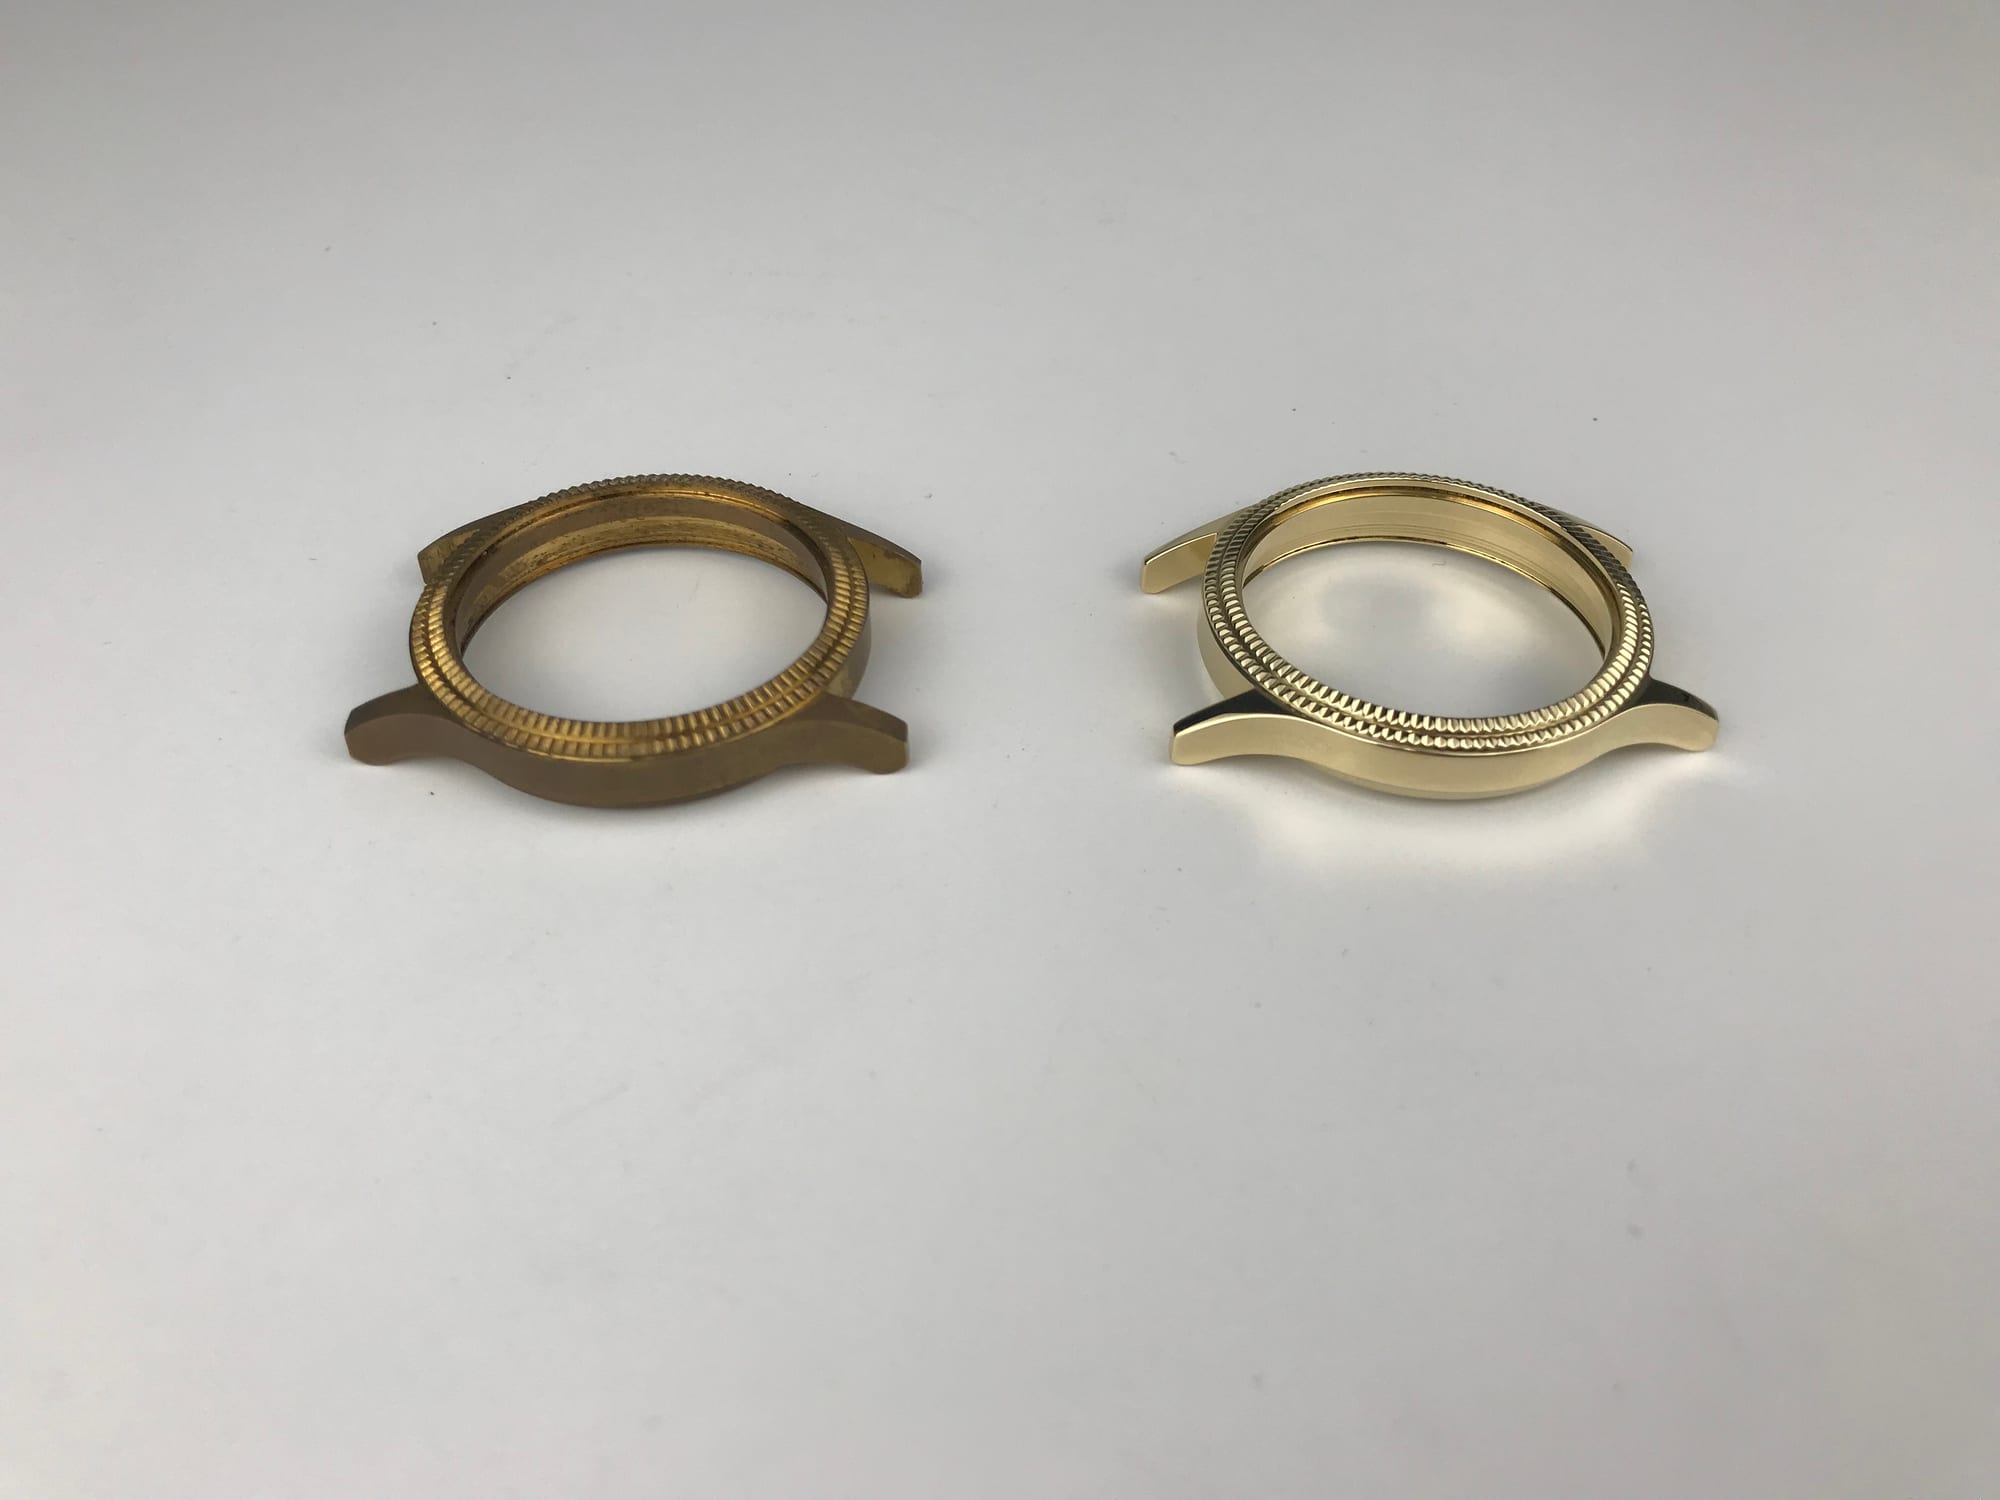
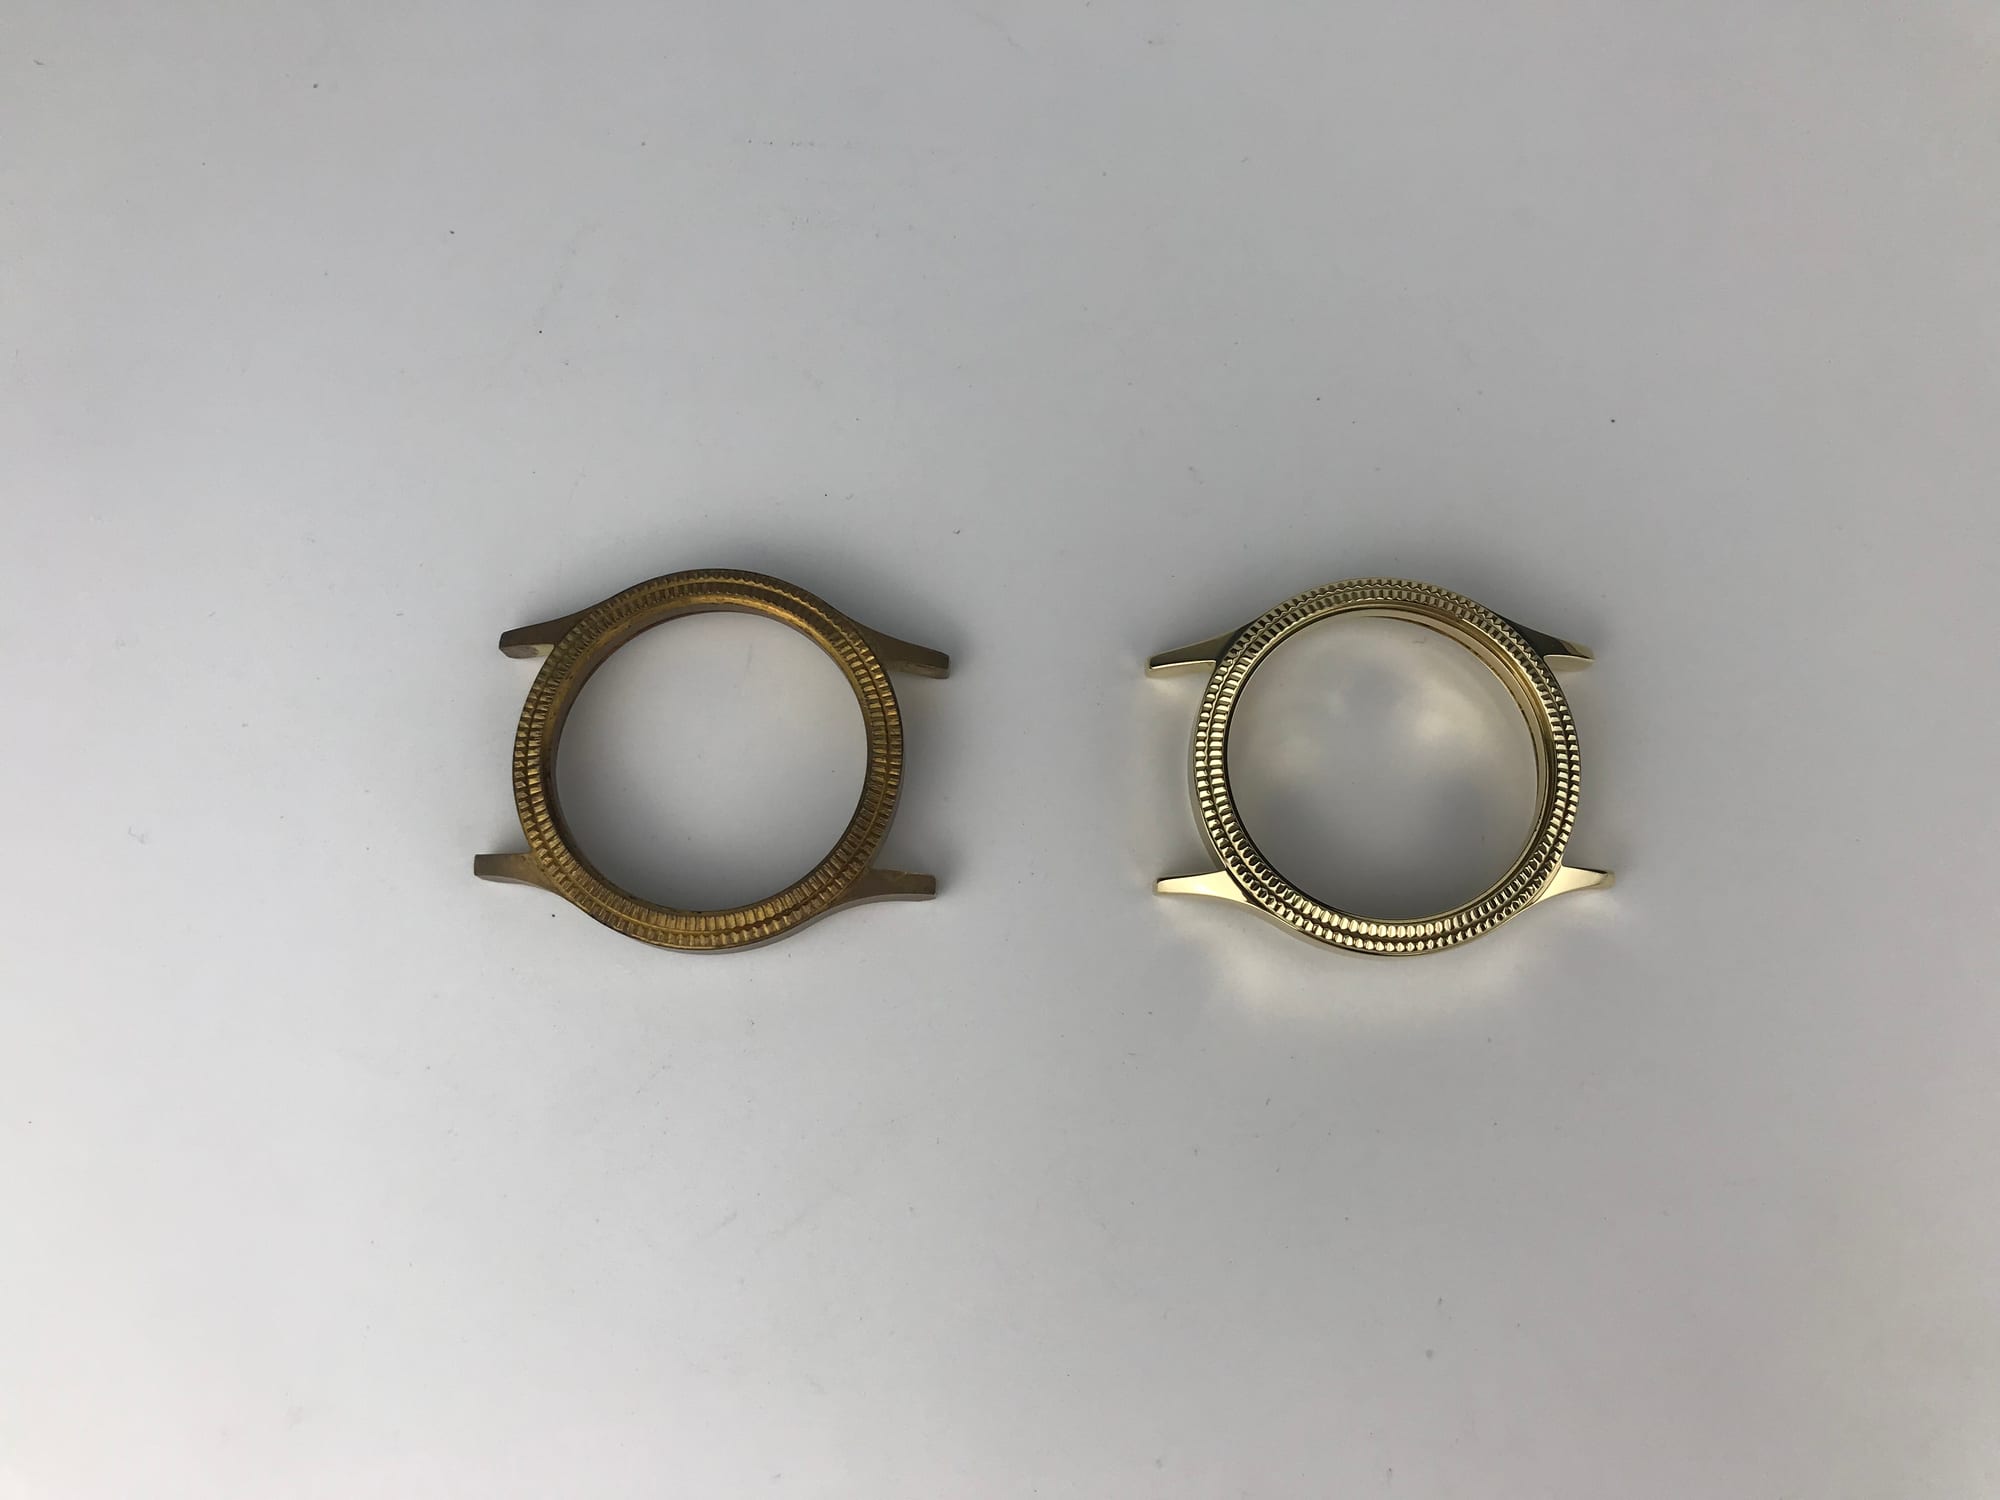
[РИСУНОК: Сравнение литых деталей из латуни и меди до и после: матовое окисление сменилось ярким однородным блеском после сухой галтовки]
Почему мы не производим оборудование «фиксации» (лакирования)
Шестой шаг — нанесение прозрачного лака — надолго сохраняет блеск меди, но мы не производим линии покрытий. Это естественное разделение труда между нашим галтовочным оборудованием (выдающим детали отполированными, промытыми и сухими) и вашим поставщиком покрытий или покрасочной линией. Мы также не предлагаем гальванику, патинирование, ручной инструмент или контрактное восстановление деталей.
Почему четкое обозначение границ защищает ваш проект
Если бы мы не обозначили эту границу прямо, покупатель мог бы решить, что покупка одной лишь галтовки навсегда сохранит блеск меди. На деле медь без защитного покрытия со временем снова темнеет на воздухе.
Что мы гарантируем и что зависит от вашего следующего шага
Мы гарантируем, что ваши детали из меди, латуни и бронзы сойдут с нашей линии галтовки и сушки яркими и чистыми; сохранится ли блеск, зависит от ваших дальнейших действий. Для предварительной оценки отправьте четкое фото деталей и технические требования через нашу страницу контактов.
Часто задаваемые вопросы
В чем разница между потускнением и патиной на меди?
Потускнение — это неконтролируемое равномерное потемнение на воздухе, которое можно сполировать до металлического блеска. Патина — глубокий, стойкий, намеренно созданный оксидный слой на бронзе или архитектурной меди, придающий изделию декоративную ценность; его нельзя удалять полировкой.
Можно ли просто очистить медь от потускнения?
Нет. Очистка удаляет поверхностную грязь, а полировка снимает окисленный слой потускнения, восстанавливая блеск. Многократное трение агрессивными химикатами или пастами приводит к чрезмерной очистке, оставляя истонченную пятнистую поверхность, которая выглядит хуже равномерного потускнения.
Почему после полировки на латуни появляются красные пятна?
Локализованные направленные красные пятна — это дефект «красные пятна», вызванный реакцией остатков полировального компаунда или растворенных ионов меди/железа с влагой при неполной промывке и задержке сушки деталей.
Можно ли устранить обесцинкование?
Нет. Обесцинкование выщелачивает цинк из латуни, оставляя непрочную пористую порошкообразную медную губку. Это необратимое структурное повреждение, и полировка не восстановит сплав.
Какой наполнитель использовать для деталей из латуни и меди?
Используйте мягкие тела — пластик низкой плотности, мелкозернистую керамику на низкой энергии или сухую скорлупу грецкого ореха и кукурузный гранулят — в отдельной партии только для меди во избежание перекрестного загрязнения. Никогда не используйте стальные тела для медных сплавов.
Сохранит ли полированная медь блеск без покрытия?
Нет. Поскольку медь активно реагирует с воздухом и лишена самовосстанавливающейся пассивной пленки, как нержавеющая сталь, открытая полированная медь со временем снова потемнеет без прозрачного покрытия, лака или защитной оболочки.
 +86-592-2381506


 Поддержка сети IPv6
