


Галтовочный станок для снятия заусенцев: как выбрать между вибрационным, центробежным, магнитным и барабанным
Станок для снятия заусенцев — это не один вид оборудования. Мы выпускаем четыре варианта процесса, и они различаются тем, как абразив подводится к заусенцу: потоком загрузки, центробежной силой, вращающимся инструментом или гибкой массой игл. Это различие определяет, чего процесс может достичь: поперечного отверстия, впадины резьбы, длинной кромки на штампованной детали или всей поверхности литой детали.
Выбор по названию станка даёт вам коммерческое предложение. Выбор по тому, к чему прикреплён заусенец и где он находится, даёт вам работающий процесс. Эта страница сопоставляет четыре варианта на этой основе, приводит цифры, которые мы публикуем, и конкретно говорит, какие детали следует обрабатывать иначе.
Что вы видите, когда выбран неверный вариант
Каждая из этих ситуаций — реальная претензия, и каждая указывает на другой вариант процесса, а не на другую настройку:
| Что вы видите | Какого варианта, вероятно, не хватает |
|---|---|
| Заусенец снят с наружных поверхностей, но не тронут в поперечном отверстии или во впадине резьбы | Нужен гибкий контакт: магнитная отделка или гораздо более мелкий наполнитель в потоковом станке |
| Кромки скруглены настолько, что деталь больше не выдерживает размер | Вариант режет везде, а не только по заусенцу: нужен был контролируемый локальный съём |
| Детали спутались, вложились друг в друга или помялись одна о другую | Свободная галтовка применена там, где детали нужно было удерживать или разделять |
| Коробление детали или прогиб тонкой стенки | Высокоэнергетический вариант там, где толщина стенки этого не выдерживала |
| Длинный цикл, а заусенец всё ещё на месте | Загрузка слишком мелкая для заусенца или израсходована: проблема градации, а не варианта процесса |
Первая и вторая ситуации — это пара, которая решает большинство проектов, и они тянут в противоположные стороны. Если заусенец находится там, куда может добраться только мягкая или мелкая масса, процесс медленный; если процесс быстрый, он скругляет кромки, которые вам, возможно, нужно сохранить. Почти любая спецификация снятия заусенцев — это точка на этом компромиссе.
Станок башенного типа с открытой технологической дверцей. Для покупателя, сравнивающего типы станков для снятия заусенцев, дверца — это деталь, которая определяет способ загрузки: такая компоновка загружается через приспособление или вручную в открытую камеру, что представляет другую модель трудозатрат, чем чаша, в которую загрузка производится опрокидыванием партии.
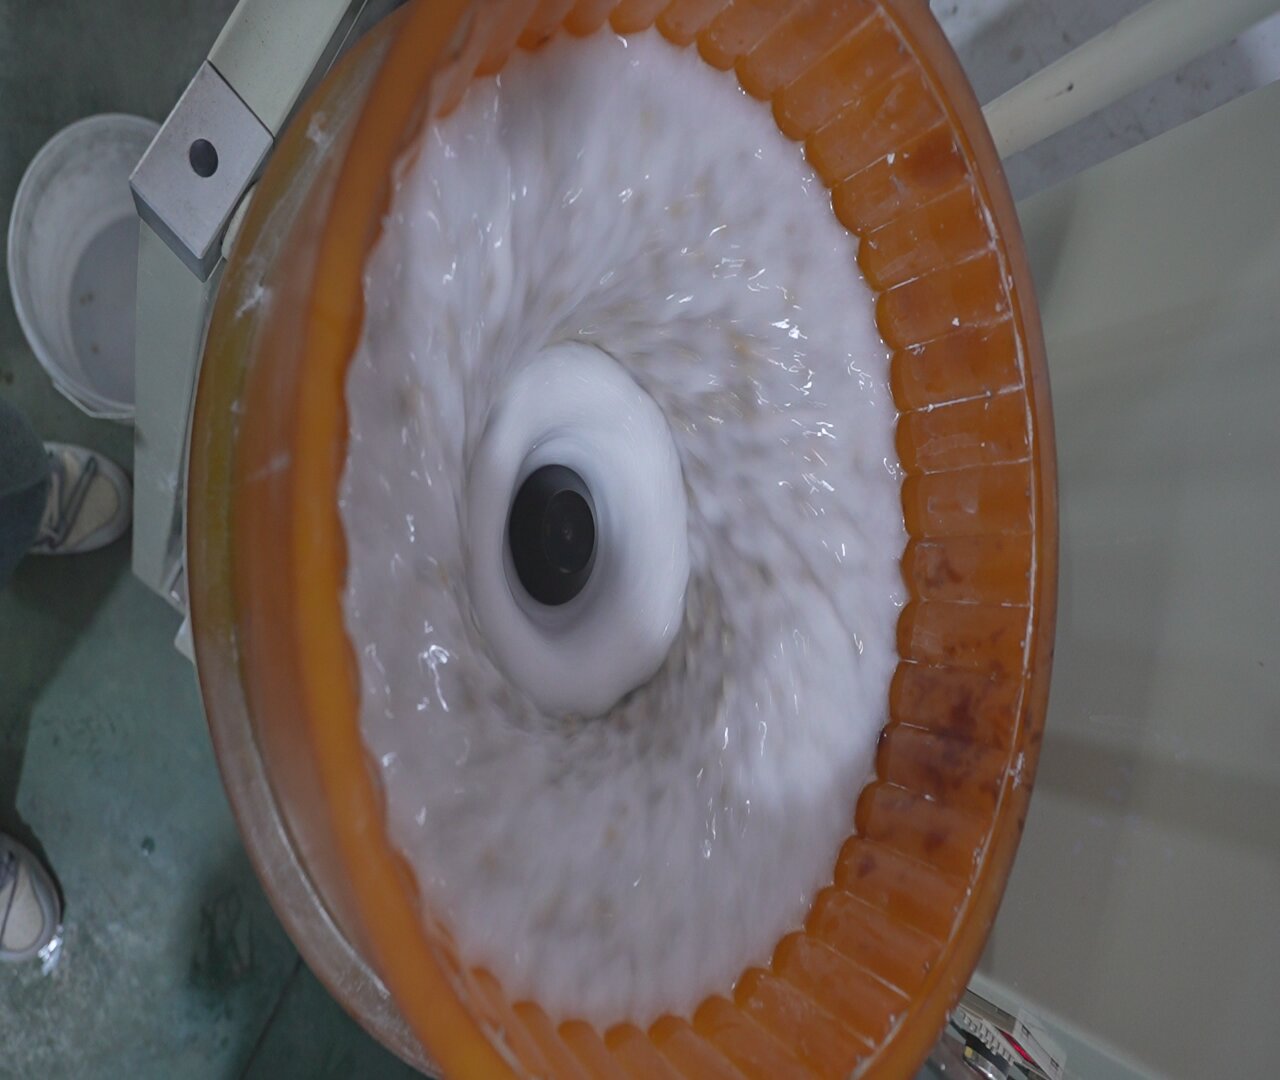
Внутри чаши во время цикла. Почему это важно на стадии предложения: то, что станок делает с деталью, определяется тем, как загрузка движется мимо неё, а это движение не видно ни снаружи, ни на каталожной фотографии — его видно только при открытом работающем станке.
Четыре варианта — по тому, как абразив достигает заусенца
- Вибрационный (чаша и ванна). Загрузка наполнителя приводится в поток мимо заготовки. Резние равномерно по всей поверхности, и партия загружается сразу — именно это делает его универсальным решением. Его предел — глубина элемента: поток достигает того, мимо чего может протечь.
- Центробежный (диск и барабан). Центробежная сила прижимает загрузку к детали или удерживает деталь у вращающегося инструмента. Резание гораздо быстрее и гораздо энергичнее, поэтому тот же припуск снимается за долю времени — именно это делает его непригодным для тонких стенок и пригодным, когда ограничением является время цикла.
- Магнитный. Гибкая масса стальных игл притягивается к детали и следует её контуру, поэтому контакт распределяется по всей поверхности без фиксированного инструмента. Это вариант для заусенцев в пазах, поперечных отверстиях и впадинах резьбы, и именно поэтому он достигает мест, куда инструмент не достаёт, и не скругляет острую кромку так, как это делает инструмент.
- Барабанный (вращающийся и восьмигранный). Вся загрузка вращается вместе. Это объёмное решение для простых форм, где деталь может свободно галтоваться и наполнителю нужно достичь только наружной поверхности, — и неверное решение для всего, что спутается или имеет элемент, требующий определённого контакта.
Следствие для покупателя: одна и та же деталь может быть двухминутной задачей на одном варианте и двухчасовой на другом, а быстрый вариант может вообще не достать до заусенца. Поэтому на вопрос «какой станок для снятия заусенцев» нельзя ответить без чертежа.
Что зафиксировать до сравнения вариантов
Шесть пунктов по чертежу, в этом порядке:
- Где находится заусенец. На открытой кромке, в поперечном отверстии, во впадине резьбы, на поверхности. Этот единственный пункт обычно и выбирает вариант.
- Насколько прочно он держится. Свободный заусенец из просверленного поперечного отверстия и тяжёлый литник от литья — разные задачи. Продление мягкого цикла ради сдвига тяжёлого заусенца скруглит все хорошие кромки раньше, чем уйдёт заусенец.
- Наименьший элемент. Наполнитель не должен превышать примерно одну треть наименьшего элемента — правило, которое не даёт загрузке ни застрять, ни не дойти.
- Самая тонкая стенка. Ниже примерно 0.5 mm риск представляет собой коробление, а не качество резания.
- Что не должно измениться. Допуск на радиус кромки, уплотнительные поверхности, боковые стороны резьбы, посадочные отверстия подшипников. «Снять заусенцы» и «сохранить кромку острой» на чертеже часто стоят в одной фразе.
- Партия и номенклатура деталей. Одна деталь в объёме и сорок деталей малым объёмом — это разные решения о закупке, а не просто разные размеры партии.
Проверка на месте до того, как что-либо будет предложено: положите деталь и образец предполагаемого наполнителя в пакет и встряхните. Если наполнитель не входит в элемент рукой, никакая настройка станка его туда не поместит.
Станки, с цифрами, которые мы публикуем
За каждым вариантом стоит семейство. Где мы публикуем полную таблицу, она здесь; где правильный ответ зависит от детали, это сказано прямо, а не напечатано как значок.
Центробежный барабан — серия LX
| Параметр | LX60B |
|---|---|
| Номинальная ёмкость | 60 L |
| Габариты (Д×Ш×В) | 1150 × 1200 × 1400 mm |
| Двигатель | 3.0 + 0.75 kW |
| Диапазон скорости | 0–170 rpm |
| Грузоподъёмность | 15 × 4 kg |
Эта нагрузка публикуется как 15 × 4 kg, а не как один вес, и именно она — а не 60 L — определяет партию; подтвердите разделение применительно к вашей партии. См. центробежный барабанный станок, а по вопросу «диск или барабан» — сравнительную заметку.
Вибрационная ванна — серия L
| Параметр | L1300 | L1500 | L1800 |
|---|---|---|---|
| Ёмкость чаши | 1200 L / 42.4 куб.фут | 1500 L / 53.0 куб.фут | 1800 L / 63.6 куб.фут |
| Рабочая камера | 1200×1000×1000 mm | 1500×1000×1000 mm | 1800×1400×1000 mm |
| Двигатель (двойной) | 5.0 kW × 2 | 5.5 kW × 2 | 7.5 kW × 2 |
| Полиуретановая футеровка | 20–35 mm | 20–35 mm | 20–35 mm |
| Вес нетто | 2200 kg | 2600 kg | 3000 kg |
| Разделитель камеры | Опционально | Опционально | Опционально |
Полиуретановая футеровка 20–35 mm — это изнашиваемая деталь, ради которой ванну покупают при тяжёлой загрузке для снятия заусенцев, а опциональный разделитель камеры — самый дешёвый способ обрабатывать два типа деталей в одном станке, не смешивая их. Полная таблица: станок с ванной серии L.
Вращающийся и восьмигранный барабан
| Модель | Ёмкость | Двигатель | Скорость | Вес нетто | Примечание |
|---|---|---|---|---|---|
| OBD—BJ160B | 160 L (загрузка 80 L) | 1.1 kW | 0–50 rpm | 450 kg | Восьмигранный, футеровка BASF PU, с наклоном, ПЛК |
| OBD—BJ400B | 400 L (загрузка 200 L) | 2.2 kW | 0–50 rpm | 800 kg | То же, крупнее |
| OBD-BLG400 | 250 × 4 L | 1.1 kW | 0–60 rpm | 732 kg | Бамбуковый барабан, свободный поток |
| OBD-BG01 | 40 × 4 kg | 3.7 kW | 0–100 rpm | 1600 kg | Бамбуковая плита высокой плотности, 25 mm толщиной, ПЛК |
| OBD-CJG480C / CJS480 | 40 × 4 L (загрузка 80 L) | 3.7 kW | 0–100 rpm | 1600 kg | Двойной привод, проверено по безопасности CE |
Магнитный
| Модель | Ёмкость | Двигатель | Скорость | Вес нетто |
|---|---|---|---|---|
| YH-680D | 25 L | 2.2 kW | 0–1800 rpm | 100 kg |
| PY-980D | 60 L | 4 kW | 0–1800 rpm | 250 kg |
Магнитная отделка — это вариант для заусенцев внутри пазов, поперечных отверстий и впадин резьбы, потому что масса игл следует за деталью, а не касается её в одной точке → руководство по магнитной отделке и ассортимент магнитной отделки.
Диск
Дисковый вариант удерживает одну деталь у вращающегося инструмента для контролируемого локального съёма — это ответ там, где отделку измеряют, а не оценивают на глаз. Ёмкость определяется габаритами заготовки и требуемым съёмом, а не весом детали, поэтому мы рассчитываем её на деталь — см. ассортимент дисковой отделки.
Полный список моделей, каждая строка рядом со скоростью и весом, находится на странице каталога.
Снятие заусенцев с металла: сталь, нержавейка, алюминий и медь
Четыре варианта выше отвечают на вопрос «как абразив достигает заусенца». Есть второй вопрос, который решает тот же вариант иначе: какой это металл. Четыре металла охватывают большинство запросов.
Сталь (углеродистая и легированная)
Самый снисходительный металл в этом списке, и тот, где вариант определяется объёмом, а не риском.
- Что работает: любой из четырёх вариантов. Сталь принимает грубое резание без деформации, поэтому ограничением являются производительность и стоимость на деталь, а не возможности процесса.
- Что это определяет: размер партии и геометрия детали. Мелкие детали в объёме → чаша или центробежный. Длинные или тяжёлые детали → ванна. Простые наружные кромки на прочной детали → барабан.
- Ловушка: заусенец снимается легко, поэтому вариант выбирают по цене — и тогда окно ржавления между отделкой и следующей операцией не планируется. Сталь, которая выходит чистой и ржавеет за ночь, была плохо маршрутизирована, а не плохо обработана.
Нержавеющая сталь
Твёрже, упрочняется, и металл, на котором агрессивный вариант показывает свою цену на кромке, а не на заусенце.
- Что работает: работают и вибрационный, и центробежный; разница в контроле. Нержавейке нужно резание по стадиям, потому что один агрессивный проход упрочняет поверхностный слой во время резания, а упрочнённый слой потом труднее отделывать.
- Что это определяет: выдерживается ли радиус кромки жёстко. Жёсткий радиус исключает самый высокоэнергетический вариант, потому что та же энергия, которая снимает заусенец, скругляет кромку сверх чертежа.
- Ловушка: предполагать, что нержавейка ведёт себя как сталь при меньшей скорости. Это не так — она упрочняется, поэтому «гонять дольше» даёт более твёрдую поверхность, а не лучшую.
Алюминий
Мягкий, и металл, на котором неверный вариант создаёт поверхность, которую затем приходится исправлять, снимая больше материала, чем потребовал бы исходный процесс.
- Что работает: более мягкое семейство или настройка с меньшей энергией на том же семействе. Пластиковый наполнитель или мелкая керамика, по стадиям: более грубая стадия для снятия припуска, более мелкая с чистым составом для блеска.
- Что это определяет: толщина стенки и то, намазывается ли деталь. Алюминий не скалывается, он намазывается, поэтому вариант, который выделяет тепло, даёт тем худший результат, чем дольше работает.
- Ловушка: использовать вариант и загрузку, настроенные под нержавейку. Такое сочетание режет слишком глубоко, оставляет грубую твёрдую поверхность, а обычное исправление — снять больше материала — идёт в неверном направлении.
Медь и латунь
Мягкие, как алюминий, но способ отказа — загрязнение и цвет, а не намазывание.
- Что работает: те же семейства, с выделенной загрузкой. Медь и латунь подхватывают железо из загрузки, которая работала по стали, и результат — пятно ржавчины на полированной детали.
- Что это определяет: требование к цвету, а не заусенец. Латунь режется быстро, поэтому заусенец редко является ограничением — ограничение в том, чтобы не изменить цвет детали и не внедрить чужеродный материал.
- Ловушка: общая загрузка. Это самая частая причина партии латуни, выходящей с тусклым налётом, и это не видно, пока детали не отполированы.
Правило
Вариант выбирается по геометрии, затем корректируется по металлу. Две детали одинаковой формы из стали и из алюминия могут использовать одно семейство станков при разной энергии и разном наполнителе — но деталь, хрупкая в одном металле, хрупка во всех, а заусенец внутри поперечного отверстия недостижим в любом металле. Металл меняет агрессивность и правила загрязнения, но не физику контакта.
Где каждый вариант не подходит
Это та часть, которую поставщик пишет реже всего, поэтому будем конкретны:
- Вибрационный поток неверен, когда заусенец находится в элементе, в который поток не может войти. У глубокого глухого паза или впадины резьбы заусенец останется и после длинного цикла, а остальная часть детали будет переработана при попытке.
- Центробежный неверен ниже примерно 0.5 mm стенки, и неверен для любой детали с элементом, который нельзя скруглять. Энергичные процессы режут везде, а не только там, где вы хотели.
- Магнитный неверен для крупных деталей и для тяжёлых заусенцев. Масса игл — это инструмент отделки и лёгкого снятия заусенцев, а не снятия припуска.
- Барабанный неверен для деталей, которые спутываются, вкладываются друг в друга или сталкиваются, и неверен там, где одна поверхность должна сохранить обработанную отделку. Свободная галтовка не учитывает примечание на чертеже.
- Любой вариант неверен для деталей, где заусенец представляет собой загнутую складку, а не кромку. Складка забивается, а не удаляется, и снова проявляется, когда деталь покрывают гальваникой или нагружают.
- Любой вариант неверен для загрузок из смешанных материалов. Загрузка, использованная по стали, а затем по алюминию, несёт загрязнение, которое проявляется царапинами → штампованные детали без спутывания и повреждений деталь о деталь и мелкий крепёж без повреждения резьбы.
Что указать в запросе предложения
- Вариант и его причину. Предложение, называющее только ёмкость, не сделало выбора. В ответе должно быть сказано, какой элемент детали исключил остальные варианты.
- Испытание на самой неблагоприятной детали. Пришлите представительные детали, включая ту, которая вас беспокоит, материал, а также и ту отделку, которая вам нужна, и ту, которую вы примете. Результат возвращается с измеренным временем цикла и расходом наполнителя. Партия, которая хорошо выглядит на простой геометрии, может упасть до половины выхода, как только элемент начнёт задерживать наполнитель.
- Сформулированный критерий приёмки. Что считается обработанной кромкой и как это будет измеряться: высота заусенца, радиус кромки, показатель шероховатости или визуальный образец, согласованный письменно. Без этого испытание скажет вам только, как выглядели детали.
- Расход наполнителя на партию. Срок службы наполнителя составляет 20–200 рабочих часов в зависимости от материала и цикла, поэтому расход нужно измерять на вашей работе. Это число определяет стоимость расходников на деталь.
- Разделение и сушка, если вариант мокрый. Наполнитель, попавший в элемент, должен выйти, а мокрый процесс требует стадии сушки, иначе остаток проявится пятнами через недели → отделение мелких деталей от наполнителя. Заложите и то и другое до прибытия загрузки.
- Сроки письменно. Стандартный станок отгружается за 25–35 дней с момента предоплаты; конфигурация под заказ занимает 45–60 дней, а сепаратор или сушилка удлиняют его. Морская перевозка из Сямыня в Роттердам или Лос-Анджелес добавляет 30–40 дней. Условия: 30% предоплаты, остаток против отгрузочных документов, станок в деревянном ящике, привинченном к паллете, и каждый станок перед отгрузкой проходит обкатку с загрузкой наполнителя.
О качестве: ассортимент прошёл типовую экспертизу на соответствие Machinery Directive 2006/42/EC в UDEM International Certification Centre по EN ISO 12100 и EN 60204-1, согласно сертификатам CE M.2023.206.C88121 (вертикальные — вибрационные и барабанные станки) и M.2023.206.C88120 (горизонтальные — дисковые и магнитные станки), оба действительны до 2028-07-24; система качества сертифицирована по ISO 9001:2015 согласно сертификату 00726Q01571R001, действительному с 2026-06-03 по 2029-06-02. Компания владеет 24 предоставленными китайскими правами интеллектуальной собственности (1 патент на изобретение, 17 полезные модели, 6 патенты на дизайн), при этом двадцать один платформа станков охвачены двумя сертификатами типовой экспертизы (8 вертикальных, 13 горизонтальных, без пересечения). Оборудование производится в Сямыне с 1992.
Эксплуатационные данные, применимые к любому мокрому варианту: шум 75–85 dB(A) на расстоянии одного метра и питание трёхфазное 380 V или 415 V / 50 Hz, причём 220 V доступно на меньших установках. Согласуйте и то и другое до заказа.
Частые вопросы
В чём разница между станком для снятия заусенцев и отделочным станком? На практике это одно и то же оборудование: наполнитель, состав и время определяют, снимает ли цикл заусенец, сглаживает поверхность или осветляет её. Поэтому «станок для снятия заусенцев» описывает настройку процесса на семействе станков, а не отдельный класс оборудования.
Какой вариант лучше для заусенцев внутри поперечного отверстия? Обычно магнитная отделка, потому что масса игл следует контуру и достигает элемента, в который поток не может войти. Потоковый станок с очень мелким наполнителем может достичь неглубокого элемента, но глубокое поперечное отверстие — это то место, где варианты расходятся.
Может ли один станок снимать заусенцы и полировать? Он может выполнять и то и другое, но не за один цикл. Оба требуют разных градаций наполнителя и длин цикла, поэтому при одной загрузке одно из двух сделано плохо. Двухстадийный процесс с чистой сменой между стадиями — воспроизводимый ответ.
Сколько времени занимает снятие заусенцев? Лёгкое снятие занимает 10–20 минут; тяжёлый заусенец или жёсткий контроль радиуса кромки требует больше, а последующая полировка с высокой отделкой занимает 2–8 часов. Опубликованный цикл предполагает материал и съём, которые могут быть не вашими, поэтому и существует испытание.
Вы отделяете детали от наполнителя? Это нужно планировать, а не импровизировать. Сито или отделяющее устройство просты для детали, намного крупнее наполнителя, и становятся конструкторской задачей, когда они близки по размеру — именно на этом этапе и надо это поднимать, а не после прибытия загрузки.
 +86-592-2381506


 Поддержка сети IPv6
