


Следы шлифовки и зачистки: почему полировка не удаляет их, а заменяет
Любая проблема финишной обработки закладывается на ранних этапах. Следы на детали — параллельные риски от шлифкруга, дуги от шлифленты или гребешки от фрезы — определяют задачу финишного этапа. Никакая чистовая операция не сделает больше, чем позволяют эти исходные следы.
Главное правило в цеху: полировка не удаляет эти следы. Она заменяет их более мелкими, неглубокими и однородными. Как только этот принцип понятен, большинство трудностей с тем, почему стойкие следы шлифования или риски от шлифовки не исчезают, отпадает само собой.
Связь этого руководства с другими материалами: Выбор инструмента описан в статье виды оборудования для снятия заусенцев и границы инструмента. Выровняв исходные риски, выберите финальный блеск по материалу брашированная, сатиновая или зеркальная отделка. О зеркальном блеске см. как добиться зеркальной полировки нержавеющей стали механическим способом.
Сначала разделите три разные проблемы: следы от галтовки (устранение царапин, вмятин и неравномерных результатов при виброгалтовке), забоины при транспортировке или эксплуатации (восстановление поверхности) и равномерные следы инструмента по всей партии (данное руководство).
Три типа следов, три профиля
Операторы часто сводят любые видимые риски к шероховатости обработанной поверхности. На практике шлифкруги, шлифленты и резцы оставляют три совершенно разных геометрических профиля.
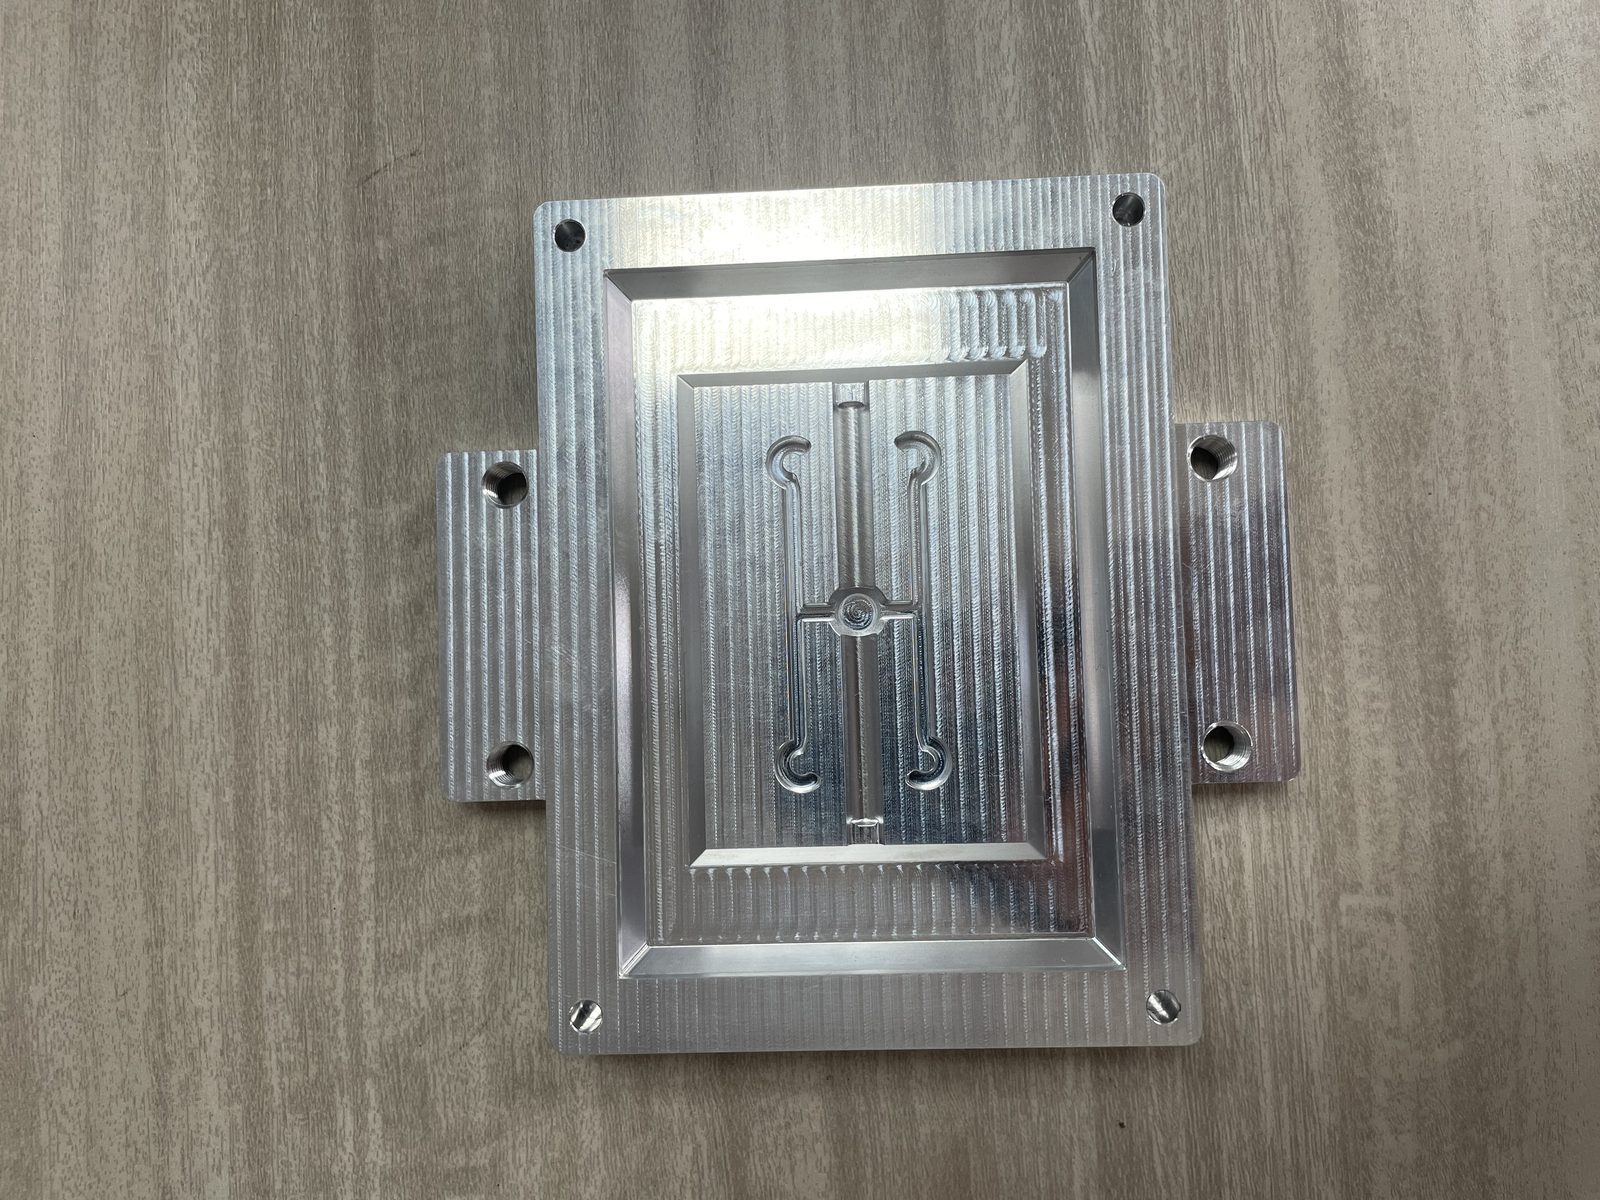
Следы шлифования — параллельные, равномерные, направленные
Настоящие следы шлифовки возникают при прямолинейном движении жесткого круга по детали, нарезающего параллельные, плотно расположенные прямые линии в одном направлении. При плоском шлифовании латуни, углеродистой или инструментальной стали эти канавки узки сверху, но круты и глубоки у основания.
Следы шлифовки — дуги, случайные направления и причины
Шлифовальные ленты, лепестковые круги и орбитальные подошвы имеют гибкую основу. Даже автоматические линии для шлифовки нержавейки оставляют полосы с легким уводом, а ручная шлифовка нержавеющей стали создает размашистые дуги, завитки и крючкообразные следы разворота там, где нажим кромкой врезается глубже плоскости.
Следы мехобработки — гребешок вдоль траектории инструмента
Следы мехобработки — геометрические выступы от вершины инструмента при постоянном шаге смещения. Точеные валы имеют непрерывную спиральную канавку, а фрезерованные плиты — параллельные дорожки с периодическими гребешками и редкой вибрацией на углах.
Почему профиль определяет маршрут
Разница между тремя типами следов — не только в шероховатости на ощупь. Геометрия их сечения определяет то, как финишный абразив взаимодействует с поверхностью.
| Тип следов | Геометрический профиль | Типичный источник | Направленность | Заменит ли галтовка? |
|---|---|---|---|---|
| Следы шлифовки (круг) | Параллельные, крутые V-образные канавки | Плоскошлифовальный или жесткий круг | Ярко выраженная, линейная | Форму — да, глубину часто нет — глубокие риски требуют зачистки лентой |
| Следы машинной шлифовки | Параллельные линии разной глубины | Широколенточный станок или гриндер | Выражен вдоль хода ленты | Да, если неглубокие — тонкое зерно ленты чисто сгладит |
| Следы ручной шлифовки | Широкие дуги, завитки и крючки реверса | Ручная лента, лепестковый круг или пад | Хаотичные, разнонаправленные | Да, с осторожностью — галтовка сразу вскроет глубокие крючки |
| Следы точения (токарные) | Сплошная винтовая канавка с ровным гребнем | Подача токарной пластины | Винтовые по диаметру | Да — наполнитель хорошо срезает винтовые гребни |
| Следы фрезерования (гребешки) | Периодические параллельные гребешки и валики шага | Торцевая, концевая или сферическая фреза | Выражены вдоль пути фрезы | Да — керамический или пластиковый наполнитель сглаживает гребешки |
| Прижог / побежалость | Соломенный, коричневый или синий оттенок без канавок | Перегрев от трения при сухом шлифовании | Нет (термозона) | Нет — цвета побежалости — оксидный слой, а не канавка |
Обратите внимание на последнюю строку: соломенный или синий прижог шлифовки — оксидный слой, а не риска. Галтовочные тела выравнивают выступы, тогда как цвета побежалости требуют травления или лучшей СОЖ.
Линия, где нельзя ошибиться: глубина
Когда детали поступают на финишный участок, первый вопрос — насколько глубоко под поверхностью залегают следы обработки.
Три проверки в порядке их выполнения
Для практической оценки шероховатости поверхности на верстаке не нужен лабораторный прибор. Опытные техники последовательно выполняют три качественные проверки:
- Проверка скользящим светом под малым углом: Направьте свет фонаря почти параллельно детали, затем строго сверху: следы, видимые лишь под углом, неглубоки, а заметные сверху — глубокие.
- Проверка ногтем поперек рисок: Проведите ногтем поперек следов: если он цепляется, канавка слишком глубока для рентабельной галтовки, а плавное скольжение означает мелкую текстуру.
- Проверка влажной тканью: Протрите деталь влажной тканью и осмотрите сырой: вода скрывает мелкую дымку, поэтому любая видимая сквозь воду линия — глубокая.
Что показывает каждая проверка в отличие от других
Каждая проверка закрывает слепые зоны остальных. Скользящий свет быстр, но преувеличивает микротекстуру; проверка ногтем оценивает крутизну стенок, но не достает до мелких отверстий; протирка салфеткой работает в углублениях, но меняется при высыхании.
Где проверки расходятся и что это значит
Лучшую диагностическую картину дает расхождение трех проверок:
- В скользящем свете вид плохой, ноготь скользит легко, а салфетка скрывает дефект: Мелкая визуальная текстура; стандартная мокрая или сухая галтовка чисто снимет ее.
- В скользящем свете дефект умерен, ноготь цепляется, а салфетка не скрывает его: Узкая канавка с крутыми стенками; галтовка лишь скруглит верхние кромки и оставит теневую линию.
- Верхний свет показывает полосу, ноготь не цепляется, а смачивание ничего не меняет: Глубина канавки нулевая; это прижог от шлифовки, шов материала или размазанная паста.
Что на деле делает полировка
Как только вы научитесь определять глубину дефекта, можно разобрать главное заблуждение на производстве.
Замещение, а не удаление
Полировка не удаляет следы; она заменяет их более мелкими, неглубокими и однородными следами. Каждая лента, брусок или круг прорезает микробороздки, перекрывая старые впадины более плотной сеткой рисок. Поэтому первый вопрос — не какой станок купить, а оставляет ли выбранный абразив меньший след, чем исходный.
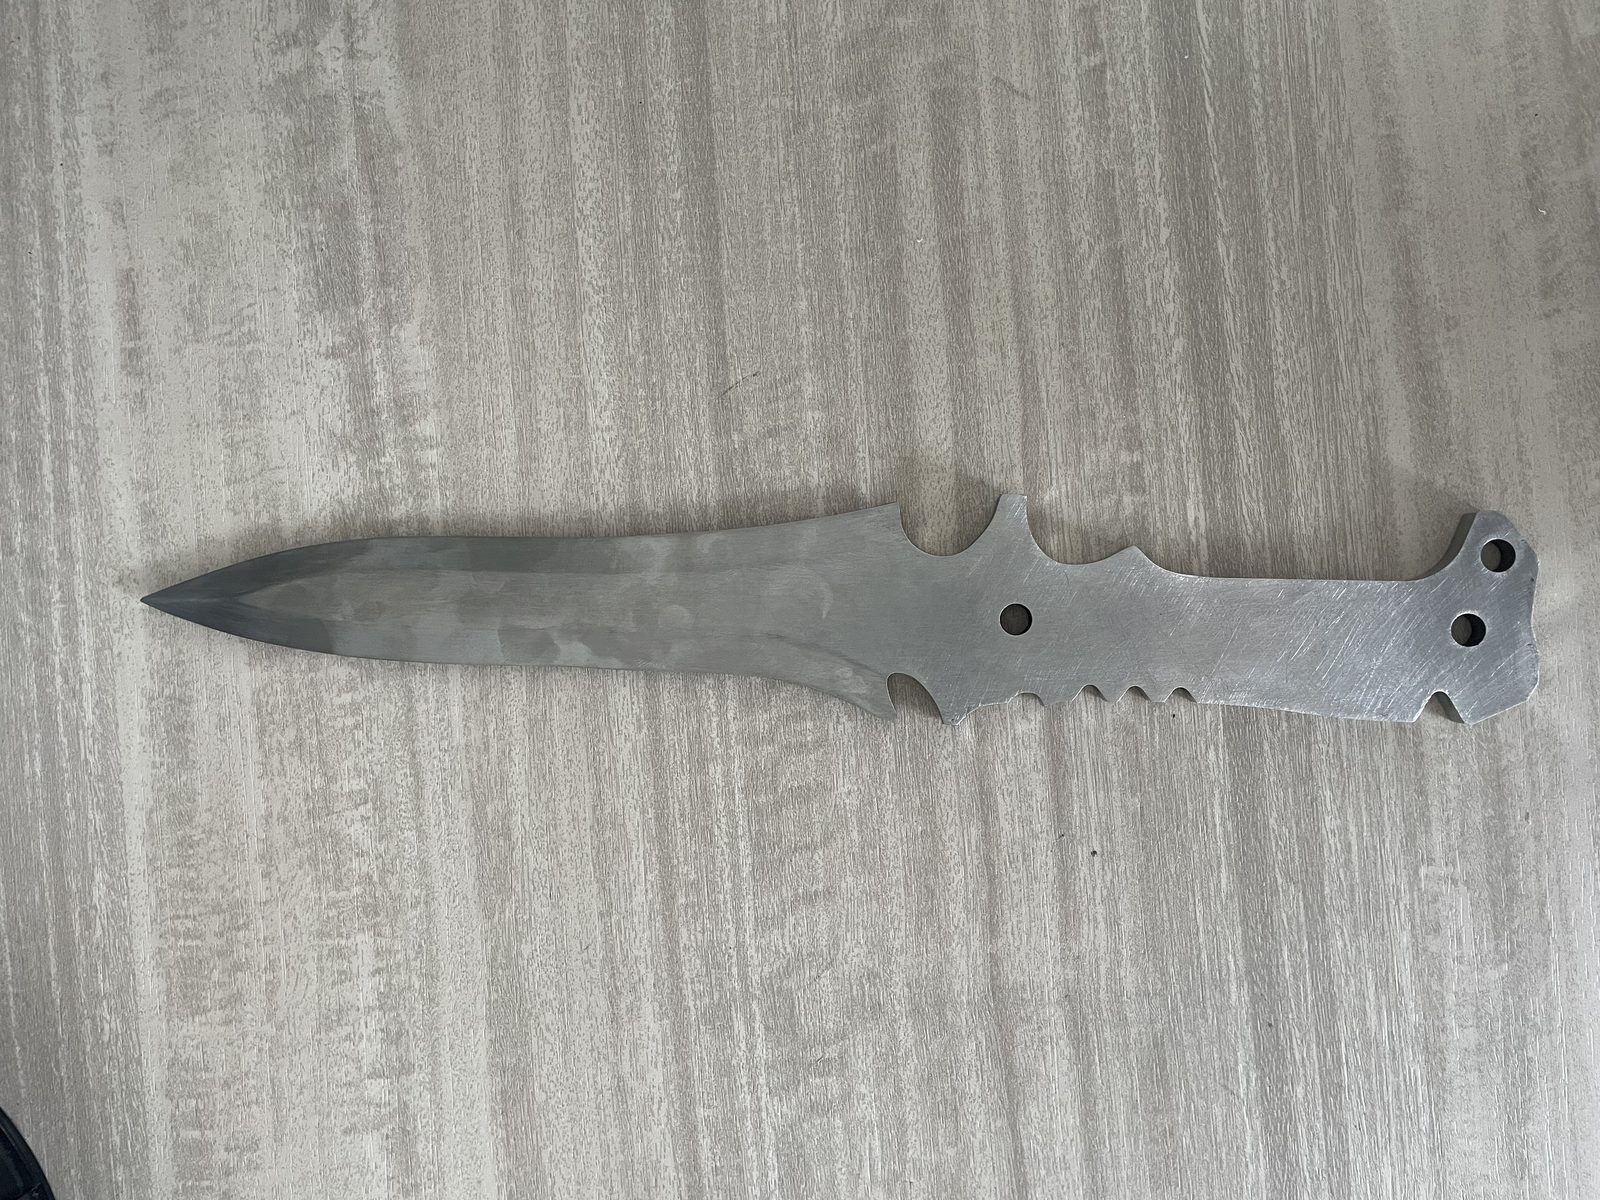
Почему более грубый этап ухудшает вид детали, а не улучшает
Если выбранный абразив или лента оставляют более глубокий след, чем исходная шероховатость обработанной поверхности, текстура становится лишь грубее. Это объясняет две частые жалобы на производстве:
- Почему многочасовая галтовка не дает результата: Сверхмелкий абразив лишь полирует выступы над глубокими бороздами шлифовки, усиливая контраст, из-за чего темные линии видны еще сильнее.
- Почему детали получаются пятнистыми: Крупный абразив оставляет более глубокие хаотичные выбоины, чем исходный резец, создавая шероховатую «апельсиновую корку».
Почему возникает переполировка и во что она обходится
Чтобы сгладить глубокий след, нужно снять окружающий металл до самого дна впадины. Попытка убрать глубокие следы шлифовки долгими циклами галтовки скруглит выступающие углы, бобышки и резьбу задолго до исчезновения рисок на плоскости.
Три пути, и какой из них ваш
Все цеховые методы удаления следов инструмента сводятся к трем механическим путям (плюс химическая обработка).
Механическое удаление — единственный путь для глубины
Глубокие сварочные задиры или следы обдирки требуют контактного или ленточного шлифования для быстрого срезания выступов. Мы не выпускаем ленточные или шлифовальные станки, но правило строгое: если канавка сильно цепляет ноготь, сгладьте ее лентой перед галтовкой.
Массовая обработка — замена следов во всей партии
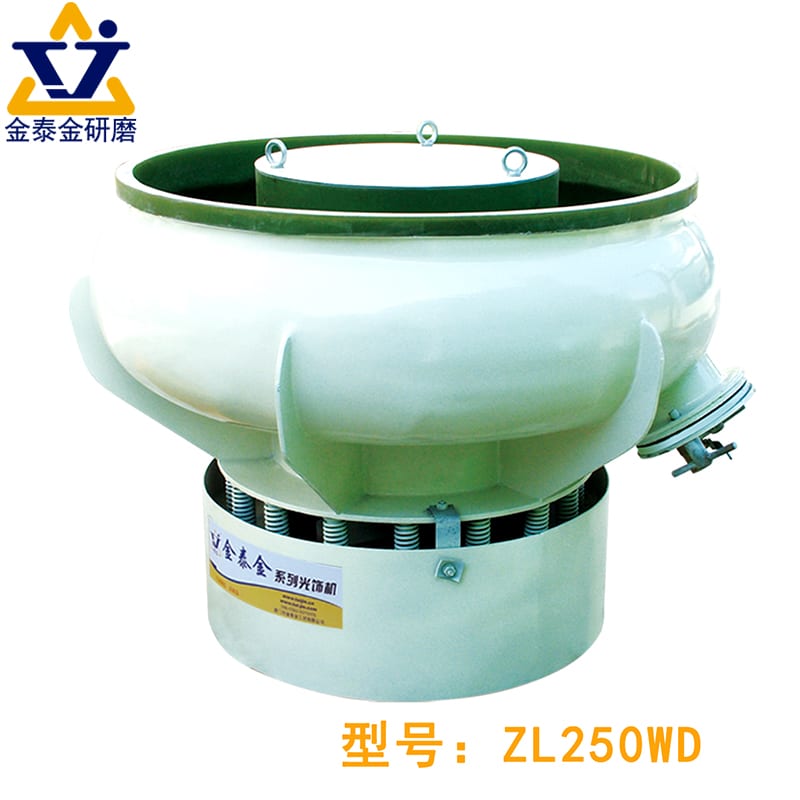
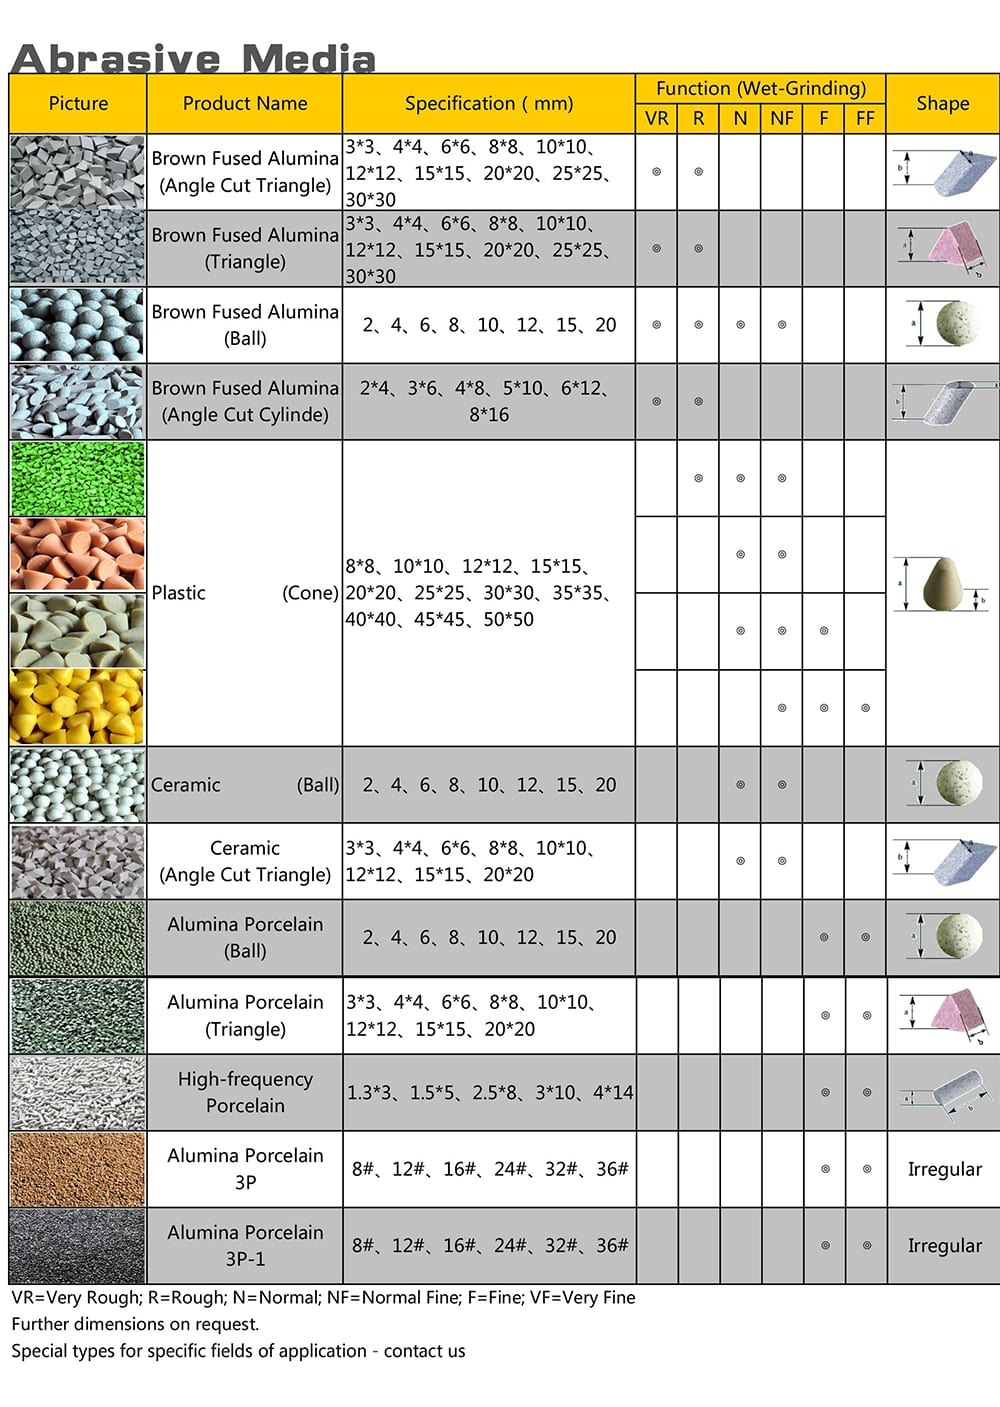
Когда глубокие задиры выровнены, в дело вступает массовая отделка в виброотделочной машине, лотковых вибраторах или вращающихся барабанах для галтовки. Покупатели, которые ищут шлифовальный барабан или галтовочный шлифователь, используют эти подвижные среды, чтобы заменить следы фрезы, токарные борозды и легкие риски от ленты на однородную матовую, сатинированную или блестящую поверхность для всей партии.
Ручная доводка — восстановление текстуры в одной зоне
Третий путь — ручная доводка с помощью ручных нетканых салфеток или доводочных лент. Оператор аккуратно сглаживает зону ремонта и наносит подходящую текстуру на этот участок. Это подходит для крупных сварных рам или смонтированных панелей, но слишком медленно для серийных деталей.
Таблица маршрутов
| Метод обработки | Физическое воздействие | Глубина удаляемых рисок | Оптимально для | Есть в нашем оборудовании? |
|---|---|---|---|---|
| Механическая лента / круг | Срезает глубокие гребни под высоким местным давлением | Глубокие задиры от круга, валики швов | Листы, сварные узлы, точечное выравнивание | Нет — мы не выпускаем ленточные или шлифовальные станки |
| Мокрая галтовка | Заменяет направленные риски однородной текстурой | Мелкие и средние гребешки, легкие следы ленты | Обработанные кронштейны, клапаны, шестерни, штамповки | Да — виброчаши, лотки, барабаны, центробежные установки |
| Сухая галтовка | Убирает микродымку для теплого сатина или яркого блеска | Только ультратонкий выровненный сатин | Финишная полировка латуни, стали, фурнитуры | Да — сухие барабаны, чаши и органические наполнители |
| Ручная доводка | Сглаживает переходы и восстанавливает линейную риску | Отдельные царапины или стыки сварных швов | Установленные панели, крупные баки, ремонт на объекте | Нет — ручные пады и портативный инструмент |
| Электрополировка | Электрохимически растворяет микровыступы | Только микрошероховатость и матовость | Медицинские трубки, внутренние коллекторы, стойки | Нет — химическая ванна и линия выпрямителей |
| Травление и пассивация | Химически удаляет окалину и цвета побежалости | Нулевая глубина рисок (удаляет цвет) | Прижоги от шлифовки, сварочная окалина, пассивация | Нет — линия кислотного травления погружением |
Когда следы невозможно удалить
Каждый цех сталкивается с чертежами, где полностью удалить исходные следы физически невозможно или дорого. Своевременное выявление этих четырех случаев предотвращает брак партии.
Глубина, которую не достать
Галтовка распределяет низкое давление по тысячам камней, сохраняя геометрию детали и ограничивая глубину съема. Если грубые следы шлифовки залегают слишком глубоко, дополнительная галтовка лишь заглаживает стенки рисок, стачивая саму деталь.
Кромка, которую не сохранить
Удаление глубоких следов и сохранение острых кромок или жестких допусков несовместимы. Снятие металла до дна риски скругляет углы еще быстрее, поэтому главный вопрос — какой радиус кромки допустим для детали.

Когда «достаточно хорошо» — верное инженерное решение
«Устранение каждого видимого следа» — не инженерная цель; цель — достичь функционального класса по чертежу. Путаница этих целей ведет к переобработке. Если чертеж задает требования по шкале шероховатости обработанной поверхности, слабая сглаженная тень от фрезы, обеспечивающая герметичность и адгезию покрытий, — признак годной детали; стачивать ее сильнее — значит тратить деньги и портить допуски.
Когда честный ответ — другой техпроцесс
В трех случаях галтовка — заведомо неподходящий процесс:
- Глубокие отверстия и глухие карманы: Абразивные тела не могут эффективно циркулировать в узких полостях; используйте хонингование или магнитную полировку иглами.
- Прецизионные базы: Защищайте острые монтажные площадки при галтовке или галтуйте отливки до чистового фрезерования баз на ЧПУ.
- Цвета побежалости от шлифовки: Синий или соломенный оттенок — это оксидный слой; применяйте травление и наладьте подачу СОЖ, а не усердствуйте с галтовкой.
Последовательность техпроцесса: где возникают ошибки
Переход детали от черновой мехобработки или шлифовки к гладкой сатиновой или зеркальной отделке — особенно при шлифовке и полировке нержавеющей стали или латунной фурнитуры — требует строгой ступенчатой последовательности.
Как выглядит реальная последовательность
Каждая грамотная промышленная последовательность включает пять этапов, где каждый шаг оставляет строго меньший и более мелкий след, чем предыдущий:
- Первый этап (предварительное профилирование): Мехобработка, шлифовка или грубая лента задают геометрию и оставляют самые глубокие направленные риски.
- Второй этап (уменьшение шероховатости): Проход более мелкой лентой или мокрая обработка средними керамическими шлифовальными телами срезает острые гребни до менее глубокой матовой текстуры.
- Третий этап (сатинирование): Пластиковые тела низкой плотности сглаживают ямки от керамики в однородный сатин (см. как выбрать керамические или пластиковые тела для деталей из алюминия, латуни и стали).
- Четвертый этап (финишный блеск): Обработанная ореховая скорлупа или кукурузный гранулят как сухие полировальные тела с пастой для полировки металла создают яркий глянец.
- Пятый этап (промывка & пассивация): Очистите и высушите детали; затем пассивируйте нержавеющую сталь, так как абразив снимает ее естественную защитную пленку.

Два самых проблемных перехода
Большинство дефектов отделки возникает на двух переходах:
- От грубой ленты сразу к мягкому пластиковому наполнителю: При шлифовке нержавеющей стали грубой лентой мягкие пластиковые конусы не достают до глубоких борозд, скругляя углы и оставляя видимые риски. Добавьте проход мелкой лентой или этап керамической галтовки.
- С этапа грубой обработки сразу к финишному глянцеванию («ярко, но волнисто»): Переход от грубой обработки к сухой полировке повышает блеск без сглаживания впадин, делая детали «яркими, но волнистыми» или «блестящими с фантомными следами» под углом света.
Почему пропуск этапа обходится дороже, чем его повтор
Пропуск этапа в ступенчатой обработке почти всегда обходится дороже, чем запуск дополнительной стадии. Грубые царапины скрываются в матовой поверхности и проявляются лишь после финишного глянцевания, вынуждая зачищать и повторно обрабатывать всю партию.
| Этап процесса | Исходное состояние | Назначение этапа | Последствия пропуска |
|---|---|---|---|
| Предшлифовка / выравнивание лентой | Глубокие борозды круга, валики швов | Сглаживает канавки вровень с плоскостью | Галтовка скругляет кромки, не удаляя борозды |
| Грубая керамическая галтовка | Гребешки фрезеровки, бороздки точения | Срезает гребни в однородные матовые лунки | Линейные следы инструмента доходят до полировки |
| Сатиновая доводка пластиком | Матовые лунки от керамики | Сглаживает лунки в плотный сатиновый слой | Финишный глянец бугристый или с шагренью |
| Сухая полировка / полировка пастой | Гладкий, ультратонкий сатин | Повышает блеск без нарушения геометрии | Детали остаются матово-серыми, без блеска |
| Промывка, сушка и пассивация | Блестящий металл с мылом или активной пленкой | Удаляет остатки и восстанавливает защиту от коррозии | Паста проступает; чайный налет на нержавейке |
Что мы делаем и чего не делаем
Компания Xiamen Jin Tai Jin Grinding Technology Co., Ltd., сертифицированная по стандартам ISO 00726Q01571R001 и CE, выпускает системы галтовки на базе 21 станочных платформ и 24 объектов ИС в 6 линейках продукции. Поскольку сглаживание следов обработки затрагивает разные сферы, мы четко разграничиваем: что мы производим, а что нет.
Сферы применения нашего оборудования
Мы производим оборудование для галтовки и расходные материалы, устраняющие следы предшествующей мехобработки и шлифовки:
- Оборудование и расходные материалы: мы выпускаем круговые и лотковые вибромашины, барабаны, центробежно-дисковые и роторные установки, магнитные галтовки, сушки, керамические и пластиковые абразивы для мокрой обработки, органические наполнители для сухой обработки и компаунды.
- Наша реальная ценность: Галтовка не устраняет глубокие борозды от шлифовальных кругов. Ее суть — заменять направленные неровности обработки и следы шлифовки однородной ненаправленной матовой, сатинированной или глянцевой отделкой на всех деталях в партии.
Что мы не делаем — прямо
Для четкого планирования ваших процессов перечислим то, чего мы не поставляем:
- Без обдирочных и ленточно-шлифовальных станков: Мы не производим плоскошлифовальные и ленточные станки, УШМ и станки с ЧПУ.
- Без линий химии, гальваники и пассивации: Мы не поставляем ванны электрополировки, емкости травления или пассивации, гальванические линии, системы анодирования и камеры порошковой окраски.
- Без ручного инструмента и услуг субподрядной обработки: Мы не продаем ручные шлифовальные бруски и не оказываем контрактных услуг по штучной финишной обработке деталей.
Когда это проблема партии, а не ремонта
Царапина на одной детали — ошибка при обращении; одинаковые следы на каждой детали в корзине — пропущенный этап в техпроцессе. Когда каждый фрезерованный кронштейн, латунный фитинг или штамповка приходят с одинаковыми следами ленты или гребешками, виброгалтовка превращает медленную ручную доводку в повторяемый серийный процесс.
Часто задаваемые вопросы
Удаляет ли галтовка следы шлифовки?
Да, до определенной глубины — и строго говоря, галтовка заменяет следы шлифовки более мелкой равномерной текстурой, а не стирает металл бесследно. Неглубокие риски от круга или ленты чисто сглаживаются керамическими телами, а глубокие борозды, цепляющие ноготь, требуют более мелкой ленты перед галтовкой.
Уйдут ли следы шлифовки при полировке?
Только если полировка снимает слой до дна шлифовочных рисок или если сначала перейти на более мелкие промежуточные абразивы. Переход от грубой шлифовки нержавеющей стали сразу к полировальному кругу или сухой галтовке лишь придаст блеск выступам, оставив дуги рисок заметными под ним.
Следы какой глубины удаляет галтовка?
Проведите три простых цеховых теста перед загрузкой станка. Следы, видимые под косым светом, гладкие на ощупь ногтем и исчезающие при смачивании водой — идеальный случай для галтовки; борозды, цепляющие ноготь и заметные через воду, слишком глубоки.
Почему детали блестят, но следы все еще видны?
Финишное глянцевание повысило отражательную способность без выравнивания рельефа канавок — дефект «блестящий, но волнистый» или «глянец с фантомными следами». Сухая галтовка или полировка лишь придают блеск контуру; для удаления грубых рисок сначала нужен промежуточный этап сглаживания керамикой или пластиком.
В чем разница между следами шлифования и следами механической обработки?
Следы шлифования — это узкие прямые бороздки с крутыми стенками от зерен жесткого круга, а следы мехобработки — периодические геометрические гребешки от шага токарной пластины или фрезы. Галтовочные тела срезают гребешки мехобработки намного быстрее, чем выравнивают глубокие шлифовальные борозды.
Нужна ли шлифовка перед галтовкой?
Это зависит от глубины исходных рисок. Стандартные гребешки ЧПУ-фрезерования, следы точения или легкие риски от ленты можно сразу загружать в виброгалтовку, тогда как глубокие борозды от зачистки швов, грубые следы диска или линии разъема требуют предварительной ленточной шлифовки.
 +86-592-2381506


 Поддержка сети IPv6
