


Галтовочный барабан: что охватывает название и как деталь выбирает тип
Галтовочный барабан — это не машина. Это название класса, которым покупатели и продавцы обозначают любую отделочную машину, работающую так: детали помещают в загрузку абразивного наполнителя и приводят эту загрузку в движение. Под одним названием скрываются четыре механизма, которые ведут себя совершенно по-разному: вращающийся барабан, вибрационная чаша, вибрационная ванна и высокоэнергетический центробежный барабан или диск.
Поэтому двое могут сказать «нам нужен галтовочный барабан» и иметь в виду машины, которые различаются тем, до чего они достают, во сколько обходится их эксплуатация и какие формы деталей они портят. Эта страница отделяет название класса от машин, которые в него входят, и затем делает единственное, что действительно решает выбор: исходит из формы детали и из того, как её нужно подавать, а не из названия машины.
Сам процесс на машине — марка наполнителя, снимаемый припуск, цикл, момент, когда загрузка выработана, — вопрос отдельный; он рассмотрен в разделе процесс удаления заусенцев и в руководстве по выбору вибрационной машины. Эта страница заканчивается на решении о типе.
Четыре машины, скрывающиеся за названием
| Тип | Как движется загрузка | Что это даёт | Во что это обходится |
|---|---|---|---|
| Вращающийся барабан | Вращается вся камера; загрузка и детали пересыпаются вместе, скользя по стенке барабана | Просто, надёжно, щадит собственную геометрию детали; со временем деталь получает одинаковую обработку со всех сторон | Медленно; деталь подставляет ту грань, которую даёт пересыпание; длинные или плоские детали могут скользить, а не перекатываться |
| Вибрационная чаша | Чаша на пружинных опорах с эксцентриковым двигателем гонит загрузку по тороидальному потоку — вверх по стенке, вниз к центру | Наполнитель обтекает деталь со всех сторон и достаёт до граней, которые барабан никогда не подставляет; универсальное решение для смешанной загрузки мелких деталей | Детали должны быть достаточно мелкими, чтобы поток их нёс; длинные детали ложатся поперёк потока |
| Вибрационная ванна | Камера с прямыми стенками вибрирует и гонит загрузку волной по своей длине | Несёт длинные, тяжёлые и громоздкие детали, которые не берёт чаша; загрузка открытая и простая | Концы длинной детали получают иной контакт, чем середина |
| Высокоэнергетический (центробежный барабан или диск) | Герметичные барабаны быстро вращаются вокруг собственной оси, либо диск разгоняет загрузку навстречу закреплённой детали | Гораздо более энергоёмкий съём, поэтому короткий цикл на прочных деталях; дисковые версии удерживают деталь для контролируемого местного съёма | Не подходит для тонких стенок и для всего, что легко повредить; стоимость на деталь выше |
Две реальные формы машины показывают, что эта таблица означает на практике. Барабан — это камера с дверцей: линейка вращающихся барабанов в каталоге начинается с 160 L с двигателем 1.1 kW при 0–50 rpm и доходит до 400 L с 2.2 kW при 0–50 rpm, а барабан вмещает загрузку 80 L и 200 L соответственно. А вибрационная чаша — это круглая камера с центральной ступицей и потоком, который видно, и ванна — это прямая камера, которая несёт загрузку волной. Тот же наполнитель, та же деталь, другой ответ.
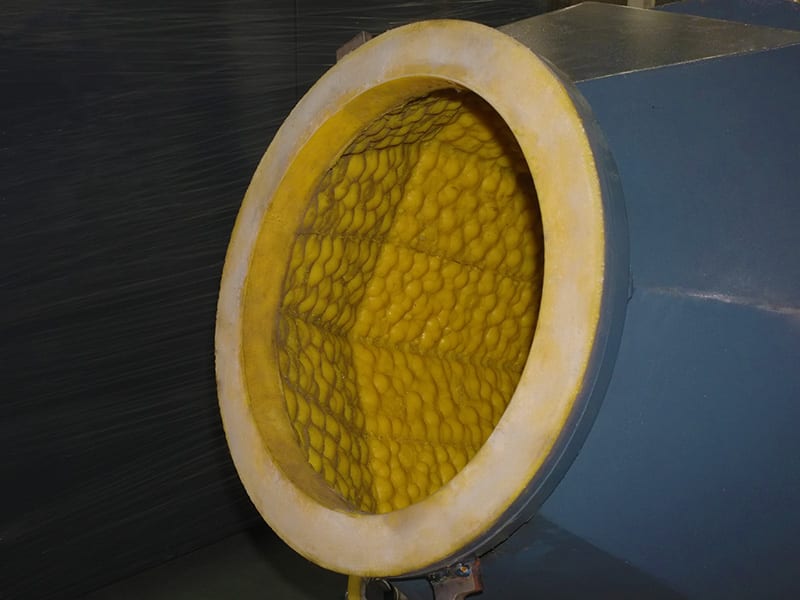
Внутренняя часть круглой чаши: один из четырёх типов машин, продаваемых под единым названием «галтовочный барабан».
Тип выбирает деталь: четыре вопроса по порядку
1. Деталь опускают в загрузку или закрепляют? Если её можно просто опустить, ответ — один из четырёх типов со свободным наполнителем, перечисленных выше. Если её нужно удерживать в оснастке — длинный вал, деталь, подачу которой требуется контролировать, — вы уже вне этого класса и переходите к драг-финишингу или к обработке диском.
2. Какова длина детали относительно камеры? Это самый надёжный отсекающий признак. Деталь длиннее примерно трети полезного размера камеры ложится поперёк потока: она перестаёт двигаться, середина не получает контакта, а концы получают его с избытком. Ванна справляется с длиной лучше чаши, потому что волна идёт вдоль камеры; хуже всего с этим у барабана: длинная деталь ложится поперёк пересыпания и скользит.
3. Насколько мал самый мелкий элемент? Наполнитель не должен быть крупнее примерно трети самого мелкого элемента детали — это задаёт верхний предел размера наполнителя, а он, в свою очередь, определяет тип: мелкий наполнитель плохо циркулирует в медленном пересыпании барабана, и его труднее отделить от мелких деталей. Мелкие элементы вместе с мелкими деталями указывают на чашу и её сепарационное сито.
4. Процесс мокрый или сухой? Это не предпочтение, а свойство машины в её исполнении. Мокрый режим — это камера с рабочим раствором компаунда, сливом, насосом и последующей сушкой; сухой — это камера, которая держит деталь холодной и отводит пыль. Керамические, фарфоровые и пластиковые тела работают в мокром режиме; скорлупа ореха, дерево, бамбук и каменный порошок — в сухом. Барабан для сухой работы обычно футеруют деревом или бамбуком, а не сталью, по причине, которую объясняет следующий раздел.

Литьевые корпуса с глубокими рёбрами: профиль детали, который сдвигает выбор от чаши к ванне.
Цифры, которые отсекают тип
Три цифры снимают большую часть споров ещё до испытания:
Объём камеры против объёма загрузки. Рабочее правило для вибрационной камеры: загрузка занимает около трети рабочего объёма, а остальное — наполнитель, который должен циркулировать. Камера, купленная «под размер партии» и набитая до края, не обеспечивает сдвига наполнителя, поэтому отделка получается мягкой и неравномерной, а цикл идёт дольше опубликованного времени. В каталожной линейке барабанов номинальный объём барабана и вмещаемая загрузка указаны отдельно — 160 L вмещает 80 L, 400 L вмещает 200 L — и это и есть то соотношение, о котором говорит правило.
Скорость вращения или вибрации против массы загрузки. Барабан на 0–50 rpm и высокоэнергетический центробежный барабан на 0–170 rpm при схеме загрузки 15 × 4 кг — это не один процесс на разных скоростях; один позволяет загрузке пересыпаться под действием силы тяжести, другой прижимает её к детали. Покупка более быстрой машины, чтобы «была возможность», даёт машину, которая портит детали, для которых была права медленная.
Шум и энергоснабжение: это решения по зданию. Рассчитывайте, что галтовочный барабан попадёт в диапазон 75–85 dB(A) на расстоянии одного метра, и что потребуется трёхфазное питание 380 V или 415 V при 50 Hz, причём 220 V доступно только на младших моделях. Ни то, ни другое нельзя исправить позже выбором другой машины: и то и другое определяется местом установки и возможностями здания.
Что четыре типа делают плохо, по деталям
Эту таблицу стоит сохранить: именно здесь покупают не тот тип:
| Деталь | Тип, который не справляется | Почему |
|---|---|---|
| Длинные тонкие валы, трубы, профили | Вращающийся барабан; небольшая чаша | Деталь ложится поперёк пересыпания или перекрывает поток, поэтому контакт есть только на концах |
| Тонкостенные корпуса, лист тоньше примерно 0.5 mm | Высокоэнергетические типы; тяжёлая загрузка в любом типе | Коробление наступает раньше, чем отделка |
| Детали с мелкой резьбой или элементом 3 mm | Любой тип, где наполнитель крупнее трети элемента | Наполнитель заклинивает, а не обрабатывает, и элемент повреждается при извлечении |
| Смешанная загрузка из множества мелких деталей | Ванна, для большинства партий | Открытая камера позволяет деталям стоять на месте, а не проходить мимо наполнителя |
| Деталь, которой нужна изотропная, ненаправленная отделка | Любой процесс с одним направлением | Вращающийся барабан оставляет собственное направление; направление отделки — свойство движения |
| Одна крупная тяжёлая отливка | Чаша | Деталь не несётся потоком и экранирует собственные поверхности |
Первая и последняя строки — самые дорогие: обе детали на бумаге помещаются в барабан. Вместимость барабана указывают в литрах, но длинная деталь, которая физически влезает, всё равно не будет обработана правильно.
Где галтовочный барабан вообще не справится
- Заусенцы внутри глубокого пересекающегося отверстия или в корне резьбы. Свободный наполнитель туда не входит и не задерживается; ответ — магнитная обработка, которая заводит в элемент массу гибких игл.
- Деталь, которая должна выйти с острой кромкой. Все четыре типа скругляют всё, до чего достают. Настройки, оставляющей кромку нетронутой, не существует.
- Деталь, которую нужно обработать только по одной заданной поверхности. Свободный наполнитель обрабатывает все поверхности одинаково; маскирование — не процесс.
- Деталь слишком крупная или партия слишком мала, чтобы оправдать партию. Единичная работа на крупном компоненте — это другой класс машины, а не более крупный галтовочный барабан.
- Отделка, заданная так, что одной блестящей детали недостаточно. Стабильность по партии — отдельная дисциплина, не совпадающая с вопросом «может ли эта машина дать блеск»; тип, способный дать отделку, всё равно может провалиться по повторяемости.
Если деталь попала в этот список, смена марки наполнителя её не спасёт. Именно поэтому эта страница идёт перед страницей о процессе: решение о типе стоит выше решения о загрузке.
Что нужно определить до запроса цены на тип
- Самая тяжёлая и самая длинная деталь, названные отдельно. Не средняя деталь. Самая тяжёлая задаёт загрузку, самая длинная задаёт тип.
- Самый мелкий элемент с детализацией по чертежу. Отверстия, пазы, шаг резьбы, внутренние радиусы. Именно к нему применяется правило трети.
- Мокрый или сухой режим — по материалу и отделке. Мокрый для стали и для всего, что будет покрываться гальваникой или пассивироваться, с заложенной в бюджет сушкой; сухой — для деталей, которые покрылись бы пятнами, покоробились или приобрели плёнку.
- Цель по отделке в виде двух чисел. Снимаемый припуск и внешний вид. Опубликованный цикл предполагает материал и съём, которые могут быть не вашими.
- Критерий приёмки, в письменном виде, до испытания. Испытание без него не может провалиться и потому не может быть зачтено.
- Объём и номенклатура. Машина, настроенная под одно семейство деталей, простаивает всю жизнь на производстве с широкой номенклатурой; тип, который дёшево переналаживается, стоит больше, чем тип с более высокой стоимостью часа.
По поставке: стандартная машина отгружается за 25–35 дней с момента внесения аванса, конфигурация под заказ — за 45–60 дней, наполнитель и компаунд добавляют около недели. Минимальный заказ — одна машина, условия — аванс 30% с оплатой остатка против отгрузочных документов, а стандартная упаковка включает комплект запчастей, стартовый набор наполнителя и компаунда, инструмент и руководства. Каждый станок перед отправкой проходит обкатку с наполнителем.
Часто задаваемые вопросы
Галтовочный барабан — это то же самое, что вибрационный галтовочный станок? Нет. Вибрационная машина — одна из ветвей этого класса: она двигает загрузку вибрацией. Вращающийся барабан двигает загрузку вращением всей камеры, а высокоэнергетическая машина прижимает её центробежной силой. Все они — галтовочные барабаны, и различия между ними определяют, какие формы деталей они способны отделывать.
Какой тип лучше для мелких металлических деталей? В большинстве случаев вибрационная чаша: поток несёт детали мимо наполнителя со всех сторон, и именно в чаше мелкими деталями проще всего отделить загрузку. Барабан — более дешёвый ответ, когда детали простые, прочные и могут свободно пересыпаться.
Может ли одна машина закрыть и мелкие детали, и длинные валы? Хорошо — редко. Длина — тот отсекающий признак, который нельзя подстроить: длинная деталь ложится поперёк потока в чаше и скользит в барабане. Ванна закрывает середину диапазона, но производство с обеими крайностями обычно приходит к двум типам, а не к одной компромиссной машине.
Сколько наполнителя нужно машине? По рабочему правилу загрузка занимает около трети рабочего объёма, а в остальном циркулирует наполнитель. Точный объём следует из загрузки, размера наполнителя и геометрии, и его подтверждают на испытании, а не берут из каталога.
Нужна ли отдельная машина для сухой работы? Да. Мокрый и сухой режимы — не две настройки одной камеры: различаются тела, компаунд, ограждение и финишная операция, а сухой барабан обычно делают с рабочей поверхностью из дерева или бамбука. Покупка через эту границу — самый дорогой способ потерять партию.
Сколько служит загрузка? Ресурс наполнителя составляет 20–200 рабочих часов в зависимости от материала и цикла. Три признака говорят, что он отработан, ещё до полного износа: отделка перестаёт улучшаться, появляется матовая серая дымка, и время цикла увеличивается примерно на 20% при том же результате.
Max Xu, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Эта статья описывает, как тип галтовочного барабана выбирается по геометрии детали; она не является утверждением о достижимом результате для какой-либо конкретной детали, и ни одна цифра здесь не является обещанием цикла на ваших деталях. Процесс отделки задаётся материалом, снимаемым припуском и требуемой отделкой, поэтому конфигурация для конкретной детали подтверждается пробной обработкой на этой детали. Мы производим оборудование для отделки, а также наполнитель и компаунды, которые в нём работают; услуги отделки на давальческой основе мы не оказываем.
 +86-592-2381506


 Поддержка сети IPv6
