


Полирование и глянцевание — не синонимы: две операции, два разных станка
В отрасли слова «полирование» и «глянцевание» употребляют так, будто это два обозначения одного и того же или будто глянцевание — просто более блестящая вторая половина полирования. Оба прочтения ведут к дорогим ошибкам, потому что две операции различаются единственным свойством, от которого зависит всё дальнейшее: снимается ли материал и меняется ли геометрия.
- Полирование снимает. Абразив — свободный в загрузке, связанный в круге или нанесённый на ленту — режет поверхность, а резание означает изменение профиля поверхности: царапины становятся мельче, кромки — округлее, размеры меняются на величины, измеряемые сотыми долями миллиметра.
- Глянцевание осветляет. Мягкий круг с мелкой пастой обрабатывает ту поверхность, которая ему досталась. Оно повышает отражательную способность и цвет, но снимает настолько мало материала, что не может исправить форму или убрать царапину предыдущего этапа.
Сформулируем одной фразой, которую стоит запомнить: **полирование меняет то, чем поверхность *является*; глянцевание меняет то, как поверхность *выглядит*.** Деталь можно отглянцевать до зеркала поверх сетки царапин, которая никуда не делась, — и именно такая деталь через неделю не проходит у заказчика.
Большинство запросов, которые приходят как «полирование и глянцевание», на самом деле содержат один из двух вопросов — *какая из двух операций нужна моей детали следующей* и *на каком станке выполняется эта операция*, — а два слова сливаются потому, что отрасль привыкла употреблять их парой. Разделение отвечает на оба, и этим занята остальная часть страницы.
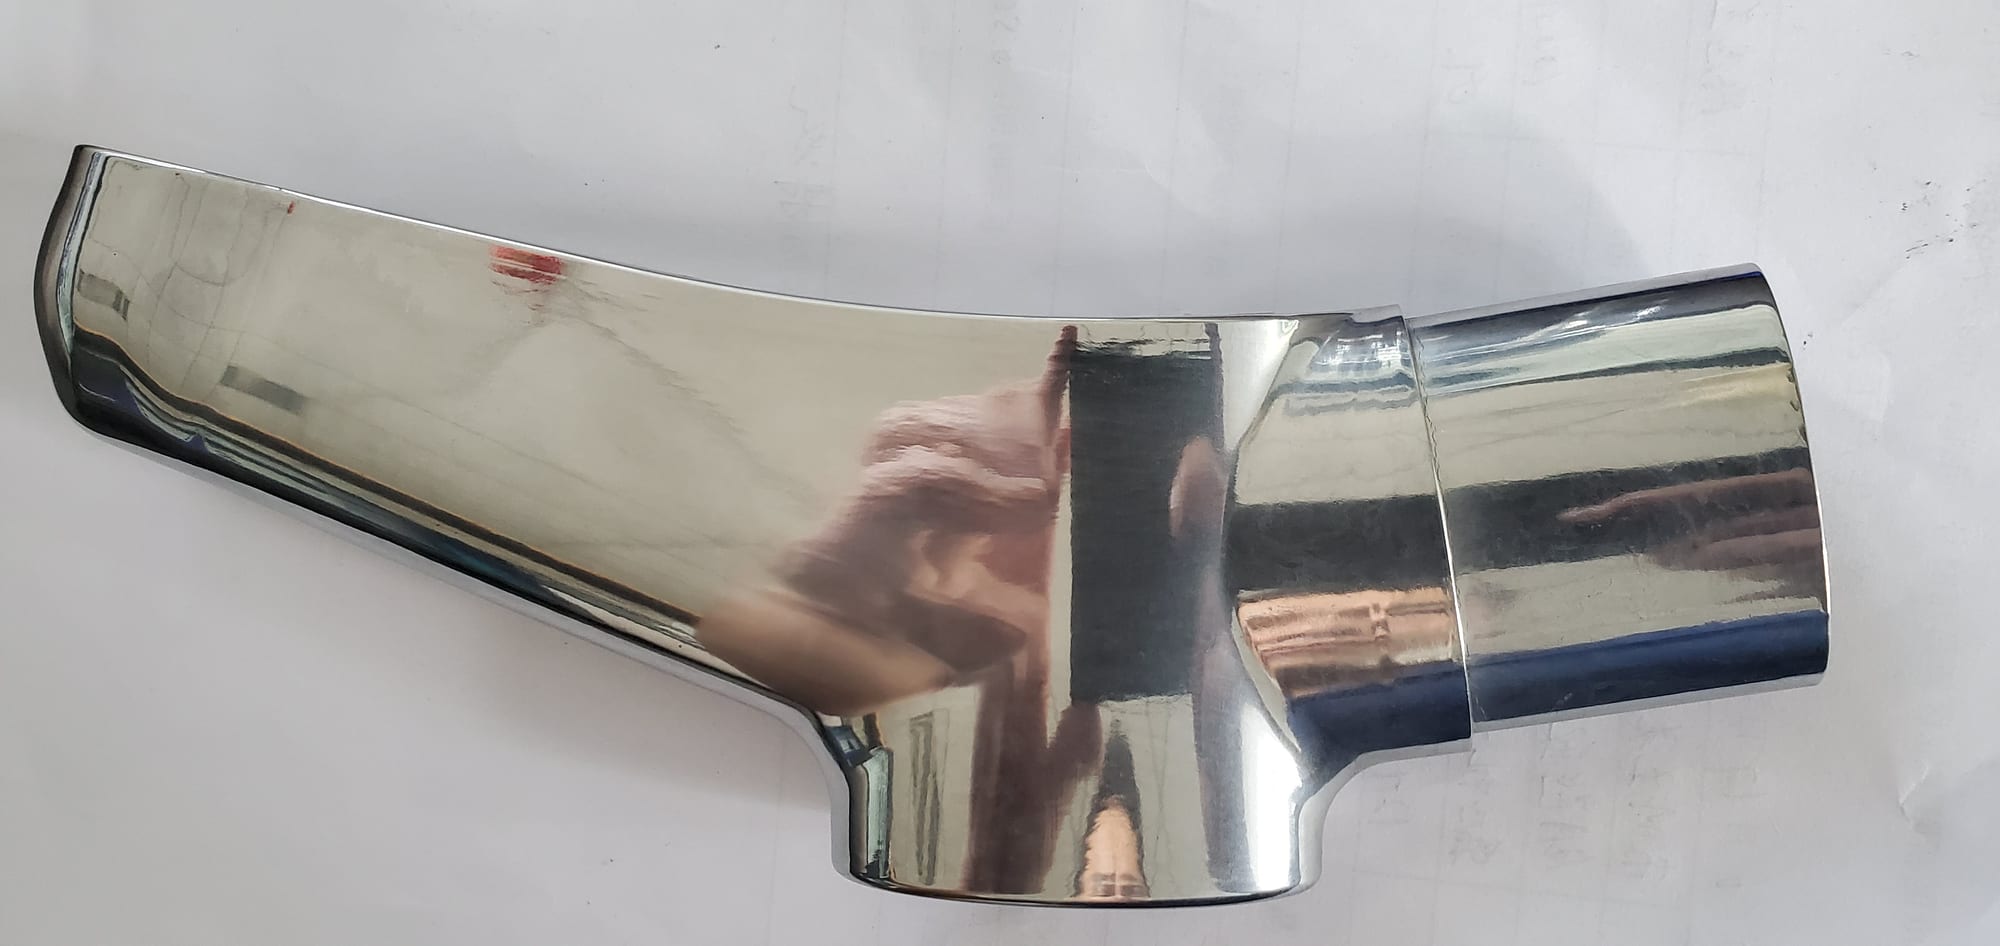
Вот как выглядит конец последовательности: зеркало, в котором отражается помещение. Читайте изображение как предупреждение, а не как обещание — поверхность такой отражательной способности ничего не сообщает о том, что под ней. Сетка царапин, скруглённая кромка или ушедший размер в зеркале не видны, и именно поэтому от этапа глянцевания нельзя требовать, чтобы он скрыл ошибки этапа полирования.
Почему эти два слова путают
Пять причин, и каждая проявляется в запросах разного типа:
1. Одни и те же станки попадают в обе категории. Вращающийся барабан или вибрационная чаша могут выполнять и этап резания, и этап осветления, поэтому цех, у которого есть один станок, говорит, что «полирует и глянцует», — и это правда, но поочерёдно и с разными загрузками. Станок с глянцевальным кругом, напротив, умеет только глянцевать. Пересечение оборудования скрывает разницу процессов.
2. В названиях продуктов оба слова используются вольно. «Паста для глянцевания», «полировальная паста», «полировальная жидкость», «жидкость для глянцевания» — это маркетинговые ярлыки, а не описание процесса. Надёжный признак — физическая форма: твёрдый брусок относится к глянцевальному кругу, жидкость — к камере. Это различие изложено в материале паста для глянцевания нержавеющей стали.
3. Словарь отделки в отрасли построен на блеске. Заказчик оценивает деталь глазом, а на глаз отглянцованная и отполированная детали при хорошем свете могут выглядеть одинаково. Разница проявляется позже: в адгезии гальванического покрытия, при контроле размеров, в детали, которая выглядит правильно, а измеряется неверно.
4. Поставщики механообработки называют «полировкой» чистовой проход, который на самом деле представляет собой лёгкое резание. Поэтому на чертеже может стоять «полировать до Ra», хотя имеется в виду «резать до Ra», и цех, который отвечает на это глянцевальным кругом, отвечает на другой вопрос.
5. Словарь связанного абразива накладывается на оба понятия. «Полировальный круг» может быть режущим инструментом, а «глянцевальный круг» — инструментом осветления, и это разные расходники с разными характеристиками; режущая сторона изложена в материале керамические полировальные круги. Большая часть путаницы начинается там, где название продукта читают как описание процесса.
Тест, который показывает, на какой этап вы смотрите
Три вопроса, и они снимают почти все случаи:
1. Есть ли у дефекта глубина? Царапина, след инструмента, цвета побежалости после сварки, заусенец, шагрень — у каждого есть глубина, и глубину нужно вырезать. Глянцевание резать не умеет. Если дефект был до этапа глянцевания, он останется и после.
2. Будут ли после этого проверять размер или кромку? Если на чертеже задан радиус кромки, плоскостность или толщина, то этим допуском контролируется именно та операция, которая снимает материал. Глянцевание, практически ничего не снимающее, размер сдвинуть не может — это хорошо для готовой поверхности и плохо для детали, которую нужно исправить.
3. Каков критерий приёмки, записанный на бумаге? «Блестит» не измеряется; «нет видимых царапин при 300 mm и заданном освещении» — измеряется. Этап глянцевания обычно принимают визуально, этап полирования — по шероховатости и геометрии. Если приёмка только визуальная, а на детали осталась сетка царапин, значит спецификация приняла отглянцованную деталь со скрытым дефектом.
Отсюда общее правило: глянцеванием не получить размер, а полированием не получить направленное зеркало. Каждая операция — неподходящий инструмент для работы другой.
Что каждая операция означает для оборудования
Здесь языковая проблема превращается в проблему капитальных затрат.
| Полирование (резание) | Глянцевание (осветление) | |
|---|---|---|
| Источник энергии | Свободные тела в подвижной загрузке, связанный круг или лента | Мягкий круг по детали с пастой |
| Подача детали | Деталь в камере или прижата к инструменту | Деталь держат в руках или в приспособлении |
| Поведение партии | Вся загрузка сразу | Одна деталь или одна грань за раз |
| Типовой цикл | 10–20 минут при лёгком снятии заусенцев; 2–8 часов для этапа высококачественной отделки | От секунд до минут на грань, задаёт оператор |
| Тип станка | Вибрационная чаша, вибрационный бак, барабан, центробежный, дисковый | Глянцевальный станок, глянцевальная головка, глянцевальный галтовочный барабан |
| Трудозатраты | Задать режим, загрузить, выгрузить | Требует навыка: давление, скорость, подача пасты |
| Результат | Изотропный, одинаковый по всей загрузке | Направленный, зависит от оператора |
| Стабильность | Воспроизводим, если процесс описан | Меняется от человека к человеку и день ото дня |
Отсюда два следствия, и покупателю нужны именно они:
Для серийной работы этап резания должен быть групповым процессом. Глянцевальный круг работает по одной точке контакта; сотни мелких деталей невыгодно доводить по одной. Поэтому промышленная последовательность такова: резать на станке, затем осветлять — и поэтому осветление часто тоже выполняют на станке, отдельной загрузкой, а не на круге.
Для одной крупной или дорогой детали — наоборот. Одна сварная рама, один литой корпус, одна деталь, отделку которой оценивают на заданной грани, — контактная работа здесь конкурентна, а групповой процесс в любом случае не даёт направленной отделки.
Мы делаем групповую сторону этой последовательности: виброгалтовку и барабанные галтовочные станки, а также тела и жидкости, которые в них работают. Со стороны глянцевания на сайте представлены станки для ротационного глянцевания и для ручной работы, перечисленные на странице станки и в каталоге. Честно сказать о них можно одно: их покупают по разным причинам и задают по разным критериям, а коммерческое предложение, где стоит «полирование и глянцевание» без указания, какой именно этап покупают, — это не спецификация.
Отполированные ножницы с ещё острыми кромками лезвий: граница, которую глянцевание перейти не может.
Последовательность в том порядке, в котором она должна идти
Четыре этапа, и правило, общее для всех: каждый этап должен полностью уничтожить следы предыдущего. Поэтому порядок фиксирован, а цифры именно такие.
- Снять заусенцы или выровнять. Убрать заусенец, литник, валик сварного шва, грубый след инструмента. Это этап, который двигает размеры, поэтому именно под него записаны допуски.
- Довести. Постепенно более мелкий абразив, пока глубина оставшихся царапин не станет меньше той, которую способен перекрыть следующий этап.
- Осветлить. Поднять отражательную способность. На станке это мелкая загрузка плюс жидкость для осветления; на круге — брусок пасты.
- Очистить и высушить. Мокрый процесс без этого этапа оставляет плёнку в глухих полостях, которая через недели проявляется пятнами, — и эту неисправность списывают на компаунд или на глянцевание.
Две цифры решают, приемлема ли эта последовательность по затратам: лёгкое снятие заусенцев идёт 10–20 минут на партию, а этап осветления — 2–8 часов. Из-за этого соотношения этап резания стараются выполнить как можно эффективнее, а этап осветления — то место, где время цикла либо закладывают в бюджет, либо на него жалуются.
И одна честная оговорка, которая относится к каждому параметру: опубликованный цикл рассчитан на материал и съём, которые могут быть не вашими. Последовательность этапов надёжна; времена для вашей детали — результат испытания.
Где каждая из них перестаёт работать
Где останавливается глянцевание:
- Сетка царапин с глубиной. Никакая паста её не уберёт. Деталь нужно вернуть на предыдущий этап.
- Внутренняя геометрия. Круг достаёт лишь то, чего касается; отверстие, поперечное отверстие или глубокая выборка остаются недоступны.
- Партия из сотен мелких деталей. Стоимость на деталь растёт вместе с площадью поверхности, а доля ручного труда становится определяющей.
- Размер или допуск на кромку. Глянцевание по определению не исправляет геометрию.
- Деталь, которая должна быть такой же в следующем месяце. Ручная работа зависит от оператора; воспроизводимость требует описанного процесса, а его даёт машинный этап.
Где останавливается полирование:
- Требование направленного зеркала. Групповой процесс идёт со всех сторон и даёт изотропную отделку; след в одном направлении — это контактная работа.
- Выборочная отделка. Станок обрабатывает все грани, до которых достают тела. Маскирование — не процесс.
- Элемент меньше галтовочного тела. Тело не должно превышать примерно треть наименьшего элемента; ниже этого загрузка до него не доходит — для впадины резьбы или поперечного отверстия решение — магнитная обработка.
- Одна крупная, несколько деталей или деталь нестандартного размера. Групповая камера — неверная экономика и часто неверный размер.
- Сухая деталь без пятен сразу со станка. Мокрый процесс требует промывки и сушилки; без них на поверхности остаётся плёнка, которую читают как неудачное полирование.
Что спросить, прежде чем запрашивать цену на ту или другую операцию
- «На какой этап это предложение — на резание или на осветление?» Поставщик, который не может ответить, оценивает слово, а не процесс.
- «Каков критерий приёмки и как его измеряют?» Шероховатость и геометрия для резания, визуальный образец при заданном освещении для осветления. И то и другое, если нужны оба.
- «Что оставляет предыдущий этап?» Входная поверхность определяет, что должен снять оцениваемый этап. Цикл, названный для детали, которая приходит в другом состоянии, — это догадка.
- «Как подаётся загрузка?» Свободно в камере или закреплена в приспособлении. Это определяет семейство станков надёжнее, чем производительность.
- «Что происходит между отделкой и следующей операцией?» Гальваника, пассивация, сборка. Коррозионное окно — это решение по компаунду и по маршруту, а не по полированию.
- «Каков расход на партию?» Ресурс тел составляет 20–200 часов работы, поэтому его считают на конкретную работу: спрашивайте килограммы на 100 часов, а не цену за барабан.
В групповой части коммерческие условия просты: стандартные станки отгружаются через 25–35 дней с момента предоплаты, конфигурации под заказ — через 45–60 дней, тела и компаунд добавляют около недели. Минимальный заказ — один станок, условия — предоплата 30%, остаток против отгрузочных документов, и каждый станок перед отгрузкой проходит обкатку с загрузкой тел. Ожидаемые значения — 75–85 dB(A) на расстоянии одного метра и питание трёхфазное 380 V или 415 V, 50 Hz — и то и другое относится к решениям по зданию, а не к выбору станка.
Частые вопросы
Глянцевание — то же самое, что полирование? Нет. Полирование режет материал и потому меняет геометрию; глянцевание осветляет ту поверхность, которая ему досталась, и практически ничего не снимает. В отрасли эти слова употребляют как взаимозаменяемые, и поэтому так много деталей приходит, выглядя правильно, а измеряясь неверно.
Что идёт первым — полирование или глянцевание? Полирование, всегда. Глянцевание не может убрать царапину, оставленную предыдущим этапом, — оно работает поверх неё, и дефект остаётся под блестящей поверхностью. Этап глянцевания, которому поручено исправить сетку царапин, — это этап, который позже провалит контроль.
Может ли один станок выполнять обе операции? Станок с камерой может выполнять обе как отдельные этапы, с полной сменой загрузки и компаунда между ними. Глянцевальный круг вообще не режет, а режущий станок не даёт направленного зеркала. Значит, один станок может выполнять оба этапа, только если это групповой тип и только последовательно — не за одну загрузку.
Мы называем свой процесс «полировкой», но работаем глянцевальным кругом. Это важно? Это важно коммерчески. Если с детали нужно снять материал, глянцевальный круг — неподходящий инструмент, и никакое время этого не изменит; если детали нужно только осветление, описание через полировку привлечёт предложения на режущее оборудование, которое вам не нужно. Покупку решает этап, а не слово.
Чем глянцевание отличается от выглаживания? Выглаживание повышает блеск, обрабатывая поверхность сталью или твёрдой средой без резания; глянцевание делает ту же работу мягким кругом с пастой. По определению, принятому здесь, обе операции — осветляющие, и ни одна из них не убирает царапину и не держит размер.
Вы можете поставить оба этапа? Мы делаем групповую часть — вибрационные и барабанные станки с телами и жидкостями, которые в них работают, — а на сайте перечислены также ротационные и ручные глянцевальные станки. Мы не станем предлагать «полирование и глянцевание» одной строкой, не указав, какой этап нужен вашей детали, потому что именно эту двусмысленность страница и призвана снять.
Max Xu, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Эта статья описывает разницу между этапом полирования и этапом глянцевания; она не является утверждением о достижимом результате для какой-либо конкретной детали. Процесс отделки определяется материалом, снимаемым припуском и требуемой отделкой, поэтому последовательность этапов и параметры для конкретной детали подтверждают испытанием на этой детали. Мы производим оборудование для отделки, а также тела и компаунды, которые в нём работают; услуги по отделке чужих деталей мы не оказываем.
 +86-592-2381506


 Поддержка сети IPv6
