


Полировальная паста для нержавеющей стали: брусок и жидкость — не один и тот же продукт
У большинства тех, кто ищет полировальную пасту для нержавеющей стали, в голове картинка: твёрдый брусок воска или пасты, который трут о вращающийся тканевый круг, и деталь из нержавейки доходит до зеркала. Эта картинка верна для одного маршрута — и это не тот продукт, который нужен для маршрута, на котором работает большинство промышленных покупателей.
Потому что этим словом называют две разные вещи:
- Полировальная паста в строгом отраслевом смысле — это твёрдый продукт: брусок, стержень или плитка абразива, взвешенного в жировом или восковом связующем, который наносят на вращающийся глянцевальный круг. Это ручная или полуавтоматическая операция, одна точка контакта за раз.
- Полировальная жидкость (её же называют полировальным компаундом) — это жидкость или порошок, дозируемые в мокрый процесс объёмной галтовки — вибрационную чашу, барабан, центробежную машину, — где резание выполняет загрузка наполнителя, а жидкость отводит тепло и шлам.
Это не два сорта одного продукта. Это два продукта для двух процессов, и покупка не того даёт не худший результат — она не даёт никакого, потому что продукту просто нечем добраться до детали. Эта страница проводит границу, говорит, на какой стороне ваша задача, и прямо указывает, что мы поставляем, а чего нет.
Разница в носителе, а не в абразиве
Абразив есть в обоих типах продуктов. Существенно то, как абразив доставляется к поверхности:
| Полировальная паста (твёрдая) | Полировальная жидкость (жидкая или порошковая форма) | |
|---|---|---|
| Форма | Брусок, стержень, плитка, паста | Жидкость в бочке или порошок в барабане |
| Наносится на | Вращающийся тканевый или сизалевый глянцевальный круг | Водяную ванну станка объёмной галтовки |
| Абразив попадает | Прямым контактом круга с нанесённой пастой | Через загрузку свободного наполнителя, смоченного жидкостью |
| Тип процесса | Контактный, по одной детали | Партийный, вся загрузка сразу |
| Что делает в основном | Осветление и цвет — поднимает отражательную способность, почти не снимая материал | Резание, выглаживание или очистка — в зависимости от назначения жидкости |
| Охват | Площадь, которой касается круг | Каждая грань, до которой доходит поток наполнителя |
| Квалификация оператора | Высокая — давление, скорость круга, подача пасты, всё вручную | Ниже — рецепт задан и повторяется |
| Где не работает | Не убирает царапину предыдущего этапа; не достаёт внутреннюю геометрию | Не даёт направленного зеркала на большой плоской грани; нужен станок и этап сушки |
В одну строку: брусок — это инструмент, который вы прижимаете к детали, а жидкость — ингредиент процесса, внутри которого находится деталь. Поэтому предложение на одно нельзя подставить вместо другого, и поэтому цех, у которого есть чаша и нет глянцевального станка, вообще не может использовать брусок.
На какой стороне границы ваша задача
Пройдите эти четыре вопроса по порядку. Первые два решают дело почти для любого запроса.
1. В процессе есть вращающийся круг или камера? Если деталь подводят к кругу рукой или в приспособлении, нужна твёрдая паста. Если детали идут в камеру с наполнителем, нужна жидкость. Третьего варианта и переходника между ними не существует.
2. Задача — что-то снять или что-то осветлить? Снятие — заусенец, сетка царапин, цвета побежалости после сварки — это работа на резание, и на станке её выполняет наполнитель с режущей жидкостью. Только осветление, на грани, которая уже геометрически правильна, — это глянцевальная работа. Именно здесь большинство запросов по нержавейке оказываются с неверным ярлыком: покупатель говорит «полировальная паста», потому что так принято в его цеху, а на деле ему сначала нужно убрать следы предыдущего этапа.
3. Сколько деталей и какой формы? Сотни мелких деталей из нержавейки — это партийный процесс: чаша или барабан с наполнителем и жидкостью. Одна крупная сварная рама или одна деталь, которую нужно довести по заданной грани, — контактная работа, и её место на кругу.
4. Что происходит после? Отглянцованная поверхность и поверхность после станка — разные основания для гальваники и пассивации. Если две партии после покрытия должны выглядеть одинаково, отделочный этап держат на согласованном основании — а партийный процесс воспроизводимее ручного круга: рецепт побеждает суждение оператора там, где требуется повторяемость.
Жидкости, которые мы действительно поставляем, по назначению
Это та часть страницы, где конкретность дороже широты. Наша линейка компаундов — жидкая и порошковая, в фасовке 20 kg бочках и 50 kg барабанах; твёрдого глянцевального бруска в линейке нет, и в следующем разделе мы скажем это прямо.
Рабочие жидкости, 20 kg за бочку — дозируются в ванну мокрого процесса:
- Полировальная жидкость для нержавейки, 20 kg/бочка
- Полировальная жидкость для нержавеющей стали, 20 kg/бочка — в линейке для нержавейки две позиции; уточните, какая подходит вашему сплаву и этапу, а не считайте их взаимозаменяемыми
- Полировальная жидкость для металла, 20 kg/бочка
- Полировальная жидкость для металла на эфирных маслах, 20 kg/бочка
- Полировальная жидкость для ацетата, 20 kg/бочка и масло для чистовой галтовки ацетата, 20 kg/бочка — работа по пластику, где мокрую ванну надо держать холодной и короткой
Масла для шлифовки алюминия:
- Жидкий зелёный полировальный компаунд для металла, масло для шлифовки алюминия
- Шлифовальный компаунд для металла, зелёная жидкость для алюминия, паста/масло
Порошки и барабаны, 50 kg:
- Абразивный полировальный блескообразователь, 50 kg/барабан — класс осветления и самое близкое в линейке к тому, что делает глянцевальный брусок, но в форме, которую может использовать станок
- Абразивный раствор, 50 kg/барабан
- Полировальный, обезжиривающий и антикоррозийный порошок, 50 kg/бочка — очистка и защита от коррозии одной строкой
- Моюще-полировальная жидкость для нержавеющей стали, 50 kg/барабан
- Химреагент для электрополировки нержавеющей стали, 50 kg/барабан — другое семейство процессов, чем механическая галтовка, и не добавка к ней
Весь ассортимент — на странице галтовочных компаундов. Функциональное разделение труда между этими классами — резание, выглаживание, очистка, защита — изложено в материале компаунд для полировки металла, и эта страница его не повторяет.
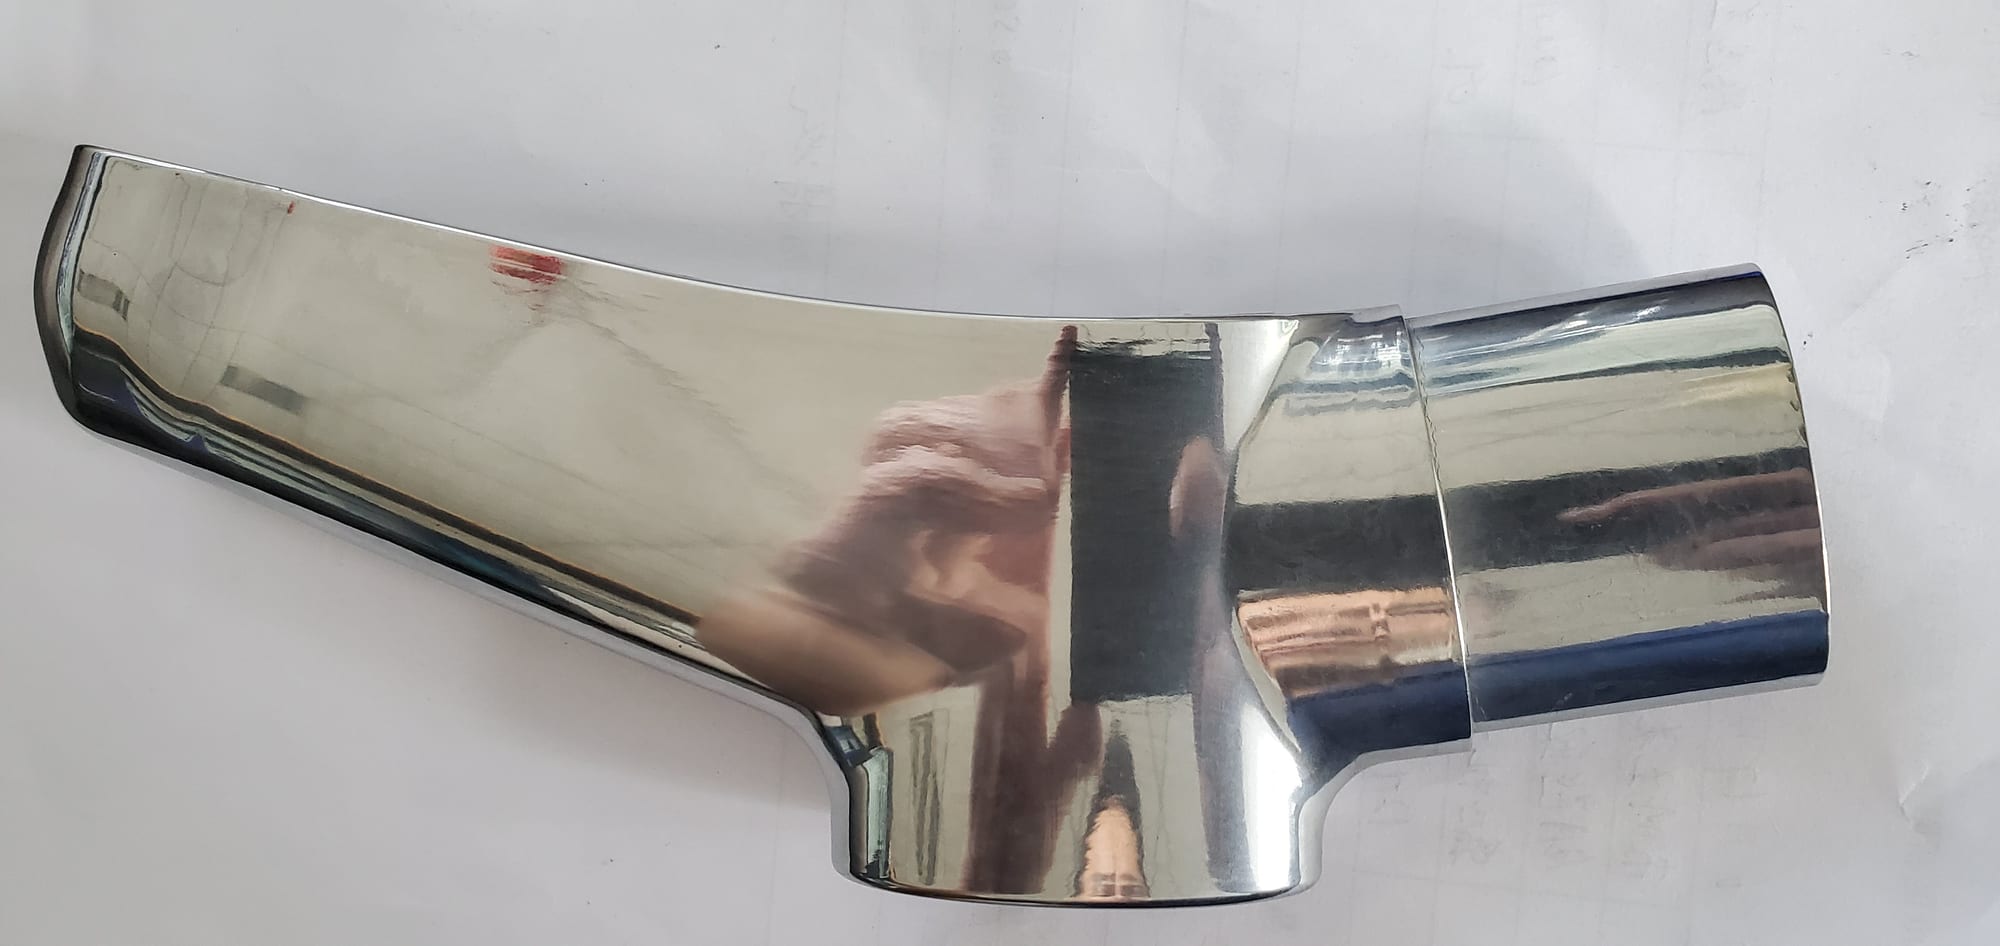
Зеркальная отделка на латунном фитинге — результат, ради которого покупают жидкий компаунд.
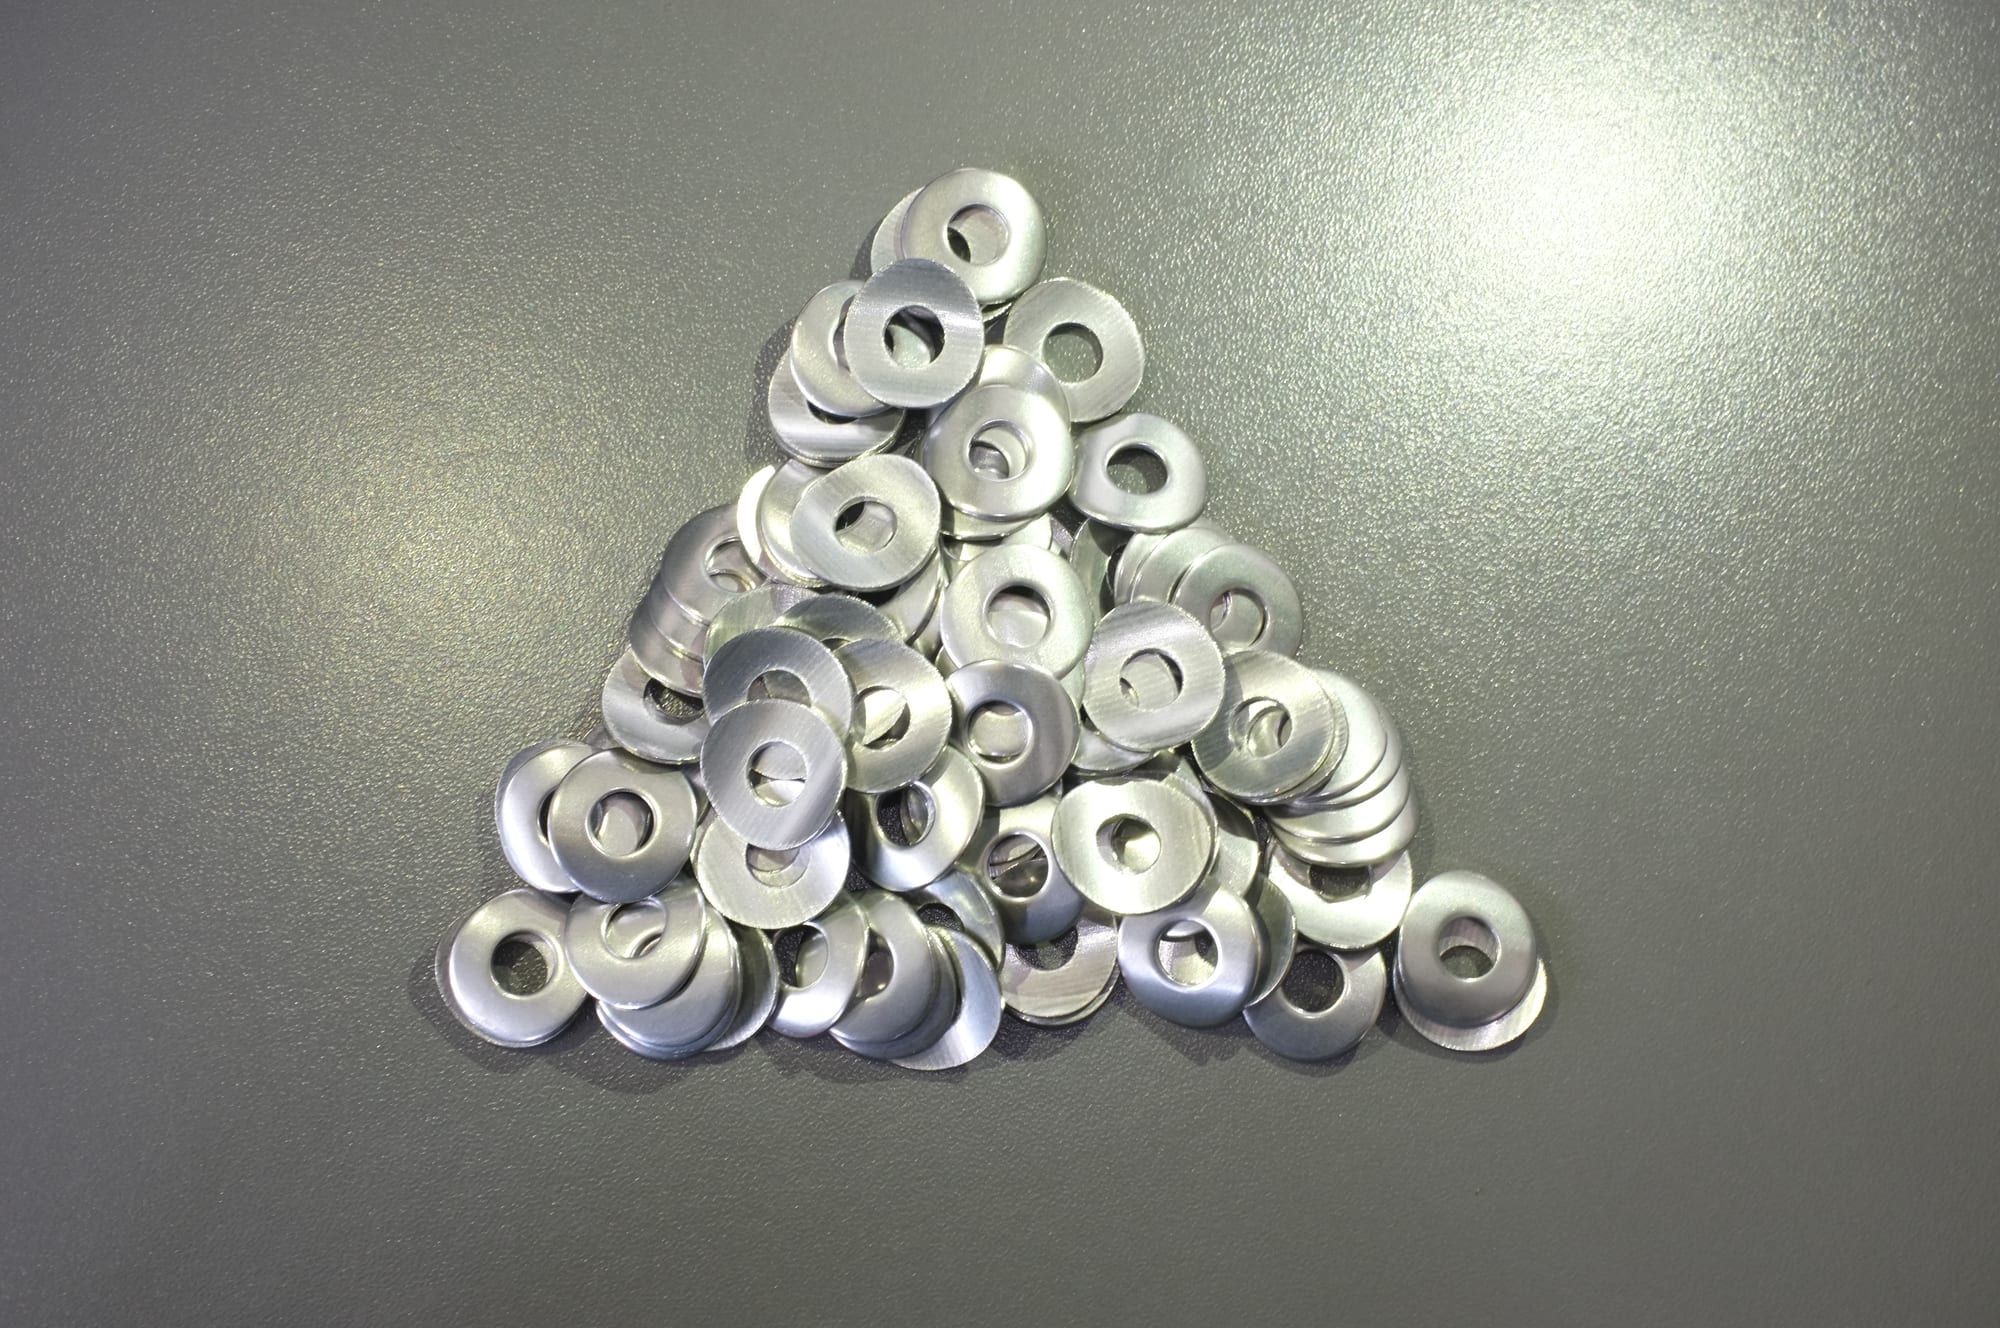
Блестящие шайбы после мокрого цикла: что дают вместе жидкий компаунд и загрузка.
Чего мы не поставляем и почему говорим об этом прямо
Твёрдой полировальной пасты для нержавеющей стали мы не держим на складе — ни бруска, ни стержня, ни крокусной плитки. У нас нет ни артикула, ни списка марок, ни диапазона зернистости, которые можно было бы назвать в предложении, потому что этого продукта в линейке нет.
Это утверждение стоит нам поискового запроса и даёт покупателю более полезное: прямой ответ о том, на каком маршруте его деталь. Если в вашем процессе есть вращающийся глянцевальный круг и подача рукой или в приспособлении, нужный вам продукт — твёрдая паста от поставщика, который делает такие пасты, и мы не этот поставщик. Если в вашем процессе есть камера, наполнитель и ванна — а это большинство промышленной отделки нержавейки, — то продукт — жидкость, и это та линейка, которую мы поставляем с детализацией по артикулам.
Там, где процесс заказчика стоит между двумя — автоматическая глянцевальная головка, нестандартная схема сопел, система подачи компаунда, построенная под конкретный станок, — мы обсудим это по образцу или чертежу, на той же основе OEM/ODM, что и оборудование: сначала рассматривают деталь, целевую отделку и способ подачи, а конфигурацию предлагают под них, а не из каталога. Это разговор о проектировании под заказ, а не складской заказ, и честно называть его именно так.
Одно уточнение, которое экономит круг переписки: два класса продуктов различаются тем, на чём переносится абразив, а не тем, насколько они мелкие. Брусок наносят на тканевый круг рукой; жидкость дозируют в ванну, и её переносит загрузка наполнителя. Что покупать — брусок или жидкость — вопрос об операции, и он изложен в материале полирование и глянцевание; это не вопрос о крупности. Там, где операция — машинный этап, а поверхность — нержавейка, почему детали из нержавейки не блестят после галтовки — это диагностика, которая предшествует выбору любой жидкости.
Где жидкость не сделает того, что делает брусок
Ясность о границах линейки делает рекомендацию пригодной к делу:
- Направленное зеркало на большой плоской грани. Партийный процесс не даёт следа в одном направлении, потому что наполнитель подходит со всех сторон. Если в спецификации зеркало с направленной текстурой, это контактная работа.
- Грань, которую нужно довести выборочно. Жидкость обрабатывает каждую грань, до которой доходит наполнитель. Маскирование — не процесс; круг достаёт только то, чего касается.
- Деталь слишком крупная или её слишком мало для партии. Разовая работа по крупной сварной конструкции из нержавейки — это круг или руки.
- Геометрия, за которой наполнитель не может следовать. Наполнитель не должен превышать примерно треть наименьшего элемента; ниже этого никакая жидкость не решает проблему доступа — для впадины резьбы или поперечного отверстия ответ — магнитная обработка.
- Поверхность, которая должна выйти со станка сухой и без пятен. Жидкость — мокрый процесс. Ему нужны промывка и сушка; без них плёнка в глухих полостях проявится пятнами через недели, и это не вина компаунда.
- Деталь, базовый цвет которой должен совпадать от партии к партии для гальваники. Цвет задаёт не одна жидкость: его задают наполнитель, последовательность этапов и промывка. Постоянство даёт записанный и повторяемый процесс.
Что прислать и что вы получите в ответ
Рекомендация по компаунду, которая выдерживает проверку, — это результат испытания, а не паспорт. Опубликованный цикл предполагает материал и съём, которые могут быть не вашими, и то же верно для опубликованной дозировки.
Пришлите: представительные детали, включая худшую, материал и его состояние, входную поверхность (что оставил предыдущий шаг), отделку, которая нужна, и отделку, которую вы примете, а также сведения о том, есть ли коррозионное окно до следующей операции. В ответ вы получите отделку, цикл и расход наполнителя, измеренные на ваших деталях.
Две цифры контекста решают, стоит ли испытание времени в очереди. Лёгкое снятие заусенцев идёт 10–20 минут; этап осветления — 2–8 часов, и жидкость выбирают под одну из этих полос, а не под «отделку» вообще. А ресурс загрузки составляет 20–200 часов работы, поэтому расход считают на конкретную работу, а не предполагают: спрашивайте килограммы на 100 часов, потому что поставщик, который не может назвать эту цифру, называет величину, по которой нельзя считать.
Частые вопросы
Полировальная паста для нержавеющей стали — это жидкость или твёрдый продукт? В строгом отраслевом смысле это твёрдый продукт: брусок, стержень или плитка абразива в восковом или жировом связующем, который наносят на вращающийся тканевый круг. Слово «компаунд» вольно применяют и к жидкостям — отсюда и начинается путаница. Если в вашем процессе есть камера и наполнитель, нужный продукт — жидкость; если глянцевальный круг — брусок.
Можно ли применять полировальную жидкость на глянцевальном кругу? Нет. Жидкость рассчитана на дозирование в ванну, где её переносит загрузка наполнителя; удержаться на вращающемся тканевом кругу в количестве, которое нужно для контакта, ей нечем. Обратное тоже верно: твёрдый брусок не дозируется в станок. Эти два продукта не взаимозаменяемы ни в одну, ни в другую сторону.
Я искал полировальную пасту, но у меня вибрационный станок. Что мне на самом деле нужно? Полировальная жидкость. Подсказка — камера: если детали идут в чашу или барабан с наполнителем, режет наполнитель, а задача жидкости — отводить тепло и шлам и задавать, будет поверхность резаться, выглаживаться или очищаться. Класс осветления в жидкостной линейке — ближайший эквивалент того, что делает глянцевальный брусок, в форме, которую станок может использовать.
Вы продаёте полировальную пасту для нержавеющей стали? Нет. Наша линейка компаундов — жидкая и порошковая, в 20 kg бочках и 50 kg барабанах, и мы не публикуем ни твёрдого глянцевального бруска, ни списка марок, ни диапазона зернистости. Там, где процессу нужно что-то построенное под конкретный станок или способ подачи, мы обсудим это по образцу или чертежу как конфигурацию под заказ.
Даст ли жидкость такое же зеркало, как глянцевальный круг? Не такое же. Жидкость в партийном процессе даёт изотропную отделку, потому что наполнитель подходит со всех сторон; глянцевальный круг даёт след в одном направлении, потому что контакт идёт в одну сторону. Если в спецификации направленное зеркало, это контактная работа, и к ней идёт твёрдая паста.
Какая жидкость подходит для нержавейки? В линейке есть позиции для нержавейки в 20 kg бочках, и их две, поэтому уточните, какая подходит вашему сплаву и вашему этапу процесса, а не считайте их взаимозаменяемыми. И главное: жидкость — одна строка четырёхстрочной спецификации, остальные — марка наполнителя, размер наполнителя и цикл; поставщик, который называет одну без трёх других, называет догадку.
Max Xu, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Эта статья описывает разницу между твёрдой полировальной пастой и полировальной жидкостью; она не является утверждением о достижимом результате какой-либо конкретной детали. Мы не публикуем спецификацию твёрдой полировальной пасты, потому что этого продукта нет в нашей линейке; конфигурации под заказ обсуждаются по образцу или чертежу. Отделочный процесс задаётся материалом, снимаемым припуском и требуемой отделкой, поэтому конфигурация для конкретной детали подтверждается испытанием на этой детали. Мы производим отделочное оборудование, а также наполнители и компаунды, которые в нём работают; мы не оказываем услуги отделки по заказу.
 +86-592-2381506


 Поддержка сети IPv6
