


Удаление заусенцев с мелких деталей: как выбрать процесс и рассчитать размер партии
Удаление заусенцев с мелких деталей проваливается на трёх вопросах, и ни один из них не «снимет ли станок заусенец». Это: сколько деталей реально вместит партия, доберётся ли наполнитель до заусенца так, чтобы детали не повредили друг друга и как детали выходят из наполнителя. Ответьте на них по чертежу — и выбор станка почти предопределён; пропустите — и чистая проба превратится в партию, требующую ручной доработки.
Эта страница даёт семейства процессов и их ограничения, правило подбора размера наполнителя, арифметику размера партии и точку, в которой мелкие детали вообще не стоит галтовать. Цифры — отправная точка для пробы: опубликованный цикл предполагает материал и съём, которые могут быть не вашими.
Что вы видите в цехе, когда процесс для мелких деталей настроен неверно
Пять симптомов покрывают большинство отказов, и каждый указывает на свою переменную:
| Что вы видите | Что это обычно означает |
|---|---|
| Отобранная вручную проба выглядит идеально; полная производственная партия выходит матовой, с вмятинами или неравномерной | Проба шла при демонстрационной загрузке. Обеспеченность наполнителем на деталь упала с ростом числа деталей |
| Наружные кромки чистые, но пересекающееся отверстие, паз или начало резьбы всё ещё острые | Наполнитель слишком крупный, чтобы войти в элемент, — это проблема размера, а не времени цикла |
| Заусенцы уходят, но тонкие сечения гнутся или размеры уплывают | Слишком грубый класс для припуска или цикл, растянутый в погоне за одним упрямым заусенцем |
| Детали обработаны, но оператор всё равно дорабатывает часть из них вручную | Остаточная работа — это следы и перегрузки, а не заусенцы: проблема загрузки и сепарации |
| Стоимость на тысячу деталей перестаёт падать с ростом объёма | Узкое место ушло со станка на сепарацию, сушку или контроль |
Последние два покупатели упускают чаще всего. Линия для мелких деталей может быть технически правильной и всё равно не окупаться, потому что станок никогда не был ограничением.
Почему мелкие детали ведут себя не так, как крупные
Два эффекта тянут в противоположные стороны, и оба масштабируются с числом деталей.
Доступ. Наполнитель должен добраться до заусенца. На мелкой детали заусенец часто находится в элементе того же порядка величины, что и сам наполнитель, — начало резьбы, паз, выход пересекающегося отверстия, — поэтому допустимый размер наполнителя резко падает, а вместе с ним и скорость резания.
Демпфирование. Детали обрабатываются наполнителем, но и соударяются друг с другом. Каждой детали нужен окружающий объём наполнителя, отделяющий её от соседей, и этот объём не уменьшается вместе с деталью. Загрузите вдвое больше деталей — и вы не удвоили производительность, а вдвое сократили наполнитель между ними.
Практическое следствие: чаша 60 L обычно вмещает несколько сотен мелких деталей за партию, но честная цифра выводится из габаритного контура детали и размера наполнителя, а не из каталожного числа. Деталь с глубокой полостью занимает гораздо больше места, чем можно предположить по внешним размерам, и партия, которая выглядит нормально на простой геометрии, может упасть вдвое, как только элемент начинает удерживать наполнитель.
Проверьте по чертежу эти семь пунктов, прежде чем что-то выбирать
- Где заусенец и насколько прочно он держится. Свободный заусенец у просверленного пересекающегося отверстия и закат на кромке штампа — разные задачи. Растягивание мягкого цикла ради удаления тяжёлого заусенца сначала скруглит все хорошие кромки.
- Наименьший элемент детали. Самое малое отверстие, самый узкий паз, самый мелкий шаг резьбы, наименьший внутренний радиус. Это задаёт максимальный размер наполнителя.
- Габаритный контур худшей детали, а не средней. Общая длина, диагональ, выступы, полости и всё, что может войти в зацепление с соседней деталью.
- Толщина сечения. Тонкие стенки отказывают по короблению раньше, чем по перерезу.
- Какие поверхности меняться не должны. Лицевые поверхности, уплотнительные поверхности, боковые стороны резьбы, посадочные отверстия подшипников, базы.
- Состав семейства в партии. Детали разной длины экранируют друг друга или сцепляются; семейства с разными критериями приёмки не должны идти в одной загрузке.
- Что происходит дальше. Покрытие, анодирование, сборка, резьбовой калибр, испытание на герметичность. Приёмку надо писать исходя из этого, а не из блеска.
Сначала выберите семейство станка, потом наполнитель
Семейства станков различаются тем, как абразив добирается до детали, и это решает, какие элементы вообще достижимы:
| Семейство | Как наполнитель добирается до детали | Подходит для мелких деталей, когда | Основное ограничение |
|---|---|---|---|
| Виброчаша | наполнитель обтекает детали в циркулирующей загрузке | универсальные мелкие детали; процесс можно наблюдать и корректировать | загрузке нужен объём для циркуляции, поэтому очень малые загрузки работают плохо |
| Вибрационный лоток | тот же поток, более длинный открытый канал | длинные штифты, мелкие валы, более тяжёлые мелкие заготовки | длинные детали могут образовывать мосты и спутываться |
| Центробежный барабан | вся загрузка вращается в небольших секциях при высокой энергии | компактные точные детали, где важен короткий цикл | более высокая интенсивность, поэтому загрузка и тонкие сечения требуют контроля; станок 60 L (LX60B) работает 0–170 rpm с 15 × 4 кг секций и 3.0 + 0.75 kW |
| Центробежно-дисковый станок | деталь прижимается к вращающемуся абразивному инструменту | контролируемый локальный съём по одной детали за раз | производительность считается по закреплённой детали, а не по партии |
| Магнитная обработка | гибкая игольчатая масса огибает деталь | заусенцы в пазах, пересекающихся отверстиях и впадинах резьбы; лёгкие заусенцы | малый съём; необходимо проверять застрявшие иглы |
Два момента, которые стоит знать до того, как вам выставят цену на станок. Преимущество центробежного барабана — интенсивность, а не вместимость: он сокращает циклы для компактных деталей и не годится для хрупких кромок, если загрузка не контролируется. А магнитная обработка подбирается по габаритному контуру заготовки и требуемому съёму, а не по массе детали, поэтому её литраж нельзя пересчитать в число деталей за партию.
Если нужны подробности со стороны станка, а не прикладной обзор, данные по платформам есть в линейке вибрационных станков малой ёмкости, ряду центробежно-дисковых станков и ряду установок магнитной обработки.
Сначала задайте размер наполнителя, затем класс
Наполнитель никогда не должен быть крупнее примерно одной трети наименьшего элемента детали. Детали с глухим отверстием 3 mm нужен наполнитель мельче 3 mm, а это мелкий класс и более длинный цикл, и обойти это нельзя. Полезная проверка на месте: положите деталь в пакет с пробой наполнителя. Если наполнитель не входит в элементы вручную, в станке он в них тоже не войдёт.
Рабочие диапазоны: 3–10 mm для керамики и 10–25 mm для пластика. Для мелких деталей обычно пригоден керамический край диапазона: треугольники из коричневого электрокорунда идут от 3×3 mm и выше, керамические шары — от 2 mm, а высокочастотные фарфоровые цилиндры — от 1.3×3 mm для узких элементов. Пластик крупных размеров (8×8 mm и выше) для элементов мелких деталей, как правило, слишком груб, хотя конусы 5×5 и 6×6 mm полезны там, где нужен более мягкий съём.
Класс важен не меньше размера, и шкалы для мокрой и сухой обработки не совпадают:
- Мокрое шлифование: VR / R / N / NF / F / FF
- Сухое шлифование: VR / R / M / MF / F / FF
Для мелкой детали класс задаётся тем, сколько металла нужно снять и какой должна стать поверхность после обработки, — это две разные задачи. Лёгкое снятие заусенцев идёт 10–20 минут; яркая полировка — 2–8 часов. Вибрационный цикл для мелких деталей обычно лежит между 15 минутами и несколькими часами, и от наполнителя с компаундом зависит, к какому краю вы придёте.
Наполнитель — расходник, а не покупка: загрузка служит 20–200 рабочих часов в зависимости от материала и цикла. Признаки того, что он выработан, везде одинаковы: отделка перестаёт улучшаться, появляется матовый серый налёт, и для того же результата цикл требует примерно 20% дольше.
Рассчитайте партию, прежде чем фиксировать типоразмер станка
Считайте по худшей детали, в таком порядке:
- Деталей в партии. Начните с честной цифры для рассматриваемого семейства, затем уменьшите её под худший габаритный контур. Не масштабируйте от числа деталей в пробе.
- Время цикла для снимаемого припуска. Удаление заусенцев и полировка — разные циклы.
- Деталей в час = деталей в партии × 60 ÷ минуты цикла. Именно это, а не цифра партии, решает, что является узким местом — станок или оператор.
- Добавьте немашинные операции. Загрузку, сепарацию, промывку, сушку и любой контроль, требуемый чертежом. На мелких деталях они часто превышают машинное время.
- Совмещайте то, что можно совместить. Цикл, идущий без оператора всю ночь, меняет экономику; цикл, требующий наблюдения, — нет.
Записывайте всё в одном месте. Протокол пробы с номером детали, классом и размером наполнителя, загрузкой и измеренным результатом на каждом интервале — вот что делает вторую партию воспроизводимой: образец протокола испытаний для мелких точных деталей — это формат, который мы используем, а как измерять высоту заусенца, изменение кромки и Ra после снятия заусенцев описывает, что измерять, чтобы «лучше» стало числом.
Очистка, сушка и сепарация — часть процесса, а не его последствие
Цикл для мелких деталей не заканчивается, когда ушёл заусенец; он заканчивается, когда детали можно разделить, промыть и высушить, не создав второго дефекта. Сепарацию нужно закладывать на стадии спецификации, потому что она ограничивает наполнитель: окно между размером детали и размером наполнителя должно выдерживаться и для нового, и для изношенного наполнителя, а изношенный наполнитель мельче заказанного класса.
Это отдельная тема — см. как отделять мелкие детали от галтовочного наполнителя. Здесь важно закупочное следствие: внутренняя ситовая дека, внешний сепаратор и сушилка — отдельные строки в предложении, а процесс, который отработан, но не сепарируется с производственной скоростью, не является отработанным процессом.
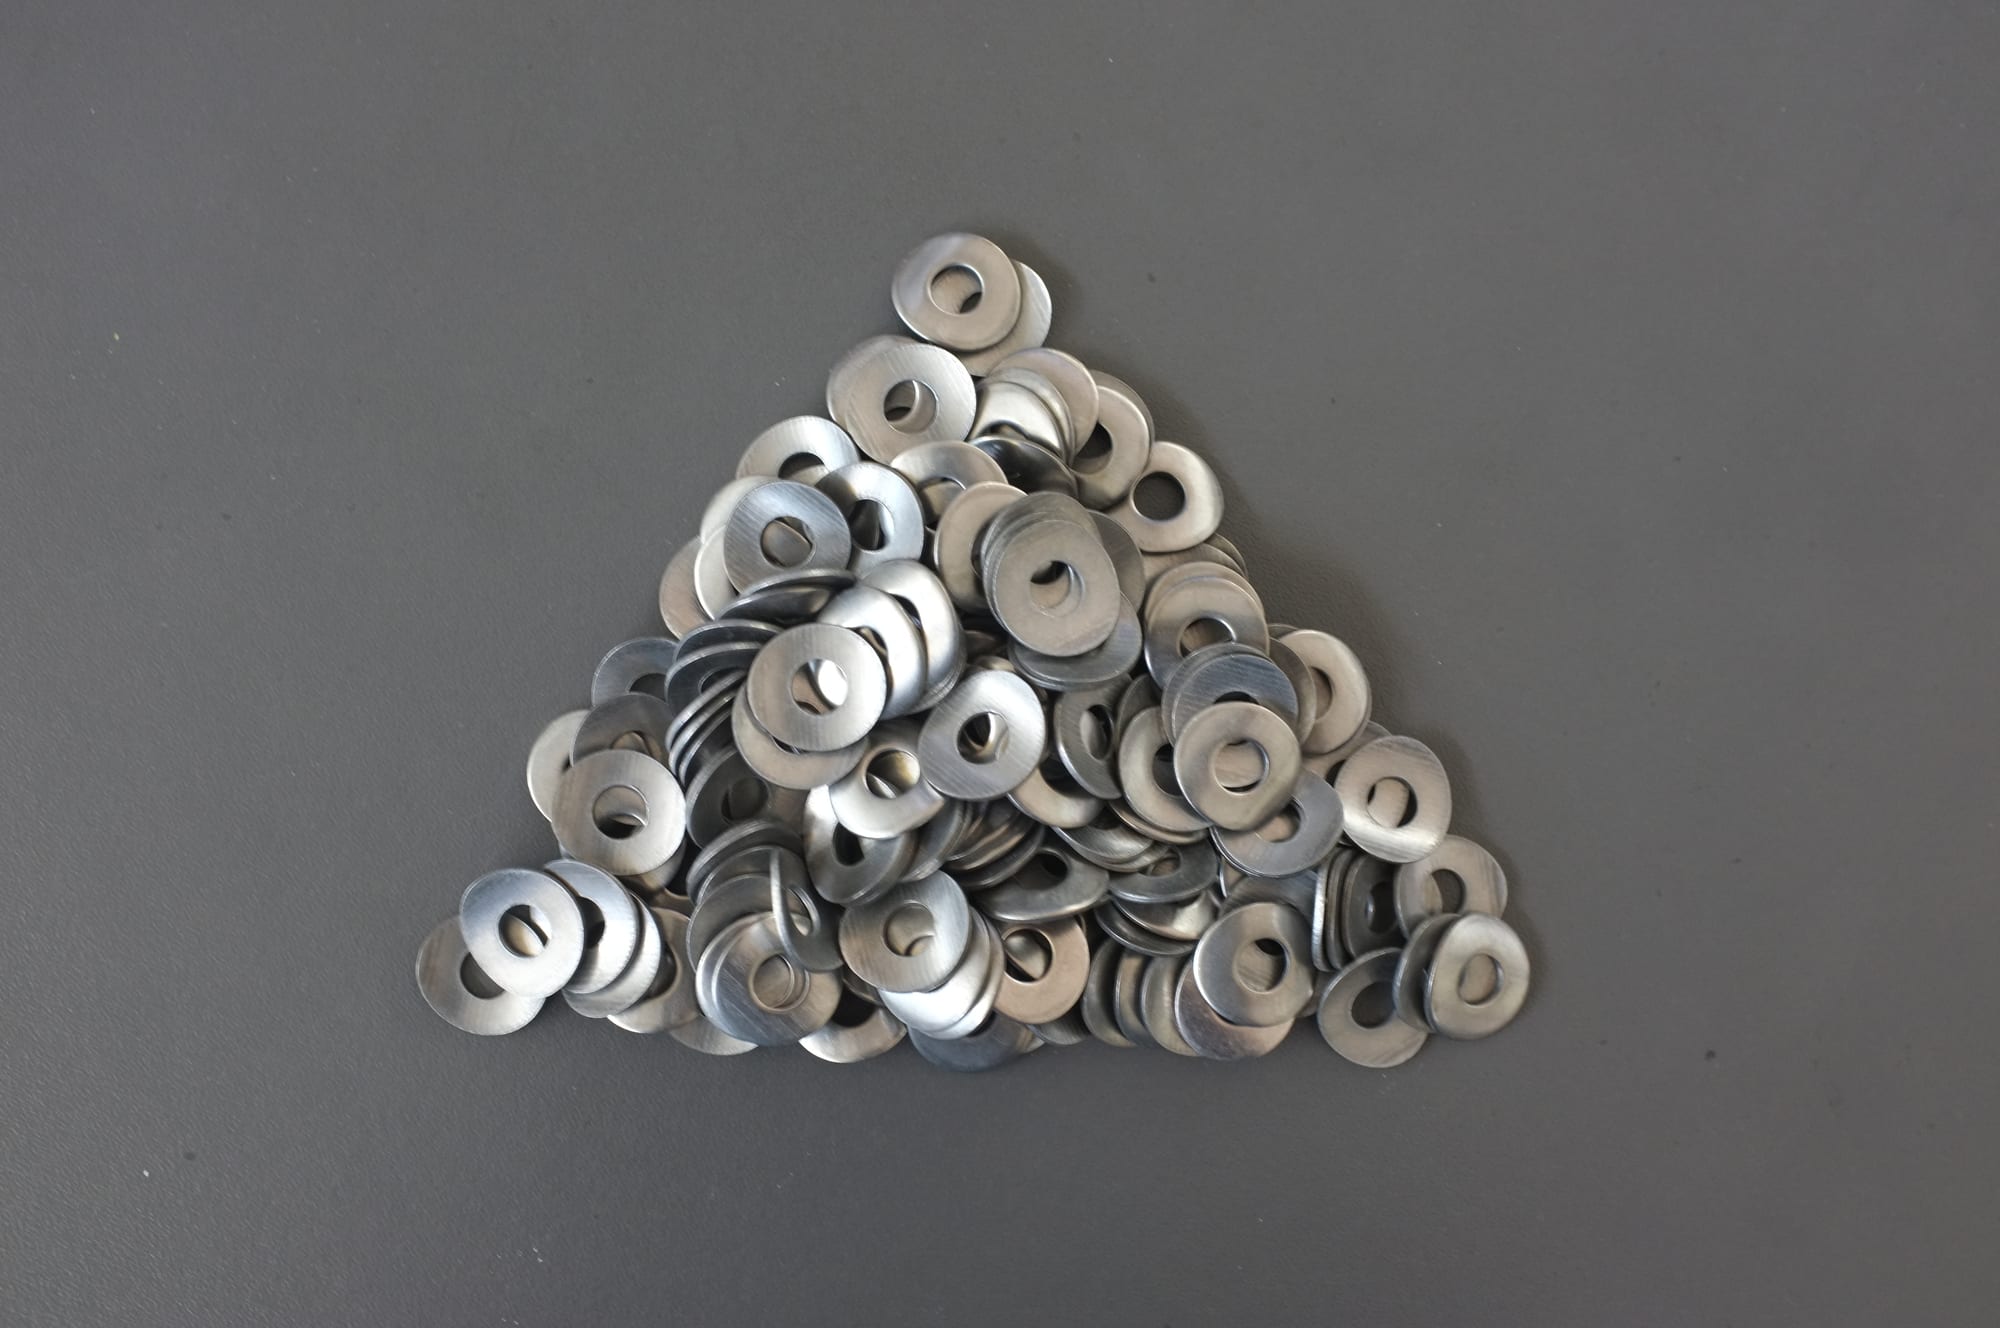
Мелкие детали в том масштабе, где настоящим узким местом обычно становится сепарация, а не отделка. Обратите внимание, что делает их сложными: кромки острые и неодинаковые от детали к детали, детали достаточно малы, чтобы пройти через сито, рассчитанное на удержание наполнителя, и они вкладываются друг в друга. Цикл отделки — это лёгкая половина.
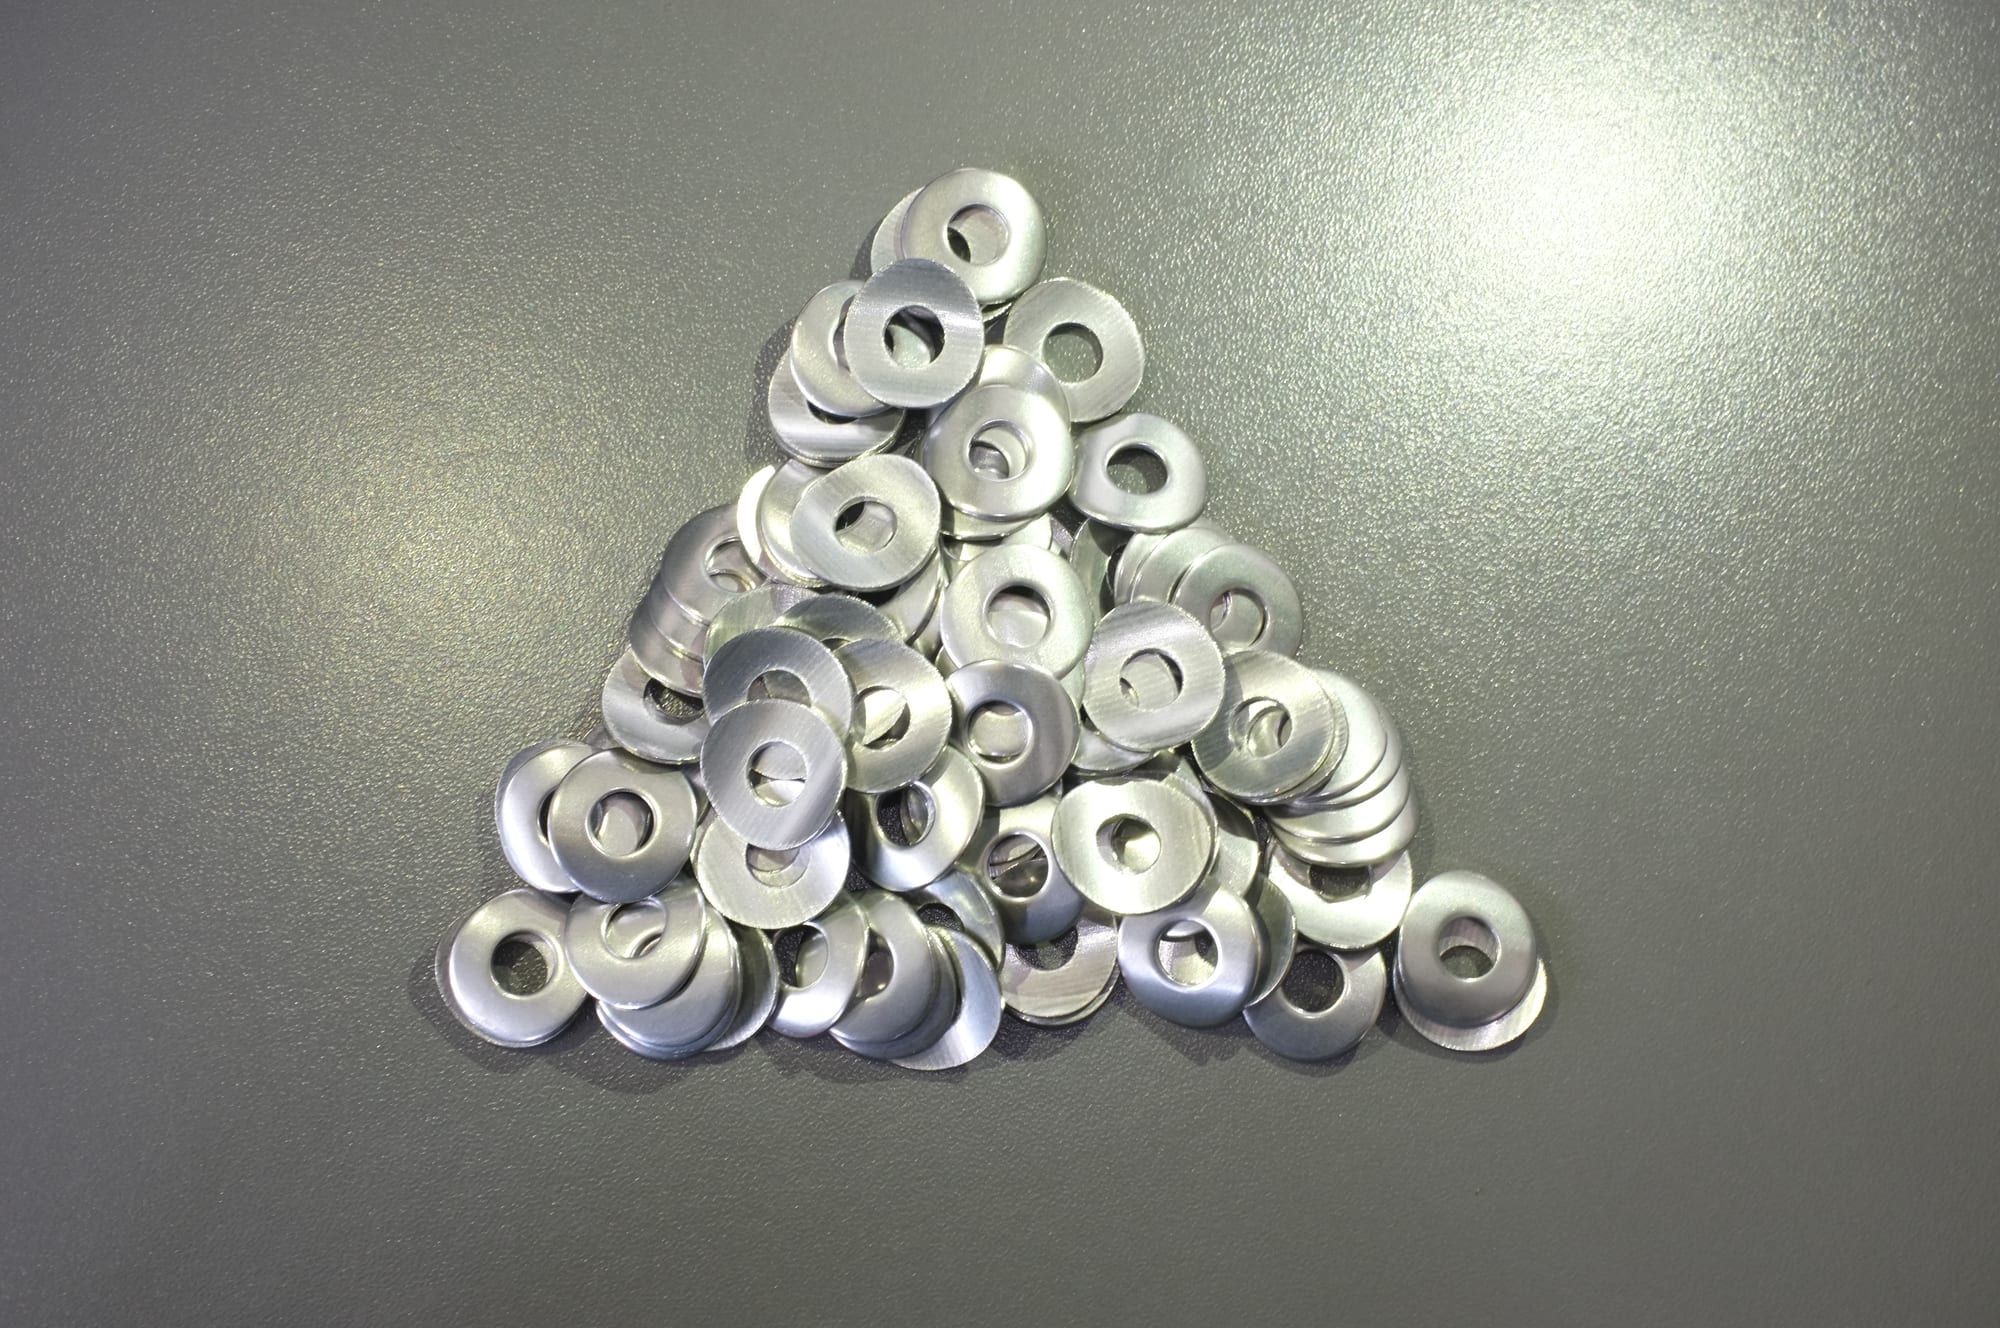
После отделки. Результат, который оценивает оператор, — не «стали ли они ярче», а одинаковы ли кромки по всей партии: на мелких деталях партию судят как партию, и одна деталь с закатанной кромкой рядом с деталью без неё — это забракованная партия, даже если средний показатель приемлем.
Когда галтовка мелких деталей — неправильное решение
Обозначим ограничения конкретно, потому что именно на них проекты по мелким деталям и застревают:
- Резьбы с жёстким допуском на шаг. Наполнитель заклинивается в мелкой резьбе или скругляет начало резьбы. Либо гладкий мелкий наполнитель, либо маскирование, либо примите, что резьбообразование идёт после отделки. Геометрия крепежа разобрана в материале как удалять заусенцы с мелкого крепежа, не повреждая резьбу, острия и углубления.
- Глухие отверстия и глубокие карманы, близкие по размеру к наполнителю. Наполнитель входит и не выходит. Лечится выбором наполнителя, а не добавлением промывки.
- Длинные тонкие детали — штифты, пружины, иглы, тонкие клипсы. Они выстраиваются, образуют мосты и спутываются, и гнутся раньше, чем обрабатываются. Секции или другой процесс.
- Тяжёлые заусенцы от отрезки или грубой штамповки. Массовая отделка — это процесс отделки, а не ремонта. Износ инструмента и состояние штампа задают входной дефект; если заусенец представляет собой закат, а не свободную кромку, исправляйте его выше по потоку и отделывайте то, что осталось.
- Тонкие сечения и мягкие сплавы. Деталь коробится или получает вмятины раньше, чем уходит заусенец. Снижайте энергию, меняйте наполнитель или семейство станка — не просто укорачивайте цикл.
- Смешанные семейства с разными критериями приёмки. Одна загрузка — один стандарт. Два номера деталей с разными требованиями по калибру — это два процесса.
- Партия слишком мала, чтобы заполнить загрузку. Ниже определённой загрузки наполнитель не может нормально создавать сдвиговое усилие, и результат получается мягким и неравномерным. Это случай для станка меньшего размера, магнитного или центробежно-дискового станка, а не для большой чаши, работающей почти пустой.
Что спросить до утверждения предложения
- Проба на худшей детали, а не на средней. Пришлите представительные детали, включая худшую, материал, а также отделку, которая вам нужна, и отделку, которую вы примете. Наши пробы возвращают отделку вместе с измеренными временем цикла и расходом наполнителя.
- Приёмка, определённая до пробы. Высота заусенца, состояние кромки, какой калибр или сборочный тест проходит, какие поверхности защищены. Проба без письменного стандарта приёмки говорит лишь о том, как это выглядит.
- Размер партии при производственной загрузке, в письменном виде. Важна цифра при полной высоте слоя, а не при демонстрационной загрузке.
- Спецификация наполнителя в письменном виде, как класс, диапазон размеров и форма, а не как «керамический наполнитель». Диапазон от 2 до 4 mm охватывает разброс, который важен на мелком элементе.
- Расход наполнителя на 100 часов. При сроке службы 20–200 часов поставщик, который не может назвать расход в килограммах на 100 часов, не даёт пригодной цифры по расходнику.
- Что идёт в комплекте со станком. Стандартная упаковка включает комплект запчастей, стартовый набор наполнителя и компаунда, инструмент и документацию, и каждый станок перед отгрузкой прогоняется с загрузкой наполнителя — так что первую пробу можно провести сразу по прибытии.
- Срок поставки относительно вашего плана. Стандартный станок отгружается за 25–35 дней с момента предоплаты; конфигурация под заказ занимает 45–60 дней, а добавление сепаратора или сушилки снова его удлиняет. Наполнитель, отгружаемый вместе со станком, добавляет около недели, а морская перевозка из Сямэня в Европу или Северную Америку — примерно 30–40 дней. Минимальный заказ — один станок; оплата — предоплата 30%, остаток против отгрузочных документов.
- План сепарации. Сита, деки и сушилка должны быть в том же предложении, что и станок, потому что они превращают цикл в производительность.
Частые вопросы
Сколько мелких деталей обработает станок 60 L за партию? Чаша 60 L обычно вмещает несколько сотен мелких деталей, но цифра определяется габаритным контуром детали и размером наполнителя, а не литражом. Деталь с полостью или глубоким элементом занимает непропорционально больше места. Проверяйте на худшей детали при производственной загрузке.
Могут ли несколько номеров мелких деталей идти в одной партии? Только если у них общий критерий приёмки и размер наполнителя, а геометрия не экранирует и не сцепляется. Детали разной длины и толщины сечения обрабатываются с разной скоростью, поэтому одна деталь переобработана, а другая недообработана. Для работы с высокой номенклатурой лучше подходит станок с быстрой переналадкой, а не большая загрузка.
Лучше ли магнитная обработка вибрационной для мелких деталей? Для заусенцев в пазах, пересекающихся отверстиях и впадинах резьбы — часто да, потому что гибкая игольчатая масса идёт по контуру, а не касается в одной точке, и не скругляет острую кромку так, как это сделал бы инструмент. Это процесс малого съёма, поэтому он подходит для тонких заусенцев, а не для тяжёлого съёма кромки. Глубокие глухие элементы остаются вне его досягаемости.
Мнутся ли и путаются ли мелкие детали в станке? Да, если загрузка слишком велика, чтобы наполнитель их разделял. Прямой контакт деталей друг с другом — обычная причина вмятин, погнутых кромок и неоднородного блеска, и лечится это большей обеспеченностью наполнителем и меньшей концентрацией деталей, а не более длинным циклом.
Какой размер наполнителя нужен для мелкого отверстия или паза? Наполнитель не должен превышать примерно одну треть наименьшего элемента. Для глухого отверстия 3 mm это наполнитель мельче 3 mm, мелкий класс и более длинный цикл. Подтвердите это тестом в пакете, прежде чем заказывать загрузку.
 +86-592-2381506


 Поддержка сети IPv6
