


Технология обработки поверхностей: экономическое обоснование выбора одного процесса вместо другого
Технология обработки поверхностей — огромная тема, и именно в этом проблема, когда дело доходит до её покупки. Литература охватывает гальваническое осаждение, анодирование, конверсионные покрытия, газотермическое напыление, осаждение из паровой фазы, механическую отделку, лазерное текстурирование и многое другое, и у каждого семейства есть свой учебник. Покупателю, у которого деталь лежит на верстаке, учебник не нужен. Ему нужно знать, какое семейство экономически подходит для этой детали при этом объёме, а это гораздо более узкий вопрос с гораздо более обоснованным ответом.
Эта страница намеренно не является обзором технологии обработки поверхностей. Существуют обзоры лучше, и мы не производим большую часть того, что в них рассматривается. Это структура принятия решений по затратам для того семейства, которое мы производим, — механической отделки, то есть процессов, которые изменяют поверхность, перемещая по ней абразив, — и честный рассказ о том, где это семейство проигрывает другому решению. Если вы сравниваете коммерческие предложения или недоумеваете, почему процесс одного поставщика дешевле на деталь, чем у другого, — это та арифметика, которая решает вопрос.
Замечание о назначении этой страницы, поскольку оно необычно: ключевой запрос за ней стоит широкий, и эта статья не выиграет у энциклопедий. Она существует потому, что у вопроса *«какая технология обработки поверхностей и при какой себестоимости на деталь»* есть длинный хвост конкретных вариантов — конкретный сплав, конкретный элемент, конкретный объём, — и на них можно ответить. Разделы ниже — это структура; ссылки в конце ведут туда, где каждая ветка получает подробности.
Сравнение, которое действительно делается
Технологии обработки поверхностей обычно сравнивают по тому, что они делают с поверхностью. Для решения о покупке это не та ось, потому что несколько технологий могут обеспечить одну и ту же спецификацию, а приемлемой по цене при вашем объёме окажется только одна из них.
Сравнение, которое делается в реальном проекте, имеет четыре оси, и они не равнозначны:
| Ось | Что определяет | Кто задаёт |
|---|---|---|
| Спецификация | Способен ли процесс вообще соответствовать чертежу | Чертёж и контроль со стороны заказчика |
| Себестоимость на деталь | Приемлема ли она по цене при данном объёме | Деталь, размер партии и цикл, а не название процесса |
| Соответствие детали | Выдерживает ли деталь процесс | Толщина стенки, геометрия, материал, предыдущие операции |
| Место в маршруте | Что должно произойти до и после | Другие операции в цехе и срок выполнения |
Спецификация — это входной фильтр: процесс, который не может соответствовать чертежу, исключается независимо от стоимости. Но когда два процесса проходят этот фильтр — а для большинства декоративных и функциональных требований это так, причём подходит не одно семейство, — решение принимается по трём другим осям, и себестоимость на деталь — это то, вокруг чего идёт основной спор.
Откуда на самом деле берётся себестоимость на деталь
Это та часть технологии обработки поверхностей, которую литература по процессам оставляет за скобками, и именно здесь решается большая часть денег. Себестоимость на деталь — это не станок и не абразив. Это шесть строк, и они меняются независимо друг от друга:
1. Фиксированные затраты на партию, делённые на количество партий. Наладка, подготовка загрузки, загрузка, выгрузка, промывка и сушка. Если в партии пятьдесят деталей, эти затраты распределяются на пятьдесят; если пятьсот — на пятьсот. Именно эта строка объясняет большую часть разницы в цене между двумя поставщиками, предлагающими, казалось бы, один и тот же процесс: один считает партию, удобную для его станка, другой — партию, удобную для вашей.
2. Время цикла. Лёгкая зачистка заусенцев занимает около 10–20 минут; полировка до высокого блеска — около 2–8 часов. Это разница примерно в двадцать четыре раза между двумя крайними случаями, на одном и том же станке, для одной и той же детали. Коммерческое предложение, в котором не указано, в каком диапазоне оно находится, — это предложение с неизвестным.
3. Расходные материалы на цикл. Наполнитель — изнашиваемая часть, его ресурс составляет около 20–200 часов работы в зависимости от материала и цикла, а состав дозируется каждый цикл. И то и другое мало на партию и велико за год, поэтому спрашивать стоит расход на партию, а не цену за бочку.
4. Выход годного и доработка. Процесс, дающий долю брака 2 %, обходится дороже, чем процесс с более высокой себестоимостью на деталь, но без брака, а на детали из драгоценного металла или с покрытием стоимость доработки может превысить стоимость процесса. Эта строка никогда не появляется в коммерческом предложении и всегда появляется в бухгалтерских отчётах.
5. Обслуживание и очередь. Процесс обработки партиями с двухчасовым циклом и двадцатью минутами на загрузку — это процесс, реальным ограничением которого является внимание оператора, а не цикл станка. Очередь перед станком — такая же статья затрат, как и цикл.
6. Стоимость следующей операции. Мокрый процесс требует операции сушки; застрявший в глухом элементе остаток проявляется как дефект при нанесении покрытия недели спустя; поверхность, которая блестит, но нестабильна от партии к партии, не проходит визуальный контроль у заказчика. Всё это затраты *маршрута*, а не процесса, и они должны входить в сравнение.
Практическое следствие: два процесса нельзя сравнивать по цене за деталь, если их не сравнивать по одним и тем же шести строкам. Коммерческое предложение, которое даёт одну цифру без количества партий, диапазона времени цикла и допущения о выходе годного, — это не сравнение, а просто число.
Четыре вопроса, которые отсекают большую часть вариантов
Прежде чем эта арифметика станет важна, четыре вопроса отсекают большинство вариантов технологии обработки поверхностей для данной детали. Их стоит задавать именно в таком порядке, потому что каждый может сделать следующий ненужным.
Вопрос 1 — должна ли деталь сохраниться целиком или материал можно удалить? Механическая отделка удаляет материал. Если на чертеже есть допуск на функциональной поверхности или деталь представляет собой тонкую стенку, где потеря металла означает потерю денег, это ограничение на процесс, и только потом — вопрос стоимости. Гальваника и нанесение покрытий *добавляют* материал, и это другая отправная точка.
Вопрос 2 — требование относится к отделке, к функции или к тому и другому? Декоративное требование оценивается визуально, и его часто может выполнить не одно семейство. Функциональное требование — критичный по усталости радиус, уплотнительная поверхность, основа для адгезии покрытия — резко сужает круг, потому что процесс должен обеспечить состояние поверхности, необходимое для функции, а не только блестящий вид.
Вопрос 3 — какой элемент самый мелкий и может ли процесс до него добраться? Для процессов со свободным наполнителем правило таково: наполнитель не должен превышать примерно одну треть самого мелкого элемента, а деталь с углублением 2 mm, глухим отверстием или поперечным отверстием — это деталь, которую большинство семейств не может обработать изнутри. Процесс, воздействующий только на наружную поверхность, оставляет внутреннюю как есть, и это вопрос спецификации прежде, чем вопрос стоимости.
Вопрос 4 — достаточно ли объёма для обработки партиями вообще? При объёме меньше партии доминируют наладка и обслуживание, и себестоимость на деталь при любом партионном маршруте равна стоимости ручной операции. Именно этот вопрос исключает механическую отделку из значительной части запросов, которые мы получаем, и на него стоит ответить честно, а не узнать всё после установки станка.
Где механическая отделка не работает и почему
Мы производим оборудование для механической отделки, а также составы и наполнители. Было бы легко написать страницу, на которой это семейство выигрывает любое сравнение. Вот где оно проигрывает:
- Требование, которое по сути является покрытием. Коррозионная стойкость на годы, определённый цвет, электропроводность, износостойкость за счёт твёрдого слоя — это требования к покрытию, и механическая отделка для них — подготовительная операция, а не замена.
- Деталь, которая не должна терять материал вообще. Тонкая стенка, деталь с покрытием в эксплуатации, деталь, размер которой уже на пределе. Механическая отделка по определению удаляет материал; единственный честный ответ — другое семейство или ручная операция с заданным припуском.
- Внутренний элемент. Свободный наполнитель воздействует только на то, до чего может дотянуться. Отверстие, поперечное отверстие, глубокое углубление: процесс там не работает, и никакой выбор наполнителя не меняет физику.
- Единичная деталь или очень малая партия. Доминируют наладка, загрузка, промывка и сушка; себестоимость на деталь равна стоимости ручной операции.
- Кромка, которая должна остаться острой. Любой процесс со свободным наполнителем скругляет кромки, с которыми контактирует. Чертёж, требующий острой кромки, — это чертёж, исключающий это семейство.
- Отделка, заданная как изотропная, без направленного следа обработки — это как раз случай, когда механическая отделка обычно является *правильным* ответом, а не неправильным, но этот случай стоит назвать, потому что это требование чаще всего принимают за декоративное.
- Смена процесса, которая должна произойти мгновенно. Партионные процессы работают циклами. Одна деталь, нужная через час, — это ручная работа.
Этот список важен не только из соображений честности: покупатель, который узнаёт об этих границах *после* покупки, купил не то, что нужно, а поставщик, который их скрывает, продаёт один станок и теряет клиента.
Как сравнивать два коммерческих предложения, строка за строкой
Это практический результат всей страницы. Когда два поставщика предлагают процесс механической отделки, сравнение, которое выдерживает проверку, требует от каждого из них одних и тех же шести пунктов:
- Количество партий и состав деталей в партии, исходя из которых рассчитана цена, — чтобы фиксированные затраты можно было разделить правильно.
- Диапазон времени цикла в минутах или часах и указание, охватывает ли он одну стадию или две. Стадия шлифования и стадия полирования имеют разную длительность, и обе входят в общее время.
- Расход на партию наполнителя и состава, а не цена за бочку.
- Ожидаемый выход годного и политика доработки — кто платит за забракованную партию и по какому критерию.
- Маршрут вокруг процесса: предварительная очистка, стадии промывки, сушка и то, какой будет следующая операция. Дешёвый процесс с дорогой сушкой — не дешёвый.
- Срок выполнения и требования к монтажу — стандартные конфигурации поставляются в течение 25–35 дней с момента внесения предоплаты, а изготовленные под заказ — в течение 45–60 дней в нашем ассортименте; требования к площадке — трёхфазная сеть 380 V или 415 V при 50 Hz, у малых моделей — 220 V, в диапазоне 75–85 dB(A) на расстоянии одного метра. Это не затраты на деталь, но это затраты в первый месяц.
Поставщик, который может ответить на все шесть пунктов, предлагает процесс. Тот, кто может ответить только на первый, предлагает станок.

Литые корпуса после отделки: два коммерческих предложения могут привести к этому результату разными маршрутами с разными затратами.
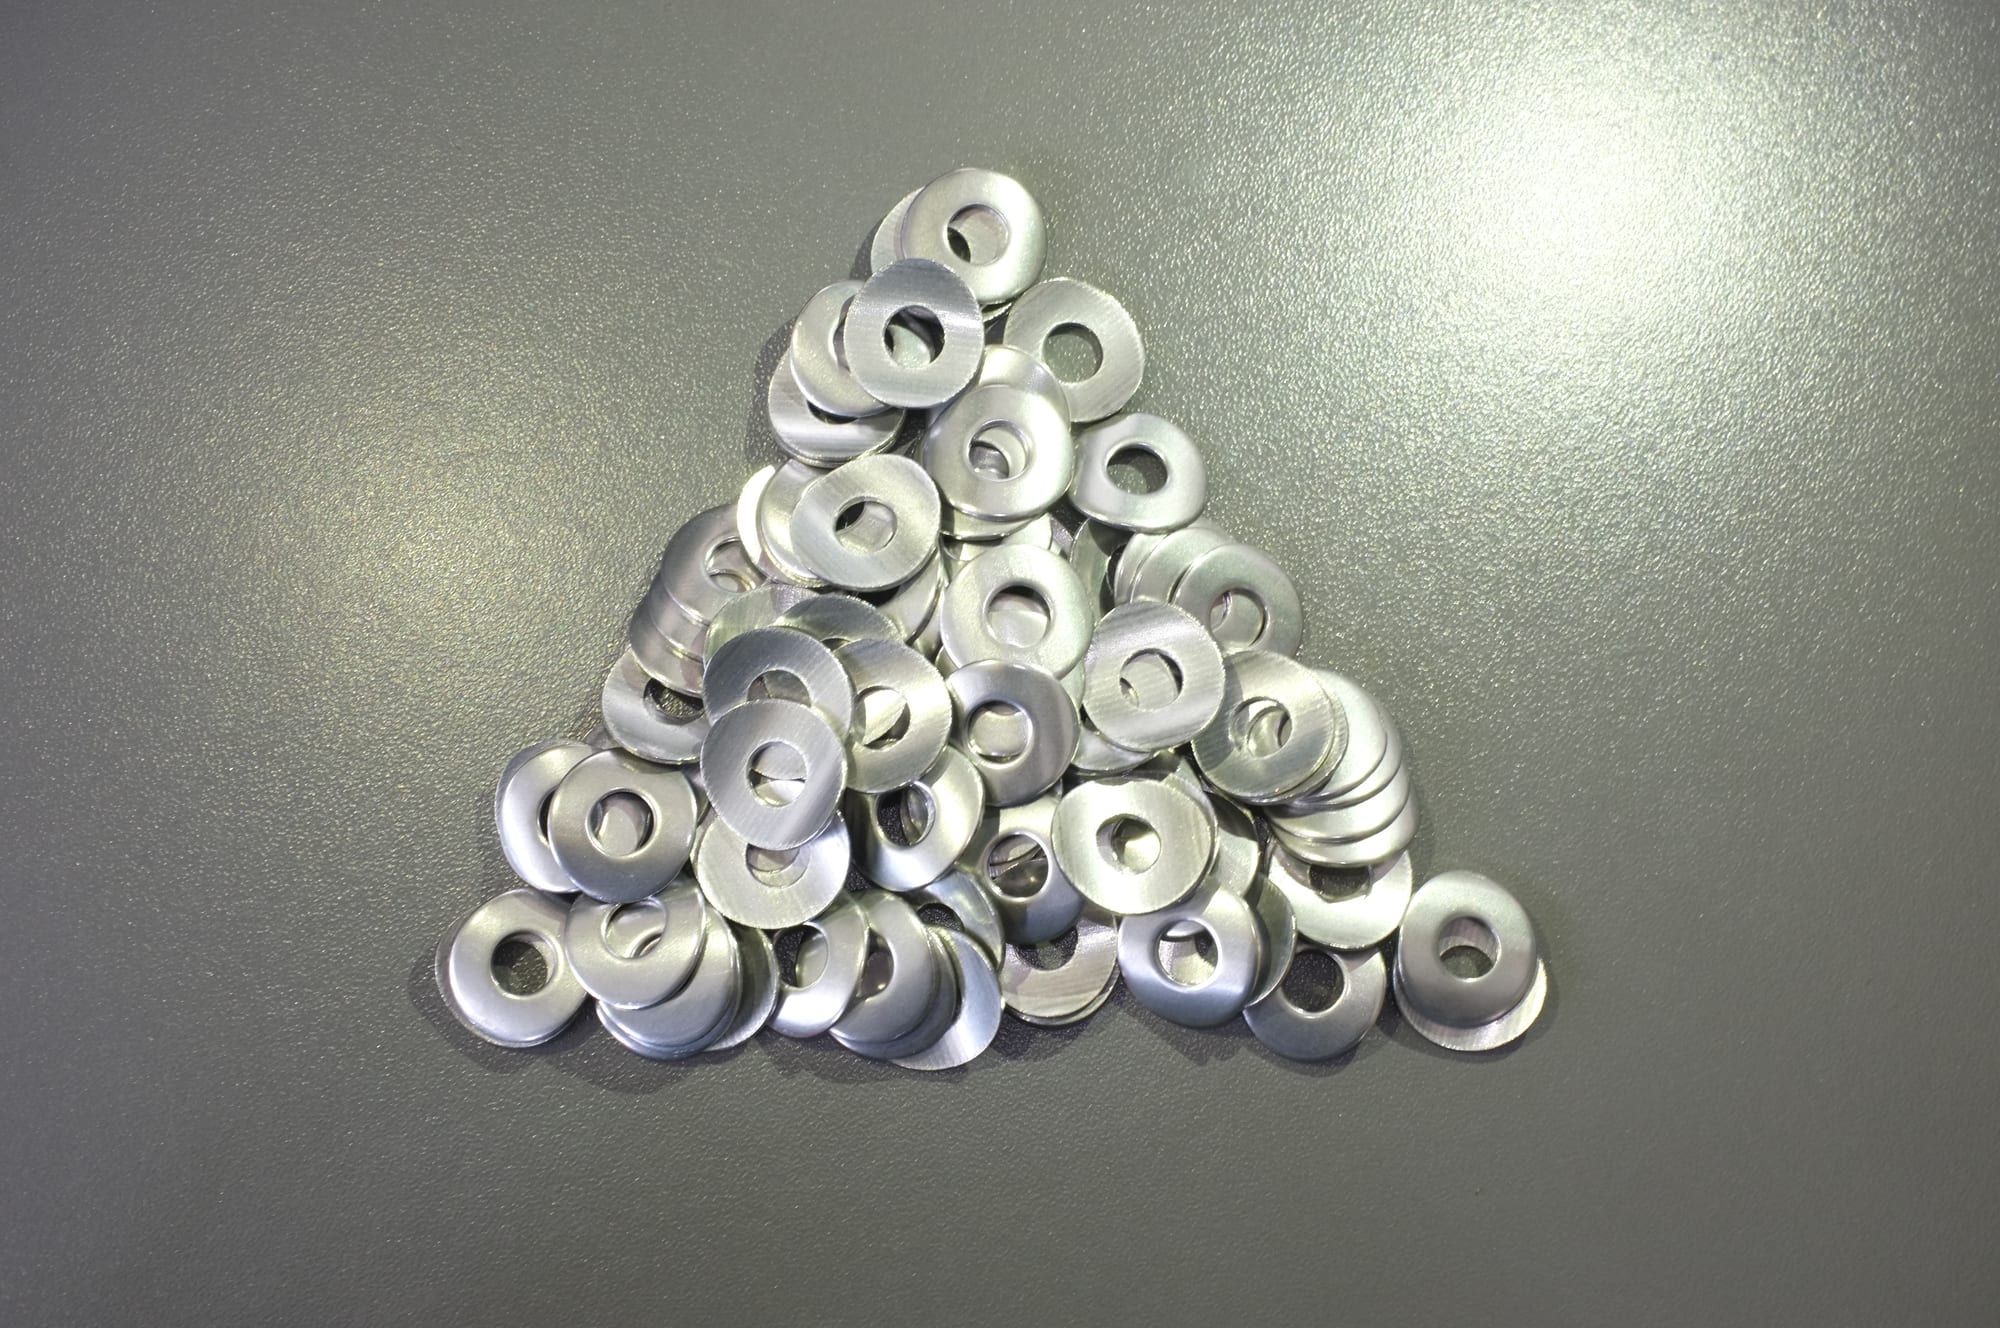
Готовые шайбы: построчное сравнение должно заканчиваться таким результатом, а не ценой станка.
Единственное техническое решение, которое определяет маршрут
Если эту страницу нужно свести к одному суждению, то оно таково: определите, что должна делать поверхность, а затем — сколько материала можно удалить, чтобы она это делала.
Всё остальное следует из этого. Семейство процессов следует из того, можно ли удалять материал. Наполнитель и состав — из материала и требуемой отделки. Станок — из размера детали и партии. Себестоимость на деталь — из партии и цикла. Цех, который начинает со станка — потому что станок предлагают или потому что конкурент его купил, — определяет ответ, ещё не зная вопроса, и именно так на участке появляется процесс, превосходно работающий не на тех деталях.
Второе суждение, более сложное: определите, чего вы делать не будете. Процесс, подходящий для 80 % работ и неподходящий для остальных 20 %, требует плана для этих 20 % — ручной операции, партнёра на аутсорсе или другого семейства, — и такой план дешевле составить заранее, чем обнаружить его отсутствие в момент, когда партия забракована.
Часто задаваемые вопросы
Что такое технология обработки поверхностей? Совокупность процессов, которые изменяют поверхность, придавая ей свойство — внешний вид, коррозионную стойкость, износостойкость, адгезию, текстуру, электрические характеристики. Она охватывает покрытия (гальваническое осаждение, анодирование, осаждение из паровой фазы) и механические методы обработки (шлифование, полирование, объёмную отделку, дробеструйное упрочнение), и это разные отрасли с разной структурой затрат. Путаница в самом термине состоит в том, что он объединяет их в одну тему; для решения о покупке их нужно разделять.
Является ли механическая отделка технологией обработки поверхностей? Да — это семейство, которое изменяет поверхность, перемещая по ней абразив, а не добавляя слой или преобразуя его. Это технология обработки поверхностей, и часто она также является *подготовкой* для другой: покрытие сцепляется с той поверхностью, которую ему предоставили, и именно механическая операция придаёт ей эту поверхность.
Как сравнить два процесса обработки поверхностей по стоимости? По себестоимости на деталь, по одним и тем же шести строкам: фиксированные затраты на партию, делённые на количество партий, время цикла, расходные материалы на цикл, выход годного и доработка, обслуживание и очередь, стоимость следующей операции. Цена за деталь, в которой не указаны количество партий и диапазон времени цикла, не поддаётся сравнению ни с чем.
Почему процесс одного поставщика дешевле на деталь, чем у другого? Чаще всего потому, что это другой размер партии, а не другой процесс. Поставщик, чей станок подходит для больших партий, может распределить фиксированные затраты на большее число деталей, чем тот, чей станок рассчитан на малые партии. Вторая по частоте причина — в одном коммерческом предложении учтены сушка и промывка, а в другом нет.
Какая технология обработки поверхностей самая дешёвая? На таком уровне обобщения ответа нет, и любой поставщик, который его даёт, просто угадывает. Себестоимость на деталь определяется деталью, объёмом и спецификацией. Можно сказать, что у партионных процессов есть нижний предел — ниже определённого количества доминируют наладка и обслуживание, и себестоимость на деталь перестаёт снижаться, — и что у каждого семейства процессов этот предел свой.
С чего начать, если я не знаю, какой процесс мне нужен? С чертежа и требования, именно в таком порядке: что должна делать поверхность, что нельзя изменять, какой элемент самый мелкий и каков объём. Эти четыре ответа отсекают большую часть вариантов ещё до запроса коммерческих предложений. Наша страница отделка металла описывает, какие из этих маршрутов мы реализуем, а какие нет, а страница процесс удаления заусенцев разбирает ту же логику применительно к случаю кромки.
Max Xu, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
В этой статье описано, как процесс обработки поверхностей сравнивается по стоимости; она не является утверждением о достижимом результате или стоимости какой-либо конкретной детали. Цены не приводятся, поскольку себестоимость на деталь — свойство конкретной детали и объёма, а не процесса. Мы производим оборудование для отделки, а также наполнители и составы для работы в нём; мы не оказываем услуг по отделке на подрядной основе.
 +86-592-2381506


 Поддержка сети IPv6
