


Галтовочное полирование алюминия: как выстроить стадии съёма и ступенчатость зернистости
Ошибка, которая портит алюминий, — не в выборе неподходящего станка. Она в том, чтобы обрабатывать алюминий как сталь, только более мягким наполнителем, снять всё за один агрессивный проход и потом пытаться отполировать полученные повреждения. Алюминий мягок и вязок: абразив, подобранный для нержавеющей стали, не срезает его чисто, а выдавливает металл, оставляя шероховатую, твёрдую, серую поверхность. Обычное «исправление» — снять больше материала: неверное направление, из-за которого деталь, нуждавшаяся только в обработке кромок, уходит из допуска.
Надёжный путь — съём по стадиям: несколько коротких шагов, на каждом свой наполнитель и компаунд, и каждая стадия очищается перед следующей, чтобы крупное зерно не переносилось дальше. Ниже — последовательность стадий, соответствующая ей ступенчатость зернистости, правило подбора размера и границы, за которыми процесс перестаёт работать. Параметры — отправная точка для испытания: опубликованный цикл предполагает материал и съём, которые могут быть не вашими.
Что видно, когда стадия по алюминию настроена неверно
| Что видно | Что это обычно означает |
|---|---|
| Серый матовый налёт, который не выводится полировкой | Крупное зерно, перенесённое на стадию полирования, — детали не очищали между стадиями |
| Поверхность шероховатая и твёрдая вместо блестящей | Слишком глубокий съём, обычно класс, предназначенный для стали |
| Кромки скруглены, чёткие линии механообработки смазаны | Слишком длинный цикл, или одна стадия должна выполнить и съём, и отделку |
| Блеск есть, но пятнами, цвет различается по партии | Неоднородная основа — проблема компаунда или промывки, проявившаяся во внешнем виде |
| С каждым лишним часом хуже, а не лучше | Попытка исправления снимает материал, а не полирует |
Последняя строка — характерный признак отказа: если от дополнительного времени становится хуже, ищите стадию, которая внесла повреждение.
Почему алюминий отказывает иначе, чем сталь
Он мягок, поэтому съём не бывает чистым. Острый абразив срезает стружку со стали; на алюминии он, скорее, толкает металл перед собой, давая наволакивание и наклёпанный слой вместо чистого реза. Более грубый класс снимает больше в час и оставляет более шероховатую и твёрдую поверхность, которую затем приходится снова сошлифовывать.
Подача компаунда — часть механизма. Алюминий быстро отводит тепло, но его поверхность достаточно мягкая, чтобы схватываться и наволакиваться, когда детали трутся всухую. Компаунд смазывает зону резания и уносит шлам; это не косметическая деталь.
Оставленный мокрым, он тускнеет вместо того, чтобы блестеть. Отработанный шлам высыхает в твёрдые отложения, а вода на свежей поверхности оставляет пятна за считаные минуты.
Следствие для покупателя: спрашивайте последовательность стадий, а не время цикла. Одна цифра, названная для «полирования алюминия», скрывает единственное решение, которое имеет значение.
Стадии съёма: для чего нужна каждая
| Стадия | Назначение | Направление по наполнителю | Как выглядит «готово» |
|---|---|---|---|
| 1. Съём | снять заусенец и шероховатость от механообработки или литья | режущий класс — пластиковая связка или более крупная керамика | заусенец снят, шероховатость сбита, кромка осталась там, где её задал чертёж |
| 2. Очистка | удалить крупный абразив с деталей | нет — промыть и вымыть элементы, в которых задерживается компаунд | нет зерна, нет плёнки шлама, нет остатков в отверстиях |
| 3. Сглаживание | выровнять рисунок царапин после стадии 1 | более тонкая керамика или мягко режущий пластик | равномерный сатин; глубоких линий, которые пришлось бы заполировывать, нет |
| 4. Очистка | та же причина, и эту стадию пропускают чаще всего | нет | воду с детали убрать, элементы промыты |
| 5. Глянцевание | получить отражающую отделку | тонкий или особо тонкий класс, иногда стальной наполнитель, который накатывает, а не режет | ровный блеск, базовый цвет совпадает с предыдущей партией |
Последовательностью управляют два правила. Никогда не ведите тонкую стадию по неочищенной крупной поверхности — это самая частая причина матового налёта, который не снимается, и винят в нём почти всегда компаунд: если крупное зерно осталось, стадия глянцевания — это крупная стадия с тонким ярлыком. И не заставляйте одну стадию делать две работы — снятие литейного заусенца и получение блестящей отделки тянут в разные стороны, поэтому один агрессивный проход скругляет кромки раньше, чем уходит заусенец.
Классифицируйте наполнитель и не смешивайте две шкалы
Наш наполнитель использует шестибалльную шкалу, и две таблицы не совпадают по буквам:
- Мокрое шлифование: VR / R / N / NF / F / FF
- Сухое шлифование: VR / R / M / MF / F / FF
VR — максимальный съём, N — стандартная обработка, FF — финишный класс глянцевания, а буквы между ними означают последовательное снижение шероховатости. Алюминий живёт в тонкой половине. Частая ошибка — взять наполнитель, классифицированный для нержавеющей стали, и затем пытаться заполировать повреждения: при этом снимается больше материала, чем снял бы исходный процесс. Класс VR или R уместен на прочной отливке с большим облоем и коротким циклом и почти никогда — на алюминиевой детали, которую будут видеть.
По семейству материала выбор — это компромисс между скоростью резания и мягкостью воздействия. Пластиковый наполнитель — это наполненный абразив: он изнашивается постепенно, режет мягко и стоит меньше, поэтому с него обычно начинают на алюминии, тонких стенках и во всём, где прорезание стенки отправляет партию в брак. Керамический наполнитель твёрже, режет быстрее и дольше сохраняет геометрию — то, что нужно на стадиях от сглаживания до глянцевания, когда тяжёлая работа уже сделана. Обычные диапазоны — керамика 3–10 mm против пластика 10–25 mm, и алюминий использует пластиковый конец чаще, чем сталь. Форма важна не меньше класса: керамика поставляется в виде шара, скошенного треугольника, треугольника и скошенного цилиндра от 2 mm и выше в зависимости от формы, пластик — в виде конуса от 5×5 и 6×6 mm, а на более тонких классах — более крупными размерами от 8×8 mm до 50×50 mm. Острый угол врезается в угол детали, а круглый шарик накатывает плоскость, поэтому один и тот же размер в двух формах не взаимозаменяем — руководство по формам керамического наполнителя показывает, какая форма достаёт до какого элемента.
Подбирайте размер наполнителя по наименьшему элементу
Наполнитель никогда не должен быть крупнее примерно трети наименьшего элемента детали. Для глухого отверстия 3 mm нужен наполнитель мельче 3 mm, а это тонкий класс и более длинный цикл, и обойти это нельзя. Проверка на месте до запуска загрузки: положите деталь в пакет с пробой наполнителя — если он не входит в элементы вручную, в станке он тоже не войдёт.
Алюминий добавляет нюанс. Из-за мягкости материала слишком крупный наполнитель не просто не достаёт до элемента: он перекрывает его и обстукивает окружающую поверхность, а на тонкостенной детали это проявляется в виде вмятого участка рядом с элементом, заусенец с которого вы пытались снять.
Выбирайте мокрый или сухой режим по материалу, а не по предпочтению
Мокрый и сухой режимы — следствие материала и отделки, а не предпочтения. Мокрый процесс использует компаунд в растворе, который уносит тепло и шлам и оставляет блестящую поверхность; это обычное решение для стали и для всего, что будет покрываться гальваникой или пассивироваться. Сухая отделка подходит для алюминия и латуни, где мокрый процесс может оставить плёнку или разводы, и подходит цехам, где мокрая обработка не разрешена, — ценой более низкой скорости, пыли и необходимости вытяжки. Этот компромисс разобран в материале сухое полирование против мокрого.
Выбирать нужно по тому, что будет дальше. При переходе на анодирование или гальваническое покрытие базовый цвет должен быть одинаковым от партии к партии, потому что эти процессы проявляют каждый оставленный завиток, — поэтому отделочный шаг держат на стабильной основе, а не на «как можно ярче». Если деталь продаётся готовой, важны блеск и отсутствие матового налёта, и сухой маршрут с тонким компаундом проще держать стабильным. При переходе в сборку, где важны только кромки, дешевле всего короткий мокрый съём и промывка.
Компаунды для алюминия составляют под этот металл, а не под сталь: зелёный жидкий полировальный компаунд для алюминия, паста того же семейства и более широкий ассортимент отделочных компаундов за ними. Сильнощелочная химия атакует алюминий, а сухой контакт — то место, где начинается схватывание, поэтому компаунд подбирают под металл и держат его постоянную подачу.
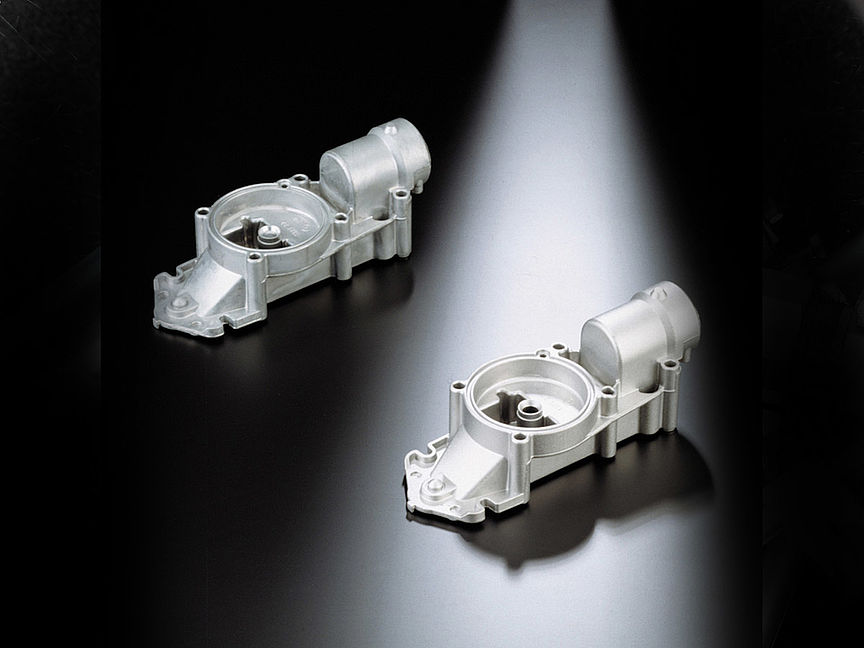
Вторая пара с того же маршрута. На алюминии судите по партии, а не по одной детали: отказ проявляется как наволакивание и уход цвета, то есть неравномерно, а не абсолютно, поэтому единственный образец всегда выглядит приемлемо. То, была ли стадия под контролем, видно только по деталям вместе, — и на мягком сплаве это разница между продаваемой партией и переделкой.
Выбирайте станок по размеру детали, а не по привычке
| Станок | Что он делает с алюминиевой деталью | Когда подходит |
|---|---|---|
| Вибрационная чаша | наполнитель обтекает деталь; процесс виден и регулируется | обычные детали, разные размеры, ступенчатая работа, которую нужно смотреть между стадиями |
| Вибрационная ванна | то же движение в более длинном открытом канале | длинные профили и крупные детали, которые не помещаются в чашу |
| Центробежный диск | деталь прижата к вращающемуся инструменту; контролируемый местный съём | мелкие детали, где отделка должна выдерживаться в допуске |
| Центробежный барабан | высокая энергия в малых камерах | компактные детали, где важно короткое время цикла, — при контроле загрузки, потому что кромки скругляет именно интенсивность |
| Барабан / вращающаяся галтовка | вся загрузка вращается вместе | простые формы, которые могут свободно перекатываться; загрузка привязана к детали, а переналадка медленная |
Для крупных алюминиевых деталей обычная отправная точка — платформа вибрационных ванн, и реальные цифры даёт серия L: L1300 1,200 L (42.4 куб. фут), рабочая камера 1,200 × 1,000 × 1,000 mm, 5.0 kW × 2; L1500 1,500 L, 5.5 kW × 2; L1800 1,800 L, 7.5 kW × 2. Все три используют полиуретановую футеровку 20–35 mm, что важно на алюминии: футеровка — то, чего касается деталь, когда наполнитель прижимает её к стенке. Для мелкой точной работы линейка центробежных дисков прижимает одну деталь к вращающемуся инструменту вместо галтовки партии.
Станки работают от трёхфазной сети 380 V или 415 V при 50 Hz, и шум на крупной ванне — реальный критерий: ожидайте 75–85 dB(A) на расстоянии одного метра, большая часть — от вибратора; три меры, которые его снижают, — виброопоры, гибкий привод и футерованная или закрытая ванна.
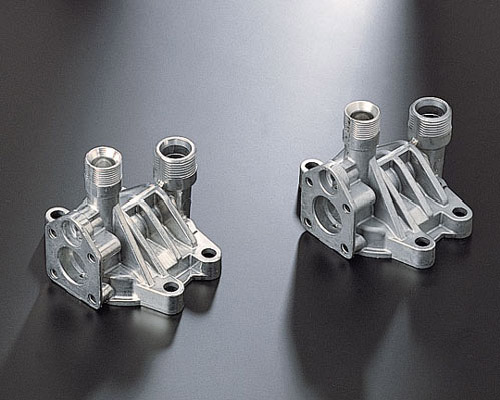
Два алюминиевых литых корпуса насосов после отделки. Именно такая форма жёстче всего наказывает неверный класс: резьбовые бобышки, тонкие рёбра между ними и обработанная плоскость, которая должна остаться плоской. Наполнитель, классифицированный для нержавеющей стали, срезал бы рёбра и скруглил кромки бобышек раньше, чем очистилась плоскость, — это и есть тот алюминиевый отказ, о котором эта страница. Каким выглядит принятый результат, видно здесь: ровный блеск по всей отливке, а резьба по-прежнему проходит калибр.
Большой литейный облой и холодные спаи. Массовая галтовка — отделочный процесс, а не ремонтный. Если дефект представляет собой складку металла, а не свободную кромку, исправляйте его на предыдущих операциях: более длительная обработка алюминия складку не убирает, она скругляет всё вокруг неё.
- Тонкие стенки. Примерно ниже 0.5 mm риск — деформация, а не съём. Высокоэнергетический процесс изгибает деталь раньше, чем полирует её; снижайте энергию или меняйте семейство станков, потому что одно лишь сокращение цикла это не исправляет.
- Резьбы с мелким шагом. Наполнитель заклинивается в мелкой резьбе и скругляет заход резьбы. Используйте гладкий мелкий наполнитель, защитите резьбу или примите, что нарезание резьбы делается после отделки.
- Глухие отверстия и узкие пазы, близкие к размеру наполнителя. Наполнитель входит и не выходит, а на алюминии застрявшую частицу обычно нельзя вытолкнуть, не оставив следов на детали.
- Детали, где царапина означает брак. Полирование снимает материал, а не заполняет его, и глубокую царапину можно только выровнять, а это оставляет поверхность, которая рассеивает свет иначе. Глубокая вогнутая геометрия отказывает по-своему; это разобрано в материале как полировать вогнутые алюминиевые детали.
- Смешанные сплавы или детали под декоративное анодирование. Разные сплавы режутся с разной скоростью и отделываются в разный цвет, поэтому одна загрузка — один сплав и один критерий приёмки. Если базовый цвет различается по партии, вместе с ним различается и цвет после анодирования: стабильность даёт фиксированный процесс, а не контроль в конце.
Что согласовать до утверждения коммерческого предложения
- Испытание на вашей худшей детали — с самым глубоким элементом или самой тонкой стенкой, а не со средней. Пришлите сплав, целевую отделку и ту, которую вы примете; наши испытания возвращают отделку вместе с измеренными временем цикла и расходом наполнителя. Мы предпочтём провести испытание на нескольких деталях, чем назвать цикл для алюминия, на котором его не проверяли.
- Последовательность стадий в письменном виде — с классом и размером наполнителя для каждой стадии и операцией очистки между ними. Если поставщик называет для алюминия одно время цикла, спросите, какие в нём стадии.
- Критерий приёмки до испытания. Целевая шероховатость, какие поверхности защищаются, оценивается ли базовый цвет по контрольному образцу для последующего анодирования или покрытия.
- Расход наполнителя на 100 часов. Срок службы наполнителя — 20–200 рабочих часов в зависимости от материала и цикла, диапазон настолько широк, что расход приходится измерять на конкретной работе. Лёгкое снятие заусенцев длится 10–20 минут, полирование до высокого блеска — 2–8 часов, а ступенчатый процесс добавляет к этому очистку и перемещение деталей.
- Что входит в поставку станка. Стандартная упаковка включает комплект запасных частей, стартовый набор наполнителя и компаунда, инструмент и руководства, и каждый станок перед отгрузкой прогоняется с загрузкой наполнителя.
- Срок поставки. Стандартный станок отгружается за 25–35 дней с момента предоплаты, конфигурация под заказ занимает 45–60 дней, а добавление сепаратора или сушилки снова его продлевает. Наполнитель, отгружаемый вместе со станком, добавляет около недели, морская перевозка из Сямэня — 30–40 дней, минимальный заказ — один станок.
- Сушка. Мокрый процесс без центробежной сушилки оставляет плёнку в глухих элементах, которая проявляется пятнами, поэтому сушилка идёт вместе со станком.
Частые вопросы
Можно ли отполировать алюминий в галтовке за одну стадию, если взять тонкий наполнитель? Иногда — на детали, которой нужна только обработка кромок. Там, где есть настоящая шероховатость или заусенец, одна тонкая стадия медленна, одна крупная — груба, и ни один класс не делает и то и другое.
Почему алюминий выходит серым, а не блестящим? Три причины в порядке вероятности: крупное зерно, перенесённое на тонкую стадию из-за того, что детали не очистили; слишком грубый класс для этого материала; выработанный наполнитель, который уже не режет, а просто трётся.
Что лучше для алюминия — керамический или пластиковый наполнитель? Пластик — более безопасная отправная точка: наполненный абразив, который изнашивается постепенно и режет мягко, что подходит мягким сплавам и тонким стенкам. Керамика режет быстрее и держит форму, поэтому её место — на стадиях сглаживания и глянцевания, когда тяжёлая работа сделана. Диапазоны — 3–10 mm керамика против 10–25 mm пластик; подробнее сравнение в материале керамический и пластиковый наполнитель для алюминия, латуни и стали.
Сколько длится цикл галтовочного полирования алюминия? Лёгкое снятие заусенцев — 10–20 минут, полирование до высокого блеска — 2–8 часов, а ступенчатый процесс добавляет очистку и перегрузку между стадиями. Значение, которое имеет смысл, получается из испытания на вашей детали, потому что опубликованный цикл предполагает материал и съём, которые могут быть не вашими.
Изменит ли полирование цвет перед анодированием? Да. Алюминий полируется до несколько иного цвета, чем сталь, и деталь, которая позже будет покрыта гальваникой или анодирована, нужно отделать до стабильной основы. Это вопрос процесса, а не станка, и именно поэтому стадию глянцевания держат по контрольному образцу, а не по «как можно ярче», — та же дисциплина, которая сохраняет блеск алюминия в материале массовая галтовка алюминиевых деталей.
 +86-592-2381506


 Поддержка сети IPv6
