


Галтовочные иглы: где они работают, где бессильны и как продлить их службу
Стальные наполнители обычно делят по форме — шары, овалы, диагонали и иглы — и каждому посвящают пару строк. Но иглы заслуживают большего: это единственная форма, чье поведение определяет не деталь, а приводящий их в движение станок.
Здесь описано, почему иглам нужен магнитный привод, а не виброчаша, что происходит при их застревании и почему изнашивается загрузка. Подробнее о стальных телах: руководство по полировке сталью.
Игла — это не маленький шарик
Ища галтовочные иглы или штифты из нержавеющей стали, покупатели часто считают их крошечной дробью, вытянутой в проволоку. Но на производстве игла и шар ведут себя как два совершенно разных инструмента.
Без абразивного зерна: работает сжатием, а не резанием
В отличие от керамических или пластиковых абразивных тел, срезающих металл зерном, наполнитель из нержавеющей стали совсем не содержит абразива. Полируете ли вы сталь, латунь, медь или алюминий со специальной жидкой подушкой — выглаживание металла работает за счет холодного сжатия, а не резания.
Когда закаленные иглы ударяют и скользят по детали, контактное давление сглаживает микронеровности и скалывает хрупкие микрозаусенцы во впадинах резьбы. Поскольку полировка смещает выступы, а не снимает слой металла, поверхность приобретает зеркальный блеск без изменения размеров детали.
Почему форма важнее материала
Из одной и той же марки нержавеющей проволоки можно получить шар и иглу, но их геометрия создаёт противоположную физику контакта. Сферический шар даёт точечный контакт и катится по открытым поверхностям для зеркальной полировки, но останавливается перед любым пазом уже своего диаметра.
Игла меняет массу качения на тонкий вытянутый профиль. Её торец и стенки проходят прямо внутрь узких каналов там, где круглые стальные шарики перекрывают отверстие.
Три задачи иглы, недоступные другим галтовочным телам
Тонкая игольчатая геометрия позволяет галтовочным иглам выполнять три задачи, непосильные для керамики, полировальных камней и стальных шариков:
- Доступ в длинные узкие каналы: Иглы входят торцом во внутреннюю резьбу, каналы форсунок и направляющие пазы, удаляя тонкий заусенец и осветляя внутренние стенки.
- Очистка пересекающихся отверстий: В местах пересечения каналов в коллекторах шарики застревают на стыке, тогда как тонкие иглы проходят насквозь.
- Полировка труднодоступных углов: В ювелирном литье, безелях часов и брекетах иглы проникают в основания ребер, не скругляя внешний рельеф.
Почему иглам место в магнитной галтовке, а не в виброчаше
Самая дорогая ошибка при выборе наполнителя из нержавеющей стали для галтовки — засыпка тонких магнитных игл в виброчашу или роторный барабан. Чтобы понять, как конструкция оборудования влияет на снятие заусенцев с мелких деталей, ознакомьтесь с нашим руководством по установкам магнитной галтовки и статьей о том, когда обычные тела не достают. Для стандартных камней изучите наше руководство по выбору наполнителей для виброгалтовки.
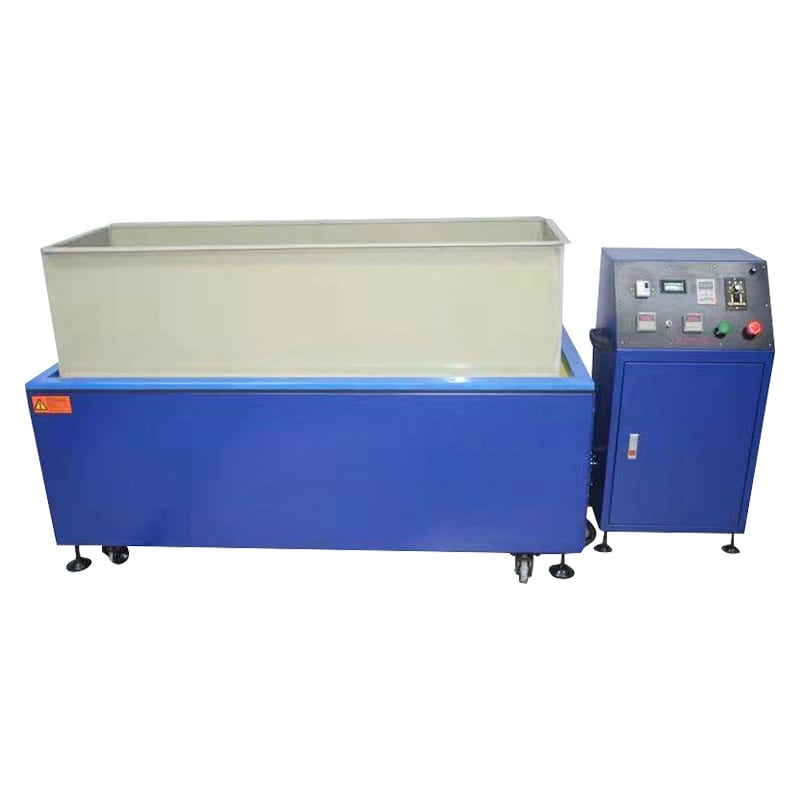
Привод определяет наполнитель, а не наоборот
Тонкие штифты из нержавеющей стали созданы специально для вращающегося магнитного поля внутри магнитных галтовочных машин. Под немагнитной рабочей чашей расположен диск с чередующимися постоянными магнитами, вращающийся с высокой скоростью.
Это магнитное поле захватывает ферромагнитные штифты и поднимает их вертикально, словно жесткую вихревую щетку. При смене поля кончики стоящих штифтов проникают в глухие отверстия, пазы и поднутрения со всех углов. Лишь магнитный привод дает легкому тонкому штифту ориентацию, нужную для входа в отверстие.
Что будет, если поместить штифты в виброчашу
Когда оператор засыпает мелкие магнитные штифты в виброчашу или барабанную галтовку в надежде, что они проникнут в крошечные отверстия, законы физики тут же дают сбой.
Без магнитного поля, удерживающего штифты вертикально, гравитация и вибрация укладывают их плашмя друг к другу. На дне чаши они сбиваются в параллельные пучки, словно мокрые зубочистки, и проскальзывают мимо отверстий боком.
Правило хранения, о котором почти не говорят
Еще хуже то, что происходит с намагниченностью штифтов внутри или рядом с вибростанком. Вот важнейшее правило, о котором почти не говорят поставщики: галтовочные штифты ни в коем случае нельзя хранить в чаше виброгалтовки или складывать рядом с вибромоторами.
Вибромоторы и цеховые магниты подвергают неподвижные штифты постоянному воздействию магнитного поля и механических ударов. Со временем штифты необратимо перемагничиваются и слипаются в плотные комки даже при выключенном станке. Вместо разделения и проникновения в отверстия деталей перемагниченные штифты слипаются и перестают работать. Всегда храните сухие штифты в пластиковых контейнерах вдали от виброоборудования.
Проблема застревания — когда штифт входит и не выходит
Поскольку галтовочные штифты берут именно для обработки мелких отверстий и пазов, главная головная боль на производстве — их застревание. Оно происходит, когда штифт попадает в углубление во время цикла и намертво заклинивает.
Где застревают штифты и почему это предсказуемо
Застревание штифтов никогда не случайно: оно возникает, когда внутренняя геометрия отверстия позволяет штифту наклониться по диагонали и расклиниться между стенками. Прямое сквозное отверстие пропускает штифты свободно, но любой перепад диаметра или направления задерживает их на пути.
Элементы, которые штифты слишком любят
При анализе чертежей под галтовку штифтами обратите внимание на четыре элемента:
- Глухие отверстия: Штифт входит концом вперед, упирается в дно, перекашивается под напором других штифтов и заклинивает поперек канала.
- Узкие конические пазы: Штифт скользит в широкую часть паза и намертво заклинивает по мере его сужения.
- Углы пересекающихся отверстий: На внутреннем стыке двух каналов штифт слегка поворачивается и застревает между двумя стенками.
- Впадины крупной внутренней резьбы: Штифт, длина которого совпадает со средним диаметром внутренней резьбы, встает враспор между вершинами витков.
Как извлечь застрявший штифт без повреждения детали
Если при контроле обнаружены застрявшие штифты в латунных, алюминиевых или нержавеющих фитингах, не выковыривайте их стальными щупами, царапающими канал. Применяйте эти четыре цеховых метода по порядку:
- Реверсивная магнитная встряска: Обработайте детали в воде с компаундом без наполнителя, чтобы переменные полюса вытолкнули штифт.
- Ультразвуковая обработка: Поместите деталь отверстием вниз в УЗ-ванну, чтобы разрушить капиллярное сцепление.
- Латунный или деревянный щуп: Аккуратно постучите по штифту латунной или деревянной палочкой мягче самой детали.
- Магнитная сепарация после цикла: Пропустите выгруженную партию через вибросито с магнитным сепаратором перед сушкой.
Параметры спецификации, предотвращающие застревание заранее
Большинство заказчиков меняют диаметр штифта, чтобы избежать застревания. На деле длина штифта должна быть меньше глубины глухого отверстия — и длина важнее диаметра для защиты от застревания.
Диаметр штифта определяет лишь вход в отверстие, а длина — выйдет ли он наружу. Выбирайте длину, достаточную для свободного поворота в глухой полости без заклинивания по диагонали, либо больше глубины отверстия.
Формы и их назначение
Если тонкие магнитные иглы обрабатывают микровыемки, то для тяжелой барабанной и виброгалтовки применяют четыре стандартные формы из нашей линейки стальных тел для финишной обработки. Все сертифицированные производители нержавеющей дроби выпускают эти формы для конкретных контуров.
Прямые иглы
Прямые цилиндрические иглы — тонкого, среднего и крупного сечения — обеспечивают глубокое проникновение в узкие пазы, мелкие отверстия, впадины зубьев и ювелирную филигрань в магнитных галтовках.
Шар-конусы и диагонали
Шар-конусы сочетают полусферический пояс с коническим наконечником, а диагонали — это цилиндрическая проволока, срезанная под углом. Обе формы подходят для интенсивной вибро- или барабанной галтовки деталей с плоскостями и внутренними углами: округлая часть полирует плоскости, а вершина — скругления.
Шары и сплюснутые шары
Сферическая нержавеющая дробь и сплюснутые шары обеспечивают чистое качение без острых кромок, способных поцарапать плоскости. Шары — стандартный выбор для зеркальной полировки открытых штамповок, отливок и фурнитуры. Мягкоотожженные варианты (известные как дробь nu-soft) подходят для деликатных поверхностей, где твердость наполнителя должна быть ниже твердости заготовки.
Смесь дроби — почему смешанная загрузка лучше одной формы
При барабанной галтовке сложных отливок или фигурной фурнитуры загрузка нержавеющей дроби одной формы часто оставляет неполированную полосу во внутренних углах, куда сферы не достают.
Решение мастерской — использование смешанной загрузки наполнителя: сферических шариков с конусами или иглами в одной партии. Шарики прокатываются по широким плоскостям для зеркального блеска, а конусы или иглы проникают в скругления и пазы. Смешанная загрузка лучше обрабатывает сложные детали, чем одна форма, хотя сортировка изношенных тел или восполнение пропорций требуют внимания.
Обслуживание — почему изнашиваются и разрушаются иглы
Покупатели часто считают галтовочные тела из нержавеющей стали вечными, так как они не истираются, как керамика. И хотя стальные иглы не растворяются в воде, без надлежащего ухода партия игл приходит в негодность четырьмя путями.
Четыре причины гибели партии игл
Регулярно осматривайте рабочую партию игл на наличие этих четырех дефектов:
- Механическая усталость и поломка: Тонкие проволочки, изгибаясь под магнитными ударами, со временем накапливают усталость и ломаются на короткие острые обломки. Обломки царапают мягкие детали и застревают в мелких глухих отверстиях, куда целые иглы никогда не попадали.
- Изгиб: Перегрузка камеры тяжелыми деталями сгибает прямые иглы в крючки, которые теряют проходимость в отверстиях и наматываются на детали.
- Загрязнение поверхности (засаливание): Стертый оксид алюминия, латунная пыль, масла и засохшее мыло образуют на иглах липкую пленку, пачкающую детали серым налетом.
- Перемагничивание: Хранение игл в виброчаше или рядом с моторами намагничивает их навсегда, из-за чего они слипаются в колючие комки и перестают свободно перемещаться.
Очистка игл без смешивания их с рабочей партией
Если иглы делают детали тусклыми или серыми, запустите цикл очистки наполнителя, а не выбрасывайте его. Загрузите грязные иглы в станок отдельно, без заготовок, добавьте теплую воду и свежие кислотные или щелочные галтовочные компаунды для очистки и запустите короткий цикл.
Запуск игл без деталей в свежем полировальном компаунде удаляет налипший металл и пленку окисленного масла, смывая темный шлам в слив и возвращая блеск стальным иглам.
Признаки того, что нужна замена, а не чистка
Когда следует прекратить очистку и заменить загрузку игл:
- Иглы слипаются в комки даже после горячей очистки: Загрузка перемагничена; размагнитьте ее катушкой переменного тока или замените и смените место хранения.
- В чаше появились сломанные острые обломки игл: Немедленно просейте и утилизируйте партию, чтобы осколки не застряли в деталях клиентов.
- Заметная часть игл согнулась в крючки: Замените партию, так как погнутые иглы будут застревать в резьбе и поперечных отверстиях при каждом цикле.
Выбор правильной загрузки для ваших деталей
Выбор подходящих игл или дроби всегда начинается с наименьшего отверстия на чертеже, а не с общего размера детали.
Отталкивайтесь от наименьшего элемента, а не от всей детали
Проверьте наименьшую ширину паза, диаметр поперечного отверстия, радиус внутреннего скругления и глубину глухого отверстия детали. Выберите диаметр и длину игл, чтобы они либо свободно проходили сквозь меньшее отверстие без заклинивания, либо оставались снаружи при внешней обработке.
Решение из трех частей: доступ, заполнение и разделение
Перед оптовым заказом наполнителя выполните три шага. Сначала убедитесь, что форма игл достает до нужных выемок. Затем согласуйте общий вес наполнителя с приводом станка. В-третьих, проверьте наличие сита или магнитного сепаратора для полного отделения деталей от игл в конце цикла.
Используйте таблицу ниже, чтобы подобрать правильную геометрию стального наполнителя под элементы детали.
| Элемент детали | Форма тел | Принцип работы | Предостережение |
|---|---|---|---|
| Мелкая резьба, узкие пазы и направляющие каналы | Тонкие прямые магнитные иглы | Только тонкие штифты проникают и очищают узкие каналы | Штифт должен быть короче глубины глухого отверстия |
| Пересекающиеся поперечные отверстия и коллекторы | Прямые штифты или смесь штифтов и шариков | Штифты проходят стыки, где шарики застревают | Проверьте углы перекрестных отверстий на застревание |
| Широкие открытые плоские или изогнутые грани | Сферические или дисковые шарики | Контакт качения дает ярчайший зеркальный блеск | Шарики не могут проникать в узкие канавки |
| Сложные отливки с плоскостями и галтелями | Смешанная дробь (шары и конусы) | Шары полируют плоскости, конусы достают до галтелей | Сложнее сортировать и пополнять смесь форм |
| Детали с мелкими глухими отверстиями | Осторожно с иглами; лучше сферы | В глухих отверстиях застревают иглы, равные диагонали | Требует отдельной сепарации после цикла |
Что отправить для точной рекомендации
Поскольку поведение игл зависит от глубины отверстий, твердости сплава и силы магнитного поля, никогда не подбирайте размер иглы по фото. Отправьте поставщику образцы деталей, чертеж с важными отверстиями и требуемый блеск, чтобы проверить тонкие и толстые иглы на вашей геометрии.
Стоимость: что реально влияет на неё
Оценивая иглы и дробь из нержавеющей стали, покупатели часто смотрят лишь на цену за килограмм, упуская реальную экономику процесса.
Четыре статьи расходов и главная из них
Эксплуатация галтовки с иглами или дробью включает четыре статьи расходов:
- Первичная загрузка наполнителя: Иглы и шарики из нержавеющей стали изначально дороже керамики.
- Унос и восполнение боя: Тонкие иглы застревают в мокрых отверстиях и уносятся при выгрузке.
- Очистка и обслуживание: Расход компаунда и время оборудования на холостые циклы промывки игл.
- Брак и трудозатраты на извлечение: Расходы на удаление застрявших игл или списание брака.
Почему дешевая загрузка обходится дороже
В галтовке иглами главная статья расходов — не цена самих игл, а застрявшая игла.
Если всего один неподходящий по размеру или сломанный пин застрянет внутри прецизионного корпуса клапана или разъема и испортит деталь, убыток может превысить стоимость целого ведра пинов. Дешевые, плохо нарезанные пины с неравномерной длиной или заусенцами гарантируют постоянные застревания и царапины. Время, потраченное на выбор правильной длины и качественной проволоки, — самая дешевая страховка в цеху.
Когда менять, а когда досыпать
Если объем загрузки пинов просто уменьшился из-за обычного уноса с раствором, достаточно досыпать свежих пинов того же калибра. Однако если в наполнителе есть погнутые иглы, обломки или намагниченные комки, досыпка лишь испортит новые пины; слейте изношенную загрузку и начните заново.
На нашем заводе в Сямыне, основанном в тысяча девятьсот девяносто втором году, мы производим галтовочное оборудование и расходные материалы на базе двадцати одной платформы станков и шести линеек продукции, защищенных двадцатью четырьмя патентами КНР. Мы поставляем магнитные галтовки, пины из нержавеющей стали, шары, сателлиты и полировальные компаунды; полный перечень см. в что мы производим, а что нет. Мы не предлагаем контрактную полировку деталей, отдельное размагничивание пинов, гальванику, анодирование, пескоструйную обработку или ручной инструмент.
Часто задаваемые вопросы о галтовочных пинах
Из чего делают галтовочные пины?
Промышленные галтовочные пины делают из ферромагнитной нержавеющей проволоки. Ее выбирают за твердость, стойкость к коррозии и магнитный отклик, чтобы вращающиеся магниты могли активно перемещать пины в воде с компаундом.
Можно ли использовать пины в вибрационной галтовке?
Тонкие магнитные пины не следует использовать отдельно в стандартной виброгалтовке. Без вращающегося магнитного поля, поднимающего их вертикально, тонкие пины ложатся на дно чаши, сбиваются в пучки и чрезмерно намагничиваются от двигателя. Для интенсивной виброполировки вместо них используют более массивные стальные сателлиты, диагонали или шары.
Как извлечь пин из отверстия?
Никогда не выковыривайте застрявший нержавеющий штифт твердой стальной иглой, царапающей канал. Сначала промойте деталь в чистой воде с компаундом при реверсивной магнитной галтовке или погрузите ее отверстием вниз в ультразвуковую ванну. Если требуется механическое извлечение, аккуратно постучите мягким латунным или деревянным щупом и скорректируйте длину штифтов перед следующей партией.
Почему штифты постоянно слипаются?
Если чистые штифты слипаются в комки или «ежики» вне станка, они намагнитились. Это происходит при хранении штифтов в чаше вибрационной галтовки, рядом с электродвигателем или под действием постоянного магнитного поля. Храните штифты в пластиковых емкостях вдали от оборудования, а слипающуюся после промывки партию размагнитьте или замените.
Сколько служат галтовочные штифты?
Фиксированного ресурса в часах нет: срок службы зависит от толщины проволоки, веса и твердости деталей, силы магнитного поля и отсева сломанных штифтов. Оценивайте партию по состоянию, а не по времени: работайте, пока штифты прямые, блестящие и ненамагниченные, и заменяйте при появлении изгибов или усталостных изломов.
В чем разница между стальной дробью и штифтами?
Стальная дробь — это округлые тела (шары, овалы, конусы), используемые в виброгалтовках и барабанах для полировки внешних поверхностей. Галтовочные штифты — тонкие иглы для магнитной обработки мелких отверстий, резьб и пазов. Свяжитесь с нами через страницу контактов, чтобы подобрать длину штифтов или форму дроби.
 +86-592-2381506


 Поддержка сети IPv6
