


Галтовочные станки и наполнитель: почему станок и загрузка — один заказ
Станок и наполнитель идут в предложении двумя строками, потому что приходят в двух ящиках, — и именно отсюда начинается значительная часть разочаровывающих запусков. Станок — это камера, привод и футеровка. Наполнитель — инструмент, который режет внутри этой камеры. Ни то, ни другое не является спецификацией само по себе: бочка 400 L с загрузкой 3 mm и бочка 400 L с загрузкой 25 mm — это два разных процесса, которые лишь делят одну станину.
Значит, вопрос покупателя — не «какой станок» плюс «какой наполнитель». Он звучит так: «какой станок с какой загрузкой», и решается один раз, до того как заказано хоть то, хоть другое, — и эта страница именно об этом единственном решении: что связывает эти две вещи, во что обходится заказывать их порознь и какие четыре числа нужно зафиксировать в день оформления заказа.
Если вы ещё не определились с классом, размером и формой наполнителя, это вопрос выбора наполнителя, и он разобран отдельно в как выбрать наполнитель для галтовки. Если не определён тип станка — чаша, лоток, бочка или центробежный, — это решение уровнем выше, и оно изложено в вибрационная отделка против барабанной галтовки. Здесь предполагается, что тип выбран, а речь идёт о связи станка и загрузки.
Что вы видите, когда эти две вещи покупали как два отдельных проекта
Пять симптомов — и все пять списывают на станок:
| Что вы видите | Чем это обычно оказывается |
|---|---|
| Партия отделывается неравномерно: детали у стенки переработаны, а детали в середине не обработаны вовсе | Загрузка слишком мала для рабочего объёма: наполнитель движется неглубокой волной, и поток в массе деталей так и не возникает |
| Наполнитель заклинивается в деталях, и сепаратор не в состоянии их очистить | Загрузку подбирали по внешнему габариту детали, а не по её наименьшему элементу |
| Детали выходят серыми и матовыми, хотя наполнитель новый | Загрузка и процесс находятся по разные стороны границы «мокро/сухо»: сухая загрузка в мокрой камере или наоборот |
| Цикл никак не стабилизируется: каждой партии нужно своё время | Смешаны два класса, или загрузка частично израсходована, а часы никто не записывал |
| Расход наполнителя намного выше ожидаемого, а футеровка заметно изнашивается одной полосой | Загрузка слишком груба для этой массы деталей, поэтому наполнитель шлифует сам себя и футеровку вместо деталей |
Первая строка — та, которую принимают за неисправность станка. Бочка, у которой в верхней точке вращения как будто нет наполнителя, не слаба по мощности — она недогружена, и лечится это паллетой наполнителя, а не новым станком.
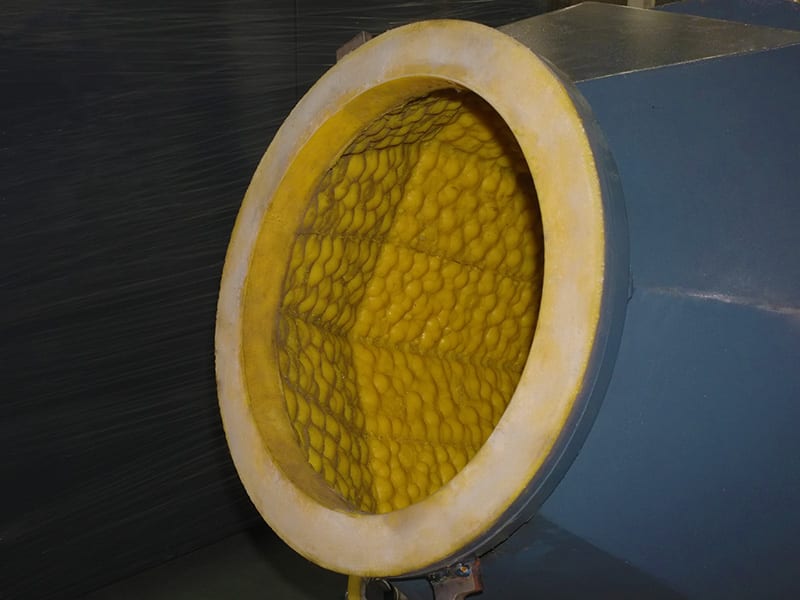
Внутренняя поверхность чаши: камера, которой должен соответствовать наполнитель, — поэтому их и покупают вместе.
Что на самом деле связывает станок и наполнитель
Совместную работу станка и загрузки решают три связи. Каждую можно испортить независимо от других, и ни одна не видна в коммерческом предложении.
1. Объём загрузки — это доля рабочего объёма, а не вес в счёте. Рабочее правило для вибрационной чаши: масса деталей занимает примерно треть чаши, а остальное — наполнитель, который должен циркулировать. Забейте чашу до краёв — и наполнитель не сможет сдвигаться, поэтому отделка получится мягкой и неравномерной, а цикл пойдёт дольше заявленного времени. Станок, предложенный без объёма наполнителя, который ему нужен, — это предложение на половину процесса.
2. Размер наполнителя ограничен наименьшим элементом детали, и это ограничение затем задаёт требования к разделению на станке. Наполнитель не должен быть крупнее примерно трети наименьшего элемента детали: для глухого отверстия 3 mm нужен наполнитель мельче 3 mm, и обойти это невозможно. Мелкий наполнитель работает медленнее, и его же труднее отделить от мелких деталей, — поэтому сито и узел разделения должны идти в том же заказе, что и загрузка, а не в следующем.
3. Граница «мокро/сухо» проходит и через станок, и через наполнитель. Керамические, фарфоровые и пластмассовые тела работают мокро — это керамический наполнитель, пластиковый наполнитель и шлифовальный наполнитель; скорлупа грецкого ореха, дерево, бамбук и каменный порошок работают сухо и относятся к наполнителю для сухой отделки. Ошибка с покупкой по другую сторону этой границы — один из более дорогих способов потерять партию, потому что не та сторона границы — это не вопрос настройки, а не тот процесс.
Есть и четвёртая связь, которая проявляется позже: футеровка — изнашиваемая деталь, и загрузка определяет, как быстро она износится. Лотковые станки футеруются полиуретаном 20–35 mm, и грубая загрузка при непрерывной работе снимет эту футеровку полосой там, где движется наполнитель. Это статья текущих затрат, которая относится к тому же бюджету, что и наполнитель, а не к бюджету обслуживания, за который никто не отвечает.
Футеровка после работы: жёлтая полиуретановая рабочая поверхность, её поверхность продавлена регулярным узором от движущейся по ней загрузки. Именно поэтому футеровка относится к той же спецификации, что и наполнитель, а не к бюджету обслуживания: узор износа — это запись о том, как двигался наполнитель, а футеровка, изношенная одной полосой, — это слишком грубая загрузка или слишком высокий уровень заполнения.
Четыре числа, которые фиксируют в день заказа
Всё остальное можно скорректировать позже. Эти четыре — нельзя, потому что три из них определяют, под что строится станок, а четвёртое — что вы будете дозаказывать каждый квартал.
- Загрузка на цикл — по массе и по габариту деталей. Не «партия кронштейнов», а самая тяжёлая отдельная деталь, самая длинная отдельная деталь и общая масса, которую вы хотите за цикл. Центробежная бочка LX60B, например, рассчитана на схему загрузки 15 × 4 кг и скорость барабана 0–170 rpm; это определённая дисциплина загрузки, а не общая производительность.
- Наименьший элемент детали. Он задаёт верхний предел размера наполнителя, а значит класс, цикл и сито для разделения.
- Цель по чистоте поверхности, выраженная двумя требованиями. Припуск, который нужно снять (в десятых долях миллиметра), и внешний вид. Это не одно и то же число и часто не одна и та же стадия.
- Расход наполнителя на партию, в килограммах на 100 часов. Срок службы наполнителя составляет 20–200 рабочих часов в зависимости от материала и цикла — такой широкий диапазон означает, что расход нужно измерять на вашей работе, а поставщик, который не может его назвать, предлагает непригодную цифру.
Под всеми четырьмя лежат два эксплуатационных факта: станок работает от трёхфазной сети 380 V или 415 V при 50 Hz (220 V на младших моделях) и укладывается в полосу 75–85 dB(A) на расстоянии одного метра. И то и другое — решения по зданию: подвод, пол, место, куда станок встанет, — и оба дешевле решить до того, как ящик упакован, чем после.
Спецификация, которая идёт одним заказом
Совместный заказ — это не один документ с двумя позициями. Это спецификация из шести строк, и строка наполнителя имеет смысл только при наличии остальных пяти:
| Строка | Что она задаёт |
|---|---|
| Рабочий объём и футеровка | Размер камеры, материал и толщина футеровки, а также то, мокрый процесс или сухой |
| Загрузка деталей | Самая тяжёлая деталь, самая длинная деталь, общая загрузка на цикл и способ подачи деталей |
| Загрузка наполнителя | Тело, класс, диапазон размеров, форма и объём наполнителя, необходимый для данной загрузки деталей |
| Компаунд | Какую функцию должна выполнять жидкость — резание, блеск, очистку или защиту от коррозии — и в какой фасовке она поставляется |
| Разделение и сушка | Размер сита относительно самой мелкой детали и наличие сушилки в линии |
| Приёмка | Высота заусенца или радиус кромки, шероховатость, поверхности, которые не должны измениться, и образец, согласованный обеими сторонами |
Такая запись имеет коммерческое следствие, которое стоит назвать прямо: она снимает спор о том, кто виноват в неудачной первой партии. Когда станок и загрузка заданы вместе под одну письменную приёмку, недостигнутый результат — это процесс, который нужно подстроить, а не поставщик, которого нужно винить.
Покупать порознь: когда это работает и во что обходится
Раздельные закупки оправданы в трёх случаях, и ни один из них не «сэкономить на наполнителе».
- У вас уже есть аттестованная загрузка. Если загрузка аттестована на вашей детали и вашей приёмке, покупайте её у того, кто её аттестовал. Тогда вы должны поставщику станка спецификацию этой загрузки — тело, класс, размер, форму, — чтобы станок строился под неё, а не под усреднённую.
- Наполнитель в вашем цехе — биржевой товар. Скорлупу грецкого ореха и кукурузные початки в некоторых отраслях сортируют по номеру сита и покупают мешками; станок под сухой процесс можно задать под тот диапазон сита, который вы уже используете.
- Вы добавляете второй станок в существующую линию. Загрузка, компаунд и приёмка уже есть. Вы покупаете камеру, которая будет с ними работать.
Раздельные закупки стоят вам всего, чего касается загрузка: нужный объём, сито для разделения, скорость износа футеровки и четыре числа выше. При первом монтаже это не позиции сметы, а сам процесс.
Где эта пара не справится
Обозначьте границу ясно, потому что совместная покупка легко внушает мысль, что один станок и одна загрузка покрывают всё:
- Семейство деталей, которое охватывает и мокрое, и сухое. Мокрое и сухое — это не два режима одного станка, а два процесса с разными телами, разными компаундами и разными требованиями к локализации процесса. Один станок не может быть и тем и другим, и покупка «того, что побольше» этого не исправляет.
- Деталь с элементом мельче доступного наполнителя. По правилу одной трети есть нижний предел: ниже него загрузка до элемента не достаёт, и ответ — другой процесс, магнитная отделка для основания резьбы или поперечного отверстия, а не более мелкая загрузка, купленная под станок, который не может её использовать.
- Деталь длиннее полезной длины камеры. Длинная тонкая деталь образует мост и перестаёт двигаться, поэтому середина не получает контакта, а концы получают его слишком много. Лоток несёт более длинные детали, чем чаша, но длина не бесконечна.
- Стенки тоньше примерно 0.5 mm. Риск здесь — деформация, а не заусенец: высокоэнергетический станок или тяжёлая загрузка согнут деталь раньше, чем улучшат её.
- Цех, которому нужны два процесса, а не два наполнителя. Две отделки — резание и блеск — обычно означают две загрузки, работающие как две стадии, а в некоторых семействах деталей — два станка. Вторая загрузка для станка с одной камерой и одной футеровкой даёт вам компромиссную стадию, а не две стадии.
Что отгружается вместе и когда
Поскольку станок, наполнитель и компаунд выходят с одного завода, их можно согласовать друг с другом до того, как что-либо упаковано. Конкретно:
- Стандартный станок отгружается за 25–35 дней с момента предоплаты; конфигурация под заказ занимает 45–60 дней. Наполнитель и компаунд отгружаются вместе со станком, добавляя к графику около недели, — это не отдельный импорт.
- Стандартная упаковка включает набор запчастей, стартовый набор наполнителя и компаунда, инструменты и руководства, поэтому первый пробный прогон идёт сразу по прибытии, а не после второй поставки.
- Каждый станок перед отгрузкой проходит прогон с загрузкой наполнителя. Это самое дешёвое место, чтобы поймать несоответствие, потому что ненагруженный станок может выглядеть идеально и вести себя иначе под нагрузкой.
- Минимальный заказ — один станок, условия — предоплата 30%, остаток против отгрузочных документов, станок едет в деревянном ящике, прикреплённом к паллете.
- Морской фрахт из Сямыня в Роттердам или Лос-Анджелес добавляет 30–40 дней; станок, которому нужно пройти таможню, а потом ждать наполнитель, теряет месяц без всякой причины.
Смысл всего этого не в том, что покупать вместе всегда правильно. А в том, что перечисленные связи решаются один раз, и заказ — последний дешёвый момент, чтобы их решить.
Частые вопросы
Нужно ли покупать галтовочные станки и наполнитель у одного поставщика? Не обязательно, но их нужно *задавать* вместе. Если они от разных поставщиков, полную спецификацию загрузки — тело, класс, диапазон размеров, форму и требуемый объём — нужно передать поставщику станка, а рабочий объём станка, футеровку и сито для разделения — поставщику наполнителя. Чего быть не должно: станок, купленный под каталожную производительность, и загрузка, купленная под название детали.
Сколько наполнителя нужно станку? Рабочее правило: масса деталей занимает примерно треть чаши, остальное — циркулирующий наполнитель. Точный объём задаётся загрузкой, размером наполнителя и геометрией и подтверждается на пробном прогоне: опубликованный цикл предполагает материал и съём, которые могут быть не вашими, и та же осторожность относится к опубликованному объёму загрузки.
Можно сначала купить станок, а наполнитель позже? Можно, но вы будете работать на той загрузке, какая есть поблизости, и результат первой партии будет воспринят как характеристика станка. Стартовый набор идёт со стандартным станком именно для того, чтобы первый пробный прогон прошёл на той загрузке, под которую станок задан.
Наполнитель идёт со станком бесплатно? Стартовый набор входит в ящик, чтобы можно было провести первый пробный прогон; текущий расход считается по вашему циклу. Срок службы наполнителя — 20–200 рабочих часов в зависимости от материала и цикла, поэтому строку расхода измеряют по каждой работе, а не выводят из размера станка.
Может ли одна загрузка обрабатывать несколько разных деталей? В пределах одного семейства деталей — да. На разных геометриях это вырождается в компромисс: загрузка, достаточно мелкая для элемента 3 mm, медленна на открытом кронштейне, а загрузка, достаточно грубая, чтобы быть быстрой на кронштейне, забьётся в этот элемент. Две загрузки, сменяемые осознанно, обычно дешевле одной компромиссной загрузки и партии доработки.
А если нужная мне отделка ярче, чем может дать загрузка? Тогда загрузка — не тот инструмент для этой стадии, а не станок. Стадия резания и стадия блеска требуют разных тел и разных классов: вторая стадия — это другая загрузка, а в некоторых семействах деталей — вообще другой тип станка.
Max Xu, отдел продаж — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
№ 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Эта статья описывает, как станок для отделки и его загрузка задаются вместе; она не является утверждением о достижимом результате для какой-либо конкретной детали. Процесс отделки определяется материалом, снимаемым припуском и требуемой отделкой, поэтому конфигурация для конкретной детали подтверждается пробным прогоном на этой детали. Мы производим оборудование для отделки, а также наполнитель и компаунды, которые в нём работают; услуги отделки на давальческой основе мы не оказываем.
 +86-592-2381506


 Поддержка сети IPv6
