


Вибрационное оборудование для снятия заусенцев: как подобрать машину, которая действительно выдаёт готовые детали
Если вы подбираете вибрационное оборудование для снятия заусенцев для своего производства, вы наверняка сталкивались с базовыми онлайн-руководствами, которые дают расплывчатый обзор объёмной обработки, но не приводят инженерных параметров, необходимых для подбора машины по размеру или расчёта реальных эксплуатационных затрат. Эта статья предполагает, что вы уже изучили наши общие сравнения процессов в руководстве по выбору маршрута снятия заусенцев и решили, что вибрационный маршрут объёмной обработки соответствует вашему производственному профилю.
Здесь мы рассматриваем исключительно вибрационный маршрут. Разберём, чем чашечные машины и прямоугольные лотки различаются в реальной цеховой практике, почему паспортная ёмкость машины отличается от полезной загрузки, как размер наполнителя и химические компаунды управляют радиусом кромки, как разложить совокупную стоимость владения и не попасться в ловушки демпинговых цен, и в каких случаях вибрационное снятие заусенцев — полностью неподходящий производственный выбор.
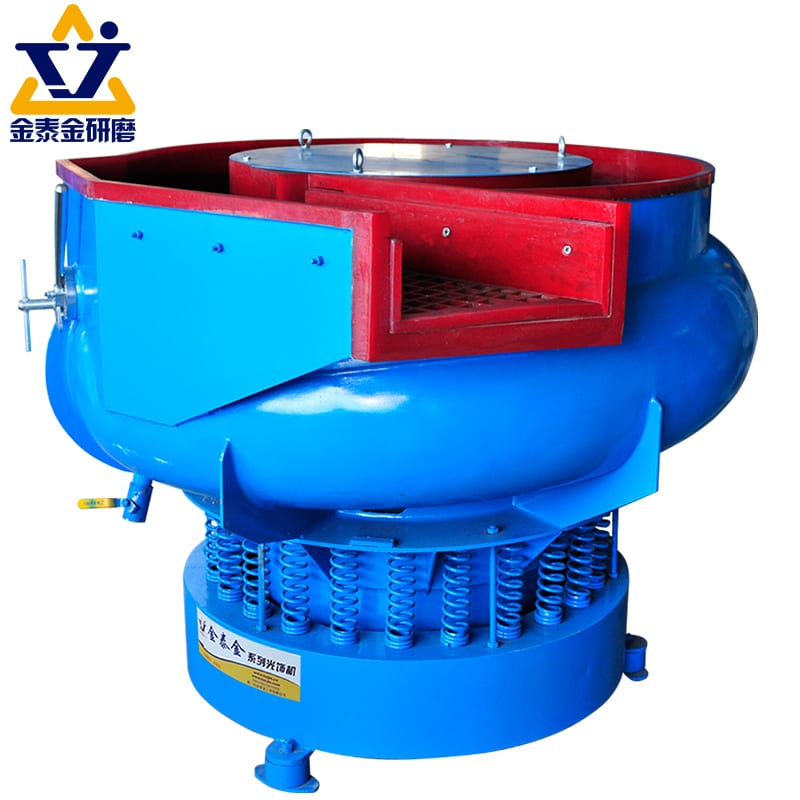

Вибрационное оборудование для снятия заусенцев тяжёлого класса опирается на точную геометрию лотка, энергию эксцентрикового привода и подобранные химические компаунды, чтобы равномерно снимать заусенцы со сложных металлических деталей.
Что «две категории» означают на практике
Многие рекламные проспекты утверждают, что вибрационные финишные системы делятся на «две отдельные категории», не объясняя, как эти категории влияют на ежедневную загрузку, время цикла и ограничения по геометрии деталей. На производстве эти две конструкции — круглая чашечная машина и прямоугольный вибрационный лоток (лотковая машина).
Чашечные и лотковые машины: что каждая из них способна нести
Круговой вибратор с чашей использует кольцевой рабочий канал, охватывающий приподнятый центральный купол. Вращательная вибрация, создаваемая нижними или центральными вертикальными эксцентриковыми двигателями, приводит массу наполнителя в непрерывную винтовую спираль: наполнитель поднимается по внутренней стенке чаши, перекатывается через верх, опускается по внешней стенке и возвращается по дну.
Прямоугольный вибрационный лоток (лотковая машина), напротив, представляет собой открытый U-образный или прямоугольный канал, приводимый двумя горизонтальными или вертикальными эксцентриковыми валами, установленными по основанию или бортам. Поскольку в лотке нет центрального купола, разрывающего его ширину, обеспечивается беспрепятственная прямолинейная рабочая длина.
| Параметр сравнения | Круглая чашечная машина | Прямоугольная лотковая машина (лоток серии L) |
|---|---|---|
| Геометрия камеры | Кольцевой канал вокруг центрального купола | Открытый прямоугольный U-образный лоток |
| Ограничение по длине детали | Ограничена кольцевым изгибом и зазором до центрального купола | Принимает длинные валы, направляющие и крупные линейные сварные конструкции |
| Возможность секционирования | Фиксированный одиночный канал (или ручные разделительные перегородки) | Принимает съёмные полиуретановые разделительные пластины для одновременной обработки нескольких партий |
| Выгрузка рабочей массы | Внутренняя разгрузочная пробка или ручной совок | Механизм наклона для разгрузки или откидное дно |
Почему выбор определяют размер детали и загрузка, а не цена
Решение между чашей и лотком никогда не должно приниматься исключительно по начальной цене оборудования. Его определяет геометрия заготовок: * Круглые чаши лучше всего подходят для мелких и средних штампованных деталей, литья под давлением, точеных фитингов и общего крепежа. Круговой поток естественно и равномерно перекатывает свободные детали и эффективно работает с внутренними разделительными перегородками, если машина оснащена разгрузочной заслонкой. * Прямоугольные лотки необходимы, когда в номенклатуре есть длинные линейные детали (например, автомобильные рычаги, хирургические валы, прессованные профили или крупные коллекторы), которые застряли бы или легли бы поперёк изогнутого радиуса круговой чаши. Кроме того, длинный лоток можно разделить на две или три изолированные секции съёмными полиуретановыми пластинами, что позволяет оператору одновременно обрабатывать разные детали или отдельные стадии наполнителя в одной машине.
Чтобы понять, как вибрационное оборудование соотносится с альтернативными автоматизированными схемами финишной обработки — центробежно-дисковыми системами или роботизированными ячейками, — прочитайте наше руководство по автоматическим станкам для снятия заусенцев.
Ёмкость — это не цифра из проспекта
Когда в спецификации указано, что вибрационная финишная машина имеет ёмкость 1200 литров, покупатели часто считают, что могут загрузить в лоток 1200 литров сплошных металлических деталей. Превышение фактического рабочего объёма — самый быстрый способ остановить циркуляцию наполнителя, перегрузить приводной двигатель и испортить качество поверхности.
Почему паспортный объём лотка завышает полезную загрузку
Паспортная ёмкость лотка — это каталожный показатель для пустой ёмкости, измеренной до края. В реальной работе полезный объём уменьшают несколько физических факторов:
- Свободный борт (запас до края): Верхние 15%–20% высоты лотка должны оставаться незаполненными, чтобы наполнитель и детали свободно перекатывались и двигались каскадом, не выплёскиваясь через борт.
- Соотношение наполнителя и металла: Объёмная обработка требует высокого объёмного соотношения абразивного наполнителя и деталей (обычно от 3:1 до 6:1 в зависимости от хрупкости деталей), чтобы галтовочные тела подстраховывали заготовки и предотвращали удар металла о металл.
- Толщина футеровки: Тяжёлая литая полиуретановая футеровка, защищающая стальной корпус, занимает несколько сантиметров внутреннего объёма.
Как оценить реальную загрузку по объёму деталей и доле наполнителя
Чтобы определить реальную ёмкость партии, рассчитайте насыпной объём деталей, обрабатываемых за цикл, умножьте этот объём на требуемое соотношение наполнителя и проверьте, что суммарная масса не превышает номинальную мощность двигателя.
Наша стандартная линейка прямоугольных лотков тяжёлого класса показывает масштаб промышленных вибрационных платформ:
| Модель | Паспортная ёмкость лотка (л) | Габаритные размеры Д×Ш×В (мм) | Мощность двигателя (кВт) |
|---|---|---|---|
| L1300 | 1200 | 2700 × 1300 × 1400 | 5.0 × 2 |
| L1500 | 1500 | 3340 × 1290 × 1440 | 5.5 × 2 |
| L1800 | 1800 | 2800 × 1700 × 2000 | 7.5 × 2 |
*Инженерная оговорка по номиналам:* Паспортная ёмкость лотка (1200 L, 1500 L, 1800 L) — это каталожный показатель для пустой ёмкости. Фактическая загрузка зависит от геометрии деталей, массы наполнителя и схемы перегородок и должна подтверждаться пробной обработкой. Время цикла зависит от высоты заусенцев и целевого радиуса кромки; его устанавливают пробной обработкой и контролируют, а не принимают как фиксированную каталожную цифру.
Наше производство, основанное в Сямэне в 1992, выпускает эти вибрационные платформы по сертификации ISO 9001 (сертификат 00726Q01571R001, действует с 2026-06-03 по 2029-06-02); соответствие CE охватывает 21 моделей платформ в вертикальной (M.2023.206.C88121) и горизонтальной (M.2023.206.C88120) линейках и действительно до 2028-07-24. Опираясь на 24 полученных в Китае прав интеллектуальной собственности — включая 1 патент на изобретение и 17 патентов на полезную модель, поддерживающих наш механический привод и конструкторские решения, — мы отработали процессы вибрационной финишной обработки по 48 различным категориям промышленных заготовок: от электрических контактов и штампованных пружин до литых шестерён, гильз клапанов и латунных фитингов.
Три переменные, которые определяют качество обработки
Вибрационная машина — лишь источник энергии; саму работу по поверхности выполняют наполнитель и раствор химического компаунда, циркулирующие внутри камеры.
Класс наполнителя: скорость резания против радиуса кромки
Керамический наполнитель (высокоглинозёмистая связка) обеспечивает агрессивный съём материала, интенсивное удаление заусенцев и окалины, тогда как пластиковый наполнитель на смоляной связке даёт мягкое сглаживание поверхности, подготовку под окраску и контролируемое скругление кромок без глубоких царапин. Для специфических задач по мелким деталям наше руководство по снятию заусенцев с мелких деталей описывает, как миниатюрные компоненты ведут себя в высокочастотных вибрационных потоках.
Размер наполнителя: правило одной трети и где оно ломается
Выбор наполнителя определяется геометрией: галтовочные тела должны быть достаточно крупными, чтобы никогда не заклиниваться в глухих пазах, поперечных отверстиях или внутренних резьбах, но при этом достаточно мелкими, чтобы проникать в углубления. Основное правило объёмной обработки: размеры наполнителя должны быть не менее чем в три раза крупнее или существенно мельче любого отверстия или паза на детали, чтобы избежать заклинивания. Подробный разбор выбора формы и размера — в нашем руководстве по выбору галтовочного наполнителя.
Компаунд: почему LC10 — отправная точка, а не решение
Обработка деталей в вибрационном лотке в чистой воде вызывает быстрое окисление и накопление шлама. Жидкие химические компаунды смазывают зону контакта, удерживают абразивную металлическую стружку во взвеси и химически осветляют металл. Для интенсивного удаления заусенцев на стали и деталях из распространённых сплавов составы, такие как compound-LC10 (снятие заусенцев), обеспечивают начальную смазку при резании. На последующих стадиях переходят к compound-JTJ25 (грубая полировка металла), compound-JTJ60 (тонкая полировка металла), compound-HM3 (осветление) или compound-MC8 (защита от коррозии). Точные дозировки и расходы всегда устанавливают по техническим паспортам и подтверждают при пробной обработке.
Что формирует стоимость (и о чём молчит коммерческое предложение)
Поисковые запросы по вибрационному оборудованию для снятия заусенцев часто касаются стоимости, прайс-листов и дешёвых вариантов. Однако оценивать финишную установку исключительно по стартовой цене машины — распространённая финансовая ловушка в закупках для производства.
Пять статей затрат — в том порядке, в каком они удивляют покупателей
- База машины и лоток: Капитальные затраты на вибрационный лоток, эксцентриковые приводы и шумозащитный кожух.
- Первоначальная загрузка наполнителя: Для лотка ёмкостью 1500 литров требуются сотни килограммов керамических или пластиковых галтовочных тел, чтобы заполнить рабочую камеру до нужного рабочего уровня. Наполнитель — это первоначальные вложения в расходные материалы, которые необходимо учитывать в бюджете проекта.
- Расходные материалы в работе: Постоянный расход сменного наполнителя (он изнашивается за недели работы) и непрерывная дозировка жидких компаундов и воды.
- Инфраструктура энергоресурсов и площадей: Трёхфазное промышленное электропитание, линии подачи чистой воды и очистные сооружения или отстойники стоков, необходимые для приёма сбросов с металлом.
- Ценность замещения ручного труда: Реальная рентабельность инвестиций (ROI) измеряется тем, сколько ручных настольных станков, напильников для снятия заусенцев или операторов ручной зачистки заменяет автоматизированная вибрационная система. Две установки одинаковой паспортной ёмкости могут сильно различаться по эксплуатационным затратам после оптимизации класса наполнителя и расхода компаунда.
Две цифры, которые стоит запросить помимо цены машины
Запрашивая предложения у производителей оборудования, не ограничивайтесь ценой машины. Всегда спрашивайте: * Расход наполнителя на час работы: Сколько килограммов галтовочных тел изнашивается за 100 часов обработки под нагрузкой? * Объём дозирования компаунда на цикл: Какой рекомендуемый расход в миллилитрах в минуту через дозирующий насос?
Эти два эксплуатационных показателя определяют ваши регулярные затраты гораздо сильнее, чем небольшие расхождения в первоначальных предложениях на оборудование.
Где вибрационное снятие заусенцев — неподходящий маршрут
В материалах конкурентов часто подразумевается, что вибрационные машины решают любую проблему поверхности в механическом цехе. Понимание того, где вибрационный маршрут не работает, спасает капитальное оборудование от неверного применения.
Заусенцы, до которых не достаёт наполнитель (поперечные отверстия, глухие пазы, резьбы)
Вибрационное снятие заусенцев основано на относительном движении галтовочных тел и поверхности заготовки. Если заусенец находится в глубоком глухом отверстии с непроходимым дном, в узком пересечении поперечных сверлений или в мелкой внутренней трубной резьбе, куда абразивные тела физически не могут попасть и циркулировать, вибрационная обработка его не удалит. Такие геометрии требуют термического снятия заусенцев, электрохимической обработки или специальной гидроабразивной зачистки под высоким давлением.
Детали, у которых нельзя снимать материал с кромок
Если на вашем чертеже заданы острые как бритва кромки с нулевым радиусом и нулевым допуском на притупление кромки, объёмная обработка — неподходящий процесс. Непрерывное перекатывание наполнителя по металлической детали неизбежно скругляет острые углы и создаёт контролируемый радиус притупления кромки.
Объём слишком мал, чтобы оправдать загрузку
Если ваш цех выпускает один заказной прототипный узел в неделю, время на подбор классов наполнителя, настройку дозирования компаунда и проведение квалификационных партий перевешивает эффективность объёмной обработки. Малообъёмные заказные работы лучше выполнять ручным снятием заусенцев на верстаке.
Поиск неисправностей: четыре отказа, которые списывают на оборудование
Когда обработанные детали выходят с неснятыми заусенцами, пятнами на поверхности или заклинившими галтовочными телами, операторы часто винят само вибрационное оборудование. Практически все сбои обработки сводятся к выбору наполнителя, дозированию химического компаунда или параметрам загрузки деталей.
| Наблюдаемый симптом | Первопричина | Проверка в цехе | Корректирующее действие |
|---|---|---|---|
| Заусенцы остаются только с одной стороны | Ориентация детали в лотке перекрывает поток наполнителя на нижележащих поверхностях, либо неверное направление вращения вибрации. | Проверьте, не прижаты ли детали плоско к полиуретановой стенке лотка и не стоят ли они неподвижно в застойной зоне. | Переставьте детали с помощью разделительных пластин, измените угол оснастки или корзины, либо проверьте фазу вращения эксцентрикового двигателя. |
| Кромки скруглены чрезмерно (перерез) | Длительность цикла чрезмерно велика, либо агрессивность абразивного наполнителя слишком высока для сплава детали. | Измеряйте радиус кромки относительно необработанного эталонного образца через равные интервалы времени в течение цикла. | Сократите время цикла, перейдите с агрессивной режущей керамики на более мелкий пластиковый наполнитель или уменьшите амплитуду вибрации двигателя. |
| Заклинивание наполнителя в поперечных отверстиях | Номинальный размер наполнителя совпадает с критическим размером паза или отверстия, из-за чего галтовочные тела заклинивают наглухо. | Сравните диаметр отверстий и ширину пазов с фактическими размерами изношенных галтовочных тел в лотке. | Немедленно отсеивайте изношенные тела недостаточного размера; измените размер наполнителя так, чтобы он был либо значительно меньше 1/3, либо крупнее отверстия. |
| Серый налёт, который не осветляется | Металлическая стружка повторно осаждается на деталях из-за выработанного компаунда или засорённого слива сточных вод. | Проверьте прозрачность слива сточных вод; протрите влажный наполнитель чистой белой тканью — если она серая, есть проблема. | Тщательно промойте камеру, прочистите сливные отверстия и проверьте стабильность дозирования осветляющего компаунда (compound-JTJ60 или compound-HM3). |
Заусенцы остаются только с одной стороны
В U-образном лотке наполнитель перекатывается по предсказуемой тороидальной траектории. Если детали складываются вместе или лежат плоско на донной футеровке, верхние или закрытые поверхности деталей лишены абразивного контакта. Съёмные полиуретановые перегородки, разделяющие детали, или лёгкое вращение корзин обеспечивают равномерный контакт наполнителя со всеми поверхностями.
Кромки скруглены чрезмерно (перерез)
Перерез возникает, когда детали остаются в агрессивной стадии керамического режущего наполнителя намного дольше, чем нужно для удаления заусенцев. Строгий контроль времени цикла и переход от крупной керамики к мелкому пластиковому наполнителю на смоляной связке в последние минуты обработки предотвращают чрезмерное скругление кромок.
Заклинивание наполнителя в поперечных отверстиях
Когда керамические треугольники или цилиндры изнашиваются за недели работы, их сечение часто уменьшается до диаметра сверлёных отверстий или пазов под крепёж на заготовке. Регулярный протокол отсева наполнителя удаляет изношенные тела до того, как заклинивание станет постоянным узким местом в цехе.
Серый налёт, который не осветляется
Свежеобработанный металл выделяет микроскопические частицы в водяную ванну. Если поток компаунда прерван или сливные отверстия засорены, эта металлическая мелочь вновь прикипает к поверхности детали, создавая тусклый мутно-серый вид. Чистые линии подачи воды, правильное дозирование компаунда (compound-LC10 для резания, compound-JTJ60 для осветления) и активный слив предотвращают повторное осаждение стружки. Для удаления воды после процесса и предотвращения точечной коррозии мелкие детали и компоненты можно быстро высушить в наших центробежных сушилках с подогревом (модель 35 ёмкостью 30 kg и корзиной φ400×300 mm; модель 70 ёмкостью 50 kg и корзиной φ500×400 mm; модель 70A ёмкостью 60 kg и корзиной φ480×290 mm, каждая с подогревом 3 kW).
Часто задаваемые вопросы
1. Как выбрать между круговой чашечной вибромашиной и прямоугольным вибрационным лотком?
Круглые чашечные машины оптимальны для общего крепежа, мелких штампованных и точеных деталей, где свободное перекатывание в кольцевом канале обеспечивает равномерную обработку. Прямоугольные вибрационные лотки необходимы для длинных линейных деталей, валов и крупных сварных конструкций, которым нужна беспрепятственная прямолинейная длина, а также когда камеру требуется разделить на изолированные секции для одновременной обработки нескольких партий.
2. Сколько металлических деталей реально можно загрузить в вибрационную машину ёмкостью 1200 литров?
Паспортный объём лотка (например, 1200 L, 1500 L или 1800 L) — каталожный показатель для пустой ёмкости. Полезная ёмкость загрузки зависит от запаса до края, толщины полиуретановой футеровки и требуемого соотношения наполнителя и деталей от 3:1 до 6:1. Фактический объём партии всегда нужно подтверждать пробной обработкой.
3. В чём разница между керамическим и пластиковым наполнителем для вибрационного снятия заусенцев?
Керамический наполнитель (высокоглинозёмистая связка) отличается высокой плотностью и острым режущим действием, что делает его идеальным для интенсивного удаления заусенцев, снятия окалины и быстрого съёма материала на твёрдых металлах. Пластиковый наполнитель (на смоляной связке со встроенным абразивом) мягче и легче: он обеспечивает контролируемое скругление кромок, сглаживание поверхности и подготовку под окраску без глубоких царапин на мягких сплавах, таких как алюминий или латунь.
4. Как оценить эксплуатационные затраты вибрационного оборудования для снятия заусенцев помимо цены машины?
Реальные эксплуатационные затраты определяют пять факторов: капитальное оборудование, первоначальная загрузка наполнителя, текущий расход наполнителя, инфраструктура энергоресурсов и площадей, а также экономия на труде. Запрашивая предложения на оборудование, всегда уточняйте у поставщиков скорость износа наполнителя за 100 часов и расход компаунда в миллилитрах в минуту.
5. Какие типы заусенцев и элементы деталей нельзя удалить вибрационным снятием заусенцев?
Вибрационная обработка не удаляет заусенцы внутри глухих отверстий, в узких пересечениях поперечных сверлений или во внутренних резьбах, где абразивные тела физически не могут циркулировать. Она также непригодна для деталей, требующих острых кромок нулевого радиуса при строгом нулевом допуске на притупление.
6. Почему детали выходят из вибрационного лотка с тусклым серым налётом или точечной ржавчиной?
Тусклый серый налёт обычно вызван повторным осаждением металлической стружки на детали из-за засорённого слива или выработанных химических компаундов. Точечная ржавчина появляется на стальных деталях, когда влажные детали медленно сохнут на воздухе. Применение правильных осветляющих химикатов (compound-JTJ60), постоянная промывка стоков и немедленная передача влажных деталей в сушилки с подогревом или на обдувочные посты предотвращают пятна на поверхности и окисление.
Подберите свою вибрационную систему снятия заусенцев
Если вы подбираете вибрационное финишное оборудование для штампованных кронштейнов, механически обработанного литья или прецизионных промышленных компонентов, начинайте с анализа геометрии заготовок и объёма производственной партии, а не с типовой каталожной модели. Посмотрите наш полный ассортимент промышленных финишных станков или свяжитесь с нашей инженерной командой, чтобы обсудить ёмкость лотков, размеры наполнителя и пробную обработку ваших образцов.
 +86-592-2381506


 Поддержка сети IPv6
