Устранение неполадок процесса Почему детали из нержавеющей стали не блестят после галтовки и как улучшить качество поверхности Дефекты поверхностной обработки часто вызваны взаимодействием нескольких параметров процесса, а не одной первопричиной. Систематический подход к выявлению реальной проблемы снижает потери времени, абразивных материалов и компаунда и позволяет быстрее корректировать процесс...
Руководство по отделке пластиковых и резиновых деталей Как удалять заусенцы с пластиковых и резиновых деталей: массовая обработка, наполнители и ограничения процесса Облой, следы от литников, заусенцы после механической обработки и грубые линии наращивания не всегда устраняются одним и тем же методом отделки. В этом руководстве объясняется, когда массовая обработка является практичным вариантом дл...
Руководство по финишной обработке штампованных деталей Как удалить заусенцы со штампованных металлических деталей без запутывания, деформации или повреждения деталей при контакте друг с другом Штампованные шайбы, зажимы, кронштейны и тонкие детали из листового металла могут быть эффективными кандидатами для массовой финишной обработки, но их геометрия создаёт риски, которых нет у цельных механичес...
Руководство по финишной обработке мелких деталей Как удалять заусенцы с мелких крепёжных изделий без повреждения резьбы, острия или углублений Винты, болты, гвозди, штифты и заклёпки можно обрабатывать партиями, но их функциональные особенности делают их менее устойчивыми к обработке, чем простые металлические заготовки. Правильный процесс массовой финишной обработки должен удалять свободные заусе...
Руководство по финишной обработке латунных компонентов Как обрабатывать латунные клапаны и фитинги без повреждения резьбы или уплотнительных поверхностей Латунные корпуса клапанов, трубные фитинги, втулки и соединители можно подвергать удалению заусенцев и финишной обработке поверхности партиями, но их резьба, отверстия, уплотнительные поверхности, грани и тонкие кромки требуют отдельной защиты и ...
Печатный ресурс для управления процессом Запись пробного испытания массовой обработки для малых прецизионных деталей Используйте этот не рекламный рабочий лист, чтобы определить поступившую деталь, записать одно контролируемое испытание обработки, сравнить результаты и решить, готов ли процесс к повторному запуску. Важно: Эта запись не заменяет чертёж, план контроля, процедуру безопасности, провер...
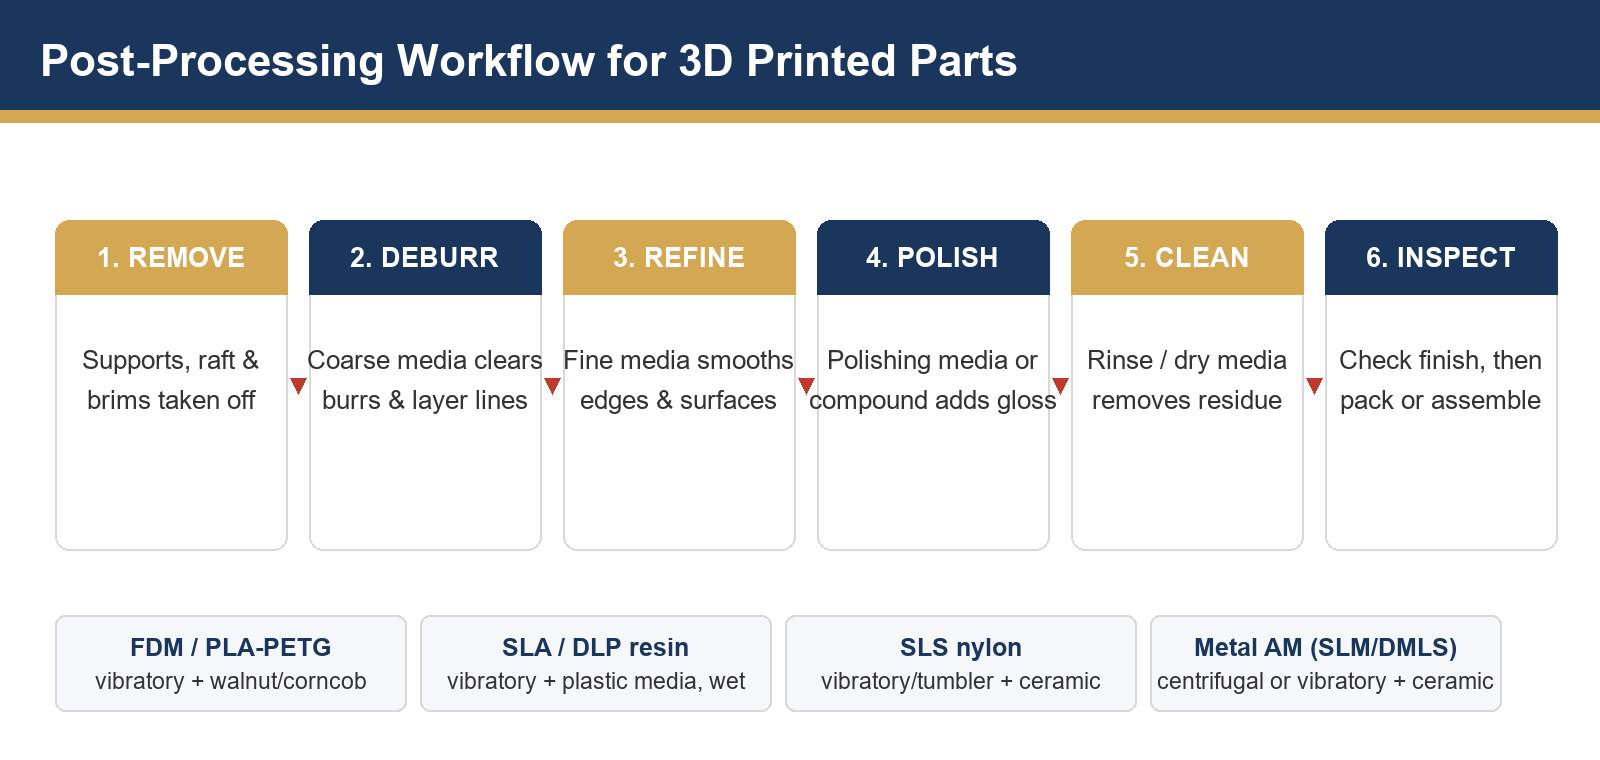
Массовая обработка деталей, напечатанных на 3D-принтере: удаление заусенцев и полировка компонентов, изготовленных методом аддитивного производства. Постобработка в аддитивном производстве • Удаление заусенцев, сглаживание и полировка • Детали, изготовленные методом FDM, SLA/DLP, SLS и аддитивного производства из металла 3D-печать позволяет получать детали, близкие к окончательной форме, но почти ...
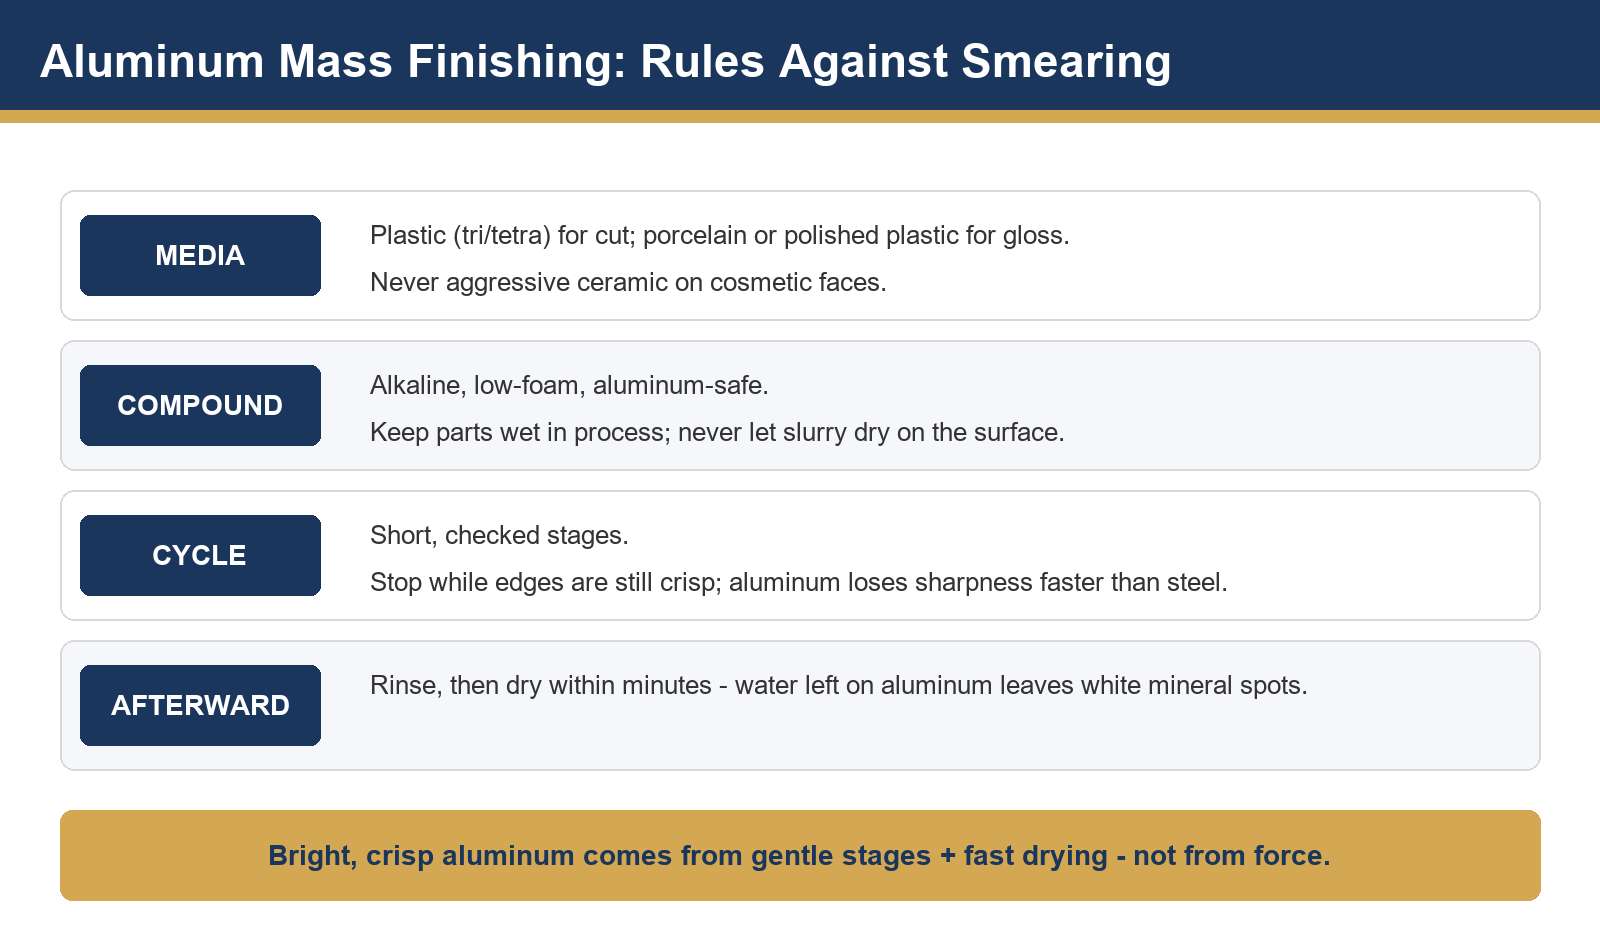
Массовая обработка алюминиевых деталей: удаление заусенцев, сглаживание и полировка без образования разводов. Обработка алюминиевых поверхностей • Выбор абразивных материалов, компаундов и циклов обработки • От деталей, изготовленных на станках с ЧПУ, до декоративных компонентов Алюминий — один из самых подходящих, но и наименее прощающих ошибок металлов для массовой обработки. Он быстро удаляет з...




 Поддержка сети IPv6


 +86-592-2381506